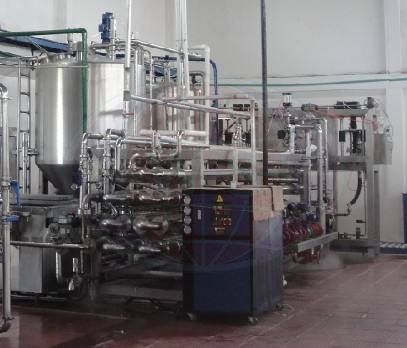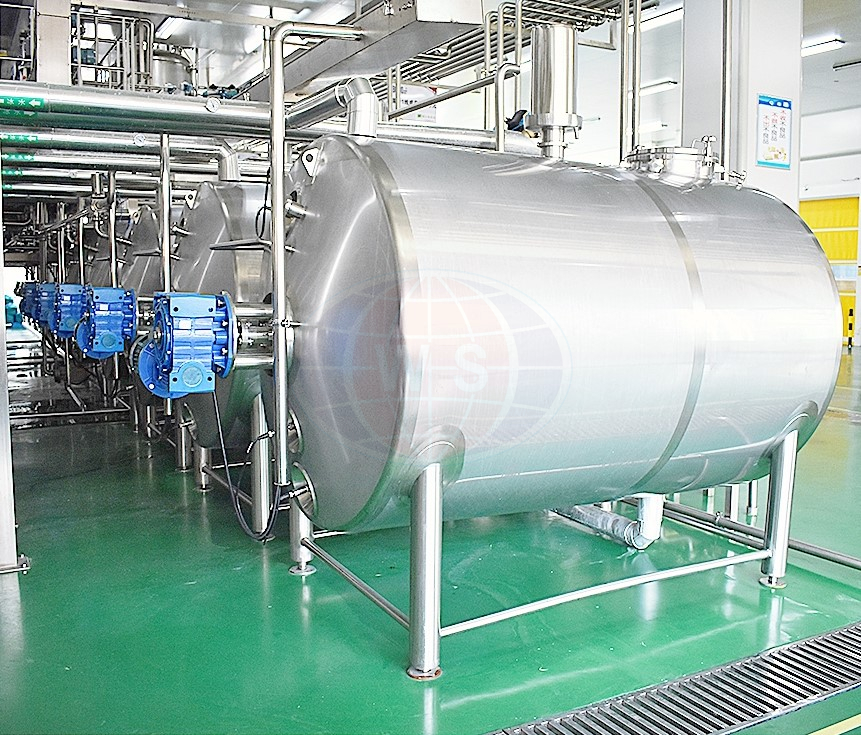
Het opschalen van de productie van fruitjam vereist de overgang van geïsoleerde batchverwerking naar een continue, sterk gecontroleerde thermische en mechanische omgeving. Het samenvoegen van niet-passende apparatuur leidt tot inconsistente Brix-niveaus, thermische degradatie van fruit, opbrengstverliezen en ernstige knelpunten in de sanitaire voorzieningen. Het begrijpen van de precieze technische vereisten van een end-to-end-systeem is de eerste stap bij het evalueren van een systeem industriële jamproductie-installatie . Plantmanagers worden vaak geconfronteerd met integratie-uitdagingen bij het upgraden van pilot-schaal naar volledige commerciële output. De mechanische schuifkrachten die worden uitgeoefend tijdens het verpulveren, de vacuümdrukken die tijdens de verdamping worden gehandhaafd en de thermische dodelijkheid die bij pasteurisatie wordt bereikt, moeten allemaal perfect synchroon werken. Wanneer deze variabelen niet op één lijn liggen, is het resultaat productscheiding, afbraak van pectine of microbieel bederf. Een goed ontworpen lijn elimineert deze variabelen door gecentraliseerde PLC-automatisering, sanitair ontwerp en continue inline monitoring.
Belangrijkste afhaalrestaurants
- Integratie boven isolatie: Een productielijn met hoog rendement vertrouwt op gesynchroniseerde PLC-besturingen in plaats van op zichzelf staande machines om nauwkeurige temperatuur- en viscositeitsparameters te behouden.
- Thermisch beheer is van cruciaal belang: apparatuur voor vacuümkoken en snelle pasteurisatie is niet onderhandelbaar voor het behoud van de kleur, smaak en voedingsintegriteit van fruit op industriële schaal.
- Hygiëne bepaalt uptime: Volledig geïntegreerde Clean-in-Place (CIP)-systemen verminderen de omsteltijden en zorgen ervoor dat wordt voldaan aan de strenge voedselveiligheidsvoorschriften (FDA, EHEDG).
- Verantwoordelijkheid van de leverancier: Het selecteren van een fabrikant van een productielijn voor fruitjam moet gebaseerd zijn op zijn vermogen om uitgebreide Factory Acceptance Testing (FAT), aangepaste lay-outtechniek en beschikbaarheid van onderdelen op de lange termijn te bieden.
Voorverwerking en verwerking van grondstoffen
Verontreinigingen, onregelmatige vruchtgroottes en inefficiënte extractie verminderen de totale opbrengst en beschadigen stroomafwaartse verwerkingsapparatuur. Een robuuste voorverwerkingsmodule bereidt rauw fruit voor op thermische behandeling en maximaliseert de bruikbare pulp en sap. Als veldafval de pulpfase binnenkomt, kan het de interne schermen van de raffinaderijen beschadigen, wat leidt tot kostbare stilstand en risico's op metaalverontreiniging.
Fruitwas- en sorteersystemen
Rauw fruit arriveert met veldresten, residuen van pesticiden en mogelijke fysieke verontreinigingen. Effectieve wassystemen schudden het product voldoende in beweging om vuil te verwijderen zonder mechanische schade aan de gevoelige huid te veroorzaken. De eerste wasfase bepaalt de basis voor de microbiële belasting die de faciliteit binnenkomt.
- Bellenwasmachines maken gebruik van geïnjecteerde perslucht aan de onderkant van de watertank om een zachte, continue beweging te creëren. Dit tilt vuil, bladeren en afval weg van het fruitoppervlak zonder de kneuzingen die gepaard gaan met mechanische peddels.
- Hogedruksproeikoppen die boven de hellingstransportband bij de uitgang zijn gemonteerd, zorgen voor een laatste spoeling met schoon water om eventuele resterende zwevende deeltjes te verwijderen voordat het fruit naar de sorteerfase gaat.
- Rollensorteerbanden roteren het fruit continu terwijl het langs de lijn beweegt. Deze rotatie geeft operators of geautomatiseerde optische sorteercamera's een volledig 360 graden beeld om beschimmelde, onderrijpe of fysiek beschadigde producten te identificeren en af te keuren.
Ontstelen, pitten en ontstenten
Het verwijderen van niet-eetbare structurele componenten is een zeer gespecialiseerd mechanisch proces. De apparatuur moet worden gekalibreerd op de specifieke fysieke eigenschappen van het doelfruit om opbrengstverlies te voorkomen.
- Roterende ontstelunits verwerken bessen en klein fruit. Ze maken gebruik van roterende cilinders en gespecialiseerde geperforeerde schermen om stengels en bladeren van het vruchtlichaam te scheiden zonder de delicate bessen te pletten.
- Zeer efficiënte ontstenende machines halen de pitten uit perziken, pruimen, abrikozen en kersen. Deze machines maken gebruik van op precisie geplaatste, robuuste rubberen rollen of pneumatische ponsmechanismen om de steen schoon uit te werpen. Als de speling verkeerd is ingesteld, laat de machine pitfragmenten in de puree achter of scheurt een overmatige hoeveelheid waardevol vruchtvlees weg.
Breken, verpulveren en raffineren
Eenmaal schoongemaakt en klaargemaakt, moet het fruit tot een werkbare consistentie worden verkleind. Deze fase bepaalt de uiteindelijke textuur van de jam en bepaalt of het eindproduct een gladde, homogene puree is of een conserven met duidelijke fruitdeeltjes.
- Hamermolens en gespecialiseerde brekers breken de celstructuur van de vrucht af. De rotorsnelheid en zeefgrootte zijn afgestemd op specifieke vruchtdichtheden. Harde appels vereisen mechanische kracht met een hoge impact, terwijl zachte aardbeien een zachtere verpletterende actie vereisen om de integriteit van de stukken te behouden.
- Tweetraps pulpmachines maken gebruik van de middelpuntvliedende kracht die wordt gegenereerd door interne roterende schoepen tegen cilindrische geperforeerde zeven. De eerste fase verwijdert grote zaden, schillen en harde vezels, terwijl de tweede fase de puree verfijnt tot de exacte microngrootte die nodig is voor het recept.
- Met variabele frequentieaandrijvingen (VFD's) op pulpers en brekers kunnen operators de verwerkingssnelheden direct aanpassen op basis van de rijpheid van het fruit, seizoensvariaties en specifieke batchvereisten.
![Overzicht van apparatuur voor de productielijn van fruitjam]()
Kernverwerking: koken, mengen en formuleren
Traditioneel atmosferisch koken veroorzaakt karamellisatie, kleurverlies en afbraak van pectine als gevolg van de hoge temperaturen die nodig zijn om water te verdampen. De industriële jamproductie is afhankelijk van geavanceerd thermisch beheer om water snel te verdampen zonder de organoleptische eigenschappen van het fruit te vernietigen. In de kookfase bindt de chemische matrix van de jam (suiker, zuur en pectine) zich.
Vacuümkook- en concentratietanks
Werken onder negatieve druk verlaagt het kookpunt van het water in het fruitmengsel. Dankzij dit fundamentele natuurkundige principe kan de jam het vereiste Brix-niveau bereiken bij aanzienlijk lagere temperaturen, waardoor het product wordt beschermd tegen thermische schade.
- Vacuümpannen verdampen overtollig vocht bij temperaturen tussen 60°C en 70°C. Door dit koken op lage temperatuur blijven de natuurlijke kleur, vluchtige smaakstoffen en het voedingsprofiel van de vrucht behouden.
- Roerwerken met geschraapt oppervlak vegen continu de verwarmde binnenwanden van de dubbelwandige tank. Teflon- of PEEK-schraapbladen voorkomen dat het zeer stroperige, suikerrijke product op het warmteoverdrachtsoppervlak verbrandt, waardoor een uniforme warmteverdeling wordt gegarandeerd en plaatselijke karamellisatie wordt voorkomen.
- Condensoreenheden die op het vacuümsysteem zijn aangesloten, vangen de verdampte waterdamp op, waardoor wordt voorkomen dat deze in de productieruimte terechtkomt en het HVAC-systeem van de faciliteit overbelast.
Doseren en mengen van ingrediënten
Consistentie tussen batches vereist een exacte controle van de formulering. Handmatige toevoeging van droge ingrediënten leidt vaak tot klontering, ongelijkmatige verdeling en mislukte batches die moeten worden herwerkt of weggegooid.
- Geautomatiseerde doseersystemen maken gebruik van loadcellen die onder de mengtanks zijn gemonteerd en massastroommeters op de leidingen voor de nauwkeurige integratie van vloeibare suiker, pectineslurries en citroenzuur.
- High-shear-mengers zijn geïntegreerd in een recirculatie-menglus om een snelle pectinehydratatie te garanderen. Pectinepoeder moet onmiddellijk in de vloeibare fase worden gedispergeerd om de gelerende eigenschappen ervan te activeren zonder droge, ongehydrateerde zakken te vormen die bekend staan als 'vissenogen'.
Vacuümontluchtingssystemen
Door de mechanische meng-, pomp- en pulpprocessen wordt op natuurlijke wijze omgevingslucht in het product gebracht. Het verwijderen van deze meegevoerde lucht is van cruciaal belang voor zowel de productkwaliteit als de stroomafwaartse verpakkingsefficiëntie.
- Vacuümontluchters trekken vóór pasteurisatie microbellen en opgesloten zuurstof uit het jammengsel. Het verwijderen van zuurstof voorkomt oxidatie, verkleuring en voortijdig bederf tijdens de houdbaarheid van het product.
- Ontluchting verhoogt ook de dichtheid van het product, waardoor ervoor wordt gezorgd dat de volumetrische vullers een nauwkeurig gewicht in elke pot afgeven. Ingesloten lucht leidt tot onvoldoende gevulde potten en afgewezen product bij de controleweger.
Inline procesbewaking
Vertrouwen op handmatige bemonstering leidt tot vertragingen en vergroot het risico op batchmislukkingen. Continue monitoring zorgt ervoor dat het product aan de specificaties voldoet voordat het de kookpot verlaat.
- Integratie van continue inline refractometers maakt real-time Brix-tracking mogelijk. De PLC bewaakt de brekingsindex van de stromende jam en past automatisch de verwarmingscyclus of de dosering van ingrediënten aan, zonder dat een operator fysieke monsters hoeft te trekken en deze op een tafelmodel moet testen.
- Inline pH-sensoren zorgen ervoor dat de zuurgraad precies binnen het bereik ligt dat nodig is voor optimale pectingelatie en microbiële stabiliteit.
Pasteurisatie en sterilisatie
Het bereiken van commerciële steriliteit in producten met een hoge viscositeit vereist gespecialiseerde warmtewisselingstechnologie om ervoor te zorgen dat het thermische centrum van eventuele gesuspendeerde fruitdeeltjes de beoogde dodelijkheid bereikt zonder de omringende vloeibare matrix te gaar te maken.
- Buisvormige of geschraapte warmtewisselaars zijn speciaal ontworpen voor vloeistoffen met een hoge viscositeit. Ze voorkomen de ernstige drukval en verstoppingen die vaak voorkomen bij pogingen om vastgelopen materiaal door standaard platenwarmtewisselaars te pompen.
- Houdbuizen zijn ontworpen voor exacte letaliteitswaarden (F0) om houdbaarheid op de plank te garanderen. De lengte en diameter van de buis bepalen de verblijftijd bij de pasteurisatietemperatuur, waardoor wordt gegarandeerd dat elk deeltje de vereiste thermische dosis ontvangt.
- Aan het uiteinde van de vasthoudbuis zijn stroomomleidingskleppen geïntegreerd. De besturing leidt ongepasteuriseerd product automatisch terug naar de buffertank als de temperatuur zelfs maar een fractie van een graad onder de kritische limiet daalt, zodat geen onderverwerkt product de vuller bereikt.
Vergelijking van thermische verwerking: atmosferische versus vacuümkokende
| parameter |
Atmosferische kokende |
vacuümkoken |
| Kooktemperatuur |
100°C - 105°C |
60°C - 70°C |
| Kleurbehoud |
Slecht (bruinkleuring/karamelisatie) |
Uitstekend (levendige natuurlijke kleur) |
| Smaakprofiel |
Gekookt, zwaar, verlies van vluchtige stoffen |
Frisse, heldere, vluchtige retentie |
| Energie-efficiëntie |
Laag (hoog warmteverlies) |
Hoog (lagere thermische input vereist) |
| Pectine-integriteit |
Hoog risico op thermische degradatie |
Bewaarde structurele integriteit |
De automatische jamvullijn en verpakking
Viskeuze producten die rijk zijn aan deeltjes zijn gevoelig voor inconsistente vulgewichten en vervuiling van afdichtingen. Morsen op de sealrand leidt tot defecte stofzuigers, bederf en verpakkingsafval. De overgang van verwerking naar verpakking moet naadloos zijn om de temperatuur te behouden die nodig is voor heet afvullen.
Modules voor containervoorbereiding
Glazen potten en PET-flessen moeten fysiek schoon en microbiologisch veilig zijn voordat het hete product wordt ontvangen. Elke verontreiniging in de lege container zal de hele batch in gevaar brengen.
- Automatische depalletiseermachines voor glas en PET-flessen voeren de containers op de lijn, gevolgd door inversie-luchtwassers die gefilterde, geïoniseerde lucht in de omgekeerde potten blazen om kartonstof, glasscherven en transportafval te verwijderen.
- UV-sterilisatietunnels of stoominjectiemodules zorgen voor aseptische omstandigheden in de containers onmiddellijk vóór productcontact. Het voorverwarmen van glazen potten met stoom voorkomt ook thermische schokken wanneer de jam van 85°C wordt geïntroduceerd.
Vultechnologie
Het vulmechanisme moet de hoge viscositeit van de jam en eventuele stukjes fruit aankunnen zonder mechanische afschuiving te veroorzaken of de deeltjes tot een pasta te verpletteren.
- Een De automatische jamvullijn maakt doorgaans gebruik van zuigervullers met roterende klep of massastroommeters. Zuigervullers zuigen een nauwkeurig volume jam in een cilinder en duwen dit in de pot, waardoor stukjes fruit gemakkelijk passeren zonder ze te scheuren.
- Bij warmvulconfiguraties wordt het product tijdens het vullen op ongeveer 85°C gehouden. Deze temperatuur dient om het binnenoppervlak van de container en de kopruimte na het afsluiten te steriliseren.
- Druppelvrije vulmondstukken met positieve afsluitkleppen voorkomen dat achtergebleven jamstrengen de schroefdraad van de pot vervuilen, wat anders de hermetische afdichting in gevaar zou brengen.
Afdekken en afdichten
Er is een hermetische afdichting nodig om het tijdens het koelproces gecreëerde vacuüm in stand te houden, waardoor de veiligheidsknop ingedrukt blijft en het binnendringen van zuurstof wordt voorkomen.
- Machines voor het afdekken van stoomvacuüm injecteren een uitbarsting van droge stoom in de bovenruimte van de pot, net voordat de nokdop wordt aangebracht. Terwijl de pot afkoelt, condenseert de stoom tot een paar druppels water, waardoor een sterk vacuüm ontstaat dat de veiligheidsknop naar beneden trekt en de dop op zijn plaats vergrendelt.
Productinspectiesystemen
Kwaliteitscontrole aan het einde van de lijn beschermt de consument en het merk tegen fysieke gevaren en niet-naleving van de regelgeving. Geautomatiseerde inspectie elimineert menselijke fouten.
- Inline metaaldetectoren en röntgeninspectiesystemen vangen fysieke verontreinigingen op, zoals verdwaalde metaalspaanders van verwerkingsapparatuur of glasscherven van gebroken potten, post-capping.
- Automatische controlewegers controleren voortdurend de vulgewichten, waarbij gebruik wordt gemaakt van pneumatische pushers om te weinig of te veel gevulde potten uit de primaire lijn naar een afgesloten afvalbak te werpen.
Koeling en end-of-line
Heet gevulde glazen potten moeten geleidelijk worden afgekoeld om thermische schokken en catastrofale glasbreuk op de transportband te voorkomen.
- Pasteurisatiekoeltunnels maken gebruik van gegradueerde temperatuurzones. De potten worden continu besproeid met water, waarbij de temperatuur daalt van 85°C naar 60°C, vervolgens naar 40°C en ten slotte naar omgevingstemperatuur gedurende een transittijd van 30 tot 45 minuten.
- Luchtmessen blazen restwater uit de buitenkant van de potten wanneer ze de koeltunnel verlaten om ervoor te zorgen dat de etiketten goed hechten en schimmelgroei in de verzenddozen te voorkomen.
- Snelle etiketteermachines passen wikkel- of voor- en achterkantlabels toe, terwijl geautomatiseerde casepackers de potten groeperen en in golfkartonnen dozen laden om te palletiseren.
Kritieke infrastructuur: automatisering en CIP-systemen
Handmatige reiniging en onsamenhangende controles resulteren in hoge arbeidskosten, inconsistenties in de batches en kruisbesmettingsrisico's. Moderne fabrieken vertrouwen op geïntegreerde infrastructuur om de sanitaire normen en operationele efficiëntie te handhaven. Bij het evalueren apparatuur voor de verwerking van fruitjam , de onderliggende automatiseringsarchitectuur is net zo belangrijk als de mechanische hardware.
Clean-in-Place (CIP)-integratie
Het demonteren van zware roestvrijstalen apparatuur voor handmatige reiniging is niet haalbaar in een industriële omgeving. CIP-systemen automatiseren het sanitaire proces en zorgen voor herhaalbare, verifieerbare reinigingscycli.
- CIP-stations met meerdere tanks bevatten voorgemengde zure, bijtende en warmwateroplossingen. Geautomatiseerde doseerpompen handhaven exacte chemische concentraties op basis van geleidbaarheidssensoren, terwijl hogedrukretourpompen zorgen voor een turbulente stroming met hoge snelheid door de verwerkingsapparatuur om kleverige resten weg te schuren.
- Het ontwerp van sanitaire leidingen is verplicht in de hele fabriek. Dit omvat het elimineren van dode hoeken waar het product kan stagneren, het zorgen voor een goede helling van alle horizontale pijpleidingen voor volledige afvoer door zwaartekracht, en het gebruik van sanitaire tri-clamp fittingen met verzonken pakkingen.
- Sproeiballen die in de vacuümkokers en buffertanks zijn geïnstalleerd, bieden een dekking van 360 graden, zodat reinigingschemicaliën elk binnenoppervlak bereiken, inclusief de onderkant van de roerbladen.
PLC- en SCADA-systemen
Gecentraliseerde automatisering biedt operators een volledig overzicht van de productieomgeving, waardoor de noodzaak voor handmatige interventie wordt verminderd en operatorfouten worden voorkomen.
- Gecentraliseerde bedieningspanelen zorgen voor real-time monitoring van Brix-niveaus, pH, temperatuur, pompsnelheden en stroomsnelheden in alle modules vanaf één touchscreeninterface.
- Dataloggingmogelijkheden registreren automatisch kritische controlepunten (CCP's), zoals pasteurisatietemperaturen en bewaartijden. Deze gegevens worden veilig opgeslagen voor traceerbaarheid, batchvalidatie en nalevingsrapportage tijdens voedselveiligheidsaudits van de FDA of derden.
- Alarmbeheersystemen waarschuwen operators onmiddellijk voor afwijkingen, zoals een daling van de stoomdruk of een laag niveau in de doseertanks voor ingrediënten, waardoor onmiddellijke corrigerende maatregelen kunnen worden genomen voordat een batch kapot gaat.
Hoe een fabrikant van een productielijn voor fruitjam te evalueren
Niet alle fabrikanten beschikken over de procestechnische expertise die nodig is voor thermische verwerking met hoge viscositeit. Het selecteren van de juiste partner bepaalt de betrouwbaarheid, het rendement en de operationele efficiëntie van de faciliteit op de lange termijn. Een gekwalificeerde De fabrikant van de productielijn voor fruitjam treedt op als technisch adviseur en niet alleen als metaalfabrikant.
Op skid gemonteerde en modulaire systeemtechniek
Het ter plaatse installeren van afzonderlijke apparatuur is tijdrovend, verstoort de bestaande werkzaamheden en is gevoelig voor veldleidingfouten.
- Evalueer het vermogen van de fabrikant om modulaire, voorgeleidingen en voorbedrade skids te leveren. Skid-mounted systemen worden in de fabriek geassembleerd en getest. Ze maken een snelle installatie op locatie mogelijk, aanzienlijk kortere inbedrijfstellingstijd en eenvoudiger verplaatsing of uitbreiding van faciliteiten in de toekomst.
Engineering- en aanpassingsmogelijkheden
Een standaard catalogusmachine past zelden perfect in een bestaande productievloer. De apparatuur moet zich aanpassen aan het gebouw, en niet andersom.
- De fabrikant moet gedetailleerde 3D-lay-outontwerpen leveren die zijn afgestemd op de voetafdruk van uw specifieke faciliteit, waarbij rekening wordt gehouden met looppaden voor de machinist, hellingen van vloerafvoeren, plafondhoogten en locaties voor aansluiting van nutsvoorzieningen.
- Zoek naar expertise in het schalen van formuleringen. Een competente fabrikant zal helpen bij het vertalen van proeffabriekrecepten naar volledige industriële capaciteit, en ervoor zorgen dat de warmteoverdrachtssnelheden en de mengdynamiek toenemen zonder de productintegriteit te verliezen.
Naleving en materiaalnormen
Oppervlakken die met voedsel in aanraking komen, moeten voldoen aan strikte metallurgische en sanitaire ontwerpnormen om besmetting te voorkomen en bestand te zijn tegen agressieve CIP-chemicaliën.
- Strikte naleving van het gebruik van 304 of 316L roestvrij staal voor alle productcontactoppervlakken is niet onderhandelbaar. 316L is specifiek vereist voor omgevingen met een hoog zuurgehalte, zoals citrusmarmelade of bessenjam, om putcorrosie en door chloride veroorzaakte corrosie te voorkomen.
- Zorg ervoor dat de apparatuur certificeringen heeft die overeenkomen met regionale wettelijke normen, zoals CE voor Europa, UL voor elektrische panelen in Noord-Amerika, ASME voor stoommantels onder druk en EHEDG voor richtlijnen voor hygiënisch ontwerp.
Testen en ondersteuning na verkoop
De relatie met de fabrikant reikt veel verder dan de levering van de apparatuur. De inbedrijfstelling van een complexe thermische verwerkingslijn vereist speciale ondersteuning.
- Verplichte Factory Acceptance Tests (FAT) moeten worden uitgevoerd in de fabriek van de fabrikant met water of een surrogaatproduct voordat de apparatuur wordt verzonden. Dit verifieert de mechanische werking, pompgrootte en automatiseringslogica voordat de apparatuur de werkvloer verlaat.
- Vereist uitgebreide Site Acceptance Tests (SAT), gestructureerde trainingsprogramma's voor operators en gegarandeerde Service Level Agreements (SLA's) voor de snelle inzet van reserveonderdelen om ongeplande downtime te minimaliseren.
Conclusie
- Stel de benodigde productiecapaciteit in kilogrammen per uur samen om de basisgrootte voor kookvaten, warmhoudbuizen en vulapparatuur vast te stellen.
- Definieer strikte productspecificaties, inclusief beoogde Brix-niveaus, pH en maximale deeltjesgrootte, om ervoor te zorgen dat pompen en warmtewisselaars correct worden gespecificeerd zonder productafschuiving te veroorzaken.
- Voer een grondige audit uit van de nutslimieten van de faciliteiten, met name hogedrukstoom, gekoeldwatercapaciteit en persluchtvolume, voordat u om technische voorstellen vraagt.
- Vraag gedetailleerde 3D-lay-outtekeningen aan bij leveranciers op de shortlist om te controleren of de voetafdruk van de apparatuur overeenkomt met uw bestaande plattegrond, toegangsroutes voor operators en afvoersystemen.
Veelgestelde vragen
Vraag: Wat is de minimale capaciteit voor een industriële productielijn voor fruitjam?
A: Industriële lijnen beginnen doorgaans bij 500 kg/uur en kunnen oplopen tot meer dan 5.000 kg/uur, afhankelijk van de afmetingen van de vacuümkokers en de snelheid van de automatische jamvullijn.
Vraag: Waarom heeft vacuümkoken de voorkeur boven atmosferisch koken voor jam?
A: Vacuümkoken verlaagt het kookpunt van het fruitmengsel (vaak tot ongeveer 60-70°C), wat de karamellisatie van suikers voorkomt, de natuurlijke kleur en smaak van het fruit behoudt en het energieverbruik vermindert.
Vraag: Hoe gaat een automatische jamvullijn om met stukjes fruit?
A: Hoogwaardige afvullijnen maken gebruik van gespecialiseerde zuigervullers met roterende kleppen of lobbenpompen die zijn ontworpen om deeltjes door te laten zonder ze te verpletteren, waardoor een uniforme verdeling van de stukjes fruit in elke pot wordt gegarandeerd.
Vraag: Welke nutsvoorzieningen zijn nodig om apparatuur voor de verwerking van fruitjam te laten werken?
A: Voor een complete lijn zijn voorzieningen van industriële kwaliteit nodig, waaronder hogedrukstoom (voor koken en pasteurisatie), gekoeld water (voor koeltunnels), perslucht (voor pneumatische kleppen en automatisering) en driefasige elektrische stroom.
Vraag: Hoe lang duurt het om een volledige jamproductie-installatie te installeren en in bedrijf te stellen?
A: Afhankelijk van de complexiteit en capaciteit duren de installatie en Site Acceptance Testing (SAT) doorgaans tussen de 4 en 8 weken nadat de apparatuur op locatie arriveert, ervan uitgaande dat alle nutsvoorzieningen vooraf zijn geïnstalleerd.
Vraag: Wat is een CIP-systeem en waarom is het nodig?
A: Een Clean-in-Place (CIP)-systeem circuleert automatisch reinigingschemicaliën en ontsmettingsmiddelen door de leidingen en tanks van de productielijn zonder dat de apparatuur hoeft te worden gedemonteerd, waardoor de voedselveiligheid wordt gegarandeerd en de uitvaltijd tussen batches wordt geminimaliseerd.