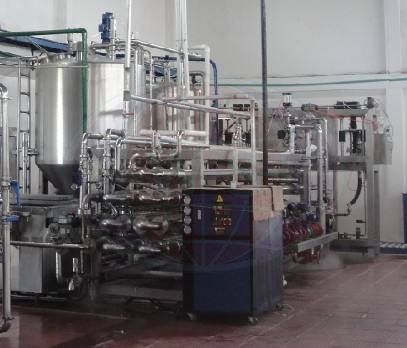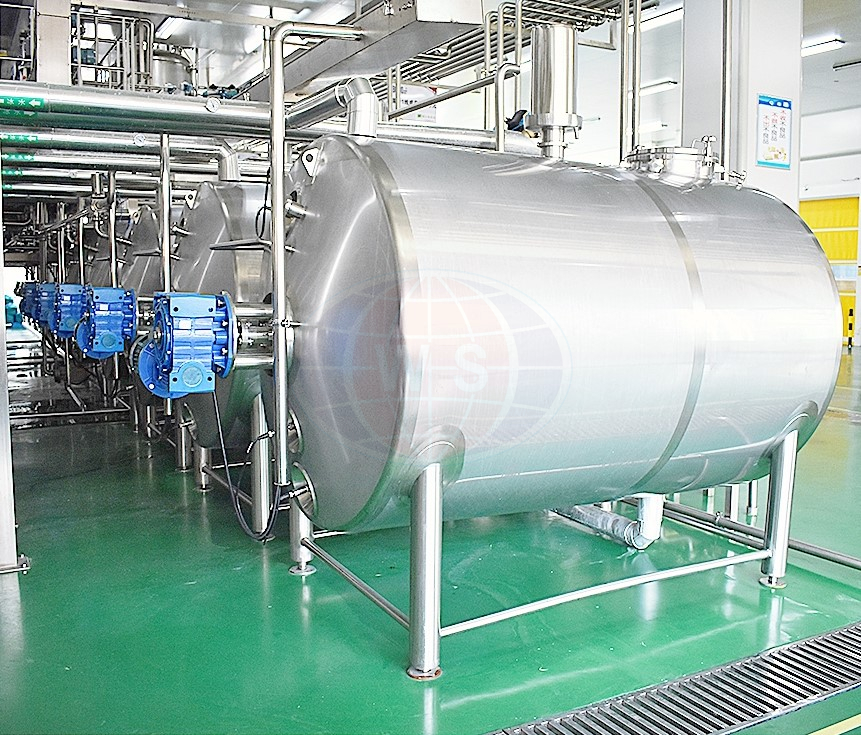
Il ridimensionamento della produzione di marmellate di frutta richiede la transizione dalla lavorazione in lotti isolati a un ambiente termico e meccanico continuo e altamente controllato. Mettere insieme attrezzature non corrispondenti porta a livelli Brix incoerenti, degrado termico della frutta, perdite di rendimento e gravi colli di bottiglia igienico-sanitari. Comprendere i precisi requisiti tecnici di un sistema end-to-end è il primo passo per valutarne uno impianto di produzione industriale di marmellate . I gestori degli impianti spesso affrontano sfide di integrazione quando passano da scale pilota a una produzione commerciale completa. Le forze di taglio meccaniche applicate durante la lavorazione della pasta, le pressioni di vuoto mantenute durante l'evaporazione e la letalità termica raggiunta nella pastorizzazione devono funzionare tutte in perfetta sincronia. Quando queste variabili non sono allineate, il risultato è la separazione del prodotto, la disgregazione della pectina o il deterioramento microbico. Una linea adeguatamente progettata elimina queste variabili attraverso l’automazione PLC centralizzata, la progettazione sanitaria e il monitoraggio continuo in linea.
Punti chiave
- Integrazione anziché isolamento: una linea di produzione ad alto rendimento si affida a controlli PLC sincronizzati anziché a macchine autonome per mantenere parametri precisi di temperatura e viscosità.
- La gestione termica è fondamentale: le attrezzature per la cottura sottovuoto e la pastorizzazione rapida non sono negoziabili per preservare il colore, il sapore e l’integrità nutrizionale della frutta su scala industriale.
- L'igiene determina i tempi di attività: i sistemi Clean-in-Place (CIP) completamente integrati riducono i tempi di cambio produzione e garantiscono la conformità alle rigorose normative sulla sicurezza alimentare (FDA, EHEDG).
- Responsabilità del fornitore: la selezione di un produttore di linee di produzione di marmellate di frutta dovrebbe basarsi sulla sua capacità di fornire test di accettazione in fabbrica (FAT) completi, progettazione di layout personalizzato e disponibilità delle parti a lungo termine.
Prelavorazione e movimentazione delle materie prime
Contaminanti, dimensioni irregolari dei frutti e un'estrazione inefficiente riducono la resa complessiva e danneggiano le apparecchiature di lavorazione a valle. Un robusto modulo di prelavorazione prepara la frutta cruda per il trattamento termico massimizzando la polpa e il succo utilizzabili. Se i detriti del campo entrano nella fase di produzione della pasta, possono rigare i vagli interni dei raffinatori, provocando costosi tempi di inattività e rischi di contaminazione da metalli.
Sistemi di lavaggio e cernita della frutta
La frutta cruda arriva con detriti di campo, residui di pesticidi e potenziali contaminanti fisici. Sistemi di lavaggio efficaci agitano il prodotto quanto basta per rimuovere lo sporco senza causare danni meccanici alle pelli delicate. La fase di lavaggio iniziale stabilisce la linea di base per la carica microbica che entra nella struttura.
- Le lavatrici a bolle utilizzano aria compressa iniettata alla base del serbatoio dell'acqua per creare un'agitazione delicata e continua. Ciò solleva lo sporco, le foglie e i detriti dalla superficie del frutto senza i lividi associati alle pale meccaniche.
- Le testate di spruzzatura ad alta pressione montate sopra il trasportatore inclinato di uscita forniscono un risciacquo finale con acqua pulita per rimuovere eventuali solidi sospesi residui prima che la frutta passi alla fase di cernita.
- I trasportatori di smistamento a rulli fanno ruotare continuamente la frutta mentre si muove lungo la linea. Questa rotazione offre agli operatori o alle telecamere di smistamento ottico automatizzato una visione completa a 360 gradi per identificare e scartare prodotti ammuffiti, acerbi o fisicamente danneggiati.
Diraspatura, denocciolatura e denocciolatura
La rimozione di componenti strutturali non commestibili è un processo meccanico altamente specializzato. L'attrezzatura deve essere calibrata sulle proprietà fisiche specifiche del frutto target per evitare perdite di rendimento.
- Le unità di diraspatura rotative trattano bacche e piccoli frutti. Utilizzano cilindri rotanti e schermi perforati specializzati per separare steli e foglie dal corpo del frutto senza schiacciare le delicate bacche.
- Le macchine denocciolatrici ad alta efficienza estraggono noccioli da pesche, prugne, albicocche e ciliegie. Queste macchine utilizzano rulli di gomma per carichi pesanti con spaziatura precisa o meccanismi di punzonatura pneumatici per espellere la pietra in modo pulito. Se la distanza non è impostata correttamente, la macchina lascerà frammenti di noccioli nella purea oppure strapperà una quantità eccessiva di preziosa polpa del frutto.
Frantumazione, spappolamento e raffinazione
Una volta pulito e preparato, il frutto deve essere ridotto ad una consistenza lavorabile. Questa fase determina la consistenza finale della marmellata, determinando se il prodotto finale è una purea liscia e omogenea o una conserva con particelle di frutta distinte.
- Mulini a martelli e frantoi specializzati abbattono la struttura cellulare del frutto. La velocità del rotore e le dimensioni del vaglio sono calibrate per densità di frutta specifiche. Le mele dure richiedono una forza meccanica ad alto impatto, mentre le fragole morbide richiedono un'azione di frantumazione più delicata per mantenere l'integrità del pezzo.
- Le macchine spappolatrici a doppio stadio utilizzano la forza centrifuga generata da pale rotanti interne contro vagli cilindrici perforati. La prima fase rimuove semi grandi, bucce e fibre resistenti, mentre la seconda fase raffina la purea fino all'esatta dimensione micron richiesta per la ricetta.
- Gli azionamenti a frequenza variabile (VFD) su pulper e frantoi consentono agli operatori di regolare al volo le velocità di lavorazione in base alla maturazione del frutto, alle variazioni stagionali e ai requisiti specifici del lotto.
![Panoramica delle attrezzature della linea di produzione di marmellata di frutta]()
Elaborazione principale: cottura, miscelazione e formulazione
La tradizionale bollitura atmosferica provoca caramellizzazione, perdita di colore e degradazione della pectina a causa delle alte temperature necessarie per far evaporare l'acqua. La produzione industriale di marmellate si basa su una gestione termica avanzata per far evaporare rapidamente l'acqua senza distruggere le proprietà organolettiche del frutto. La fase di cottura è quella in cui la matrice chimica della marmellata, zucchero, acido e pectina, si lega insieme.
Serbatoi di ebollizione e concentrazione sotto vuoto
Il funzionamento a pressione negativa abbassa il punto di ebollizione dell'acqua all'interno della miscela di frutta. Questo principio fisico fondamentale consente alla marmellata di raggiungere il livello Brix richiesto a temperature notevolmente più basse, proteggendo il prodotto dai danni termici.
- Le pentole sottovuoto fanno evaporare l'umidità in eccesso a temperature comprese tra 60°C e 70°C. Questa bollitura a bassa temperatura preserva il colore naturale, i composti aromatici volatili e il profilo nutrizionale del frutto.
- Gli agitatori a superficie raschiata spazzano continuamente le pareti interne riscaldate del serbatoio incamiciato. Le lame raschianti in Teflon o PEEK impediscono al prodotto altamente viscoso e ricco di zucchero di bruciare sulla superficie di trasferimento del calore, garantendo una distribuzione uniforme del calore e prevenendo la caramellizzazione localizzata.
- Le unità condensatore collegate al sistema del vuoto catturano il vapore acqueo evaporato, impedendogli di sfogarsi nell'area di produzione e di sovraccaricare il sistema HVAC della struttura.
Dosaggio e miscelazione degli ingredienti
La coerenza tra i lotti richiede un controllo esatto della formulazione. L'aggiunta manuale di ingredienti secchi spesso porta alla formazione di grumi, a una distribuzione non uniforme e a lotti non riusciti che devono essere rilavorati o scartati.
- I sistemi di dosaggio automatizzati utilizzano celle di carico montate sotto i serbatoi di miscelazione e misuratori di portata massica sulle tubazioni per l'integrazione precisa di zucchero liquido, fanghi di pectina e acido citrico.
- I miscelatori ad alta azione di taglio sono integrati in un circuito di miscelazione a ricircolo per garantire una rapida idratazione della pectina. La polvere di pectina deve essere dispersa istantaneamente nella fase liquida per attivare le sue proprietà gelificanti senza formare sacche secche e non idratate note come 'occhi di pesce'.
Sistemi di disaerazione sotto vuoto
I processi meccanici di miscelazione, pompaggio e spappolamento introducono naturalmente aria ambiente nel prodotto. La rimozione di quest'aria intrappolata è fondamentale sia per la qualità del prodotto che per l'efficienza dell'imballaggio a valle.
- I disaeratori sottovuoto estraggono le microbolle e l'ossigeno intrappolato dalla miscela di marmellata prima della pastorizzazione. La rimozione dell'ossigeno previene l'ossidazione, lo scolorimento e il deterioramento prematuro durante la durata di conservazione del prodotto.
- La deaerazione aumenta inoltre la densità del prodotto, garantendo che i riempitori volumetrici depositino un peso accurato in ciascun vaso. L'aria intrappolata porta a barattoli poco riempiti e al prodotto scartato dalla selezionatrice ponderale.
Monitoraggio del processo in linea
Affidarsi al campionamento manuale introduce ritardi e aumenta il rischio di fallimento dei lotti. Il monitoraggio continuo garantisce che il prodotto soddisfi le specifiche prima che lasci il recipiente di cottura.
- L'integrazione di rifrattometri in linea continui consente il monitoraggio Brix in tempo reale. Il PLC monitora l'indice di rifrazione della marmellata che scorre ed effettua regolazioni automatiche al ciclo di riscaldamento o al dosaggio degli ingredienti senza richiedere a un operatore di prelevare campioni fisici e testarli su un'unità da banco.
- I sensori di pH in linea garantiscono che l'acidità rientri nell'intervallo esatto richiesto per una gelificazione ottimale della pectina e una stabilità microbica.
Pastorizzazione e sterilizzazione
Il raggiungimento della sterilità commerciale nei prodotti ad alta viscosità richiede una tecnologia specializzata di scambio di calore per garantire che il centro termico di eventuali particelle di frutta sospese raggiunga la letalità target senza cuocere eccessivamente la matrice liquida circostante.
- Gli scambiatori di calore tubolari o a superficie raschiata sono progettati specificatamente per fluidi ad alta viscosità. Prevengono le forti cadute di pressione e i blocchi che sono comuni quando si tenta di pompare inceppamenti attraverso scambiatori di calore a piastre standard.
- I tubi di supporto sono progettati per valori esatti di letalità (F0) per garantire la stabilità sullo scaffale. La lunghezza e il diametro del tubo determinano il tempo di permanenza alla temperatura di pastorizzazione, garantendo che ogni particella riceva la dose termica richiesta.
- All'estremità del tubo di supporto sono integrate valvole di deviazione del flusso. I controlli deviano automaticamente il prodotto non pastorizzato al serbatoio tampone se la temperatura scende anche di una frazione di grado al di sotto del limite critico, garantendo che nessun prodotto sottolavorato raggiunga il riempitore.
Confronto del trattamento termico:
| parametro di ebollizione atmosferica e sotto vuoto Ebollizione |
atmosferica |
Ebollizione sotto vuoto |
| Temperatura di ebollizione |
100°C - 105°C |
60°C - 70°C |
| Conservazione del colore |
Scarso (doratura/caramellizzazione) |
Eccellente (colore naturale vibrante) |
| Profilo aromatico |
Cotto, pesante, perdita di sostanze volatili |
Ritenzione fresca, luminosa, volatile |
| Efficienza energetica |
Basso (elevata perdita di calore) |
Alto (è richiesto un apporto termico inferiore) |
| Integrità delle pectine |
Elevato rischio di degrado termico |
Integrità strutturale preservata |
La linea automatica di riempimento e confezionamento della marmellata
I prodotti viscosi e ricchi di particolato sono soggetti a pesi di riempimento incoerenti e alla contaminazione delle guarnizioni. Le fuoriuscite sul bordo di tenuta causano il mancato vuoto, il deterioramento e i rifiuti di imballaggio. Il passaggio dalla lavorazione al confezionamento deve avvenire senza soluzione di continuità per mantenere la temperatura richiesta per il riempimento a caldo.
Moduli di preparazione dei contenitori
I barattoli di vetro e le bottiglie in PET devono essere fisicamente puliti e microbiologicamente sicuri prima di ricevere il prodotto caldo. Qualsiasi contaminazione nel contenitore vuoto comprometterà l'intero lotto.
- I depallettizzatori automatici per bottiglie in vetro e PET alimentano i contenitori sulla linea, seguiti da lavatori d'aria a inversione che soffiano aria ionizzata e filtrata nei barattoli capovolti per rimuovere polvere di cartone, schegge di vetro e detriti di trasporto.
- I tunnel di sterilizzazione UV o i moduli di iniezione del vapore garantiscono condizioni asettiche all'interno dei contenitori immediatamente prima del contatto con il prodotto. Il preriscaldamento dei vasetti di vetro con il vapore evita inoltre lo shock termico quando viene introdotta la marmellata a 85°C.
Tecnologia di riempimento
Il meccanismo di riempimento deve gestire l'elevata viscosità della marmellata e degli eventuali pezzi di frutta sospesi senza causare cesoie meccaniche o frantumare i particolati in una pasta.
- UN la linea di riempimento automatico dell'inceppamento utilizza tipicamente riempitrici a pistone con valvola rotativa o misuratori di portata massica. Le riempitrici a pistone aspirano un volume preciso di marmellata in un cilindro e la spingono nel barattolo, facendo passare facilmente i pezzi di frutta senza tranciarli.
- Le configurazioni di riempimento a caldo mantengono il prodotto a circa 85°C durante il riempimento. Questa temperatura serve a sterilizzare la superficie interna del contenitore e lo spazio di testa dopo la tappatura.
- Gli ugelli di riempimento antigoccia dotati di valvole di intercettazione positiva impediscono ai filamenti di marmellata di contaminare i filetti del barattolo, compromettendone altrimenti la tenuta ermetica.
Tappatura e sigillatura
Per mantenere il vuoto creato durante il processo di raffreddamento è necessaria una chiusura ermetica che mantenga premuto il pulsante di sicurezza e impedisca l'ingresso di ossigeno.
- Le tappatrici sottovuoto a vapore iniettano un getto di vapore secco nello spazio di testa del barattolo appena prima dell'applicazione del tappo. Mentre il barattolo si raffredda, il vapore si condensa in alcune gocce d'acqua, creando un forte vuoto che abbassa il pulsante di sicurezza e blocca il tappo in posizione.
Sistemi di ispezione del prodotto
Il controllo di qualità a fine linea protegge il consumatore e il marchio dai rischi fisici e dalla non conformità normativa. L'ispezione automatizzata elimina l'errore umano dall'equazione.
- I metal detector in linea e i sistemi di ispezione a raggi X catturano contaminanti fisici, come trucioli metallici vaganti dalle apparecchiature di lavorazione o frammenti di vetro da barattoli rotti, dopo la tappatura.
- Le selezionatrici ponderali automatiche monitorano continuamente i pesi di riempimento, utilizzando spintori pneumatici per scartare i barattoli troppo o troppo pieni dalla linea primaria verso un contenitore di scarto chiuso a chiave.
Raffreddamento e fine linea
I barattoli di vetro riempiti a caldo devono essere raffreddati gradualmente per evitare shock termici e rotture catastrofiche del vetro sul trasportatore.
- I tunnel di raffreddamento della pastorizzazione utilizzano zone di temperatura graduate. I vasetti passano sotto continui spruzzi d'acqua, scendendo da 85°C a 60°C, poi a 40°C e infine a temperatura ambiente in un tempo di transito da 30 a 45 minuti.
- Le lame ad aria soffiano l'acqua residua dall'esterno dei barattoli mentre escono dal tunnel di raffreddamento per garantire che le etichette aderiscano correttamente e prevenire la crescita di muffe all'interno dei cartoni di spedizione.
- Le macchine etichettatrici ad alta velocità applicano etichette avvolgenti o fronte-retro, mentre le confezionatrici automatizzate raggruppano i barattoli e li caricano in scatole di cartone ondulato per la pallettizzazione.
Infrastrutture critiche: automazione e sistemi CIP
La pulizia manuale e i controlli discontinui comportano elevati costi di manodopera, incoerenze dei lotti e rischi di contaminazione incrociata. Gli impianti moderni fanno affidamento su infrastrutture integrate per mantenere gli standard sanitari e l’efficienza operativa. Nel valutare apparecchiature per la lavorazione delle marmellate di frutta , l'architettura di automazione sottostante è importante tanto quanto l'hardware meccanico.
Integrazione Clean-in-Place (CIP).
Lo smontaggio di attrezzature pesanti in acciaio inossidabile per la pulizia manuale non è fattibile in un ambiente industriale. I sistemi CIP automatizzano il processo di sanificazione, garantendo cicli di pulizia ripetibili e verificabili.
- Le stazioni CIP multiserbatoio contengono soluzioni premiscelate di acqua calda, caustica e acida. Le pompe di dosaggio automatizzate mantengono le concentrazioni chimiche esatte in base ai sensori di conducibilità, mentre le pompe di ritorno ad alta pressione garantiscono un flusso turbolento ad alta velocità attraverso le apparecchiature di lavorazione per eliminare i residui appiccicosi.
- La progettazione delle tubazioni sanitarie è obbligatoria in tutto l'impianto. Ciò include l'eliminazione dei tratti morti in cui il prodotto può ristagnare, la garanzia della corretta inclinazione di tutti i tubi orizzontali per un drenaggio completo per gravità e l'utilizzo di raccordi sanitari tri-clamp con guarnizioni a filo.
- Le sfere spray installate all'interno delle pentole sottovuoto e dei serbatoi tampone forniscono una copertura a 360 gradi, garantendo che i prodotti chimici per la pulizia raggiungano ogni superficie interna, compresa la parte inferiore delle pale dell'agitatore.
Sistemi PLC e SCADA
L'automazione centralizzata fornisce agli operatori una panoramica completa dell'ambiente di produzione, riducendo la necessità di intervento manuale e prevenendo errori da parte dell'operatore.
- I pannelli di controllo centralizzati consentono il monitoraggio in tempo reale dei livelli Brix, pH, temperatura, velocità della pompa e portate su tutti i moduli da un'unica interfaccia touchscreen.
- Le funzionalità di registrazione dei dati registrano automaticamente i punti di controllo critici (CCP) come le temperature di pastorizzazione e i tempi di mantenimento. Questi dati vengono archiviati in modo sicuro per la tracciabilità, la convalida dei lotti e il reporting di conformità durante gli audit sulla sicurezza alimentare della FDA o di terze parti.
- I sistemi di gestione degli allarmi avvisano immediatamente gli operatori in caso di deviazioni, come un calo della pressione del vapore o un livello basso nei serbatoi di dosaggio degli ingredienti, consentendo un'azione correttiva immediata prima che un lotto venga rovinato.
Come valutare un produttore di linee di produzione di marmellate di frutta
Non tutti i produttori possiedono le competenze di ingegneria di processo necessarie per il trattamento termico ad alta viscosità. La selezione del partner giusto determina l’affidabilità, il rendimento e l’efficienza operativa a lungo termine della struttura. Un qualificato Il produttore della linea di produzione di marmellate di frutta funge da consulente tecnico, non solo da produttore di metalli.
Ingegneria di sistemi modulari e montati su skid
L'installazione di singole apparecchiature in loco richiede molto tempo, disturba le operazioni esistenti ed è soggetta a errori nelle tubazioni sul campo.
- Valutare la capacità del produttore di fornire skid modulari, precablati e precablati. I sistemi montati su skid vengono assemblati e testati in fabbrica. Consentono una rapida installazione in loco, tempi di messa in servizio notevolmente ridotti e un più semplice trasferimento o espansione futura della struttura.
Capacità di ingegneria e personalizzazione
Una macchina standard a catalogo raramente si inserisce perfettamente in un piano di produzione esistente. L’attrezzatura deve adattarsi all’edificio e non viceversa.
- Il produttore deve fornire progetti dettagliati di layout 3D su misura per l'impronta specifica della struttura, tenendo conto dei passaggi pedonali degli operatori, delle pendenze di drenaggio del pavimento, delle altezze dei soffitti e delle posizioni di collegamento delle utenze.
- Cerca esperienza nel ridimensionamento delle formulazioni. Un produttore competente aiuterà a tradurre le ricette dell'impianto pilota alla piena capacità industriale, garantendo che le velocità di trasferimento del calore e le dinamiche di miscelazione aumentino senza perdere l'integrità del prodotto.
Conformità e standard dei materiali
Le superfici a contatto con gli alimenti devono soddisfare rigorosi standard di progettazione metallurgica e sanitaria per prevenire la contaminazione e resistere alle sostanze chimiche CIP aggressive.
- Il rigoroso rispetto dell'utilizzo dell'acciaio inossidabile 304 o 316L per tutte le superfici a contatto con il prodotto non è negoziabile. Il 316L è specificamente richiesto per ambienti ad alto contenuto di acido, come marmellate di agrumi o di frutti di bosco, per prevenire vaiolatura e corrosione indotta da cloruro.
- Assicurati che l'apparecchiatura sia dotata di certificazioni in linea con gli standard normativi regionali, come CE per l'Europa, UL per i quadri elettrici del Nord America, ASME per camicie di vapore pressurizzate ed EHEDG per le linee guida sulla progettazione igienica.
Collaudo e supporto post-vendita
Il rapporto con il produttore va ben oltre la consegna dell'attrezzatura. La messa in servizio di una linea di trattamento termico complessa richiede un supporto dedicato.
- Il test di accettazione in fabbrica (FAT) obbligatorio deve essere condotto presso la struttura del produttore utilizzando acqua o un prodotto sostitutivo prima della spedizione dell'apparecchiatura. Ciò verifica la funzione meccanica, il dimensionamento della pompa e la logica di automazione prima che l'apparecchiatura lasci l'officina.
- Richiedi test di accettazione in sito (SAT) completi, programmi strutturati di formazione per gli operatori e accordi sul livello di servizio (SLA) garantiti per la rapida implementazione di pezzi di ricambio per ridurre al minimo i tempi di fermo non pianificati.
Conclusione
- Compila la capacità di produzione richiesta in chilogrammi all'ora per stabilire la dimensione di base per recipienti di cottura, tubi di contenimento e attrezzature di riempimento.
- Definire specifiche di prodotto rigorose, inclusi i livelli Brix target, il pH e la dimensione massima delle particelle, per garantire che le pompe e gli scambiatori di calore siano specificati correttamente senza causare cesoie del prodotto.
- Condurre un audit approfondito dei limiti di utilità dell'impianto, in particolare del vapore ad alta pressione, della capacità di acqua refrigerata e del volume di aria compressa, prima di richiedere proposte tecniche.
- Richiedi disegni dettagliati del layout 3D ai fornitori selezionati per verificare che l'ingombro dell'attrezzatura sia allineato con la planimetria esistente, i percorsi di accesso degli operatori e i sistemi di drenaggio.
Domande frequenti
D: Qual è la capacità minima di una linea di produzione industriale di marmellate di frutta?
R: Le linee industriali in genere partono da 500 kg/ora e possono arrivare fino a 5.000+ kg/ora, a seconda delle dimensioni delle pentole sottovuoto e della velocità della linea di riempimento automatico della marmellata.
D: Perché per la marmellata è preferibile la cottura sottovuoto rispetto alla bollitura atmosferica?
R: La cottura sottovuoto abbassa il punto di ebollizione della miscela di frutta (spesso fino a circa 60-70°C), impedendo la caramellizzazione degli zuccheri, preservando il colore e il sapore naturali della frutta e riducendo il consumo di energia.
D: In che modo una linea di riempimento automatico della marmellata gestisce i pezzi di frutta?
R: Le linee di riempimento di alta qualità utilizzano riempitrici specializzate a pistone con valvola rotativa o pompe a lobi progettate per far passare i particolati senza schiacciarli, garantendo una distribuzione uniforme dei pezzi di frutta in ogni barattolo.
D: Quali utenze sono necessarie per far funzionare le apparecchiature per la lavorazione della marmellata di frutta?
R: Una linea completa richiede servizi di livello industriale, tra cui vapore ad alta pressione (per cottura e pastorizzazione), acqua refrigerata (per tunnel di raffreddamento), aria compressa (per valvole pneumatiche e automazione) ed energia elettrica trifase.
D: Quanto tempo è necessario per installare e mettere in servizio un impianto completo per la produzione di marmellate?
R: A seconda della complessità e della capacità, l'installazione e il test di accettazione in sito (SAT) richiedono in genere dalle 4 alle 8 settimane dopo l'arrivo dell'apparecchiatura in loco, presupponendo che tutte le utenze della struttura siano preinstallate.
D: Cos'è un sistema CIP e perché è necessario?
R: Un sistema Clean-in-Place (CIP) fa circolare automaticamente prodotti chimici detergenti e disinfettanti attraverso i tubi e i serbatoi della linea di produzione senza richiedere lo smontaggio delle apparecchiature, garantendo la sicurezza alimentare e riducendo al minimo i tempi di fermo tra un lotto e l'altro.