完全なフルーツジャム生産ラインにはどのような設備が含まれていますか?
ビュー: 0 著者: サイト編集者 公開時刻: 2026-08-03 起源: サイト
お問い合わせ
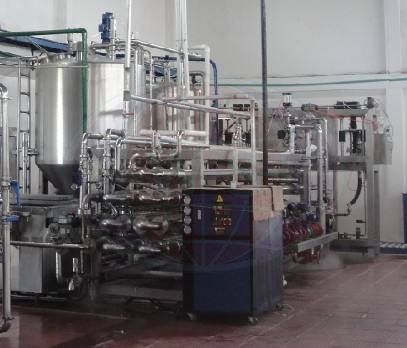
フルーツジャムの生産を拡大するには、個別のバッチ処理から、連続的で高度に制御された熱的および機械的環境への移行が必要です。適合しない機器をつなぎ合わせると、Brix レベルの一貫性がなくなり、果物の熱劣化、収量の低下、衛生上の深刻なボトルネックが発生します。エンドツーエンド システムの正確な技術要件を理解することは、システムを評価するための最初のステップです。 工業用ジャム製造工場。プラント管理者は、パイロット規模から完全な商用生産にアップグレードするときに、統合の課題に直面することがよくあります。パルプ化中に加えられる機械的せん断力、蒸発中に維持される真空圧、および低温殺菌で達成される熱致死性はすべて、完全に同期して動作する必要があります。これらの変数の調整が崩れると、製品の分離、ペクチンの分解、または微生物の腐敗が生じます。適切に設計されたラインは、集中型 PLC 自動化、衛生設計、継続的なインライン監視を通じてこれらの変動要因を排除します。
重要なポイント
- 分離よりも統合: 高収率の生産ラインは、正確な温度と粘度パラメータを維持するために、スタンドアロンの機械ではなく、同期された PLC 制御に依存しています。
- 熱管理は重要です: 工業規模で果物の色、風味、栄養の完全性を維持するには、真空調理と急速殺菌装置は交渉の余地がありません。
- 稼働時間を左右する衛生: 完全に統合された定置洗浄 (CIP) システムにより、段取り替え時間が短縮され、厳しい食品安全規制 (FDA、EHEDG) への準拠が保証されます。
- ベンダーの責任: フルーツ ジャム生産ライン メーカーの選択は、包括的な工場受け入れテスト (FAT)、カスタム レイアウト エンジニアリング、および長期的な部品の可用性を提供できる能力に基づいて行う必要があります。
前処理と原料の取り扱い
汚染物質、不規則な果実サイズ、および非効率的な抽出により、全体の収量が減少し、下流の処理装置が損傷します。堅牢な前処理モジュールは、利用可能な果肉と果汁を最大限に活用しながら、生の果物を熱処理用に準備します。現場の破片がパルプ化段階に入ると、精製装置の内部スクリーンに傷がつき、コストのかかるダウンタイムや金属汚染のリスクにつながる可能性があります。
果物の洗浄および選別システム
生の果物は、畑の破片、残留農薬、および潜在的な物理的汚染物質とともに到着します。効果的な洗浄システムは、デリケートな肌に機械的損傷を与えることなく、製品を十分に撹拌して汚れを除去します。最初の洗浄段階では、施設に入る微生物量のベースラインを設定します。
- バブル洗浄機は、水タンクの底部に注入された圧縮空気を利用して、穏やかで継続的な撹拌を行います。これにより、機械式パドルによる傷を付けることなく、果物の表面から汚れ、葉、破片を取り除きます。
- 出口傾斜コンベアの上に取り付けられた高圧スプレー ヘッダーは、果物が選別ステージに移される前に、残留浮遊物質を除去するために最終的な浄水洗浄を行います。
- ローラー選別コンベアは果物がラインを下降するにつれて連続的に回転します。この回転により、オペレーターまたは自動光学選別カメラは 360 度の完全な視野を確保し、カビの生えた製品、熟していない製品、または物理的に損傷した製品を識別して排除します。
除梗、種抜き、石抜き
食用に適さない構造コンポーネントの除去は、高度に専門化された機械プロセスです。収量の損失を防ぐために、機器は対象の果物の特定の物理的特性に合わせて調整する必要があります。
- ロータリー除梗ユニットはベリーや小さな果物を処理します。回転シリンダーと特殊な穴あきスクリーンを利用して、繊細な果実をつぶさずに茎と葉を子実体から分離します。
- 高効率の石抜き機が桃、プラム、アプリコット、サクランボから種を抽出します。これらの機械は、正確な間隔で配置された頑丈なゴムローラーまたは空気圧パンチング機構を使用して、石をきれいに排出します。クリアランスが正しく設定されていない場合、機械はピューレに種の破片を残したり、貴重な果肉を過剰に引きちぎったりすることになります。
粉砕、パルプ化、精製
果物を洗浄して準備したら、使用可能な粘稠度にまで縮小する必要があります。この段階では、ジャムの最終的な質感が決まり、最終製品が滑らかで均質なピューレになるか、それともフルーツの粒子がはっきりとしたジャムになるかが決まります。
- ハンマーミルと特殊な破砕機は果物の細胞構造を破壊します。ローターの速度とスクリーンのサイズは、特定の果物の密度に合わせて調整されます。硬いリンゴには強い衝撃を与える機械的な力が必要ですが、柔らかいイチゴには塊の完全性を維持するためにより穏やかな粉砕操作が必要です。
- 二段パルプ化機は、内部の回転パドルによって円筒状の多孔スクリーンに対して発生する遠心力を利用します。第 1 段階では大きな種子、皮、硬い繊維が取り除かれ、第 2 段階ではレシピに必要な正確なミクロンサイズにピューレが精製されます。
- パルパーおよびクラッシャーの可変周波数ドライブ (VFD) により、オペレーターは果物の熟度、季節変動、および特定のバッチ要件に基づいて処理速度をその場で調整できます。
![フルーツジャム生産ライン設備概要]()
コア処理: 調理、混合、配合
従来の大気沸騰では、水を蒸発させるために高温が必要となるため、カラメル化、色の損失、ペクチンの劣化が発生します。工業用ジャムの製造では、果物の官能特性を損なうことなく水分を急速に蒸発させるための高度な熱管理に依存しています。調理段階では、ジャムの化学マトリックス (砂糖、酸、ペクチン) が結合します。
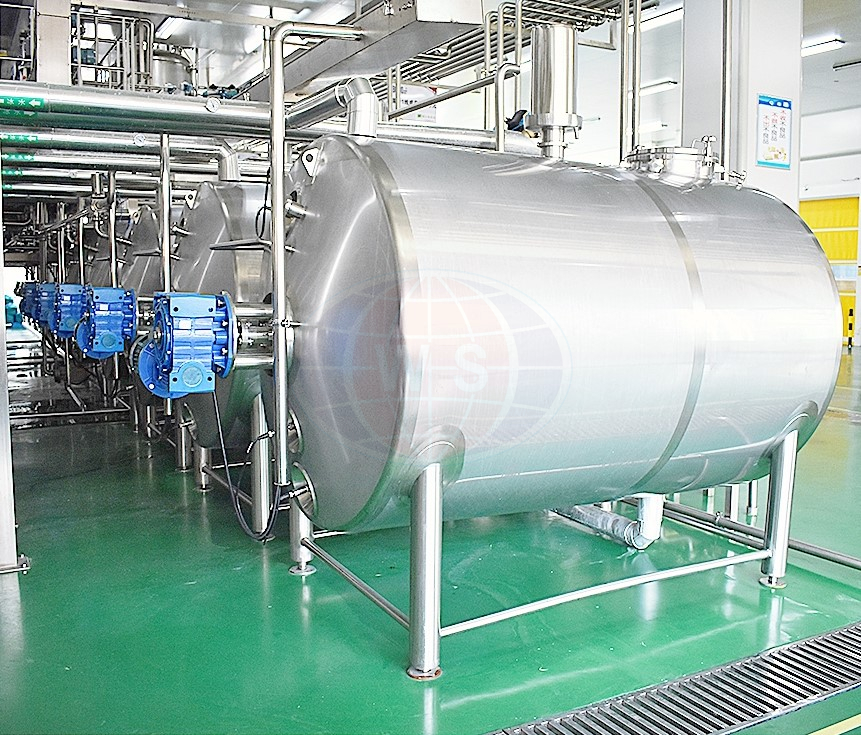
真空沸騰濃縮タンク
負圧下で操作すると、フルーツ混合物内の水の沸点が下がります。この基本的な物理原理により、ジャムは大幅に低い温度で必要な Brix レベルに到達し、製品を熱損傷から保護します。
- 真空パンは60℃~70℃の温度で余分な水分を蒸発させます。この低温沸騰により、果物の自然な色、揮発性フレーバー化合物、栄養プロファイルが保存されます。
- 表面を掻き取った撹拌機が、ジャケット付きタンクの加熱された内壁を連続的に掃き掃除します。テフロンまたは PEEK スクレーパー ブレードは、粘度の高い糖分の多い製品が伝熱面で焦げるのを防ぎ、均一な熱分布を確保し、局所的なカラメル化を防ぎます。
- 真空システムに取り付けられた凝縮器ユニットが蒸発した水蒸気を捕捉し、水蒸気が生産エリアに排出され、施設の HVAC システムに過負荷がかかるのを防ぎます。
成分の投与と混合
バッチ全体で一貫性を保つには、正確な配合制御が必要です。乾燥成分を手動で追加すると、多くの場合、凝集、不均一な分布が発生し、バッチの失敗が発生し、再加工するか廃棄する必要があります。
- 自動計量システムは、混合タンクの下に取り付けられたロードセルと配管上の質量流量計を利用して、液糖、ペクチンスラリー、クエン酸を正確に統合します。
- 高せん断ミキサーは再循環ブレンディングループに統合されており、ペクチンの水和を迅速に行います。 「フィッシュアイ」として知られる乾燥した非水和ポケットを形成せずに、ペクチン粉末のゲル化特性を活性化するには、ペクチン粉末を液相に瞬時に分散させる必要があります。
真空脱気システム
機械的な混合、ポンピング、およびパルプ化のプロセスでは、周囲の空気が製品に自然に導入されます。この混入空気を除去することは、製品の品質と下流の包装効率の両方にとって重要です。
- 真空脱気装置は、低温殺菌前にジャム混合物から微小な気泡と閉じ込められた酸素を取り除きます。酸素を除去することで、製品の保存期間中の酸化、変色、早期の腐敗を防ぎます。
- また、脱気により製品の密度が高まり、容積測定充填剤が各ジャーに正確な重量で充填されるようになります。閉じ込められた空気は、瓶の充填不足や重量チェッカーで製品が不合格になる原因となります。
インラインプロセス監視
手動サンプリングに依存すると遅延が生じ、バッチ失敗のリスクが高まります。継続的な監視により、製品が調理容器から出る前に仕様を満たしているかどうかを確認します。
- 連続インライン屈折計の統合により、リアルタイムの Brix 追跡が可能になります。 PLC は、流れるジャムの屈折率を監視し、オペレーターが物理的なサンプルを取り出してベンチトップ ユニットでテストする必要がなく、加熱サイクルや成分の投与を自動的に調整します。
- インライン pH センサーは、酸性度が最適なペクチンのゲル化と微生物の安定性に必要な正確な範囲内にあることを保証します。
低温殺菌と滅菌
高粘度製品の商業的無菌性を達成するには、周囲の液体マトリックスを過度に加熱することなく、懸濁した果物微粒子の熱中心が目標致死率に達するようにするための特殊な熱交換技術が必要です。
- 管状熱交換器または表面掻き取り熱交換器は、高粘度流体用に特別に設計されています。標準のプレート熱交換器にジャムを送り込もうとするときによくある深刻な圧力低下や詰まりを防ぎます。
- 保持チューブは正確な致死性 (F0) 値を実現するように設計されており、保存安定性を確保します。チューブの長さと直径によって低温殺菌温度での滞留時間が決まり、すべての粒子が必要な熱量を受けることが保証されます。
- 分流バルブは保持チューブの端に組み込まれています。温度が臨界限界値より数分の一でも低下した場合、制御は自動的に殺菌されていない製品をバッファタンクに戻し、処理が不十分な製品が充填機に到達しないようにします。
熱処理の比較: 大気沸騰と真空沸騰の
| パラメータ |
大気沸騰 |
真空沸騰 |
| 沸騰温度 |
100℃~105℃ |
60℃~70℃ |
| 色の保持 |
悪い(焦げ目/カラメル化) |
優れた (鮮やかな自然な色) |
| フレーバープロファイル |
調理済み、重い、揮発性物質の損失 |
新鮮で明るく、揮発性の保持力 |
| エネルギー効率 |
低い(熱損失が大きい) |
高 (より低い熱入力が必要) |
| ペクチンの完全性 |
熱劣化のリスクが高い |
構造的完全性の維持 |
自動ジャム充填ラインと包装
粘性が高く、粒子が豊富な製品は、充填重量が不均一になり、シールが汚染される傾向があります。シール端に液体がこぼれると、真空が失敗し、腐敗し、包装廃棄物が発生します。高温充填に必要な温度を維持するには、加工から包装への移行がシームレスでなければなりません。
コンテナ準備モジュール
ガラス瓶とペットボトルは、熱い製品を受け取る前に、物理的に清潔で微生物学的に安全である必要があります。空の容器に汚染があると、バッチ全体が損なわれます。
- ガラスおよびペットボトルの自動デパレタイザーがコンテナをラインに供給し、続いて反転エアウォッシャーが濾過され、イオン化された空気を逆さの瓶に吹き込み、段ボールの粉塵、ガラスの破片、輸送破片を除去します。
- UV 滅菌トンネルまたは蒸気注入モジュールにより、製品が接触する直前に容器内の無菌状態が確保されます。ガラス瓶を蒸気で予熱すると、85°C のジャムが発生したときの熱衝撃も防止できます。
充填技術
充填機構は、機械的な剪断を引き起こしたり、粒子をペーストに砕いたりすることなく、ジャムや浮遊した果物の塊の高粘度を処理する必要があります。
- アン 自動ジャム充填ラインは 通常、ロータリーバルブピストンフィラーまたは質量流量計を使用します。ピストンフィラーが正確な量のジャムをシリンダーに引き込み、瓶に押し込み、果物の塊を剪断することなく簡単に通過させます。
- 高温充填構成では、充填中に製品を約 85°C に維持します。この温度は、キャップをした後の容器の内面とヘッドスペースを滅菌するのに役立ちます。
- 確実な遮断バルブを備えた液だれのない充填ノズルは、密封シールを損なう可能性がある、後続するジャムの列によるジャーのねじ山汚染を防ぎます。
キャッピングとシール
冷却プロセス中に生成される真空を維持するにはハーメチックシールが必要です。これにより、安全ボタンが押された状態が維持され、酸素の侵入が防止されます。
- 蒸気真空キャッピング機は、ラグキャップが取り付けられる直前に、ジャーのヘッドスペースに乾燥蒸気を一気に噴射します。瓶が冷えるにつれて、蒸気が数滴の水に凝縮し、強力な真空が発生し、安全ボタンが引き下げられ、キャップが所定の位置にロックされます。
製品検査システム
ラインの最終段階での品質管理は、消費者とブランドを物理的な危険や規制違反から守ります。自動検査により人的エラーが排除されます。
- インライン金属検出器と X 線検査システムは、処理装置からの漂遊金属の削りくずや、蓋をした後の壊れた瓶からのガラスの破片などの物理的汚染物質を捕捉します。
- 自動重量チェック計量機は充填重量を継続的に監視し、空気圧プッシャーを利用して充填不足または充填過多の瓶を一次ラインからロックされた排除箱に排除します。
冷却と最終ライン
熱い状態で充填されたガラス瓶は、コンベア上での熱衝撃や致命的なガラスの破損を防ぐために、徐々に冷却する必要があります。
- 低温殺菌冷却トンネルは段階的な温度ゾーンを利用します。ジャーは継続的な水スプレーの下を通過し、30 ~ 45 分の通過時間にわたって 85 °C から 60 °C、次に 40 °C、最後に周囲温度まで段階的に降温されます。
- エアナイフは、ジャーが冷却トンネルを出るときにジャーの外側から残留水を吹き飛ばし、ラベルが正しく貼り付けられるようにし、輸送用カートン内のカビの発生を防ぎます。
- 高速ラベル貼付機はラップアラウンドまたは表裏ラベルを貼り付け、自動ケース包装機は瓶をグループ化し、パレット化するために段ボール箱に積み込みます。
重要なインフラストラクチャ: オートメーションと CIP システム
手動による洗浄とバラバラな制御は、高い人件費、バッチの不一致、および相互汚染のリスクをもたらします。現代のプラントは、衛生基準と運用効率を維持するために統合インフラストラクチャに依存しています。評価する場合 フルーツジャム加工装置では、基礎となる自動化アーキテクチャが機械ハードウェアと同じくらい重要です。
定置洗浄 (CIP) の統合
工業環境では、重いステンレス製の機器を分解して手作業で洗浄することは不可能です。 CIP システムは衛生プロセスを自動化し、反復可能で検証可能な洗浄サイクルを保証します。
- マルチタンク CIP ステーションには、あらかじめ混合された酸、苛性アルカリ、熱水の溶液が保管されています。自動投与ポンプは導電率センサーに基づいて化学物質の正確な濃度を維持し、高圧リターンポンプは処理装置内に高速の乱流を確実に流し、粘着性の残留物を洗い落とします。
- サニタリー配管の設計は工場全体で必須です。これには、製品が停滞する可能性があるデッドレッグを排除すること、完全な重力排水のためにすべての水平パイプ経路の適切な傾斜を確保すること、フラッシュガスケットを備えた衛生的なトリクランプ継手の使用が含まれます。
- バキュームクッカーとバッファータンクの内側に取り付けられたスプレーボールは 360 度をカバーし、洗浄剤が撹拌ブレードの下側を含むあらゆる内部表面に確実に届きます。
PLC および SCADA システム
一元化された自動化により、オペレータは実稼働環境の完全な概要を把握できるため、手動介入の必要性が減り、オペレータのエラーが防止されます。
- 集中制御パネルにより、単一のタッチスクリーン インターフェイスからすべてのモジュールにわたる Brix レベル、pH、温度、ポンプ速度、流量をリアルタイムで監視できます。
- データ ログ機能により、低温殺菌温度や保持時間などの重要管理点 (CCP) が自動的に記録されます。このデータは、FDA またはサードパーティの食品安全監査中のトレーサビリティ、バッチ検証、コンプライアンス報告のために安全に保管されます。
- アラーム管理システムは、蒸気圧力の低下や原料注入タンクのレベル低下などの逸脱をオペレーターに即座に警告し、バッチが台無しになる前に即座に是正措置を講じることができます。
フルーツジャム生産ラインメーカーを評価する方法
すべての製造業者が、高粘度の熱処理に必要なプロセスエンジニアリングの専門知識を持っているわけではありません。適切なパートナーを選択することにより、施設の長期的な信頼性、生産性、運用効率が決まります。資格のある フルーツ ジャムの生産ライン メーカーは、 単なる金属製造業者ではなく、エンジニアリング コンサルタントとしても機能します。
スキッドマウントおよびモジュラーシステムエンジニアリング
個々の機器を現場で設置するのは時間がかかり、既存の業務に支障をきたすだけでなく、現場での配管ミスが発生しやすくなります。
- モジュール式、配管済み、配線済みのスキッドを供給するメーカーの能力を評価します。スキッドマウント システムは工場で組み立てられ、テストされます。これらにより、現場での迅速な設置、試運転時間の大幅な短縮、将来の施設の移転や拡張が容易になります。
エンジニアリングおよびカスタマイズ機能
標準的なカタログマシンが既存の生産現場に完全に適合することはほとんどありません。機器は建物に適応する必要があり、その逆ではありません。
- メーカーは、オペレーター用通路、床の排水勾配、天井の高さ、ユーティリティの接続位置を考慮して、特定の施設の設置面積に合わせた詳細な 3D レイアウト設計を提供する必要があります。
- スケーリング配合に関する専門知識を探してください。有能なメーカーは、パイロット プラントのレシピを工業用のフルキャパシティに変換することを支援し、製品の完全性を損なうことなく熱伝達率と混合ダイナミクスを確実にスケールアップします。
コンプライアンスと材料基準
食品と接触する表面は、汚染を防ぎ、過酷な CIP 化学物質に耐えるために、厳格な冶金および衛生設計基準を満たしている必要があります。
- すべての製品接触面に 304 または 316L ステンレス鋼を使用することを厳守することは交渉の余地がありません。 316L は、柑橘類のマーマレードやベリージャムなどの高酸環境で、孔食や塩化物による腐食を防ぐために特に必要です。
- 機器が、ヨーロッパの CE、北米の電気パネルの UL、加圧蒸気ジャケットの ASME、衛生設計ガイドラインの EHEDG など、地域の規制基準に沿った認証を取得していることを確認してください。
テストとアフターサポート
メーカーとの関係は、機器の納入だけにとどまりません。複雑な熱処理ラインの試運転には専用のサポートが必要です。
- 必須の工場受け入れテスト (FAT) は、機器が出荷される前に、水または代替製品を使用してメーカーの施設で実施する必要があります。これにより、機器が現場から出荷される前に、機械的機能、ポンプのサイジング、および自動化ロジックが検証されます。
- 計画外のダウンタイムを最小限に抑えるためにスペアパーツを迅速に展開するには、包括的なサイト受け入れテスト (SAT)、構造化されたオペレーター トレーニング プログラム、および保証されたサービス レベル アグリーメント (SLA) が必要です。
結論
- 必要な生産能力をキログラム/時間で計算し、調理容器、保持チューブ、充填装置のベースライン サイズを確立します。
- 製品のせん断を引き起こすことなくポンプと熱交換器が正しく指定されていることを確認するために、目標の Brix レベル、pH、最大粒子サイズなどの厳密な製品仕様を定義します。
- 技術提案を依頼する前に、施設のユーティリティ制限、特に高圧蒸気、冷水容量、圧縮空気量について徹底的な監査を実施します。
- 候補リストに挙がったベンダーに詳細な 3D レイアウト図面をリクエストし、機器の設置面積が既存のフロア プラン、オペレーターのアクセス ルート、排水システムと一致していることを確認します。
よくある質問
Q: 工業用フルーツジャム生産ラインの最小能力はどれくらいですか?
A: 工業用ラインは通常、500 kg/時から始まり、真空調理器のサイズと自動ジャム充填ラインの速度に応じて、最大 5,000 kg/時以上まで拡張できます。
Q: ジャムの場合、大気沸騰よりも真空調理が好まれるのはなぜですか?
A: 真空調理すると、フルーツ混合物の沸点が下がり(多くの場合約 60 ~ 70℃)、砂糖のカラメル化が防止され、フルーツの自然な色と風味が維持され、エネルギー消費が削減されます。
Q: 自動ジャム充填ラインはフルーツの塊をどのように処理しますか?
A: 高品質の充填ラインは、微粒子を粉砕することなく通過させるように設計された特殊なロータリー バルブ ピストン フィラーまたはローブ ポンプを利用し、すべての瓶に果実片が均一に分配されるようにします。
Q: フルーツジャム加工装置を稼働させるにはどのようなユーティリティが必要ですか?
A: 完全なラインには、高圧蒸気 (調理および低温殺菌用)、冷水 (トンネル冷却用)、圧縮空気 (空圧バルブおよびオートメーション用)、三相電力などの工業グレードのユーティリティが必要です。
Q: 完全なジャム生産プラントを設置して試運転するにはどのくらい時間がかかりますか?
A: 複雑さと容量に応じて、すべての施設ユーティリティが事前にインストールされていると仮定すると、設置とサイト受け入れテスト (SAT) には、機器がサイトに到着してから通常 4 ~ 8 週間かかります。
Q: CIP システムとは何ですか?なぜ必要ですか?
A: 定置洗浄 (CIP) システムは、機器を分解することなく、洗浄剤と消毒剤を生産ラインのパイプとタンクに自動的に循環させ、食品の安全性を確保し、バッチ間のダウンタイムを最小限に抑えます。