
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 02-09-2026 Herkomst: Locatie


Hoe bereiken zuivelbedrijven een houdbaarheid van negen maanden zonder ooit afhankelijk te zijn van een koelkast? Het antwoord ligt in de thermodynamica en vloeistofmechanica. De mondiale vraag naar houdbare zuivel stijgt in een ongekend tempo. Het geheim is verwerking op ultrahoge temperatuur. Deze nauwkeurige engineeringmethode elimineert de noodzaak van dure koelketens volledig. In deze uitgebreide walkthrough ontdekt u de exacte mechanische en thermische stappen die nodig zijn om een complete unit te bedienen UHT-melkverwerkingslijn . We volgen de reis vanaf het moment dat de ruwe vloeistof de faciliteit binnenkomt tot aan de uiteindelijke verzegelde verpakking.
Uit het analyseren van de huidige markttrajecten blijkt dat er binnen de mondiale zuivelindustrie sprake is van een enorme verschuiving richting houdbare formules. Kwetsbaarheden in de toeleveringsketen hebben onlangs de enorme kwetsbaarheid blootgelegd van het uitsluitend vertrouwen op gekoelde logistiek. Bijgevolg is zuivel op de markt niet langer alleen maar een gemak voor de consument. Het is uitgegroeid tot een cruciale noodzaak voor voedselzekerheid. Terwijl de stedelijke bevolking groeit en de grensoverschrijdende exportmarkten zich uitbreiden, is de adoptie van ultrahoge-temperatuurtechnologie sterk versneld. Moderne fabrikanten stappen snel af van de traditionele pasteurisatie. In plaats daarvan zijn ze op zoek naar zeer efficiënte, geautomatiseerde kant-en-klare oplossingen om aan deze groeiende internationale vraag te voldoen zonder de verpletterende overhead van vrachtvervoer via de koude keten.
End-to-end efficiëntie: een moderne verwerkingsfaciliteit integreert naadloos de ontvangst van rauwe melk, standaardisatie, fysieke homogenisatie, strenge thermische behandeling en steriele verpakking in één continue, geautomatiseerde workflow.
Cruciale machines: Commerciële steriliteit en productstabiliteit op de lange termijn zijn volledig afhankelijk van precisietechniek. De kerncomponenten die succes bepalen, zijn onder meer de homogenisator, de thermische sterilisator en het steriele verpakkingsapparaat.
Ongeëvenaarde houdbaarheid: Door gebruik te maken van extreme hitte in combinatie met een afgesloten verpakkingsomgeving kunnen zuivelproducenten een stabiele houdbaarheid van producten van 6 tot 9 maanden bereiken bij omgevingstemperaturen.
Hoog rendement op investering (ROI): Hoewel de initiële kapitaaluitgaven voor deze technologie substantieel zijn, verlaagt de volledige eliminatie van gekoelde opslag en klimaatgecontroleerde vracht de operationele kosten op de lange termijn aanzienlijk.
In de kern bestaat deze productie-infrastructuur uit een hoogontwikkelde reeks industriële machines. Het is ontworpen om rauwe runder- of plantaardige melk te verwerken tot een commercieel steriel, houdbaar product. UHT staat voor Ultra High Temperature. Tijdens dit thermodynamische proces wordt vloeibare melk snel verwarmd tot een extreem temperatuurbereik van 135°C tot 140°C (275°F tot 284°F). De vloeistof wordt gedurende een korte periode van 2 tot 4 seconden op die exacte temperatuur gehouden. Onmiddellijk daarna ondergaat het een snelle afkoeling.
Het primaire wetenschappelijke doel hier is commerciële steriliteit. In het bijzonder moet de thermische schok agressief genoeg zijn om alle pathogene micro-organismen, bederfbacteriën en zeer hittebestendige bacteriële sporen, zoals Bacillus stearothermophilus, te vernietigen . Het verwarmingsvenster moet echter ongelooflijk kort blijven. Waarom? Omdat langdurige blootstelling aan zulke intense hitte het voedingsprofiel van de melk aantast. Het vernietigt in water oplosbare vitamines en veroorzaakt Maillard-reacties, die een onaantrekkelijke bruine kleur en een verbrande smaak veroorzaken. Om dit delicate evenwicht tussen absolute steriliteit en sensorische kwaliteit te bereiken, wordt de workflow opgedeeld in zeer gecontroleerde, opeenvolgende fasen.
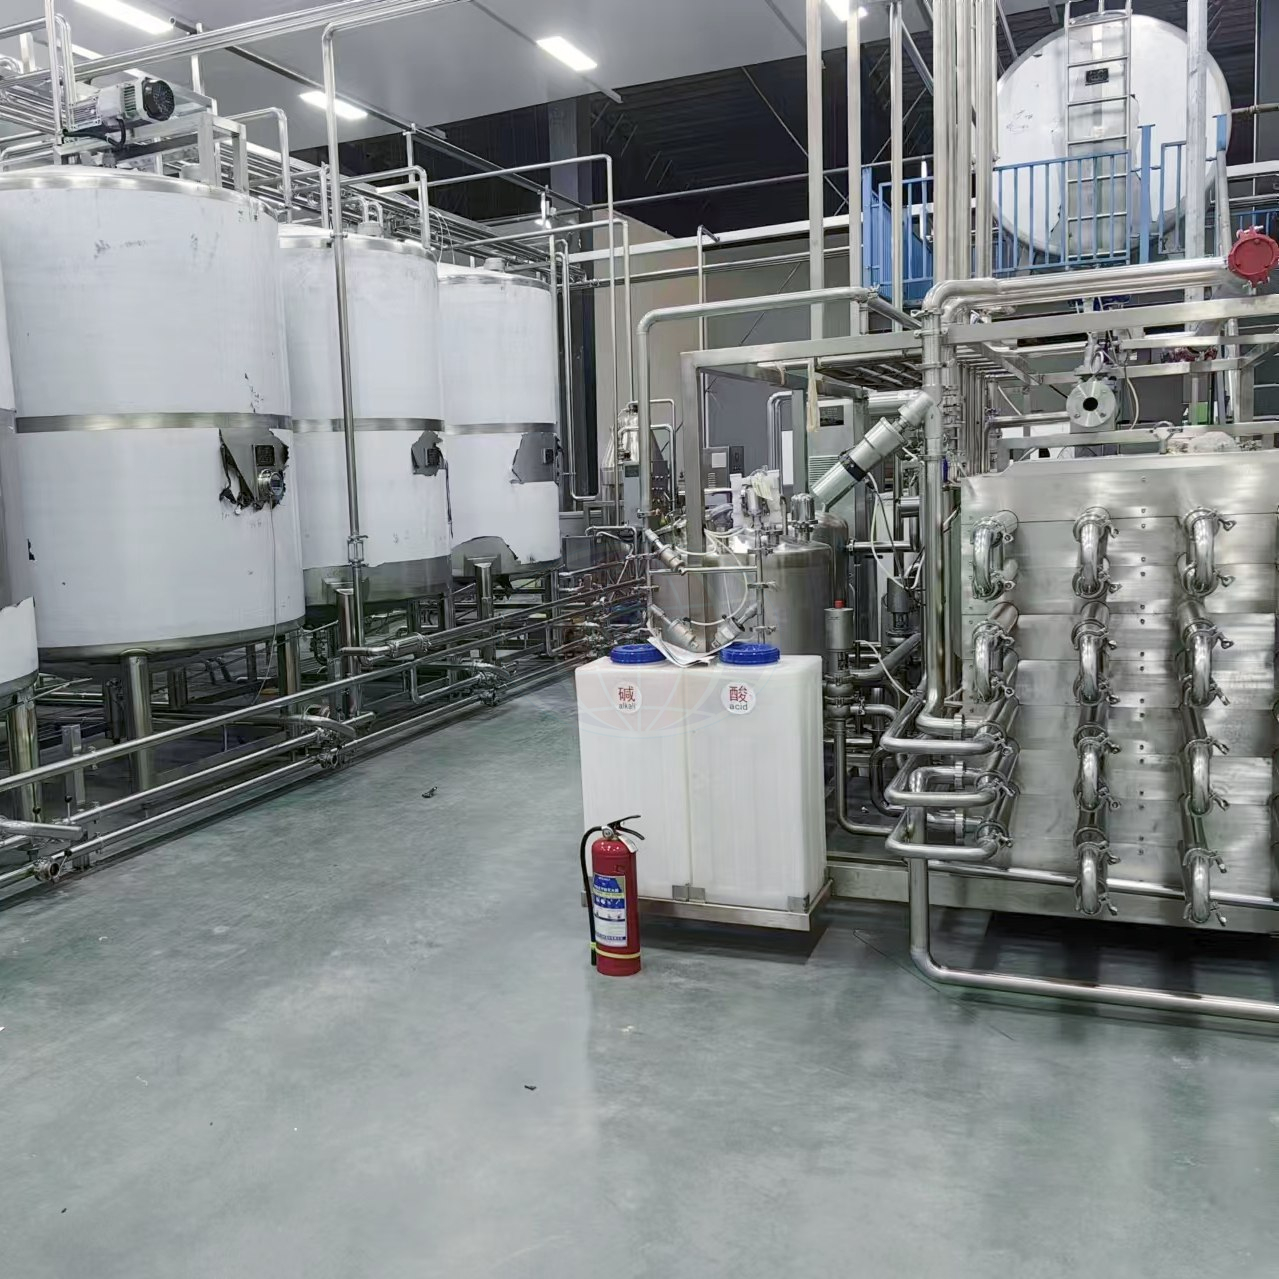
De integriteit van een houdbaar zuivelproduct begint lang voordat de vloeistof ooit de verwarmingsfase bereikt. De ontvangst- en voorverwerkingsfase zijn van cruciaal belang. Het stabiliseert de vluchtige grondstof en bereidt deze voor op de rigoureuze thermische behandeling die voor ons ligt. Rauwe melk arriveert doorgaans in de vroege ochtenduren bij de verwerkingsfaciliteit via zwaar geïsoleerde tankwagens. Bij aankomst nemen kwaliteitscontroletechnici monsters via hygiënische bemonsteringskleppen. Ze testen op antibioticaresiduen, celgetallen, titreerbare zuurgraad en de totale bacteriële belasting.
Gezien de zeer bederfelijke aard van rauwe melk is snelheid essentieel. Zodra een batch de inspectie doorstaat, wordt deze onmiddellijk door een regeneratieve platenwarmtewisselaar gepompt. Hierdoor daalt de kerntemperatuur tot ongeveer 4°C (39°F). De vloeistof wordt vervolgens overgebracht naar massieve, geïsoleerde roestvrijstalen opslagsilo's. Deze silo's zijn voorzien van zachte, bewegende roerwerken die continu werken. Deze mechanische beweging voorkomt dat vet naar de oppervlakte drijft en stopt verdere bacteriële vermenigvuldiging.
Voordat de vloeistof kan worden gestandaardiseerd of verwarmd, moeten fysieke onzuiverheden op agressieve wijze worden verwijderd. De melk wordt naar centrifugaalzuiveraars geleid, die met duizenden toeren per minuut ronddraaien. Deze enorme middelpuntvliedende kracht scheidt dichte, ongewenste deeltjes – zoals microscopisch klein vuil en lichaamscellen – van de lichtere vloeibare melk. Om een consistent eindproduct te garanderen, maakt de faciliteit bovendien gebruik van centrifugaalscheiders. Deze verdelen het lichtere melkvet (room) van de zwaardere magere melk. Met behulp van geautomatiseerde mengkleppen brengen operators nauwkeurig een specifiek percentage crème terug in de magere matrix. Dit zorgt ervoor dat elke doos perfect voldoet aan de strikte voedingsetiketten.
Eenmaal gestandaardiseerd moet de vloeistof een ernstige fysieke modificatie ondergaan. Zonder deze cruciale tussenkomst zouden de vetmoleculen op natuurlijke wijze samenklonteren en na verloop van tijd naar de oppervlakte stijgen. Bij een product dat ontworpen is om meer dan een half jaar op een plank in de voorraadkast te blijven staan, is het onaanvaardbaar om een doos te openen en te ontdekken dat een dikke, stevige laag crème de tuit blokkeert. Consumenten eisen een perfect gladde textuur.
Om vetafscheiding te voorkomen, wordt de vloeistof door een hoge druk geleid melkhomogenisator . Dit robuuste apparaat werkt op puur mechanische fysica. De gestandaardiseerde melk wordt onder extreme druk door een microscopisch kleine mechanische opening geperst, doorgaans variërend van 150 tot 250 bar (2.100 tot 3.600 psi). De plotselinge, gewelddadige drukval, gecombineerd met turbulentie met hoge snelheid, veroorzaakt intense schuifkrachten en cavitatie.
In rauwe melk variëren de vetbolletjes van 3 tot 10 micrometer in diameter. De homogenisator verbrijzelt deze bolletjes in microscopisch kleine fragmenten die gewoonlijk minder dan 1 micrometer breed zijn. Moderne faciliteiten maken doorgaans gebruik van een homogeniseringsaanpak in twee fasen. In de eerste fase wordt de verpletterende hoge druk toegepast om de vetbolletjes te vernietigen. Omdat deze nieuw gevormde, kleine vetdeeltjes de neiging hebben om magnetisch samen te clusteren, past een tweede fase een veel lagere druk toe (rond de 30 tot 50 bar). Hierdoor worden de clusters opgesplitst. Het garandeert dat het vet permanent in de vloeistof blijft hangen, waardoor een luxueus mondgevoel wordt gegarandeerd vanaf de eerste dag van verpakking tot het einde van de houdbaarheid.
De bepalende fase van de gehele operatie vindt plaats binnen de thermische verwerkingseenheid. Dit is het exacte moment waarop het product commerciële steriliteit bereikt. De vloeistof wordt eerst voorzichtig voorverwarmd tot ongeveer 80°C met behulp van regeneratieve warmtewisselaars. Dit is een ingenieuze technische opstelling die de restwarmte van de reeds gesteriliseerde melk terugwint terwijl deze afkoelt, waardoor enorme hoeveelheden energie worden bespaard.
Na het voorverwarmen komt de melk in de UHT-sterilisator om de beoogde drempel van 137°C tot 140°C te bereiken. De vloeistof stroomt door een nauwkeurig afgemeten roestvrijstalen houdbuis. De fysieke lengte van deze buis, wiskundig gecombineerd met het debiet van de pompen, garandeert dat elke druppel precies 2 tot 4 seconden lang de extreme hitte ervaart.
Zuivelingenieurs moeten voor deze fase kiezen tussen twee primaire thermodynamische methoden. Bij directe verwarming wordt stoom van culinaire kwaliteit rechtstreeks in de melk geïnjecteerd, wat resulteert in vrijwel onmiddellijke temperatuurpieken en -dalingen. Door dit snelle profiel blijft de natuurlijke, frisse smaak uitzonderlijk goed behouden. Het vereist echter complexe vacuümkoeling om het toegevoegde water uit de gecondenseerde stoom te extraheren. Bij indirecte verwarming worden de melk en het verwarmingsmedium daarentegen gescheiden gehouden door een fysieke barrière, meestal een gegolfde buisvormige warmtewisselaar. Hoewel indirecte systemen iets langzamer verwarmen en koelen, zijn ze veel energiezuiniger, gemakkelijker te onderhouden en vertegenwoordigen ze de industriestandaard voor de meeste commerciële activiteiten.
Het verwarmen van de vloeistof tot 140°C lost slechts de helft van de conserveringspuzzel op. Als commercieel steriele melk zelfs maar een fractie van een seconde aan normale omgevingslucht wordt blootgesteld, raakt deze onmiddellijk besmet. Bacteriën en schimmelsporen in de lucht zorgen ervoor dat het binnen enkele dagen verzuurt en opzwelt. Daarom moet de verpakkingsfase worden uitgevoerd onder onberispelijke hygiënische omstandigheden van ziekenhuiskwaliteit.
De gehele verpakkingsvolgorde vindt plaats in een afgesloten kamer onder zware druk aseptische vulmachine . Deze interne zone wordt continu gespoeld met steriele, HEPA-gefilterde lucht om een positieve drukomgeving te creëren. Als er een microscopisch lek zou ontstaan in de behuizing van de machine, wordt de naar buiten gerichte kracht van de steriele lucht naar buiten gedrukt. Dit voorkomt dat ongesteriliseerde fabriekslucht de vulzone binnendringt.
De operatie synchroniseert de chemische sterilisatie van het verpakkingsmateriaal met de levering van de steriele vloeistof. Eerst gaat de verpakking door een verwarmd waterstofperoxidebad (H2O2). Vervolgens wordt het materiaal gestraald met UV-lampen met hoge intensiteit en steriele hete lucht. Hierdoor verdampt de waterstofperoxide onmiddellijk, zodat er geen chemische resten in het voedsel terechtkomen. Ten slotte wordt de gekoelde, steriele melk rechtstreeks naar de steriele kamer geleid, in de verpakking gedoseerd en hermetisch afgesloten onder het vloeistofniveau. Deze afdichting onder het niveau zorgt ervoor dat er geen zuurstof uit de omgeving in de doos vast komt te zitten, waardoor gevoelige vitamines in de daaropvolgende maanden zouden kunnen worden afgebroken.
Om de technische waarde van verwerking bij ultrahoge temperaturen echt te begrijpen, moeten fabrieksmanagers dit rechtstreeks vergelijken met traditionele pasteurisatie. De onderstaande tabel schetst de fundamentele verschillen in thermische parameters en commerciële resultaten.
| Parameter | UHT-verwerking | Traditionele pasteurisatie (HTST) |
|---|---|---|
| Doeltemperatuur | 135°C - 140°C | 72°C - 75°C |
| Tijd vasthouden | 2 tot 4 seconden | 15 tot 20 seconden |
| Microbieel resultaat | Commerciële steriliteit (sporen vernietigd) | Ziekteverwekkers vernietigd (bederfbacteriën blijven achter) |
| Houdbaarheid | 6 tot 9 maanden | 10 tot 14 dagen |
| Opslagvereiste | Omgevingstemperatuur (kamertemperatuur) | Strenge koeling (4°C) |
Het selecteren van de juiste machines is een cruciale beslissing. Het dicteert al tientallen jaren de productkwaliteit, de naleving van de regelgeving en de algehele winstgevendheid. Het overschatten van de capaciteit leidt tot onderbenutte machines en verspilling van elektriciteit. Omgekeerd resulteert onderschatting in frustrerende knelpunten in de productie. Faciliteiten moeten hun apparatuurspecificaties afstemmen op zowel de huidige marktvraag als de verwachte toekomstige groei.
Bij het ontwerpen van een aseptische melklijn , metallurgische integriteit is absoluut niet onderhandelbaar. Omdat de apparatuur zeer zure schoonmaakchemicaliën verwerkt en hevige temperatuurschommelingen doorstaat, is de materiaalkeuze van cruciaal belang. Standaard structurele frames kunnen SUS304 roestvrij staal gebruiken. Alle productcontactgebieden, houdbuizen en interne klepmechanismen moeten echter strikt gebruik maken van SUS316L om putjes en corrosie te voorkomen. Typische commerciële lijnen bieden capaciteiten variërend van 1.000 l/u voor boetiekactiviteiten tot 20.000 l/u voor grootschalige exportfaciliteiten.
Bovendien moeten moderne fabrieken prioriteit geven aan geavanceerde automatisering. Zoek naar systemen die zijn geïntegreerd met hoogwaardige PLC-besturingen van Siemens of Allen-Bradley. Deze beheren geautomatiseerde CIP (Clean-in-Place) en SIP (Sterilize-in-Place) protocollen. Geautomatiseerde CIP zorgt ervoor dat nauwkeurige concentraties alkalische en zure reinigingsmiddelen op de juiste temperatuur worden gecirculeerd, waardoor de hygiëne wordt gegarandeerd zonder dat technici zwaar leidingwerk handmatig hoeven te demonteren.
Ten slotte leidt het samenvoegen van componenten van verschillende leveranciers vaak tot softwaremiscommunicatie en ingewikkelde garantiegeschillen. Het wordt ten zeerste aanbevolen om samen te werken met één gerenommeerd ingenieursbureau dat een complete kant-en-klare oplossing kan leveren. Dit zorgt voor een naadloze mechanische integratie, uniforme fabrieksacceptatietests en betrouwbare after-salesondersteuning.
Het belangrijkste onderscheid ligt in de thermische behandelingsparameters en de daaruit voortvloeiende houdbaarheid. Gepasteuriseerde melk wordt gedurende 15 seconden verwarmd tot een milde 72°C. Dit proces vernietigt schadelijke pathogene bacteriën, maar laat goedaardige bederforganismen intact, waardoor continue koeling nodig is en een korte houdbaarheid van 1 tot 2 weken ontstaat. Omgekeerd wordt UHT-melk gedurende slechts 2 tot 4 seconden blootgesteld aan extreme hitte – tussen 135°C en 140°C. Deze intense schok bereikt commerciële steriliteit door alle bacteriën en hittebestendige sporen uit te roeien, waardoor het verzegelde product maximaal 9 maanden veilig bij kamertemperatuur kan worden bewaard.
Ja, de fundamentele architectuur van het verwerkingssysteem is zeer veelzijdig. Plantaardige dranken zoals haver-, amandel- of sojamelk hebben echter geheel andere eiwitstructuren, zetmeelgehalten en viscositeiten vergeleken met rundermelk. Operators moeten de homogenisatiedrukken zorgvuldig aanpassen en de thermische bewaartijden aanpassen om zetmeelverstijfseling en eiwitdenaturatie te voorkomen. Buisvormige warmtewisselaars hebben over het algemeen de voorkeur voor verwerking in installaties vanwege hun robuuste vermogen om hogere viscositeiten aan te kunnen en interne buisvervuiling te verminderen.
Bij een indirecte verwarmingsopstelling biedt het stroomopwaarts plaatsen van de homogenisator (vóór de belangrijkste extreme verwarmingsfase) aanzienlijke technische voordelen. Het vooraf homogeniseren van de vloeistof zorgt ervoor dat het vet en de eiwitten gelijkmatig verdeeld en gestabiliseerd worden. Deze optimalisatie vermindert drastisch de snelheid van eiwitvervuiling (vaak 'burn-on' genoemd) op de interne hete oppervlakken van de warmtewisselaars. Door deze vervuiling te verminderen, kan de fabriek de continue productietijden aanzienlijk verlengen voordat een verplichte reinigingscyclus vereist is.
Voor het handhaven van absolute steriliteit zijn geautomatiseerde, gesloten reinigingssystemen nodig, bekend als CIP (Clean-in-Place) en SIP (Sterilize-in-Place). Het CIP-proces circuleert achtereenvolgens watervoorspoelingen, verwarmde bijtende (alkalische) oplossingen, zure spoelingen en uiteindelijke gezuiverde waterspoelingen met hoge snelheden door alle leidingen, tanks en warmtewisselaars. Hierdoor worden organische eiwitten en minerale aanslag verwijderd. Onmiddellijk na CIP circuleert het SIP-protocol stoom onder hoge druk of oververhit water (meestal boven de 121 °C) door het gehele afgesloten systeem om absolute steriliteit van ziekenhuiskwaliteit te bereiken voordat de volgende partij melk wordt geïntroduceerd.
De kapitaalinvestering voor een complete productielijn varieert drastisch, afhankelijk van de verwerkingscapaciteit, automatiseringsniveaus en verpakkingsformaten. Voor een kleinschalige proefinstallatie (bijvoorbeeld 500 l/u) is een heel ander budget nodig dan voor een volledig geautomatiseerde, continue industriële faciliteit van 10.000 l/u. Kant-en-klare oplossingen zoals de ontvangst van rauwe melk, buissterilisatoren, aseptische vullers en CIP-systemen bieden de beste ROI door de uitvaltijd van de installatie en integratiefouten te minimaliseren.
Hoewel het verwarmen van vloeistof tot 140°C energie-intensief klinkt, zijn moderne installaties ongelooflijk efficiënt. De modernste buis- en platenwarmtewisselaars maken gebruik van regeneratieve verwarming en koeling. Dit betekent dat de hete, gesteriliseerde melk zijn warmte overdraagt aan de binnenkomende koude rauwe melk. Dit regeneratieve proces kan tot 90% van de thermische energie terugwinnen, waardoor de vraag naar fabrieksketels en gekoeldwatersystemen drastisch wordt verminderd, waardoor de operationele kosten laag blijven.
De overstap naar normale zuivelverwerking is een grote technische sprong voorwaarts, maar de eliminatie van de koelketenlogistiek maakt het tot een zeer winstgevende langetermijnstrategie. Of u nu een nieuwe faciliteit van de grond af aan bouwt of een bestaande pasteurisatie-installatie upgradet, het selecteren van de juiste kant-en-klare apparatuur is van het allergrootste belang. Voor robuuste, hygiënische en sterk geautomatiseerde zuivelverwerkingsoplossingen die zijn afgestemd op uw specifieke capaciteitsbehoeften, kunt u de professionele apparatuurconfiguraties bij WFood Machinery verkennen om ervoor te zorgen dat uw volgende productielijn feilloos functioneert.

