
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-02 Origine: Sito


Come fanno i caseifici a raggiungere una durata di conservazione di nove mesi senza mai fare affidamento su un frigorifero? La risposta sta nella termodinamica e nella meccanica dei fluidi. La domanda globale di prodotti lattiero-caseari a lunga conservazione sta aumentando a un ritmo senza precedenti. Il segreto è la lavorazione ad altissima temperatura. Questo preciso metodo ingegneristico elimina completamente la necessità di costose catene del freddo. In questa guida dettagliata scoprirai gli esatti passaggi meccanici e termici necessari per far funzionare un sistema completo Linea di lavorazione del latte UHT . Tracceremo il viaggio dal momento in cui il liquido grezzo entra nella struttura fino alla confezione finale sigillata.
L’analisi delle attuali traiettorie del mercato rivela un’enorme svolta verso i formati stabili all’interno dell’industria lattiero-casearia globale. Le vulnerabilità della catena di approvvigionamento hanno recentemente messo in luce l’assoluta fragilità di fare affidamento esclusivamente sulla logistica refrigerata. Di conseguenza, i latticini a temperatura ambiente non sono più solo una comodità per il consumatore. Si è evoluto in una necessità critica per la sicurezza alimentare. Con l’aumento della popolazione urbana e l’espansione dei mercati di esportazione transfrontalieri, l’adozione della tecnologia ad altissima temperatura ha subito una brusca accelerazione. I produttori moderni si stanno rapidamente allontanando dalla pastorizzazione tradizionale. Stanno invece cercando soluzioni chiavi in mano altamente efficienti e automatizzate per soddisfare questa domanda internazionale in forte espansione senza i costi schiaccianti del trasporto merci della catena del freddo.
Fondamentalmente, questa infrastruttura produttiva è una sequenza altamente ingegnerizzata di macchinari industriali. È progettato per trasformare il latte crudo bovino o vegetale in un prodotto commercialmente sterile e stabile a scaffale. UHT sta per Ultra-High Temperature. Durante questo processo termodinamico, il latte liquido viene rapidamente riscaldato a un intervallo di temperature compreso tra 135°C e 140°C (da 275°F a 284°F). Il fluido viene mantenuto a quella temperatura esatta per una breve durata da 2 a 4 secondi. Subito dopo subisce un rapido raffreddamento.
L’obiettivo scientifico primario qui è la sterilità commerciale. Nello specifico, lo shock termico deve essere sufficientemente aggressivo da distruggere tutti i microrganismi patogeni, i batteri deterioranti e le spore batteriche altamente resistenti al calore, come il Bacillus stearothermophilus . Tuttavia, l’intervallo di riscaldamento deve rimanere estremamente breve. Perché? Perché l'esposizione prolungata a un calore così intenso degrada il profilo nutrizionale del latte. Distrugge le vitamine idrosolubili e innesca le reazioni di Maillard, che provocano uno sgradevole colore marrone e un sapore di bruciato. Per raggiungere questo delicato equilibrio tra sterilità assoluta e qualità sensoriale, il flusso di lavoro è suddiviso in fasi consecutive altamente controllate.
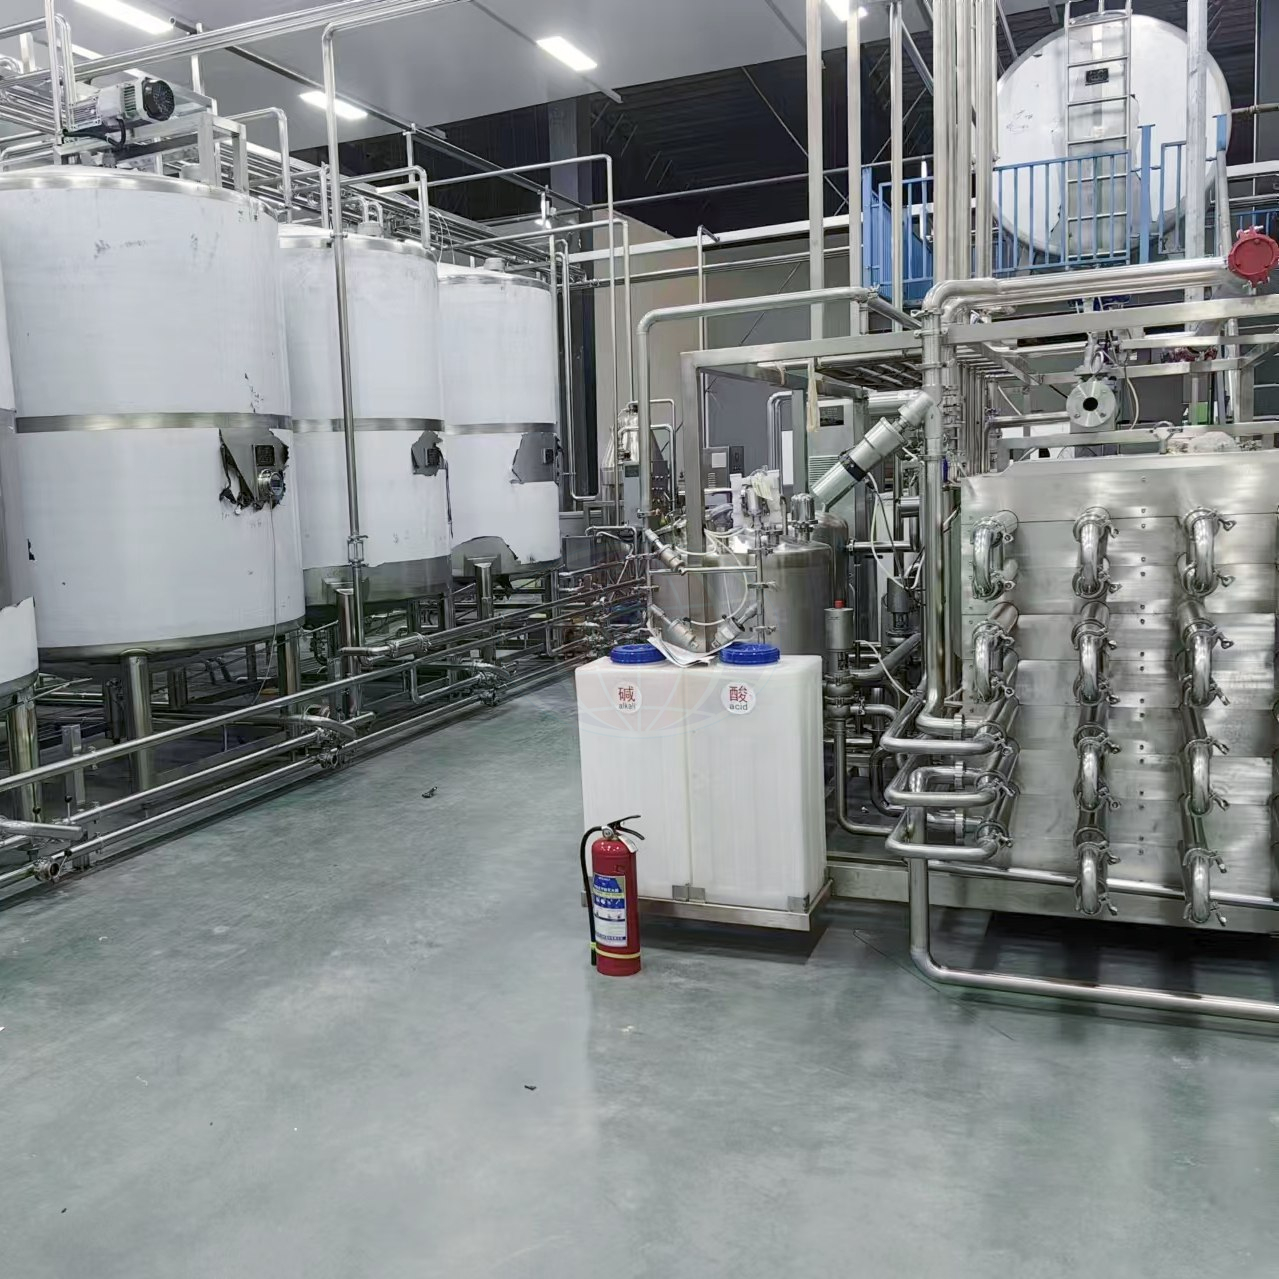
L'integrità di un prodotto lattiero-caseario a lunga conservazione inizia molto prima che il liquido raggiunga la fase di riscaldamento. La fase di ricezione e pre-elaborazione è fondamentale. Stabilizza la materia prima volatile e la prepara per il rigoroso trattamento termico successivo. Il latte crudo generalmente arriva all'impianto di lavorazione nelle prime ore del mattino tramite autocisterne altamente isolate. All'arrivo, i tecnici del controllo qualità prelevano i campioni attraverso valvole di campionamento igieniche. Testano i residui di antibiotici, la conta delle cellule somatiche, l'acidità titolabile e la carica batterica complessiva.
Data la natura altamente deperibile del latte crudo, la velocità è essenziale. Una volta che il lotto supera l'ispezione, viene immediatamente pompato attraverso uno scambiatore di calore a piastre rigenerativo. Ciò abbassa la sua temperatura interna a circa 4°C (39°F). Il liquido viene quindi trasferito in massicci silos di stoccaggio in acciaio inossidabile coibentati. Questi silos sono dotati di agitatori delicati e ampi che funzionano ininterrottamente. Questa agitazione meccanica impedisce al grasso di galleggiare in superficie e blocca qualsiasi ulteriore moltiplicazione batterica.
Prima che il fluido possa essere standardizzato o riscaldato, le impurità fisiche devono essere rimosse in modo aggressivo. Il latte viene convogliato in chiarificatori centrifughi che girano a migliaia di giri al minuto. Questa immensa forza centrifuga separa le particelle dense e indesiderate, come lo sporco microscopico e le cellule somatiche, dal latte liquido più leggero. Inoltre, per garantire un prodotto finale coerente, l'impianto utilizza separatori centrifughi. Questi dividono il grasso del latte più leggero (panna) dal latte scremato più pesante. Utilizzando valvole di miscelazione automatizzate, gli operatori reintroducono con precisione una percentuale specifica di panna nella matrice scremata. Ciò garantisce che ogni cartone rispetti perfettamente le rigorose etichette nutrizionali.
Una volta standardizzato, il liquido deve subire una grave modifica fisica. Senza questo intervento cruciale, le molecole di grasso si aggregherebbero naturalmente e col tempo salirebbero in superficie. In un prodotto progettato per rimanere sullo scaffale della dispensa per oltre sei mesi, aprire un cartone e trovare uno strato spesso e solido di crema che blocca il beccuccio è inaccettabile. I consumatori richiedono una consistenza perfettamente liscia.
Per impedire la separazione del grasso, il fluido viene convogliato attraverso un'alta pressione omogeneizzatore del latte . Questo robusto macchinario funziona secondo la fisica puramente meccanica. Il latte standardizzato viene forzato attraverso uno spazio meccanico microscopico a una pressione estrema, tipicamente compresa tra 150 e 250 bar (da 2.100 a 3.600 psi). L'improvviso e violento calo di pressione, combinato con la turbolenza ad alta velocità, provoca intense forze di taglio e cavitazione.
Nel latte crudo, i globuli di grasso hanno un diametro compreso tra 3 e 10 micrometri. L'omogeneizzatore frantuma questi globuli in frammenti microscopici solitamente larghi meno di 1 micrometro. Le strutture moderne utilizzano tipicamente un approccio di omogeneizzazione in due fasi. La prima fase applica l'alta pressione di frantumazione per cancellare i globuli di grasso. Poiché queste minuscole particelle di grasso appena formate tendono a raggrupparsi magneticamente insieme, una seconda fase applica una pressione molto più bassa (da 30 a 50 bar circa). Questo rompe i cluster. Garantisce che il grasso rimanga permanentemente sospeso all'interno del liquido, assicurando una gustosa sensazione in bocca dal primo giorno di confezionamento fino alla fine della sua durata di conservazione.
All'interno dell'unità di trattamento termico avviene la fase di definizione dell'intera operazione. Questo è il momento esatto in cui il prodotto raggiunge la sterilità commerciale. Il fluido viene prima preriscaldato delicatamente a circa 80°C utilizzando scambiatori di calore rigenerativi. Si tratta di un'ingegnosa configurazione ingegneristica che recupera il calore di scarto dal latte già sterilizzato mentre si raffredda, risparmiando enormi quantità di energia.
Dopo il preriscaldamento, il latte entra nel Sterilizzatore UHT per raggiungere la soglia target compresa tra 137°C e 140°C. Il liquido scorre attraverso un tubo di contenimento in acciaio inossidabile misurato con precisione. La lunghezza fisica di questo tubo, combinata matematicamente con la portata delle pompe, garantisce che ogni singola goccia subisca il calore estremo esattamente per 2-4 secondi.
Gli ingegneri lattiero-caseari devono scegliere tra due metodi termodinamici primari per questa fase. Il riscaldamento diretto prevede l’iniezione di vapore di qualità culinaria direttamente nel latte, con conseguenti picchi e cali di temperatura quasi istantanei. Questo profilo rapido preserva eccezionalmente bene il sapore fresco e naturale. Tuttavia, è necessario un complesso raffreddamento sotto vuoto per estrarre l'acqua aggiunta dal vapore condensato. Al contrario, il riscaldamento indiretto mantiene il latte e il mezzo riscaldante separati da una barriera fisica, solitamente uno scambiatore di calore tubolare corrugato. Sebbene i sistemi indiretti siano leggermente più lenti a riscaldarsi e raffreddarsi, sono molto più efficienti dal punto di vista energetico, più facili da mantenere e rappresentano lo standard del settore per la maggior parte delle operazioni commerciali.
Il riscaldamento del liquido a 140°C risolve solo metà del puzzle della conservazione. Se il latte commercialmente sterile viene esposto all'aria ambiente anche per una frazione di secondo, verrà immediatamente contaminato. I batteri presenti nell'aria e le spore di muffa lo faranno inacidire e gonfiare in pochi giorni. Pertanto la fase di confezionamento deve avvenire in condizioni igieniche impeccabili e di livello ospedaliero.
L'intera sequenza di confezionamento avviene all'interno di una camera sigillata e fortemente pressurizzata all'interno riempitrice asettica . Questa zona interna viene continuamente flussata con aria sterile filtrata HEPA per creare un ambiente a pressione positiva. Se si verificasse una perdita microscopica nell'involucro della macchina, la forza dell'aria sterile spinge verso l'esterno. Ciò impedisce all'aria di fabbrica non sterilizzata di penetrare nella zona di riempimento.
L'operazione sincronizza la sterilizzazione chimica del materiale di confezionamento con l'erogazione del fluido sterile. Innanzitutto, la confezione passa attraverso un bagno riscaldato di perossido di idrogeno (H2O2). Successivamente, il materiale viene sabbiato con luci UV ad alta intensità e aria calda sterile. Questo fa evaporare istantaneamente il perossido di idrogeno in modo che nessun residuo chimico venga a contatto con il cibo. Infine, il latte sterile raffreddato viene convogliato direttamente nella camera sterile, distribuito nella confezione e sigillato ermeticamente sotto il livello del liquido. Questa sigillatura sotto il livello garantisce che all'interno del cartone non rimanga intrappolato ossigeno ambientale, che altrimenti potrebbe degradare le vitamine sensibili nei mesi successivi.
Per comprendere veramente il valore ingegneristico della lavorazione a temperatura ultraelevata, i gestori dello stabilimento devono confrontarla direttamente con la pastorizzazione tradizionale. La tabella seguente delinea le differenze fondamentali nei parametri termici e nei risultati commerciali.
| Parametro | Lavorazione UHT | Pastorizzazione Tradizionale (HTST) |
|---|---|---|
| Temperatura target | 135°C - 140°C | 72°C - 75°C |
| Tempo di attesa | Da 2 a 4 secondi | 15-20 secondi |
| Esito microbico | Sterilità commerciale (spore distrutte) | Gli agenti patogeni vengono distrutti (rimangono i batteri del deterioramento) |
| Durata di conservazione | Da 6 a 9 mesi | 10-14 giorni |
| Requisito di archiviazione | Ambiente (temperatura ambiente) | Refrigerazione rigorosa (4°C) |
La scelta del macchinario appropriato è una decisione fondamentale. Determina per decenni la qualità del prodotto, la conformità normativa e la redditività complessiva. La sovrastima della capacità porta a macchinari sottoutilizzati e allo spreco di elettricità. Al contrario, la sottovalutazione si traduce in frustranti colli di bottiglia nella produzione. Le strutture devono allineare le specifiche delle proprie apparecchiature sia alla domanda attuale del mercato che alla crescita futura prevista.
Quando si progetta un linea del latte asettico , l'integrità metallurgica è assolutamente non negoziabile. Poiché l'apparecchiatura è in grado di gestire prodotti chimici detergenti altamente acidi e di sopportare violenti sbalzi di temperatura, la scelta del materiale è fondamentale. I telai strutturali standard possono utilizzare l'acciaio inossidabile SUS304. Tuttavia, tutte le aree a contatto con il prodotto, i tubi di supporto e i meccanismi delle valvole interne devono utilizzare rigorosamente SUS316L per prevenire vaiolature e corrosione. Le tipiche linee commerciali offrono capacità che vanno da 1.000 L/H per operazioni di boutique fino a 20.000 L/H per grandi strutture di esportazione.
Inoltre, gli impianti moderni dovrebbero dare priorità all’automazione avanzata. Cerca sistemi integrati con controlli PLC Siemens o Allen-Bradley di alto livello. Gestiscono i protocolli automatizzati CIP (Clean-in-Place) e SIP (Sterilize-in-Place). Il CIP automatizzato garantisce che concentrazioni precise di detergenti alcalini e acidi vengano fatte circolare alle temperature corrette, garantendo l'igiene senza richiedere ai tecnici di smantellare manualmente tubazioni pesanti.
Infine, mettere insieme componenti di fornitori diversi spesso porta a problemi di comunicazione del software e a contorte controversie sulla garanzia. Si consiglia vivamente di collaborare con un unico studio di ingegneria rispettabile in grado di fornire una soluzione completa chiavi in mano. Ciò garantisce un'integrazione meccanica perfetta, test di accettazione in fabbrica unificati e un supporto post-vendita affidabile.
La distinzione principale risiede nei parametri del trattamento termico e nella conseguente durata di conservazione. Il latte pastorizzato viene riscaldato a una temperatura mite di 72°C per 15 secondi. Questo processo distrugge i batteri patogeni dannosi ma lascia intatti gli organismi benigni deterioranti, che richiedono una refrigerazione continua e garantiscono una breve durata di conservazione di 1 o 2 settimane. Al contrario, il latte UHT è sottoposto a un calore estremo, tra 135°C e 140°C, per soli 2-4 secondi. Questo shock intenso raggiunge la sterilità commerciale sradicando tutti i batteri e le spore resistenti al calore, consentendo di conservare il prodotto sigillato in modo sicuro a temperatura ambiente per un massimo di 9 mesi.
Sì, l'architettura fondamentale del sistema di elaborazione è altamente versatile. Tuttavia, le bevande a base vegetale come il latte di avena, di mandorle o di soia possiedono strutture proteiche, contenuto di amido e viscosità completamente diversi rispetto al latte bovino. Gli operatori devono regolare attentamente le pressioni di omogeneizzazione e modificare i tempi di mantenimento termico per prevenire la gelatinizzazione dell'amido e la denaturazione delle proteine. Gli scambiatori di calore tubolari sono generalmente preferiti per la lavorazione a base vegetale grazie alla loro robusta capacità di gestire viscosità più elevate e mitigare le incrostazioni interne dei tubi.
In una configurazione di riscaldamento indiretto, posizionare l'omogeneizzatore a monte (prima della fase di riscaldamento estremo principale) offre vantaggi tecnici significativi. Omogeneizzare preventivamente il fluido garantisce che il grasso e le proteine siano distribuiti uniformemente e stabilizzati. Questa ottimizzazione riduce drasticamente il tasso di incrostazione delle proteine, spesso definito 'burn-on', sulle superfici calde interne degli scambiatori di calore. Riducendo queste incrostazioni, l'impianto può estendere significativamente i tempi di produzione continua prima che sia necessario un ciclo di pulizia obbligatorio.
Il mantenimento della sterilità assoluta richiede sistemi di pulizia automatizzati a circuito chiuso noti come CIP (Clean-in-Place) e SIP (Sterilize-in-Place). Il processo CIP fa circolare in sequenza pre-risciacqui d'acqua, soluzioni caustiche (alcaline) riscaldate, lavaggi acidi e risciacqui finali con acqua purificata attraverso tutti i tubi, i serbatoi e gli scambiatori di calore ad alta velocità. Questo elimina le proteine organiche e le incrostazioni minerali. Immediatamente dopo il CIP, il protocollo SIP fa circolare vapore altamente pressurizzato o acqua surriscaldata (tipicamente superiore a 121°C) in tutto il sistema sigillato per ottenere una sterilità assoluta di livello ospedaliero prima dell'introduzione del lotto successivo di latte.
L'investimento di capitale per una linea di produzione completa varia drasticamente in base alla capacità di lavorazione, ai livelli di automazione e ai formati di imballaggio. Un impianto pilota su piccola scala (ad esempio, 500 L/H) richiederà un budget molto diverso rispetto a un impianto industriale continuo e completamente automatizzato da 10.000 L/H. Le soluzioni chiavi in mano che includono il ricevimento del latte crudo, gli sterilizzatori tubolari, le riempitrici asettiche e i sistemi CIP offrono il miglior ROI riducendo al minimo i tempi di inattività dell'installazione e gli errori di integrazione.
Anche se riscaldare il fluido a 140°C sembra un processo ad alta intensità energetica, gli impianti moderni sono incredibilmente efficienti. Gli scambiatori di calore tubolari e a piastre all'avanguardia utilizzano il riscaldamento e il raffreddamento rigenerativo. Ciò significa che il latte caldo e sterilizzato trasferisce il suo calore al latte crudo freddo in entrata. Questo processo rigenerativo può recuperare fino al 90% dell'energia termica, riducendo drasticamente la domanda sulle caldaie di fabbrica e sui sistemi di acqua refrigerata, mantenendo così bassi i costi operativi.
Il passaggio alla lavorazione lattiero-casearia a temperatura ambiente rappresenta un importante passo avanti dal punto di vista ingegneristico, ma l’eliminazione della logistica della catena del freddo la rende una strategia a lungo termine altamente redditizia. Che tu stia costruendo una nuova struttura da zero o aggiornando un impianto di pastorizzazione esistente, selezionare la giusta attrezzatura chiavi in mano è fondamentale. Per soluzioni di lavorazione lattiero-casearia robuste, igieniche e altamente automatizzate su misura per le tue specifiche esigenze di capacità, esplora le configurazioni delle apparecchiature professionali presso WFood Machinery per garantire che la tua prossima linea di produzione funzioni perfettamente.

