


乳製品はどのようにして冷蔵庫に頼らずに 9 か月の保存期間を達成できるのでしょうか?答えは熱力学と流体力学にあります。保存可能な乳製品に対する世界的な需要は、前例のない速度で増加しています。その秘密は超高温処理。この正確なエンジニアリング手法により、高価なコールド チェーンの必要性が完全に排除されます。この包括的なウォークスルーでは、完全な装置を操作するために必要な正確な機械的手順と熱的手順を学びます。 UHT牛乳処理ライン。原液が施設に入った瞬間から最終的に密封されたパッケージに至るまでの過程を追跡します。
現在の市場の動向を分析すると、世界の乳製品産業内で長期保存可能な形式への大規模な方向転換が明らかになりました。最近、サプライチェーンの脆弱性により、冷蔵物流のみに依存することの脆弱性が明らかになりました。その結果、常温乳製品はもはや単なる消費者の利便性を提供するものではありません。それは食料安全保障の重要な必需品へと進化しました。都市人口が急増し、国境を越えた輸出市場が拡大するにつれ、超高温技術の導入が急速に加速しています。現代の製造業者は、従来の低温殺菌から急速に離れつつあります。その代わりに、コールドチェーン貨物の膨大な諸経費を発生させずに、この急増する国際需要に応えるための、高効率で自動化されたターンキー ソリューションを求めています。
この生産インフラの中核は、高度に設計された一連の産業機械です。牛乳または植物ベースの生乳を処理して、商業的に無菌で保存可能な製品に加工するように設計されています。 UHTは超高温の略です。この熱力学的プロセス中に、液体ミルクは 135°C ~ 140°C (275°F ~ 284°F) の厳しい温度範囲まで急速に加熱されます。流体は、2 ~ 4 秒間、その正確な温度に保持されます。直後に急速冷却する。
ここでの主な科学的目的は商業的な無菌化です。具体的には、熱衝撃は、すべての病原性微生物、腐敗細菌、およびなどの耐熱性の高い細菌胞子を破壊するのに十分なほど強力でなければなりません バチルス・ステアロサーモフィラス。ただし、加熱期間は信じられないほど短くなければなりません。なぜ?そのような激しい熱に長時間さらされると、牛乳の栄養プロファイルが劣化するためです。水溶性ビタミンを破壊し、メイラード反応を引き起こし、魅力のない茶色と焦げた風味を引き起こします。絶対的な無菌性と感覚的品質の間のこの微妙なバランスを達成するために、ワークフローは高度に制御された連続した段階に分割されます。
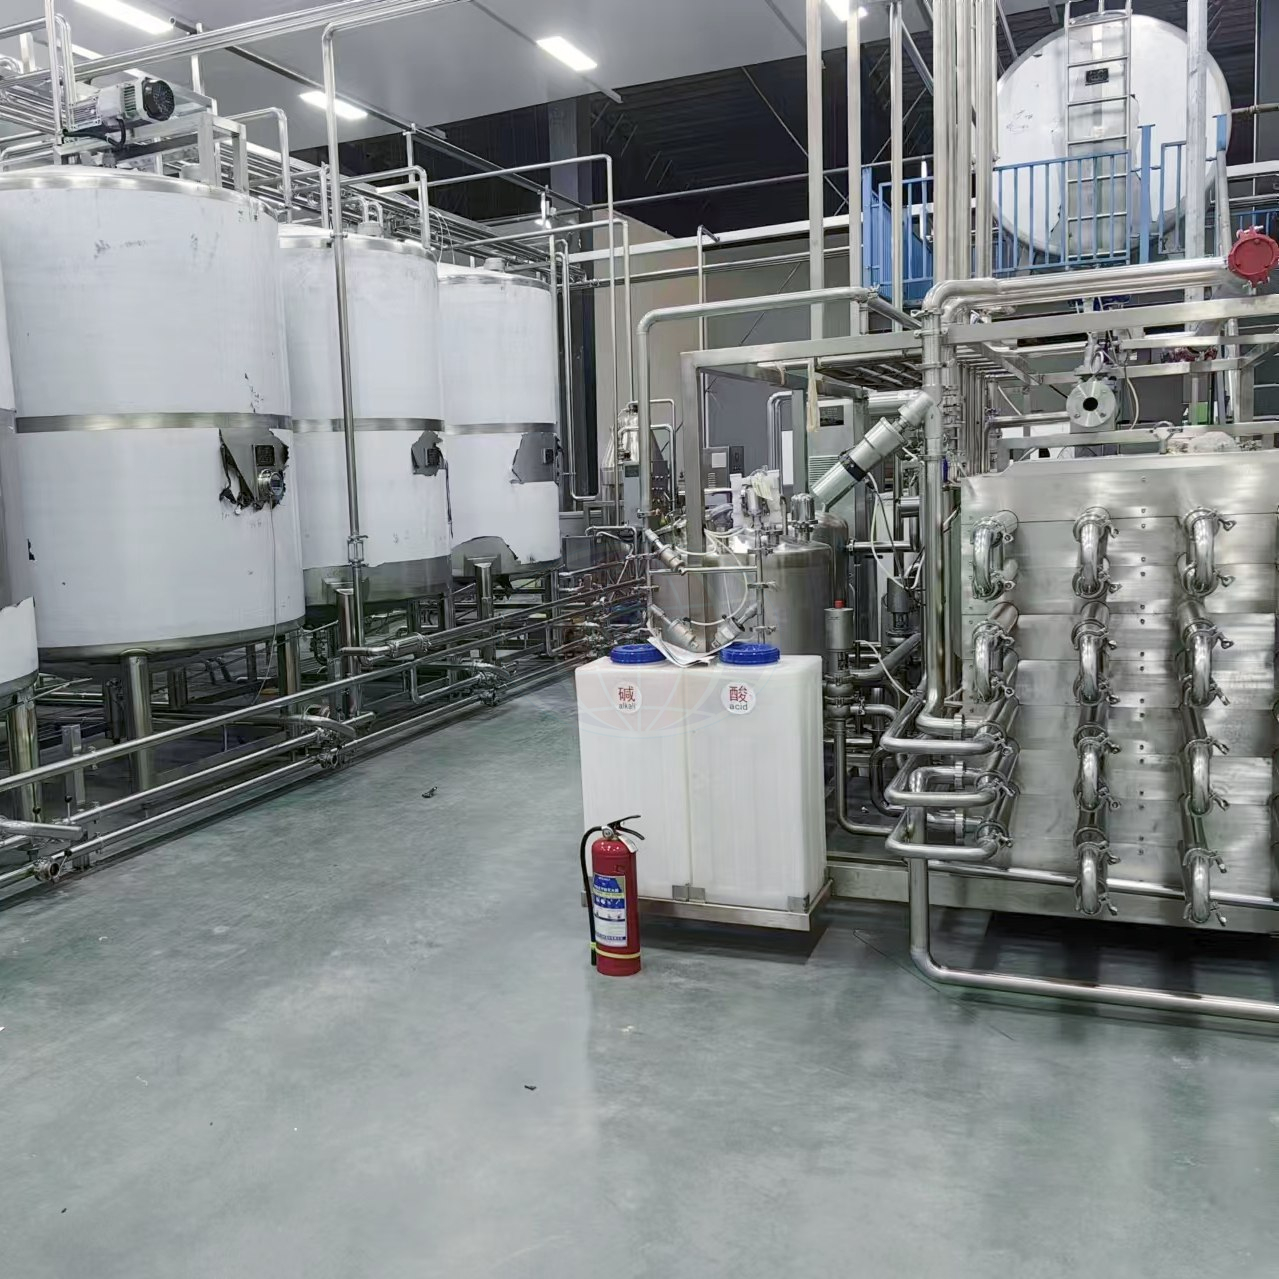
長寿命乳製品の完全性は、液体が加熱段階に達するずっと前から始まります。受信と前処理の段階が重要です。揮発性原料を安定化し、今後の厳しい熱処理に備えます。生乳は通常、厳重に断熱されたタンクローリーで早朝に加工施設に到着します。到着すると、品質管理技術者が衛生的なサンプリング バルブからサンプルを採取します。抗生物質の残留物、体細胞数、滴定可能な酸性度、および全体的な細菌量を検査します。
生乳は非常に傷みやすい性質があるため、スピードが不可欠です。バッチが検査に合格すると、直ちに蓄熱式プレート熱交換器にポンプで送られます。これにより、中心温度が約 4°C (39°F) に下がります。次に液体は、断熱された巨大なステンレス鋼の貯蔵サイロに移されます。これらのサイロには、連続的に動作する穏やかなスイープ撹拌機が備えられています。この機械的な撹拌により、脂肪が表面に浮き上がるのを防ぎ、細菌のさらなる増殖を阻止します。
流体を標準化または加熱する前に、物理的不純物を積極的に除去する必要があります。牛乳はパイプで送られ、毎分数千回転で回転する遠心清澄機に送られます。この巨大な遠心力により、微細な汚れや体細胞などの高密度の不要な粒子が、軽い液体ミルクから分離されます。さらに、一貫した最終製品を確保するために、この施設では遠心分離機が使用されています。これらは、より軽い乳脂肪(クリーム)をより重いスキムミルクから分離します。自動ブレンディングバルブを使用して、オペレーターは特定の割合のクリームをスキムマトリックスに正確に再導入します。これにより、すべてのカートンが厳密な栄養ラベルと完全に一致することが保証されます。
標準化されると、液体は厳しい物理的変更を受ける必要があります。この重要な介入がなければ、脂肪分子は自然に凝集し、時間が経つと表面に浮かび上がってきます。半年以上パントリーの棚に置いておくように設計された製品では、カートンを開けてクリームの厚い層が注ぎ口を塞いでいるのを見つけることは容認できません。消費者は完璧に滑らかな質感を求めています。
脂肪の分離を防ぐために、液体は高圧を通過します。 ミルクホモジナイザー。この堅牢な機械は純粋に機械物理学に基づいて動作します。標準化された牛乳は、通常 150 ~ 250 bar (2,100 ~ 3,600 psi) の範囲の極度の圧力下で、微細な機械的隙間を通過します。突然の激しい圧力降下と高速乱流が組み合わされて、強いせん断力とキャビテーションが発生します。
生乳中の脂肪球の直径は 3 ~ 10 マイクロメートルです。ホモジナイザーは、これらの小球を通常幅 1 マイクロメートル未満の微細な破片に粉砕します。最新の施設では通常、2 段階の均質化アプローチが採用されています。最初の段階では、破砕的な高圧を加えて脂肪球を消滅させます。これらの新しく形成された小さな脂肪粒子は磁気的にクラスターになる傾向があるため、第 2 段階でははるかに低い圧力 (約 30 ~ 50 bar) が適用されます。これによりクラスターが分割されます。脂肪が液体内に永久に浮遊することが保証され、包装初日から賞味期限が終わるまで贅沢な口当たりが保証されます。
動作全体の決定的な段階は、熱処理ユニット内で発生します。これはまさに製品が商業的無菌性を達成する瞬間です。流体はまず、蓄熱式熱交換器を使用して約 80°C までゆっくりと予熱されます。これは、すでに殺菌された牛乳が冷えるときに廃熱を回収する独創的なエンジニアリング設定であり、大量の公共エネルギーを節約します。
予熱後、牛乳が容器に入ります。 UHT 滅菌器は 、目標の 137°C ~ 140°C のしきい値に達します。液体は、正確に測定されたステンレス鋼製の保持チューブを通って流れます。このチューブの物理的な長さとポンプの流量を数学的に組み合わせることで、すべての液滴が正確に 2 ~ 4 秒間極度の熱にさらされることが保証されます。
乳製品エンジニアは、この段階で 2 つの主要な熱力学的手法から選択する必要があります。直接加熱では、調理用のスチームをミルクに直接注入し、ほぼ瞬時に温度の急上昇と低下を引き起こします。この急速なプロファイルにより、自然で新鮮な風味が非常によく保存されます。ただし、凝縮した蒸気から追加の水を抽出するには、複雑な真空冷却が必要です。対照的に、間接加熱では、物理的障壁 (通常は波形の管状熱交換器) によって牛乳と加熱媒体が分離されます。間接システムは加熱と冷却に若干時間がかかりますが、エネルギー効率が大幅に高く、保守が容易であり、ほとんどの商業運用の業界標準となっています。
液体を 140°C に加熱しても、保存の謎は半分しか解決しません。市販の滅菌牛乳が通常の周囲空気にほんの一瞬でもさらされると、すぐに汚染されてしまいます。浮遊細菌やカビの胞子により、数日以内に酸っぱくなって膨らみます。したがって、包装段階は、完璧な病院レベルの衛生条件下で実行する必要があります。
包装シーケンス全体は、密閉された高圧チャンバー内で行われます。 無菌充填機。この内部ゾーンは、HEPA フィルターで濾過された滅菌空気で継続的にフラッシュされ、正圧環境を作り出します。機械のケーシングに微細な漏れが発生した場合、無菌空気の外向きの力が押し出されます。これにより、滅菌されていない工場空気が充填ゾーンに侵入するのを防ぎます。
この操作では、包装材料の化学的滅菌と滅菌液の配送が同期されます。まず、パッケージは加熱された過酸化水素 (H2O2) バスを通過します。次に、材料に高強度の UV ライトと滅菌熱風を当てます。これにより過酸化水素が瞬時に蒸発するため、化学残留物が食品に触れることはありません。最後に、冷却された滅菌ミルクがパイプで直接滅菌チャンバーに送られ、パッケージ内に分注され、液面より下で密閉されます。この下層シールにより、周囲の酸素がカートン内に閉じ込められることがなくなり、その後数か月間にわたって敏感なビタミンが劣化する可能性があります。
超高温処理の工学的価値を真に理解するには、工場管理者はそれを従来の低温殺菌と直接比較する必要があります。以下の表は、熱パラメータと商業的成果の基本的な違いを概説しています。
| パラメータ | UHT 処理 | 従来の低温殺菌 (HTST) |
|---|---|---|
| 目標温度 | 135℃~140℃ | 72℃~75℃ |
| 開催時間 | 2~4秒 | 15~20秒 |
| 微生物の成果 | 商業的無菌性 (胞子は破壊されます) | 病原菌を破壊(腐敗菌は残る) |
| 貯蔵寿命 | 6~9ヶ月 | 10~14日 |
| ストレージ要件 | 周囲温度(室温) | 厳冷(4℃) |
適切な機械を選択することは重要な決定です。これは、製品の品質、規制遵守、全体的な収益性を何十年にもわたって左右します。容量を過大評価すると、機械が十分に活用されず、電気が無駄になります。逆に、過小評価すると、生産上のボトルネックに悩まされることになります。施設は、機器の仕様を現在の市場需要と予測される将来の成長の両方に合わせる必要があります。
エンジニアリングするとき、 無菌ミルクライン、冶金学的完全性は絶対に交渉の余地がありません。この装置は強酸性の洗浄剤を扱い、激しい温度変化に耐えられるため、材料の選択が重要です。標準構造フレームはSUS304ステンレスを使用可能です。ただし、すべての製品接触領域、保持チューブ、および内部バルブ機構には、孔食や腐食を防ぐために厳密に SUS316L を使用する必要があります。一般的な商用ラインは、ブティック業務向けの 1,000 L/H から大規模な輸出施設向けの 20,000 L/H までの範囲の容量を提供します。
さらに、現代のプラントでは高度な自動化を優先する必要があります。最上位の Siemens または Allen-Bradley PLC 制御と統合されたシステムを探してください。これらは、自動化された CIP (定置洗浄) および SIP (定置滅菌) プロトコルを管理します。自動 CIP により、正確な濃度のアルカリ性洗剤と酸性洗剤が正しい温度で循環され、技術者が重い配管を手動で分解する必要がなく衛生状態が保証されます。
最後に、異なるベンダーからのコンポーネントをつなぎ合わせると、ソフトウェアに関するコミュニケーションの誤りや複雑な保証紛争が発生することがよくあります。完全なターンキー ソリューションを提供できる単一の評判の良いエンジニアリング会社と提携することを強くお勧めします。これにより、シームレスな機械的統合、統一された工場受け入れテスト、信頼性の高いアフターサポートが保証されます。
主な違いは、熱処理パラメータとその結果として得られる保存期間にあります。低温殺菌牛乳は、穏やかな 72°C で 15 秒間加熱されます。このプロセスでは、有害な病原菌は破壊されますが、良性の腐敗微生物は無傷で残るため、継続的な冷蔵が必要で、保存期間は 1 ~ 2 週間と短いです。逆に、UHT ミルクは 135°C ~ 140°C の極度の熱にわずか 2 ~ 4 秒間さらされます。この強力な衝撃により、すべての細菌と耐熱性胞子を根絶することで商業的無菌状態が実現され、密封された製品は室温で最長 9 か月間安全に保管できます。
はい、処理システムの基本アーキテクチャは非常に汎用性があります。ただし、オーツ麦、アーモンド、豆乳などの植物ベースの飲料は、牛乳とはタンパク質の構造、デンプン含有量、粘度がまったく異なります。オペレーターは、デンプンの糊化やタンパク質の変性を防ぐために、均質化圧力を慎重に調整し、保温時間を変更する必要があります。管状熱交換器は、より高い粘度を処理し、管内部の汚れを軽減する堅牢な能力があるため、一般にプラントベースの処理に好まれます。
間接加熱セットアップでは、ホモジナイザーを上流 (メインの極端な加熱段階の前) に配置すると、大きな技術的利点が得られます。事前に液体を均質化することで、脂肪とタンパク質が均一に分散され、安定化されます。この最適化により、熱交換器の内部高温表面上のタンパク質汚れ (「バーンオン」と呼ばれることが多い) の割合が大幅に減少します。この汚れを減らすことで、工場では必須の洗浄サイクルが必要になる前に、連続生産稼働時間を大幅に延長することができます。
絶対的な無菌性を維持するには、CIP (Clean-in-Place) および SIP (Sterilize-in-Place) として知られる自動化された閉ループ洗浄システムが必要です。 CIP プロセスでは、事前すすぎ水、加熱された苛性 (アルカリ) 溶液、酸洗浄、および最終の純水すすぎが、すべてのパイプ、タンク、熱交換器を通して高速で順番に循環されます。これにより、有機タンパク質とミネラルスケールが除去されます。 CIP の直後、SIP プロトコルは密閉システム全体に高圧蒸気または過熱水 (通常 121°C 以上) を循環させ、次のバッチの牛乳が導入される前に絶対的な病院グレードの無菌性を実現します。
完全な生産ラインへの資本投資は、処理能力、自動化レベル、およびパッケージング形式に応じて大幅に異なります。小規模のパイロット プラント (例: 500 L/H) は、完全に自動化された連続 10,000 L/H の産業施設と比較すると、大幅に異なる予算が必要になります。生乳の受け取り、管状滅菌器、無菌充填装置、CIP システムを含むターンキー ソリューションは、設置のダウンタイムと統合エラーを最小限に抑え、最高の ROI を提供します。
流体を 140°C に加熱するとエネルギーを大量に消費するように思えますが、最新のプラントは信じられないほど効率的です。最先端のチューブラー熱交換器とプレート熱交換器は、再生加熱と冷却を利用します。これは、高温の滅菌牛乳の熱が、入ってくる冷たい生乳に伝わることを意味します。この再生プロセスは熱エネルギーの最大 90% を回収できるため、工場のボイラーや冷水システムの需要が大幅に削減され、運用コストが低く抑えられます。
常温乳製品処理への移行は技術的に大きな進歩ですが、コールドチェーン物流の廃止により、非常に収益性の高い長期戦略になります。新しい施設をゼロから構築する場合でも、既存の低温殺菌プラントをアップグレードする場合でも、適切なターンキー装置を選択することが最も重要です。特定の生産能力のニーズに合わせてカスタマイズされた、堅牢で衛生的で高度に自動化された乳製品加工ソリューションについては、WFood Machinery の専門的な機器構成を検討して、次の生産ラインが完璧に稼働することを確認してください。

