
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 28-09-2026 Herkomst: Locatie

De wereldwijde vraag naar pizza’s stijgt explosief. Bereikt de doorvoer van uw fabriek daadwerkelijk de dagelijkse doelstellingen? Het produceren van pasta filata, de familie van uitgerekte kwarkkazen, is veel complexer dan simpelweg het mengen van wrongel en wei. Het vereist een exacte thermische kalibratie en nauwkeurige mechanische afschuiving. Slechte hardwarekeuzes doen meer dan alleen uw dienst vertragen. Ze spoelen uw waardevolle botervet letterlijk door de afvoer. Laten we eens kijken naar de exacte machines die u nodig heeft om opbrengstlekken te stoppen, afvalwater te minimaliseren en winstgevend op te schalen.
Geïntegreerde synchronisatie: een productielijn met hoog rendement elimineert knelpunten door de doorvoer van de frees-, rek- en koelfasen op elkaar af te stemmen.
Stoom versus water: Het upgraden van traditionele warmwaterbaden naar directe stoominjectie verhoogt direct de retentie van botervet en verlaagt de kosten voor de behandeling van afvalwater.
Veelzijdigheid zonder gereedschap: Dankzij de geavanceerde vormapparatuur kan één enkele faciliteit van pizzakaasblokken van 10 kg naar verse bocconcini draaien, met snelle, gereedschapsloze wisselingen.
Sanitaire automatisering: Investeren in SUS304/316L roestvrijstalen machines met volledig geautomatiseerde CIP-mogelijkheden (Clean-in-Place) beschermt de productintegriteit en maximaliseert de uptime.
Recente marktgegevens wijzen op een enorme operationele verschuiving in de commerciële mozzarellaverwerking. Nu de mondiale waterschaarste en de tarieven voor industrieel afvalwater scherp stijgen, stappen managers van zuivelfabrieken snel af van de traditionele waterintensieve methoden. De industriestandaard richt zich op gesloten-lus- en directe stoominjectietechnologieën. Bovendien is end-to-end automatisering niet langer slechts een luxe, maar een noodzaak. Om aanhoudende tekorten aan arbeidskrachten te bestrijden en een consistente kwaliteit te garanderen, integreren fabrieken met hoge capaciteit continue lijnen die zijn uitgerust met robotblokvormers en geautomatiseerde pekelkranen. Het overkoepelende doel is duidelijk: het maximaliseren van het behoud van grondstoffen en het drastisch verminderen van menselijke tussenkomst op de fabrieksvloer.
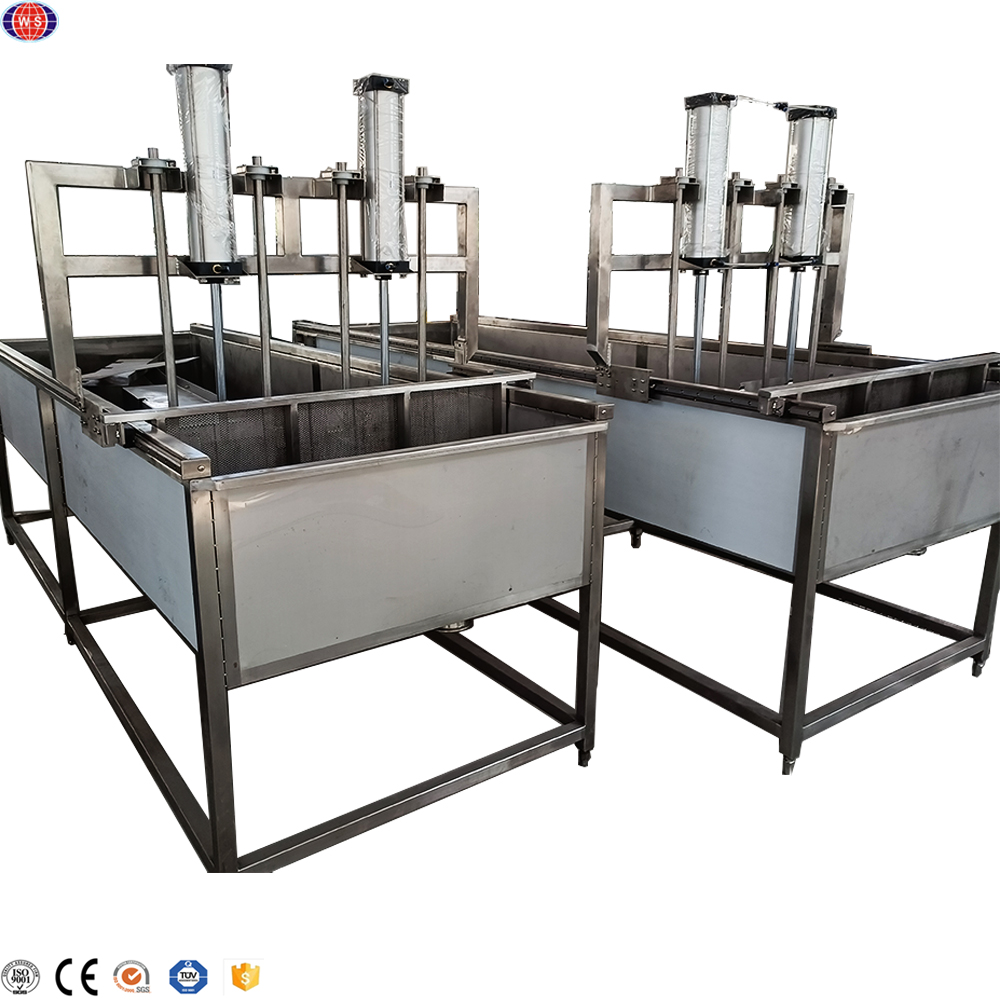
De industriële productie van mozzarella vereist een feilloze opeenvolging van biochemische en mechanische gebeurtenissen. Stap op de vloer van een moderne zuivelfabriek en je zult zien hoe het proces begint met pasteurisatie van rauwe melk, gevolgd door standaard stremselcoagulatie. Zodra de melk een stevige gel vormt, wordt deze gesneden om de wei te verdrijven. De gemalen wrongel komt dan in de meest kritische fase: mechanische behandeling.
Wat maakt een toegewijde kaasverwerkingslijn de 'pasta filata' (gesponnen pasta)-methode. Naast de standaard cheddar- of gouda-opstellingen is de De wrongel wordt onder een specifiek koppel verwarmd en gekneed totdat er een vezelige, elastische structuur ontstaat. Deze exacte mechanische afschuiving bepaalt de uiteindelijke smeltbaarheid, rek en blaasprofiel van de kaas op een pizza.
De hedendaagse 'Best Practice Lines' worden voortdurend gesynchroniseerd. Wanneer u de verwerkingssnelheden van de frees-, rek- en vormstations op elkaar afstemt, elimineert u productophopingen. Het resultaat? Een soepelere thermische overgang, een lager energieverbruik en aanzienlijk hogere dagelijkse opbrengsten.
Het uitrekken fungeert als de brug tussen rauwe kwark en afgewerkte kaas. In dit stadium moet de biochemie perfect op elkaar zijn afgestemd. De pH van de wrongel moet strak tussen 5,1 en 5,4 liggen. Te hoog? De kaas weigert simpelweg uit te rekken. Te laag? De eiwitmatrix valt uiteen in een papperige pasta. Zodra de pH is vergrendeld, neemt nauwkeurige temperatuurcontrole het over om de eiwitten week te maken zonder het vet te dwingen te scheiden.
Historisch gezien dompelden operators gemalen wrongel onder in waterbaden van 70°C tot 85°C. Twee mechanische vijzels zouden de massa vouwen en de caseïnevezels op één lijn brengen. Deze methode werkt goed voor verse mozzarella met een hoog vochtgehalte. Het financiële nadeel voor industriële schaal is echter ernstig. Terwijl de wrongel in water kneedt, loogt een meetbaar percentage botervet en oplosbare eiwitten in het bad. U verliest productopbrengst en, erger nog, u genereert afvalwater met een hoog BZV (Biochemical Oxygen Demand) dat een fortuin kost om te behandelen.
Om dit op te lossen, maken moderne faciliteiten gebruik van stoomgeïnjecteerd systemen voor het uitrekken van kaas . In plaats van een vloeistofbad raakt directe culinaire stoom de wrongel in een afgesloten kamer met mantel. De vijzels kneden de massa onder strikte PLC-parameters (Programmable Logic Controller).
De business case voor stoom valt niet te ontkennen. Geen overtollig water betekent dat het vet in de kaasmatrix blijft. U krijgt een directe, meetbare verhoging van de totale opbrengst. Voor fabrieken die zich richten op pizzakaas met een laag vochtgehalte (LMPS), vertaalt dit zich in een opmerkelijk snelle ROI.
| Parameter | Traditioneel warmwaterrekken | Modern stoominjectierekken |
|---|---|---|
| Verwarmingsmedium | 70°C - 85°C Waterbad | Directe culinaire stoom |
| Het vasthouden van botervet | Matig (lekt uit in water) | Hoog (vet opgesloten in eiwitmatrix) |
| Afvalwater (BOD) | Hoog volume / hoge behandelingskosten | Minimale/drastisch lagere kosten |
| Beste applicatie | Verse, vochtige Bocconcini | LMPS Pizzablokken, String Kaas |
Eenmaal geplastificeerd moet de hete kaaspasta onmiddellijk worden gevormd. Stel je een continue stroom van 60°C buigzame pasta voor. Als het tijdens de overdracht afkoelt, wordt het hard. Als je probeert koude kaas in een vorm te persen, scheuren de delicate eiwitvezels, waardoor de textuur kapot gaat.
Verse mozzarella, met een vochtgehalte van 50% tot 60%, is zeer kwetsbaar. Draaivormcarrousels gaan hier zorgvuldig mee om. De hete pasta vult gespecialiseerde trommelholtes, wordt netjes gesneden en valt rechtstreeks in een gekoeld bad om te voorkomen dat de ballen onder hun eigen gewicht instorten.
Industriële pizzakaas vraagt om een heel andere aanpak. Faciliteiten hebben dichte, luchtvrije blokken van 2,5 kg tot 10 kg nodig, ontworpen voor commerciële shredders. Hier, zwaar uitgevoerd apparatuur voor het vormen van kaas neemt het over. Dubbelschroefsextruders dwingen de pasta in microgeperforeerde roestvrijstalen of teflonvrije polymeermallen. Als de extrusiedruk zelfs maar een paar bar schommelt, ontstaat er luchtbellen, wat leidt tot inconsistente versnippering en slechte smelteigenschappen.
Voor strengkaas moeten de matrijsplaten de vezels in de lengterichting uitlijnen. Als de extrusie- of afkoelsnelheid slechts een fractie afwijkt, zal het laatste stokje netjes doormidden breken in plaats van in strengen los te laten.
Vers gevormde kaas is structureel kwetsbaar. Je moet de kerntemperatuur onmiddellijk verlagen om het kookproces te stoppen en het botervetnetwerk te laten stollen.
Omgevingsluchtkoeling is een enorme verspilling van vloeroppervlak in de fabriek. Installaties met een hoge capaciteit maken gebruik van geautomatiseerde gekoeldwatergoten. De gevormde kaas valt in een stromende stroom van 1°C tot 4°C. De goot dient op briljante wijze twee doelen: hij transporteert het product zachtjes langs de lijn terwijl de kerntemperatuur snel daalt.
Vervolgens komt het zout. Zout stopt de groei van bacteriën, bouwt de beschermende korst op en ontwikkelt de smaak. Hoog volume Zuivelmachines maken gebruik van dynamische pekelrekken met meerdere niveaus. Blokken worden ondergedompeld in een zoutoplossing van 18% tot 22%. Geautomatiseerde bovenloopkranen zorgen voor het laden en lossen en zorgen voor nauwkeurige osmosetijden zonder handmatig tillen of inspanning van de machinist.
Op zichzelf staande, losgekoppelde machines zijn verouderd. Moderne integratie is afhankelijk van gecentraliseerde PLC-panelen, precisiesensoren en sanitaire transportbanden om het hele producttraject te synchroniseren.
In de zuivelsector is hygiëne niet onderhandelbaar. Eén bacteriële dode plek kan een enorme terugroepactie veroorzaken. Zoek naar apparatuur die uitsluitend is gemaakt van SUS304- of 316L-roestvrij staal van voedingskwaliteit. Lassen moeten vlak en glad zijn geslepen. Het gehele systeem moet beschikken over volledig geïntegreerde Clean-in-Place (CIP) sproeibollen en spruitstukken. Hierdoor zijn bijtende en zure wasbeurten in meerdere stappen mogelijk, zonder dat operators zware vijzels of leidingwerk hoeven te demonteren.
Het aanschaffen van industriële hardware is een oefening in risicobeperking. Hoe specificeer je het recht? apparatuur voor mozzarella-kaas om winstgevendheid op de lange termijn te garanderen?
Kijk niet alleen naar het maximale kg/u-vermogen van een machine. Als uw lijn constant op 100% capaciteit draait, versnelt de mechanische slijtage snel. Omgekeerd kost het draaien van een enorme machine op 40% energie energie. Zoek naar modulaire systemen (variërend van capaciteiten van 500 kg/u tot 2000 kg/u) waarmee u in de toekomst koelgootverlengingen of grotere vormcarrousels kunt toevoegen zonder uw fabrieksvloer open te scheuren.
De aankoopprijs is slechts de aanbetaling. Bereken uw TCO over een operationeel venster van tien jaar. Houd rekening met het chemische gebruik van CIP, het stoomverbruik en de tarieven voor de behandeling van afvalwater. Evalueer vooral de garanties voor het vasthouden van botervet. Bij de productie van pasta filata betaalt een machine die slechts 1% meer vet bespaart, zichzelf binnen enkele maanden terug.
Accepteer nooit een levering zonder een uitgebreide Factory Acceptance Test (FAT). Voer het daadwerkelijke product door de machines op de locatie van de fabrikant. Controleer het vijzelkoppel, de reactiesnelheid van de stoomklep en de CIP-spuitdekking om er zeker van te zijn dat deze aan uw exacte specificaties voldoet voordat deze uw vloer raakt.
Het beheersen van de thermische en mechanische afschuiffasen is het onmiskenbare geheim van de winstgevende productie van pasta filata. Door te upgraden naar volledig geautomatiseerde lijnen met stoomgeïnjecteerde, CIP-ready, verzekert u de productconsistentie, verhoogt u de opbrengst en verlaagt u de dagelijkse afvalwaterkosten. Klaar om uw dagelijkse doorvoer te optimaliseren? Evalueer uw huidige knelpunten, geef prioriteit aan het vasthouden van vet en investeer in hardware die is gebouwd voor meedogenloze commerciële eisen. Om de technische specificaties, doorvoercapaciteiten en aangepaste SUS304/316L-configuraties voor uw fabriek te verkennen, bladert u door de professionele oplossingen van Wfoodmachinery en stelt u vandaag nog uw concurrentievoordeel veilig.
De belangrijkste verschillen liggen in het vochtbeheer, de rekparameters en de vormapparatuur. Verse mozzarella heeft een hoog vochtgehalte (meer dan 52%). De lijn maakt gebruik van zachte roterende vormmachines die delicate kaas rechtstreeks in koud water laten vallen. Pizzakaas (LMPS) heeft een vochtregulatie tussen 45% en 52%. De apparatuur maakt gebruik van een hoger mechanisch koppel en krachtige extruders om de kaas in dichte blokken van 2,5 kg tot 10 kg te persen, geoptimaliseerd voor commerciële versnipperaars.
Ja. Moderne industriële stretchmachines zijn uitgerust met Variable Frequency Drives (VFD's) en PLC-systemen. Door de rotatiesnelheid van de kneedvijzels, de verblijftijd en de stoomdruk aan te passen, kan één enkele machine op dezelfde dag mozzarella, provolone, kashkaval en oaxaca verwerken.
Stoomtechnologie maximaliseert de opbrengst en minimaliseert de impact op het milieu. Traditioneel heet water spoelt waardevol botervet en in water oplosbare eiwitten weg. Directe stoominjectie elimineert het waterbad volledig, waardoor het vet en het eiwit in de kaasmatrix worden vastgehouden. Dit verhoogt het gewicht van uw eindproduct en verlaagt drastisch de BZV-niveaus in uw afvalwater.
Dit is geheel afhankelijk van de massa en geometrie van het product. Kleine bocconcini-balletjes koelen binnen 10 tot 15 minuten snel af in goten van 1°C tot 4°C en slaan vaak het diepe pekelen over. Een commercieel pizzakaasblok van 10 kg heeft echter 2 tot 4 uur nodig in een primaire koelgoot om de kerntemperatuur te laten dalen, gevolgd door 12 tot 24 uur in diepe zoutvaten om een goede zoutpenetratie te bereiken.
Zoek naar een constructie die volledig is gemaakt van SUS304 of 316L roestvrij staal met gladde, geslepen lasnaden. Vermijd traditionele tefloncoatings die afbreken en in het voedsel afbladderen; zoek in plaats daarvan naar geavanceerde mechanische oppervlaktebehandelingen of gespecialiseerde voedselveilige polymeerinzetstukken. Cruciaal is dat de machines moeten beschikken over geautomatiseerde CIP-mogelijkheden (Clean-in-Place).
Het optimale pH-venster voor het strekken van pasta filata-wrongel is zeer specifiek en ligt doorgaans tussen 5,1 en 5,4. Binnen dit smalle bereik worden de calciumbindingen in de caseïne-eiwitmatrix net voldoende losgemaakt om de vezels soepel te laten uitlijnen en uit te rekken. Als de pH te hoog is, blijft de wrongel stijf; zakt deze onder de 5,0, dan valt de structuur uiteen in een zachte, onwerkbare pasta.
Geautomatiseerde CIP-systemen verminderen de mechanische stilstand tussen productieploegen drastisch. In plaats van dat ingenieurs urenlang handmatig vijzels, extrusiematrijzen en leidingwerk moeten demonteren voor het schrobben, voert een gecentraliseerde PLC gekalibreerde bijtende, zure en ontsmettingsspoelingen uit via ingebouwde sproeibollen. Dit garandeert een consistente microbiologische veiligheid en voegt tegelijkertijd uren actieve productietijd toe aan uw dagelijkse schema.



