
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 28/09/2026 Origine: Sito

La domanda globale di pizza è alle stelle. La produttività del tuo impianto sta effettivamente raggiungendo gli obiettivi giornalieri? Produrre pasta filata, la famiglia dei formaggi a pasta filata, è molto più complesso della semplice miscelazione di cagliata e siero di latte. Richiede un'esatta calibrazione termica e un taglio meccanico preciso. Le scelte hardware scadenti non si limitano a rallentare il tuo turno. Lavano letteralmente il tuo prezioso grasso di burro nello scarico. Analizziamo esattamente i macchinari di cui hai bisogno per fermare le perdite di rendimento, ridurre al minimo le acque reflue e aumentare la redditività.
Sincronizzazione integrata: una linea di produzione ad alto rendimento elimina i colli di bottiglia adattando la produttività delle fasi di macinazione, filatura e raffreddamento.
Vapore vs. acqua: il passaggio dai tradizionali bagni di acqua calda all'iniezione diretta di vapore aumenta direttamente la ritenzione del grasso butirrico e riduce i costi di trattamento degli effluenti.
Versatilità senza attrezzi: le attrezzature di stampaggio avanzate consentono a un unico impianto di passare dai blocchi di formaggio per pizza da 10 kg ai bocconcini freschi con cambi rapidi e senza attrezzi.
Automazione sanitaria: investire in macchinari in acciaio inossidabile SUS304/316L con funzionalità CIP (Clean-in-Place) completamente automatizzate protegge l'integrità del prodotto e massimizza i tempi di attività.
I recenti dati di mercato evidenziano un massiccio cambiamento operativo nella lavorazione commerciale della mozzarella. Con la scarsità idrica globale e le tariffe degli effluenti industriali in forte aumento, i gestori degli stabilimenti lattiero-caseari si stanno rapidamente allontanando dai tradizionali metodi di filatura ad alto consumo di acqua. Lo standard del settore si sta orientando verso le tecnologie a circuito chiuso e di iniezione diretta del vapore. Inoltre, l’automazione end-to-end non è più solo un lusso: è una necessità. Per combattere la persistente carenza di manodopera e garantire una qualità costante, gli impianti ad alta capacità stanno integrando linee continue dotate di formatrici di blocchi robotizzate e gru di salamoia automatizzate. L’obiettivo generale è chiaro: massimizzare la conservazione delle materie prime riducendo drasticamente l’intervento umano in fabbrica.
La produzione industriale della mozzarella richiede una sequenza impeccabile di eventi biochimici e meccanici. Sali sul pavimento di un moderno caseificio e vedrai il processo iniziare con la pastorizzazione del latte crudo, seguita dalla coagulazione del caglio standard. Una volta che il latte ha formato un gel compatto, viene tagliato per espellere il siero. La cagliata macinata entra poi nella fase più critica: il trattamento meccanico.
Ciò che distingue un dedicato La linea di lavorazione del formaggio, oltre alle configurazioni standard cheddar o gouda, è il metodo della 'pasta filata' (pasta filata). La cagliata viene riscaldata e impastata con una coppia specifica fino a formare una struttura fibrosa ed elastica. Questo esatto taglio meccanico determina la fondebilità finale, l'allungamento e il profilo della bolla del formaggio su una pizza.
Le 'Best Practice Lines' di oggi vengono eseguite in continua sincronizzazione. Allineando le velocità di lavorazione delle stazioni di fresatura, stiro e stampaggio si eliminano gli accumuli di prodotti. Il risultato? Una transizione termica più fluida, un minore consumo di energia e rendimenti giornalieri significativamente più elevati.
La filatura funge da ponte tra la cagliata cruda e il formaggio finito. In questa fase, la biochimica deve essere perfettamente calibrata. Il pH della cagliata deve essere compreso tra 5,1 e 5,4. Troppo alto? Il formaggio semplicemente si rifiuta di allungarsi. Troppo basso? La matrice proteica si scompone in una pasta pastosa. Una volta bloccato il pH, subentra un controllo preciso della temperatura per plastificare le proteine senza forzare la separazione del grasso.
Storicamente, gli operatori immergevano la cagliata macinata in bagnimaria a una temperatura compresa tra 70°C e 85°C. Due coclee meccaniche piegherebbero la massa, allineando le fibre di caseina. Questo metodo funziona bene per la mozzarella fresca ad alto contenuto di umidità. Tuttavia, lo svantaggio finanziario per la scala industriale è grave. Mentre la cagliata si impasta nell'acqua, una percentuale misurabile di grasso di burro e proteine solubili penetra nel bagno. Si perde la resa del prodotto e, peggio ancora, si generano acque reflue con un elevato BOD (domanda biochimica di ossigeno) il cui trattamento costa una fortuna.
Per risolvere questo problema, le strutture moderne utilizzano l’iniezione di vapore sistemi di filatura del formaggio . Invece di un bagno liquido, il vapore culinario diretto colpisce la cagliata all'interno di una camera chiusa e rivestita. Le coclee impastano la massa secondo rigorosi parametri PLC (Programmable Logic Controller).
Il business case del vapore è innegabile. Zero acqua in eccesso significa che il grasso rimane all'interno della matrice del formaggio. Ottieni un aumento diretto e misurabile della resa complessiva. Per gli impianti che si concentrano sulla produzione di formaggio per pizza a bassa umidità parzialmente scremato (LMPS), ciò si traduce in un ROI notevolmente rapido.
| Parametro | Stiramento tradizionale con acqua calda | Stiramento moderno con iniezione di vapore |
|---|---|---|
| Riscaldamento medio | Bagnomaria a 70°C - 85°C | Vapore culinario diretto |
| Ritenzione del grasso butirrico | Moderato (si disperde nell'acqua) | Alto (grasso bloccato nella matrice proteica) |
| Acque reflue (BOD) | Volume elevato/costo del trattamento elevato | Costo minimo/drasticamente inferiore |
| Migliore applicazione | Bocconcini freschi ad alta umidità | Blocchi di pizza LMPS, formaggio a pasta filata |
Una volta plastificata, la pasta calda del formaggio deve essere modellata istantaneamente. Immaginate un flusso continuo di pasta flessibile a 60°C. Se si raffredda durante il trasferimento, si indurisce. Cercare di forzare il formaggio freddo in uno stampo strappa le delicate fibre proteiche, rovinandone la consistenza.
La mozzarella fresca, che vanta un contenuto di umidità compreso tra il 50% e il 60%, è estremamente fragile. I caroselli di stampaggio rotativo gestiscono questo aspetto con cura. La pasta calda riempie le cavità specializzate del tamburo, viene tagliata in modo netto e cade direttamente in un bagno refrigerato per evitare che le palline collassino sotto il loro stesso peso.
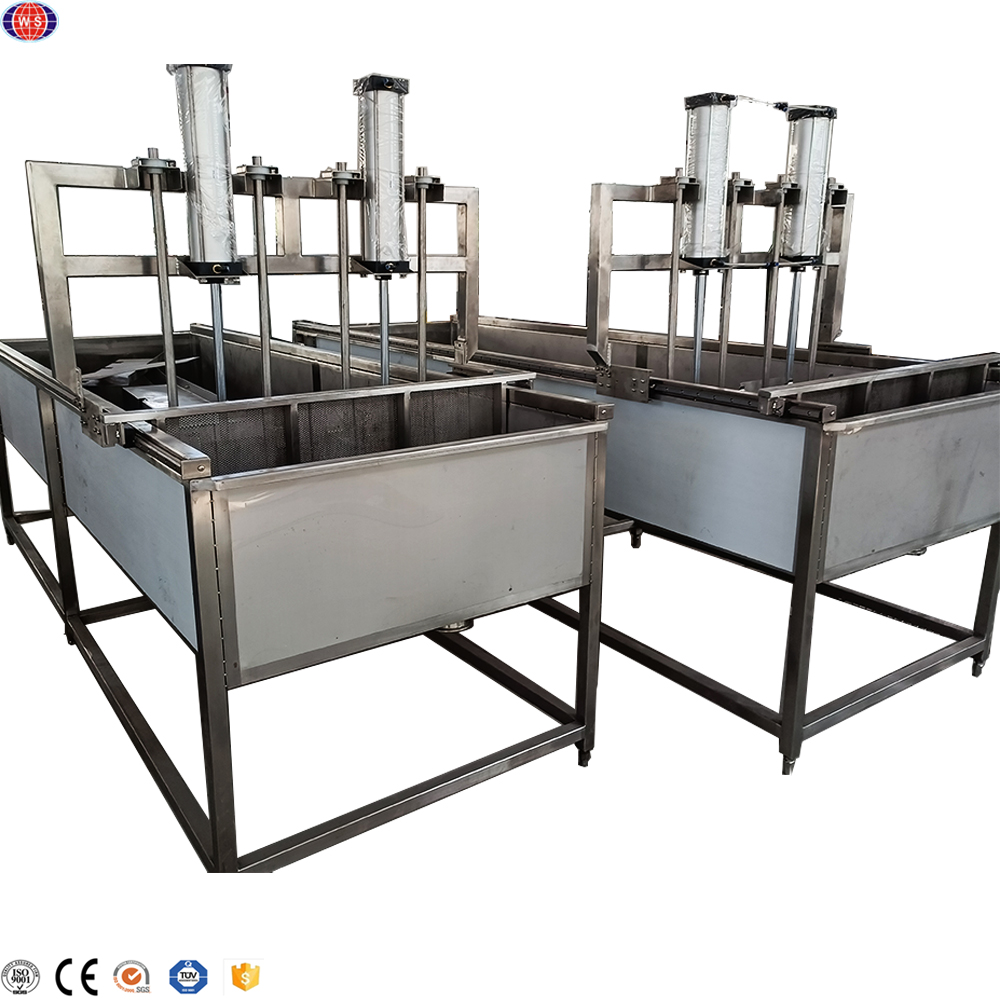
Il formaggio per pizza industriale richiede un approccio completamente diverso. Le strutture necessitano di blocchi densi e privi di aria da 2,5 kg a 10 kg progettati per trituratori commerciali. Ecco, pesante le attrezzature per la formatura del formaggio . subentrano Gli estrusori bivite forzano la pasta in stampi microforati in acciaio inossidabile o polimerici senza teflon. Se la pressione di estrusione oscilla anche di pochi bar, si formano sacche d'aria, che portano a una triturazione incoerente e a scarse caratteristiche di fusione.
Per il formaggio a pasta filata, le trafile devono allineare le fibre longitudinalmente. Se la velocità di estrusione o di raffreddamento è inferiore solo di una frazione, il bastoncino finale si spezzerà in modo netto a metà invece di staccarsi in corde.
Il formaggio appena modellato è strutturalmente vulnerabile. È necessario abbassare immediatamente la temperatura interna per interrompere il processo di cottura e solidificare la rete di grasso del burro.
Il raffreddamento dell’aria ambiente è un enorme spreco di spazio in fabbrica. Gli impianti ad alta capacità utilizzano canali automatizzati di acqua refrigerata. Il formaggio modellato cade in un flusso che scorre da 1°C a 4°C. Il canale ha brillantemente due scopi: trasporta delicatamente il prodotto lungo la linea abbassandone rapidamente la temperatura interna.
Poi arriva il sale. Il sale ferma la crescita batterica, costruisce la crosta protettiva e sviluppa il sapore. Alto volume i macchinari per la lavorazione del latte utilizzano rastrelliere per salamoia dinamiche a più livelli. I blocchi vengono immersi in una soluzione salina dal 18% al 22%. I carriponte automatizzati gestiscono il carico e lo scarico, garantendo tempi di osmosi precisi senza sollevamento manuale o sforzo da parte dell'operatore.
Le macchine autonome e disconnesse sono obsolete. L'integrazione moderna si basa su pannelli PLC centralizzati, sensori di precisione e trasportatori sanitari per sincronizzare l'intero percorso del prodotto.
Nel settore lattiero-caseario, l’igiene non è negoziabile. Un punto morto batterico può innescare un massiccio richiamo. Cerca attrezzature costruite esclusivamente in acciaio inossidabile SUS304 o 316L per uso alimentare. Le saldature devono essere livellate e lisce. L'intero sistema deve essere dotato di sfere e collettori di spruzzatura Clean-in-Place (CIP) completamente integrati. Ciò consente lavaggi caustici e acidi in più fasi senza che gli operatori debbano smontare pesanti coclee o tubazioni.
L’approvvigionamento di hardware industriale è un esercizio di mitigazione del rischio. Come si specifica il diritto attrezzature per la mozzarella per garantire redditività a lungo termine?
Non limitarti a considerare i kg/h massimi di una macchina. Se la tua linea funziona costantemente al 100% della capacità, l'usura meccanica accelera rapidamente. Al contrario, far funzionare una macchina enorme al 40% consuma energia. Cerca sistemi modulari, con capacità da 500 kg/h a 2.000 kg/h, che ti consentano di aggiungere in futuro estensioni del canale di raffreddamento o caroselli di stampaggio più grandi senza rovinare il pavimento della fabbrica.
Il prezzo di acquisto è solo l'acconto. Calcola il tuo TCO su una finestra operativa di 10 anni. Considerare l'utilizzo di prodotti chimici CIP, il consumo di vapore e le tariffe per il trattamento degli effluenti. Soprattutto, valutare le garanzie di ritenzione del grasso di latte. Nella produzione di pasta filata, una macchina che risparmia solo l’1% in più di grasso si ripaga in pochi mesi.
Non accettare mai la consegna senza un test di accettazione in fabbrica (FAT) completo. Far passare il prodotto reale attraverso i macchinari presso il sito del produttore. Verifica la coppia della coclea, la reattività della valvola del vapore e la copertura di spruzzatura CIP per assicurarti che soddisfi le tue specifiche esatte prima che colpisca il pavimento.
Padroneggiare le fasi di taglio termico e meccanico è l'innegabile segreto per una produzione redditizia di pasta filata. Passando a linee a iniezione di vapore, predisposte per CIP e completamente automatizzate, potrete garantire l'uniformità del prodotto, aumentare la resa e ridurre i costi giornalieri delle acque reflue. Pronto a ottimizzare il tuo rendimento quotidiano? Valuta i tuoi attuali colli di bottiglia, dai priorità alla ritenzione di grasso e investi in hardware creato per le incessanti richieste commerciali. Per esplorare le specifiche tecniche, le capacità produttive e le configurazioni personalizzate SUS304/316L per il tuo impianto, esplora le soluzioni professionali di Wfoodmachinery e assicurati il tuo vantaggio competitivo oggi stesso.
Le differenze principali risiedono nella gestione dell'umidità, nei parametri di allungamento e nell'attrezzatura di formatura. La mozzarella fresca è ad alto contenuto di umidità (oltre il 52%). La sua linea utilizza delicate macchine rotative che fanno cadere il formaggio delicato direttamente nell'acqua fredda. Il formaggio per pizza (LMPS) ha un'umidità controllata tra il 45% e il 52%. La sua attrezzatura utilizza una coppia meccanica più elevata ed estrusori per carichi pesanti per pressare il formaggio in blocchi densi da 2,5 kg a 10 kg, ottimizzati per trituratori commerciali.
SÌ. Le moderne macchine di stiro industriali sono dotate di azionamenti a frequenza variabile (VFD) e sistemi PLC. Regolando la velocità di rotazione delle coclee impastatrici, il tempo di permanenza e la pressione del vapore, un'unica macchina può lavorare mozzarella, provolone, kashkaval e oaxaca nello stesso giorno.
La tecnologia del vapore massimizza la resa e minimizza l'impatto ambientale. L'acqua calda tradizionale lava via il prezioso grasso butirrico e le proteine solubili in acqua. L'iniezione diretta di vapore elimina completamente il bagno d'acqua, bloccando il grasso e le proteine nella matrice del formaggio. Ciò aumenta il peso del prodotto finale e riduce drasticamente i livelli di BOD nelle acque reflue.
Ciò dipende interamente dalla massa e dalla geometria del prodotto. Piccole palline di bocconcini si raffreddano rapidamente in canali a temperatura compresa tra 1°C e 4°C entro 10-15 minuti e spesso saltano la salamoia profonda. Un blocco di formaggio per pizza commerciale da 10 kg, tuttavia, richiede da 2 a 4 ore in un canale di raffreddamento primario per abbassare la sua temperatura interna, seguite da 12 a 24 ore in vasche saline profonde per ottenere un'adeguata penetrazione del sale.
Cerca una struttura interamente in acciaio inossidabile SUS304 o 316L con saldature lisce e rettificate. Evitare i tradizionali rivestimenti in Teflon che si degradano e si sfaldano nel cibo; cercate invece trattamenti superficiali meccanici avanzati o inserti polimerici specializzati per alimenti. Fondamentalmente, i macchinari devono essere dotati di funzionalità CIP (Clean-in-Place) automatizzate.
La finestra di pH ottimale per la filatura della cagliata a pasta filata è altamente specifica, in genere compresa tra 5,1 e 5,4. All'interno di questo intervallo ristretto, i legami del calcio nella matrice proteica della caseina si allentano quanto basta per consentire alle fibre di allinearsi e allungarsi senza intoppi. Se il pH è troppo alto la cagliata rimane rigida; se scende sotto 5,0 la struttura si scompone in una pasta molle e poco lavorabile.
I sistemi CIP automatizzati riducono drasticamente i tempi di inattività meccanica tra i turni di produzione. Invece di dover passare ore e ore a smontare manualmente coclee, matrici di estrusione e tubazioni per il lavaggio, gli ingegneri passano ore e ore, un PLC centralizzato esegue risciacqui caustici, acidi e igienizzanti calibrati attraverso sfere di spruzzatura integrate. Ciò garantisce una sicurezza microbiologica costante aggiungendo al tempo stesso ore di produzione attiva al programma giornaliero.



