

世界的なピザの需要は急増しています。あなたのプラントのスループットは実際に毎日の目標を達成していますか?ストレッチカードチーズの一種であるパスタ フィラータの製造は、単にカードとホエーを混合するよりもはるかに複雑です。正確な熱校正と正確な機械的せん断が必要です。ハードウェアの選択が不適切であると、移行が遅れるだけではありません。彼らは文字通り、貴重な乳脂肪を排水溝に洗い流します。収量の漏れを防ぎ、廃水を最小限に抑え、利益を上げてスケールアップするために必要な正確な機械を分解してみましょう。
統合同期: 高歩留まりの生産ラインは、フライス加工、延伸、冷却の各段階のスループットを一致させることでボトルネックを排除します。
蒸気と水: 従来の温水浴から直接蒸気注入にアップグレードすると、乳脂肪の保持率が向上し、廃水処理コストが削減されます。
工具不要の多用途性: 高度な成形装置により、単一の施設で 10 kg のピザ チーズ ブロックから新鮮なボッコンチーニまで、工具を使わずに迅速に切り替えることができます。
サニタリーオートメーション: 完全に自動化された CIP (定置洗浄) 機能を備えた SUS304/316L ステンレス鋼機械への投資により、製品の完全性が保護され、稼働時間が最大化されます。
最近の市場データは、商業モッツァレラ加工における大規模な業務の変化を浮き彫りにしています。世界的な水不足と産業排水料金の急激な上昇により、乳製品工場の管理者は従来の水を多用するストレッチ方法から急速に離れつつあります。業界標準は、閉ループ技術と直接蒸気噴射技術に移行しています。さらに、エンドツーエンドの自動化はもはや単なる贅沢品ではなく、必需品です。根強い労働力不足に対処し、一貫した品質を確保するために、大生産能力の工場にはロボットブロック成形機と自動ブラインクレーンを備えた連続ラインが統合されています。包括的な目標は明確です。それは、工場現場での人的介入を大幅に削減しながら、原材料の保持を最大化することです。
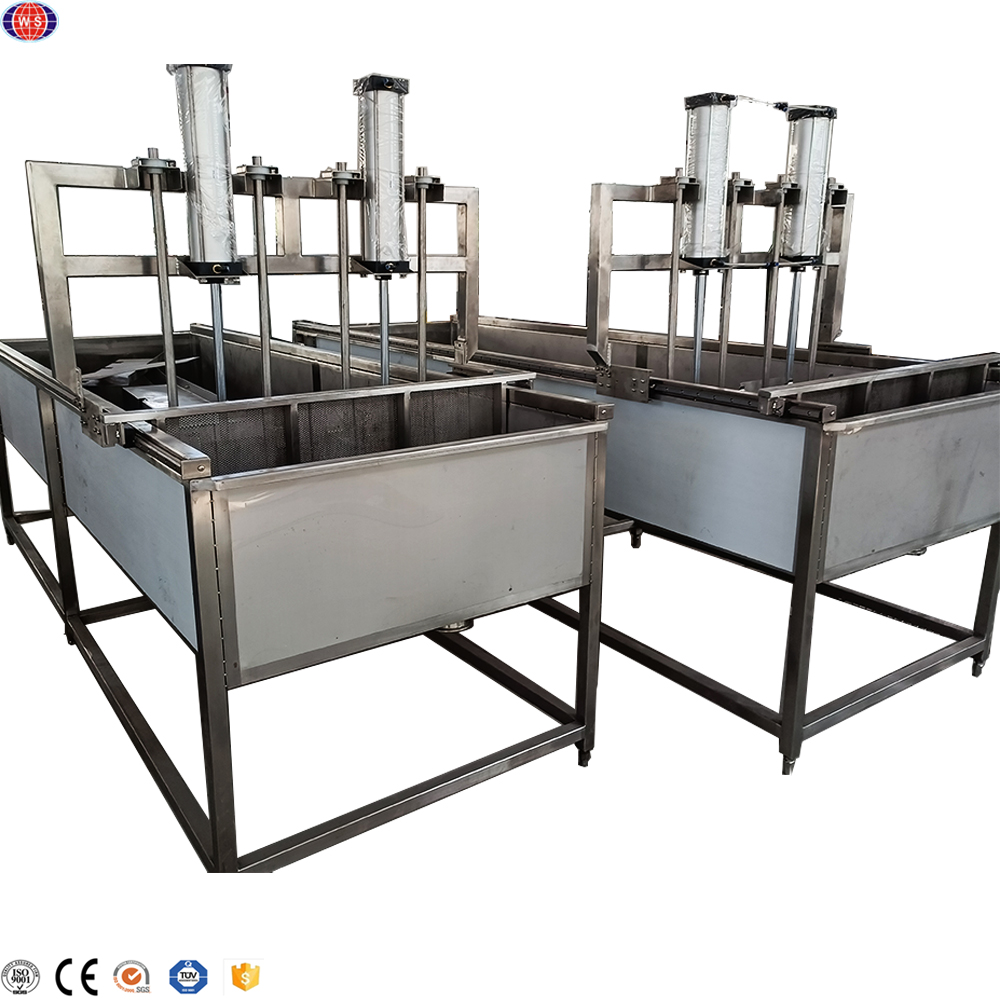
工業用モッツァレラチーズの製造には、生化学的および機械的事象の完璧なシーケンスが必要です。現代の乳製品工場の床に足を踏み入れると、生乳の低温殺菌からプロセスが始まり、続いて標準的なレンネット凝固が行われるのがわかります。ミルクがしっかりとしたゲルを形成したら、それを切ってホエーを排出します。次に、粉砕されたカードは、最も重要な段階である機械的処理に入ります。
専用を設定するもの 標準的なチェダーまたはゴーダのセットアップとは別のチーズ加工ライン は、「パスタ フィラータ」(スパン ペースト)方式です。カードは、繊維状の弾性構造を形成するまで、特定のトルクの下で加熱および混練されます。この正確な機械的剪断により、ピザ上のチーズの最終的な溶けやすさ、伸び、膨れのプロファイルが決まります。
今日の「ベスト プラクティス ライン」は継続的に同期して実行されます。フライス加工、延伸、成形ステーションの処理速度を調整すると、製品の積み重ねがなくなります。結果?よりスムーズな熱移行、より少ないエネルギー消費、そして大幅に高い一日の収量。
延伸は、生のカードと完成したチーズの間の橋渡しとして機能します。この段階では、生化学を完全に調整する必要があります。カードの pH は 5.1 ~ 5.4 の間にしっかりと収まっている必要があります。高すぎる?チーズは単に伸びることを拒否します。低すぎますか?タンパク質マトリックスは分解されてどろどろのペーストになります。 pHがロックされると、正確な温度制御が引き継ぎ、脂肪を強制的に分離することなくタンパク質を可塑化します。
従来、オペレータは粉砕カードを 70°C ~ 85°C の水槽に浸漬していました。ツインの機械式オーガーが塊を折り畳んで、カゼイン繊維を整列させます。この方法は水分の多いフレッシュモッツァレラに適しています。しかし、産業規模に対する経済的欠点は深刻です。カードが水中で混練されると、測定可能な割合の乳脂肪と可溶性タンパク質が浴中に浸出します。製品の収率が低下し、さらに悪いことに、処理に多額の費用がかかる高 BOD (生物化学的酸素要求量) の廃水が生成されます。
これを解決するために、最新の施設では蒸気を注入するシステムが導入されています。 チーズストレッチマシン システム。液体バスの代わりに、密閉されたジャケット付きチャンバー内で調理用蒸気がカードに直接当たります。オーガーは、厳密な PLC (プログラマブル ロジック コントローラー) パラメーターの下で塊を混練します。
Steam のビジネスケースは否定できません。余分な水分がゼロということは、脂肪がチーズマトリックスの中に留まるということを意味します。全体的な歩留まりが直接的に目に見えて向上します。低水分パートスキム (LMPS) ピザチーズに重点を置いている工場の場合、これは驚くほど早い ROI につながります。
| パラメータ | 伝統的な熱湯ストレッチ | 現代のスチームインジェクションストレッチ |
|---|---|---|
| 熱媒体 | 70℃~85℃のウォーターバス | 料理用ダイレクトスチーム |
| 乳脂肪の保持 | 中程度(水に浸出) | 高 (タンパク質マトリックスに脂肪が閉じ込められている) |
| 排水(BOD) | 大量処理/高額な治療費 | 最小限/大幅にコストを削減 |
| 最優秀アプリケーション | 水分たっぷりのフレッシュボッコンチーニ | LMPS ピザブロック、ストリングチーズ |
可塑化したら、ホットチーズペーストを即座に成形する必要があります。 60°C の柔軟なペーストが連続的に流れる様子を想像してください。移送中に冷えると固まります。冷えたチーズを型に無理に押し込もうとすると、繊細なタンパク質繊維が破れてしまい、食感が損なわれてしまいます。
水分含有量が50~60%を誇るフレッシュモッツァレラは非常に傷つきやすいのです。回転成形カルーセルはこれを注意深く扱います。ホットペーストは専用のドラムキャビティを満たし、きれいに切断され、ボールが自重で崩れるのを防ぐために冷却されたバスに直接落とします。
工業用ピザ用チーズには、まったく異なるアプローチが必要です。施設には、業務用シュレッダー用に設計された、高密度でエアフリーの 2.5kg ~ 10kg のブロックが必要です。ここで、頑丈な チーズ成形装置 が引き継ぎます。二軸押出機により、微細穴の開いたステンレス鋼またはテフロンフリーのポリマー型にペーストが押し込まれます。押出圧力が数バールでも変動すると、エアポケットが発生し、一貫性のない細断や溶融特性の低下につながります。
ストリングチーズの場合、ダイプレートは繊維を縦方向に揃える必要があります。押し出し速度や冷却速度がほんの少しでもずれると、最終的なスティックはひも状に剥がれるのではなく、きれいに半分に折れてしまいます。
成形したてのチーズは構造的に脆弱です。調理プロセスを停止し、乳脂肪のネットワークを固めるためには、直ちに中心温度を下げる必要があります。
外気冷却は工場の床面積を大量に無駄にしています。大容量プラントでは自動化された冷水管が使用されます。成形されたチーズは、1°C ~ 4°C の温度の流れに落ちます。この水路は 2 つの目的を見事に果たしています。製品をラインの下に穏やかに輸送しながら、その中心温度を急速に低下させます。
次に塩です。塩は細菌の増殖を止め、保護皮を作り、風味を生み出します。大容量 乳製品機械で は、動的な多層ブラインラックが使用されています。ブロックを 18% ~ 22% の食塩水に浸します。自動天井クレーンが積み降ろしを処理し、手動で持ち上げたりオペレーターに負担をかけたりすることなく、正確な浸透時間を保証します。
スタンドアロンの接続されていないマシンは時代遅れです。最新の統合は、集中化された PLC パネル、高精度センサー、衛生コンベヤーに依存して、製品の行程全体を同期させます。
乳製品部門では、衛生面は交渉の余地がありません。 1 つの細菌の死滅スポットが大規模なリコールを引き起こす可能性があります。食品グレードの SUS304 または 316L ステンレス鋼のみで作られた機器をお探しください。溶接部は面一で滑らかに研磨する必要があります。システム全体は、完全に統合された定置洗浄 (CIP) スプレー ボールとマニホールドを備えている必要があります。これにより、オペレーターが重いオーガーや配管を分解する必要がなく、多段階の苛性アルカリ洗浄と酸洗浄が可能になります。
産業用ハードウェアの調達は、リスクを軽減するための取り組みです。権利をどのように指定しますか モッツァレラチーズ設備? 長期的な収益性を確保するための
マシンの最大 kg/h 定格だけを見てはいけません。ラインが常に 100% の能力で稼働している場合、機械的摩耗は急速に加速します。逆に、巨大なマシンを 40% で実行すると、エネルギーが失われます。将来的に工場の床を壊すことなく、冷却水路の延長やより大きな成形カルーセルを追加できる、500kg/h ~ 2000kg/h の容量のモジュラー システムを探してください。
購入価格は頭金のみです。 10 年間の運用期間にわたる TCO を計算します。 CIP 化学物質の使用量、蒸気消費量、廃水処理料金を考慮します。何よりも、乳脂肪保持の保証を評価してください。パスタ フィラータの製造では、脂肪をわずか 1% 節約する機械を使用すると、数か月で元が取れます。
包括的な工場受け入れテスト (FAT) を受けずに納品を受け入れないでください。メーカーサイトで実際の製品を機械に通して動作させます。オーガーのトルク、蒸気バルブの応答性、CIP スプレー範囲を検証し、床に当たる前に仕様を正確に満たしていることを確認します。
熱および機械的せん断段階をマスターすることが、パスタ フィラータ生産を収益性の高いものにする紛れもない秘密です。蒸気注入式の CIP 対応の完全自動ラインにアップグレードすることで、製品の一貫性を確保し、歩留まりを向上させ、日々の廃水コストを削減します。日々のスループットを最適化する準備はできていますか?現在のボトルネックを評価し、脂肪保持を優先し、絶え間ない商業的需要に対応して構築されたハードウェアに投資します。技術仕様、処理能力、プラント向けにカスタマイズされた SUS304/316L 構成を調べるには、Wfoodmachinery のプロフェッショナル ソリューションを参照して、今すぐ競争力を確保してください。
主な違いは、水分管理、延伸パラメータ、および成形装置にあります。フレッシュモッツァレラは水分が多く含まれています(52%以上)。このラインでは、繊細なチーズを冷水に直接落とす、穏やかな回転成形機を使用しています。ピザチーズ (LMPS) の水分は 45% ~ 52% に制御されています。その装置は、より高い機械的トルクと頑丈な押出機を利用して、チーズを高密度の 2.5 kg ~ 10 kg のブロックにプレスし、業務用シュレッダー用に最適化されています。
はい。最新の工業用ストレッチ マシンには、可変周波数ドライブ (VFD) と PLC システムが装備されています。混練オーガーの回転数、滞留時間、蒸気圧を調整することで、モッツァレラ、プロボローネ、カシュカヴァル、オアハカを1台の機械で同日に加工することができます。
蒸気技術は収量を最大化し、環境への影響を最小限に抑えます。従来の熱水は、貴重な乳脂肪と水溶性タンパク質を洗い流します。直接スチーム注入によりウォーターバスが完全に排除され、脂肪とタンパク質がチーズマトリックスに閉じ込められます。これにより、最終製品の重量が増加し、廃水中の BOD レベルが大幅に低下します。
これは製品の質量と形状に完全に依存します。小さなボッコンチーニ ボールは、1°C ~ 4°C の水路で 10 ~ 15 分以内に急速に冷却され、多くの場合、深い塩漬けを省略します。ただし、市販の 10kg のピザ チーズ ブロックの中心温度を下げるには、一次冷却管で 2 ~ 4 時間かかり、その後、塩分が適切に浸透するまで深い塩水タンクで 12 ~ 24 時間かかります。
滑らかな研削溶接を備えた、完全に SUS304 または 316L ステンレス鋼からなる構造を探してください。劣化して食品に剥がれ落ちる従来のテフロンコーティングは避けてください。代わりに、高度な機械的表面処理または特殊な食品に安全なポリマーインサートを探してください。重要なのは、機械が自動 CIP (定置洗浄) 機能を備えている必要があることです。
パスタ フィラータ カードを伸ばすための最適な pH ウィンドウは非常に特異的で、通常は 5.1 ~ 5.4 の間に収まります。この狭い範囲内で、カゼインタンパク質マトリックスのカルシウム結合は、繊維が整列してスムーズに伸びるのに十分なだけ緩みます。 pH が高すぎると、カードは硬いままになります。 5.0 を下回ると、構造は壊れて柔らかく、加工不可能なペーストになります。
自動化された CIP システムは、生産シフト間の機械的なダウンタイムを大幅に削減します。エンジニアが洗浄のためにオーガー、押出ダイ、配管を手作業で分解するのに何時間も費やす代わりに、集中型 PLC が内蔵のスプレー ボールを通じて校正済みの苛性アルカリ、酸、消毒用フラッシュを実行します。これにより、毎日のスケジュールに何時間ものアクティブな生産時間を追加しながら、一貫した微生物学的安全性が保証されます。



