Bekeken: 0 Auteur: Site-editor Publicatietijd: 27-08-2026 Herkomst: Locatie

Het bereiken van commerciële houdbaarheid zonder de voedingsintegriteit en het sensorische profiel van zuivelproducten in gevaar te brengen, vereist exacte thermische precisie. Gedurende het hele proces moet u absolute steriele grenzen stellen en handhaven. Eiwitten en calcium worden snel afgebroken bij onjuiste warmtebelasting. Componenten selecteren voor a De UHT-melkproductielijn omvat het omgaan met hoge kapitaaluitgaven en strikte naleving van de voedselveiligheid. Fabrieksmanagers en ingenieurs worden dagelijks geconfronteerd met complexe operationele afwegingen. U balanceert continue bedrijfstijden tegen hoge energiekosten en voorkomt tegelijkertijd bacteriële besmetting. We ontleden de mechanische componenten die nodig zijn voor een complete, schaalbare verwerkingslijn. Dit technische raamwerk helpt u apparatuur te evalueren op basis van opbrengstoptimalisatie, risicobeperking en operationele levensvatbaarheid op de lange termijn. Als u deze mechanische relaties begrijpt, zorgt u ervoor dat uw faciliteit een hoge doorvoercapaciteit kan verwerken zonder dat dit ten koste gaat van de batchintegriteit.
Commerciële steriliteit vereist nauwkeurige tijd-temperatuurparameters. Operators laten systemen doorgaans tussen 135°C en 150°C draaien gedurende een wachttijd van 1 tot 10 seconden. Deze thermische schok vernietigt pathogene en bederfelijke micro-organismen, inclusief hittebestendige sporen. Het toepassen van zoveel warmte brengt aanzienlijke biochemische risico's voor de melk met zich mee. U moet apparatuur beoordelen op basis van het vermogen ervan om de Maillard-reactie te minimaliseren. Deze chemische reactie tussen aminozuren en reducerende suikers veroorzaakt bruinkleuring en creëert een gekookt smaakprofiel.
Het recht UHT-melkverwerkingsapparatuur voorkomt ernstige denaturatie van wei-eiwitten. Het behoudt essentiële voedingscomponenten zoals calcium en vitamines. Snelle verwarming en onmiddellijke koeling zorgen ervoor dat de natuurlijke sensorische eigenschappen van het zuivelproduct behouden blijven. De houdbuizen moeten de juiste maat hebben om de exacte verblijftijd te garanderen. Als de stroomsnelheid daalt, blijft de melk te lang in de opvangbuis, wat resulteert in een verbrande smaak en zware vervuiling op de roestvrijstalen wanden.
Het vaststellen van de basiscapaciteitsvereisten in liters per uur bepaalt de initiële maatvoering van uw apparatuur. Statische capaciteit ondersteunt zelden groeiende activiteiten. U moet de turndown-ratio's van apparatuur evalueren. Dankzij een hoge turndown-ratio kan een installatie van 10.000 liter per uur efficiënt draaien op 6.000 liter per uur zonder het thermische profiel te destabiliseren of energie te verspillen. Opbrengstoptimalisatie heeft een directe invloed op de winstgevendheid. U moet productverlies minimaliseren tijdens faseveranderingen van water naar melk en melk naar water. Deze overgangen vinden plaats aan het begin en einde van elke productierun.
Geavanceerde mengbestendige kleppen en nauwkeurige timingsequenties in de automatiseringssoftware verminderen het volume van het product met gemengde fase dat in de afvoer terechtkomt. Het terugwinnen van 50 liter extra per run komt neer op een aanzienlijke hoeveelheid dagelijkse werkzaamheden gedurende een jaar. Om faseveranderingen te optimaliseren, volgen operators een strikte volgorde:
De zuivelverwerking staat onder strikt toezicht van de toezichthouders. Uw instelling moet voldoen aan lokale en internationale normen, zoals de FDA Pasteurized Milk Ordinance (PMO) of de Europese EHEDG-richtlijnen. Deze raamwerken dicteren het sanitaire ontwerp, de laskwaliteit en het elimineren van dead-leg in leidingsystemen. Naleving vereist verifieerbare, fraudebestendige datalogging voor alle kritische controlepunten.
Inspecteurs zoeken naar ononderbroken gegevens over sterilisatietemperaturen, bewaartijden en drukverschillen. Moderne programmeerbare logische controllers integreren veilige datahistorici. Ze sluiten operators uit om historische gegevens te wijzigen, waardoor volledige traceerbaarheid wordt gegarandeerd voor elke batch die op de markt wordt gebracht.
Het proces begint op het moment dat rauwe melk bij de fabriek arriveert. Platenkoelers zorgen voor een snelle temperatuurverlaging, waardoor de melk direct bij het lossen onder de 4°C komt. Dit stopt de bacteriegroei en stabiliseert de grondstof vóór verwerking. Golfplaten maximaliseren het oppervlak en zorgen voor een efficiënte warmteoverdracht van het gekoelde water naar de melk.
Vervolgens passeert de melk centrifugaalscheiders en standaardisatie-eenheden. Deze machines voeren geautomatiseerde inline aanpassingen uit van de vet- en vaste stof-niet-vetverhoudingen. De middelpuntvliedende kracht scheidt de zware magere melk van de lichtere room. Geautomatiseerde doseerkleppen mengen vervolgens de exact benodigde hoeveelheid crème terug in de skimlijn. Dit garandeert de consistentie van batch tot batch, of u nu magere, halfvolle of volle melk produceert.
Opgeloste zuurstof en vluchtige stoffen vormen een ernstige bedreiging voor de kwaliteit van UHT-melk. Ontluchters maken gebruik van op vacuüm gebaseerde technologie om deze elementen te verwijderen. De melk komt in een vacuümvat terecht waar de drukval ervoor zorgt dat opgeloste gassen wegdampen. Het verwijderen van zuurstof voorkomt oxidatie tijdens behandeling met hoge temperaturen.
Oxidatie leidt tot onaangename smaken en versnelt de afbraak van vitamines. Het verwijderen van luchtbellen voorkomt plaatselijke verbranding en vervuiling in de warmtewisselaars. Een goed ontlucht product stroomt soepel en zorgt voor een gelijkmatige warmteverdeling over het gehele volume.
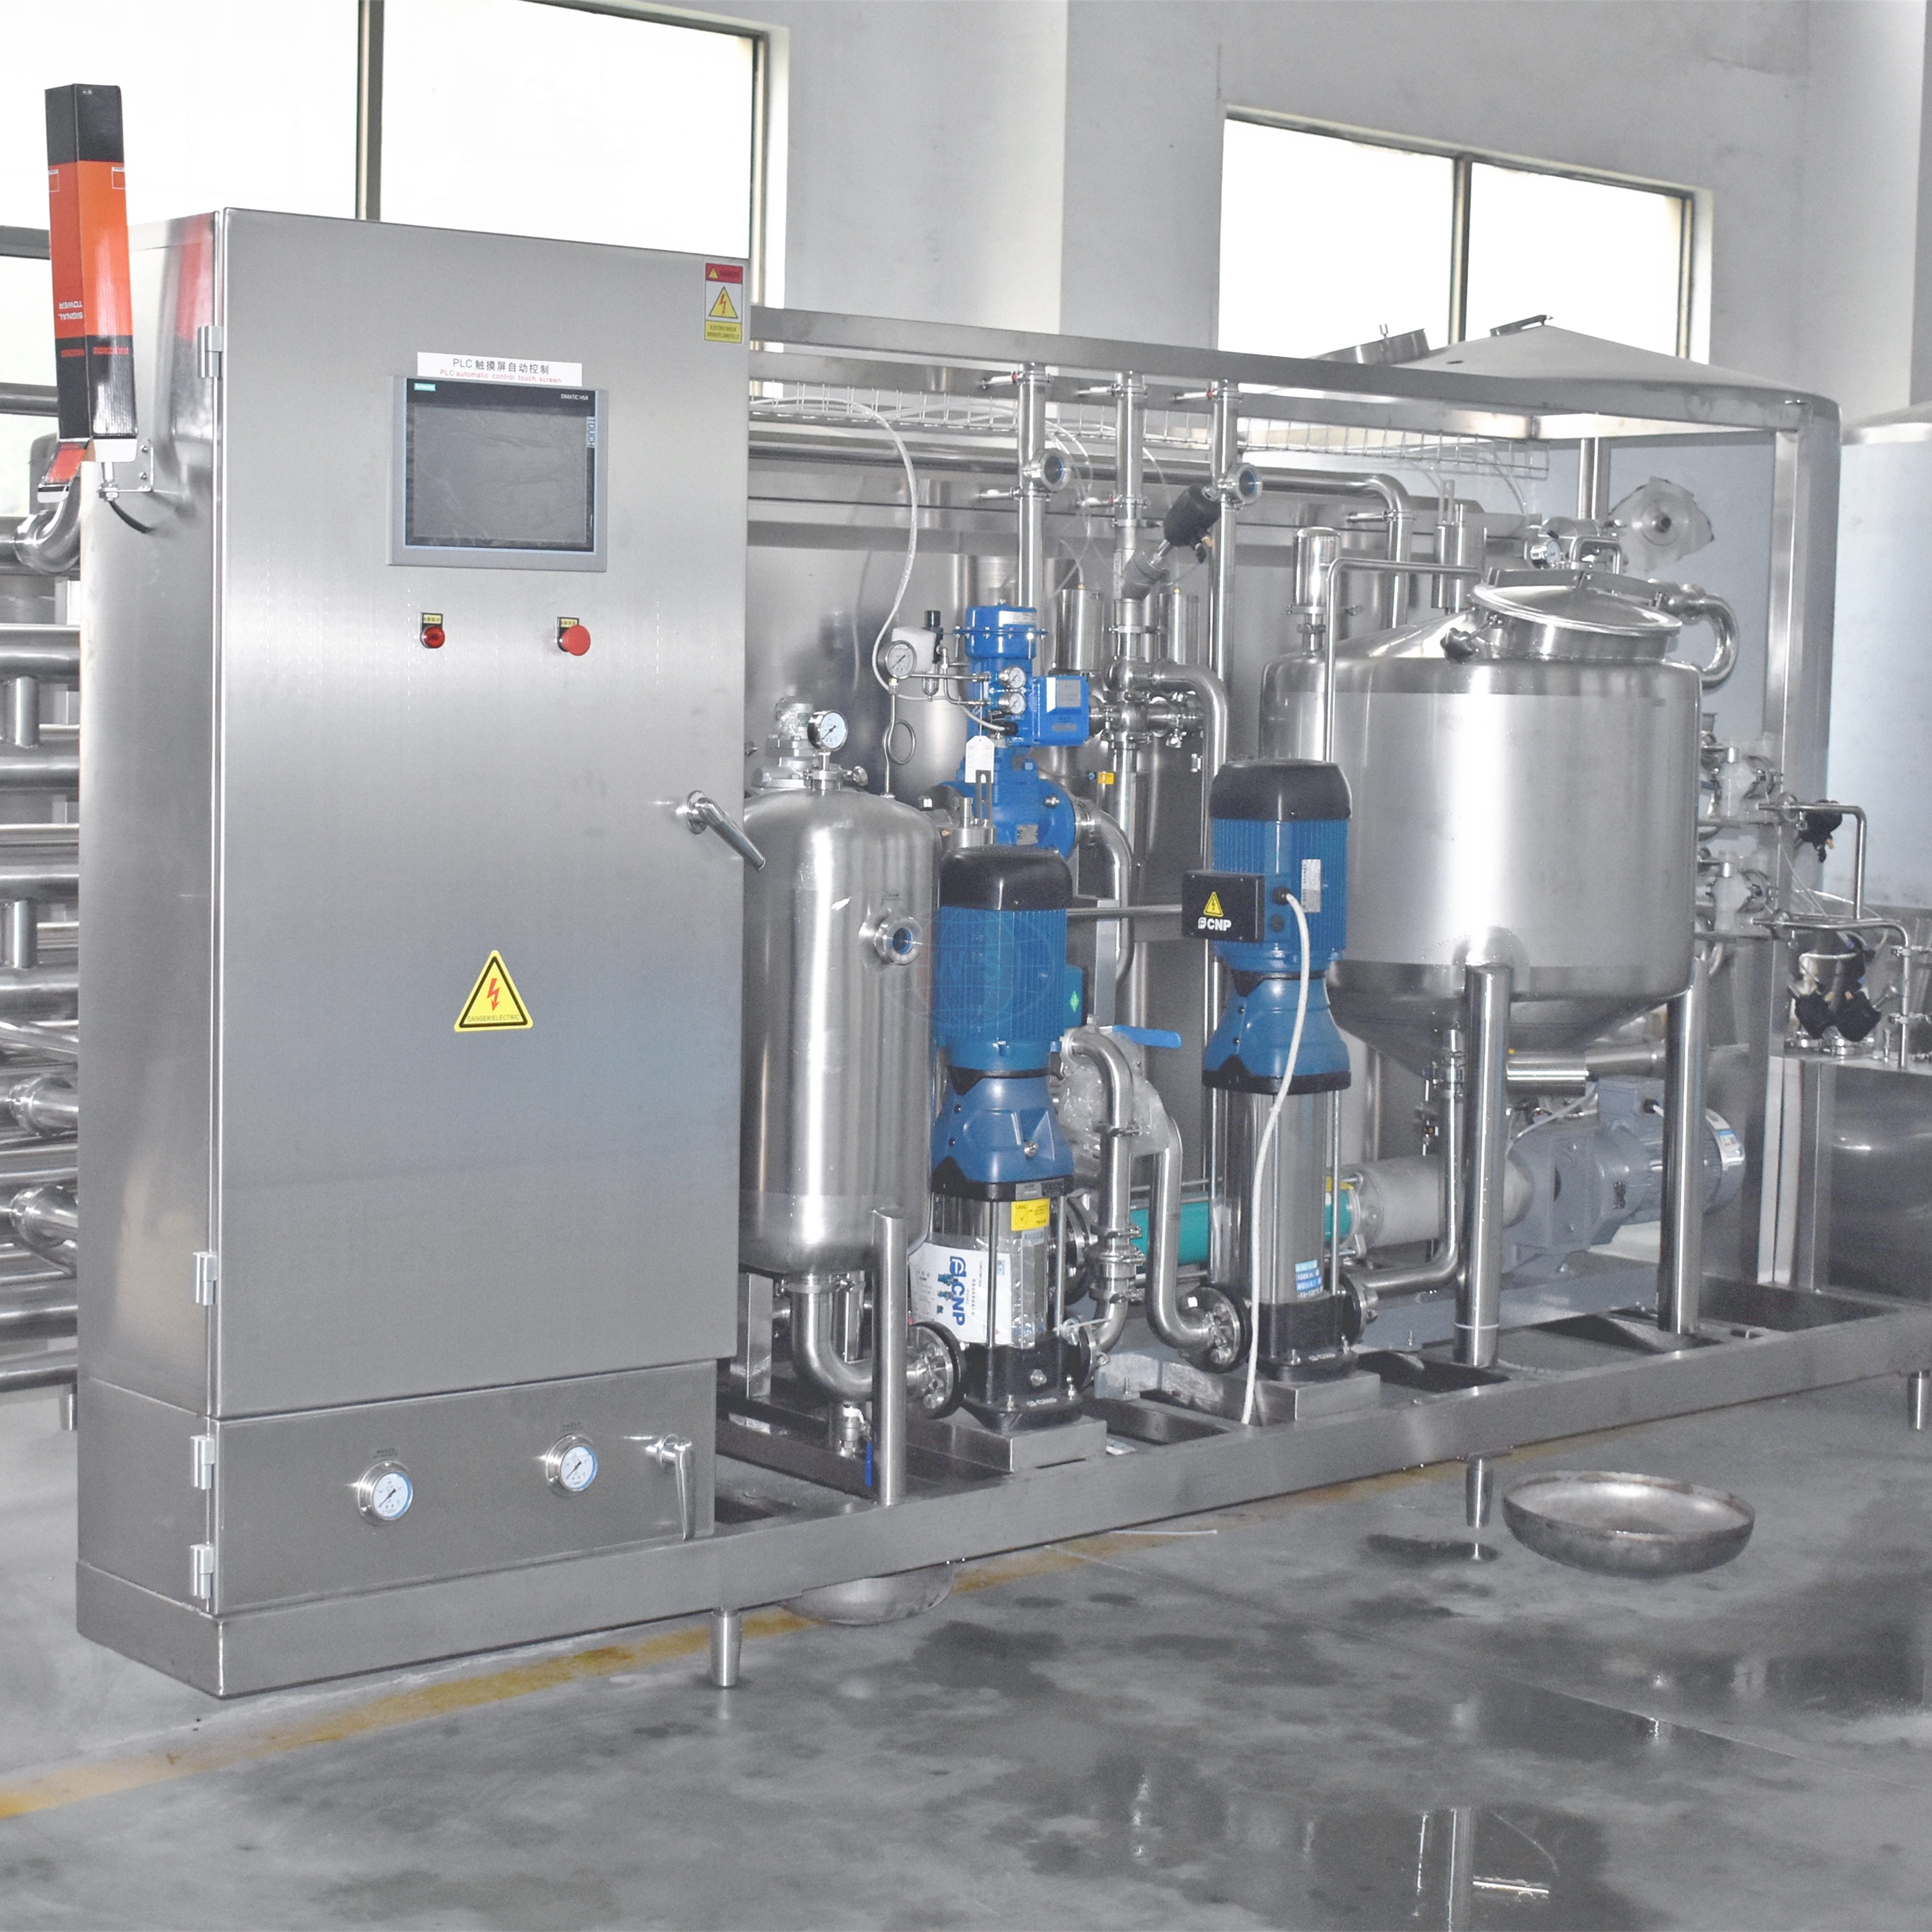
De sterilisatie-unit vormt het hart van de operatie. Je hebt twee primaire technische trajecten: directe en indirecte verwarming. Directe verwarmingssystemen mengen stoom van culinaire kwaliteit rechtstreeks met de melk. Hierdoor wordt vrijwel onmiddellijke verwarming bereikt. De melk komt vervolgens in een vacuümvat voor snelle koeling, waarbij de exacte hoeveelheid water wordt verwijderd die door de gecondenseerde stoom is toegevoegd. Deze methode werkt het beste voor hoogwaardige en hittegevoelige formuleringen, omdat de thermische belasting extreem kort is. Er is een enorme aanvoer van zeer zuivere stoom nodig.
Indirecte verwarmingssystemen maken gebruik van buis- of platenwarmtewisselaars. Een fysieke barrière scheidt het verwarmingsmedium van de melk. Hierdoor ontstaat een geleidelijk verwarmingsprofiel. Het biedt superieure energie-efficiëntie en warmteregeneratie. Het nadeel is een hoger risico op eiwitverbranding vanwege de langere verblijftijd op hete metalen oppervlakken. Koelsystemen na verwarming zijn verplicht. Direct na de sterilisatie moet u een snelle koeling via regeneratieve platen of buiskoelers integreren. Het snel verlagen van de temperatuur voorkomt het ontkiemen van bacteriële sporen en stopt de thermische afbraak. Vertraagde afkoeling resulteert in een bruin, gaar smakend product.
Parameters koelfase
| Koelfase | Doeltemperatuur | Koelmedium | Primaire functie |
|---|---|---|---|
| Flitskoeling (direct) | 75°C - 80°C | Vacuümuitbreiding | Onmiddellijke temperatuurdaling, waterverwijdering |
| Regeneratieve koeling | 20°C - 25°C | Inkomende koude melk | Energieterugwinning, bulktemperatuurverlaging |
| Laatste koeling | 4°C - 20°C (Afhankelijk van vulmiddel) | Gekoeld water/glycol | Stabiliseer het product voor aseptische verpakking |
Homogenisatie stabiliseert de melkemulsie. De machine perst de melk onder extreme druk door een smalle, microscopische opening. Dit tweetraps hogedrukproces verkleint de grootte van de vetbolletjes, waardoor oproming en vetafscheiding tijdens langdurige opslag bij omgevingstemperatuur worden voorkomen. Plaatsingslogica dicteert het systeemontwerp.
Stroomopwaartse plaatsing vindt plaats vóór de sterilisator. Het is gebruikelijk in indirecte systemen. Stroomafwaartse plaatsing vindt plaats na de sterilisator. Directe verwarmingssystemen vereisen stroomafwaartse homogenisatie om eiwitclusters op te breken die zijn gevormd tijdens stoomcondensatie en flitskoeling. Stroomafwaartse plaatsing vereist een volledig aseptisch homogenisatorontwerp, met steriele stoombarrières op alle bewegende zuigers om herbesmetting te voorkomen.
Het steriliseren van de melk heeft geen zin als de verpakking verontreinigingen introduceert. Aseptische afvulmachines hanteren strikte steriele grenzen. Ze maken gebruik van waterstofperoxidebaden of sterilisatie met elektronenstralen om ziekteverwekkers op de verpakkingsmaterialen uit te roeien voordat ze de vulzone binnenkomen.
Formaatcompatibiliteit is belangrijk voor productieflexibiliteit. U moet de vulflexibiliteit voor dozen, PET-flessen of zakjes binnen een geïntegreerde lijn evalueren. De vulkamer zelf blijft onder positieve druk met HEPA-gefilterde steriele lucht. Dit voorkomt dat omgevingslucht uit de fabriek de aseptische zone binnendringt tijdens het vul- en afdichtingsproces.
Het verbruik van nutsvoorzieningen drijft de operationele kosten. Het is noodzakelijk om de regeneratieve verwarmingscapaciteiten van uw apparatuur te beoordelen. Indirecte systemen blinken hier uit en bieden tot 90% warmteterugwinning. De hete, gesteriliseerde melk verwarmt de binnenkomende koude melk voor via een warmtewisselaar. Hierdoor wordt de vraag naar verse stoom en gekoeld water drastisch verminderd.
Directe systemen vereisen hoge nutsvoorzieningen. Omdat de stoom zich vermengt met het product en vervolgens wordt afgedampt, kun je die thermische energie niet gemakkelijk terugwinnen om de binnenkomende melk voor te verwarmen. Faciliteiten die directe systemen exploiteren, moeten robuuste ketelcapaciteiten hebben en hogere maandelijkse energierekeningen accepteren in ruil voor de smaak van premiumproducten.
Handmatige bediening van een UHT-installatie is onmogelijk vanwege de precieze timing die nodig is. U moet programmeerbare logische controllers evalueren voor geautomatiseerd receptbeheer. Operators selecteren een recept en de PLC past automatisch de klepposities, pompsnelheden en temperatuurinstelpunten aan. Het analyseren van de efficiëntie van CIP- en SIP-protocollen is net zo belangrijk.
Deze geautomatiseerde sequenties bepalen het chemicaliënverbruik, het waterverbruik en de doorlooptijd tussen productieruns. Een geoptimaliseerd CIP-systeem maakt gebruik van geleidbaarheidssensoren om de chemische concentratie te meten, zodat u geen dure bijtende of zure oplossingen verspilt. Snellere CIP-doorlooptijden betekenen dat er meer uren beschikbaar zijn voor daadwerkelijke melkproductie.
Standaard CIP-sequentie voor UHT-installaties:
De ruimtevereisten bepalen de selectie van apparatuur. Buisvormige warmtewisselaars vereisen een aanzienlijk lineair vloeroppervlak. Niet alleen voor de buizen heb je ruimte nodig, maar ook voor het uittrekken van de binnenbanden tijdens het jaarlijkse onderhoud. Compacte platenwarmtewisselaars of vaten met directe infusie hebben een veel kleinere voetafdruk, maar vereisen mogelijk een grotere plafondafstand.
Leveranciersintegratie biedt een duidelijk operationeel voordeel. Het inkopen van end-to-end geïntegreerde oplossingen is over het algemeen veiliger dan het samenvoegen van standalone apparatuur van meerdere fabrikanten. Een verenigd De UHT Milk Processing Equipment- lijn zorgt voor naadloze PLC-communicatie. Het elimineert blinde vlekken in de automatiseringslogica en handhaaft uniforme aseptische grenzen voor alle skids.
Het opschalen van een laboratoriumformulering naar een commerciële run van 15.000 liter per uur brengt enorme risico's met zich mee. Het evalueren van OEM's die verwerkingsapparatuur op proeffabriekschaal aanbieden, is een slimme mitigatiestrategie. Door formuleringen te testen op pilot-UHT-eenheden kunt u thermische profielen en sensorische resultaten valideren.
Uit pilottests blijkt hoe stabilisatoren, eiwitten en vetten reageren op specifieke warmtebelastingen. Hiermee kunt u het recept aanpassen voordat u zich tot volledige kapitaaluitgaven verplicht. Als een formulering binnen twee uur een proefbuiswisselaar vervuilt, weet u dat dit enorme stilstand op een commerciële lijn zal veroorzaken.
De financiële structuur van uw project bepaalt de technologische keuzes. Directe verwarmingssystemen hebben over het algemeen een lagere initiële voetafdruk van de apparatuur en lagere initiële kapitaaluitgaven. Gedurende hun levensduur zijn de operationele kosten voor stoom en koelwater aanzienlijk hoger.
Indirecte verwarming vereist een hogere initiële kapitaalinvestering. De grote oppervlakken van de warmtewisselaars – of het nu gaat om honderden platen of honderden meters roestvrijstalen buizen – zijn duur om te vervaardigen en te installeren. Deze investering vooraf levert drastisch lagere operationele kosten op dankzij regeneratieve energieterugwinning. Om een weloverwogen beslissing te kunnen nemen, moet u deze kosten over een periode van tien jaar modelleren.
Vergelijking van verwarmingssystemen
| Systeemtype | Verwarmingsmechanisme | Energieterugwinning | Impact op productkwaliteit |
|---|---|---|---|
| Direct (injectie/infusie) | Culinaire stoom direct gemengd met melk | Laag (doorgaans minder dan 50%) | Uitstekend smaakbehoud, minimale thermische degradatie |
| Indirect (buisvormig) | Warmteoverdracht door concentrische buizen | Hoog (tot 90%) | Lichte gekookte smaak, hoger risico op denaturatie van eiwitten |
| Indirect (plaat) | Warmteoverdracht door golfplaten | Hoog (tot 90%) | Matige gekookte smaak, beperkt door drukbeperkingen |
UHT-apparatuur werkt onder extreme belasting. U moet de slijtage van hogedrukhomogenisatorkleppen, aseptische afdichtingen en pakkingen van warmtewisselaars beoordelen. Homogenisatorzuigers zijn onderhevig aan zware cavitatiekrachten. Aseptische afdichtingen gaan kapot bij herhaalde blootstelling aan stoom van 140°C tijdens SIP-cycli.
De financiële impact van OEM-serviceniveauovereenkomsten kan niet worden genegeerd. Een goedkopere machine wordt een risico als de verzending van reserveonderdelen vanuit het buitenland drie weken duurt. Geef prioriteit aan leveranciers met een gelokaliseerde voorraad reserveonderdelen en snel reagerende technische ondersteuningsteams. Stilstand op een continue zuivellijn kost duizenden dollars per uur aan verloren opbrengst en verspilde rauwe melk.
Vervuiling is de grootste vijand van continue zuivelverwerking. Eiwitverbranding en minerale aanslag vinden plaats in warmtewisselaars wanneer melk hoge temperaturen bereikt. Deze opeenhoping beperkt de doorstroming, vermindert de efficiëntie van de warmteoverdracht en verhoogt de tegendruk. Uiteindelijk forceert het systeem een voortijdige CIP-uitschakeling.
Mitigatie vereist nauwkeurige engineering. Het implementeren van geoptimaliseerde voorverwarmingsprofielen conditioneert de wei-eiwitten, waardoor het minder waarschijnlijk is dat ze aan de uiteindelijke verwarmingsoppervlakken blijven plakken. Het handhaven van hoge vloeistofsnelheden veroorzaakt turbulentie, die de buiswanden fysiek schrobt en de opbouw vertraagt. Het gebruik van eiwitstabiliserende houdbuizen bij tussenliggende temperaturen verlengt ook de looptijden aanzienlijk.
Zodra de melk de sterilisator verlaat, is deze zeer kwetsbaar. Elke inbreuk op de aseptische zone leidt tot kruisbesmetting na de sterilisatie. De impact is catastrofaal: kapotte verpakkingen in de winkelschappen, massale terugroepingen van producten en ernstige merkschade.
Mitigatie is afhankelijk van robuuste mechanische barrières en strikte protocollen. Het gebruik van aseptische kleppen met dubbele afdichting en actieve stoombarrières zorgt ervoor dat zelfs als een primaire afdichting faalt, bacteriën de stoomzone niet kunnen passeren. Continue bewaking van de steriele luchtoverdruk in de vulkamer voorkomt het binnendringen van omgevingslucht. Een strenge training voor operators zorgt ervoor dat het personeel de veiligheidsvergrendelingen niet omzeilt of de steriele grens in gevaar brengt tijdens kleine storingen.
A: Directe systemen mengen melk rechtstreeks met culinaire stoom voor snelle verwarming en snelle koeling. Indirecte systemen maken gebruik van een fysieke barrière, zoals roestvrijstalen buizen of platen, voor geleidelijke warmteoverdracht. Indirecte configuraties bieden superieure energieterugwinning, terwijl directe systemen de natuurlijke smaakprofielen beter behouden door de thermische belasting te minimaliseren.
A: Voor een complete lijn zijn ontvangst- en koeltanks voor rauwe melk, standaardisatie-eenheden en vacuümontluchters nodig. Het vereist ook de kernsterilisatoreenheid, koelmodules na de sterilisatie, een aseptische homogenisator en een steriele vul- en verpakkingsmachine.
A: Door de homogenisatie wordt de melk onder extreme druk door een nauwe klep geperst om de vetbolletjes te verkleinen. Dit voorkomt vetafscheiding en oproming gedurende een houdbaarheid van 6 tot 9 maanden. Wanneer de homogenisator stroomafwaarts van de sterilisator wordt geplaatst, moet hij volledig aseptisch zijn om herbesmetting te voorkomen.
A: De continue looptijden variëren doorgaans van 8 tot 30 uur. Deze duur is sterk afhankelijk van de kwaliteit van de rauwe melk, de gekozen verwarmingsmethode en de eiwitvervuiling in de warmtewisselaars. Zodra de stroom beperkt wordt, moeten operators een Clean-in-Place-cyclus van 3 tot 4 uur starten.
A: Faciliteiten moeten grote volumes stoom van culinaire kwaliteit leveren voor verwarming en sterilisatie. U hebt ook een robuust gekoeld watersysteem nodig voor snelle koeling na pasteurisatie, schone perslucht voor pneumatische kleppen en een betrouwbare elektrische hoogspanningsvoorziening om zware homogenisatormotoren van stroom te voorzien.
A: Vulstoffen steriliseren binnenkomende verpakkingsmaterialen met behulp van waterstofperoxidebaden of elektronenstraaltechnologie. Het eigenlijke vulproces vindt plaats in een afgesloten kamer die onder positieve druk wordt gehouden met HEPA-gefilterde steriele lucht, waardoor verontreinigingen uit de omgeving niet kunnen binnendringen.