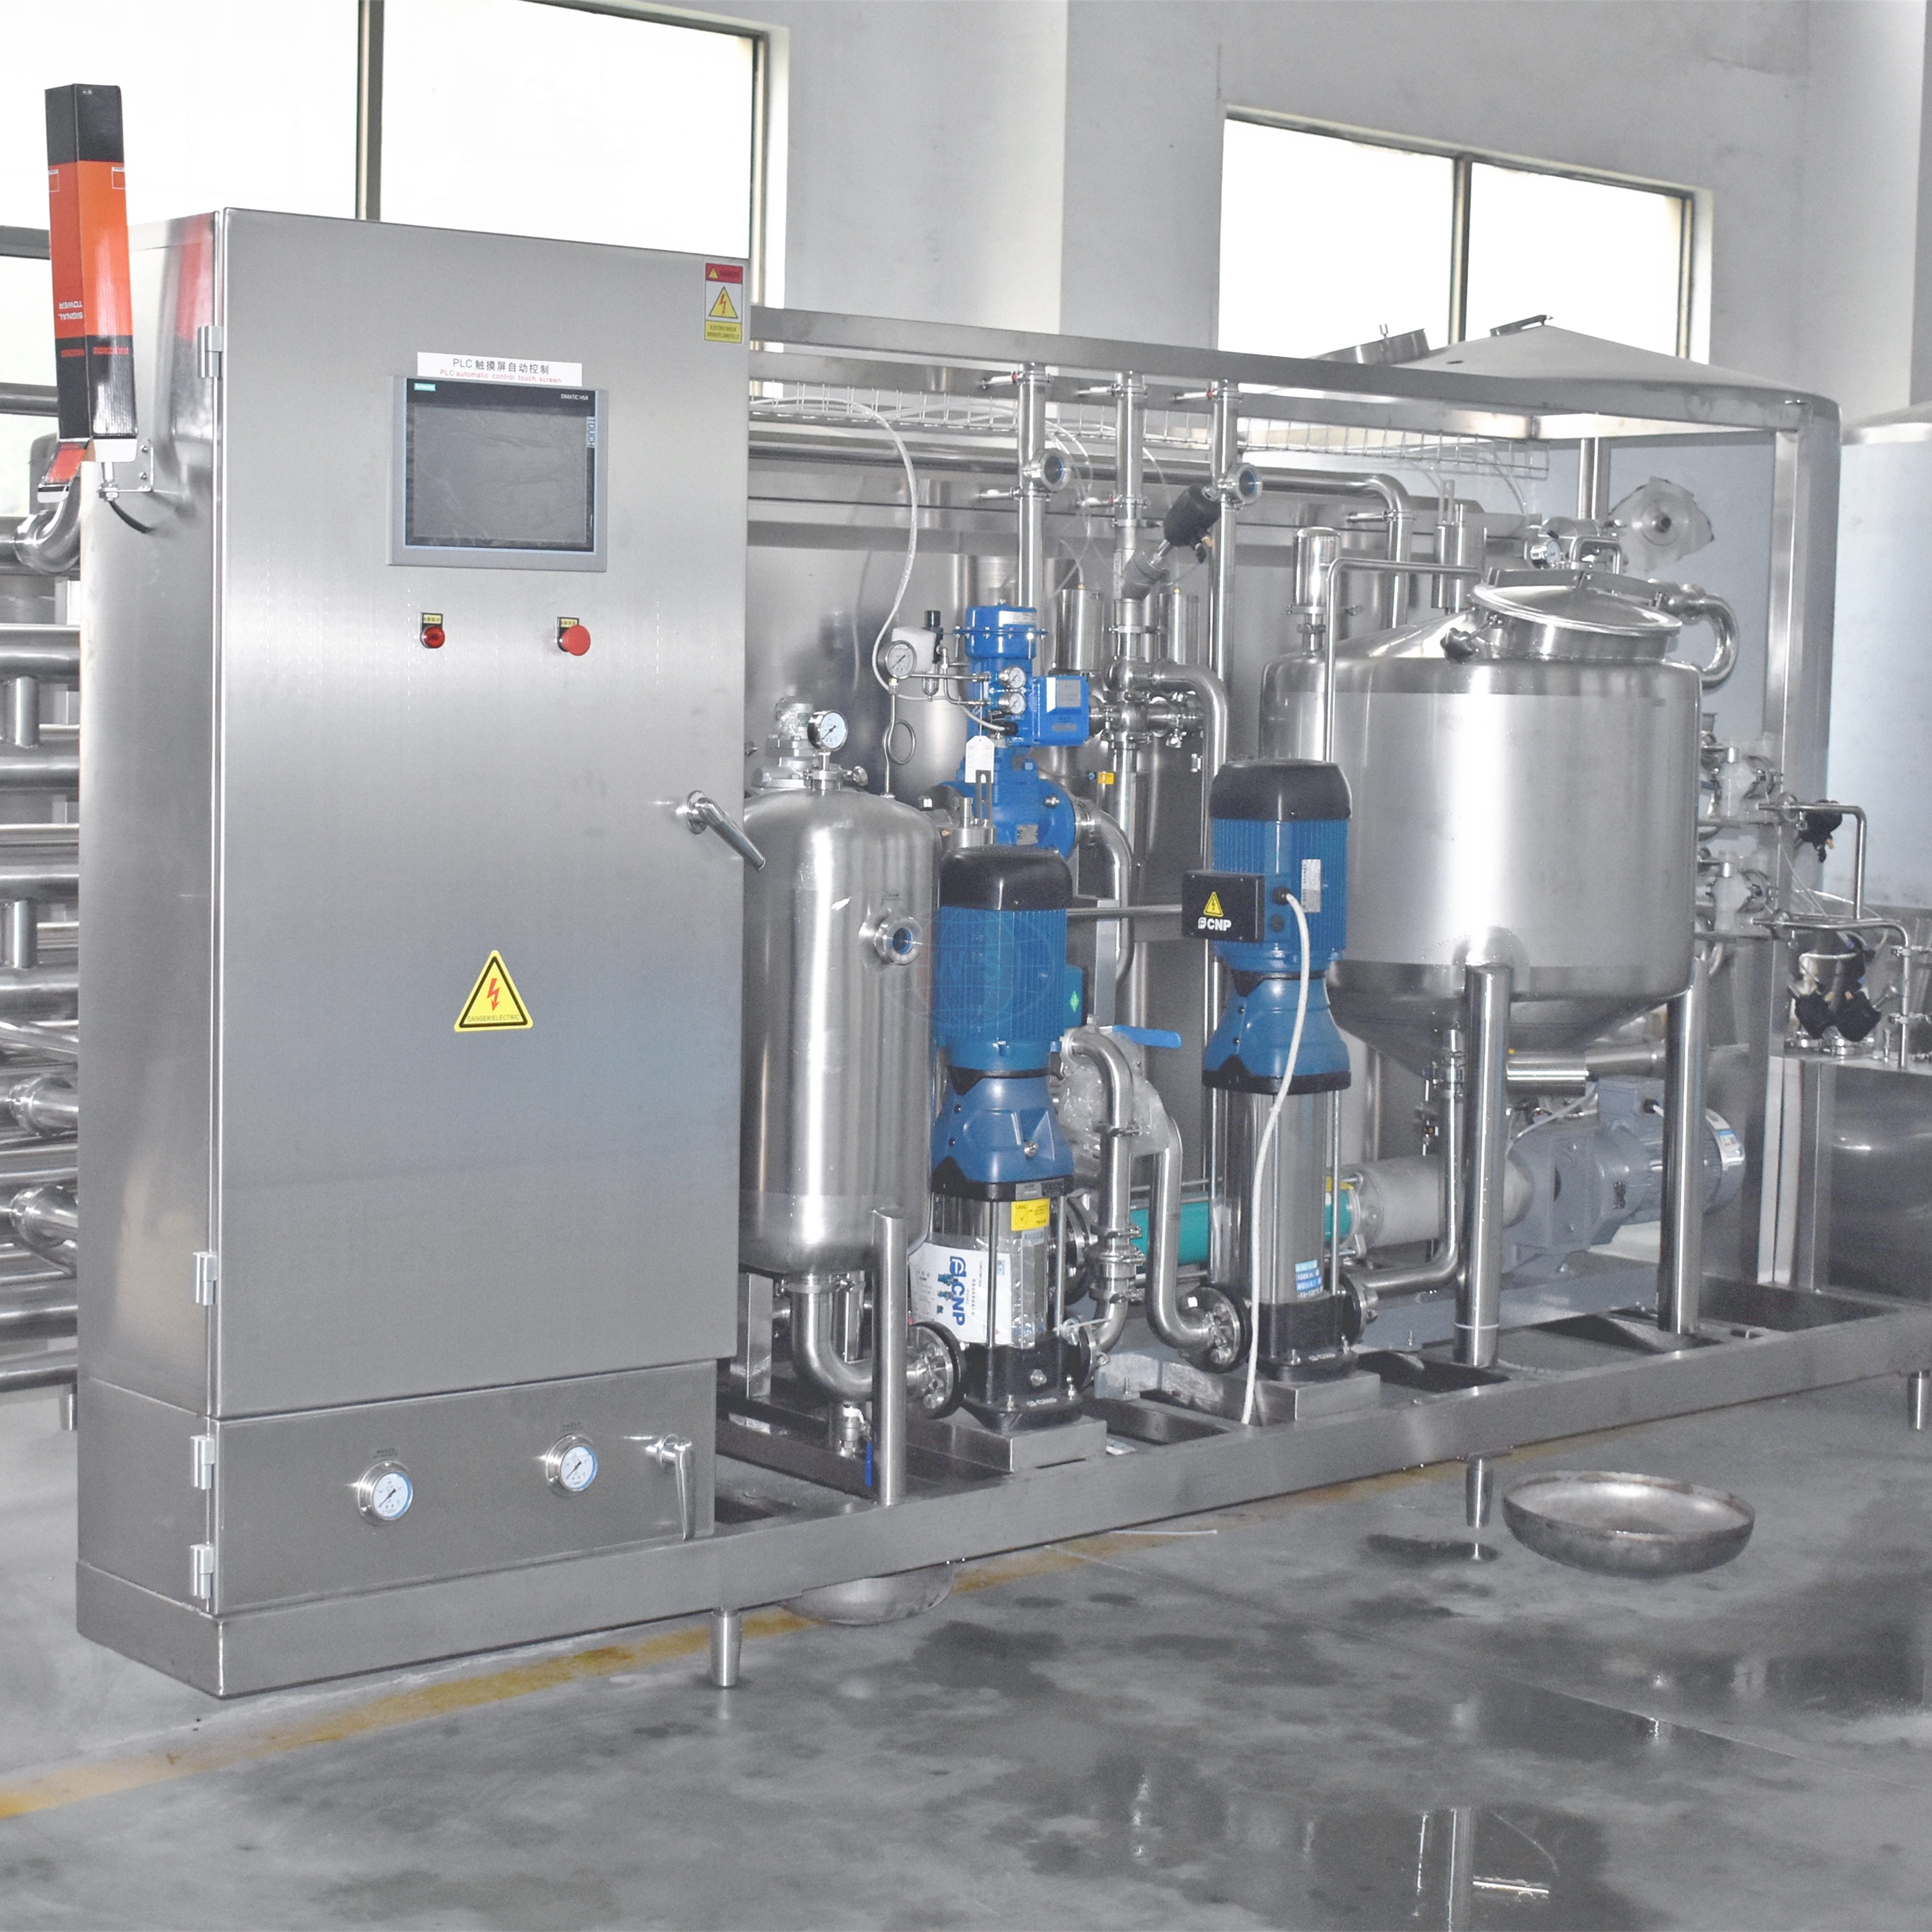

乳製品の栄養の完全性と官能特性を損なうことなく、商業的な保存安定性を達成するには、正確な熱精度が必要です。プロセス全体を通じて絶対的な無菌境界を確立し、維持する必要があります。タンパク質とカルシウムは、不適切な熱負荷を受けると急速に分解します。のコンポーネントの選択 UHT 牛乳生産ライン には、多額の設備投資と厳格な食品安全コンプライアンスの対応が含まれます。工場の管理者とエンジニアは、複雑な運用上のトレードオフに日々直面しています。細菌汚染を防ぎながら、連続稼働時間と多額の光熱費のバランスをとります。完全でスケーラブルな処理ラインに必要な機械コンポーネントを分解していきます。この技術フレームワークは、収量の最適化、リスク軽減、長期的な運用可能性に基づいて機器を評価するのに役立ちます。これらの機械的関係を理解することで、バッチの整合性を犠牲にすることなく施設で高スループットを確実に処理できるようになります。
商業的な無菌性には、正確な時間と温度のパラメーターが必要です。オペレータは通常、135°C ~ 150°C の温度で 1 ~ 10 秒の保持時間でシステムを実行します。この熱衝撃は、耐熱性胞子を含む病原性微生物や腐敗微生物を破壊します。これほど多くの熱を加えると、牛乳に重大な生化学的リスクが生じます。メイラード反応を最小限に抑える能力に基づいて機器を評価する必要があります。アミノ酸と還元糖の間のこの化学反応は褐変を引き起こし、調理された風味プロファイルを作り出します。
右 UHT 牛乳処理装置は、 重度のホエータンパク質の変性を防ぎます。カルシウムやビタミンなどの必須栄養成分を維持します。急速加熱と即時冷却により、乳製品の自然な感覚特性が閉じ込められます。正確な滞留時間を確保するには、保持チューブのサイズを正しく設定する必要があります。流量が低下すると、牛乳が保持チューブ内に長く留まりすぎて、焦げた味が発生し、ステンレス鋼の壁にひどい汚れが付着します。
ベースラインの容量要件をリットル/時間で確立すると、最初の機器のサイジングが決まります。静的容量が増大する操作をサポートすることはほとんどありません。機器のターンダウン比を評価する必要があります。高いターンダウン比により、熱プロファイルを不安定にしたりエネルギーを浪費したりすることなく、毎時 10,000 リットルのプラントを毎時 6,000 リットルで効率的に稼働させることができます。収量の最適化は収益性に直接影響します。水から牛乳へ、および牛乳から水への相変化時の製品損失を最小限に抑える必要があります。これらの移行は、すべての本番稼働の開始時と終了時に発生します。
自動化ソフトウェアの高度な混合防止バルブと正確なタイミング シーケンスにより、ドレインに流れる混合相製品の量が削減されます。 1 回の実行でさらに 50 リットルを回収すると、1 年間の毎日の操作に比べて大幅に増加します。位相変化を最適化するために、オペレーターは厳密なシーケンスに従います。
乳製品の加工は厳格な規制監督の下で行われます。施設は、FDA 低温殺菌牛乳条例 (PMO) や欧州 EHEDG ガイドラインなどの国内および国際基準を満たしている必要があります。これらのフレームワークは、配管システムの衛生的な設計、溶接の品質、デッドレッグの排除を決定します。コンプライアンスには、すべての重要な制御ポイントについて検証可能で改ざん防止されたデータのログ記録が必要です。
検査官は、滅菌温度、保持時間、差圧に関する継続的な記録を探します。最新のプログラマブル ロジック コントローラーには、安全なデータ ヒストリアンが統合されています。オペレーターによる履歴データの変更をロックアウトし、市場にリリースされたすべてのバッチの完全なトレーサビリティを確保します。
このプロセスは、生乳が施設に到着した瞬間から始まります。プレートクーラーは急速な温度低下を実行し、降ろすとすぐにミルクを 4°C 未満に下げます。これにより細菌の増殖が止まり、加工前の原料が安定します。波形プレートは表面積を最大化し、冷水からミルクへの効率的な熱伝達を保証します。
次に、牛乳は遠心分離機と標準化ユニットを通過します。これらの機械は、脂肪および固体と無脂肪の比率の自動インライン調整を実行します。遠心力により、重いスキムミルクと軽いクリームが分離されます。自動計量バルブは、正確に必要な量のクリームをブレンドしてスキム ラインに戻します。これにより、スキムミルク、セミスキムミルク、全乳のいずれを製造する場合でも、バッチ間の一貫性が保証されます。
溶存酸素と揮発性化合物は、UHT 牛乳の品質に重大な脅威をもたらします。脱気装置は真空ベースの技術を利用してこれらの要素を除去します。牛乳は真空容器に入り、そこでの圧力降下により溶存ガスが蒸発します。酸素を取り除くことで、高温処理中の酸化を防ぎます。
酸化すると異臭が生じ、ビタミンの分解が促進されます。気泡を除去することで、熱交換器内の局部的な焼けや汚れを防ぎます。適切に脱気された製品はスムーズに流れ、体積全体に均一な熱分布が確保されます。
滅菌ユニットは業務の中心です。直接加熱と間接加熱という 2 つの主要なエンジニアリング パスがあります。直接加熱システムは、料理用の蒸気とミルクを直接混合します。これにより、ほぼ瞬時の加熱が実現します。次に牛乳は真空容器に入り急速冷却され、凝縮した蒸気によって追加された正確な量の水分が除去されます。この方法は、熱負荷が非常に短いため、高品質で熱に敏感な配合に最適です。高純度の蒸気を大量に供給する必要があります。
間接加熱システムでは、管状熱交換器またはプレート熱交換器が使用されます。物理的障壁が加熱媒体とミルクを分離します。これにより、段階的な加熱プロファイルが作成されます。優れたエネルギー効率と熱回生を実現します。その代償として、高温の金属表面に対する滞留時間が長くなるため、タンパク質が焼けるリスクが高くなります。加熱後の冷却システムは必須です。滅菌直後に再生プレートまたは管状冷却器による急速冷却を組み込む必要があります。温度を急速に下げると、細菌の胞子の発芽が防止され、熱分解が停止します。冷却が遅れると、茶色の調理済みの味の製品が生じます。
冷却段階のパラメータ
| 冷却段階 | の目標温度 | 冷却媒体 | 主な機能 |
|---|---|---|---|
| 瞬間冷却(直接) | 75℃~80℃ | 真空膨張 | 瞬間温度降下、水分除去 |
| 回生冷却 | 20℃~25℃ | 冷たい牛乳が入ってきます | エネルギー回収、バルク温度の低下 |
| 最後の冷え込み | 4℃~20℃(フィラーにより異なります) | 冷水/グリコール | 無菌包装用に製品を安定化します |
均質化により乳濁液が安定します。この機械は、牛乳を極度の圧力の下で狭い微細な隙間に押し込みます。この 2 段階の高圧プロセスにより、脂肪球のサイズが小さくなり、長期常温保存中のクリーミングや脂肪の分離が防止されます。配置ロジックはシステム設計を決定します。
上流の配置は滅菌器の前に行われます。間接系ではよくあることです。下流側の配置は滅菌器の後に行われます。直接加熱システムでは、蒸気凝縮とフラッシュ冷却中に形成されたタンパク質クラスターを破壊するために下流での均質化が必要です。下流側の配置には、再汚染を防ぐためにすべての可動ピストンに滅菌蒸気バリアを備えた完全無菌ホモジナイザー設計が必要です。
包装に汚染物質が混入していては、牛乳を滅菌しても意味がありません。無菌充填機は厳格な無菌境界を維持します。包装材が充填ゾーンに入る前に、過酸化水素浴または電子線滅菌を利用して、包装材上の病原体を根絶します。
フォーマットの互換性は、制作の柔軟性にとって重要です。統合ライン内でカートン、ペットボトル、またはパウチの充填材の柔軟性を評価する必要があります。充填チャンバー自体は、HEPA フィルターを通した無菌空気によって正圧下に維持されます。これにより、充填および密封プロセス中に工場の周囲の空気が無菌ゾーンに入るのを防ぎます。
光熱費の消費により運営費が増加します。機器の蓄熱能力を評価することが必要です。ここでは間接システムが優れており、最大 90% の熱回収を実現します。殺菌された熱い牛乳は、熱交換器を通して入ってくる冷たい牛乳を予熱します。これにより、新鮮な蒸気と冷水の需要が大幅に減少します。
直接システムには高いユーティリティが必要です。蒸気は製品と混合して蒸発するため、入ってくる牛乳を予熱するためにその熱エネルギーを簡単に回収することはできません。直接システムを運用する施設は、優れた製品の風味と引き換えに、堅牢なボイラー容量を備え、より高い月々の光熱費を受け入れる必要があります。
正確なタイミングが必要となるため、UHT プラントの手動操作は不可能です。自動レシピ管理のためにプログラマブル ロジック コントローラーを評価する必要があります。オペレーターがレシピを選択すると、PLC がバルブ位置、ポンプ速度、温度設定値を自動的に調整します。 CIP プロトコルと SIP プロトコルの効率を分析することも同様に重要です。
これらの自動化されたシーケンスにより、化学薬品の使用量、水の消費量、および生産実行間の所要時間が決まります。最適化された CIP システムは、導電率センサーを使用して化学物質の濃度を測定し、高価な苛性溶液や酸溶液を無駄にしないようにします。 CIP の所要時間が短縮されるということは、実際の牛乳生産に使用できる時間が増えることを意味します。
UHT プラントの標準 CIP シーケンス:
スペース要件によって機器の選択が決まります。管状熱交換器は、かなりの直線床面積を必要とします。チューブだけでなく、毎年のメンテナンス時にインナーチューブを引き出すためのスペースも必要です。コンパクトなプレート熱交換器または直接注入容器は設置面積がはるかに小さいですが、より高い天井クリアランスが必要になる場合があります。
ベンダーの統合により、明確な運用上の利点が得られます。一般に、エンドツーエンドの統合ソリューションを調達することは、複数のメーカーからのスタンドアロン機器をつなぎ合わせるよりも安全です。統一された UHT 牛乳処理装置 ラインは、シームレスな PLC 通信を保証します。これにより、自動化ロジックの盲点が排除され、すべてのスキッドにわたって統一された無菌境界が維持されます。
研究室での配合から毎時 15,000 リットルの商業運転へのスケールアップには、計り知れないリスクが伴います。パイロットプラント規模の処理装置を提供する OEM を評価することは、賢明な緩和戦略です。パイロット UHT ユニットで配合をテストすることで、熱プロファイルと感覚結果を検証できます。
パイロットテストでは、安定剤、タンパク質、脂肪が特定の熱負荷にどのように反応するかを明らかにします。これにより、本格的な設備投資に着手する前にレシピを微調整することができます。配合物が 2 時間以内にパイロット管状熱交換器を汚染した場合、商用ラインに大規模なダウンタイムが発生することがわかります。
プロジェクトの財務構造によってテクノロジーの選択が決まります。一般に、直接加熱システムは初期の設備設置面積が小さく、初期資本支出も少なくなります。寿命が続くと、運転中の蒸気と冷却水のコストが大幅に増加します。
間接加熱には、より高い初期資本支出が必要です。熱交換器の表面積が広いため、数百枚のプレートであっても、数百メートルのステンレス鋼管であっても、製造と設置に費用がかかります。この先行投資により、回生エネルギーの回収により運用コストが大幅に削減されます。情報に基づいた意思決定を行うには、これらのコストを 10 年間にわたってモデル化する必要があります。
加熱システムの比較
| システムの種類 | 加熱機構 | エネルギー回収 | 製品品質への影響 |
|---|---|---|---|
| 直接(注射・輸液) | 調理用スチームとミルクを直接混合 | 低い (通常は 50% 未満) | 優れた風味保持、最小限の熱劣化 |
| 間接(管状) | 同心管を通る熱伝達 | 高 (最大 90%) | わずかに調理された風味があり、タンパク質変性のリスクが高い |
| 間接(プレート) | 波板を介した熱伝達 | 高 (最大 90%) | 圧力の制約により制限される、適度な調理済みの風味 |
UHT 機器は極度のストレス下で動作します。高圧ホモジナイザーのバルブ、無菌シール、熱交換器のガスケットの磨耗を評価する必要があります。ホモジナイザーのピストンは激しいキャビテーション力に耐えます。無菌シールは、SIP サイクル中に 140°C の蒸気に繰り返しさらされると劣化します。
OEM サービス レベル契約の財務的影響は無視できません。スペアパーツが海外から発送されるまでに 3 週間かかる場合、より安価な機械でも問題が発生します。現地にスペアパーツの在庫があり、迅速に対応するテクニカル サポート チームを備えたベンダーを優先します。連続乳製品ラインのダウンタイムは、収量の損失と生乳の無駄に 1 時間あたり数千ドルのコストがかかります。
汚れは継続的な乳製品処理の主な敵です。牛乳が高温になると、熱交換器内でタンパク質の焼けやミネラルスケールが発生します。この蓄積により流れが制限され、熱伝達効率が低下し、背圧が増加します。最終的に、システムは CIP を早期にシャットダウンします。
軽減には正確なエンジニアリングが必要です。最適化された予熱プロファイルを実装することで、ホエイプロテインの状態が整い、最終加熱面にホエイプロテインがくっつきにくくなります。高い流体速度を維持すると乱流が発生し、チューブ壁を物理的にこすって蓄積を遅らせます。中間温度でタンパク質を安定化する保持チューブを使用すると、実行時間も大幅に延長されます。
牛乳が滅菌器から出た後は、非常に脆弱になります。無菌ゾーンに何らかの違反があると、滅菌後の二次汚染につながります。その影響は壊滅的であり、店頭でパックが飛び散り、大規模な製品リコールが発生し、ブランドに深刻なダメージが与えられます。
緩和は、堅牢な機械的障壁と厳格なプロトコルに依存します。アクティブな蒸気バリアを備えた二重シール無菌バルブを使用することで、たとえ一次シールが故障した場合でも細菌が蒸気ゾーンを通過することはできません。充填チャンバー内の滅菌空気過圧を継続的に監視することで、周囲空気の侵入を防ぎます。厳格なオペレータートレーニングにより、軽微な詰まりの際に担当者が安全インターロックを回避したり、無菌境界を侵害したりしないように保証されています。
A: 直接システムはミルクを調理用スチームと直接混合し、急速加熱と瞬間冷却を行います。間接システムでは、ステンレス鋼のチューブやプレートなどの物理的バリアを使用して、徐々に熱を伝達します。間接構成は優れたエネルギー回収を提供しますが、直接システムは熱負荷を最小限に抑えることで自然な風味プロファイルをよりよく保存します。
A: 完全なラインには、生乳の受け入れおよび冷却タンク、標準化ユニット、および真空脱気装置が必要です。また、コア滅菌ユニット、滅菌後冷却モジュール、無菌ホモジナイザー、無菌充填包装機も必要になります。
A: 均質化では、牛乳を極度の圧力の下で狭いバルブに押し込み、脂肪球のサイズを小さくします。これにより、6 ~ 9 か月の常温保存期間にわたって脂肪の分離やクリーミングが防止されます。滅菌器の下流に配置する場合、ホモジナイザーは再汚染を防ぐために完全に無菌でなければなりません。
A: 連続稼働時間は通常 8 ~ 30 時間です。この期間は、生乳の品質、選択した加熱方法、熱交換器内のタンパク質の汚れ率に大きく依存します。流量が制限されると、オペレーターは 3 ~ 4 時間の定置洗浄サイクルを開始する必要があります。
A: 施設は加熱と滅菌のために大量の調理用蒸気を供給する必要があります。また、低温殺菌後の急速冷却のための堅牢な冷水システム、空気圧バルブ用のきれいな圧縮空気、重量のあるホモジナイザー モーターに電力を供給するための信頼できる高電圧電源も必要です。
A: 充填剤は、過酸化水素浴または電子ビーム技術を使用して、入荷する包装材料を滅菌します。実際の充填プロセスは、HEPA フィルターを通した無菌空気で正圧に保たれた密閉チャンバー内で行われ、周囲の工場汚染物質の侵入を防ぎます。