
Bekeken: 0 Auteur: Site-editor Publicatietijd: 04-09-2026 Herkomst: Locatie


Het opschalen van een traditioneel kaasrecept tot een winstgevende commerciële onderneming is een zware technische uitdaging. Mechanische harmonie over de gehele productievloer is niet onderhandelbaar. Kleinschalige vaten veroorzaken vaak ernstige productieknelpunten. Omgekeerd vreten te grote machines kapitaal op en drijven de dagelijkse energiekosten op. Hoe vind je de exacte ‘sweet spot’? Facilityplanners moeten drie kernpijlers evalueren: het innamevolume van rauwe melk, de beoogde kaasvariëteiten en de automatiseringsdrempel. Laten we eens kijken hoe u uw lay-out precies kunt ontwerpen om de opbrengst te maximaliseren, de voedselveiligheid te garanderen en uw ROI-tijdlijn te verkorten.
De inname bepaalt de infrastructuur: het dagelijkse volume rauwe melk is de basismaatstaf voor het dimensioneren van opslagtanks, pasteurisatieapparaten en persen.
Wrongelkenmerken bepalen de mechanica: Zachte, harde en pasta filata (uitgerekte wrongel) variëteiten vereisen een verschillende thermische en mechanische behandeling.
Automatisering regelt OpEx: PLC-gestuurde systemen vereisen meer kapitaal vooraf, maar verlagen de arbeidskosten en batchvariaties drastisch.
Turnkey-integratie elimineert knelpunten: uniforme piping- en software-architecturen voorkomen kostbare downtime en kruisbesmettingsrisico's.
De fundamentele stap in de installatietechniek is het definiëren van uw doel productiecapaciteit van zuivel . U dimensioneert apparatuur niet op basis van het uiteindelijke blokgewicht. In plaats daarvan maakt u de maat op basis van het vloeibare volume rauwe melk dat per batch of per uur wordt verwerkt. Industriestatistieken zijn gebaseerd op een algemene rendementsverhouding van 10:1. Simpel gezegd levert 10 liter rauwe melk ongeveer 1 kilogram kaas op. Uiteraard fluctueert dit afhankelijk van de vochtretentie van uw specifieke receptuur.
Nauwkeurige vloeistofprojectie voorkomt catastrofale operationele storingen. Door 5.000 liter melk door een vat van 500 liter te persen, wordt de wrongelstructuur vernietigd en ontstaat er enorme thermische vertraging. Aan de andere kant verspilt het gebruik van een systeem van 10.000 liter met een capaciteit van 20% stoom, glycol en CIP-chemicaliën (Clean-In-Place).
| Productieschaal | Dagelijkse melkinname | Kernapparatuur Focus | Automatiseringsniveau |
|---|---|---|---|
| Ambachtelijk / Micro | Tot 1.000 liter | Multifunctionele batchvaten (pasteurisatie en coagulatie gecombineerd) | Handmatig / Semi-automatisch |
| Commercieel | 1.000 - 10.000 L | Continue HTST, speciale prepressvaten, pneumatische persen | PLC-gestuurd |
| Industrieel | 10.000+ L | Geautomatiseerde silo's, continue wrongelmachines, geïntegreerde CIP | Volledig geautomatiseerd |
Voor activiteiten onder de 1.000 liter zijn multifunctionele vaten zeer efficiënt. Deze dubbelwandige vaten verwerken verwarming, coagulatie en snijden in één voetafdruk. Het opschalen naar het commerciële niveau van 1.000 tot 10.000 liter vereist echter een verschuiving in de vloeistofdynamica. Hier moet rauwe melk door een speciale HTST-platenwarmtewisselaar (High-Temperature Short-Time) gaan. Door melk gedurende 15 seconden te verwarmen tot 72-85°C wordt de eliminatie van ziekteverwekkers gegarandeerd voordat de melk in aparte O-type of U-type coagulatietanks wordt gepompt. Deze continue stroombenadering minimaliseert de inactieve tijd tussen batches.
Een 'one-size-fits-all'-indeling is een technische mythe. Verschillende zuivelfamilies vereisen zeer specifieke vochtretentielimieten, perskrachten en thermische behandelingen. Pogingen om een dicht Cheddar-blok te persen met behulp van een zwaartekrachtdrain-opstelling bedoeld voor Camembert zullen mislukken. Overtollige wei komt vast te zitten in de matrix, wat leidt tot snelle verzuring en structurele instorting tijdens het rijpen.
Zachte kazen zoals Brie of Feta behouden een hoog vochtgehalte. Dit vereist een uiterst voorzichtige omgang met de wrongel om delicate eiwitketens te beschermen. Zwaartekracht-drainagesystemen vervangen agressief mechanisch persen. Vaten maken gebruik van gespecialiseerde snijmessen met een laag toerental. Zware pneumatische cilinders zijn in deze lay-out volledig weggelaten.
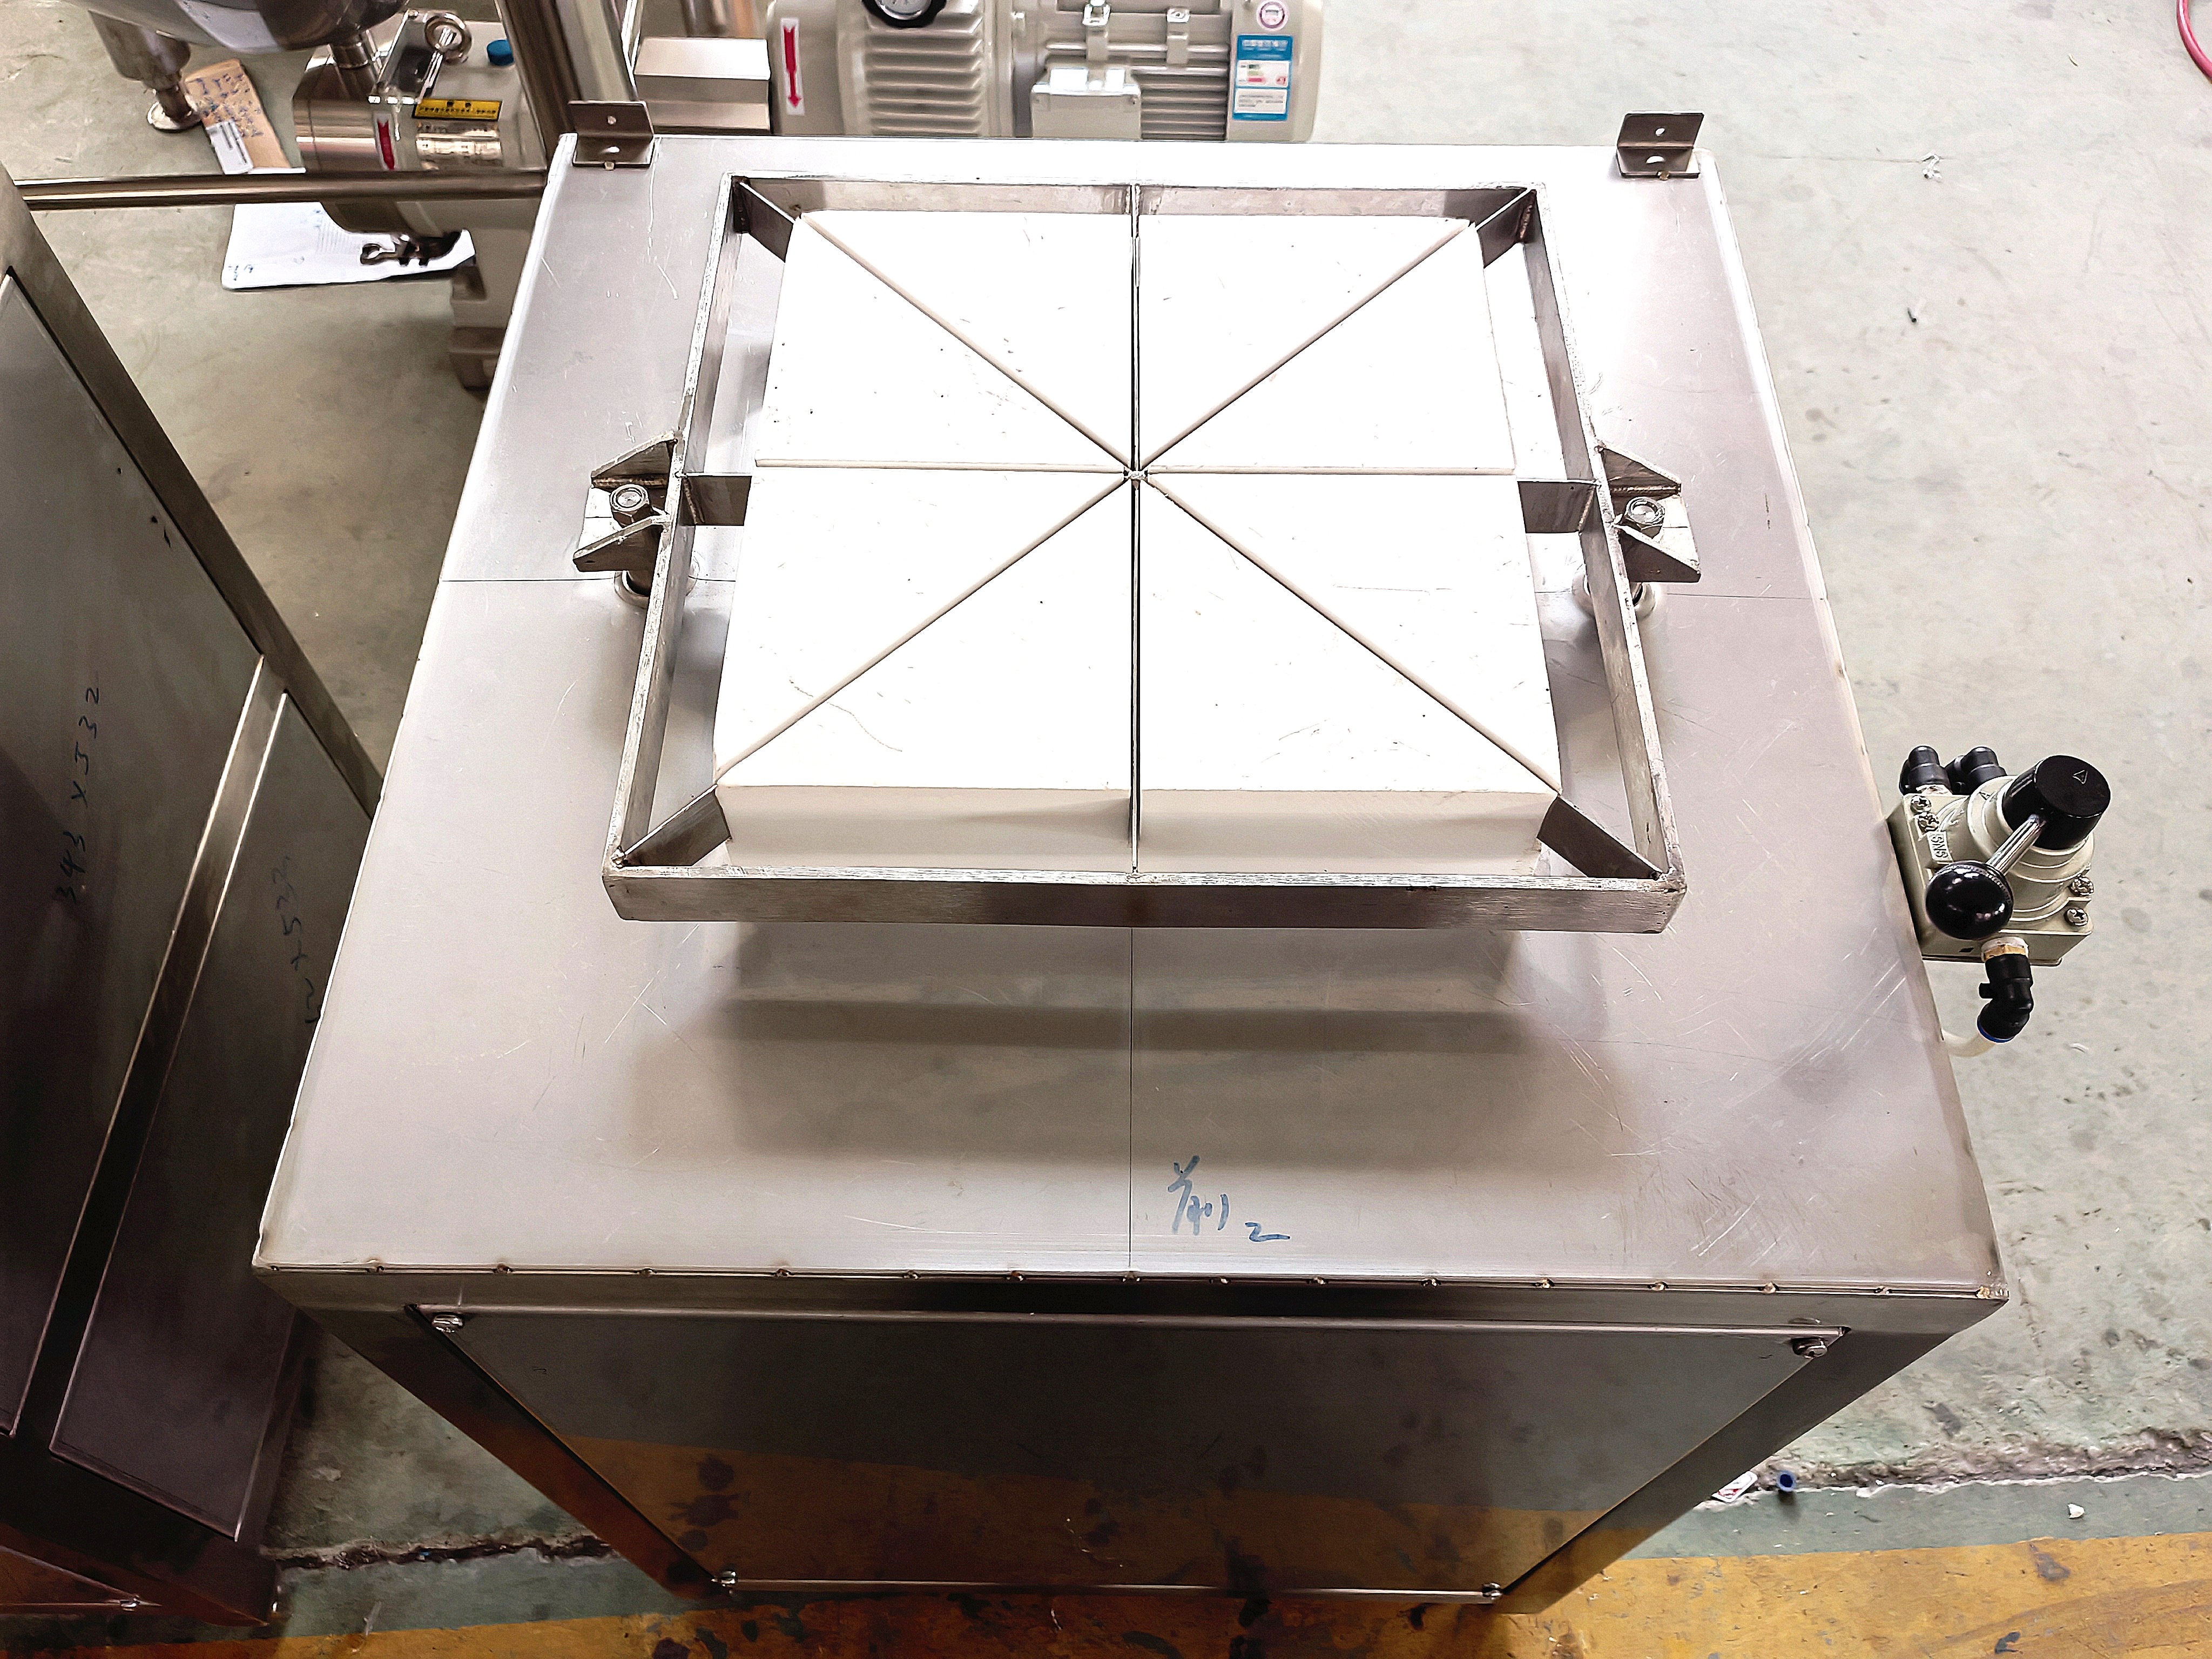
Harde kazen (Cheddar, Gouda) vereisen een agressieve vochtafvoer. Robuuste snij- en kookmogelijkheden zorgen ervoor dat de wrongel effectief krimpt. Wat nog belangrijker is: het selecteren van heavy-duty Apparatuur voor het maken van kaas is verplicht. Commerciële opstellingen maken gebruik van pneumatische persstations die een aanhoudende, programmeerbare bardruk uitoefenen. Deze consistente kracht voorkomt interne breuken en garandeert een uniforme blokdichtheid.
Mozzarella en Provolone introduceren een complexe thermomechanische fase. Na de eerste wei-afvoer komt de wrongel in een kookbrancard. Deze modules maken gebruik van directe stoominjectie of heetwaterbaden om de wrongel te smelten. Dubbel roterende vijzels strekken de matrix vervolgens uit tot een vezelige textuur. Standaardvaten kunnen dit kneedproces bij hoge temperaturen eenvoudigweg niet nabootsen.
De huidige technische trends in de mondiale zuivelproductie laten een enorme verschuiving zien in de richting van modulariteit en datagestuurde maatvoering. Plantmanagers laten starre lijnen met één doel achter zich. In plaats daarvan zorgen flexibele verwerkingsmodules ervoor dat producenten kunnen wisselen tussen Cheddar en Mozzarella op basis van seizoensmelkprofielen. Bovendien heeft duurzaamheid een grote invloed op de uitrustingskeuze. Moderne configuraties integreren wei-valorisatie-eenheden en warmteterugwinningssystemen. Door thermische energie uit pasteurisatieapparaten op te vangen, kunnen planten het brandstofverbruik van de ketels drastisch verminderen. Maatvoering vandaag de dag gaat over toekomstbestendigheid. Het omvat de integratie van slimme IoT-sensoren die de pH- en coagulatiepunten in realtime bewaken, waardoor de opbrengst wordt geoptimaliseerd en het organische afval wordt teruggedrongen.
De beslissing om te automatiseren is een wiskundige berekening waarbij CapEx (kapitaaluitgaven) wordt vergeleken met OpEx (operationele uitgaven) op lange termijn. Traditionele methoden zijn gebaseerd op menselijke sensorische evaluatie, waarbij variabelen worden geïntroduceerd. De commerciële levensvatbaarheid hangt af van strikte veiligheid, opbrengstmaximalisatie en absolute batchconsistentie.
Handmatige configuraties zijn geschikt voor boetiekmerken die zich op de ambachtelijke markt bevinden. De kosten vooraf zijn lager. Operators bedienen de kleppen handmatig, bewaken de temperatuur en regelen de perstijd. Dit drijft echter de dagelijkse arbeidskosten op. Het vergroot ook de statistische kans op kruisbesmetting.
Voor industriële producenten is het upgraden naar een automatische kaaslijn is een structurele noodzaak. Deze systemen draaien op geavanceerde PLC's (Programmable Logic Controllers), zoals de architecturen van Siemens of Mitsubishi. Ze regelen geautomatiseerde snij-intervallen, nauwkeurig wei-pompen en dynamische pekeltijden. Gesloten, geautomatiseerde systemen beperken het risico op besmetting via de lucht. Ze zorgen er ook voor dat temperatuurcurves worden gerepliceerd met een foutmarge van minder dan 1%, waardoor waardevol vet en eiwit worden vastgelegd dat anders verloren zou gaan in de weistroom.
Het begrijpen van lineaire vloeistofstromen is van cruciaal belang voor ruimtelijke planning. Ongeacht het specifieke recept, een standaard kaasverwerkingsfabriek vereist sterk gesynchroniseerde verwerkingsfasen.
Rauwe melk komt de ontvangstruimte binnen en gaat door centrifugaalzuiveringsinstallaties om fysieke onzuiverheden te verwijderen. Het wordt opgeslagen in geïsoleerde SUS304- of 316L-koeltanks. Vóór de coagulatie stroomt de vloeistof door een HTST-platenwarmtewisselaar. Deze unit pasteuriseert de melk snel en koelt deze onmiddellijk af tot de exacte stremtemperatuur via een gekoeld water/glycolcircuit.
De behandelde melk komt in vaten met mantel terecht. Dankzij de dubbelwandige constructie kunnen stoom of heet water de exacte thermische parameters behouden. Uitgerust met roerwerken met variabele snelheid wordt de melk geënt met culturen. Zodra zich een stevige gel heeft gevormd, snijden precisiemessen de matrix door, zodat vloeibare wei vrijkomt.
Het wrongel-weimengsel wordt naar een voorpersvat gepompt voor bulkdrainage. De wrongel wordt vervolgens in microgeperforeerde mallen verdeeld. Deze mallen worden overgebracht naar pneumatische persstations. Gekalibreerde luchtcilinders zorgen voor een gelijkmatige druk over de gehele batch. Ten slotte worden de gevormde blokken ondergedompeld in dynamische, temperatuurgecontroleerde pekelbaden om de verzuring tegen te gaan.
Bij het opschalen debatteren kopers vaak over de aanschaf van individuele machines versus het investeren in een alomvattend apparaat kant-en-klare kaasfabriek . Het samenvoegen van verschillende apparatuur kan op een spreadsheet misschien goedkoper lijken. In werkelijkheid brengt het ernstige technische risico's, piping-mismatches en softwareconflicten met zich mee.
Een zuivelfabriek is een sterk gesynchroniseerd, vloeibaar ecosysteem. Inkoop bij één enkele fabrikant zorgt voor gestandaardiseerde sanitaire voorzieningen, samenhangende vloeistofdynamica en uniforme elektrische panelen. PLC-integratie is naadloos. Bovendien biedt het één aanspreekpunt. Als er een drukval optreedt in de pasteur, hoeven fabrieksmanagers niet te bemiddelen in geschillen tussen verschillende leveranciers. De aanbieder verzorgt de gehele levenscyclus, van het tekenen van de 3D-lay-out en het Factory Acceptance Testing (FAT) tot de inbedrijfstelling op locatie.
Voordat u zware machines aanschaft, moet u een rigoureuze fabrieksaudit uitvoeren. Als u de grenzen van de infrastructuur over het hoofd ziet, wordt uw inbedrijfstellingsfase verlamd. Natte verwerkingszones vereisen schuine epoxyvloeren. U moet de ontvangst van rauwe melk fysiek scheiden van schone verwerkingszones om te voldoen aan strenge eisen op het gebied van voedselveiligheid.
Industriële opstellingen zijn nutsintensief. Controleer of uw gebouw stabiele driefasige elektrische stroom kan leveren. Je hebt industriële stoomketels nodig, glycolkoelmachines voor snelle koeling en olievrije perslucht om pneumatische kleppen en persen aan te drijven.
Voor het upgraden naar moderne machines is kapitaal nodig, maar de ROI wordt doorgaans binnen 18 tot 36 maanden gerealiseerd. Nauwkeurig ontworpen vaten verminderen het vetverlies en verhogen de opbrengst met 1% tot 3%. Automatisering vermindert de personeelsbehoefte. Efficiënte CIP-systemen recyclen schoonmaakchemicaliën en water, waardoor de maandelijkse overheadkosten drastisch worden verlaagd.
Het selecteren van de juiste fabrikant bepaalt de uptime van uw installatie. Omzeil marketingclaims en focus op objectieve technische statistieken. Zorg ervoor dat alle oppervlakken die met voedsel in contact komen, zijn gemaakt van hoogwaardig AISI 304 of 316L roestvrij staal om bestand te zijn tegen agressieve zoute pekel en CIP-zuren. Geef prioriteit aan leveranciers die modulaire, aanpasbare ontwerpen aanbieden. Kant-en-klare machines voldoen zelden aan de hoge eisen van commerciële recepten.
Klaar om uw volgende groeifase te realiseren? Om technische risico's te minimaliseren en een naadloze integratie te garanderen, kunt u hoogwaardige zuivelverwerkingsoplossingen verkennen die zijn afgestemd op uw exacte capaciteit. Ontdek complete productielijnen en aanpasbare modules op WFOOD-machines vandaag.
De voetafdruk is afhankelijk van uw verwerkingsvolume en verouderingsvereisten. Een microzuivelfabriek die dagelijks 1.000 liter verwerkt, heeft ongeveer 1.000 tot 1.500 vierkante meter nodig. Een industriële operatie die meer dan 10.000 liter verwerkt, vereist aanzienlijk meer ruimte voor geautomatiseerde CIP-stations, opslagbuizen, ketelruimten en klimaatgecontroleerde rijpplanken. Raadpleeg altijd een facilitair ingenieur voor hygiënische zonering voordat u uw indeling definitief maakt.
Ja, op voorwaarde dat het apparatuurontwerp zeer modulair is. De initiële ontvangst-, pasteurisatie- en coagulatiefasen zijn universeel vergelijkbaar. De stroomafwaartse verwerking loopt echter uiteen. Een veelzijdige lijn is voorzien van bypass-leidingmatrices. Hierdoor kunnen operators de wrongel de ene dag naar een brancard voor mozzarella sturen en de volgende dag naar pneumatische blokpersen voor Cheddar.
Voor de meeste commerciële zuivelbedrijven ligt de ROI tussen de 18 en 36 maanden. Automatisering verlaagt de arbeidskosten per uur drastisch en minimaliseert menselijke fouten. Nauwkeurig snijden en persen verhogen de totale opbrengst door meer vet en eiwit vast te houden. Bovendien optimaliseren geautomatiseerde CIP-systemen het water- en thermische energiegebruik, waardoor de operationele overhead wordt verlaagd.
Hoewel het kopen van individuele eenheden in eerste instantie kosteneffectief lijkt, wordt het vanwege commerciële schaal sterk afgeraden. Het combineren van leveranciers veroorzaakt ernstige knelpunten in de integratie, niet-overeenkomende pijpfittingen en conflicten met eigen software. Kant-en-klare oplossingen garanderen gesynchroniseerde vloeistofdebieten en bieden één aanspreekpunt voor inbedrijfstelling en onderhoud.
De omvang van de nutsvoorzieningen moet overeenkomen met uw piekbelasting per uur. U moet de stoom (kg/uur) berekenen die nodig is voor de HTST-pasteur en de mantelvaten tijdens de verwarmingsfase. Bereken tegelijkertijd de koelbelasting (kW of ton koeling) die nodig is voor de glycolkoelers om gepasteuriseerde melk snel af te koelen. Vergeet niet uw luchtcompressor te dimensioneren op basis van de CFM (Cubic Feet per Minute) die nodig is om alle pneumatische persen en geautomatiseerde kleppen tegelijkertijd te bedienen.
CIP-integratie verandert fundamenteel uw leidingindeling. Als u grote volumes verwerkt, kunt u het zich niet veroorloven tanks handmatig te reinigen. U moet een speciaal CIP-station dimensioneren met afzonderlijke zuur-, bijtende en terugwinningstanks. De machines die u selecteert (vaten, pasteurisatoren, pompen) moeten zijn voorzien van sanitaire sproeiballen en kleppen zonder dode poten om chemische spoelingen met hoge snelheid te garanderen zonder de leiding te ontmantelen.

