
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-04 Origine: Sito


Trasformare una ricetta tradizionale di formaggio in un’operazione commerciale redditizia è una dura sfida ingegneristica. L'armonia meccanica nell'intero reparto di produzione non è negoziabile. I tini di piccola scala spesso provocano gravi colli di bottiglia nella produzione. Al contrario, i macchinari sovradimensionati drenano capitale e gonfiano le spese quotidiane delle utenze. Come trovi l'esatto punto debole? I progettisti delle strutture devono valutare tre pilastri fondamentali: volume di consumo di latte crudo, varietà di formaggio target e soglia di automazione. Analizziamo esattamente come progettare il tuo layout per massimizzare la resa, garantire la sicurezza alimentare e ridurre i tempi del ROI.
L’assunzione determina l’infrastruttura: il volume giornaliero di latte crudo è il parametro di base per il dimensionamento dei serbatoi di contenimento, dei pastorizzatori e delle presse.
Le caratteristiche della cagliata definiscono la meccanica: le varietà morbide, dure e a pasta filata (cagliata filata) richiedono una gestione termica e meccanica distinta.
OpEx dei controlli di automazione: i sistemi basati su PLC richiedono un capitale iniziale più elevato ma riducono drasticamente i costi di manodopera e le variazioni dei lotti.
L'integrazione chiavi in mano elimina i colli di bottiglia: tubazioni e architetture software unificate prevengono costosi tempi di inattività e rischi di contaminazione incrociata.
Il passo fondamentale nell’impiantistica è definire il tuo obiettivo capacità produttiva lattiero-casearia . Non dimensionare l'attrezzatura in base al peso del blocco finale. Il dimensionamento avviene invece in base al volume fluido di latte crudo lavorato per lotto o all'ora. I parametri di settore si basano su un rapporto di rendimento generale di 10:1. In poche parole, da 10 litri di latte crudo si ottiene circa 1 chilogrammo di formaggio. Naturalmente, questo varia a seconda della ritenzione di umidità della tua ricetta specifica.
La proiezione accurata del fluido previene guasti operativi catastrofici. Forzare 5.000 litri di latte attraverso una vasca da 500 litri rovina la struttura della cagliata e crea enormi ritardi termici. D’altro canto, l’utilizzo di un sistema da 10.000 litri al 20% della capacità comporta uno spreco di vapore, glicole e sostanze chimiche CIP (Clean-In-Place).
| Scala di produzione | Assunzione giornaliera di latte | Attrezzature principali Focus | Livello di automazione |
|---|---|---|---|
| Artigianale/Micro | Fino a 1.000 litri | Tini batch multiuso (pastorizzazione e coagulazione combinati) | Manuale/Semiautomatico |
| Commerciale | 1.000 - 10.000 litri | HTST continuo, vasche di prestampa dedicate, presse pneumatiche | Controllato da PLC |
| Industriale | 10.000+ litri | Silos automatizzati, macchine a cagliata continua, CIP integrato | Completamente automatizzato |
Per le operazioni inferiori a 1.000 litri, i tini multiuso sono altamente efficienti. Questi recipienti rivestiti gestiscono il riscaldamento, la coagulazione e il taglio in un unico ingombro. Tuttavia, il passaggio al livello commerciale da 1.000 a 10.000 litri richiede un cambiamento nella dinamica dei fluidi. Qui il latte crudo deve passare attraverso uno scambiatore di calore a piastre HTST (High-Temperature Short-Time) dedicato. Il riscaldamento del latte a 72-85°C per 15 secondi garantisce l'eliminazione degli agenti patogeni prima che venga pompato in serbatoi di coagulazione separati di tipo O o di tipo U. Questo approccio a flusso continuo riduce al minimo i tempi di inattività tra i lotti.
Un layout 'unico per tutti' è un mito dell'ingegneria. Diverse famiglie di prodotti lattiero-caseari richiedono limiti di ritenzione dell'umidità, forze di pressatura e trattamenti termici altamente specifici. Il tentativo di premere un blocco di Cheddar denso utilizzando una configurazione di drenaggio per gravità destinata al Camembert fallirà. Il siero di latte in eccesso rimane intrappolato all'interno della matrice, provocando un rapido inacidimento e un collasso strutturale durante la maturazione.
I formaggi a pasta molle come il Brie o la Feta mantengono alti livelli di umidità. Ciò richiede una lavorazione estremamente delicata della cagliata per proteggere le delicate catene proteiche. I sistemi di drenaggio per gravità sostituiscono la pressatura meccanica aggressiva. Le vasche utilizzano coltelli da taglio specializzati a basso numero di giri. I cilindri pneumatici per carichi pesanti sono completamente omessi da questo layout.
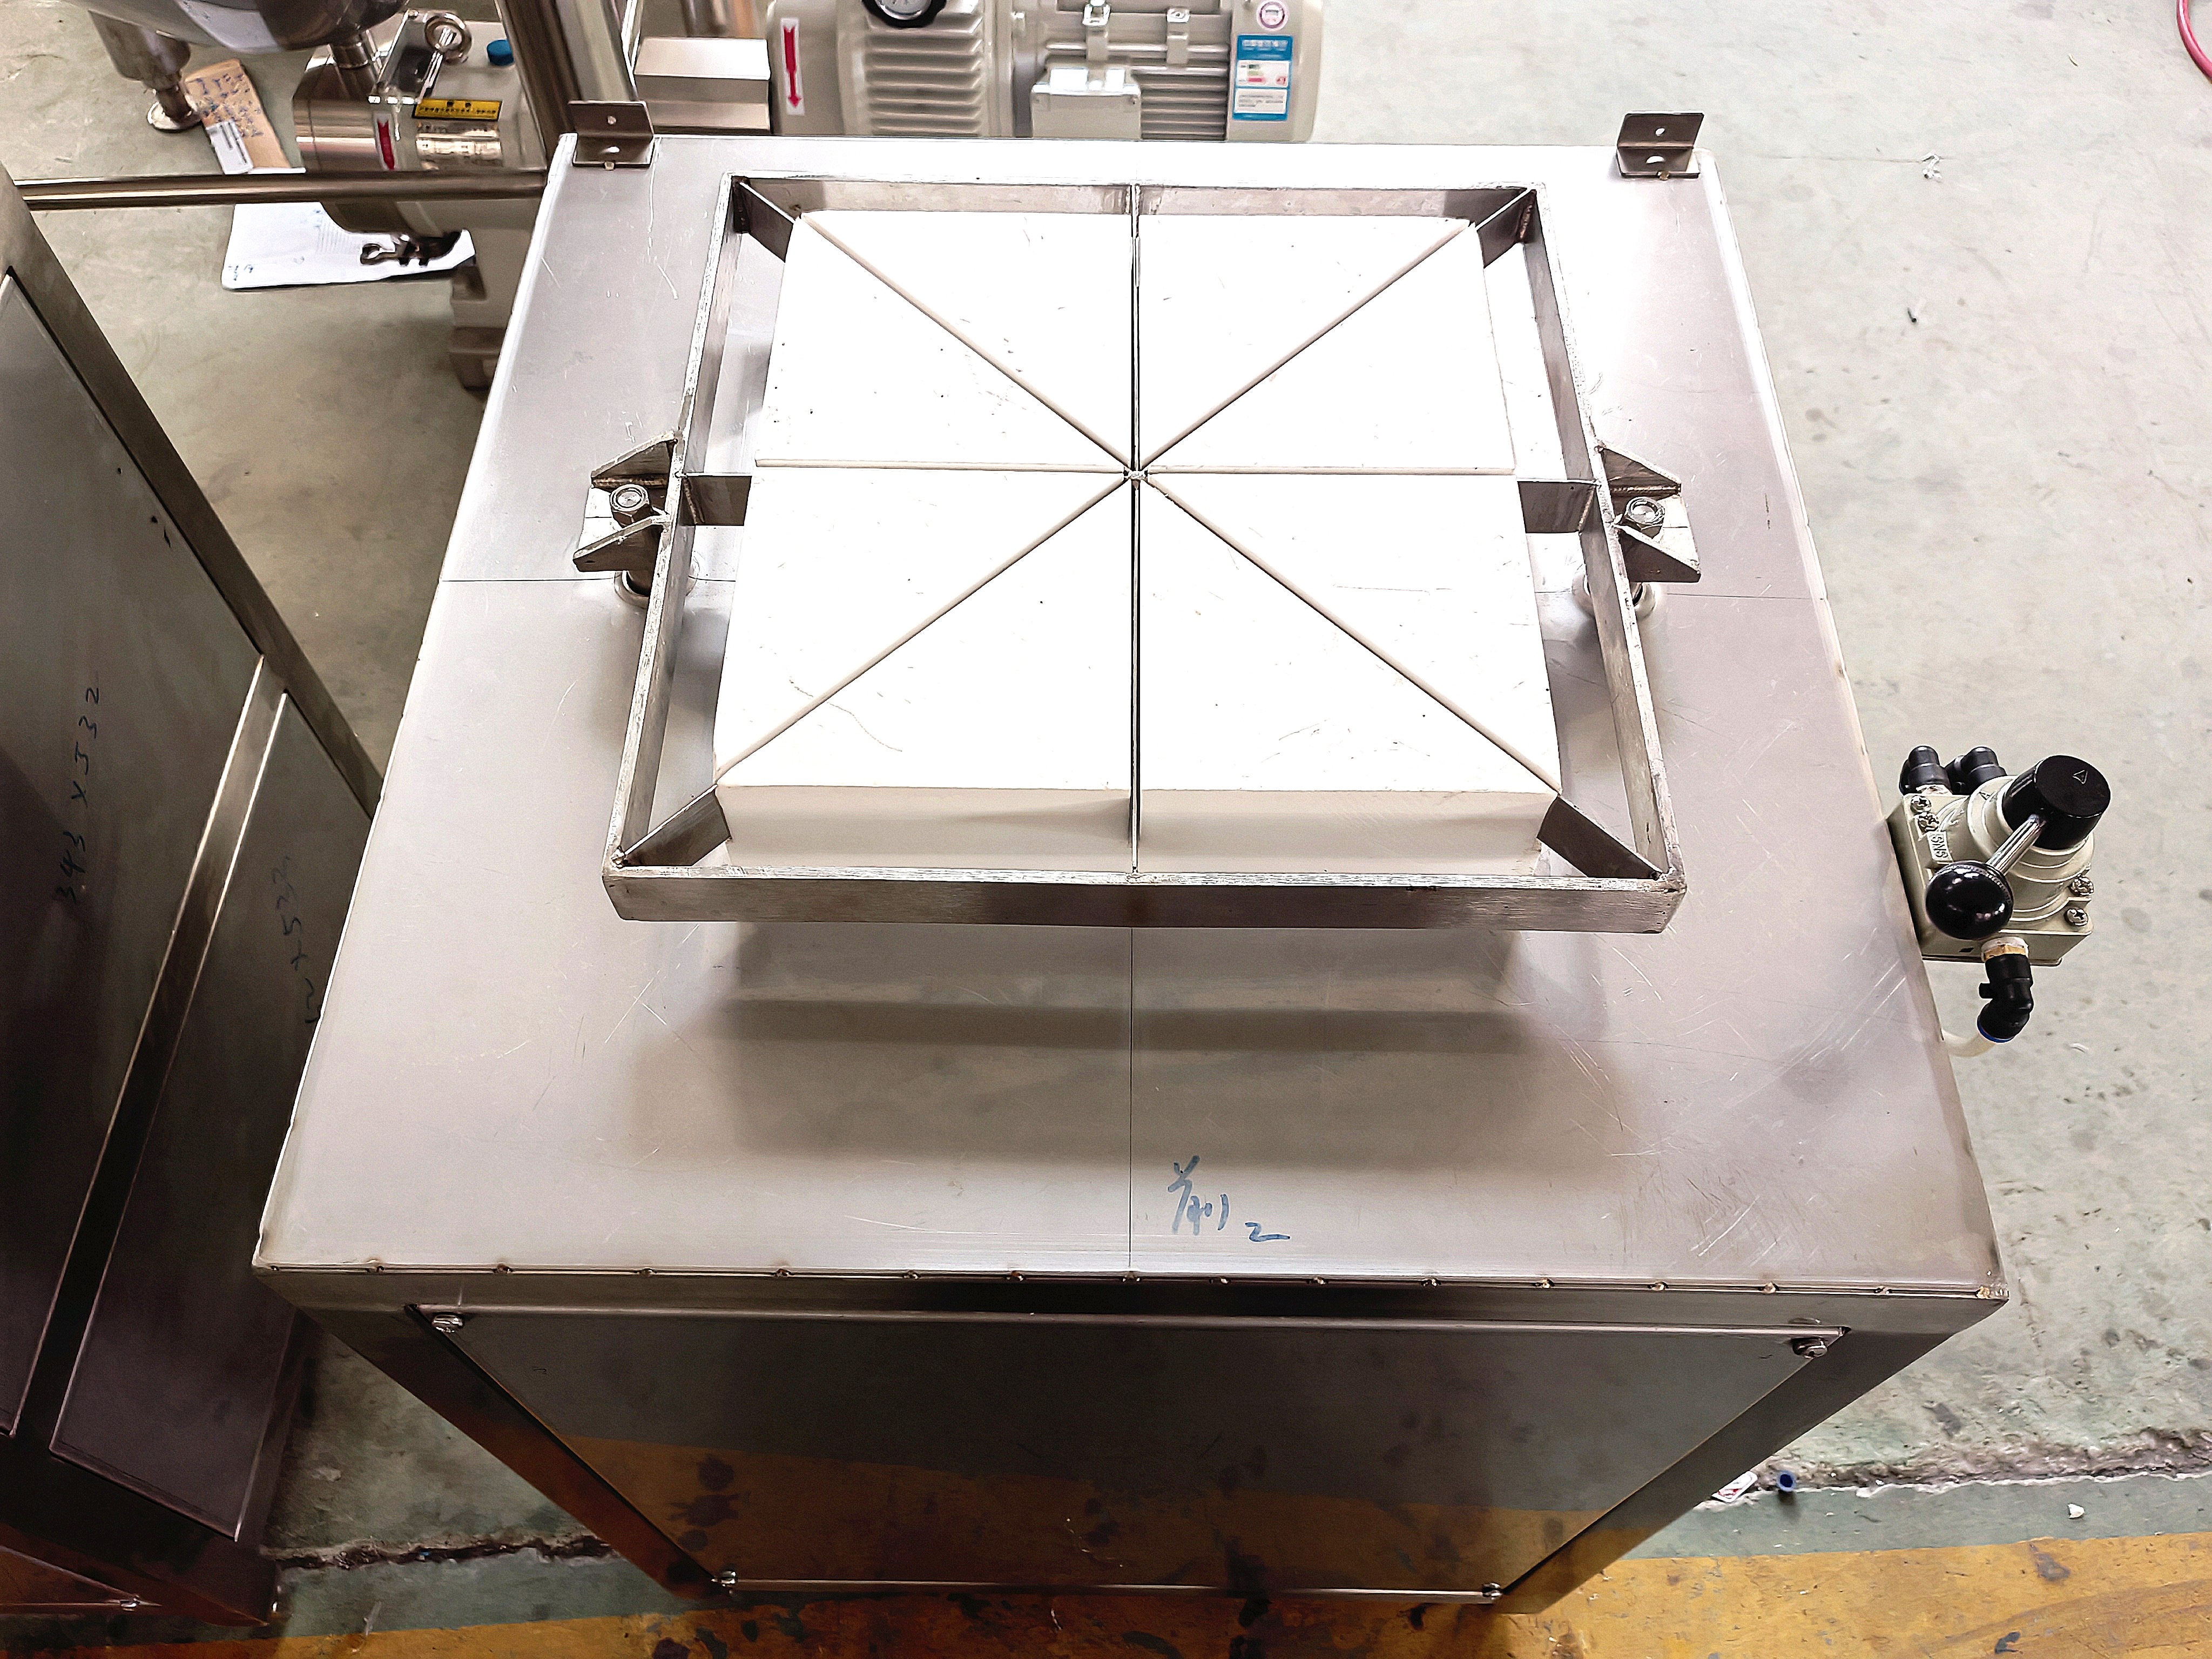
I formaggi a pasta dura (Cheddar, Gouda) richiedono un'espulsione aggressiva dell'umidità. Le robuste capacità di taglio e cottura riducono efficacemente la cagliata. Ancora più importante, selezionare il servizio pesante l'attrezzatura per la produzione del formaggio è obbligatoria. Le configurazioni commerciali utilizzano stazioni di pressatura pneumatica che applicano una pressione della barra sostenuta e programmabile. Questa forza costante previene la frattura interna e garantisce una densità uniforme dei blocchi.
Mozzarella e provolone introducono una complessa fase termo-meccanica. Dopo un primo drenaggio del siero, la cagliata entra in un cuocitore-filatore. Questi moduli utilizzano l'iniezione diretta di vapore o bagni di acqua calda per sciogliere la cagliata. Le coclee a doppia rotazione allungano quindi la matrice in una struttura fibrosa. Le vasche standard semplicemente non possono replicare questo processo di impasto ad alta temperatura.
Le attuali tendenze ingegneristiche nella produzione lattiero-casearia globale mostrano un massiccio spostamento verso la modularità e il dimensionamento basato sui dati. I gestori degli stabilimenti stanno abbandonando linee rigide e monoscopo. Invece, moduli di lavorazione flessibili consentono ai produttori di ruotare tra Cheddar e Mozzarella in base ai profili stagionali del latte. Inoltre, la sostenibilità incide fortemente sulla scelta delle attrezzature. Le configurazioni moderne integrano unità di valorizzazione del siero di latte e sistemi di recupero del calore. Catturando l'energia termica dai pastorizzatori, gli impianti riducono drasticamente il consumo di combustibile della caldaia. Scegliere le taglie oggi significa essere a prova di futuro. Implica l’integrazione di sensori IoT intelligenti che monitorano il pH e i punti di coagulazione in tempo reale, ottimizzando la resa e riducendo i rifiuti organici.
Decidere di automatizzare è un calcolo matematico che confronta CapEx (spese in conto capitale) con OpEx a lungo termine (spese operative). I metodi tradizionali si basano sulla valutazione sensoriale umana, che introduce variabili. La fattibilità commerciale dipende dalla rigorosa sicurezza, dalla massimizzazione della resa e dall’assoluta coerenza dei lotti.
Le configurazioni manuali si adattano ai marchi boutique posizionati nel mercato artigianale. I costi iniziali sono inferiori. Gli operatori azionano manualmente le valvole, monitorano le temperature e controllano i tempi di pressatura. Tuttavia, ciò fa aumentare il costo giornaliero del lavoro. Aumenta anche la probabilità statistica di contaminazione incrociata.
Per i produttori industriali, l'aggiornamento ad an la linea di formaggio automatica è una necessità strutturale. Questi sistemi funzionano su PLC avanzati (controllori logici programmabili), come le architetture Siemens o Mitsubishi. Regolano gli intervalli di taglio automatizzati, il pompaggio preciso del siero di latte e i tempi di salamoia dinamici. I sistemi chiusi e automatizzati mitigano i rischi di contaminazione aerea. Garantiscono inoltre che le curve di temperatura vengano replicate con un margine di errore inferiore all'1%, catturando grassi e proteine preziosi che altrimenti andrebbero persi nel flusso del siero di latte.
Comprendere il flusso lineare dei fluidi è fondamentale per la pianificazione spaziale. Indipendentemente dalla ricetta specifica, uno standard L'impianto di lavorazione del formaggio richiede fasi di lavorazione altamente sincronizzate.
Il latte crudo entra nella zona di ricevimento e passa attraverso chiarificatori centrifughi per rimuovere le impurità fisiche. Viene immagazzinato in serbatoi di raffreddamento isolati SUS304 o 316L. Prima della coagulazione, il liquido scorre attraverso uno scambiatore di calore a piastre HTST. Questa unità pastorizza rapidamente il latte e lo raffredda istantaneamente alla temperatura esatta del caglio tramite un circuito acqua/glicole refrigerata.
Il latte trattato entra in vasche incamiciate. La struttura a doppia parete consente al vapore o all'acqua calda di mantenere esatti parametri termici. Dotato di agitatori a velocità variabile, il latte viene inoculato con colture. Una volta che si forma un gel solido, i coltelli di precisione tagliano la matrice per rilasciare il siero di latte liquido.
La miscela di cagliata e siero di latte viene pompata in una vasca di prepress per il drenaggio della massa. La cagliata viene poi distribuita in stampi microforati. Questi stampi vengono trasferiti alle stazioni di pressatura pneumatica. I cilindri pneumatici calibrati applicano una pressione uniforme sull'intero lotto. Infine, i blocchi formati vengono immersi in vasche di salamoia dinamiche a temperatura controllata per arrestare l'acidificazione.
Quando si amplia l’attività, gli acquirenti spesso discutono sull’acquisto di singole macchine piuttosto che sull’investimento in un sistema completo caseificio chiavi in mano . Mettere insieme attrezzature disparate potrebbe sembrare più economico su un foglio di calcolo. In realtà, introduce gravi rischi tecnici, disadattamenti delle tubazioni e conflitti software.
Un caseificio è un ecosistema fluido altamente sincronizzato. L'approvvigionamento da un unico produttore garantisce raccordi sanitari standardizzati, fluidodinamica coesiva e quadri elettrici unificati. L'integrazione del PLC è perfetta. Inoltre, fornisce un unico punto di responsabilità. Se si verifica una caduta di pressione nel pastorizzatore, i gestori dell'impianto non devono mediare le controversie tra i diversi fornitori. Il fornitore gestisce l'intero ciclo di vita, dalla stesura del layout 3D e dal Factory Acceptance Testing (FAT) alla messa in servizio in loco.
Prima di acquistare macchinari pesanti, condurre un rigoroso audit della struttura. Trascurare i limiti dell’infrastruttura paralizzerà la fase di messa in servizio. Le zone di lavorazione umide richiedono una pavimentazione epossidica inclinata. È necessario separare fisicamente la ricezione del latte crudo dalle zone di lavorazione pulite per soddisfare i rigorosi mandati di sicurezza alimentare.
Le configurazioni industriali sono ad alta intensità di utilità. Verifica che il tuo edificio possa fornire energia elettrica trifase stabile. Avrai bisogno di caldaie industriali per vapore, refrigeratori a glicole per un raffreddamento rapido e aria compressa priva di olio per azionare valvole e presse pneumatiche.
Il passaggio a macchinari moderni richiede capitali, ma il ROI viene generalmente realizzato entro 18-36 mesi. Le vasche progettate con precisione riducono la perdita di grasso, aumentando la resa dall'1% al 3%. L’automazione riduce il fabbisogno di personale. Gli efficienti sistemi CIP riciclano i prodotti chimici per la pulizia e l'acqua, riducendo drasticamente le spese generali mensili delle utenze.
La selezione del produttore giusto determina il tempo di attività del tuo impianto. Evita le affermazioni di marketing e concentrati su parametri ingegneristici oggettivi. Garantire che tutte le superfici a contatto con gli alimenti siano realizzate in acciaio inossidabile AISI 304 o 316L di alta qualità per resistere alle salamoie saline aggressive e agli acidi CIP. Dai la priorità ai fornitori che offrono design modulari e personalizzabili. I macchinari standard raramente soddisfano le rigorose esigenze delle ricette commerciali.
Pronto a progettare la tua prossima fase di crescita? Per ridurre al minimo i rischi tecnici e garantire un'integrazione perfetta, esplora soluzioni di lavorazione lattiero-casearia ad alte prestazioni su misura per la tua capacità. Scopri linee di produzione complete e moduli personalizzabili su I macchinari WFOOD oggi.
L'impronta dipende dal volume di elaborazione e dai requisiti di invecchiamento. Un micro-caseificio che lavora 1.000 litri al giorno necessita di circa 1.000-1.500 piedi quadrati. Un'operazione industriale che gestisce oltre 10.000 litri richiede molto più spazio per stazioni CIP automatizzate, tubi di contenimento, locali caldaie e scaffali di maturazione climatizzati. Consultare sempre un ingegnere della struttura per la zonizzazione igienica prima di finalizzare il layout.
Sì, a condizione che la progettazione dell'apparecchiatura sia altamente modulare. Le fasi iniziali di ricezione, pastorizzazione e coagulazione sono universalmente simili. Tuttavia, il trattamento a valle diverge. Una linea versatile caratterizzata da matrici di tubazioni bypass. Ciò consente agli operatori di indirizzare la cagliata un giorno verso una filatrice per la mozzarella e di reindirizzarla il giorno successivo alle presse pneumatiche per il formaggio Cheddar.
Per la maggior parte dei caseifici commerciali, il ROI è compreso tra 18 e 36 mesi. L’automazione riduce drasticamente i costi orari della manodopera e minimizza l’errore umano. Il taglio e la pressatura di precisione aumentano la resa complessiva trattenendo più grassi e proteine. Inoltre, i sistemi CIP automatizzati ottimizzano l’utilizzo dell’acqua e dell’energia termica, riducendo i costi operativi.
Sebbene l'acquisto di singole unità sembri inizialmente conveniente, è fortemente sconsigliato per scala commerciale. La combinazione di fornitori causa gravi colli di bottiglia nell'integrazione, raccordi non corrispondenti e conflitti di software proprietario. Le soluzioni chiavi in mano garantiscono portate di fluido sincronizzate e forniscono un unico punto di responsabilità per la messa in servizio e la manutenzione.
Il dimensionamento delle utenze deve corrispondere al carico orario di punta. È necessario calcolare il vapore (kg/ora) richiesto dal pastorizzatore HTST e dai tini incamiciati durante la fase di riscaldamento. Contemporaneamente, calcolare il carico di raffreddamento (kW o tonnellate di refrigerazione) necessario affinché i refrigeratori a glicole raffreddino rapidamente il latte pastorizzato. Non dimenticare di dimensionare il compressore d'aria in base ai CFM (piedi cubi al minuto) necessari per azionare simultaneamente tutte le presse pneumatiche e le valvole automatizzate.
L'integrazione CIP modifica radicalmente il layout delle tubazioni. Se elaborate volumi elevati, non potete permettervi di pulire manualmente i serbatoi. È necessario dimensionare una stazione CIP dedicata con serbatoi separati per acido, sostanza caustica e recupero. I macchinari selezionati (vani, pastorizzatori, pompe) devono essere dotati di sfere di spruzzatura sanitarie e valvole dead-leg-free per garantire un lavaggio chimico ad alta velocità senza smantellare la linea.

