
Bekeken: 0 Auteur: Site-editor Publicatietijd: 26-09-2026 Herkomst: Locatie


De wereldwijde vraag naar yoghurt stijgt snel. Van dikke, lepelbare Griekse varianten tot probiotische kefirdranken: de smaak van de consument diversifieert in een ongekend tempo. Maar het maken van vaste, geroerde of drinkbare soorten vereist zeer specifieke verwerkingsmethoden.
Recente sectoranalyses wijzen op een enorme verschuiving naar hybride verwerkingsfaciliteiten. Gedreven door de toename van functionele dranken, eiwitrijke tussendoortjes en trends op het gebied van de darmgezondheid, moeten moderne fabrieken de flexibiliteit bezitten om binnen dezelfde operationele verschuiving van stevige Balkan-yoghurts over te schakelen naar vloeibare smoothies. Fabrikanten zijn niet langer tevreden met rigide opstellingen met één product. Deze vraag naar extreme veelzijdigheid verandert fundamenteel de manier waarop procesingenieurs stroomopwaartse pasteurisatie en stroomafwaartse routing ontwerpen.
In dit bericht leert u hoe u door deze technische complexiteiten kunt navigeren. We leggen uit hoe u de juiste apparatuurconfiguratie kiest die is afgestemd op uw specifieke fabrieksvereisten, waardoor maximale opbrengst en productconsistentie wordt gegarandeerd.
Procesverschillen: Plaats yoghurtfermenten rechtstreeks in de winkelbeker, terwijl roeryoghurt en drinkyoghurt in bulkvaten fermenteren voordat ze stroomafwaarts worden verpakt.
Veelzijdigheid van apparatuur: Een modulaire industriële opstelling kan worden aangepast om meerdere yoghurtvariaties te produceren door eenvoudigweg de stroomafwaartse koel-, meng- en verpakkingsmachines aan te passen.
Kernmachines: Ongeacht de uiteindelijke yoghurtvariant vereist elke commerciële faciliteit een robuuste melkontvangst, nauwkeurige standaardisatie, pasteurisatie op hoge temperatuur en homogenisatiesystemen onder hoge druk.
Kopersfocus: Bottom-of-funnel-beslissers moeten prioriteit geven aan programmeerbare automatiseringsniveaus, Clean-in-Place (CIP)-hygiënenaleving, materiaalduurzaamheid (zoals SS316L) en totale eigendomskosten om ROI op de lange termijn te garanderen.
Investeren in een commerciële zuivelproductiefaciliteit vereist een duidelijk inzicht in de vloeistofdynamica en biologische controlemechanismen. Een standaard De yoghurtverwerkingslijn is een complex, geïntegreerd systeem van thermische verwerking, ontworpen om rauwe melk om te zetten in een veilig, consistent gefermenteerd product. Wanneer een tankwagen zijn lading lost, wordt de rauwe melk onmiddellijk gefilterd en gekoeld. Dit begint een race tegen microbiële groei.
Ongeacht of het eindproduct een stevige yoghurt of een vloeibare drank is, de beginfasen van de melkbereiding blijven identiek. Dit gedeelde stroomopwaartse proces vormt de cruciale basis voor productveiligheid en textuur. Standaardcapaciteiten voor commerciële lijnen variëren doorgaans van 500 liter per uur (l/u) voor boetiekactiviteiten tot 10.000 l/u voor grootschalige industriële installaties.
Rauwe melk wordt ontvangen, gekoeld tot 4°C en opgeslagen in geïsoleerde roestvrijstalen silo's. Om de consistentie van batch tot batch te garanderen, ondergaat de melk standaardisatie. Centrifugaalafscheiders passen het vetgehalte aan, terwijl verdamping of toevoeging van melkpoeder de vetvrije vaste stoffen (SNF) verhoogt. Voor een optimale stevigheid van de wrongel is een streef-SNF van 11% tot 15% standaard.
Bovendien wordt de gestandaardiseerde melk onderworpen aan pasteurisatie op hoge temperatuur. Vanuit technisch oogpunt betekent dit gewoonlijk dat de melk ongeveer 300 seconden (5 minuten) op 90°C tot 95°C wordt gehouden met behulp van een platenwarmtewisselaar. Deze extreme thermische behandeling is cruciaal. Het elimineert niet alleen pathogene bacteriën, maar denatureert ook wei-eiwitten, waardoor ze kunnen crosslinken met caseïnemicellen voor een dikker gelnetwerk. Hierna breekt tweetrapshomogenisatie de vetbolletjes af onder enorme druk – doorgaans 20 tot 25 MPa – om roomscheiding tijdens de komende fermentatie te voorkomen.
De productieworkflow splitst zich onmiddellijk na de stroomopwaartse voorbereiding en inenting met starterculturen. Het verschil hangt volledig af van waar de gisting plaatsvindt. Als de melk in de uiteindelijke winkelverpakking fermenteert, wordt het vaste yoghurt. Als het daarentegen in een bulkvat fermenteert voordat het wordt verpakt, wordt het roer- of drinkyoghurt. Het begrijpen van dit verschil is van cruciaal belang bij het toewijzen van kapitaal aan downstream-machines.
| yoghurt Type | Fermentatielocatie | Textuur / viscositeit | Sleutel Stroomafwaartse apparatuur |
|---|---|---|---|
| Yoghurt instellen | Detailhandel beker | Stevig, geleiachtig | Inline-doseerders, incubatiekamers, straalkoeltunnels |
| Roeryoghurt | Bulkvat (tank) | Romig, zeer stroperig | Lobbenpompen, buiswarmtewisselaars, fruitmengstations |
| Drinkbare yoghurt | Bulkvat (tank) | Vloeibaar, vrij stromend | Secundaire homogenisatoren, High-shear mixers, Flessenvullers |
Vaste yoghurt, vaak herkend als traditionele yoghurt of yoghurt in Franse stijl, wordt gekenmerkt door een stevige, geleiachtige textuur. Omdat het coagulum na de fermentatie nooit kapot gaat, is de mechanische verwerking van het product minimaal. De milieucontrole moet echter uitzonderlijk nauwkeurig zijn.
In Bij de productie van yoghurt wordt de gepasteuriseerde, gehomogeniseerde en gekoelde melk geënt met bacterieculturen en onmiddellijk naar de verpakkingsvuller geleid. Het mechanische gezoem van een roterende vuller die vloeibare melk in duizenden winkelbekers per uur doseert, bepaalt het ritme van de fabriek. De daadwerkelijke transformatie van vloeibare melk naar vaste yoghurt vindt volledig plaats in de afgesloten beker.
Om deze specifieke workflow te vergemakkelijken, moeten fabrieksmanagers investeren in gespecialiseerde apparatuur die op maat is gemaakt voor het handhaven van de absolute temperatuur en snelle koeling.
Inline-doseerpompen: Zeer nauwkeurige peristaltische pompen injecteren de exacte verhouding starterculturen in de melkstroom net voordat deze de vulmachine bereikt.
Bekervul- en sluitmachines: Roterende of lineaire vulmachines moeten werken volgens Ultra-Clean- of Aseptische hygiënenormen om besmetting via de lucht te voorkomen voordat de folieverzegeling wordt aangebracht.
Incubatieruimtes: De verzegelde bekers worden op pallets geladen en naar zwaar geïsoleerde incubatieruimtes verplaatst. Deze omgevingen moeten een strikte omgevingstemperatuur van 42°C tot 45°C handhaven. Een ongelijkmatige luchtstroom leidt hier tot inconsistente fermentatie, waardoor industriële HVAC-integratie verplicht wordt.
Rapid Blast Cooling Systems: Zodra de pH naar 4,5 daalt, moet de fermentatie onmiddellijk worden gestopt om zuurheid te voorkomen. Door middel van snelkoeltunnels daalt de kerntemperatuur van de cups snel tot onder de 10°C.
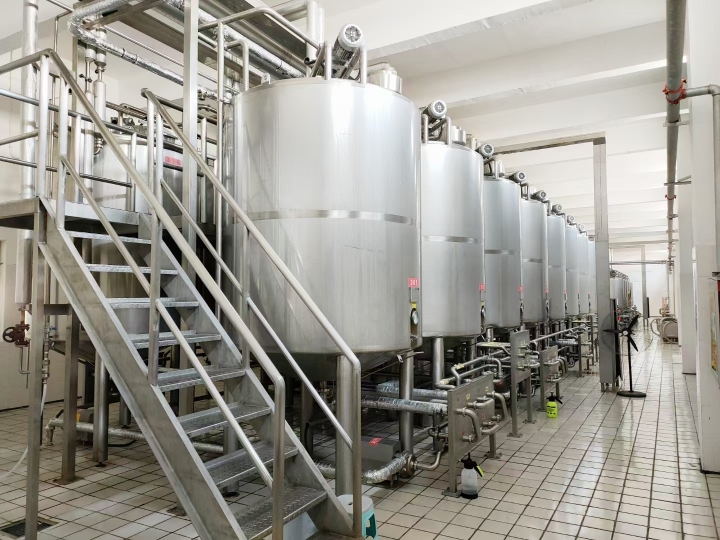
Roeryoghurt is momenteel wereldwijd het populairste formaat en omvat varianten in Zwitserse stijl, gemengde yoghurt en fruit-op-de-bodem-variëteiten. Het wordt gedefinieerd door een gladde, romige en stroperige textuur.
In tegenstelling tot vaste yoghurt fermenteert roeryoghurt in massieve, temperatuurgecontroleerde roestvrijstalen vaten. De geïnoculeerde melk wordt op incubatietemperatuur gehouden totdat de beoogde pH is bereikt, waardoor een gigantisch, stevig gelblok in de tank ontstaat. De kritische technische uitdaging in deze fase is het handhaven van een identiek temperatuurprofiel over duizenden liters vloeistof zonder agressieve agitatie te gebruiken die de vormende eiwitmatrix voortijdig zou kunnen vernietigen.
Zodra de gisting is voltooid, moet de vaste wrongel worden omgezet in een gladde vloeistof. Dit is waar gespecialiseerd apparatuur voor roeryoghurt wordt essentieel om structurele schade aan het product te voorkomen.
Het roerwerk van de tank wordt op zeer lage snelheden ingeschakeld (meestal 15 tot 36 tpm) om het coagulum voorzichtig te vouwen en te breken. Standaard centrifugaalpompen oefenen te veel schuifkracht uit en vernietigen de viscositeit van de yoghurt, wat resulteert in een waterig product. In plaats daarvan transporteren verdringerpompen (zoals lobben- of excentrische pompen) de gebroken wrongel voorzichtig. De yoghurt wordt vervolgens door een afvlakklep gepompt om klontjes te verwijderen en onmiddellijk door een buisvormige warmtewisselaar geleid om de temperatuur te verlagen tot 15°C–20°C.
Voor gearomatiseerde variëteiten zijn inline mengstations vlak voor de vulmachine geïntegreerd. Deze stations gebruiken statische mengers om fruitpuree, siropen of kleurstoffen in de witte yoghurtstroom te injecteren. Deze toevoeging in een laat stadium voorkomt dat de zure fruitbereidingen het delicate fermentatieproces verstoren.
Het segment drinkbare yoghurt, inclusief Kefir, Ayran en standaard yoghurtsmoothies, kent een snelle marktgroei als gevolg van de vraag van de consument naar voeding voor onderweg. Terwijl het stroomopwaartse proces dat van roeryoghurt weerspiegelt, is de stroomafwaartse mechanische behandeling aanzienlijk agressiever.
Het primaire doel van een drinkyoghurtlijn is bedoeld om de viscositeit van de gefermenteerde wrongel permanent te verminderen. Het doel is om een gladde, vrijstromende vloeistof te creëren die gedurende de houdbaarheidstermijn niet opnieuw zal stollen. Om dit te bereiken wordt de wrongel in het vat veel krachtiger gebroken.
Specifiek vereist drinkyoghurt na de fermentatie vaak een secundaire homogenisatiestap. Door het gefermenteerde product bij lage druk door een homogenisator te leiden, worden de eiwitketens grondig gescheurd, wat resulteert in een klontvrije drank. Pectine of andere stabilisatoren worden ook vaak gedoseerd via high-shear mixers om serumscheiding (weipooling aan de bovenkant van de fles) te voorkomen.
Omdat het product een vloeistof is, verschuiven de verpakkingseisen geheel van bekervullers naar flessenvullers. Zwaartekracht- of volumetrische zuigervullers worden gebruikt voor het snel afdekken van flessen. Veel commerciële drinkyoghurts ondergaan een secundair thermisatieproces, waarbij de gefermenteerde yoghurt een paar seconden wordt verwarmd tot 70 ° C, om de overgebleven culturen te vernietigen en de houdbaarheid bij omgevingstemperaturen tot enkele maanden te verlengen. Dit vereist bijgevolg een naadloze integratie met steriele of aseptische flessenvulomgevingen.
Voor elke faciliteit die geroerde of drinkbare variëteiten produceert, moet de Yoghurtfermentatietank is het meest kritische en kapitaalintensieve onderdeel van de downstream-apparatuur. Het ontwerp en de materiaalspecificaties van dit vat bepalen rechtstreeks de kwaliteit, textuur en biologische veiligheid van het eindproduct.
Bij het evalueren van een fermentatievat moet je verder kijken dan de basiscapaciteit en de technische toleranties onderzoeken die hygiëne en productconsistentie bepalen. Bottom-of-funnel-kopers moeten verschillende technische parameters onder de loep nemen.
Hoewel SS304 standaard is voor de buitenbekleding, moet de binnenschaal van de tank zijn vervaardigd uit SS316L roestvrij staal dat geschikt is voor levensmiddelen. Yoghurt is van nature zuur. De agressieve alkalische en zure chemicaliën die tijdens reinigingscycli worden gebruikt, kunnen door chloride veroorzaakte putjes veroorzaken in staal van lagere kwaliteit. SS316L biedt superieure corrosieweerstand en garandeert geen productverontreiniging.
Bovendien is een standaard enkelwandige tank onvoldoende. Het schip moet zijn voorzien van een kuiltjemantel (vaak een Miller-board genoemd) of een halfpipe-mantel. Dit zorgt voor een efficiënte circulatie van heet water tijdens de incubatiefase en gekoelde glycol voor snelle koeling zodra de optimale pH is bereikt. Hoogwaardige tanks zijn ook voorzien van 50 mm tot 100 mm polyurethaanisolatie om thermisch verlies te voorkomen. Ten slotte moet het mechanische roersysteem de gestolde wrongel breken zonder de delicate eiwitmatrix te vernietigen. Voor dikke roeryoghurts is een roerder met schraapoppervlak of een langzaam draaiende ankerroerder ideaal, omdat deze het product zachtjes vouwt en aanbranden aan de tankwanden voorkomt.
De aanschaf van zuivelmachines is geen eenmalige transactie; het is een partnerschap voor de lange termijn. De betrouwbaarheid van uw apparatuur heeft een directe invloed op uw Overall Equipment Effectiveness (OEE) en uw bedrijfsresultaten. Bij het vergelijken van fabrikanten zorgt het investeren in een uitgebreid ontworpen opstelling ervoor dat uw fabriek voldoet aan de internationale voedselveiligheidsnormen, terwijl de productie-efficiëntie behouden blijft.
Apparatuur moet niet alleen worden afgestemd op de huidige marktvraag, maar ook op de verwachte groei in de komende vijf tot tien jaar. Een niet-overeenkomende lijn leidt tot knelpunten als ze te klein zijn, of tot overmatig verspilling van nutsvoorzieningen als ze te groot zijn. Zorg ervoor dat de leverancier modulaire, op skids gemonteerde ontwerpen gebruikt. Met deze technische aanpak kunt u extra fermentatietanks toevoegen of de capaciteit van de pasteur uitbreiden zonder de bestaande infrastructuur af te breken.
Arbeidskosten en menselijke fouten zijn belangrijke risico's in de zuivelverwerking. Instapsystemen zijn afhankelijk van handmatige kleppen en analoge thermometers, wat inconsistenties met zich meebrengt. Industriële lijnen moeten beschikken over volledig automatische Programmable Logic Controllers (PLC's) en Human-Machine Interfaces (HMI's), idealiter met behulp van betrouwbare componenten van merken als Siemens of Schneider. Een volledig geautomatiseerd systeem stuurt de melk rond, regelt de pasteurisatietemperaturen tot een fractie van een graad, registreert pH-gegevens in realtime en voert reinigingscycli uit zonder menselijke tussenkomst.
Bij de zuivelverwerking is hygiëne niet onderhandelbaar. Het ontmantelen van leidingen en pompen voor handmatige reiniging is economisch niet rendabel en brengt ernstige besmettingsrisico's met zich mee. Een geavanceerd CIP-systeem automatiseert de circulatie van reinigingsvloeistoffen. Kopers moeten ervoor zorgen dat de apparatuur de '4 Ts' van CIP ondersteunt: tijd, temperatuur, titratie (chemische concentratie) en turbulentie (stroomsnelheid). Het systeem moet het voorspoelen, het bijtend wassen, het zuur wassen en de uiteindelijke ontsmetting naadloos op elkaar afstemmen.
Consumententrends veranderen snel. Een faciliteit die uitsluitend voor één producttype is ontworpen, riskeert veroudering. Vooruitstrevende managers ontwerpen hun verwerkingslijn met modulariteit in gedachten. Door gebruik te maken van geautomatiseerde klepmatrices en bypass-lussen kan een enkele stroomopwaartse pasteurisatie-installatie op maandag een bekervuller voor vaste yoghurt voeden en op dinsdag naar fermentatievaten leiden voor een drinkbare batch. Deze flexibiliteit maximaliseert het gebruik van activa.
De financiële planning voor een zuivelverwerkingsfaciliteit vereist een duidelijk inzicht in zowel de initiële kapitaaluitgaven als de lopende operationele kosten. Kopers moeten verder gaan dan de stickerprijs van de machine en de Total Cost of Ownership (TCO) berekenen om het werkelijke rendement op de investering (ROI) te bepalen.
CapEx omvat alle initiële kosten die nodig zijn om de fabriek online te brengen. Dit omvat de kernmachines, verpakkingsapparatuur, roestvrijstalen leidingen, geautomatiseerde kleppen en het centrale besturingssysteem. Zeer nauwkeurige roeryoghurtapparatuur met inline fruitdoseerstations en aseptische verpakking vereisen een aanzienlijk hogere CapEx dan een basisyoghurtlijn. Het vermogen om premium fruityoghurts met toegevoegde waarde te produceren rechtvaardigt echter vaak de initiële kosten door hogere winkelmarges.
OpEx dicteert de dagelijkse winstgevendheid van de fabriek. De verwerking van zuivel is zeer energie-intensief. Voor het verwarmen van melk tot 95°C voor pasteurisatie en het snel afkoelen ervan is veel stoom en gekoeld water nodig. Apparatuur met regeneratieve warmtewisselaars kan tot 90% van de thermische energie terugwinnen, waardoor de operationele kosten drastisch worden verlaagd. Bovendien kunnen geavanceerde CIP-systemen die het laatste spoelwater terugwinnen en hergebruiken het totale waterverbruik met 30% verminderen.
Om de ROI te versnellen, moeten investeerders zich richten op rendementsoptimalisatie en afvalvermindering. Hoogwaardige machines voorkomen productverlies veroorzaakt door lekkende afdichtingen of onnauwkeurige vulopeningen. Investeren in robuuste homogenisatie en nauwkeurige temperatuurcontroles zorgt voor een consistente textuur en een langere houdbaarheid, waardoor afkeuringen in de detailhandel direct worden verminderd. Uiteindelijk betaalt een grotere investering vooraf aan op maat gemaakte machines van het hoogste niveau zichzelf vaak binnen de eerste drie jaar terug door minder stilstand en een lager verbruik van nutsvoorzieningen.
Het kiezen van de juiste apparatuur bepaalt de kwaliteit van uw product. Een solide basis in pasteurisatie en homogenisatie is universeel vereist, maar uw specifieke yoghurttype zal de uiteindelijke machine bepalen. Of u nu op zoek bent naar een stevige kop, een romige geroerde mix of een soepele probiotische drank, het is van het grootste belang om samen te werken met ervaren ingenieurs om een op maat gemaakte opstelling te ontwerpen. Door prioriteit te geven aan automatisering, hygiëne en flexibiliteit, kunt u een veerkrachtige zuivelverwerkingsfabriek bouwen die is voorbereid op de eisen van de markt van morgen.
Klaar om uw zuivelproductie op te schalen? Van modulaire pasteuriseermachines tot volledig geautomatiseerde gistingstanks: het kiezen van de juiste partner is van cruciaal belang. Bezoek WFoodMachinery om complete, kant-en-klare oplossingen voor yoghurtverwerking te verkennen, afgestemd op uw capaciteit en productvereisten.
Ja, een goed ontworpen faciliteit kan alle drie de varianten produceren. Dit wordt bereikt door een modulair fabrieksontwerp. De stroomopwaartse processen (ontvangst, standaardisatie, pasteurisatie en homogenisatie) blijven identiek. Na pasteurisatie leidt een geautomatiseerde klepmatrix de melk rechtstreeks naar een vulmachine voor vaste yoghurt of naar bulkfermentatietanks voor geroerde en drinkbare varianten. Deze flexibiliteit vereist nauwkeurige engineering en geavanceerde routecontroles.
Voor ambachtelijke, pilot- of kleine commerciële activiteiten variëren de tankgroottes doorgaans van 500 liter tot 2.000 liter. Bij het dimensioneren van uw tank moet u rekening houden met de fermentatietijd (meestal 4 tot 8 uur) plus de tijd die nodig is voor afkoelen, legen en CIP-reiniging. Daarom kan een tank van 1.000 liter slechts twee volledige cycli in een periode van 24 uur voltooien, wat een maximum van 2.000 liter per dag oplevert.
Het fundamentele verschil ligt in de plaats waar de fermentatie plaatsvindt. Voor vaste yoghurt wordt de gepasteuriseerde melk geënt met bacterieculturen en onmiddellijk afgevuld in winkelbekers. De cups worden afgesloten en in een warme incubatieruimte geplaatst om te gisten, waardoor een stevige, continue gelstructuur ontstaat. Bij roeryoghurt vindt de fermentatie plaats in een groot bulkvat. Zodra de yoghurt in het vat is gezet, wordt deze voorzichtig geroerd om de gel te breken, afgekoeld en vervolgens in kopjes gepompt, wat resulteert in een romige, gladde textuur.
De kosten variëren drastisch, afhankelijk van de capaciteit, de oorsprong van de productie en het automatiseringsniveau. Een klein, handmatig bediend batchsysteem van 500 l/dag kan tienduizenden dollars kosten. Omgekeerd kan een volledig geautomatiseerde, continue industriële lijn die 10.000 l/uur verwerkt met geïntegreerde CIP, aseptische verpakking en geavanceerde PLC-besturingen een kapitaalinvestering vereisen die varieert van honderdduizenden tot enkele miljoenen dollars.
Homogenisatie perst melk onder hoge druk door een microscopisch ventiel. Dit proces breekt vetbolletjes af tot uniforme, kleine deeltjes, waardoor wordt voorkomen dat een laagje crème zich scheidt en naar de bovenkant van de fles stijgt. Voor drinkbare producten wordt na de fermentatie soms een secundaire homogenisatiestap gebruikt om ervoor te zorgen dat de eiwitstructuur volledig wordt afgeschoren, waardoor een perfect glad, klontvrij, vloeibaar mondgevoel wordt gegarandeerd.
Een CIP-systeem elimineert de noodzaak om apparatuur handmatig te demonteren voor reiniging. Het maakt gebruik van een gecentraliseerd geheel van tanks en pompen om automatisch reinigingsoplossingen door de leidingen, kleppen, warmtewisselaars en tanks van de productielijn te laten circuleren. Een standaardcyclus omvat een voorspoeling met warm water om achtergebleven zuivelproducten te verwijderen, een hete bijtende spoeling om eiwitten en vetten op te lossen, een tussentijdse spoeling, een zure spoeling om minerale aanslag te verwijderen en een laatste ontsmettingsspoeling.
Weischeiding is een veel voorkomend defect dat wordt veroorzaakt door een zwakke eiwitmatrix of fysieke shock. Om dit te voorkomen, moet u ervoor zorgen dat uw stroomopwaartse homogenisatiedruk voldoende is (doorgaans boven 20 MPa) en melk standaardiseren op een hoger gehalte aan niet-vette vaste stoffen (SNF). Bovendien zijn het handhaven van een perfect stabiele temperatuur in de incubatieruimte en het vermijden van mechanische trillingen van de kopjes tijdens de fermentatie kritische technische controles.
De houdbaarheid is sterk afhankelijk van de stroomafwaartse verwerkings- en verpakkingsomgeving. Standaard drinkbare yoghurt, afgevuld in schone omstandigheden, vereist distributie in de koude keten (4°C) en is doorgaans 21 tot 30 dagen houdbaar. Als de lijn echter een secundaire thermisatiestap bevat (verwarmen tot 70°C na de fermentatie) en gebruik maakt van een aseptische flessenvulmachine, kan de houdbaarheid worden verlengd tot 3 tot 6 maanden bij kamertemperatuur.

