

世界的にヨーグルトの需要が急増しています。濃厚でスプーンで飲みやすいギリシャの品種からプロバイオティクスが豊富なケフィア飲料まで、消費者の味覚は前例のない速度で多様化しています。しかし、セット、撹拌、または飲用タイプを作成するには、非常に特殊な加工方法が必要です。
最近の業界分析では、ハイブリッド処理施設への大規模な方向転換が浮き彫りになっています。機能性飲料の急増、高たんぱく質のスナック、腸の健康トレンドに押され、現代の工場は、同じ操業シフト内で固いバルカン風ヨーグルトから液体スムージーに移行する機敏性を備えていなければなりません。メーカーはもはや、厳格な単一製品のセットアップに満足していません。極度の多用途性に対するこの要求は、プロセスエンジニアが上流の低温殺菌と下流のルーティングを設計する方法を根本的に再構築しています。
この投稿では、これらの技術的な複雑さを乗り越える方法を学びます。お客様の特定のプラント要件に合わせて適切な機器構成を選択し、最大の収量と製品の一貫性を確保する方法を詳しく説明します。
プロセスの違い: ヨーグルトは小売用カップに直接セットして発酵させますが、撹拌ヨーグルトや飲むヨーグルトは下流の包装前にバルクバットで発酵させます。
機器の多用途性: モジュール式の産業セットアップをカスタマイズして、下流の冷却、混合、包装機械を調整するだけで、複数のバリエーションのヨーグルトを製造できます。
コア機械: 最終的なヨーグルトの種類に関係なく、すべての商業施設では、堅牢な牛乳の受け入れ、正確な標準化、高温殺菌、および高圧均質化システムが必要です。
購入者の焦点: ボトムオブファネルの意思決定者は、長期的な ROI を確保するために、プログラム可能な自動化レベル、定置洗浄 (CIP) 衛生コンプライアンス、材料の耐久性 (SS316L など)、総所有コストを優先する必要があります。
商業乳製品製造施設に投資するには、流体力学と生物学的制御メカニズムを明確に理解する必要があります。標準 ヨーグルト加工ラインは 、生乳を安全で一貫した発酵製品に変えるように設計された複雑な統合熱処理システムです。タンカーが荷物を降ろすと、生乳はすぐにろ過され、冷却されます。これにより、微生物の増殖との競争が始まります。
最終製品が固まったヨーグルトであっても、液体飲料であっても、乳調製の初期段階は同じです。この上流プロセスの共有により、製品の安全性と質感の重要な基盤が確立されます。商業ラインの標準容量は通常、ブティック業務の 500 リットル/時間 (L/H) から大規模産業プラントの最大 10,000 L/H までの範囲です。
生乳を受け取り、4°C に冷却し、断熱されたステンレス鋼のサイロに保管します。バッチ間の一貫性を確保するために、牛乳は標準化されます。遠心分離機は脂肪含有量を調整し、蒸発または粉乳の添加により無脂肪固形分 (SNF) が増加します。最適なカードの硬さの標準的な目標 SNF は 11% ~ 15% です。
さらに、規格化された牛乳には高温殺菌処理が施されます。工学的な観点から見ると、これは通常、プレート熱交換器を使用して牛乳を約 300 秒 (5 分間) 90°C ~ 95°C に保つことを意味します。この極端な熱処理は非常に重要です。病原性細菌を除去するだけでなく、ホエータンパク質を変性させ、カゼインミセルと架橋してより厚いゲルネットワークを形成します。これに続いて、2 段階の均質化により、次の発酵中のクリームの分離を防ぐために、通常 20 ~ 25 MPa の巨大な圧力下で脂肪球が破壊されます。
製造ワークフローは、上流の準備とスターター培養物の接種の直後に分割されます。この違いは、発酵がどこで行われるかによって完全に異なります。牛乳が最終的な小売包装の中で発酵すると、固まったヨーグルトになります。対照的に、包装前にバルクバットで発酵させると、撹拌ヨーグルトまたは飲むヨーグルトになります。この相違を理解することは、下流の機械に資本を割り当てるときに重要です。
| ヨーグルトのタイプ | 発酵場所 | テクスチャー / 粘度 | 主な下流設備 |
|---|---|---|---|
| セットヨーグルト | リテールカップ | 固めでゼリー状 | インラインドーザー、培養室、爆風冷却トンネル |
| かき混ぜヨーグルト | バルクバット(タンク) | クリーミーで粘度が高い | ローブポンプ、管状熱交換器、フルーツミキシングステーション |
| 飲むヨーグルト | バルクバット(タンク) | 液体、自由流動性 | 二次ホモジナイザー、高せん断ミキサー、ボトルフィラー |
セットヨーグルトは、伝統的なプレーンヨーグルトまたはフランススタイルのヨーグルトとして認識されることが多く、しっかりとしたゼリーのような質感が特徴です。発酵後に凝固物が破壊されることがないため、製品の機械的取り扱いは最小限で済みます。ただし、環境制御は非常に正確でなければなりません。
で ヨーグルトの製造を開始すると、低温殺菌、均質化、冷却された牛乳に細菌培養物が接種され、すぐに包装充填機に送られます。液体ミルクを 1 時間あたり数千個の小売用カップに分配する回転式充填機の機械的な騒音が、工場のリズムを設定します。液体ミルクから固形ヨーグルトへの実際の変化は、密閉されたカップ内で完全に行われます。
この特定のワークフローを促進するために、工場管理者は、絶対温度の維持と急速冷却用に調整された特殊な機器に投資する必要があります。
インライン分注ポンプ: 高精度の蠕動ポンプは、牛乳の流れが充填機に到達する直前に、スターター培養液を正確な比率で牛乳の流れに注入します。
カップ充填機およびシーリング機: ロータリーまたはリニアフィラーは、ホイルシールを適用する前に空気中の汚染を防ぐために、ウルトラクリーンまたは無菌衛生基準に従って動作する必要があります。
培養室: 密封されたカップはパレットに積み込まれ、厳重に断熱された培養室に移動されます。これらの環境では、周囲温度を 42°C ~ 45°C に厳密に維持する必要があります。ここでの空気の流れが不均一であると発酵が不安定になり、産業用 HVAC の統合が必須になります。
急速送風冷却システム: pH が 4.5 に下がったら、酸味を防ぐために発酵を直ちに停止する必要があります。ブラスト冷却トンネルにより、カップの中心温度が 10°C 以下まで急速に下がります。
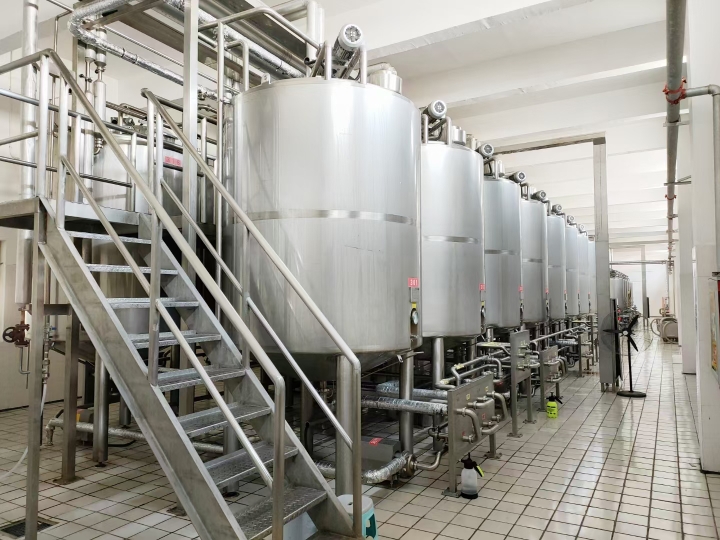
かき混ぜヨーグルトは現在世界で最も人気のある形式で、スイス スタイル、ブレンド、フルーツ オン ザ ボトムの種類が含まれます。滑らかでクリーミーで粘性のあるテクスチャーが特徴です。
セットしたヨーグルトとは異なり、撹拌ヨーグルトは、温度管理された巨大なステンレス製バットの中で発酵します。接種されたミルクは、目標の pH に達するまで培養温度に保たれ、タンク内に巨大な固体ゲル ブロックが形成されます。この段階におけるエンジニアリング上の重要な課題は、形成中のタンパク質マトリックスを早期に破壊する可能性がある激しい撹拌を使用せずに、数千リットルの液体にわたって同一の温度プロファイルを維持することです。
発酵が完了したら、固体のカードを滑らかな液体に変える必要があります。ここが専門的なところです 撹拌ヨーグルト装置が不可欠になります。 製品の構造的損傷を防ぐために、
タンクの撹拌機は非常に低速 (通常は 15 ~ 36 RPM) で作動し、凝固物を静かに折り畳んで破壊します。標準的な遠心ポンプでは剪断力が強すぎるため、ヨーグルトの粘度が破壊され、結果的に水っぽい製品になってしまいます。代わりに、容積式ポンプ (ローブ ポンプやプログレッシブ キャビティ ポンプなど) が壊れたカードを穏やかに輸送します。ヨーグルトはその後、塊を取り除くために平滑化バルブを通ってポンプで送られ、すぐに管状熱交換器を通過して温度を 15°C ~ 20°C に下げます。
フレーバー付き品種の場合、インラインブレンディングステーションは充填機の直前に統合されています。これらのステーションは、静的ミキサーを使用して、フルーツピューレ、シロップ、または着色料を白いヨーグルトの流れに注入します。この後期段階での添加により、酸性の果物の調製物が繊細な発酵プロセスを妨げるのを防ぎます。
ケフィア、アイラン、標準的なヨーグルトスムージーを含む飲むヨーグルト部門は、外出先での栄養補給を求める消費者の需要により、市場が急速に成長しています。上流のプロセスは撹拌ヨーグルトのプロセスを反映していますが、下流の機械的処理ははるかに積極的です。
の主な目的は、 飲むヨーグルトライン は、発酵カードの粘度を永久に下げることを目的としています。目標は、保存期間にわたって再凝固しない、滑らかで自由に流れる液体を作成することです。これを達成するために、カードはバット内でより強力に破壊されます。
具体的には、飲むヨーグルトは発酵後に二次均質化ステップを必要とすることがよくあります。発酵生成物を低圧でホモジナイザーに通すことで、タンパク質鎖が完全に切断され、塊のない飲料が得られます。ペクチンやその他の安定剤も、血清の分離 (ボトルの上部にホエーが溜まること) を防ぐために、高せん断ミキサーを介して頻繁に添加されます。
製品は液体であるため、包装要件はカップフィラーからボトルフィラーに完全に移行します。重力または容積測定ピストンフィラーは、ボトルの高速キャッピングに利用されます。市販の飲むヨーグルトの多くは、発酵ヨーグルトを 70°C に数秒間加熱する二次加熱プロセスを経て、生き残った培養物を破壊し、常温での保存期間を数か月に延長します。したがって、これには、滅菌または無菌のボトル充填環境とのシームレスな統合が必要です。
撹拌または飲用可能な品種を生産する施設の場合、 ヨーグルト発酵タンク は、下流の設備の中で最も重要で資本集約的な部分です。この容器の設計と材料仕様は、最終製品の品質、質感、生物学的安全性を直接決定します。
発酵容器を評価するには、基本的な容量を超えて、衛生状態と製品の一貫性を決定する工学的許容誤差を調べる必要があります。ボトムオブファネルの購入者は、いくつかの技術的パラメータを精査する必要があります。
SS304 は外側被覆材の標準ですが、タンクの内殻は SS316L 食品グレードのステンレス鋼で構築する必要があります。ヨーグルトはもともと酸性です。洗浄サイクル中に使用される強力なアルカリ性および酸性の化学物質は、低級鋼に塩化物による孔食を引き起こす可能性があります。 SS316L は優れた耐食性を備え、製品汚染ゼロを保証します。
さらに、標準的な単層タンクでは不十分です。容器にはディンプル ジャケット (ミラー ボードと呼ばれることが多い) またはハーフパイプ ジャケットが備わっている必要があります。これにより、インキュベーション段階では温水の効率的な循環が可能になり、最適な pH に達すると急速に冷却される冷却グリコールが可能になります。高品質のタンクには、熱損失を防ぐために 50mm ~ 100mm のポリウレタン断熱材も備えています。最後に、機械的撹拌システムは、デリケートなタンパク質マトリックスを破壊することなく、凝固したカードを破壊する必要があります。濃厚な撹拌ヨーグルトの場合は、タンク壁の焦げ付きを防ぎながら製品を穏やかに折りたたむことができる、スクレープ表面撹拌機または低速アンカー撹拌機が最適です。
乳製品機械の調達は 1 回限りの取引ではありません。それは長期的なパートナーシップです。機器の信頼性は、総合機器効率 (OEE) と収益に直接影響します。メーカーを比較する場合、包括的に設計されたセットアップに投資することで、生産効率を維持しながら施設が国際的な食品安全基準を満たしていることが保証されます。
機器は、現在の市場需要だけでなく、今後 5 ~ 10 年間の予測される成長に合わせてサイズを決定する必要があります。ラインが一致しないと、サイズが小さすぎる場合はボトルネックが発生し、サイズが大きすぎる場合は過度のユーティリティの無駄が発生します。サプライヤーがモジュール式スキッドマウント設計を使用していることを確認してください。このエンジニアリング アプローチにより、既存のインフラストラクチャを破壊することなく、追加の発酵タンクを追加したり、低温殺菌装置の能力をアップグレードしたりすることができます。
乳製品加工においては、人件費と人的ミスが大きな負担となります。エントリーレベルのシステムは手動バルブとアナログ温度計に依存しているため、不一致が生じます。産業用ラインには完全自動プログラマブル ロジック コントローラー (PLC) とヒューマン マシン インターフェイス (HMI) が搭載されており、理想的にはシーメンスやシュナイダーなどのブランドの信頼できるコンポーネントを利用する必要があります。完全に自動化されたシステムは、人間の介入なしに牛乳を配送し、低温殺菌温度をほんのわずかに制御し、リアルタイムで pH データを記録し、洗浄サイクルを実行します。
乳製品の加工においては、衛生面は交渉の余地がありません。手動洗浄のためにパイプやポンプを分解することは経済的に実行不可能であり、深刻な汚染リスクをもたらします。最先端の CIP システムにより、洗浄液の循環が自動化されます。購入者は、機器が CIP の「4 つの T」、つまり時間、温度、滴定 (化学物質の濃度)、および乱流 (流速) をサポートしていることを確認する必要があります。システムでは、前すすぎ、苛性洗浄、酸洗浄、最終消毒がシームレスに行われる必要があります。
消費者のトレンドは急速に変化します。 1 つの製品タイプ専用に設計された施設は陳腐化する危険があります。先進的な考え方を持つ管理者は、モジュール性を念頭に置いて処理ラインを設計します。自動バルブ マトリックスとバイパス ループを利用することで、単一の上流低温殺菌プラントで、月曜日にセット ヨーグルト用のカップ フィラーに供給し、火曜日には飲用バッチ用の発酵槽に送ることができます。この柔軟性により、資産の利用率が最大化されます。
乳製品加工施設の財務計画には、初期資本支出と継続的な運営経費の両方を明確に理解する必要があります。購入者は、機械の表示価格を超えて総所有コスト (TCO) を計算し、真の投資収益率 (ROI) を決定する必要があります。
CapEx には、プラントを稼働させるために必要なすべての初期費用が含まれます。これには、コア機械、包装装置、ステンレス鋼配管、自動バルブ、中央制御システムが含まれます。インラインフルーツ分注ステーションと無菌包装を備えた高精度撹拌ヨーグルト装置には、基本的なセットのヨーグルトラインよりも大幅に高い設備投資が必要になります。ただし、プレミアムで付加価値の高いフルーツ ヨーグルトを製造できるため、多くの場合、小売マージンが高くなって初期費用が正当化されます。
OpEx はプラントの毎日の収益性を左右します。乳製品の加工は非常にエネルギーを消費します。低温殺菌のために牛乳を 95°C に加熱し、急速に冷却するには、大量の蒸気と冷水が必要です。再生熱交換器を備えた機器は熱エネルギーを最大 90% 回収し、運用コストを大幅に削減します。さらに、最終すすぎ水を回収して再利用する高度な CIP システムにより、全体的な水の使用量を 30% 削減できます。
ROIを加速するために、投資家は利回りの最適化と無駄の削減に焦点を当てる必要があります。高品質の機械は、シールの漏れや不正確な充填ノズルによって引き起こされる製品の損失を防ぎます。堅牢な均質化と正確な温度制御に投資することで、一貫した食感と賞味期限の延長が保証され、小売りでの不良品が直接減少します。最終的には、高級または最上位のカスタマイズされた機械に多くの前払いを費やしても、多くの場合、ダウンタイムの削減と光熱費の削減により、最初の 3 年以内に元が取れます。
適切な機器の選択が製品の品質を左右します。低温殺菌と均質化における強固な基盤は普遍的に必要ですが、特定のヨーグルトの種類によって最終的な下流の機械が決まります。しっかりとしたセットのカップ、クリーミーな撹拌ブレンド、または滑らかなプロバイオティクス飲料を目指す場合でも、経験豊富なエンジニアと協力してカスタム設定を設計することが最も重要です。自動化、衛生、柔軟性を優先することで、将来の市場の需要に対応できる回復力のある乳製品加工プラントを構築できます。
乳製品の生産を拡大する準備はできていますか? モジュール式低温殺菌装置から完全自動発酵タンクまで、適切なパートナーを選択することが重要です。訪問 WFoodMachinery では 、お客様の能力と製品要件に合わせた完全なターンキー ヨーグルト加工ソリューションを検討します。
はい、適切に設計された施設では、3 つのバリエーションすべてを生産できます。これはモジュール式プラント設計によって実現されます。上流プロセス (受け入れ、標準化、低温殺菌、均質化) は同一のままです。低温殺菌後、自動バルブ マトリックスにより、牛乳はセット ヨーグルト用の充填機に直接送られるか、または撹拌され飲用可能な品種用のバルク発酵タンクに送られます。この柔軟性には、正確なエンジニアリングと高度な配線制御が必要です。
職人作業、パイロット作業、または小規模な商業作業の場合、タンクのサイズは通常 500 リットルから 2,000 リットルの範囲です。タンクのサイズを決めるときは、発酵時間 (通常 4 ~ 8 時間) に冷却、空の時間、および CIP 洗浄に必要な時間を考慮する必要があります。したがって、1,000 リットルのタンクは 24 時間で 2 つの完全なサイクルしか完了せず、1 日あたり最大 2,000 リットルを生産できます。
根本的な違いは発酵が行われる場所にあります。セットヨーグルトの場合、低温殺菌牛乳に細菌培養物を接種し、すぐに小売用カップに充填します。カップを密閉し、暖かい培養室に入れて発酵させ、しっかりとした連続したゲル構造を形成します。撹拌ヨーグルトの場合、発酵は大きなバルクバットで行われます。ヨーグルトがバット内で固まったら、軽くかき混ぜてゲルを破壊し、冷却してからカップにポンプで注ぐと、クリーミーで滑らかな質感が得られます。
コストは、生産能力、製造元、自動化のレベルによって大きく異なります。小規模で手動操作の 500 L/日のバッチ システムには、数万ドルの費用がかかる場合があります。逆に、統合された CIP、無菌包装、および高度な PLC 制御を備えた完全自動化された連続工業ラインで 10,000 L/時を処理するには、数十万ドルから数百万ドルの設備投資が必要になる可能性があります。
均質化では、顕微鏡のバルブを通して牛乳に高圧をかけます。このプロセスにより、脂肪球が均一な小さな粒子に分解され、クリームの層が分離してボトルの上部に浮き上がるのを防ぎます。飲料用製品の場合、タンパク質構造が完全に切断されて完全に滑らかで塊のない液体の口当たりが保証されるように、発酵後に二次均質化ステップが使用されることがあります。
CIP システムを使用すると、洗浄のために機器を手動で分解する必要がなくなります。タンクとポンプの集中スキッドを使用して、生産ラインのパイプ、バルブ、熱交換器、タンクを通して洗浄液を自動的に循環させます。標準サイクルには、残留乳製品を除去するための温水での事前すすぎ、タンパク質と脂肪を溶解するための高温苛性洗浄、中間すすぎ、ミネラルスケールを除去するための酸洗浄、および最終の消毒すすぎが含まれます。
ホエー分離は、弱いタンパク質マトリックスまたは物理的衝撃によって引き起こされる一般的な欠陥です。これを防ぐには、上流の均質化圧力が適切 (通常 20 MPa 以上) であることを確認し、牛乳をより高い無脂肪固形分 (SNF) 含有量に標準化します。さらに、培養室の温度を完全に安定に維持し、発酵中のカップの機械的振動を避けることは、重要な工学的制御です。
保存期間は、下流の加工および梱包環境に大きく依存します。清潔な状態で充填された標準的な飲むヨーグルトはコールドチェーン流通 (4°C) を必要とし、通常は 21 ~ 30 日間保存されます。ただし、ラインに二次加熱ステップ (発酵後に 70°C に加熱) が組み込まれ、無菌ボトル充填機を使用する場合、保存期間は室温で 3 ~ 6 か月に延長できます。

