
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 26/09/2026 Origine: Sito

La domanda globale di yogurt sta aumentando rapidamente. Dalle varietà greche spesse e versabili al cucchiaio alle bevande kefir ricche di probiotici, i palati dei consumatori si stanno diversificando a un ritmo senza precedenti. Ma la produzione di tipi fissi, mescolati o bevibili richiede metodi di lavorazione altamente specifici.
Una recente analisi del settore evidenzia un’enorme svolta verso gli impianti di trattamento ibridi. Spinti dall’aumento delle bevande funzionali, degli snack ad alto contenuto proteico e delle tendenze per la salute dell’intestino, gli impianti moderni devono possedere l’agilità per passare dagli yogurt solidi in stile balcanico ai frullati liquidi nello stesso turno operativo. I produttori non si accontentano più di configurazioni rigide e monoprodotto. Questa richiesta di estrema versatilità sta rimodellando radicalmente il modo in cui gli ingegneri di processo progettano la pastorizzazione a monte e il percorso a valle.
In questo post imparerai come affrontare queste complessità tecniche. Analizzeremo come scegliere la giusta configurazione dell'attrezzatura su misura per le vostre esigenze specifiche dell'impianto, garantendo la massima resa e consistenza del prodotto.
Differenze di processo: impostare i fermenti dello yogurt direttamente nella tazza di vendita al dettaglio, mentre gli yogurt mescolati e bevibili fermentano in tini sfusi prima del confezionamento a valle.
Versatilità delle attrezzature: una configurazione industriale modulare può essere personalizzata per produrre più varianti di yogurt semplicemente regolando i macchinari di raffreddamento, miscelazione e confezionamento a valle.
Macchinari principali: indipendentemente dalla variante finale dello yogurt, ogni struttura commerciale richiede una solida ricezione del latte, una standardizzazione precisa, pastorizzazione ad alta temperatura e sistemi di omogeneizzazione ad alta pressione.
Focus dell'acquirente: i decisori a valle dell'imbuto devono dare priorità ai livelli di automazione programmabili, alla conformità igienica Clean-in-Place (CIP), alla durabilità dei materiali (come SS316L) e al costo totale di proprietà per garantire un ROI a lungo termine.
Investire in un impianto di produzione lattiero-casearia commerciale richiede una chiara comprensione della dinamica dei fluidi e dei meccanismi di controllo biologico. Una norma La linea di lavorazione dello yogurt è un sistema complesso e integrato di trattamento termico progettato per trasformare il latte crudo in un prodotto fermentato sicuro e coerente. Quando un'autocisterna scarica il suo carico utile, il latte crudo viene immediatamente filtrato e refrigerato. Questo inizia una corsa contro la crescita microbica.
Indipendentemente dal fatto che il prodotto finale sia uno yogurt compatto o una bevanda liquida, le fasi iniziali della preparazione del latte rimangono identiche. Questo processo a monte condiviso costituisce la base fondamentale per la sicurezza e la struttura del prodotto. Le capacità standard per le linee commerciali variano tipicamente da 500 litri all'ora (L/H) per operazioni di boutique fino a 10.000 L/H per impianti industriali su larga scala.
Il latte crudo viene ricevuto, raffreddato a 4°C e conservato in silos di acciaio inossidabile coibentati. Per garantire la coerenza tra i lotti, il latte viene sottoposto a standardizzazione. I separatori centrifughi regolano il contenuto di grassi, mentre l'evaporazione o l'aggiunta di latte in polvere aumenta i solidi non grassi (SNF). Un SNF target compreso tra l'11% e il 15% è standard per una consistenza ottimale della cagliata.
Inoltre, il latte standardizzato è sottoposto a pastorizzazione ad alta temperatura. Da un punto di vista ingegneristico, questo di solito significa mantenere il latte a una temperatura compresa tra 90°C e 95°C per circa 300 secondi (5 minuti) utilizzando uno scambiatore di calore a piastre. Questo trattamento termico estremo è fondamentale. Non solo elimina i batteri patogeni ma denatura anche le proteine del siero di latte, consentendo loro di reticolarsi con le micelle di caseina per una rete di gel più spessa. Successivamente, l'omogeneizzazione in due fasi rompe i globuli di grasso sotto un'enorme pressione, tipicamente da 20 a 25 MPa, per impedire la separazione della crema durante la fermentazione successiva.
Il flusso di lavoro di produzione si divide immediatamente dopo la preparazione a monte e l'inoculazione con le colture starter. La divergenza dipende interamente da dove avviene la fermentazione. Se il latte fermenta nella confezione finale per la vendita al dettaglio, diventa yogurt rappreso. Al contrario, se fermenta in un tino sfuso prima del confezionamento, diventa yogurt mescolato o bevibile. Comprendere questa divergenza è fondamentale quando si allocano i capitali per i macchinari a valle.
| Tipo | Luogo di fermentazione | Struttura/viscosità | Chiave Attrezzatura a valle |
|---|---|---|---|
| Impostare lo yogurt | Coppa al dettaglio | Sodo, gelatinoso | Dosatori in linea, Sale di incubazione, Tunnel di abbattimento |
| Yogurt Mescolato | Iva sfusa (serbatoio) | Cremoso, altamente viscoso | Pompe a lobi, Scambiatori di calore tubolari, Stazioni di miscelazione frutta |
| Yogurt potabile | Iva sfusa (serbatoio) | Liquido, scorrevole | Omogeneizzatori secondari, Miscelatori ad alta azione di taglio, Riempitrici di bottiglie |
Lo yogurt set, spesso riconosciuto come tradizionale yogurt bianco o alla francese, è caratterizzato da una consistenza soda e gelatinosa. Poiché il coagulo non si rompe mai dopo la fermentazione, la manipolazione meccanica del prodotto è minima. Tuttavia, il controllo ambientale deve essere eccezionalmente preciso.
In impostata la produzione di yogurt , il latte pastorizzato, omogeneizzato e raffreddato viene inoculato con colture batteriche e immediatamente indirizzato al riempitivo dell'imballaggio. Il ronzio meccanico di una riempitrice rotativa che eroga latte liquido in migliaia di tazze al dettaglio all'ora scandisce il ritmo dell'impianto. La trasformazione vera e propria dal latte liquido allo yogurt solido avviene interamente all'interno della tazza sigillata.
Per facilitare questo specifico flusso di lavoro, i gestori dell'impianto devono investire in attrezzature specializzate su misura per il mantenimento della temperatura assoluta e il raffreddamento rapido.
Pompe dosatrici in linea: pompe peristaltiche ad alta precisione iniettano l'esatto rapporto di colture starter nel flusso di latte appena prima che raggiunga la riempitrice.
Macchine per il riempimento e la sigillatura di tazze: le riempitrici rotative o lineari devono funzionare con standard di igiene Ultra-Clean o Asettico per prevenire la contaminazione aerea prima dell'applicazione del sigillo in alluminio.
Camere di incubazione: le coppe sigillate vengono caricate su pallet e spostate in camere di incubazione fortemente isolate. Questi ambienti devono mantenere una temperatura ambientale rigorosa compresa tra 42°C e 45°C. Il flusso d'aria irregolare qui porta a una fermentazione incoerente, rendendo obbligatoria l'integrazione HVAC industriale.
Sistemi di raffreddamento rapido: una volta che il pH scende a 4,5, la fermentazione deve essere interrotta immediatamente per prevenire l'acidità. I tunnel di abbattimento abbassano rapidamente la temperatura al cuore delle tazze sotto i 10°C.
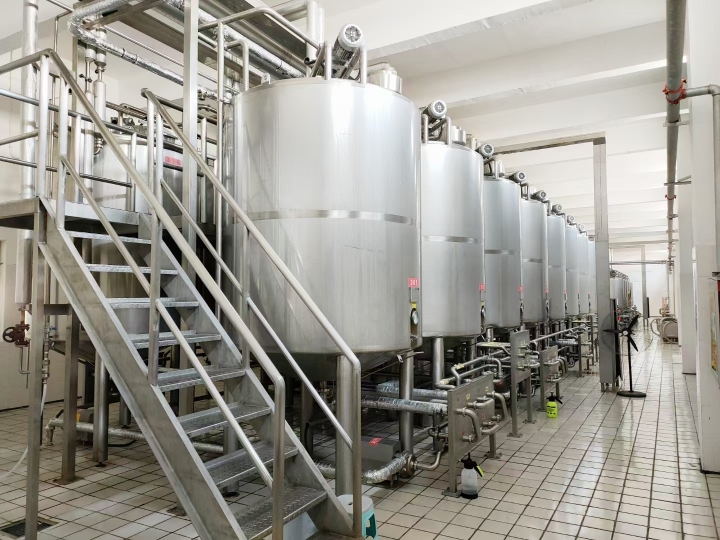
Lo yogurt mescolato è attualmente il formato più popolare a livello globale e comprende varietà in stile svizzero, miscelato e con frutta sul fondo. È definito da una consistenza liscia, cremosa e viscosa.
A differenza dello yogurt set, lo yogurt mescolato fermenta in enormi tini di acciaio inossidabile a temperatura controllata. Il latte inoculato viene mantenuto alla temperatura di incubazione fino al raggiungimento del pH desiderato, formando un gigantesco blocco di gel solido all'interno del serbatoio. La sfida ingegneristica critica in questa fase è mantenere un profilo di temperatura identico su migliaia di litri di fluido senza utilizzare un'agitazione aggressiva che potrebbe distruggere prematuramente la matrice proteica in formazione.
Una volta completata la fermentazione, la cagliata solida deve essere trasformata in un liquido omogeneo. Questo è dove specializzato l'attrezzatura per lo yogurt agitato diventa essenziale per prevenire danni strutturali al prodotto.
L'agitatore del serbatoio è attivato a velocità molto basse, in genere da 15 a 36 giri al minuto, per piegare e rompere delicatamente il coagulo. Le pompe centrifughe standard esercitano una forza di taglio eccessiva e distruggerebbero la viscosità dello yogurt, producendo un prodotto acquoso. Le pompe volumetriche (tipo pompe a lobi o a cavità progressiva), invece, trasportano delicatamente la cagliata rotta. Lo yogurt viene quindi pompato attraverso una valvola lisciatrice per eliminare i grumi, e immediatamente fatto passare attraverso uno scambiatore di calore tubolare per abbassare la temperatura a 15°C–20°C.
Per le varietà aromatizzate, le stazioni di miscelazione in linea sono integrate subito prima della riempitrice. Queste stazioni utilizzano miscelatori statici per iniettare puree di frutta, sciroppi o coloranti nel flusso di yogurt bianco. Questa aggiunta in fase avanzata impedisce alle preparazioni acide di frutta di interferire con il delicato processo di fermentazione.
Il segmento dello yogurt da bere, inclusi Kefir, Ayran e frullati di yogurt standard, sta registrando una rapida crescita del mercato a causa della domanda dei consumatori per l'alimentazione in movimento. Mentre il processo a monte rispecchia quello dello yogurt mescolato, il trattamento meccanico a valle è significativamente più aggressivo.
L'obiettivo primario di a La linea di yogurt da bere è quella di ridurre permanentemente la viscosità della cagliata fermentata. L'obiettivo è creare un liquido liscio e scorrevole che non si ricoaguli durante la sua durata di conservazione. Per ottenere ciò la cagliata viene rotta in modo molto più vigoroso all'interno della vasca.
Nello specifico, lo yogurt da bere spesso richiede una fase secondaria di omogeneizzazione dopo la fermentazione. Il passaggio del prodotto fermentato attraverso un omogeneizzatore a basse pressioni garantisce che le catene proteiche vengano completamente tagliate, ottenendo una bevanda priva di grumi. Anche la pectina o altri stabilizzanti vengono spesso dosati tramite miscelatori ad alta azione di taglio per prevenire la separazione del siero (accumulo di siero nella parte superiore della bottiglia).
Poiché il prodotto è un liquido, i requisiti di confezionamento si spostano completamente dalle riempitrici per bicchieri alle riempitrici per bottiglie. Le riempitrici a pistone a gravità o volumetriche vengono utilizzate per la tappatura delle bottiglie ad alta velocità. Molti yogurt da bere commerciali vengono sottoposti a un processo di termizzazione secondario, ovvero il riscaldamento dello yogurt fermentato a 70°C per alcuni secondi, per distruggere le colture sopravvissute ed estendere la durata di conservazione a diversi mesi a temperatura ambiente. Di conseguenza, ciò richiede un'integrazione perfetta con ambienti di riempimento di bottiglie sterili o asettici.
Per qualsiasi struttura che produce varietà mescolate o bevibili, il il serbatoio di fermentazione dello yogurt è l'attrezzatura a valle più critica e ad alta intensità di capitale. Il design e le specifiche dei materiali di questo recipiente determinano direttamente la qualità, la consistenza e la sicurezza biologica del prodotto finale.
La valutazione di un recipiente di fermentazione richiede di guardare oltre la capacità di base e di esaminare le tolleranze tecniche che determinano l'igiene e la consistenza del prodotto. Gli acquirenti dal basso dell’imbuto devono esaminare diversi parametri tecnici.
Mentre SS304 è lo standard per il rivestimento esterno, il guscio interno del serbatoio deve essere costruito in acciaio inossidabile alimentare SS316L. Lo yogurt è naturalmente acido. I prodotti chimici alcalini e acidi utilizzati durante i cicli di pulizia possono causare vaiolature indotte da cloruri negli acciai di qualità inferiore. L'SS316L offre una resistenza alla corrosione superiore, garantendo zero contaminazione del prodotto.
Inoltre un serbatoio standard a parete singola non è sufficiente. La nave deve essere dotata di una giacca fossetta (spesso chiamata tavola Miller) o di una giacca half-pipe. Ciò consente la circolazione efficiente dell'acqua calda durante la fase di incubazione e del glicole refrigerato per un raffreddamento rapido una volta raggiunto il pH ottimale. I serbatoi di alta qualità sono inoltre dotati di isolamento in poliuretano da 50 mm a 100 mm per prevenire perdite termiche. Infine, il sistema di agitazione meccanica deve rompere la cagliata coagulata senza distruggere la delicata matrice proteica. Per yogurt mescolati densi, l'ideale è un agitatore a superficie raschiante o un agitatore ad ancora a bassa velocità, poiché piega delicatamente il prodotto evitando la bruciatura sulle pareti del serbatoio.
L'acquisto di macchinari per il settore lattiero-caseario non è una transazione una tantum; è una partnership a lungo termine. L'affidabilità delle vostre apparecchiature influisce direttamente sull'efficacia complessiva delle apparecchiature (OEE) e sui profitti. Quando si confrontano i produttori, investire in una configurazione completamente progettata garantisce che la vostra struttura soddisfi gli standard internazionali di sicurezza alimentare mantenendo l'efficienza della produzione.
Le attrezzature devono essere dimensionate non solo per l’attuale domanda del mercato, ma anche per la crescita prevista nei prossimi cinque-dieci anni. Una linea non corrispondente porta a un collo di bottiglia se sottodimensionata o a un eccessivo spreco di servizi se sovradimensionata. Assicurarsi che il fornitore utilizzi design modulari montati su skid. Questo approccio ingegneristico consente di aggiungere ulteriori serbatoi di fermentazione o aggiornare le capacità del pastorizzatore senza demolire l'infrastruttura esistente.
I costi della manodopera e l’errore umano rappresentano passività significative nella lavorazione dei prodotti lattiero-caseari. I sistemi entry-level si basano su valvole manuali e termometri analogici, che invitano a incongruenze. Le linee industriali dovrebbero essere dotate di controllori logici programmabili (PLC) e interfacce uomo-macchina (HMI) completamente automatici, utilizzando idealmente componenti affidabili di marchi come Siemens o Schneider. Un sistema completamente automatizzato indirizzerà il latte, controllerà le temperature di pastorizzazione fino a una frazione di grado, registrerà i dati del pH in tempo reale ed eseguirà cicli di pulizia senza intervento umano.
Nella lavorazione dei prodotti lattiero-caseari, l’igiene non è negoziabile. Lo smantellamento di tubi e pompe per la pulizia manuale è economicamente impraticabile e comporta gravi rischi di contaminazione. Un sistema CIP all'avanguardia automatizza la circolazione dei liquidi detergenti. Gli acquirenti devono garantire che l'apparecchiatura supporti le '4 T' del CIP: tempo, temperatura, titolazione (concentrazione chimica) e turbolenza (velocità del flusso). Il sistema dovrebbe sequenziare senza soluzione di continuità il pre-risciacquo, il lavaggio con sostanze caustiche, il lavaggio con acido e la sanificazione finale.
Le tendenze dei consumatori cambiano rapidamente. Un impianto progettato esclusivamente per una tipologia di prodotto rischia l’obsolescenza. Manager lungimiranti progettano la loro linea di lavorazione pensando alla modularità. Utilizzando matrici di valvole automatizzate e circuiti di bypass, un singolo impianto di pastorizzazione a monte può alimentare una riempitrice di bicchieri per lo yogurt preparato il lunedì e instradarlo verso i tini di fermentazione per un lotto potabile il martedì. Questa flessibilità massimizza l'utilizzo delle risorse.
La pianificazione finanziaria per un impianto di lavorazione lattiero-casearia richiede una chiara comprensione sia delle spese di capitale iniziali che delle spese operative correnti. Gli acquirenti devono andare oltre il prezzo adesivo dei macchinari e calcolare il costo totale di proprietà (TCO) per determinare il vero ritorno sull'investimento (ROI).
CapEx comprende tutti i costi iniziali necessari per mettere in funzione l'impianto. Ciò include i macchinari principali, le attrezzature per l'imballaggio, le tubazioni in acciaio inossidabile, le valvole automatizzate e il sistema di controllo centrale. Le apparecchiature ad alta precisione per lo yogurt mescolato con stazioni di dosaggio della frutta in linea e confezionamento asettico richiederanno un CapEx significativamente più elevato rispetto a una linea di yogurt di base. Tuttavia, la capacità di produrre yogurt alla frutta di alta qualità e a valore aggiunto spesso giustifica la spesa iniziale attraverso margini di vendita al dettaglio più elevati.
OpEx determina la redditività giornaliera dell'impianto. La lavorazione lattiero-casearia è ad alta intensità energetica. Il riscaldamento del latte a 95°C per la pastorizzazione e il raffreddamento rapido richiedono una notevole quantità di vapore e acqua refrigerata. Le apparecchiature dotate di scambiatori di calore rigenerativi possono recuperare fino al 90% dell'energia termica, riducendo drasticamente le OpEx. Inoltre, i sistemi CIP avanzati che recuperano e riutilizzano l’acqua del risciacquo finale possono ridurre il consumo complessivo di acqua del 30%.
Per accelerare il ROI, gli investitori devono concentrarsi sull’ottimizzazione del rendimento e sulla riduzione degli sprechi. I macchinari di alta qualità prevengono la perdita di prodotto causata da guarnizioni che perdono o ugelli di riempimento imprecisi. Investire in una solida omogeneizzazione e in controlli precisi della temperatura garantisce una consistenza uniforme e una durata di conservazione prolungata, che riduce direttamente gli scarti al dettaglio. In definitiva, spendere di più in anticipo su macchinari personalizzati premium o di alto livello spesso si ripaga entro i primi tre anni grazie alla riduzione dei tempi di inattività e al minor consumo di utenze.
La scelta dell'attrezzatura giusta determina la qualità del prodotto. Una solida base nella pastorizzazione e nell'omogeneizzazione è universalmente richiesta, ma il tuo specifico tipo di yogurt determinerà il macchinario finale a valle. Che tu stia cercando una tazza dal set deciso, una miscela cremosa o una bevanda probiotica liscia, collaborare con ingegneri esperti per progettare una configurazione personalizzata è fondamentale. Dando priorità all'automazione, all'igiene e alla flessibilità, è possibile costruire un impianto di lavorazione lattiero-caseario resiliente e pronto a soddisfare le richieste del mercato di domani.
Pronto ad ampliare la tua produzione lattiero-casearia? Dai pastorizzatori modulari ai serbatoi di fermentazione completamente automatizzati, la scelta del partner giusto è fondamentale. Visita WFoodMachinery per esplorare soluzioni complete e chiavi in mano per la lavorazione dello yogurt, su misura per le vostre capacità e requisiti di prodotto.
Sì, una struttura ben progettata può produrre tutte e tre le varianti. Ciò è ottenuto attraverso una progettazione modulare dell'impianto. I processi a monte (ricezione, standardizzazione, pastorizzazione e omogeneizzazione) rimangono identici. Dopo la pastorizzazione, una matrice di valvole automatizzata convoglia il latte direttamente a una macchina riempitrice per lo yogurt preparato o in serbatoi di fermentazione sfusi per le varietà agitate e bevibili. Questa flessibilità richiede una progettazione precisa e controlli di routing avanzati.
Per le operazioni artigianali, pilota o commerciali di piccole dimensioni, le dimensioni dei serbatoi variano generalmente da 500 litri a 2.000 litri. Quando si dimensiona il serbatoio, è necessario tenere conto del tempo di fermentazione (solitamente da 4 a 8 ore) più il tempo necessario per il raffreddamento, lo svuotamento e la pulizia CIP. Pertanto, un serbatoio da 1.000 litri potrebbe completare solo due cicli completi in un periodo di 24 ore, producendo un massimo di 2.000 litri al giorno.
La differenza fondamentale sta nel luogo in cui avviene la fermentazione. Per lo yogurt set, il latte pastorizzato viene inoculato con colture batteriche e immediatamente versato nelle tazze di vendita al dettaglio. Le tazze vengono sigillate e poste in una stanza di incubazione calda per fermentare, creando una struttura gel solida e continua. Per lo yogurt mescolato, la fermentazione avviene in una grande vasca sfusa. Una volta che lo yogurt si è solidificato nella vasca, viene mescolato delicatamente per rompere il gel, raffreddato e quindi pompato in tazze, ottenendo una consistenza cremosa e liscia.
I costi variano drasticamente in base alla capacità, all’origine della produzione e al livello di automazione. Un piccolo sistema batch da 500 litri al giorno, azionato manualmente, può costare decine di migliaia di dollari. Al contrario, una linea industriale continua completamente automatizzata che tratta 10.000 l/ora con CIP integrato, confezionamento asettico e controlli PLC avanzati può richiedere un investimento di capitale che varia da centinaia di migliaia a diversi milioni di dollari.
L'omogeneizzazione spinge il latte ad alta pressione attraverso una valvola microscopica. Questo processo scompone i globuli di grasso in particelle minuscole e uniformi, impedendo che uno strato di crema si separi e salga verso l'alto della bottiglia. Per i prodotti bevibili, a volte viene utilizzata una fase secondaria di omogeneizzazione dopo la fermentazione per garantire che la struttura proteica sia completamente tagliata, garantendo una sensazione in bocca perfettamente liscia, priva di grumi e liquida.
Un sistema CIP elimina la necessità di smontare manualmente le attrezzature per la pulizia. Utilizza uno skid centralizzato di serbatoi e pompe per far circolare automaticamente le soluzioni detergenti attraverso i tubi, le valvole, gli scambiatori di calore e i serbatoi della linea di produzione. Un ciclo standard comprende un prerisciacquo con acqua calda per rimuovere i residui di latte, un lavaggio caustico caldo per sciogliere proteine e grassi, un risciacquo intermedio, un lavaggio acido per rimuovere le incrostazioni minerali e un risciacquo igienizzante finale.
La separazione del siero è un difetto comune causato da una matrice proteica debole o da uno shock fisico. Per prevenirlo, assicurati che la pressione di omogeneizzazione a monte sia adeguata (in genere superiore a 20 MPa) e standardizza il latte su un contenuto di solidi non grassi (SNF) più elevato. Inoltre, mantenere una temperatura perfettamente stabile nella stanza di incubazione ed evitare qualsiasi vibrazione meccanica delle coppe durante la fermentazione sono controlli tecnici fondamentali.
La durata di conservazione dipende fortemente dall'ambiente di lavorazione e confezionamento a valle. Lo yogurt da bere standard riempito in condizioni pulite richiede la distribuzione della catena del freddo (4°C) e in genere dura da 21 a 30 giorni. Tuttavia, se la linea incorpora una fase secondaria di termizzazione (riscaldamento a 70°C post-fermentazione) e utilizza una macchina riempitrice asettica per bottiglie, la durata di conservazione può essere estesa da 3 a 6 mesi a temperatura ambiente.



