Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 26-10-2026 Herkomst: Locatie

Onverwachte stilstand doet melkfabrieken drooglopen. Eén enkele storing legt uw hele operatie stil. Rauwe ingrediënten bederven snel. Kritieke zendingen missen hun bezorgvenster. In dit bericht leer je wat deze plotselinge stops daadwerkelijk veroorzaakt. U zult ook bruikbare technische oplossingen ontdekken om uw uptime te maximaliseren.
Onderling verbonden systemen: Een stilstand van één specifieke machine zorgt voor een onmiddellijk knelpunt. Hierdoor wordt de gehele productieoperatie volledig stopgezet.
Mechanische slijtage: Versleten schraapmessen en kapotte mechanische afdichtingen zijn de belangrijkste oorzaken van plotselinge operationele stilstand. Ernstige pompblokkades spelen ook een grote rol.
Temperatuurfouten: Inconsistente koelparameters veroorzaken automatische veiligheidsstops. Dit voorkomt productruïne en schade aan apparatuur.
Knelpunten in de ingrediënten: Onjuiste mengprocedures leiden tot een te dikke bodem. Hierdoor raken stroomafwaartse leidingen en transferpompen verstopt.
Proactief onderhoud: Het implementeren van strikte Clean-in-Place-protocollen blijft de meest betrouwbare methode om onverwachte downtime te voorkomen.
Recente sectorgegevens laten een enorme transformatie zien in de productie van diepvriesdesserts. Fabrieksmanagers stappen snel af van reactieve reparatiemodellen. In plaats daarvan maken faciliteiten nu gebruik van voorspellend onderhoud, mogelijk gemaakt door slimme sensoren. Real-time trillings- en thermische monitoring waarschuwen operators weken voordat er daadwerkelijk een defect optreedt voor defecte lagers. Deze datagestuurde aanpak vermindert onverwachte stops aanzienlijk. Moderne fabrieken geven prioriteit aan continue datalogging om een perfecte synchronisatie tussen alle verwerkingsknooppunten te behouden.
Om nauwkeurig te kunnen diagnosticeren wat een faciliteit tegenhoudt, moeten operators eerst de onderling verbonden aard van de apparatuur begrijpen. Industriële zuivelverwerking is afhankelijk van een continue en nauwkeurig getimede sequentie. Wanneer één component afwijkt van zijn operationele parameters, stopt het hele systeem. Dit ontwerp voorkomt productverontreiniging en catastrofaal mechanisch falen.
De productie van bevroren desserts begint lang vóór de invriesfase. Grondstoffen zoals melk, room, suikers en stabilisatoren worden gemengd en gepasteuriseerd. De vloeibare basis wordt vervolgens overgebracht naar de opslagvaten. Het mengsel wordt gedurende enkele uren op een constante temperatuur van ongeveer 4 graden Celsius gehouden. Door dit verouderingsproces kunnen de melkeiwitten hydrateren. Het vloeibare vet kristalliseert ook, wat cruciaal is voor de uiteindelijke textuur.
Overdrachtpompen verplaatsen de vloeibare basis stroomafwaarts zodra de verouderingsfase is voltooid. In de continue vriescilinder wordt het mengsel tegelijkertijd belucht en snel afgekoeld tot ongeveer min 5 graden Celsius. Deze continue stroom vereist een perfecte synchronisatie. Het kan zijn dat transferpompen er niet in slagen het mengsel op het exacte vereiste volume af te leveren. Het beluchtingssysteem kan ook haperen. Bijgevolg stopt het centrale besturingssysteem automatisch de Automatische ijsproductielijn om de extrusie van vloeibaar product te voorkomen.
Het mengsel moet een hogedrukverwerking ondergaan voordat het zelfs maar de rustfase bereikt. Deze specifieke machine perst de vloeibare basis door microscopisch kleine klepspleten. De druk overschrijdt vaak 2000 psi. De primaire functie hier is het afbreken van grote melkvetbolletjes tot uniforme microscopisch kleine deeltjes. Dit zorgt voor een gladde textuur en voorkomt dat het vet later in boter verandert.
Na de vriesfase komt het halfvaste product de primaire extrusieapparatuur binnen. Zowel de hogedrukeenheid als de precisie-extrusieapparatuur ondergaan enorme fysieke belasting tijdens het gebruik. Het zijn veel voorkomende faalpunten. Hun interne componenten zullen systeembrede stilstanden veroorzaken als ze niet zorgvuldig worden onderhouden.
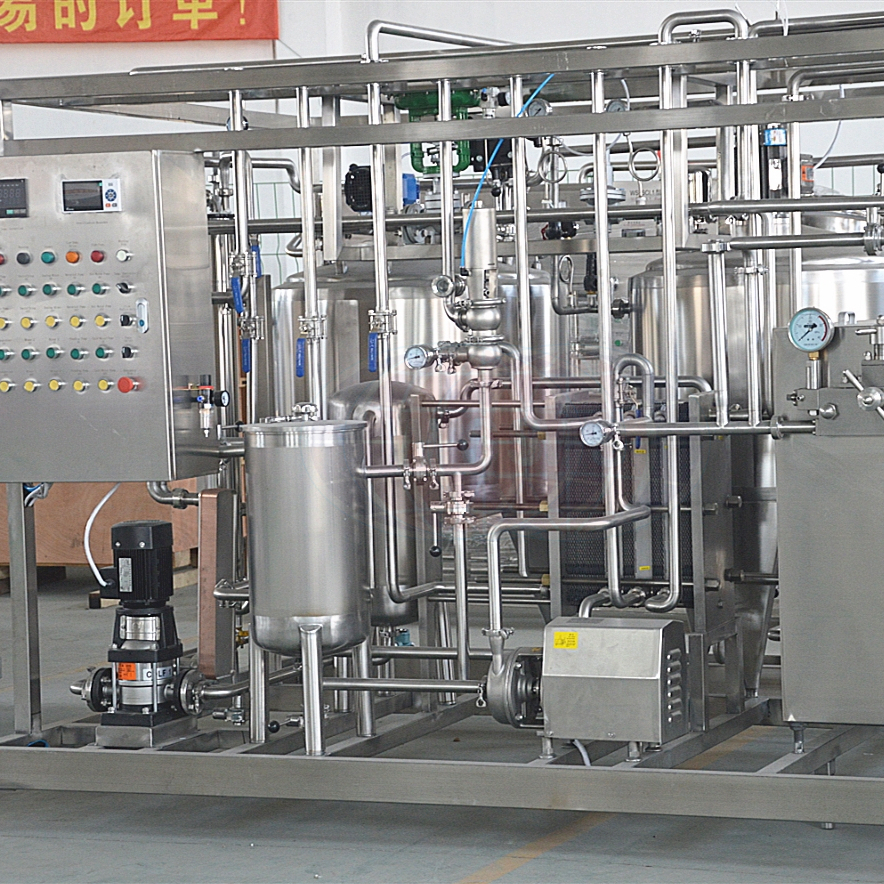
Mechanische storingen zijn de meest voorkomende fysieke redenen waarom een primaire productie-eenheid niet meer werkt. Stel je een productierun midden in de zomer voor. De omgevingswarmte van de faciliteit is hoog. Voortdurende fysieke wrijving binnen de verwerkingscilinders creëert een ruwe omgeving voor alle bewegende delen.
Een complexe roterende as, bekend als de dasher, werkt in de vriescilinder. Schraperbladen worden aan deze dasher bevestigd. Ze schrapen voortdurend het ijskoude dessertmengsel van de binnenwanden. Deze schraapactie is van vitaal belang voor het handhaven van hoge warmteoverdrachtssnelheden. Het voorkomt dat het mengsel volledig vastvriest tegen het metaal.
Door constante wrijving worden deze schraperbladen na verloop van tijd bot of kromgetrokken. De bladen slagen er uiteindelijk niet in om goed contact te houden met de cilinderwand. Er ontstaat dan een isolerende laag van bevroren mengsel. Dit vermindert de koelefficiëntie aanzienlijk. Het resterende mengsel vriest te snel in tot een vaste massa. De dasher heeft moeite om door dit massieve blok te draaien. De elektrische stroom die door de aandrijfmotor wordt getrokken, piekt onmiddellijk. Thermische overbelastingsrelais detecteren deze piek en schakelen de IJsmachine om doorbranden van de motor te voorkomen.
Het overbrengen van zeer viskeuze materialen vereist robuuste pompsystemen. Draaizuigerpompen of zware centrifugaalpompen zijn standaard. Deze pompen zijn zeer gevoelig voor verstoppingen. Vreemde voorwerpen of niet goed opgeloste stabilisatoren veroorzaken ernstige storingen. Het geharde mengsel uit eerdere productieruns zorgt ook voor enorme obstakels.
Bovendien is de pompintegriteit afhankelijk van nauwkeurige O-ringen en mechanische afdichtingen. Voortdurende blootstelling aan schurende suikerkristallen degradeert deze componenten. Extreme temperatuurschommelingen zorgen ervoor dat rubberen en siliconen afdichtingen uitharden en barsten. De pomp verliest zijn vacuüm- en drukmogelijkheden als een afdichting defect raakt. Dit drukverlies verstoort de precieze voedingssnelheid. Operators moeten een noodstop initiëren om de defecte componenten te vervangen.
Temperatuurregeling is de absolute kern van de productie van diepvriesdesserts. Elke afwijking in de thermische parameters zal geautomatiseerde veiligheidsprotocollen activeren. Deze protocollen legden de productiereeks onmiddellijk stil.
Apparatuur voor continu invriezen is afhankelijk van een speciale koelcyclus. De compressor is het hart van dit systeem. Het comprimeert het koelgas en drijft het warmtewisselingsproces aan.
De compressor moet harder werken om de warmte af te voeren als de omgevingstemperatuur te hoog is. Verstopte condensorbatterijen leiden ook tot oververhitting. Moderne productielijnen zijn voorzien van thermische sensoren op de compressorbehuizing. De programmeerbare logische controller schakelt de koelcyclus automatisch uit als de temperatuur de veilige limieten overschrijdt. Als gevolg hiervan is de De ijsvriezer stopt. De lijn moet stoppen om te voorkomen dat het warme vloeistofmengsel het verpakkingsgebied overstroomt.
Overkoeling vormt daarentegen een even ernstige bedreiging voor de continue werking. Het koelsysteem kan te veel koelcapaciteit toepassen in verhouding tot het debiet. De binnentemperatuur van de vriescilinder daalt dan te snel.
De viscositeit van het product stijgt exponentieel naarmate de temperatuur daalt. Het wordt te dik om goed te kunnen pompen of extruderen. Deze extreme dikte zorgt voor een enorme tegendruk in de leidingen. Druksensoren detecteren deze anomalie. Ze zorgen voor een automatische leidingstop om leidingbreuken te voorkomen. Het beheren van het delicate evenwicht tussen de stroomsnelheid en de expansie van het koelmiddel is van cruciaal belang.
Niet alle lijnonderbrekingen zijn het gevolg van mechanische defecten tijdens de extrusiefase. Veel kritieke storingen zijn procesgerelateerd. Ze ontstaan veel eerder in de productiecyclus, tijdens de rust- en hydratatiefase.
De formulering van het basismengsel vereist nauwkeurige verhoudingen van vetten, water, suikers en stabilisatoren. Een bedieningsfout kan leiden tot onjuiste ingrediëntenverhoudingen. De chemische structuur van de basis zal fundamenteel gebrekkig zijn als het mengsel onvoldoende rusttijd heeft.
Een overdosis stabilisatoren resulteert in een mengsel dat te stroperig is. Dit te dikke mengsel veroorzaakt ernstige mechanische belasting op de transferpompen wanneer deze uit de pomp worden gehaald Verouderde tank . De pompen kunnen caviteren. Vacuümbellen imploderen en beschadigen de pompwaaiers. De pompen slagen er eenvoudigweg niet in om de vloeistof met het vereiste volume te verplaatsen. Dit zorgt ervoor dat de stroomafwaartse vriesapparatuur verhongert en vastloopt.
De wachtschepen zijn voorzien van langzaam bewegende roerwerken. Deze houden het mengsel homogeen en zorgen voor een gelijkmatige temperatuurverdeling.
Het mengsel begint te scheiden als de roermotor uitvalt. Lichtere melkvetten stijgen naar boven. Zwaardere suikers en vaste stoffen bezinken op de bodem. Zonder roeren wordt de vloeistof nabij de koelmantels te koud. Het midden van de tank blijft te warm. Door deze thermische gelaagdheid is de partij niet langer uniform. Het wordt ongelijkmatig verwerkt als het stroomafwaarts wordt verzonden. Onvoorspelbare bevriezingssnelheden zullen uiteindelijk het systeem blokkeren.
Het opereren onder extreme fysieke krachten maakt hogedrukverwerkingsapparatuur tot een zeer kwetsbaar knooppunt. Een storing hier stopt de productielijn en vernietigt duizenden liters product.
De kernfunctie van deze apparatuur bestaat erin het vloeistofmengsel door microscopisch kleine openingen in de kleppen te persen. De vloeistof beweegt met hoge snelheid. Hierdoor ontstaan schuifkrachten die vetbolletjes verbrijzelen. De schurende aard van het mengsel veroorzaakt na verloop van tijd fysieke slijtage aan de klepzittingen van wolfraamcarbide.
De gaten worden op onvoorspelbare wijze groter naarmate de kleppen verslijten. Dit leidt tot onregelmatige drukvallen. Moderne verwerkingslijnen maken gebruik van gevoelige druktransducers om deze fase te bewaken. De centrale controller stopt de transferpompen onmiddellijk als de druk onder de minimumdrempel daalt. Dit voorkomt dat niet-gehomogeniseerd mengsel door de vloeistof stroomt Homogenisator en verontreinigende stroomafwaartse tanks.
De impact op het eindproduct is groot als dit hogedrukproces mislukt. Vetbolletjes klonteren samen tijdens het invriesproces als ze niet goed worden verkleind. Dit karnen resulteert in een korrelige textuur die onaanvaardbaar is voor consumenten.
Bovendien fungeren deze grote vetklonters als fysieke obstakels. Ze hechten zich aan de binnenwanden van stroomafwaartse leidingen. Ze verstoppen ook de fijnmazige filters die de vriesapparatuur beschermen. Deze ophoping zorgt uiteindelijk voor een volledige fysieke blokkade. Het stopt de stroom volledig en vereist een tijdrovende handmatige demontage.
Operationele en technologische aspecten van de apparatuur zijn zeer kritisch. Moderne verwerkingsfaciliteiten zijn sterk geautomatiseerd. Menselijke invoerfouten of softwarefouten kunnen de bedrijfsvoering onmiddellijk stilleggen.
Operators besturen de gehele operatie via een centrale interface. Ze moeten voor elk uniek recept specifieke parameters invoeren. Dit omvat het vereiste luchtinjectiepercentage, cilinderdruk en exacte vriestemperaturen.
Een operator zou het verkeerde luchtinjectiepercentage kunnen invoeren. Door te veel lucht in een zwaar basismengsel te injecteren, stort de productstructuur in. Dit veroorzaakt drukonevenwichtigheden in de extrusiekop. Als u de vriestemperatuur slechts één graad te laag instelt, kan het product in het vat vastvriezen. Deze invoerfouten veroorzaken direct fysieke storingen. De floormanager moet onmiddellijk een handmatige stop uitvoeren om het systeem opnieuw te kalibreren.
De centrale controller ontvangt voortdurend gegevens van tientallen sensoren. Dit netwerk omvat nabijheidssensoren op veiligheidsvoorzieningen, debietmeters en thermische sondes.
Stel je een vrijdagavonddienst voor waarin een trillende nabijheidssensor ten onrechte een open veiligheidsdeur signaleert. Elektronische sensoren zijn gevoelig voor degradatie in de natte en trillingsrijke omgeving van een zuivelfabriek. Een gecorrodeerde temperatuurmeter kan ten onrechte een kokende tank melden. De programmering dicteert een onmiddellijke fatale foutuitschakeling wanneer de controller deze valse signalen ontvangt. Voor het diagnosticeren van deze softwareproblemen zijn gespecialiseerde technici nodig die de elektrische fout kunnen opsporen.
Het runnen van een faciliteit met maximale efficiëntie vereist een rigoureuze proactieve onderhoudsstrategie. Wachten tot een onderdeel defect raakt, leidt tot catastrofale stilstand en dure rekeningen voor noodreparaties. Preventief onderhoud is de meest kosteneffectieve methode.
Hygiëne is onlosmakelijk verbonden met mechanische betrouwbaarheid in de zuivelindustrie. Strenge Clean-in-Place-protocollen vormen de eerste verdedigingslinie. Het systeem verwerkt rauwe zuivel en suikers. Deze ingrediënten zijn zeer gevoelig voor bacteriegroei en fysieke coagulatie. Overgebleven zuivelresten harden snel uit tot een formidabele substantie die bekend staat als melksteen.
Dit verharde residu fungeert als een fysieke barrière. Het veroorzaakt enorme blokkades in het hele systeem. Resterend mengsel kan de uitstroomkleppen verstoppen als de opslagvaten niet grondig worden gereinigd. Transferpompen ondervinden cavitatie en overbelasting wanneer ze proberen deze beperkte stroom te verplaatsen. Een zeer effectief geautomatiseerd reinigingsprotocol zou warme voorspoelingen, bijtende wasbeurten op hoge temperatuur, mild zure wasbeurten en een laatste, voedselveilige ontsmetting moeten omvatten.
Routinematige mechanische inspecties zijn van cruciaal belang voor de fysieke hardware. De machines ondergaan enorme fysieke stress en extreme temperatuurschommelingen. Visuele en handmatige inspecties door getrainde technici zijn verplicht.
Modern preventief onderhoud omvat regelmatige software- en sensoraudits. Een temperatuurmeter die zelfs maar twee graden buiten de kalibratie afwijkt, zorgt ervoor dat het mengsel te stroperig wordt. Het maandelijks kalibreren van elektronische sensoren zorgt ervoor dat mechanische componenten nauwkeurige opdrachten ontvangen. Facilitair managers moeten een gestructureerd inspectieschema implementeren. Dit omvat onder meer het dagelijks controleren van de scherpte van de dashermessen en het wekelijks inspecteren van de O-ringen op microlekken.
Industriële machines hebben een eindige levensduur, zelfs bij zorgvuldig onderhoud. Cumulatieve slijtage van een verouderend systeem resulteert uiteindelijk in afnemende rendementen. Vervangende onderdelen worden schaars. De frequentie van micro-stops neemt snel toe. Het repareren van oude apparatuur is op dit kritieke moment economisch niet langer haalbaar.
Objectieve gegevens en financiële analyses moeten de beslissing om te upgraden bepalen. Faciliteiten moeten de werkelijke kosten van hun huidige downtime nauwkeurig berekenen. Deze berekening gaat veel verder dan de factuur voor noodvervangingsonderdelen.
Een uitgebreide analyse van de kosten voor stilstand omvat onder meer de verloren producten, de kosten van inactieve arbeidsuren en de hoge kosten voor noodreparaties. Een faciliteit die vier uur onverwachte downtime per week ervaart, verliest enorme inkomsten. Verspilde ingrediënten en noodreparatiewerkzaamheden verergeren dit verlies in de loop van het jaar. Het systeem betaalt zichzelf snel terug als nieuwe apparatuur deze verspilling elimineert.
Het selecteren van de juiste apparatuur is van cruciaal belang bij het upgraden. U hebt machines nodig die gebouwd zijn om voortdurende industriële stress te weerstaan. Gebaseerd op de beste technische normen, vindt u hier een vergelijking van waar u op moet letten bij het vervangen van uw verouderde lijn.
| Component/eigenschap | Verouderd/standaarduitrusting | Hoogwaardige specificaties |
|---|---|---|
| Materiaal constructie | Standaard 304 roestvrij staal, gevoelig voor putvorming na verloop van tijd. | Voedselveilig SUS304- of SUS316L-roestvrij staal voor maximale corrosieweerstand. |
| Homogenisatiedruk | Eentraps, schommelend rond de 15 tot 20 Mpa. | Tweetrapshomogenisatie met behoud van een stabiele 25 Mpa voor ultrafijne vetverspreiding. |
| Koelkern | Algemene compressoren met hoge uitvalpercentages in warme omgevingen. | Premium Bitzer-, Danfoss- of Copeland-compressoren zorgen voor een stabiele thermische uitwisseling. |
| Productiecapaciteit | Inconsistente productie, moeite om 150 liter per uur te behouden. | Schaalbare continue output van 300 liter per uur tot 1000 liter per uur. |
| Controlesysteem | Handmatige kleppen en basisrelaislogica. | Siemens touchscreen-interfaces met geautomatiseerde foutdiagnose en geïntegreerde sanitaire voorzieningen. |
Geef prioriteit aan geautomatiseerde sanitaire integratie om menselijke fouten te voorkomen. Zoek naar componenten met een hoge duurzaamheid, zoals kleppen van wolfraamcarbide. Door te upgraden naar een moderne opstelling kunnen fabrikanten zeer responsieve elektronische expansiekleppen en frequentieregelaars gebruiken. Deze passen automatisch de koelcapaciteit en schraapsnelheid in realtime aan op basis van de viscositeit van het mengsel.
Een geautomatiseerde dessertverwerkingsfaciliteit is zeer efficiënt. Toch blijft het fundamenteel kwetsbaar voor mechanische slijtage, temperatuurschommelingen en achterstallig onderhoud. Eén enkel bot mes of een microdrukdaling kan een cascade van geautomatiseerde stops veroorzaken. Dit kost duizenden aan verspilde ingrediënten en verloren tijd.
Proactief onderhoud voorkomt deze kostbare, onverwachte stilstand. Fabrieksmanagers stellen hun doorvoer veilig door over te stappen van reactieve reparaties naar voorspellend onderhoud. Een grondige training van operators is ook van groot belang om invoerfouten te voorkomen.
Controleer vandaag nog uw huidige apparatuur en onderhoudsschema's. Evalueer uw downtimekosten. Als verouderde machines uw winstmarges aantasten, is het tijd om te upgraden. Bezoek WFOOD Machinery om hoogwaardige productielijnen te verkennen die zijn afgestemd op uw capaciteitsbehoeften. Investeren in hoogwaardige, moderne apparatuur zorgt voor operationeel succes op de lange termijn en beschermt uw bedrijfsresultaten.
De meest voorkomende boosdoeners achter onverwachte stilstand zijn mechanische slijtage. Vooral botte schraapbladen en beschadigde pompafdichtingen veroorzaken enorme problemen. De roermessen moeten voortdurend het bevroren mengsel wegschrapen van de cilinderwanden in de continue vriezer. Het mengsel vriest vast tegen het metaal als deze messen bot worden. Dit veroorzaakt een onmiddellijke piek in de viscositeit. De aandrijfmotor raakt overbelast, waardoor een automatische veiligheidsuitschakeling wordt geactiveerd om catastrofale mechanische breuken te voorkomen. Het implementeren van een wekelijkse inspectie van deze specifieke componenten vermindert plotselinge mechanische storingen drastisch.
Een vriezer bevriest doorgaans en stopt de productie als gevolg van een onbalans tussen de mengstroomsnelheid en de koelcapaciteit. De koelcompressor blijft dezelfde hoeveelheid koeling toepassen op een kleiner mengselvolume als de transferpomp langzamer gaat werken. Hierdoor wordt de cilinder snel overkoeld. Een andere veel voorkomende oorzaak is een daling van de mengseltemperatuur voordat het zelfs maar in de vriezer komt. Door te upgraden naar een systeem met frequentieregelaars kunt u dit probleem verzachten door de snelheid van de dasher automatisch aan te passen.
Zowel de opslagvaten als de hogedrukverwerkingseenheden vereisen na elke productierun een uitgebreide saneringscyclus. Bij continu gebruik moet u ze minstens één keer per 24 uur reinigen. Zuivelproducten zijn zeer bederfelijk en vatbaar voor snelle bacteriële kolonisatie. Overgebleven vetten en eiwitten coaguleren en verharden tot melksteen als de apparatuur niet dagelijks wordt ontsmet. Dit verharde residu veroorzaakt ernstige biologische gevaren en veroorzaakt mechanische verstoppingen in microscopisch kleine kleppen.
Een commerciële verwerkingsmachine van hoge kwaliteit kan 15 tot 20 jaar betrouwbaar functioneren als deze wordt ondersteund door een rigoureus preventief onderhoudsprogramma. De levensduur van de apparatuur hangt sterk af van hoe goed de faciliteit omgaat met dagelijkse slijtage. Het regelmatig vervangen van verbruiksartikelen, zoals schraapmessen, mechanische afdichtingen en aandrijfriemen, voorkomt overmatige belasting van de kerncomponenten. De beslissing om een verouderde machine te vervangen komt vaak neer op de beschikbaarheid van reserveonderdelen en de kosten van frequente micro-stops.
Ja, een falende hogedrukverwerkingseenheid zal het hele productieproces absoluut stilleggen. Het fungeert als het hogedrukhart van de mixvoorbereidingsfase. Het dwingt de vloeistof door kleine kleppen om vetmoleculen af te breken. Het mengsel zal niet de juiste emulsie bereiken als het druk verliest als gevolg van versleten kleppen of een kapotte afdichting. Moderne geautomatiseerde lijnen zijn voorzien van druksensoren die deze druppels onmiddellijk detecteren. Het centrale controlesysteem activeert een automatische stop totdat de drukfout is opgelost om te voorkomen dat er benedenstrooms mengsel stroomt dat niet aan de normen voldoet.
Begin met het controleren van de koelcyclus en de omgevingsomgeving. Zorg ervoor dat de condensorbatterijen volledig vrij zijn van stof en vuil, omdat geblokkeerde batterijen een goede warmteafvoer verhinderen. Controleer vervolgens het koelmiddelpeil; een microlek zal de koelcapaciteit ernstig verminderen. Als de mechanische kant in orde is, inspecteer dan de mengselformulering. Een mengsel met een te hoog suiker- of alcoholgehalte verlaagt het vriespunt tot boven de operationele parameters van de machine. Controleer ten slotte de elektronische expansiekleppen om er zeker van te zijn dat ze correct openen zodat er koelmiddel kan stromen.
Het ideale overschrijdingspercentage is geheel afhankelijk van de productcategorie die u produceert. Premium, dichte gelato richt zich doorgaans op een lage overschrijding tussen 20 en 30 procent. Standaard commercieel ijs zit meestal tussen de 50 en 80 procent overrun, waardoor een romige textuur in evenwicht wordt gebracht met winstgevendheid. Economy-merken kunnen de overrun tot 100 procent of meer pushen, wat betekent dat het eindproduct voor de helft uit lucht bestaat. Het handhaven van de exacte doeloverschrijding vereist een nauwkeurige kalibratie van de luchtinjectiepompen en een stabiele mengselviscositeit.