Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 01-08-2026 Herkomst: Locatie

Bij het selecteren van een productiepartner voor uw vestiging zijn kapitaaluitgaven met een hoge inzet gemoeid. Een verkeerde uitlijning van apparatuur heeft directe gevolgen voor de opbrengst, operationele efficiëntie en time-to-market. Bij het beoordelen van leveranciers koopt u niet alleen maar staal en kleppen; u investeert in de ruggengraat van uw operationele output. Ontoereikende partnerschappen resulteren vaak in knelpunten in de integratie, onvoorziene beperkingen op het gebied van thermische verwerking, fouten in de verwerking van grondstoffen en rigide systemen die zich niet kunnen aanpassen aan veranderende verpakkingstrends. Deze gids biedt een technisch evaluatiekader voor het beoordelen van technische capaciteiten, projecttijdlijnen en risicobeperkende strategieën bij het doorlichten van een project fabrikant van drankproductielijnen . Als u begrijpt wat u van een leverancier moet vragen, zorgt u ervoor dat uw faciliteit efficiënt functioneert, op de juiste manier kan worden geschaald en aan strikte kwaliteitsnormen wordt voldaan. We zullen de exacte specificaties opsommen die u moet verifiëren voordat u aanbestedingscontracten ondertekent.
Voordat u discussies start, berekent u uw huidige doorvoerbehoefte in flessen of blikjes per minuut (BPM/CPM). Vergelijk deze cijfers met de verwachte seizoenspieken. Een competente De leverancier van drankverwerkingsapparatuur evalueert de beperkingen van de voetafdruk van uw faciliteit aan de hand van de gewenste output, het verbruik van nutsvoorzieningen en toekomstige uitbreidingsmogelijkheden. Ze ontwerpen lay-outs die groei mogelijk maken zonder dat een volledige afbraak van de bestaande infrastructuur nodig is. U moet nauwkeurige gegevens verstrekken over uw beschikbare elektrische servicedalingen, persluchtcapaciteit en limieten voor de afvoer van afvalwater. Als uw installatie slechts een 400-amp-voorziening heeft, zal het specificeren van een hogesnelheidslijn met enorme koelvereisten onmiddellijk leiden tot projectvertragingen. De leverancier moet het elektriciteitsverbruik voor elke motor, pomp en verwarmingselement in kaart brengen om ervoor te zorgen dat uw gebouw de belasting aankan.
Schaalbaarheid betekent ook kijken naar de fysieke indeling. Een goede lay-out laat fysieke ruimte over voor toekomstige accumulatietabellen of upgrades van secundaire verpakkingen. Als u van plan bent volgend jaar een krimpbundelaar toe te voegen, moet de indeling van de transportband vandaag rekening houden met die voetafdruk. Plaats uzelf niet in een hoek met een lay-out die de huidige ruimte maximaliseert, maar geen ruimte laat voor een toekomstige palletiseermachine.
Moderne faciliteiten vereisen vaak multifunctionele lijnen die diverse materialen zoals PET, glas en aluminium op één voetafdruk kunnen verwerken. Bij de engineering van deze systemen zijn technische afwegingen nodig. Snelle omwisselingsmogelijkheden zijn van cruciaal belang voor het hanteren van verschillende containerformaten, nekafwerkingen en sluitingen zoals kronen, ROPP-doppen of deksels. De lijn moet zich ook aanpassen aan verschillende etiketteringsformaten, waaronder krimphoezen, etiketten op rol en drukgevoelige stickers, zonder langere stilstandtijden tijdens de overgangen te veroorzaken.
| van containertype | Vereisten voor verwerking | Gemeenschappelijke wisselonderdelen | Typische wisseltijd |
|---|---|---|---|
| PET-flessen | Nekbehandeling om beknelling te voorkomen, luchttransporteurs | Nekgeleiders, sterwielen, capperhouders | 30 - 45 minuten |
| Glazen flessen | Basisbehandeling, zachte startbanden om breuk te voorkomen | Basisgeleiders, vulcentreerklokken, kroonkoppen | 45 - 60 minuten |
| Aluminium blikjes | Massabehandeling, zachte overgangen, naadgereedschap | Naadhouders en -rollen, invoergoten voor deksels | 60 - 90 minuten |
Houd bij het beoordelen van voorstellen het omschakelingsproces onder de loep. Zijn de wijzigingsonderdelen kleurgecodeerd? Hebben ze gereedschap nodig, of zijn ze snel los te maken? Een lijn die vier uur nodig heeft om over te schakelen, vernietigt uw OEE als u meerdere SKU's per week gebruikt. Eis waar mogelijk gereedschaploze omschakelingen.
Specifieke vloeistofeigenschappen bepalen de pompkeuze, het leidingontwerp en de vulkleptechnologie. Centrifugaalpompen zijn geschikt voor vloeistoffen met een lage viscositeit, terwijl verdringerpompen dikkere producten verwerken. Afhankelijk van het product kunnen vulkleppen gebruik maken van zwaartekracht-, isobare/tegendruk- of volumetrische technologieën.
Voor sappen met een hoog vruchtvleesgehalte moeten de leidingen scherpe ellebogen van 90 graden vermijden waar het vruchtvlees kan overbruggen en verstoppen. Sweepellebogen en membraankleppen zijn noodzakelijk. Voor koolzuurhoudende producten moet de vulkom een exacte druk behouden om schuimvorming tijdens de vulcyclus te voorkomen. Als de druk daalt, schuimt het product over, waardoor korte vullingen en plakkerige flessen ontstaan die de etiketteermachine stroomafwaarts vervuilen.
Kant-en-klare, vooraf geconfigureerde apparatuur brengt vaak operationele en ruimtelijke beperkingen met zich mee. Op maat gemaakte lay-outs zijn afgestemd op specifieke beperkingen van de faciliteit, waardoor de workflows van operators, toegangspunten voor onderhoud en materiaalstroom worden geoptimaliseerd. Een aanpak op maat zorgt ervoor dat de apparatuur bij het gebouw past, in plaats van dat het gebouw wordt gedwongen om aan rigide apparatuurafmetingen te voldoen. Als u lage plafondafstanden of structurele kolommen in het midden van uw productievloer heeft, leidt een aangepaste lay-out de transportbanden efficiënt rond deze obstakels.
Toegang voor onderhoud is een andere belangrijke factor. Vooraf geconfigureerde skids kunnen cruciale pompen of kleppen tegen een muur plaatsen, waardoor ze onmogelijk te onderhouden zijn zonder de helft van de machine te demonteren. Maatwerk zorgt ervoor dat elke motor, versnellingsbak en sensor eenvoudig toegankelijk is voor uw onderhoudsteam. Dit vermindert de gemiddelde reparatietijd (MTTR) en houdt de lijn draaiende.
Een allesomvattende leverancier integreert cruciale upstream-voorbereidingsapparatuur naadloos. Een goede integratie in deze fase voorkomt knelpunten stroomafwaarts en zorgt voor een consistente productkwaliteit. Het stroomopwaartse proces volgt doorgaans deze stappen:
Thermische dynamiek speelt een cruciale rol, met name voor sappen, thee of zuivelproducten die pasteurisatie vereisen via HTST-, tunnel- of batchmethoden. Fabrikanten moeten rekening houden met koeltunnels of warmtewisselaars om de producttemperatuur na het vullen te verlagen. Als producten niet voldoende worden gekoeld, kan dit leiden tot condensatie, vervorming van de verpakking en problemen met de hechting van labels voordat het product de verpakkingsfase ingaat.
Als u een PET-fles heet vult bij een temperatuur van 185 graden Fahrenheit, zal de fles kromtrekken als deze niet snel wordt afgekoeld. Koeltunnels gebruiken enorme hoeveelheden water en vereisen een aanzienlijke vloeroppervlakte. De fabrikant moet de exacte verblijftijd in de koeltunnel berekenen op basis van uw containergrootte en producttemperatuur. Ze moeten ook het waterrecirculatiesysteem zo ontwerpen dat de verspilling van nutsvoorzieningen tot een minimum wordt beperkt.
Verwacht gecentraliseerde PLC-systemen en intuïtieve HMI-integratie. Topfabrikanten bouwen IoT-sensoren en gegevensverzamelingspunten in om OEE te monitoren, microstops te detecteren en het gebruik van nutsvoorzieningen in realtime te volgen. Dankzij deze datagestuurde aanpak kunnen operators inefficiënties opsporen en productieschema's effectief optimaliseren. U moet het gewenste PLC-merk opgeven, zoals Allen-Bradley of Siemens, zodat het aansluit bij de bestaande kennisbank van uw onderhoudsteam.
De HMI-schermen moeten duidelijke diagnostiek bieden. Als een afscherming wordt geopend, moet het scherm precies weergeven welke deur open is, in plaats van een algemene foutcode weer te geven. Goede automatisering omvat receptbeheer, waardoor operators een product kunnen selecteren in een vervolgkeuzemenu, dat automatisch de vulsnelheid, het carbonatatieniveau en de transportsnelheid over de hele lijn aanpast.
Een waar De kant-en-klare drankproductie-installatie omvat alles, van de ontvangst van ingrediënten, waterverwerking en ontluchting tot en met complete drankvullijn , secundaire verpakking en uitgaand palletiseren. Door één leverancier verantwoordelijk te hebben voor de systeemintegratie worden compatibiliteitsknelpunten geëlimineerd en wordt het verwijtenspel tijdens de installatie en inbedrijfstelling voorkomen.
Wanneer u bij het ene bedrijf een vulmiddel koopt en bij het andere een etiketteermachine, bent u er verantwoordelijk voor dat ze met elkaar praten. Als de flessen zich tussen de twee machines bevinden, zal de fabrikant van het vulmiddel de etiketteerder de schuld geven, en de fabrikant van het etiketteerapparaat zal de vuller de schuld geven. Een turnkey-leverancier neemt de verantwoordelijkheid voor de prestaties van de gehele lijn. Ze schrijven de handshake-logica tussen de machines en garanderen de uiteindelijke uitvoersnelheid.
Het synchroniseren van transportsnelheden en doorvoersnelheden tussen de vuller, naad/capper, codeerder en etiketteermachine brengt aanzienlijke technische uitdagingen met zich mee. Accumulatietafels, depalletiseermachines en geavanceerde transportbandbedieningen moeten zo worden ontworpen dat ze kleine onderbrekingen kunnen opvangen zonder dat er uitvaltijd over de hele lijn ontstaat. Een goede synchronisatie zorgt voor een soepele, continue productstroom.
VFD's (Variable Frequency Drives) op de transportmotoren zorgen ervoor dat de lijn soepel kan versnellen of vertragen. Als de etiketteermachine geen etiketten meer heeft en twee minuten stilstaat, moet de accumulatietafel voldoende capaciteit hebben om de flessen die gedurende die tijd uit de vuller komen op te vangen. Zodra de etiketteermachine opnieuw is opgestart, moet deze iets sneller draaien dan de vuller om de opgehoopte flessen leeg te maken en de lijn weer in stabiele toestand te brengen.
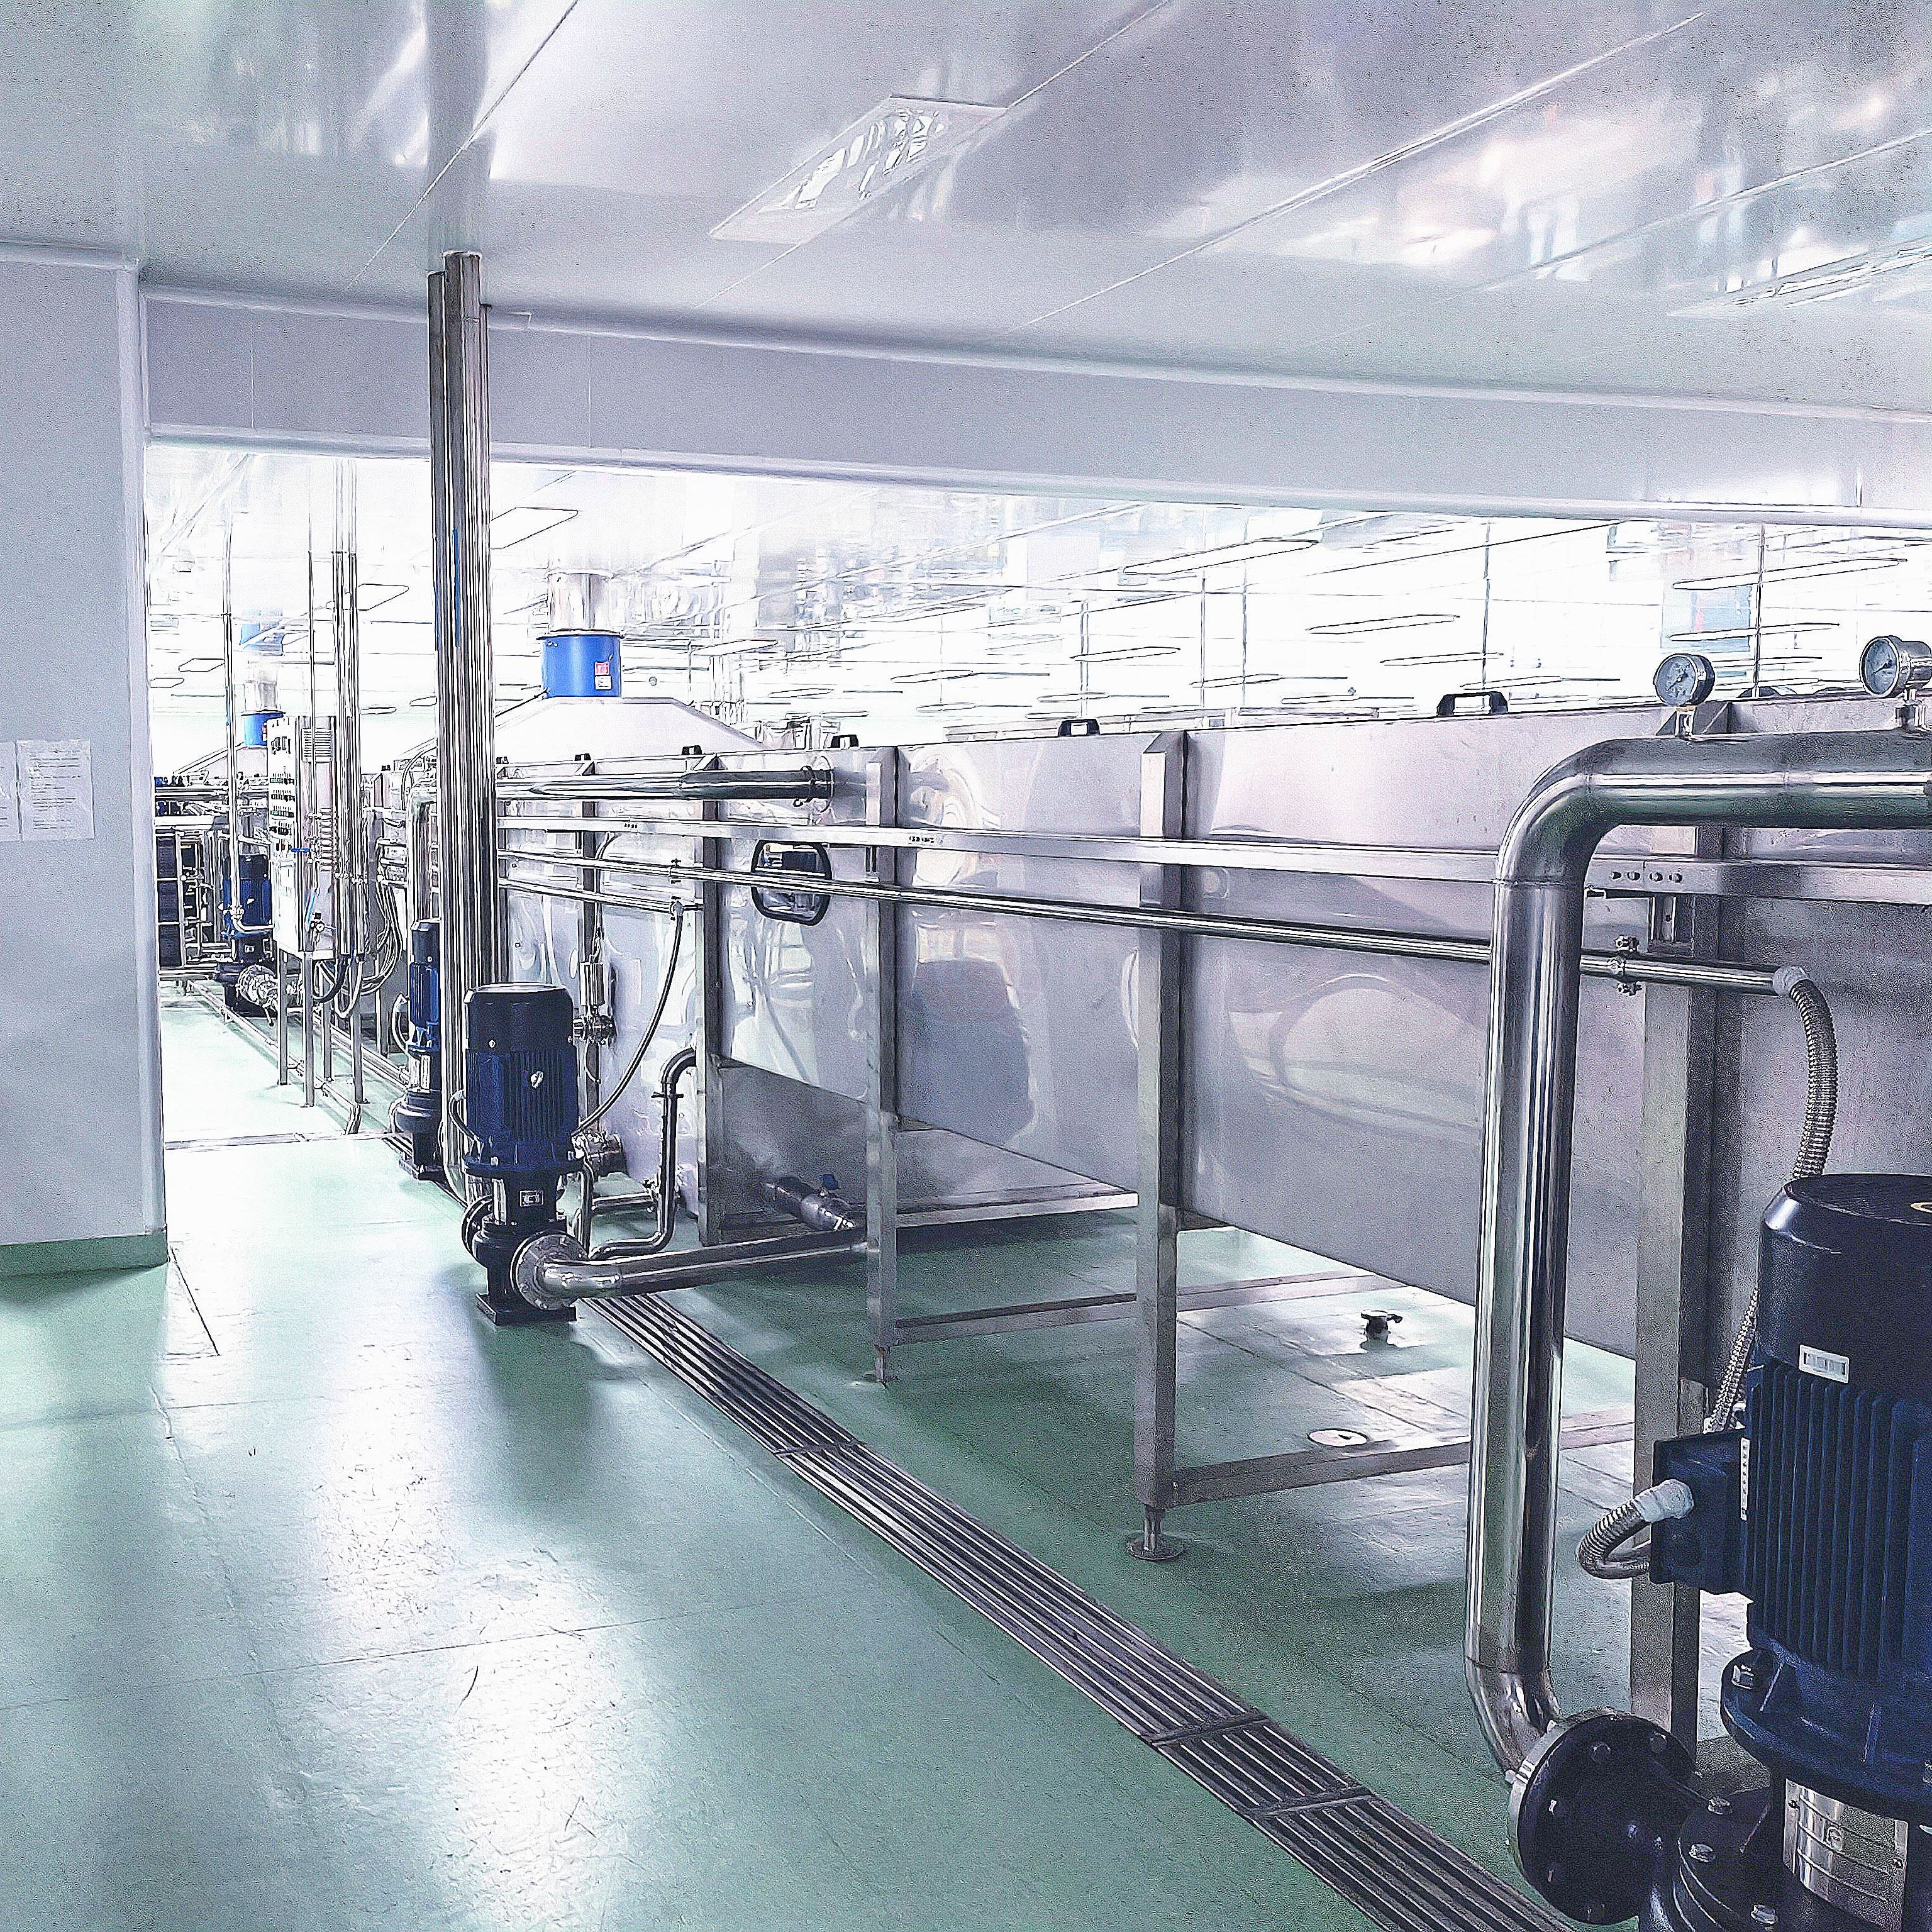
De initiële technische beoordeling omvat audits van nutsvoorzieningen met betrekking tot de waterstroom, de kwaliteit van de perslucht, de elektrische belasting en de drainage-indelingen. Bij de ruimtelijke planning wordt gebruik gemaakt van 3D CAD en fabrieksstroomsimulaties om potentiële botsingen te identificeren en de lay-out te optimaliseren voordat de fabricage begint. Afwatering wordt vaak over het hoofd gezien. U hebt sleufdrainages nodig die direct onder het vulmiddel en CIP-skids worden geplaatst. De vloer moet op de juiste manier hellen, zodat er geen water rond de poten van de apparatuur blijft staan, waardoor een broedplaats voor bacteriën ontstaat.
Verwacht een standaard fabricageperiode van 3 tot 6 maanden. Variabelen in de toeleveringsketen hebben vaak invloed op de levering van gespecialiseerde componenten zoals pneumatische sanitaire kleppen, debietmeters en op maat gemaakte spruitstukken. Een betrouwbare fabrikant beheert deze variabelen proactief om het project op schema te houden. Ze zullen artikelen met een lange levertijd, zoals roestvrijstalen tanks en gespecialiseerde PLC's, onmiddellijk na ondertekening van het contract bestellen.
Standaardvalidatieprotocollen zorgen ervoor dat de apparatuur voldoet aan contractprestatiegaranties. Tijdens FAT in de fabriek van de fabrikant moeten operators droge runs, natte runs met het daadwerkelijke product, snelle omschakelingsvalidatie en veiligheidsinterlocktests verifiëren voordat de lijn wordt vrijgegeven voor verzending. SAT bevestigt deze statistieken zodra ze bij uw vestiging zijn geïnstalleerd.
Fabrikanten ontwerpen geautomatiseerde CIP-systemen met meerdere tanks om kruisbesmetting en overdracht van allergenen te elimineren, wat cruciaal is in faciliteiten met meerdere producten. Het sanitaire ontwerp omvat hygiënische orbitale lassen, 316L roestvrijstalen specificatie, eliminatie van dode benen en zelflozende leidingpaden om strikte hygiënenormen te handhaven. Een dead-leg is een leidinggedeelte waar vloeistof kan stagneren. Goede techniek schrijft voor dat elke aftakking van de hoofdleiding niet langer mag zijn dan 1,5 keer de diameter van de leiding om ervoor te zorgen dat de CIP-chemicaliën deze effectief kunnen bereiken en reinigen.
Het CIP-systeem moet speciale tanks hebben voor warm water, natronloog, zuur en terugwinningswater. De PLC regelt de temperatuur, chemische concentratie en stroomsnelheid. De stroomsnelheid moet hoog genoeg zijn om een turbulente stroming in de leidingen te creëren, die de wanden fysiek schoonschrobt. Als de stroming laminair is, zal er na verloop van tijd een biofilm ontstaan.
Voor het handhaven van een bacterievrije omgeving zijn HEPA/laminaire flowfiltratiebehuizingen, UV-sterilisatietunnels voor doppen/blikjes en steriele stikstofzuivering nodig. Door ontluchting wordt opgeloste zuurstof verwijderd, waardoor het smaakprofiel van het product wordt beschermd, oxidatieve afbraak wordt voorkomen en de houdbaarheid wordt verlengd. Voor gevoelige producten zoals zuivel of zuurarme sappen moet de vuller in een ultraschone of aseptische behuizing worden geplaatst. De lucht in de behuizing wordt gefilterd door HEPA-filters en op een positieve druk gehouden, zodat ongefilterde fabriekslucht niet kan binnendringen.
Fabrikanten gebruiken structurele strategieën om installaties in bestaande, operationele faciliteiten te faseren, waardoor productieonderbrekingen tot een minimum worden beperkt. Kritieke padtaken tijdens het inbouwen, nivelleren, aansluiten op nutsvoorzieningen en proefdraaien moeten zorgvuldig worden gepland en uitgevoerd. Als u een oude lijn vervangt, moet de nieuwe apparatuur zoveel mogelijk worden voorbereid en voorbedraad voordat de oude lijn wordt verwijderd. Het installatiepersoneel moet in ploegendiensten werken om de mechanische tuigage en elektrische aansluitingen gedurende een weekend of een geplande stilstandperiode te voltooien.
Uitgebreide documentatie, inclusief SOP's, schema's voor preventief onderhoud en lijsten met slijtageonderdelen, is essentieel. Service Level Agreement (SLA)-voorwaarden moeten het oplossen van problemen met telemetrie op afstand, 24/7 technische hotlines en gegarandeerde doorlooptijden voor kritieke reserveonderdelen omvatten om voortdurend operationeel succes te garanderen. De fabrikant moet een lijst met aanbevolen reserveonderdelen verstrekken, gecategoriseerd op kritieke, slijtagegevoelige en standaardonderdelen. U moet de kritieke onderdelen, zoals afdichtingen van vulkleppen en naadhouders, in uw lokale inventaris bewaren om catastrofale stilstand te voorkomen.
A: Reken op een standaard doorlooptijd van 3 tot 6 maanden voor fabricage, testen en installatie op maat. Complexe lijnen of vertragingen in de toeleveringsketen voor gespecialiseerde componenten kunnen deze tijdlijn verlengen.
A: Kant-en-klare fabrieken bieden verantwoordelijkheid vanuit één bron. Dit elimineert interoperabiliteitsproblemen tussen verwerkings- en verpakkingsapparatuur en stroomlijnt de installatie, inbedrijfstelling en voortdurende ondersteuning.
A: Door ontluchting wordt opgeloste zuurstof uit de vloeistof verwijderd. Dit beschermt het smaakprofiel, voorkomt oxidatieve afbraak en verlengt de houdbaarheid van het product aanzienlijk.
A: Operators moeten droge runs, natte runs met daadwerkelijk product, snelle omsteltijden en veiligheidsvergrendelingsfunctionaliteit verifiëren om ervoor te zorgen dat de apparatuur voldoet aan de prestatiegaranties voordat deze wordt verzonden.
A: Fabrikanten ontwikkelen multifunctionele lijnen met snelle omschakelingsmogelijkheden. Het gaat hierbij om verstelbare geleiderails, verwisselbare sterwielen en programmeerbare vulinstellingen voor verschillende containerafmetingen en materialen.