
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-01 Origine: Sito


La selezione di un partner di produzione per la tua struttura rappresenta una spesa in conto capitale ad alto rischio. Il disallineamento delle apparecchiature ha un impatto diretto sulla resa, sull'efficienza operativa e sul time-to-market. Quando si valutano i fornitori, non si acquista semplicemente acciaio e valvole; stai investendo nella spina dorsale della tua produzione operativa. Partenariati inadeguati spesso provocano colli di bottiglia nell’integrazione, vincoli imprevisti di trattamento termico, errori nella gestione delle materie prime e sistemi rigidi incapaci di adattarsi alle mutevoli tendenze del confezionamento. Questa guida fornisce un quadro di valutazione tecnica per valutare le capacità ingegneristiche, le tempistiche del progetto e le strategie di mitigazione del rischio durante il controllo di un produttore di linee di produzione di bevande . Capire cosa chiedere a un fornitore garantisce che la tua struttura operi in modo efficiente, si adatti a dimensioni adeguate e mantenga rigorosi standard di qualità. Analizzeremo le specifiche esatte che devi verificare prima di firmare qualsiasi contratto di appalto.
Prima di avviare le discussioni, calcola i tuoi attuali requisiti di produttività in bottiglie o lattine al minuto (BPM/CPM). Confrontare queste cifre con il picco della domanda stagionale prevista. Un competente Il fornitore di apparecchiature per la lavorazione delle bevande valuta i vincoli di ingombro della vostra struttura rispetto alla produzione desiderata, al consumo di servizi e alle possibilità di espansione futura. Progettano layout che consentono la crescita senza richiedere lo smantellamento completo delle infrastrutture esistenti. È necessario fornire dati accurati relativi alle interruzioni del servizio elettrico disponibili, alla capacità dell'aria compressa e ai limiti di scarico delle acque reflue. Se il tuo impianto ha solo un servizio da 400 A, la specifica di una linea ad alta velocità con enormi requisiti di raffreddamento causerà immediatamente ritardi nel progetto. Il fornitore dovrebbe mappare il consumo di energia per ogni motore, pompa ed elemento riscaldante per garantire che l'edificio possa gestire il carico.
Scalabilità significa anche guardare al layout fisico. Un buon layout lascia spazio fisico per futuri tavoli di accumulo o aggiornamenti di imballaggi secondari. Se si prevede di aggiungere una fardellatrice termoretraibile l'anno prossimo, il layout del trasportatore deve tenere conto di tale ingombro oggi. Non chiuderti in un angolo con un layout che massimizza lo spazio attuale ma non lascia spazio per un futuro pallettizzatore.
Le strutture moderne spesso richiedono linee multiuso in grado di gestire materiali diversi come PET, vetro e alluminio su un unico ingombro. Progettare questi sistemi comporta compromessi tecnici. Le funzionalità di cambio rapido sono fondamentali per la gestione di contenitori di diverse dimensioni, finiture del collo e chiusure come corone, tappi ROPP o coperchi. La linea deve inoltre adattarsi a vari formati di etichettatura, tra cui maniche termoretraibili, etichette alimentate a bobina e adesivi autoadesivi, senza causare tempi di fermo prolungati durante le transizioni.
| del tipo di contenitore | Requisiti di movimentazione | Parti comuni di sostituzione | Tempo tipico di sostituzione |
|---|---|---|---|
| Bottiglie in PET | Movimentazione collo antischiacciamento, convogliatori ad aria | Guide collo, ruote a stella, mandrini tappatori | 30 - 45 minuti |
| Bottiglie di vetro | Movimentazione della base, trasportatori ad avviamento graduale per evitare rotture | Guide base, campane di centraggio riempitori, teste Crowner | 45 - 60 minuti |
| Lattine di alluminio | Gestione della massa, transizioni delicate, strumenti di aggraffatura | Mandrini e rulli dell'aggraffatrice, scivoli di alimentazione del coperchio | 60 - 90 minuti |
Quando si esaminano le proposte, esaminare attentamente il processo di transizione. Le parti modificabili sono codificate a colori? Richiedono strumenti o sono a sgancio rapido? Una linea che impiega quattro ore per cambiare distruggerà il tuo OEE se esegui più SKU a settimana. Richiedi sostituzioni senza strumenti, ove possibile.
Le caratteristiche specifiche del liquido determinano la scelta della pompa, la progettazione delle tubazioni e la tecnologia della valvola di riempimento. Le pompe centrifughe sono adatte a liquidi a bassa viscosità, mentre le pompe volumetriche gestiscono prodotti più densi. Le valvole di riempimento possono utilizzare tecnologie a gravità, isobarica/contropressione o volumetriche a seconda del prodotto.
Per i succhi ad alto contenuto di polpa, le tubazioni devono evitare gomiti affilati a 90 gradi dove la polpa può formare ponti e intasarsi. Sono necessari gomiti a freccia e valvole a membrana. Per i prodotti gassati, la vaschetta di riempimento deve mantenere la pressione esatta per evitare la formazione di schiuma durante il ciclo di riempimento. Se la pressione diminuisce, il prodotto forma schiuma, provocando riempimenti brevi e bottiglie appiccicose che intasano l'etichettatrice a valle.
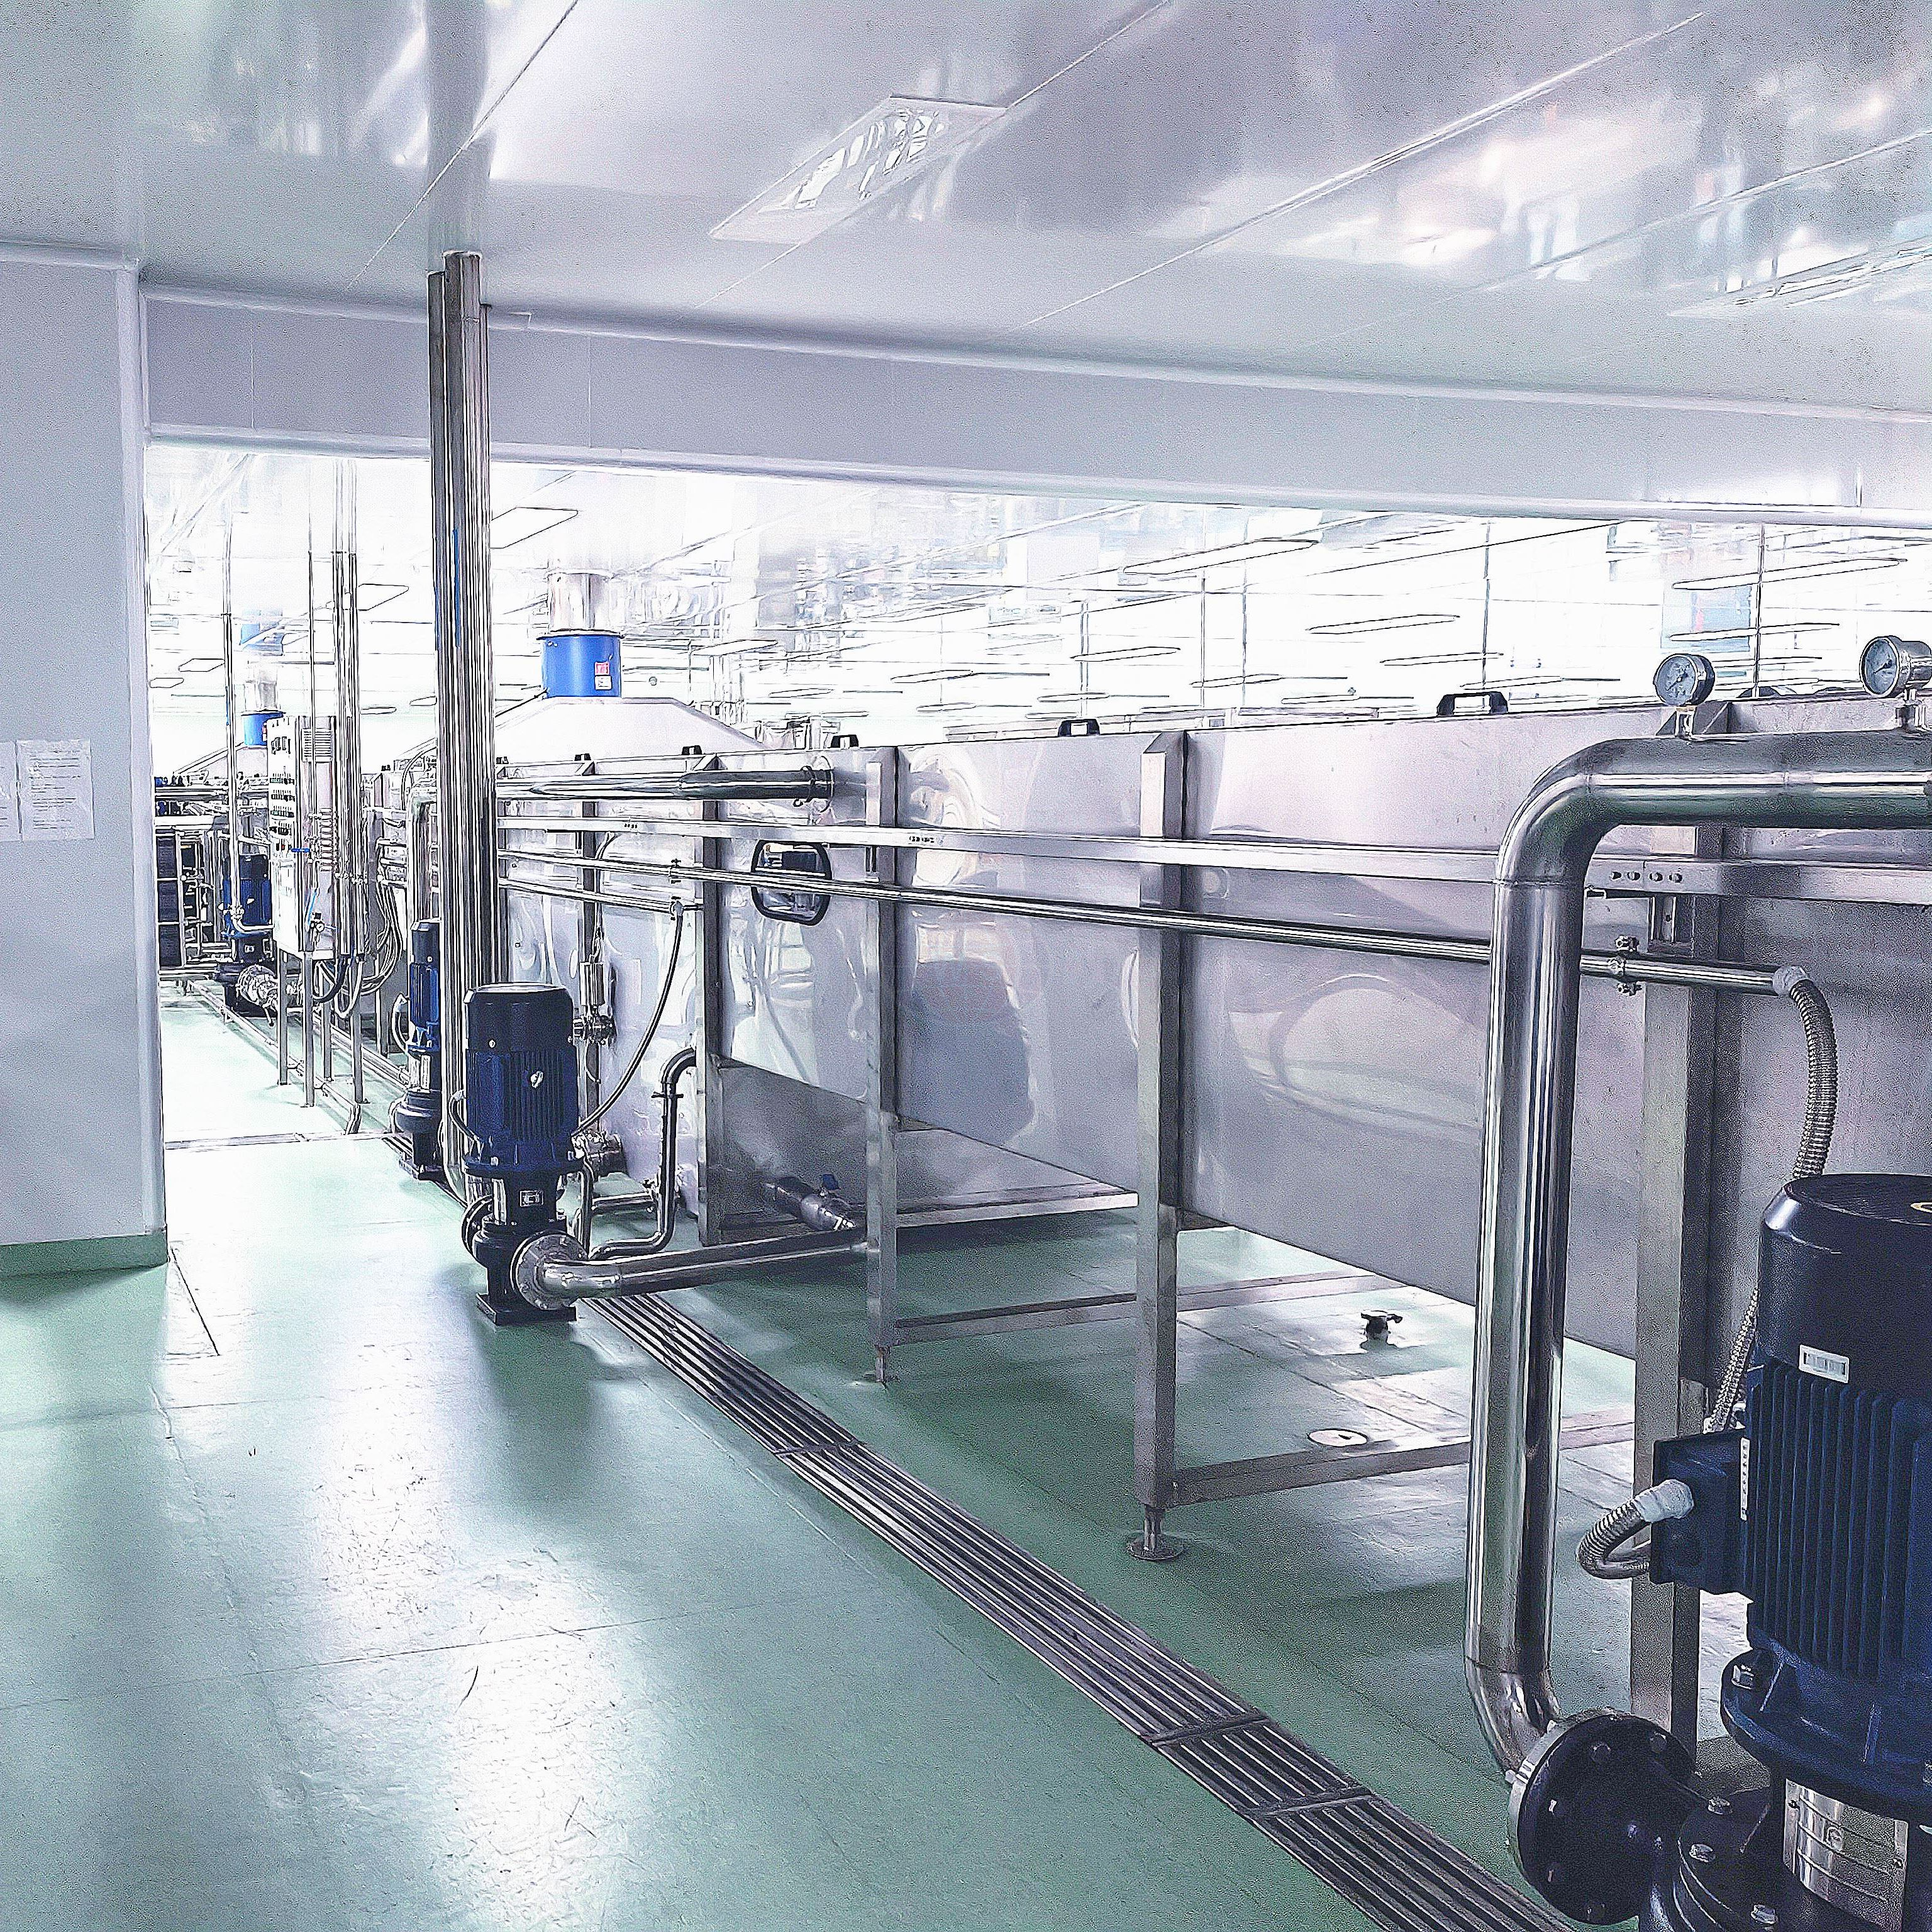
Le apparecchiature standard e preconfigurate presentano spesso limitazioni operative e spaziali. I layout progettati su misura sono adattati ai vincoli specifici della struttura, ottimizzando i flussi di lavoro degli operatori, i punti di accesso per la manutenzione e il flusso dei materiali. Un approccio personalizzato garantisce che l'apparecchiatura si adatti all'edificio, anziché costringere l'edificio a ospitare apparecchiature di dimensioni rigide. Se hai soffitti bassi o colonne strutturali al centro del tuo piano di produzione, un layout personalizzato instrada i trasportatori attorno a questi ostacoli in modo efficiente.
L'accesso per la manutenzione è un altro fattore importante. I pattini preconfigurati potrebbero posizionare pompe o valvole critiche contro un muro, rendendone impossibile la manutenzione senza smontare metà della macchina. La progettazione personalizzata garantisce che ogni motore, riduttore e sensore sia facilmente accessibile per il tuo team di manutenzione. Ciò riduce il tempo medio di riparazione (MTTR) e mantiene la linea in funzione.
Un fornitore completo integra perfettamente le apparecchiature cruciali per la preparazione a monte. Una corretta integrazione in questa fase previene i colli di bottiglia a valle e garantisce una qualità costante del prodotto. Il processo a monte generalmente segue questi passaggi:
La dinamica termica gioca un ruolo fondamentale, in particolare per succhi, tè o latticini che richiedono pastorizzazione tramite metodi HTST, tunnel o batch. I produttori devono tenere conto dell'utilizzo di tunnel di raffreddamento o scambiatori di calore per abbassare la temperatura del prodotto dopo il riempimento. Il mancato raffreddamento adeguato dei prodotti può causare condensa, deformazione della confezione e mancata adesione dell'etichetta prima che il prodotto entri nella fase di confezionamento.
Se riempi a caldo una bottiglia in PET a 185 gradi Fahrenheit, la bottiglia si deformerà se non viene raffreddata rapidamente. I tunnel di raffreddamento utilizzano enormi quantità di acqua e richiedono uno spazio significativo. Il produttore deve calcolare l'esatto tempo di permanenza richiesto nel tunnel di raffreddamento in base alle dimensioni del contenitore e alla temperatura del prodotto. Devono inoltre progettare il sistema di ricircolo dell'acqua per ridurre al minimo gli sprechi delle utenze.
Aspettatevi sistemi PLC centralizzati e un'integrazione HMI intuitiva. I produttori di alto livello integrano sensori IoT e punti di raccolta dati per monitorare l’OEE, rilevare le micro-fermate e monitorare l’utilizzo dei servizi pubblici in tempo reale. Questo approccio basato sui dati consente agli operatori di individuare le inefficienze e ottimizzare i programmi di produzione in modo efficace. È necessario specificare il marchio del PLC desiderato, ad esempio Allen-Bradley o Siemens, per corrispondere alla base di conoscenze esistente del team di manutenzione.
Le schermate HMI dovrebbero fornire una diagnostica chiara. Se viene aperta una protezione di sicurezza, lo schermo dovrebbe mostrare esattamente quale porta è aperta, anziché generare un codice di errore generico. Una buona automazione include la gestione delle ricette, consentendo agli operatori di selezionare un prodotto da un menu a discesa, che regola automaticamente le velocità di riempimento, i livelli di carbonatazione e le velocità del trasportatore sull'intera linea.
Un vero L'impianto di produzione di bevande chiavi in mano comprende tutto, dal ricevimento degli ingredienti, al trattamento dell'acqua e alla deaerazione, fino a linea completa di riempimento delle bevande , imballaggio secondario e pallettizzazione in uscita. Avere un fornitore responsabile dell'integrazione del sistema elimina i colli di bottiglia di compatibilità e previene il gioco delle colpe durante l'installazione e la messa in servizio.
Quando acquisti una riempitrice da un'azienda e un'etichettatrice da un'altra, sei responsabile di farle dialogare tra loro. Se le bottiglie tornano indietro tra le due macchine, il produttore della riempitrice incolperà l'etichettatrice e il produttore dell'etichettatrice darà la colpa alla riempitrice. Un fornitore chiavi in mano si assume la responsabilità delle prestazioni dell'intera linea. Scrivono la logica dell'handshake tra le macchine e garantiscono la velocità di output finale.
La sincronizzazione delle velocità del trasportatore e delle velocità di produzione tra riempitrice, aggraffatrice/tappatrice, codificatrice ed etichettatrice presenta sfide tecniche significative. Tavoli di accumulo, depallettizzatori e controlli avanzati dei trasportatori devono essere progettati per assorbire interruzioni minori senza causare tempi di fermo dell'intera linea. Una corretta sincronizzazione garantisce un flusso di prodotto regolare e continuo.
I VFD (azionamenti a frequenza variabile) sui motori del trasportatore consentono alla linea di accelerare o rallentare senza intoppi. Se l'etichettatrice esaurisce le etichette e si ferma per due minuti, il tavolo di accumulo dovrebbe avere una capacità sufficiente per contenere le bottiglie che escono dalla riempitrice durante quel periodo. Una volta riavviata, l'etichettatrice dovrebbe funzionare leggermente più velocemente della riempitrice per eliminare le bottiglie accumulate e riportare la linea a uno stato stabile.
La valutazione ingegneristica iniziale comprende verifiche dei servizi pubblici riguardanti il flusso dell'acqua, la qualità dell'aria compressa, il carico elettrico e i layout di drenaggio. La pianificazione spaziale utilizza CAD 3D e simulazioni del flusso di fabbrica per identificare potenziali conflitti e ottimizzare il layout prima dell'inizio della fabbricazione. Il drenaggio è spesso trascurato. Sono necessari drenaggi posizionati direttamente sotto il riempitore e gli skid CIP. Il pavimento deve essere inclinato correttamente in modo che l'acqua non si accumuli attorno alle gambe dell'attrezzatura, creando un terreno fertile per i batteri.
Aspettatevi una finestra di fabbricazione standard da 3 a 6 mesi. Le variabili della catena di fornitura spesso incidono sulla fornitura di componenti specializzati come valvole pneumatiche sanitarie, flussometri e collettori personalizzati. Un produttore affidabile gestisce in modo proattivo queste variabili per mantenere il progetto nei tempi previsti. Ordineranno articoli a lungo termine come serbatoi in acciaio inossidabile e PLC specializzati immediatamente dopo la firma del contratto.
I protocolli di convalida standard garantiscono che l'apparecchiatura soddisfi le garanzie di prestazione contrattuale. Durante il FAT presso la struttura del produttore, gli operatori devono verificare i cicli a secco, i cicli a umido con il prodotto reale, la convalida del cambio rapido e i test degli interblocchi di sicurezza prima che la linea venga autorizzata alla spedizione. SAT conferma queste metriche una volta installate presso la tua struttura.
I produttori progettano sistemi CIP automatizzati multiserbatoio per eliminare la contaminazione incrociata e il carryover di allergeni, fondamentali negli impianti multiprodotto. L'ingegneria di progettazione sanitaria comprende saldature orbitali sanitarie, specifiche in acciaio inossidabile 316L, eliminazione dei bracci morti e percorsi di tubazioni autodrenanti per mantenere rigorosi standard igienici. Una gamba morta è una sezione della tubazione in cui il liquido può ristagnare. Una buona ingegneria impone che qualsiasi diramazione della linea principale non debba essere più lunga di 1,5 volte il diametro del tubo per garantire che i prodotti chimici CIP possano raggiungerla e pulirla in modo efficace.
Il sistema CIP dovrebbe avere serbatoi dedicati per acqua calda, soda caustica, acido e acqua di recupero. Il PLC controlla la temperatura, la concentrazione chimica e la velocità del flusso. La velocità del flusso deve essere sufficientemente elevata da creare un flusso turbolento all'interno dei tubi, che pulisce fisicamente le pareti. Se il flusso è laminare, nel tempo si svilupperà un biofilm.
Il mantenimento di un ambiente privo di batteri richiede strutture di filtrazione HEPA/a flusso laminare, tunnel di sterilizzazione UV per tappi/lattine e spurgo con azoto sterile. La deaerazione rimuove l'ossigeno disciolto, proteggendo il profilo aromatico del prodotto, prevenendo la degradazione ossidativa e prolungando la durata di conservazione. Per i prodotti delicati come i latticini o i succhi a basso contenuto di acido, la riempitrice deve essere alloggiata in un contenitore ultra pulito o asettico. L'aria all'interno dell'armadio viene filtrata tramite filtri HEPA e mantenuta a una pressione positiva in modo che l'aria di fabbrica non filtrata non possa entrare.
I produttori utilizzano strategie strutturali per fasi di installazione in strutture operative esistenti, riducendo al minimo le interruzioni della produzione. Le attività critiche del percorso durante l'installazione, il livellamento, il collegamento delle utenze e le prove di funzionamento a secco devono essere pianificate ed eseguite meticolosamente. Se si sta sostituendo una vecchia linea, le nuove apparecchiature dovrebbero essere allestite e precablate il più possibile prima che la vecchia linea venga demolita. Il personale addetto all'installazione dovrebbe lavorare a turni per completare le manovre meccaniche e le terminazioni elettriche durante un fine settimana o un periodo di arresto programmato.
È essenziale una documentazione completa, comprese le SOP, i programmi di manutenzione preventiva e gli elenchi delle parti soggette a usura. I termini del Service Level Agreement (SLA) dovrebbero includere la risoluzione dei problemi di telemetria remota, hotline tecniche 24 ore su 24, 7 giorni su 7 e tempi di consegna garantiti per i pezzi di ricambio critici per garantire il successo operativo continuo. Il produttore dovrebbe fornire un elenco di pezzi di ricambio consigliati classificati in base agli articoli critici, soggetti a usura elevata e standard. È necessario conservare le parti critiche, come le guarnizioni delle valvole di riempimento e i mandrini dell'aggraffatrice, nel proprio inventario locale per evitare tempi di inattività catastrofici.
R: È previsto un tempo di consegna standard compreso tra 3 e 6 mesi per la fabbricazione, i test e l'installazione personalizzati. Linee complesse o ritardi nella catena di fornitura per componenti specializzati possono estendere questa tempistica.
R: Gli impianti chiavi in mano garantiscono la responsabilità di un unico fornitore. Ciò elimina i problemi di interoperabilità tra le apparecchiature di elaborazione e confezionamento e semplifica l'installazione, la messa in servizio e il supporto continuo.
R: La deaerazione rimuove l'ossigeno disciolto dal liquido. Ciò protegge il profilo aromatico, previene la degradazione ossidativa e prolunga significativamente la durata di conservazione del prodotto.
R: Gli operatori devono verificare il funzionamento a secco, il funzionamento in acqua con il prodotto reale, i tempi di cambio rapido e la funzionalità del blocco di sicurezza per garantire che l'attrezzatura soddisfi le garanzie di prestazione prima della spedizione.
R: I produttori progettano linee multiuso con capacità di cambio rapido. Ciò comporta binari di guida regolabili, ruote a stella intercambiabili e impostazioni di riempimento programmabili per adattarsi a contenitori di varie dimensioni e materiali.

