
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 04-08-2026 Herkomst: Locatie


Kapitaaluitgaven in de zuivelverwerking brengen hoge belangen met zich mee. De levensduur van apparatuur, hygiënenormen en operationele uptime bepalen de winstgevendheid op de lange termijn voor elke faciliteit. Het inkopen van gefragmenteerde apparatuur van meerdere leveranciers leidt tot ernstige operationele risico's op de fabrieksvloer. Integratiefouten, incompatibele besturingssystemen en onsamenhangende garanties zijn een plaag voor fragmentarische opstellingen, wat leidt tot langere vertragingen bij de inbedrijfstelling en verloren productietijd. Het doorlichten van een leverancier uit één bron die een volledig geïntegreerd systeem kan leveren, lost deze problemen op door de technische verantwoordelijkheid te centraliseren en de lijnprestaties te garanderen. Deze gids biedt een gestructureerd evaluatiekader voor het beoordelen van: complete fabrikant van melkverwerkingslijnen . We zullen ons concentreren op technische capaciteiten, sanitaire naleving, volwassenheid van de automatisering en levenscyclusondersteuning om ervoor te zorgen dat uw volgende upgrade van uw faciliteit of greenfield-project aan de exacte productiedoelstellingen voldoet.
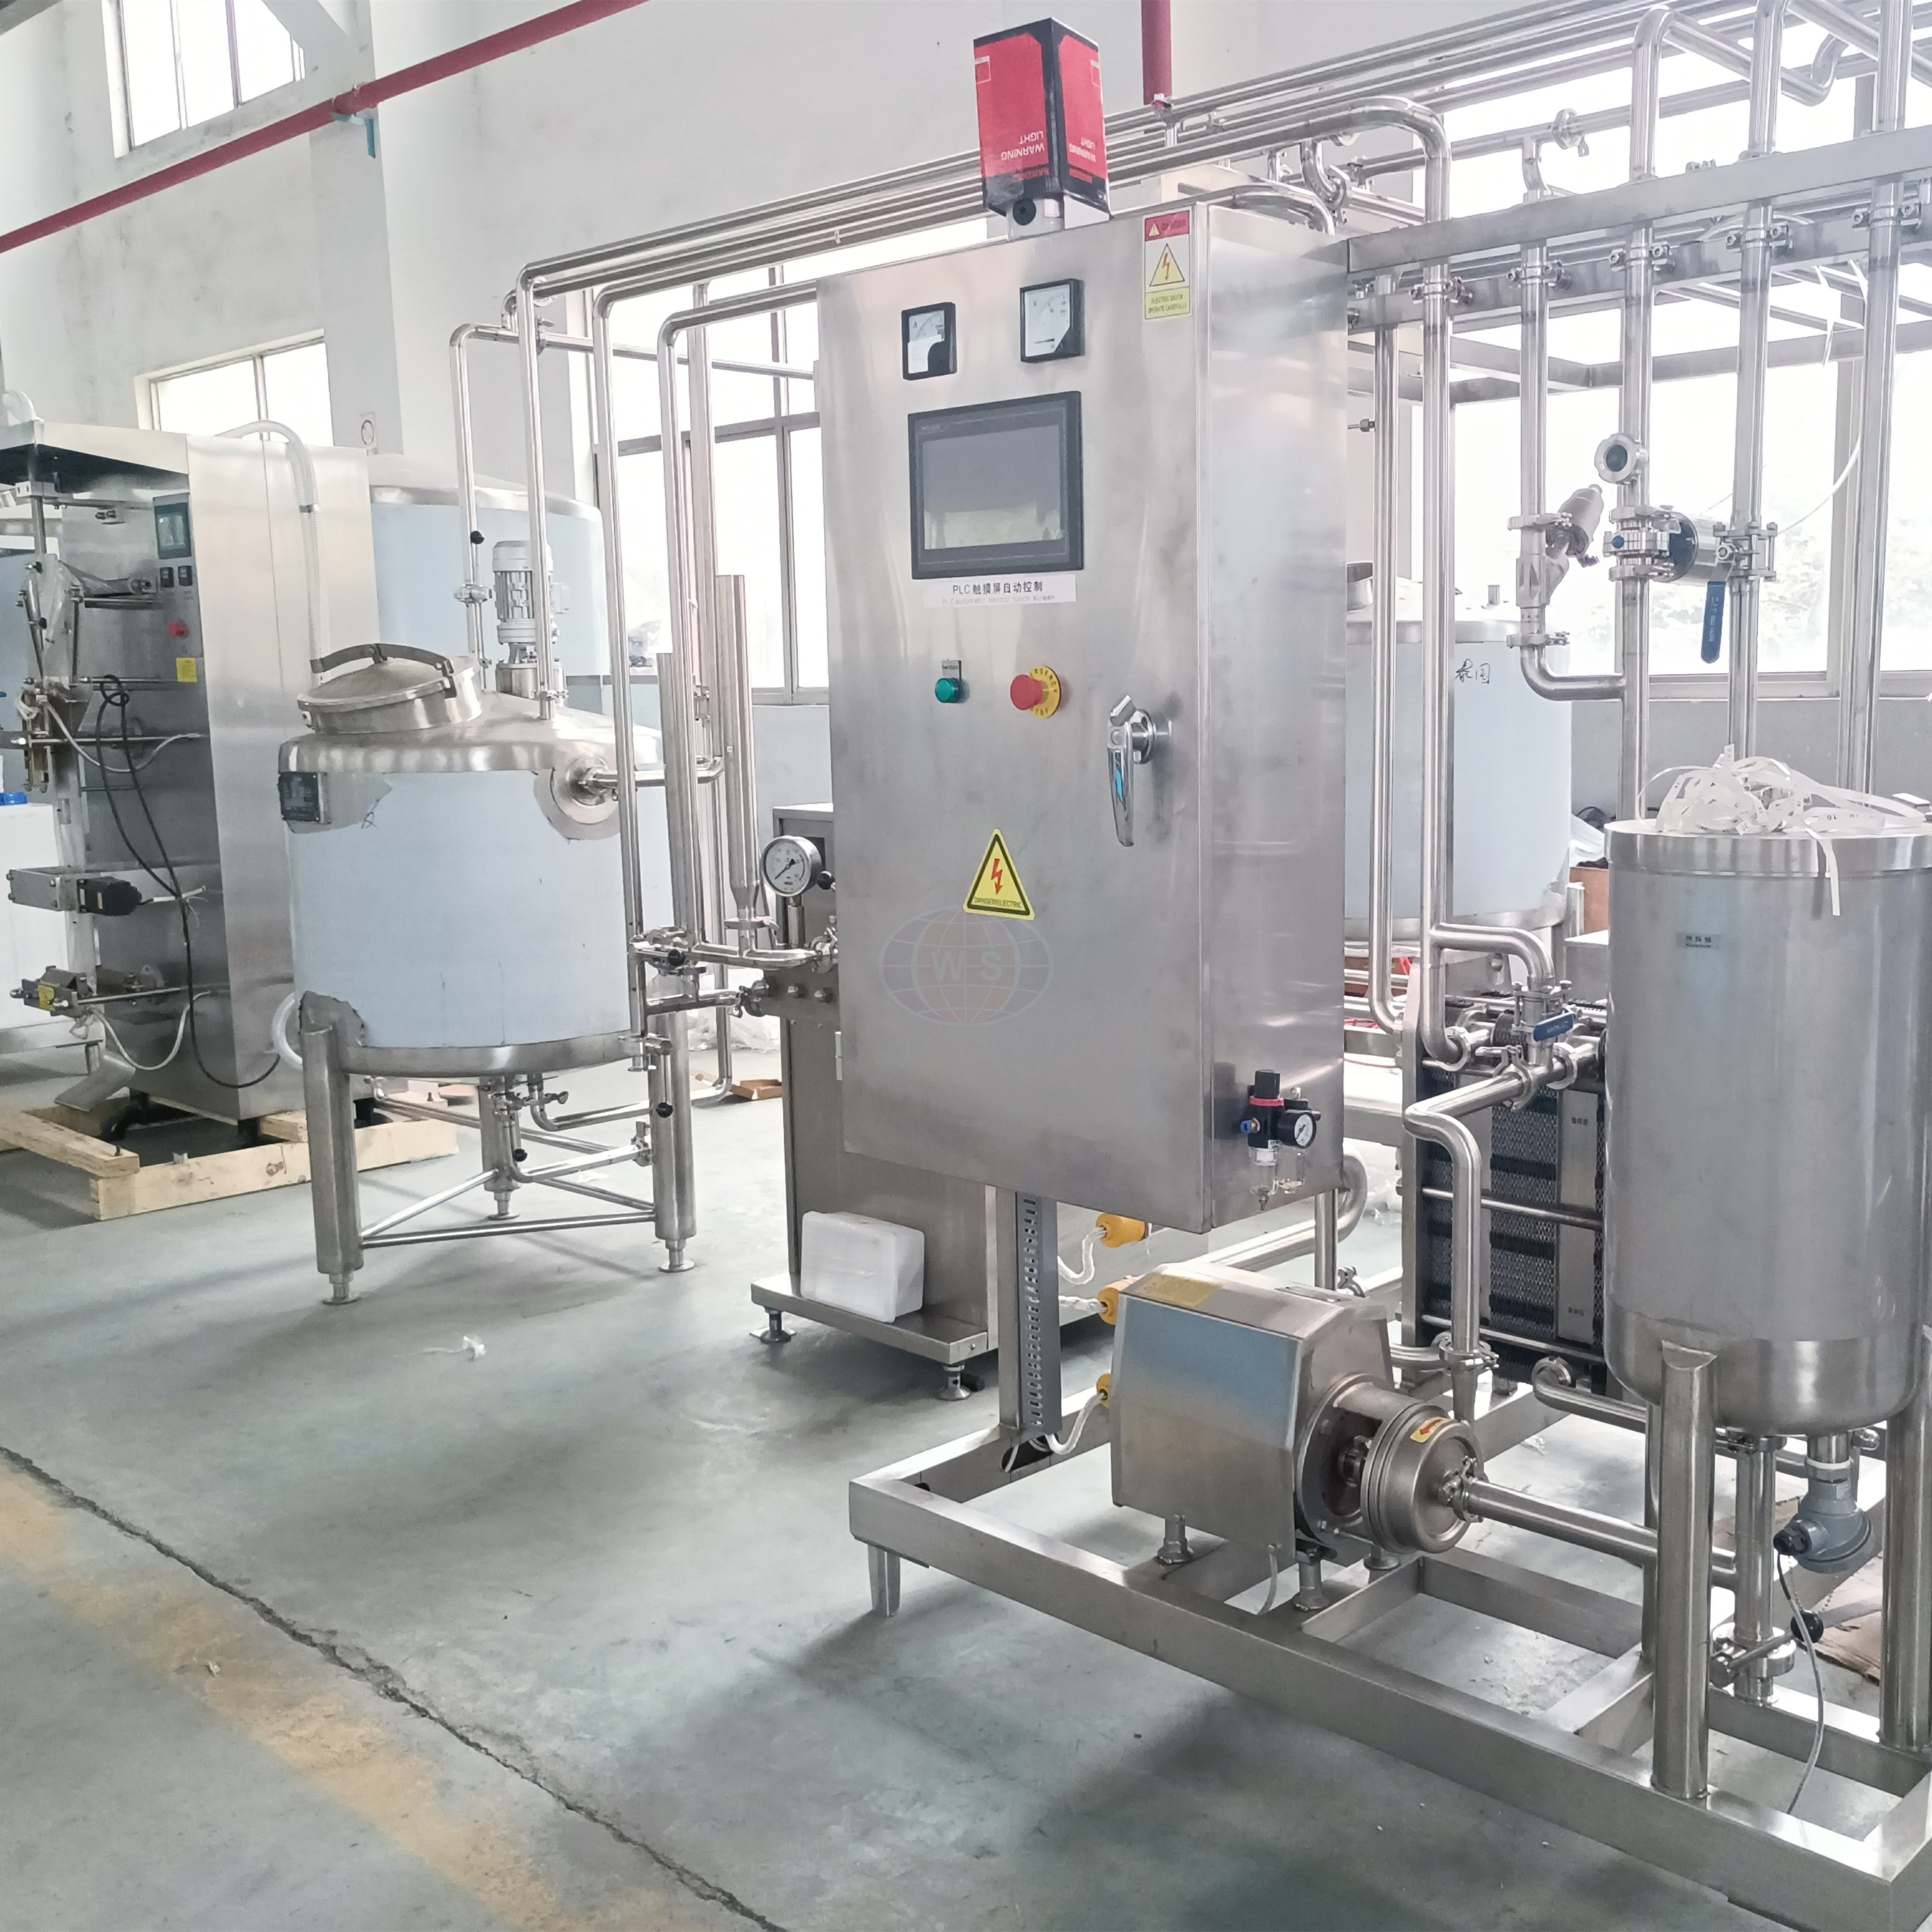
Kopers en verkopers liggen vaak niet op één lijn met de grenzen van turnkey-levering. Door te definiëren wat een complete lijn inhoudt, worden de basisverwachtingen vastgelegd voordat de engineering begint. Een waar De kant-en-klare melkproductielijn omvat elke fase, van de inname van grondstoffen tot de uiteindelijke verpakkingsgereedheid, waardoor nauwkeurige vloeistofdynamica en thermisch beheer gedurende het hele proces vereist zijn.
Verplichte componenten moeten zo worden ontworpen dat ze als één geheel samenwerken. De primaire fasen vereisen exacte afmetingen en integratie om knelpunten te voorkomen. Deze fasen omvatten:
Moderne faciliteiten vereisen aanpassingsvermogen om aan de veranderende eisen van de consument te kunnen voldoen. Evalueer de capaciteit van het systeem om meerdere eindproducten te verwerken die verder gaan dan standaard vloeibare melk. Lijnen moeten yoghurt, kaas, boter, room of melkpoeder verwerken met minimale omschakelingstijd. Flexibele routing en modulaire klepmatrices maken een snelle productwisseling mogelijk. Het technische team moet rekening houden met variërende viscositeiten en deeltjesbehandeling bij het ontwerpen van het pompnetwerk en de configuraties van de warmtewisselaarplaten. Een systeem dat uitsluitend is ontworpen voor vloeibare melk met een lage viscositeit zal falen als het wordt belast met het verpompen van zware room of gekweekte producten.
Geïntegreerde nutsvoorzieningen zijn essentieel voor continu gebruik. Gekoeld water, stoom en steriele lucht moeten naadloos in het proces stromen, met exacte drukken en temperaturen. Geautomatiseerde Clean-in-Place (CIP)-infrastructuur minimaliseert het gebruik van chemicaliën en de doorlooptijden. Een effectief CIP-ontwerp voorkomt kruisbesmetting en vermindert de impact op het milieu door waswater en reinigingsoplossingen terug te winnen en te hergebruiken. Het CIP-systeem moet de juiste afmetingen hebben om de noodzakelijke turbulente stroming te leveren (doorgaans meer dan 1,5 meter per seconde) om leidingwanden effectief te doorzoeken en dode delen te reinigen.
Het selecteren van de juiste partner vereist diepgaand technisch onderzoek. Technische diepgang en nalevingsnormen onderscheiden premiumfabrikanten van standaardfabrikanten. Je moet verder kijken dan het verkooppraatje en hun mechanische en elektrotechnische normen onderzoeken.
Beoordeel het vermogen van de fabrikant om standaardapparatuur aan te passen aan specifieke fabrieksvoetafdrukken. Ze moeten oplossingen op maat maken voor gevarieerde productportfolio's, waarbij onderscheid wordt gemaakt tussen vloeibare melk en zuivel met een hoge viscositeit en toegevoegde waarde. Evalueer hun benadering van massabalans, thermische efficiëntie, vloeistofdynamica en viscositeitsbeheer voor producten met een hoog vaste stofgehalte. Een competente fabrikant zal gedetailleerde 3D-modellen en leidinglay-outs leveren die aantonen hoe de apparatuur in uw bestaande faciliteit zal passen, rekening houdend met de toegang voor onderhoud, looppaden voor de machinist en afwateringshellingen.
Strikte naleving van sanitaire normen voorkomt microbiële besmetting en productbederf. Vereiste certificeringen omvatten 3-A sanitaire normen, EHEDG-richtlijnen en naleving van de FDA- of gepasteuriseerde melkverordening. Hygiënisch lassen, het elimineren van dode benen en een nauwkeurige oppervlakteruwheid (Ra-waarden) zijn verplicht. Bij de materiaalkeuze moet voorrang worden gegeven aan 316L roestvrij staal voor productcontactoppervlakken boven standaard 304 roestvrij staal, omdat 316L superieure weerstand biedt tegen putcorrosie door agressieve CIP-chemicaliën zoals salpeterzuur en natriumhydroxide.
Evalueer het vermogen van de fabrikant om apparatuur te integreren met het algemene ontwerp van de fabrieksfaciliteit. Dit omvat hygiënische zonering voor natte en droge scheiding, omgevingsluchtbehandeling (HVAC) om de positieve druk in vulruimtes te behouden, en planning van drainagepaden om stilstaand water en bacteriegroei te voorkomen.
Moderne zuivelverwerking is afhankelijk van geavanceerde automatisering om de consistentie en veiligheid te behouden. Analyseer de integratie van SCADA-systemen, PLC's en HMI-interfaces. Systemen moeten de binnenkomende melkkwaliteitsgegevens in realtime monitoren. Indicatoren voor het celgetal, botervet, eiwit en totaal vaste stoffen dicteren automatische aanpassingen van procesparameters. De besturingsarchitectuur moet gebruik maken van open-source programmeerstandaarden in plaats van eigen black-box-code, waardoor uw interne onderhoudsteam problemen kan oplossen zonder volledig afhankelijk te zijn van de OEM.
De fabrikant moet elektronische batchgegevens en geautomatiseerde rapportage verstrekken voor wettelijke audits. Sensoren voor voorspellend onderhoud die trillingen op afscheiderschalen, temperatuur op pomplagers en stroomsnelheden door warmtewisselaars volgen, zorgen voor een continue uptime door operators te waarschuwen voor mechanische degradatie voordat catastrofale storingen optreden.
| Evaluatiegebied | Kritieke vereisten | Rode vlaggen |
|---|---|---|
| Sanitair Ontwerp | 3-A/EHEDG-certificering, 316L roestvrij staal, zero dead-legs, orbitaal lassen | Gebruik van 304 roestvrij staal op contactoppervlakken, handmatige reinigingsvereisten, schroefdraadfittingen |
| Automatisering | Geïntegreerde SCADA, real-time parameteraanpassing, elektronische batchrecords, open PLC-code | Gepatenteerde closed-source PLC's, gebrek aan voorspellende onderhoudssensoren, handmatige datalogging |
| Flexibiliteit | Modulaire mengbestendige ventielmatrices, snelle CIP-doorlooptijd, recepten voor meerdere producten | Lange omsteltijden, rigide leidingsystemen voor één product, handmatige zwenkpanelen |
| Thermische efficiëntie | Regeneratieve verwarming tot 95%, geïsoleerde houdbuizen, frequentieregelaars op pompen | Single-pass verwarming, niet-geïsoleerde schepen, motoren met vast toerental die energieverspilling veroorzaken |
Een bewezen geschiedenis in zware omgevingen valideert de technische claims van een leverancier. Het doorlichten van prestaties uit het verleden beperkt de implementatierisico's en zorgt ervoor dat de apparatuur 24/7 onder continue operationele stress zal presteren.
Verifieer de prestaties van een leverancier in het verleden door middel van strenge referentiecontroles. Voer locatiebezoeken uit aan operationele fabrieken om te observeren hoe de apparatuur onder reële omstandigheden werkt. Vraag casestudy's aan die verifieerbare doorvoer- en opbrengststatistieken aantonen. Maak onderscheid tussen leveranciers die gespecialiseerd zijn in kleinschalige ambachtelijke apparatuur en leveranciers die systemen met hoge capaciteit en continue stroom leveren. Een Een industriële melkverwerkingsinstallatie vereist een robuuste, continu werkende techniek die tienduizenden liters per uur kan verwerken zonder thermische degradatie of mechanische storing.
Veel projecten omvatten het upgraden van bestaande faciliteiten in plaats van het bouwen van greenfield-locaties. Evalueer de leverancier van melkverwerkingsapparatuur over hun vermogen om nieuwe apparatuur veilig te integreren met bestaande bedrijfsmiddelen. Ze moeten dit bereiken zonder de algehele lijncertificering in gevaar te brengen of bestaande garanties ongeldig te maken. Dit vereist diepgaande kennis van oudere besturingssystemen en het vermogen om communicatieprotocollen te overbruggen tussen oudere PLC's en moderne SCADA-netwerken. De leverancier moet ook de fysieke verbindingspunten in kaart brengen, zodat de nieuwe leidingen op één lijn liggen met de bestaande headers zonder dat er stroombeperkingen ontstaan.
Definieer strikte verwachtingen voor Factory Acceptance Testing (FAT). Eis droge runs, druktesten, hydraulische testen en simulatie van automatiseringsregelkringen voordat de apparatuur de faciliteit verlaat. De FAT moet verifiëren dat alle I/O-punten correct communiceren en dat de veiligheidsvergrendelingen functioneren zoals ontworpen. Site Acceptance Testing (SAT)-protocollen moeten nat testen met daadwerkelijk product, opbrengstvalidatie, validatie van chemische terugwinning en CIP-verificatie na installatie omvatten. De SAT is de laatste poort vóór de overdracht; teken niet af totdat de lijn voldoet aan de gegarandeerde doorvoer- en nutsverbruikstatistieken die in het contract zijn gespecificeerd.
Ondersteuning na de installatie bepaalt de levensvatbaarheid van de verwerkingslijn op de lange termijn. Continu gebruik vereist betrouwbare onderhoudsframeworks en onmiddellijke toegang tot vervangende onderdelen.
Bepaal hoe de fabrikant de levensduur van componenten berekent. Begrijp de verwachte bedrijfsuren voordat grote revisies nodig zijn voor centrifuges, homogenisatorblokken en hogedrukpompen. Beoordeel de nauwkeurigheid en kalibratiedriftsnelheid van inline-instrumentatie zoals flowmeters en dichtheidstransmitters. Robuuste apparatuur is bestand tegen continue thermische cycli en agressieve CIP-chemicaliën zonder voortijdige afdichtingsfouten of metaalmoeheid. Vraag naar de gemiddelde tijd tussen storingen (MTBF) voor kritieke bewegende onderdelen.
Analyseer het risico van bedrijfseigen versus kant-en-klare componenten. Gestandaardiseerde kleppen, sensoren, afdichtingen en warmtewisselaarplaten zorgen voor een snelle vervanging door lokale distributeurs. Als een fabrikant sterk afhankelijk is van op maat gemaakte, eigen onderdelen, riskeert u langdurige stilstand tijdens verstoringen van de toeleveringsketen. Evalueer de Service Level Agreements (SLA's) van de fabrikant. De nabijheid van de voorraad reserveonderdelen, toegang tot OEM-catalogussen en gegarandeerde responstijden bij noodgevallen zijn van cruciaal belang voor het minimaliseren van downtime. Zorg ervoor dat ze diagnostische mogelijkheden op afstand bieden om PLC-fouten op te lossen zonder een technicus te sturen.
Geavanceerde apparatuur vereist bekwame operators om efficiënt te kunnen functioneren. Geef een overzicht van de vereisten voor uitgebreide trainingsprogramma's voor operators, waaronder opstarten, afsluiten, CIP-sequencing en elementaire mechanische probleemoplossing. Vraag om gedetailleerde documentatie van de standaardbedieningsprocedures (SOP), inclusief visuele hulpmiddelen en stapsgewijze onderhoudshandleidingen. Doorlopende diagnostiek op afstand en technische ondersteuning maken snelle probleemoplossing mogelijk zonder te wachten op veldtechnici. De training moet ook betrekking hebben op veiligheidsprotocollen voor het omgaan met hogedrukstoom en bijtende reinigingschemicaliën.
Het uitvoeren van een grootschalige installatie van apparatuur brengt logistieke en operationele hindernissen met zich mee. Proactieve planning voorkomt ontsporing van projecten en budgetoverschrijdingen.
De beperkingen van de mondiale toeleveringsketen hebben invloed op de beschikbaarheid van roestvrij staal, speciale kleppen en elektronische PLC-componenten. Structureer contracten met op mijlpalen gebaseerde boetes en incentives. Koppel deze rechtstreeks aan leverings- en inbedrijfstellingsdata om de verantwoordelijkheid van de leverancier te garanderen. Vereisen dat de fabrikant een gedetailleerd Gantt-diagram verstrekt waarin de aanschaf, fabricage, montage, FAT, verzending en installatie worden bijgehouden. Houd dit schema wekelijks in de gaten om potentiële vertragingen vroegtijdig te identificeren en noodplannen te implementeren, zoals cruciale componenten voor luchtvracht in plaats van afhankelijk te zijn van zeevracht.
Het integreren van nieuwe lijnen in bestaande faciliteiten vereist nauwkeurige faseringsstrategieën. Stop de huidige productie alleen als dat absoluut noodzakelijk is. Een toegewijde projectmanager van de kant van de fabrikant moet samenwerken met civiele, elektrische en lokale nutsbedrijven om een soepele uitvoering te garanderen. Plan koppelingen tijdens geplande onderhoudsperioden of seizoenen met lage productie. Maak gebruik van 3D-laserscanning van de bestaande faciliteit om ervoor te zorgen dat nieuwe apparatuur perfect past, waardoor er geen noodzaak is voor aanpassingen aan de leidingen ter plaatse die vertragingen veroorzaken en besmettingsrisico's met zich meebrengen.
A: Een kant-en-klare lijn omvat end-to-end componenten, van ontvangst van rauwe melk, ontluchting, scheiding, homogenisatie en pasteurisatie tot de verpakkingsinterface. Het integreert ook volledig CIP-systemen, nutsheaders en gecentraliseerde automatiseringsbedieningen voor een naadloze werking.
A: Tijdlijnen variëren doorgaans van 8 tot 18 maanden. Dit houdt rekening met maatwerk, doorlooptijden van de productie, verzendlogistiek, voorbereiding van de locatie, mechanische installatie, elektrische bedrading en rigoureuze Site Acceptance Tests (SAT).
A: Leveranciers moeten aan cruciale normen voldoen, waaronder 3-A Sanitaire normen, EHEDG, ISO 9001 en ASME-drukvatstempels. Naleving van regionale kaders zoals de Pasteurized Milk Ordinance (PMO) van de FDA is ook verplicht voor vloeibare melk.
A: Gereviseerde apparatuur brengt nadelen met zich mee. Hoewel de initiële aanschaf sneller gaat, wordt u geconfronteerd met potentiële problemen met de integratie van de automatisering, een kortere resterende levensduur, een hogere slijtage van interne afdichtingen en een gebrek aan moderne efficiëntiegaranties.
A: Operationeel succes wordt gemeten aan de hand van een hogere productopbrengst, een minimale productweggave, een geoptimaliseerd verbruik van nutsvoorzieningen, minder uitvaltijd voor onderhoud en minder productverlies dankzij geavanceerde automatisering en nauwkeurige inline-standaardisatie.

