


乳製品加工における設備投資には大きなリスクが伴います。設備の寿命、衛生基準、稼働時間は、あらゆる施設の長期的な収益性を左右します。断片化した機器を複数のベンダーから調達すると、工場現場で重大な運用リスクが生じます。統合の失敗、互換性のない制御システム、ばらばらの保証が断片的なセットアップを悩ませ、試運転の遅延の長期化や生産時間の損失につながります。完全に統合されたシステムを提供できる単一ソースのプロバイダーを精査することで、エンジニアリングの責任を集中させ、ラインのパフォーマンスを保証することで、これらの問題を解決できます。このガイドは、評価を評価するための構造化された評価フレームワークを提供します。 完全な牛乳処理ラインメーカー。当社は、エンジニアリング能力、衛生コンプライアンス、自動化の成熟度、ライフサイクル サポートに重点を置き、次の施設アップグレードやグリーンフィールド プロジェクトが正確な生産目標を確実に満たせるようにします。
バイヤーとベンダーは、ターンキー納品の境界に関して意見が一致していないことがよくあります。完全なラインを構成するものを定義すると、エンジニアリングを開始する前にベースラインの期待値が確立されます。本当の ターンキー牛乳生産ラインに は、原料の摂取から最終包装準備までのあらゆる段階が含まれており、プロセス全体にわたる正確な流体力学と熱管理が必要です。
必須コンポーネントは、同時に動作するように設計する必要があります。最初の段階では、ボトルネックを防ぐために正確なサイジングと統合が必要です。これらの段階には次のものが含まれます。
最新の施設には、変化する消費者の需要に対応する適応性が必要です。標準の液体ミルクを超えて複数の最終製品を処理するシステムの能力を評価します。ラインでは、切り替えのダウンタイムを最小限に抑えて、ヨーグルト、チーズ、バター、クリーム、または粉ミルクを処理する必要があります。柔軟なルーティングとモジュラーバルブマトリックスにより、迅速な製品切り替えが可能になります。エンジニアリング チームは、ポンプ ネットワークと熱交換器プレートの構成を設計するときに、粘度の変化と微粒子の処理を考慮する必要があります。低粘度の液体ミルク専用に設計されたシステムは、生クリームや発酵製品を圧送する任務を負った場合には機能しません。
統合されたユーティリティ システムは継続的な運用に不可欠です。冷水、蒸気、滅菌空気は、正確な圧力と温度でシームレスにプロセスに流入する必要があります。自動定置洗浄 (CIP) インフラストラクチャにより、化学物質の使用と所要時間が最小限に抑えられます。効果的な CIP 設計は、洗浄水と洗浄液を回収して再利用することで相互汚染を防止し、環境への影響を軽減します。 CIP システムは、パイプ壁を磨き、デッドレッグを効果的に洗浄するために必要な乱流 (通常、毎秒 1.5 メートル以上) を提供できるように適切なサイズにする必要があります。
適切なパートナーを選択するには、技術的な綿密な調査が必要です。エンジニアリングの深さとコンプライアンス基準により、高級メーカーと標準的な製造業者が区別されます。セールストークを超えて、機械工学および電気工学の標準を調査する必要があります。
標準機器を特定のプラントの設置面積に適応させるメーカーの能力を評価します。液体ミルクと高粘度の付加価値のある乳製品を区別して、さまざまな製品ポートフォリオに合わせてソリューションを調整する必要があります。ハイソリッド製品の質量バランス、熱効率、流体力学、粘度管理に対する同社のアプローチを評価します。有能なメーカーは、メンテナンス アクセス、オペレーター用通路、排水勾配を考慮して、機器が既存の施設内にどのように適合するかを示す詳細な 3D モデルと配管レイアウトを提供します。
衛生基準を厳格に遵守することで、微生物汚染や製品の腐敗を防ぎます。必要な認証には、3-A 衛生基準、EHEDG ガイドライン、FDA または低温殺菌牛乳条例への準拠が含まれます。衛生的な溶接、デッドレッグの除去、正確な表面粗さ(Ra値)が必須です。 316L は硝酸や水酸化ナトリウムなどの攻撃的な CIP 化学物質による耐孔食性が優れているため、製品接触面には標準の 304 ステンレスよりも 316L ステンレス鋼を優先して材料を選択する必要があります。
機器をプラント設備全体の設計と統合するメーカーの能力を評価します。これには、湿式と乾式を分離するための衛生的なゾーニング、充填室の陽圧を維持するための環境空気処理 (HVAC)、滞留水や細菌の増殖を防ぐための排水路計画が含まれます。
現代の乳製品加工は、一貫性と安全性を維持するために高度な自動化に依存しています。 SCADA システム、PLC、および HMI インターフェイスの統合を分析します。システムは、入ってくる牛乳の品質指標をリアルタイムで監視する必要があります。体細胞数インジケーター、乳脂肪、タンパク質、および総固形分により、自動プロセスパラメータ調整が決まります。制御アーキテクチャでは、独自のブラックボックス コードではなく、オープンソース プログラミング標準を利用して、社内のメンテナンス チームが OEM に全面的に依存することなく問題のトラブルシューティングを行えるようにする必要があります。
製造業者は、規制監査のために電子バッチ記録と自動レポートを提供する必要があります。セパレーターボウルの振動、ポンプベアリングの温度、熱交換器の流量を追跡する予知保全センサーは、致命的な故障が発生する前に機械的劣化をオペレーターに警告することで、継続的な稼働時間を確保します。
| 評価領域の | 重要な要件 | レッドフラッグ |
|---|---|---|
| サニタリー設計 | 3-A/EHEDG 認証、316L ステンレス鋼、ゼロデッドレッグ、オービタル溶接 | 接触面に 304 ステンレスを使用、手動洗浄が必要、ねじ込み継手 |
| オートメーション | 統合SCADA、リアルタイムパラメータ調整、電子バッチ記録、オープンPLCコード | 独自のクローズドソース PLC、予知保全センサーの欠如、手動データロギング |
| 柔軟性 | モジュール式混合防止バルブ マトリックス、迅速な CIP ターンアラウンド、複数製品レシピ | 長い切り替え時間、厳格な単一製品配管レイアウト、手動スイングパネル |
| 熱効率 | 最大 95% の再生加熱、断熱保持チューブ、ポンプの可変周波数ドライブ | シングルパス加熱、非断熱容器、固定速度モーターによりエネルギーの無駄が発生 |
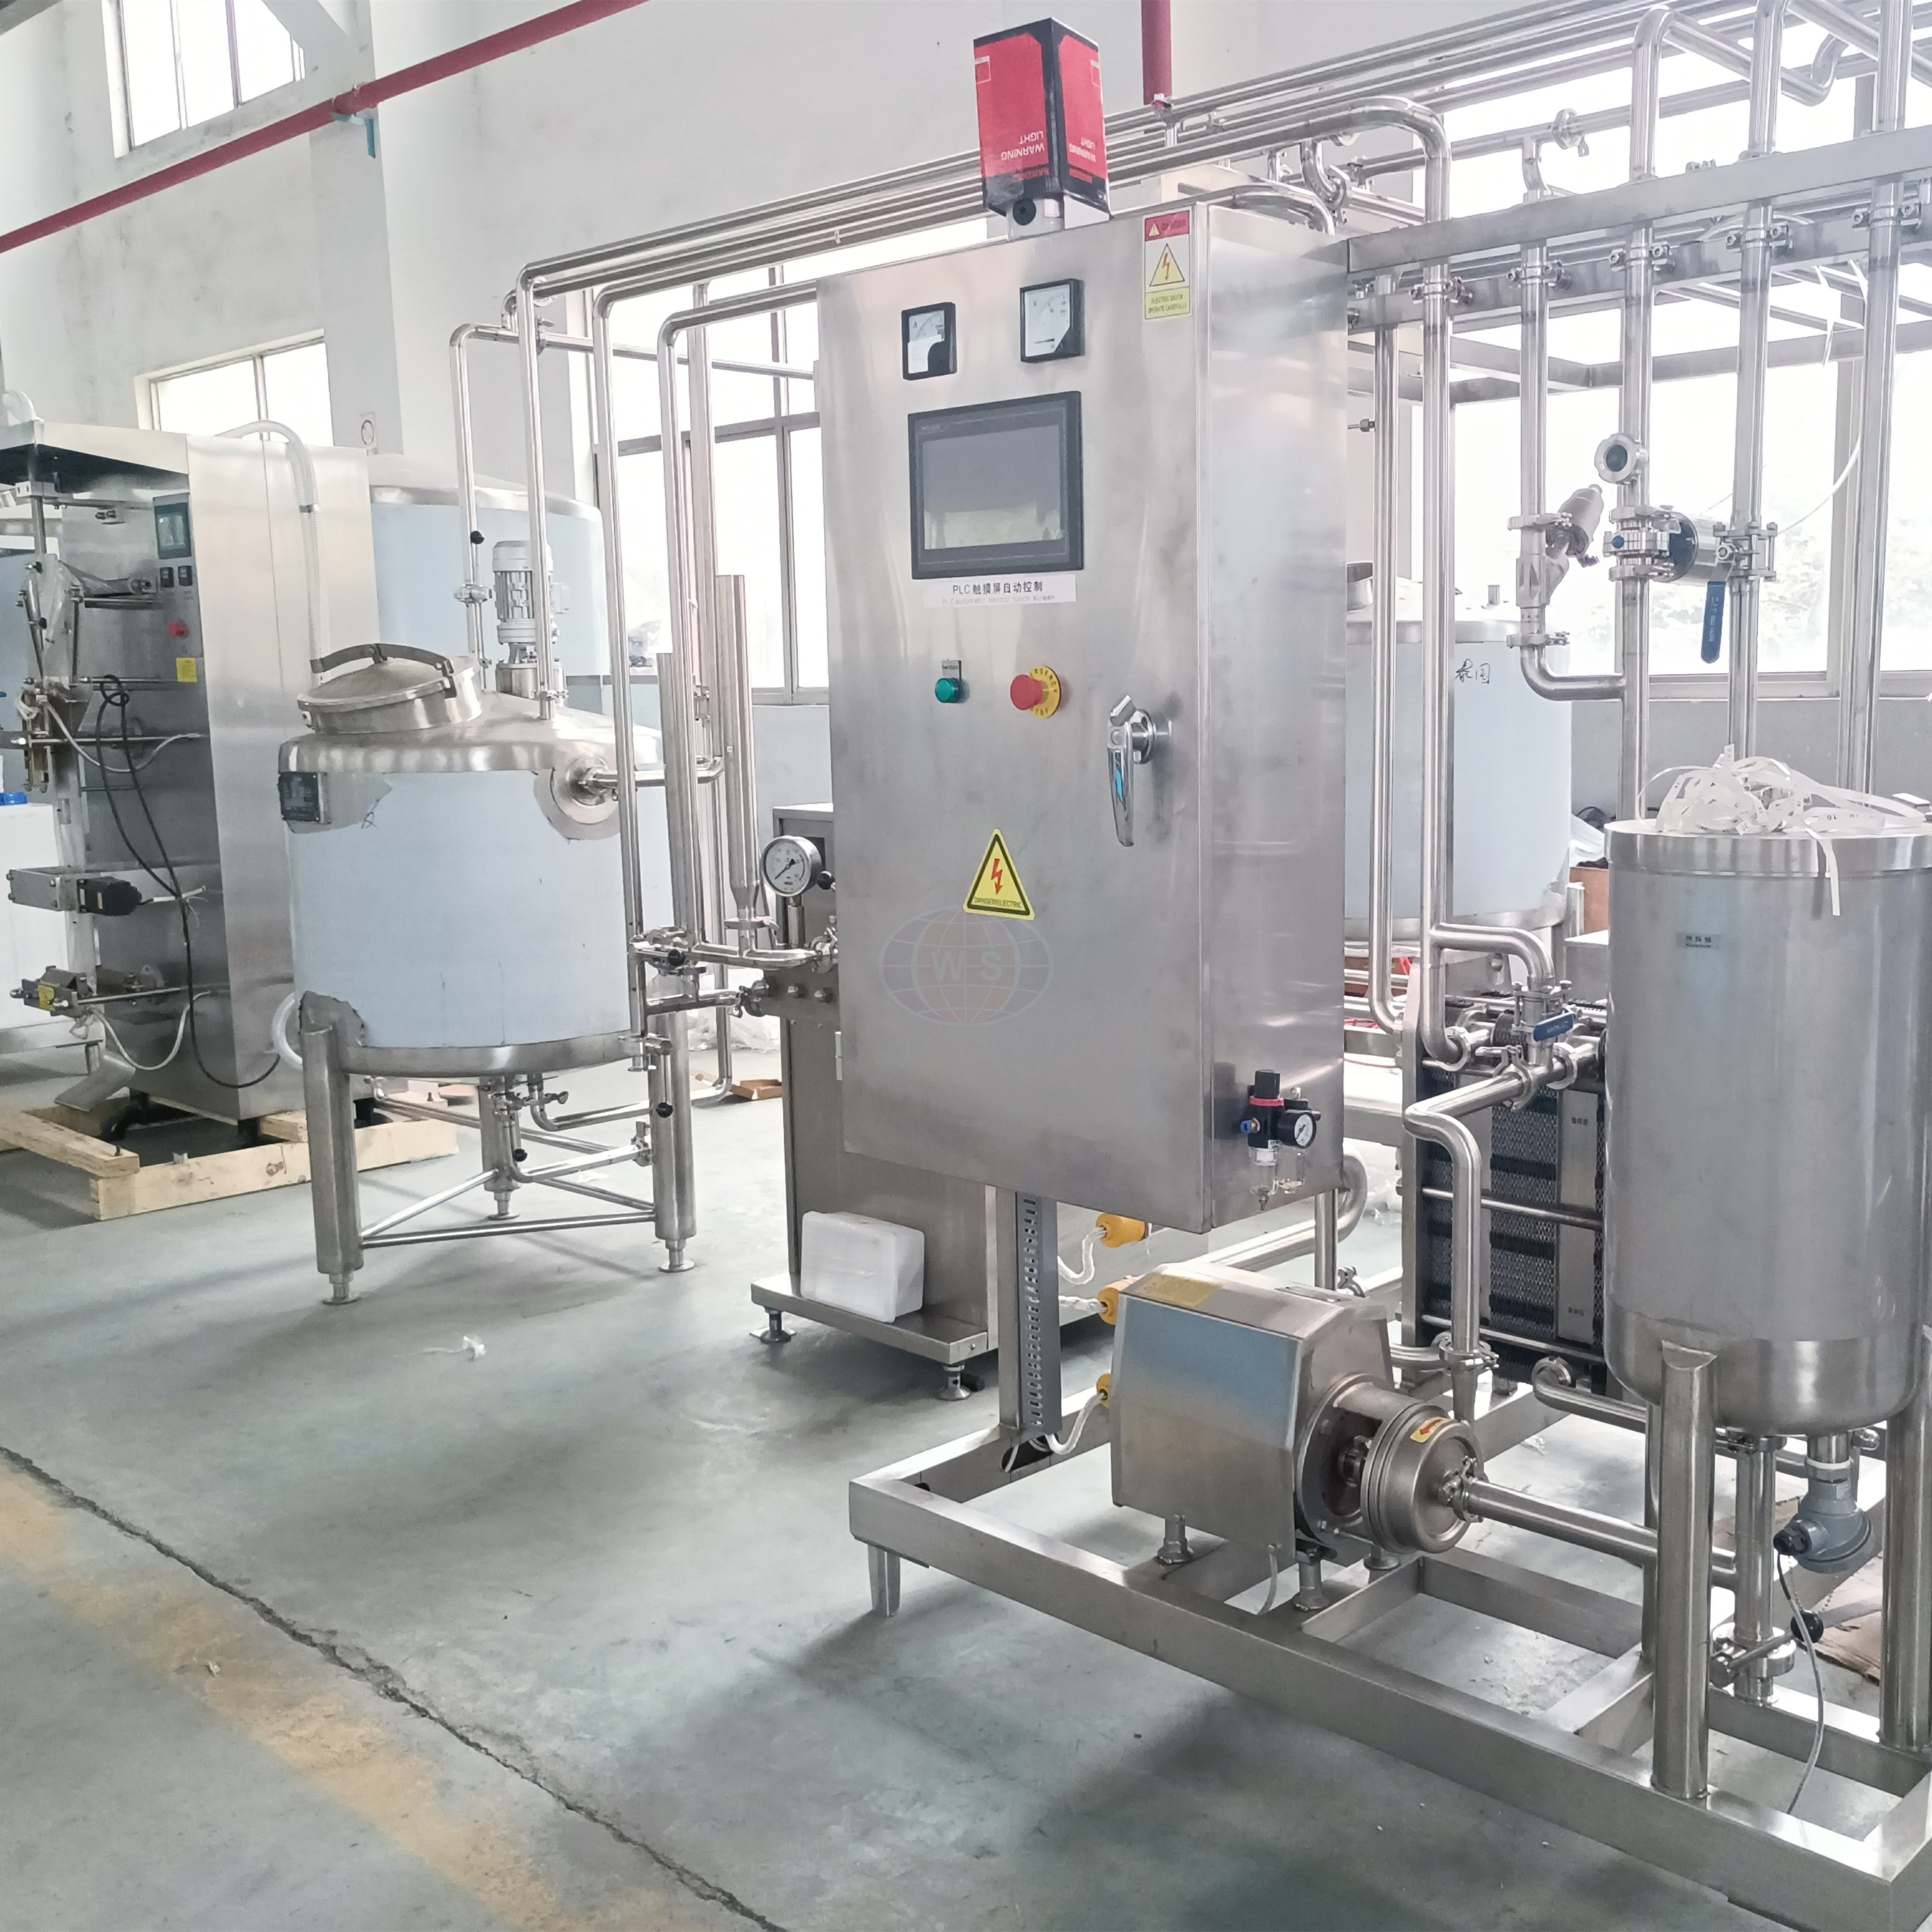
過酷な環境での実証済みの実績により、サプライヤーのエンジニアリング上の主張が正当化されます。過去のパフォーマンスを精査することで実装リスクが軽減され、24 時間年中無休の継続的な運用ストレス下でも機器が確実に動作することが保証されます。
厳格な参照チェックを通じてサプライヤーの過去の実績を検証します。稼働中のプラントを訪問し、実際の条件下で稼働している機器を観察します。検証可能なスループットと収益指標を示すケーススタディをリクエストします。小規模の職人用機器を専門とするベンダーと、大容量の連続フロー システムを提供するベンダーを区別します。アン 工業用牛乳処理プラントに は、熱劣化や機械的故障なしに 1 時間あたり数万リットルを処理できる堅牢な連続稼働エンジニアリングが必要です。
多くのプロジェクトには、グリーンフィールドサイトの建設ではなく、既存の施設のアップグレードが含まれます。を評価する 牛乳処理装置のサプライヤーが、 新しい装置を従来の資産と安全に統合できる能力について評価します。全体的なライン認証を損なったり、既存の保証を無効にしたりすることなく、これを達成する必要があります。これには、古い制御システムに関する深い知識と、従来の PLC と最新の SCADA ネットワーク間の通信プロトコルをブリッジする能力が必要です。サプライヤーはまた、物理的な接続ポイントを計画し、流量制限を生じさせずに新しい配管が既存のヘッダーと確実に一致するようにする必要があります。
工場受け入れテスト (FAT) に対する厳密な期待値を定義します。機器が施設から出荷される前に、ドライラン、圧力テスト、油圧テスト、自動化制御ループのシミュレーションを要求します。 FAT は、すべての I/O ポイントが正しく通信し、安全インターロックが設計どおりに機能することを検証する必要があります。現場受け入れテスト (SAT) プロトコルには、実際の製品を使用した湿式テスト、収量検証、化学物質回収検証、設置後の CIP 検証が含まれている必要があります。 SAT はハンドオーバー前の最後のゲートです。回線が契約で指定されている保証されたスループットとユーティリティ消費量の基準を満たすまで、サインオフしないでください。
設置後のサポートが、加工ラインの長期的な存続可能性を左右します。継続的な運用には、信頼性の高いメンテナンス フレームワークと交換部品への即時アクセスが必要です。
メーカーがコンポーネントの寿命をどのように計算しているかを確認します。遠心分離機、ホモジナイザーブロック、高圧ポンプなどの大規模なオーバーホールが必要になる前に、予想される稼働時間を把握してください。流量計や密度伝送器などのインライン計器の精度と校正ドリフト率を評価します。堅牢な装置は、シールの早期破損や金属疲労を起こすことなく、継続的な熱サイクルや攻撃的な CIP 化学薬品に耐えます。重要な可動部品の平均故障間隔 (MTBF) データを要求します。
独自コンポーネントと既製コンポーネントのリスクを分析します。標準化されたバルブ、センサー、シール、熱交換器プレートにより、地元の代理店からの迅速な交換が保証されます。メーカーがカスタム加工された独自の部品に大きく依存している場合、サプライチェーンの混乱によりダウンタイムが延長されるリスクがあります。メーカーのサービス レベル アグリーメント (SLA) を評価します。ダウンタイムを最小限に抑えるには、スペアパーツ在庫の近さ、OEM カタログへのアクセス、緊急対応時間の保証が重要です。技術者を派遣せずに PLC の障害をトラブルシューティングできるリモート診断機能を提供していることを確認してください。
高度な機器では、熟練したオペレーターが効率的に機能する必要があります。起動、シャットダウン、CIP シーケンス、基本的な機械的トラブルシューティングを含む包括的なオペレーター トレーニング プログラムの要件の概要を説明します。視覚補助やステップバイステップのメンテナンス ガイドを含む、詳細な標準操作手順 (SOP) 文書を要求します。継続的なリモート診断と技術サポートにより、現場の技術者を待たずに迅速なトラブルシューティングが可能になります。このトレーニングでは、高圧蒸気や苛性洗浄剤を扱うための安全手順もカバーする必要があります。
大規模な機器の設置を実行するには、物流上および運用上のハードルが伴います。プロアクティブな計画により、プロジェクトの脱線や予算超過を防ぎます。
世界的なサプライチェーンの制約は、ステンレス鋼の入手可能性、特殊バルブ、電子 PLC コンポーネントに影響を与えます。マイルストーンベースのペナルティとインセンティブを備えた契約を構築します。これらを納入日と試運転日に直接リンクさせて、ベンダーの説明責任を確保します。メーカーに対し、調達、製造、組立、FAT、出荷、設置を追跡する詳細なガント チャートの提供を要求します。このスケジュールを毎週監視して、潜在的な遅延を早期に特定し、海上輸送に頼らずに重要なコンポーネントを航空輸送するなどの緊急時対応計画を実行します。
新しいラインを既存の施設に統合するには、正確な段階戦略が必要です。どうしても必要な場合にのみ、現在の生産を停止してください。メーカー側の専任のプロジェクト マネージャーは、スムーズな実行を確保するために、土木、電気、地方公共事業の請負業者と調整する必要があります。定期的なメンテナンス期間または生産性の低い時期に連携を計画します。既存の施設の 3D レーザー スキャンを利用して、新しい機器が完璧に適合することを確認し、遅延の原因となり汚染リスクを引き起こす現場での配管変更の必要性を排除します。
A: ターンキー ラインには、生乳の受け取り、脱気、分離、均質化、低温殺菌から包装インターフェイスまでのエンドツーエンドのコンポーネントが含まれています。また、CIP システム、ユーティリティ ヘッダー、集中自動制御を完全に統合し、シームレスな運用を実現します。
A: タイムラインは通常 8 ~ 18 か月です。これには、カスタム エンジニアリング、製造リード タイム、出荷物流、現場準備、機械設置、電気配線、および厳格な現場受け入れテスト (SAT) が考慮されます。
A: サプライヤーは、3-A 衛生基準、EHEDG、ISO 9001、ASME 圧力容器スタンプなどの重要な基準を保持する必要があります。流動乳には、FDA の低温殺菌牛乳条例 (PMO) などの地域の枠組みの遵守も義務付けられています。
A: 再生機器にはトレードオフがあります。初期調達は迅速化されますが、自動化の統合に関する潜在的な問題、残存寿命の短縮、内部シールの摩耗の増加、最新の効率保証の欠如に直面します。
A: 運用の成功は、高度な自動化と正確なインライン標準化による、製品歩留まりの向上、製品の無駄の最小化、ユーティリティ消費の最適化、メンテナンスのダウンタイムの短縮、製品損失の削減によって評価されます。

