Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 14-08-2026 Herkomst: Locatie

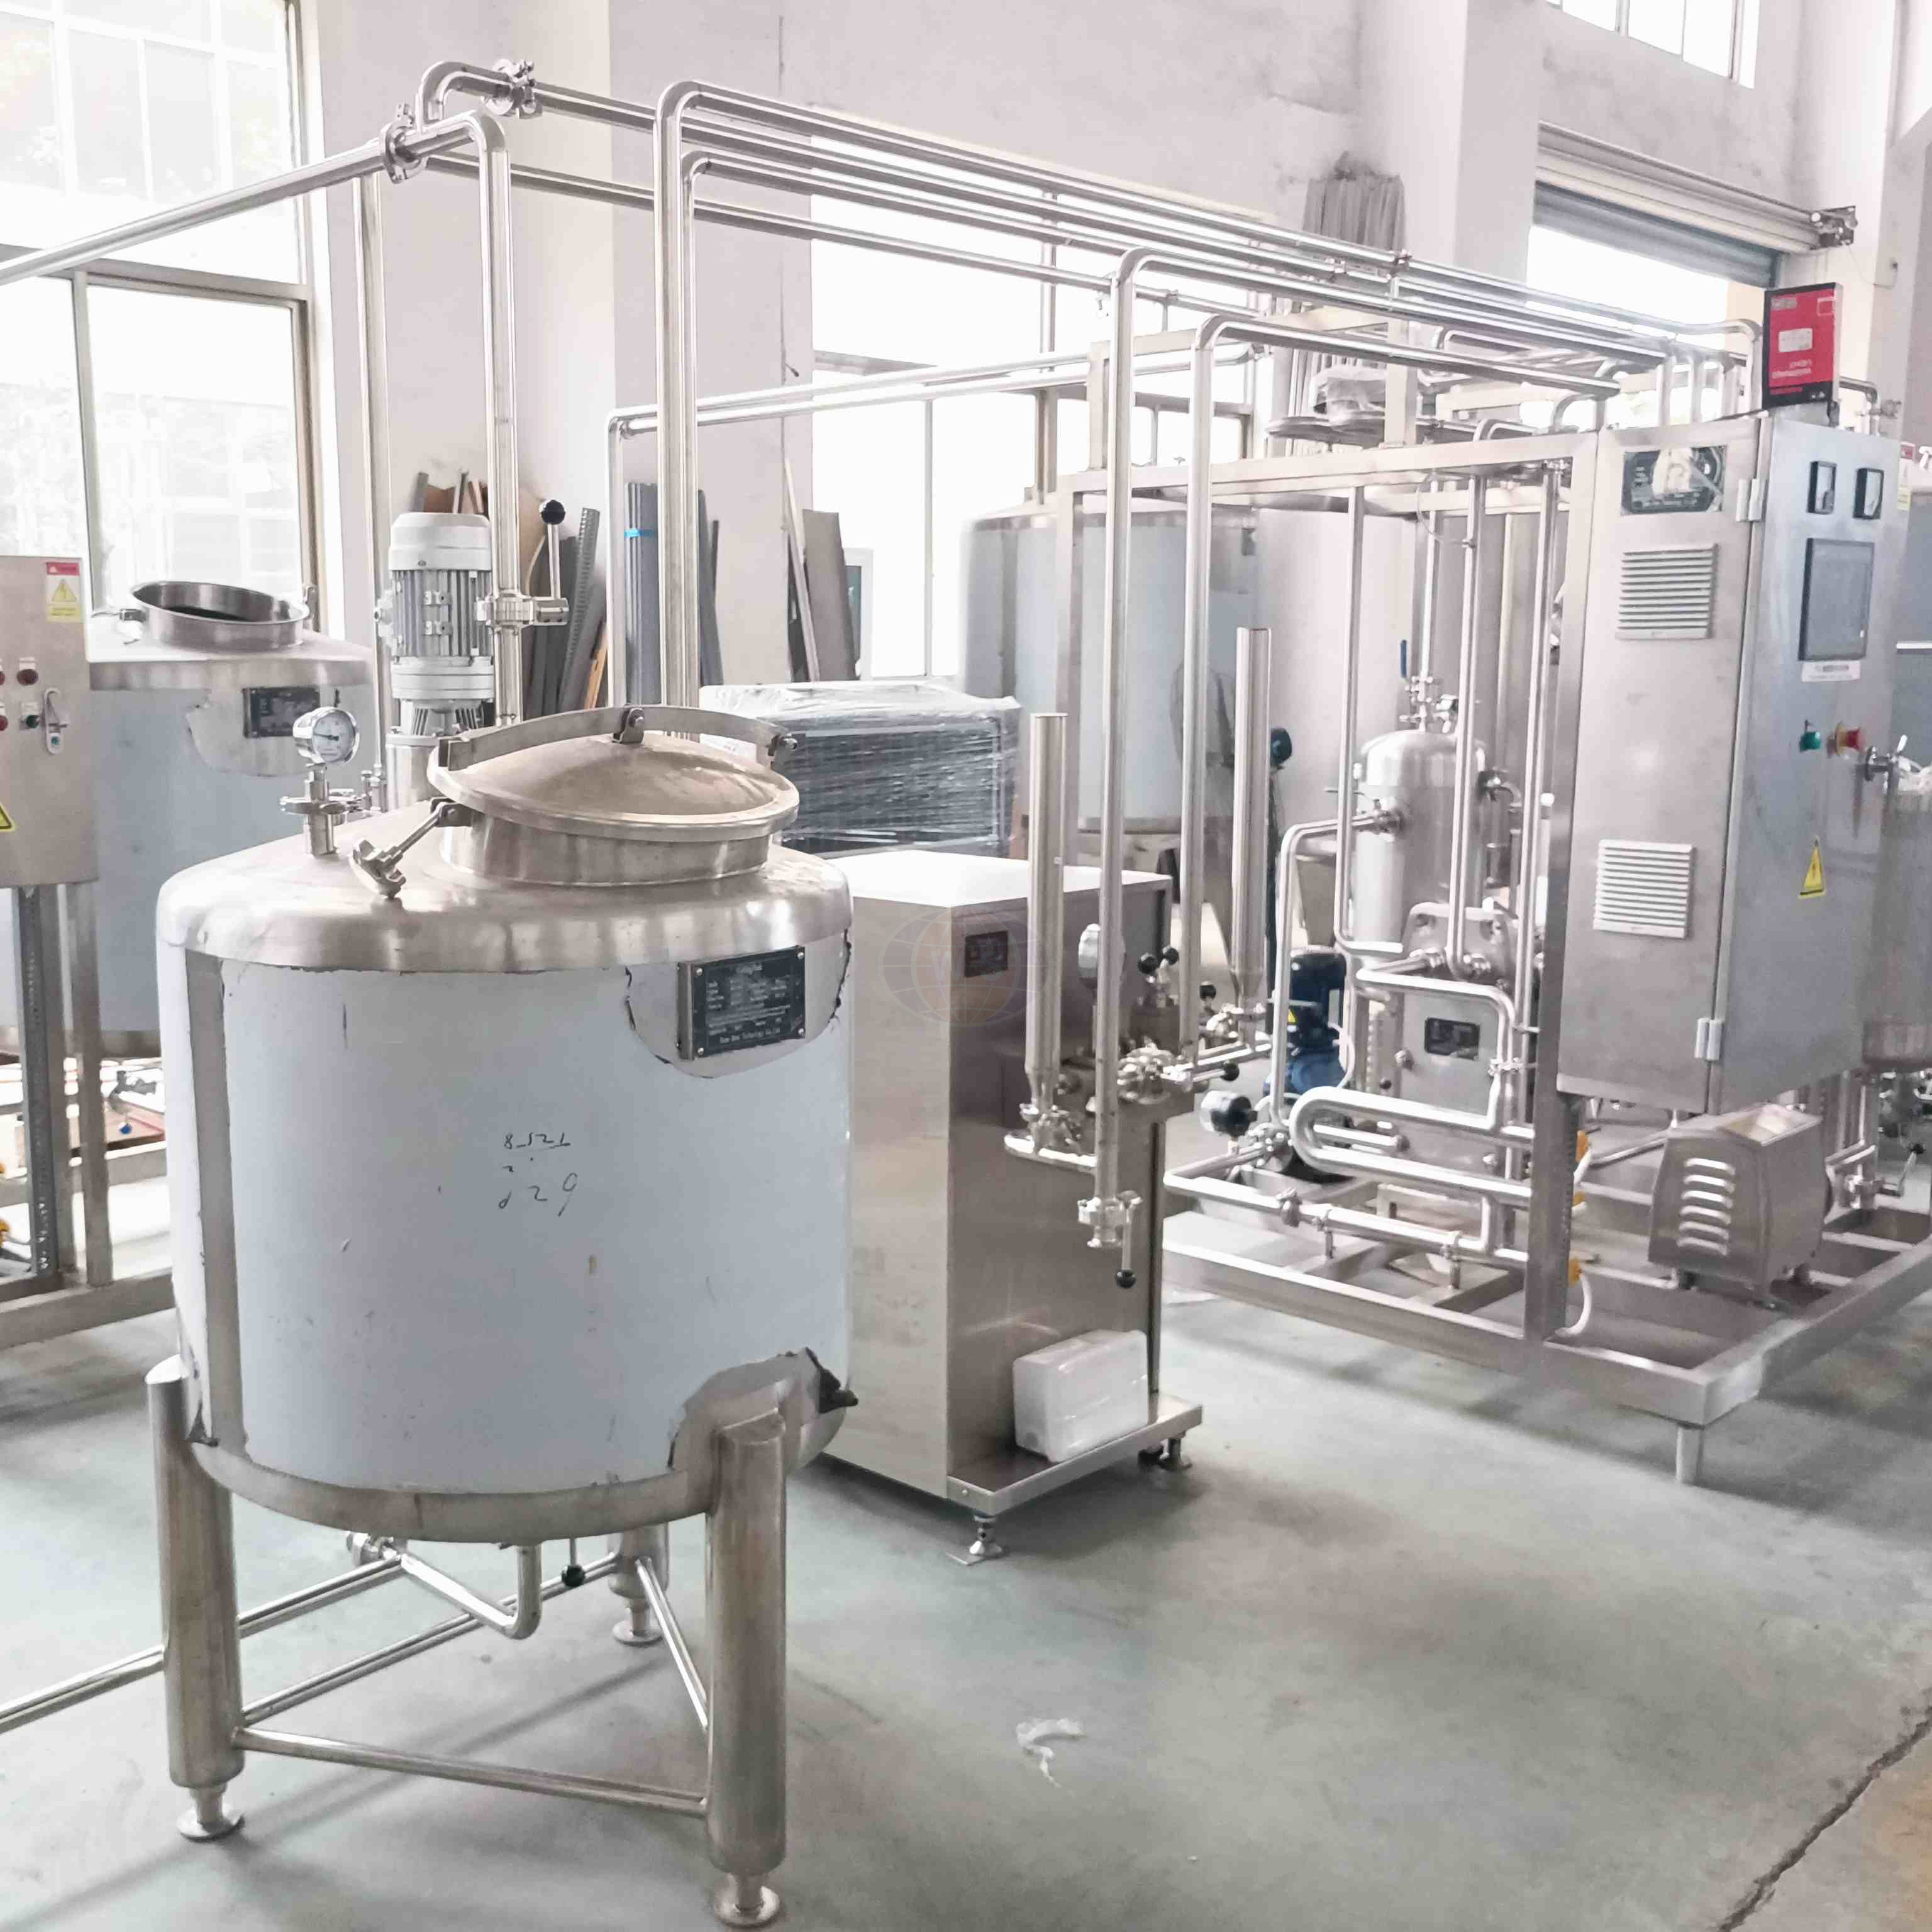
De technische complexiteit van het opschalen van eiwitrijke zuivelproductie vereist nauwkeurige controle over scheiding, fermentatie en thermische verwerking. In tegenstelling tot standaardyoghurt vereist Griekse yoghurt mechanische persing, ultrafiltratie of een gespecialiseerde formulering om de karakteristieke dichtheid en eiwitconcentratie te bereiken. Niet-overeenkomend selecteren Apparatuur voor de verwerking van Griekse yoghurt leidt tot een inconsistente textuur, slechte opbrengstverhoudingen en inefficiënt beheer van zure wei. Deze gids schetst de specifieke machines die nodig zijn voor commerciële productie, de technische afwegingen van verschillende scheidingsmethoden op verschillende productieschalen en de criteria voor het beoordelen van een capabele productiepartner voor uw fabriek. Een juiste selectie van apparatuur zorgt ervoor dat u maximaal eiwit behoudt zonder de textuur van het eindproduct in gevaar te brengen, waardoor u uw activiteiten efficiënt kunt opschalen met behoud van strenge kwaliteitscontrolenormen.
Het definiëren van de doelconcentratieverhouding is de eerste stap bij het ontwerpen van uw faciliteit. Een typische melk-tot-yoghurt-opbrengst ligt tussen 3:1 en 4:1. Deze verhouding is sterk afhankelijk van de samenstelling van uw binnenkomende melk en de gebruikte scheidingstechnologie. U moet de mechanische schuifkrachten over alle pompen en kleppen verdelen. Hoge afschuiving kan de kwetsbare eiwitstructuur beschadigen. Het behouden van deze structuur is essentieel voor het bereiken van de dikke viscositeit die consumenten verwachten. Een juiste selectie van apparatuur zorgt ervoor dat u maximale eiwitten behoudt zonder de textuur van het eindproduct in gevaar te brengen. Exploitanten van installaties moeten de eiwitretentiepercentages dagelijks controleren om ervoor te zorgen dat de scheidingsapparatuur binnen optimale parameters functioneert. Door de tegendruk op de afscheiders aan te passen, kan het uiteindelijke gehalte aan vaste stoffen worden verfijnd, wat een directe invloed heeft op de opbrengst en winstgevendheid van de batch.
Om de opbrengst te optimaliseren, moeten exploitanten ook rekening houden met seizoensvariaties in de samenstelling van rauwe melk. In de winter geoogste melk heeft vaak een andere vet- en eiwitverhouding dan zomermelk. Uw standaardisatieapparatuur moet robuust genoeg zijn om deze schommelingen automatisch op te vangen. Door gebruik te maken van inline-sensoren die de dichtheid en massastroom meten, kan het besturingssysteem de standaardisatiekleppen in realtime aanpassen. Dit voorkomt de overconcentratie van eiwitten, waardoor waardevolle grondstoffen worden verspild, of onderconcentratie, wat resulteert in een waterig eindproduct dat niet voldoet aan de kwaliteitscontroles.
Het verwerken van grote volumes zure wei is een operationele realiteit in deze sector. Voor elke geproduceerde kilo Griekse yoghurt krijg je twee tot drie kilo zure wei. U moet dit bijproduct efficiënt aanpakken om de winstgevendheid van de fabriek op peil te houden. Evalueer apparatuur die het terugwinnen en neutraliseren van wei vergemakkelijkt. Sommige fabrieken gebruiken stroomafwaartse concentratiesystemen om alternatieve productstromen te creëren. Het verwerken van zure wei tot veevoer, biogas of gespecialiseerde voedseladditieven kan van een afvalstroom een inkomstenbron maken. De zuurgraad van de wei vereist gespecialiseerde roestvrijstalen legeringen, meestal 316L, voor alle opslagtanks en leidingen om snelle corrosie te voorkomen.
Het implementeren van een omgekeerde osmose (RO)-systeem op de wei-afvoerleiding kan de hoeveelheid vloeistof die u moet opslaan of transporteren aanzienlijk verminderen. RO-systemen verwijderen het water uit de zure wei en concentreren de resterende lactose en mineralen. Dit teruggewonnen water kan vaak worden behandeld en hergebruikt voor de eerste spoelcycli bij uw clean-in-place activiteiten, waardoor de totale watervoetafdruk van uw faciliteit wordt verkleind. Voor het beheer van de logistiek van de weiverwijdering zijn speciale laadperrons en transferpompen met hoge capaciteit nodig die duizenden liters per uur kunnen verplaatsen zonder cavitatie.
Het beperken van de risico's van synerese is cruciaal voor de productkwaliteit. Synerese treedt op wanneer wei zich scheidt in het uiteindelijke pakket. U kunt dit voorkomen door nauwkeurige homogenisatie en strikte temperatuurprofielcontrole. Het beheersen van de afkoelsnelheid na de gisting is net zo belangrijk. Snelle of ongelijkmatige koeling leidt vaak tot kalkvorming of korreligheid in de yoghurt. Een goed ontworpen De productielijn voor gespannen yoghurt maakt gebruik van dynamische koelsystemen om een soepel, romig mondgevoel te garanderen. Het koelproces moet de temperatuur snel laten dalen van het fermentatie-instelpunt (meestal rond de 43°C) tot onder de 20°C om de bacteriële activiteit te stoppen, en deze vervolgens langzaam terugbrengen naar de uiteindelijke opslagtemperatuur van 4°C.
Het voorkomen van defecten is ook sterk afhankelijk van het ontwerp van de overdrachtsleidingen. Scherpe bochten, plotselinge veranderingen in de pijpdiameter en een onjuiste klepkeuze kunnen allemaal ongewenste schuifkrachten veroorzaken. Deze krachten breken de delicate eiwitmatrix die tijdens de fermentatie wordt gevormd. Om de textuur te behouden, gebruikt u ellebogen met een lange straal en gespecialiseerde kleppen met lage afschuiving, zoals excentrische plugkleppen of speciaal ontworpen vlinderkleppen. De stroomsnelheid door de leidingen moet laag worden gehouden, doorgaans minder dan 1 meter per seconde, om turbulentie te minimaliseren en de structurele integriteit van de yoghurtmassa te beschermen.
Rauwe melk vereist onmiddellijke koeling en een zachte behandeling bij ontvangst. U heeft geïsoleerde, sanitaire RVS opslagtanks of silo’s nodig. Deze tanks moeten beschikken over een laag-afschuivingsbeweging om roomafscheiding tijdens opslag te voorkomen. Inline-standaardisatie-eenheden zijn ook van cruciaal belang. Deze eenheden bevatten centrifugaalscheiders en densitometers. Ze zorgen voor een consistente vet-eiwitverhouding voordat de melk een thermische behandeling ondergaat. Consistente invoerparameters garanderen een uniform eindproduct. De ontvangstruimte moet zijn uitgerust met luchtafscheiders met een hoge capaciteit om meegevoerde lucht uit de rauwe melk te verwijderen, wat onnauwkeurige debietmeterwaarden kan veroorzaken en vervuiling in de stroomafwaartse warmtewisselaars kan bevorderen.
Opslagsilo's voor rauwe melk bevinden zich doorgaans buiten om vloerruimte in de verwerkingsfaciliteit te besparen. Deze silo's vereisen dikke polyurethaanisolatie en gelaste roestvrijstalen bekleding om de melk op 4°C te houden, ongeacht de weersomstandigheden. De roerders in deze enorme tanks zijn meestal zijwaartse, propellervormige mengers. Ze moeten op intermitterende timers draaien om het vet gelijkmatig verdeeld te houden zonder de melk tot boter te karnen. Niveausensoren en temperatuursondes moeten in het centrale besturingssysteem van de fabriek worden geïntegreerd om operators onmiddellijk te waarschuwen als de opslagomstandigheden afwijken van de veiligheidsparameters.
Thermische behandeling denatureert wei-eiwitten, wat essentieel is voor het waterbindend vermogen. Platenwarmtewisselaars kunnen op efficiënte wijze omgaan met pasteurisatie op hoge temperatuur en korte tijd. Dit proces creëert de optimale eiwitmatrix voor fermentatie. Voor producten met een langere houdbaarheid heb je andere technologie nodig. Buisvormige warmtewisselaars en sterilisatoren met directe stoominjectie zorgen voor verwerking bij ultrahoge temperaturen. Deze alternatieven met een lange houdbaarheid garanderen de productveiligheid terwijl de structurele integriteit in de loop van de tijd behouden blijft. De houdbuizen in deze systemen moeten precies gedimensioneerd zijn om de exacte verblijftijd te garanderen die nodig is voor de specifieke thermische dodingsstap.
Het pasteurisatieprofiel voor Griekse yoghurt is doorgaans ernstiger dan voor standaardconsumptiemelk. De melk wordt vaak verwarmd tot 85°C tot 95°C en maximaal 5 minuten bewaard. Deze verlengde bewaartijd maximaliseert de denaturatie van bèta-lactoglobuline, waardoor het kan crosslinken met caseïnemicellen. Deze verknoping vormt de basis van een stevige yoghurtgel. De houdbuizen zijn meestal opgerold of gevouwen om ruimte te besparen, maar ze moeten een continue opwaartse helling behouden om ervoor te zorgen dat er geen luchtzakken ontstaan, wat de pasteurisatie-efficiëntie in gevaar zou brengen en ertoe zou leiden dat niet-steriel product de fermentatietanks zou bereiken.
Hogedruk-tweetrapshomogenisatoren zijn verplicht voor hoogwaardige zuivelverwerking. Deze machines breken vetbolletjes af tot microscopisch kleine afmetingen. Dit voorkomt roomafscheiding tijdens de lange fermentatiecycli. Homogenisatie verbetert ook de structurele matrix van de melkgel. Een sterker gelnetwerk houdt vocht beter vast, waardoor het risico op wei-afscheiding in de beker aanzienlijk wordt verminderd. De eerste fase van homogenisatie werkt doorgaans tussen 150 en 200 bar, waarbij intensieve mechanische afschuiving en cavitatie worden toegepast om de vetbolletjes te verbrijzelen.
De tweede trap werkt bij een lagere druk, meestal rond de 30 tot 50 bar. De primaire functie ervan is het afbreken van de clusters van vetbolletjes die zich onmiddellijk na de eerste fase vormen. Het homogenisatorblok moet vervaardigd zijn uit hoogwaardig, gesmeed roestvrij staal om de immense interne druk te kunnen weerstaan. De homogenisatiekleppen zelf zijn vaak gemaakt van wolfraamcarbide of gespecialiseerd keramiek om weerstand te bieden aan de schurende slijtage veroorzaakt door de hoge snelheid van de vloeistofstroom. Regelmatige inspectie en vervanging van deze kleppen zijn cruciale onderhoudstaken om een consistente vermindering van de deeltjesgrootte te garanderen.
Fermentatie is het hart van de yoghurtproductie. Gistingstanks met mantel moeten beschikken over een nauwkeurige temperatuurregeling in meerdere zones. Hierdoor worden optimale omstandigheden voor de kweekactiviteit van melkzuurbacteriën gehandhaafd. Het roerderontwerp in deze tanks is van cruciaal belang. Roerwerken met lage afschuiving en brede beweging zorgen voor een uniforme menging en warmteverdeling. Ze moeten werken zonder de delicate wrongelstructuur te breken zodra de incubatie voltooid is. De tanks moeten worden ontworpen om een lichte positieve druk van steriele lucht vast te houden om te voorkomen dat door de lucht verspreide verontreinigingen binnendringen tijdens het fermentatieproces.
De incubatieperiode kan 4 tot 12 uur duren, afhankelijk van de specifieke gebruikte kweekstammen en de gewenste uiteindelijke zuurgraad (pH). De koelmantels op deze tanks zijn vaak opgedeeld in meerdere zones. Hierdoor kunnen operators eerst de bodem van de tank afkoelen, waardoor wordt voorkomen dat de yoghurt te verzuurt terwijl de tank wordt geleegd. De binnenoppervlakken van de fermentatietanks moeten tot een zeer hoge standaard worden gepolijst om te voorkomen dat de yoghurt aan de wanden blijft plakken, wat opbrengstverliezen zou veroorzaken en het reinigingsproces veel moeilijker zou maken.
Centrifugale mondstukafscheiders zijn de traditionele keuze voor authentieke textuur. Deze machines met hoge doorvoer gebruiken centrifugaalkracht om continu zure wei af te voeren. Ze zijn essentieel voor het bereiken van de dichte consistentie die van een premiumproduct wordt verwacht. Als alternatief gebruiken ultrafiltratiesystemen polymere of keramische membranen. Deze systemen concentreren eiwitten vóór of na de fermentatie. Ultrafiltratie biedt een hoger opbrengstpotentieel, maar kan het traditionele mondgevoel enigszins veranderen. De keuze tussen deze twee technologieën bepaalt de gehele lay-out en operationele strategie van de fabriek.
| Scheidingstechnologie | Mechanisme | Opbrengst Impact | Textuurprofiel |
|---|---|---|---|
| Centrifugale mondstukafscheider | Snelle mechanische scheiding van wei-navergisting. | Standaardopbrengst (verhouding ongeveer 3:1). | Traditioneel, dicht, licht krijtachtig authentiek mondgevoel. |
| Ultrafiltratie (Pre-fermentatie) | Membraanconcentratie van melkeiwitten vóór het kweken. | Hogere opbrengst (behoudt wei-eiwitten). | Gladdere, minder dichte, zeer uniforme gelstructuur. |
| Ultrafiltratie (post-fermentatie) | Membraanconcentratie van de gefermenteerde yoghurtmassa. | Matige tot hoge opbrengst. | Zeer glad, romig, met verminderde kalkigheid. |
Het bedienen van een centrifugale mondstukafscheider vereist nauwkeurige controle over de voedingstemperatuur en de stroomsnelheid. De gefermenteerde yoghurt moet lichtjes worden verwarmd, meestal tot ongeveer 40°C, om de viscositeit te verminderen voordat deze de afscheiderkom binnengaat. De sproeiers aan de rand van de kom lozen voortdurend de zware yoghurtmassa, terwijl de lichtere zure wei naar het midden wordt gedwongen en onder druk wordt afgevoerd. De grootte van de spuitmonden moet zorgvuldig worden gekozen op basis van het gewenste uiteindelijke gehalte aan vaste stoffen. Als de spuitmondjes te groot zijn, zal de yoghurt te dun zijn; als ze te klein zijn, zullen ze verstopt raken, waardoor de machine hevig gaat trillen en wordt uitgeschakeld.
Het opnemen van fruit en smaken in een dichte yoghurtbasis vereist gespecialiseerde apparatuur. Standaardmixers zullen de eiwitmatrix afschuiven en de textuur verpesten. U hebt gespecialiseerde batchblenders en inline statische mixers nodig die zijn ontworpen voor basen met een hoge viscositeit. Insluitingsdoseringssystemen moeten gebruik maken van verdringerpompen. Deze pompen verwerken delicate stukjes fruit voorzichtig en zorgen voor een uniforme verdeling zonder de ingrediënten te pureren. Het mengproces moet continu zijn en worden gesynchroniseerd met de vulmachine om te voorkomen dat de gearomatiseerde yoghurt in de pijpen blijft zitten en zijn viscositeit verliest.
Inline statische mengers bestaan uit een reeks stationaire schotten die in een buis zijn ondergebracht. Terwijl de yoghurt en de fruitbereiding door de pijp worden gepompt, vouwen de schotten en vermengen de twee stromen met elkaar. Omdat er geen bewegende delen zijn, worden de schuifkrachten tot een absoluut minimum beperkt. De doseerpompen voor de fruitbereiding zijn doorgaans lobbenpompen of excentrische caviteitspompen. Deze pompen kunnen grote deeltjes verwerken, zoals hele aardbeien of stukjes perzik, zonder ze te verpletteren. De nauwkeurigheid van deze doseersystemen is van cruciaal belang om ervoor te zorgen dat elk kopje yoghurt de juiste verhouding fruit/basis bevat.
Je moet de gisting snel stoppen om oververzuring te voorkomen. Dynamische koelsystemen, zoals warmtewisselaars met geschraapt oppervlak, kunnen effectief omgaan met dikke yoghurt. Een andere haalbare optie zijn platenwarmtewisselaars met grote openingen. Precisie-afvlakkleppen elimineren korreligheid en zorgen voor een glanzende textuur. Tenslotte heb je aseptische of ultraschone bekervulmachines nodig. Deze roterende of lineaire sealers moeten worden uitgerust met zuigervullers die zijn geoptimaliseerd voor niet-Newtoniaanse vloeistoffen met een hoge viscositeit. De vulomgeving moet onder een laminaire stroom van HEPA-gefilterde lucht worden gehouden om besmetting te voorkomen voordat de folieverzegeling wordt aangebracht.
Warmtewisselaars met geschraapt oppervlak bestaan uit een cilinder met mantel en een roterende as in het midden. De as is voorzien van schraapbladen die continu de gekoelde yoghurt uit de binnenwand van de cilinder verwijderen. Dit voorkomt dat het hoogviskeuze product aan de muur vastvriest en zorgt voor een efficiënte warmteoverdracht. Na afkoeling passeert de yoghurt een afvlakklep. Dit is in wezen een gespecialiseerde tegendrukklep die de yoghurt door een smalle ringvormige opening duwt. De lichte afschuiving die hier wordt toegepast, breekt alle resterende eiwitclusters af, wat resulteert in een perfect glad, glanzend uiterlijk in het laatste kopje.
Uw apparatuur moet overeenkomen met uw productievolume. Mini-zuivelproducten en ambachtelijke oplossingen maken vaak gebruik van multifunctionele batchverwerkingsvaten. Deze vaten fungeren als pasteur, fermentor en koeler in één geheel. Bij kleinschalige operaties kan gebruik worden gemaakt van handmatige zakkenpersen of compacte verticale mandpersen. Industriële lichtlijnen vragen om een andere aanpak. Ze integreren volledig geautomatiseerde systemen met continue stroom. Deze grootschalige opstellingen omvatten geautomatiseerde dosering, inline-standaardisatie en continue centrifugale scheiding. Het selecteren van een Een fabrikant van Griekse yoghurtproductielijnen die de specifieke beperkingen van uw schaal begrijpt, is van cruciaal belang voor operationeel succes.
Voor een minizuivelbedrijf is flexibiliteit vaak belangrijker dan de ruwe productie. Uit één verwerkingsvat kan op maandag Griekse yoghurt worden gemaakt, op dinsdag standaard roeryoghurt en op woensdag een verse kaas. De apparatuur moet eenvoudig handmatig te reinigen en eenvoudig te bedienen zijn. Een industriële lijn is daarentegen ontworpen voor maximale efficiëntie en continue werking. Deze lijnen zijn 24 uur per dag in bedrijf en stoppen alleen voor geautomatiseerde reinigingscycli. Het automatiseringsniveau dat nodig is voor een industriële lijn is veel hoger, waardoor geavanceerde besturingssoftware en honderden geautomatiseerde kleppen en sensoren nodig zijn.
Hygiëne is in de zuivelverwerking niet onderhandelbaar. Controleer of alle apparatuur voldoet aan de 3-A Sanitaire Standaarden of EHEDG-richtlijnen. Regionale equivalenten zoals de FDA of PMO zijn ook cruciale benchmarks. Beoordeel de kwaliteit van orbitale lassen in de hele faciliteit. Oppervlakteafwerkingen moeten Ra-waarden van 0,8 micrometer of minder hebben. Het elimineren van dode benen in het leidingnetwerk is essentieel om bacteriële ophoping te voorkomen. Elk apparaat moet zo worden ontworpen dat het volledig kan worden afgetapt, zodat er geen vloeistofplassen achterblijven nadat de reinigingscyclus is voltooid.
Het ontwerp van de pompen en kleppen is bijzonder cruciaal voor de naleving van de sanitaire voorschriften. Spleetvrije ontwerpen zijn verplicht. Elastomeerafdichtingen moeten gemaakt zijn van voedselveilige materialen, zoals EPDM of Viton, en moeten gelijk met de productcontactoppervlakken worden geplaatst. Het frame dat de apparatuur ondersteunt, moet worden vervaardigd uit gesloten roestvrijstalen buizen, in plaats van uit open kanaalijzer, om ophoping van stof en vocht te voorkomen. Verstelbare voeten op de apparatuur moeten bedekte draden hebben om gebieden te elimineren waar bacteriën zich kunnen verbergen en zich kunnen vermenigvuldigen.
Verlengde fermentatiecycli verhogen het risico op besmetting met bacteriofagen. Meerkanaals, geautomatiseerde CIP- en sterilisatie-in-place-systemen zijn een absolute noodzaak. Evalueer de integratie van de programmeerbare logische controller van de leverancier. De mogelijkheden van het SCADA-systeem zijn essentieel voor het realtime volgen van batches. U hebt robuust receptbeheer en gegevensregistratie voor kwaliteitsborging nodig om de consistentie tussen ploegendiensten te behouden. Het CIP-systeem moet in staat zijn de juiste concentratie reinigingschemicaliën te leveren bij de precieze temperatuur en stroomsnelheid die nodig zijn om aangekoekte eiwitafzettingen te verwijderen.
Het automatiseringssysteem moet tijdens het CIP-proces de geleidbaarheid van de retourleidingen monitoren om te verifiëren dat de juiste chemische concentraties worden gehandhaafd. Als de geleidbaarheid onder het setpoint daalt, moet het systeem automatisch meer chemicaliën in de CIP-toevoertank doseren. De stroomsnelheid door de leidingen moet op minimaal 1,5 meter per seconde worden gehouden om voldoende mechanische schurende werking te garanderen. Het SCADA-systeem moet na elke cyclus een gedetailleerd CIP-rapport genereren, waarin de tijden, temperaturen en gebruikte chemische concentraties worden gedocumenteerd, wat essentieel is voor naleving van de regelgeving en kwaliteitsaudits.
Plan voor toekomstige groei tijdens de eerste ontwerpfase. Beoordeel de voetafdruk en het op een skid gemonteerde ontwerp van de voorgestelde apparatuur. De flexibiliteit van de lay-out maakt latere uitbreiding eenvoudiger. Zorg ervoor dat de leidingen, pompen en warmtewisselaars van nutsvoorzieningen de afmetingen hebben met expansiemarges. Met deze vooruitziende blik is rekening gehouden met toekomstige doorvoerstijgingen zonder dat een volledige revisie van de lijn nodig is. Dankzij een modulaire aanpak kunt u extra gistingstanks of een tweede separator toevoegen zonder de bestaande productiestroom te verstoren.
Bij het dimensioneren van de leidingen voor stoom, gekoeld water en perslucht is het standaardpraktijk om ze ten minste 30% te groot te maken in vergelijking met de oorspronkelijke vereisten. De kosten voor het in eerste instantie installeren van grotere leidingen zijn verwaarloosbaar vergeleken met de kosten voor het uitscheuren en later vervangen van ondermaatse spruitstukken. De architectuur van het besturingssysteem moet ook schaalbaar zijn. Zorg ervoor dat de PLC reserve-invoer-/uitvoerkaarten heeft en voldoende verwerkingskracht om extra apparatuur te verwerken. De software moet modulair worden geschreven, waardoor nieuwe apparatuursequenties kunnen worden toegevoegd zonder de kernlogica te herschrijven.
De verwerking van zuivel is zeer energie-intensief. Analyseer zorgvuldig de thermische efficiëntie van uw pasteurisatieapparaten. Zoek naar warmteregeneratiesnelheden van 90 procent of hoger om het stoomverbruik te minimaliseren. Bereken nauwkeurig de elektrische belasting en nutsvoorzieningen. Centrifugaalafscheiders en homogenisatoren met hoge snelheid verbruiken een aanzienlijk vermogen. Zorg ervoor dat uw faciliteit de benodigde stoom, gekoeld water en perslucht kan leveren zonder drukval. Het ketelsysteem moet schone stoom van culinaire kwaliteit kunnen leveren als directe stoominjectie wordt gebruikt voor thermische verwerking.
Het gekoeldwatersysteem is vaak de grootste elektriciteitsverbruiker in een zuivelfabriek. De compressoren moeten zo groot zijn dat ze de piekkoelbelastingen kunnen verwerken, die optreden wanneer meerdere gistingstanks tegelijkertijd worden gekoeld. Het gebruik van ijsbanken of opslagtanks voor gekoeld water kan helpen de elektriciteitsvraag te nivelleren, waardoor de compressoren continu op hun meest efficiënte bedrijfspunt kunnen draaien. Op alle grote motoren, inclusief pompen en homogenisatoren, moeten frequentieregelaars worden geïnstalleerd om het energieverbruik te verminderen wanneer de apparatuur op minder dan de volledige capaciteit draait.
Op maat gemaakte zuivelapparatuur brengt aanzienlijke doorlooptijden met zich mee. Met deze operationele realiteit moet u in uw projectplanning rekening houden. Beperk vertragingen bij de inbedrijfstelling door middel van gestructureerde fabrieksacceptatietests. Voer deze tests waar mogelijk uit met echte productproeven. Volg dit met uitgebreide site-acceptatietests om ervoor te zorgen dat de machines precies presteren zoals gespecificeerd in uw fabriek. De installatiefase vereist een zorgvuldige coördinatie tussen de leverancier van de apparatuur, de mechanische aannemers en de elektrische aannemers.
Controleer tijdens de fabrieksacceptatietest de prestaties van het besturingssysteem door verschillende foutomstandigheden te simuleren, zoals een plotseling verlies van luchtdruk of een pompstoring. Zorg ervoor dat het systeem veilig reageert en de machinist op de juiste manier waarschuwt. De locatieacceptatietest moet een continue productierun van minimaal 24 uur omvatten om de betrouwbaarheid van de apparatuur onder reële omstandigheden te verifiëren. De De leverancier van Griekse yoghurtplanten moet tijdens deze fase een uitgebreide training voor uw operators en onderhoudspersoneel verzorgen.
Stilstand ruïneert de winstgevendheid van de verse zuivelactiviteiten. Evalueer de leverancier op basis van zijn service level afspraken. De mogelijkheid tot diagnose op afstand is een groot voordeel voor het snel oplossen van problemen. Controleer hun wereldwijde servicevoetafdruk en beschikbaarheid van technici. Beoordeel het risico van eigen componenten versus standaard industriële onderdelen. Kant-en-klare kleppen, afdichtingen en sensoren zijn veel gemakkelijker te vervangen tijdens een noodstoring. Stel een robuust preventief onderhoudsprogramma op op basis van de bedrijfsuren van de apparatuur.
Houd ter plaatse een kritische reserveonderdelenvoorraad bij. Deze inventaris moet vervangende homogenisatorkleppen, aandrijfriemen van de afscheider, mechanische afdichtingen voor alle kritische pompen en een volledige set elastomeerpakkingen voor de warmtewisselaars omvatten. Het onderhoudsteam moet worden getraind in de specifieke procedures voor het opnieuw opbouwen van de centrifugaalafscheider, aangezien dit het meest complexe onderdeel van de machine in de fabriek is. Regelmatige trillingsanalyses en oliemonsters op de afscheider en homogenisator kunnen vroege tekenen van lagerslijtage detecteren, waardoor u reparaties tijdens geplande stilstand kunt plannen in plaats van dat u tijdens de productie met een catastrofale storing te maken krijgt.
A: Griekse yoghurt vereist gespecialiseerde concentratieapparatuur, zoals mondstukafscheiders, ultrafiltratiemembranen of mechanische zeefsystemen, om zure wei te verwijderen en het eiwit te concentreren, wat niet nodig is voor standaardyoghurt.
A: Afhankelijk van de scheidingstechnologie, het gehalte aan vaste stoffen en niet aan vet in de melk en de beoogde eiwitconcentratie, is er doorgaans 3 tot 4 kilogram melk nodig om 1 kilogram authentieke Griekse yoghurt te produceren.
A: Een mondstukscheider gebruikt een hoge centrifugaalkracht om de lichtere, geconcentreerde yoghurtmassa continu te scheiden van de zwaardere zure wei, waardoor de dikke consistentie wordt bereikt die kenmerkend is voor traditionele Griekse yoghurt.
A: Ja, ultrafiltratie kan melkeiwitten concentreren, zowel vóór de fermentatie als na de fermentatie. Hoewel het de totale productopbrengst verhoogt door wei-eiwitten vast te houden, kan het resulteren in een enigszins ander textuur- en smaakprofiel vergeleken met centrifugale scheiding.
A: Homogenisatie voorkomt dat de room tijdens de fermentatie gaat rijzen, zorgt voor een gelijkmatige vetverdeling en verbetert de stabiliteit en gladheid van de uiteindelijke eiwitmatrix, waardoor de kans op wei-synerese wordt verkleind.
A: Ja, gerenommeerde fabrikanten bieden verkleinde, op een skid gemonteerde of modulaire systemen die speciaal zijn ontworpen voor ambachtelijke kaasfabrieken en mini-zuivelbedrijven die de Griekse yoghurtmarkt willen betreden.
A: Zoek naar geautomatiseerde CIP-systemen met meerdere tanks die nauwkeurige chemische dosering, temperatuurregeling en stroomsnelheden garanderen die voldoende zijn om vervuiling met een hoog eiwitgehalte te verwijderen zonder handmatige tussenkomst.