Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-14 Origine: Sito

La complessità tecnica del ridimensionamento della produzione lattiero-casearia ad alto contenuto proteico richiede un controllo preciso su separazione, fermentazione e trattamento termico. A differenza dello yogurt standard, lo yogurt greco richiede filtraggio meccanico, ultrafiltrazione o formulazione specializzata per raggiungere la sua densità e concentrazione proteica caratteristiche. Selezione non corrispondente Le attrezzature per la lavorazione dello yogurt greco portano a una consistenza incoerente, a scarsi rapporti di resa e a una gestione inefficiente del siero acido. Questa guida descrive i macchinari specifici richiesti per la produzione commerciale, i compromessi tecnici dei diversi metodi di separazione su varie scale di produzione e i criteri per valutare un partner di produzione capace per la vostra struttura. La corretta selezione delle attrezzature garantisce di conservare la massima quantità di proteine senza compromettere la consistenza del prodotto finale, consentendovi di scalare le operazioni in modo efficiente mantenendo rigorosi standard di controllo qualità.
Definire il rapporto di concentrazione target è il primo passo nella progettazione della vostra struttura. La resa tipica del latte in yogurt è compresa tra 3:1 e 4:1. Questo rapporto dipende fortemente dalla composizione del latte in entrata e dalla tecnologia di separazione utilizzata. È necessario bilanciare le forze di taglio meccaniche su tutte le pompe e valvole. Un taglio elevato può danneggiare la fragile struttura proteica. Mantenere questa struttura è essenziale per ottenere la viscosità densa che i consumatori si aspettano. La corretta selezione dell'attrezzatura garantisce di conservare la massima quantità di proteine senza compromettere la consistenza del prodotto finale. Gli operatori dell'impianto devono monitorare quotidianamente i tassi di ritenzione delle proteine per garantire che l'apparecchiatura di separazione funzioni entro parametri ottimali. La regolazione della contropressione sui separatori può ottimizzare il contenuto finale di solidi, incidendo direttamente sulla resa e sulla redditività del lotto.
Per ottimizzare la resa, gli operatori devono anche considerare le variazioni stagionali nella composizione del latte crudo. Il latte raccolto in inverno ha spesso rapporti grassi e proteici diversi rispetto al latte estivo. Le vostre apparecchiature di standardizzazione devono essere sufficientemente robuste da gestire automaticamente queste fluttuazioni. L'utilizzo di sensori in linea che misurano la densità e il flusso di massa consente al sistema di controllo di regolare le valvole di standardizzazione in tempo reale. Ciò impedisce la concentrazione eccessiva di proteine, che spreca preziose materie prime, o la concentrazione insufficiente, che si traduce in un prodotto finale acquoso che non supera i controlli di qualità.
La movimentazione di grandi volumi di siero di latte acido è una realtà operativa in questo settore. Per ogni chilogrammo di yogurt greco prodotto si generano da due a tre chilogrammi di siero di latte acido. È necessario affrontare questo sottoprodotto in modo efficiente per mantenere la redditività dell'impianto. Valutare attrezzature che facilitino il recupero e la neutralizzazione del siero di latte. Alcuni stabilimenti utilizzano sistemi di concentrazione a valle per creare flussi di prodotti alternativi. La trasformazione del siero di latte acido in mangime per animali, biogas o additivi alimentari specializzati può trasformare un flusso di rifiuti in una fonte di reddito. L'acidità del siero di latte richiede leghe di acciaio inossidabile specializzate, tipicamente 316L, per tutti i serbatoi di stoccaggio e le tubazioni per prevenire una rapida corrosione.
L'implementazione di un sistema a osmosi inversa (RO) sulla linea di scarico del siero di latte può ridurre significativamente il volume di liquido da immagazzinare o trasportare. I sistemi RO rimuovono l'acqua dal siero acido, concentrando il lattosio e i minerali rimanenti. Questa acqua recuperata può spesso essere trattata e riutilizzata per i cicli di risciacquo iniziali nelle operazioni di pulizia sul posto, riducendo l'impronta idrica complessiva della struttura. La gestione della logistica della rimozione del siero richiede banchine di carico dedicate e pompe di trasferimento ad alta capacità in grado di spostare migliaia di litri all'ora senza cavitazione.
Mitigare i rischi della sineresi è fondamentale per la qualità del prodotto. La sineresi avviene quando il siero si separa nella confezione finale. È possibile evitare che ciò accada attraverso un'omogeneizzazione precisa e un rigoroso controllo del profilo della temperatura. Altrettanto importante è il controllo della velocità di raffreddamento post-fermentazione. Il raffreddamento rapido o irregolare spesso porta a gessosità o granulosità nello yogurt. Un ben progettato La linea di produzione di yogurt filtrato utilizza sistemi di raffreddamento dinamici per garantire una sensazione in bocca liscia e cremosa. Il processo di raffreddamento deve abbassare rapidamente la temperatura dal setpoint di fermentazione (tipicamente intorno a 43°C) a meno di 20°C per arrestare l'attività batterica, per poi riportarla lentamente alla temperatura finale di conservazione di 4°C.
La prevenzione dei difetti dipende in larga misura anche dalla progettazione delle tubazioni di trasferimento. Curve strette, cambiamenti improvvisi nel diametro del tubo e una scelta inadeguata della valvola possono introdurre forze di taglio indesiderate. Queste forze rompono la delicata matrice proteica formatasi durante la fermentazione. Per mantenere la struttura, utilizzare gomiti a lungo raggio e valvole specializzate a basso taglio, come valvole a maschio eccentriche o valvole a farfalla appositamente progettate. La velocità del flusso attraverso i tubi dovrebbe essere mantenuta bassa, generalmente inferiore a 1 metro al secondo, per ridurre al minimo la turbolenza e proteggere l'integrità strutturale della massa dello yogurt.
Il latte crudo richiede un raffreddamento immediato e una manipolazione delicata al momento della ricezione. Avete bisogno di serbatoi o silos di stoccaggio in acciaio inox coibentati e sanitari. Questi serbatoi devono essere dotati di agitazione a basso taglio per evitare la separazione della panna durante lo stoccaggio. Anche le unità di standardizzazione in linea sono fondamentali. Queste unità incorporano separatori centrifughi e densitometri. Garantiscono rapporti grassi/proteine costanti prima che il latte venga sottoposto al trattamento termico. Parametri di input coerenti garantiscono un prodotto finale uniforme. L'area di ricevimento deve essere dotata di eliminatori d'aria ad alta capacità per rimuovere l'aria intrappolata nel latte crudo, che può causare letture imprecise del flussometro e favorire l'imbrattamento degli scambiatori di calore a valle.
I sili di stoccaggio del latte crudo sono generalmente posizionati all'aperto per risparmiare spazio all'interno dell'impianto di lavorazione. Questi silos richiedono uno spesso isolamento in poliuretano e un rivestimento saldato in acciaio inossidabile per mantenere il latte a 4°C indipendentemente dalle condizioni atmosferiche ambientali. Gli agitatori all'interno di questi enormi serbatoi sono solitamente miscelatori a elica con ingresso laterale. Devono funzionare con timer intermittenti per mantenere il grasso distribuito uniformemente senza trasformare il latte in burro. Sensori di livello e sonde di temperatura devono essere integrati nel sistema di controllo centrale dell'impianto per avvisare immediatamente gli operatori se le condizioni di stoccaggio si discostano dai parametri di sicurezza.
Il trattamento termico denatura le proteine del siero di latte, che sono essenziali per la capacità di legare l'acqua. Gli scambiatori di calore a piastre gestiscono in modo efficiente la pastorizzazione ad alta temperatura e di breve durata. Questo processo crea la matrice proteica ottimale per la fermentazione. Per i prodotti con durata di conservazione prolungata, avrai bisogno di una tecnologia diversa. Gli scambiatori di calore tubolari e gli sterilizzatori a iniezione diretta di vapore forniscono trattamenti a temperature ultra elevate. Queste alternative a lunga durata garantiscono la sicurezza del prodotto mantenendo l'integrità strutturale nel tempo. I tubi di contenimento in questi sistemi devono essere dimensionati con precisione per garantire l'esatto tempo di permanenza richiesto per la specifica fase di uccisione termica.
Il profilo di pastorizzazione dello yogurt greco è generalmente più severo rispetto a quello del latte alimentare standard. Il latte viene spesso riscaldato a una temperatura compresa tra 85°C e 95°C e mantenuto fino a 5 minuti. Questo tempo di permanenza prolungato massimizza la denaturazione della beta-lattoglobulina, consentendole di reticolare con le micelle di caseina. Questa reticolazione è la base di un gel di yogurt solido. I tubi di contenimento sono solitamente arrotolati o piegati per risparmiare spazio, ma devono mantenere una pendenza continua verso l'alto per garantire che non si formino sacche d'aria, che comprometterebbero l'efficienza della pastorizzazione e porterebbero il prodotto non sterile a raggiungere i serbatoi di fermentazione.
Gli omogeneizzatori a due stadi ad alta pressione sono obbligatori per una lavorazione lattiero-casearia di qualità. Queste macchine scompongono i globuli di grasso a dimensioni microscopiche. Questo impedisce la separazione della panna durante i lunghi cicli di fermentazione. L'omogeneizzazione migliora anche la matrice strutturale del gel di latte. Una rete di gel più forte trattiene meglio l'umidità, riducendo significativamente il rischio di separazione del siero nella tazza. La prima fase di omogeneizzazione opera tipicamente tra 150 e 200 bar, applicando intense sollecitazioni meccaniche di taglio e cavitazione per frantumare i globuli di grasso.
Il secondo stadio funziona a una pressione inferiore, solitamente compresa tra 30 e 50 bar. La sua funzione primaria è quella di frantumare gli ammassi di globuli di grasso che si formano subito dopo la prima fase. Il blocco dell'omogeneizzatore deve essere realizzato in acciaio inossidabile forgiato di alta qualità per resistere alle immense pressioni interne. Le stesse valvole di omogeneizzazione sono spesso realizzate in carburo di tungsteno o ceramica specializzata per resistere all'usura abrasiva causata dal flusso del fluido ad alta velocità. L'ispezione e la sostituzione regolari di queste valvole sono attività di manutenzione fondamentali per garantire una riduzione costante delle dimensioni delle particelle.
La fermentazione è il cuore della produzione dello yogurt. I serbatoi di fermentazione rivestiti devono essere dotati di un controllo preciso della temperatura multizona. Ciò mantiene le condizioni ottimali per l'attività della coltura dei batteri lattici. Il design dell'agitatore all'interno di questi serbatoi è fondamentale. Gli agitatori ad ampio raggio e a basso taglio garantiscono una miscelazione e una distribuzione del calore uniformi. Devono funzionare senza rompere la delicata struttura della cagliata una volta completata l'incubazione. I serbatoi devono essere progettati per mantenere una leggera pressione positiva di aria sterile per impedire l'ingresso di contaminanti presenti nell'aria durante il processo di fermentazione.
Il periodo di incubazione può durare dalle 4 alle 12 ore, a seconda dei ceppi di coltura specifici utilizzati e dell'acidità finale (pH) desiderata. Le camicie di raffreddamento di questi serbatoi sono spesso divise in più zone. Ciò consente agli operatori di raffreddare prima il fondo del serbatoio, evitando che lo yogurt si acidifichi eccessivamente durante lo svuotamento del serbatoio. Le superfici interne dei serbatoi di fermentazione devono essere lucidate secondo standard molto elevati per evitare che lo yogurt si attacchi alle pareti, causando perdite di rendimento e rendendo molto più difficile il processo di pulizia.
I separatori centrifughi con ugelli sono la scelta tradizionale per una consistenza autentica. Queste macchine ad alta produttività utilizzano la forza centrifuga per scaricare continuamente il siero acido. Sono essenziali per ottenere la consistenza densa che ci si aspetta da un prodotto premium. In alternativa, i sistemi di ultrafiltrazione utilizzano membrane polimeriche o ceramiche. Questi sistemi concentrano le proteine prima o dopo la fermentazione. L'ultrafiltrazione offre un potenziale di resa più elevato ma può alterare leggermente la sensazione in bocca tradizionale. La scelta tra queste due tecnologie definisce l'intero layout e la strategia operativa dell'impianto.
| della tecnologia di separazione | del meccanismo | dell'impatto della resa | Profilo della struttura |
|---|---|---|---|
| Separatore centrifugo con ugelli | Separazione meccanica ad alta velocità del siero post-fermentazione. | Resa standard (rapporto 3:1 circa). | Bocca autentica, tradizionale, densa, leggermente gessosa. |
| Ultrafiltrazione (Pre-fermentazione) | Concentrazione sulla membrana delle proteine del latte prima della coltura. | Resa maggiore (mantiene le proteine del siero di latte). | Struttura del gel più liscia, meno densa e altamente uniforme. |
| Ultrafiltrazione (post-fermentazione) | Concentrazione sulla membrana della massa di yogurt fermentato. | Resa da moderata ad alta. | Molto liscio, cremoso, con ridotta gessosità. |
Il funzionamento di un separatore centrifugo con ugelli richiede un controllo preciso della temperatura di alimentazione e della portata. Lo yogurt fermentato deve essere riscaldato leggermente, solitamente intorno ai 40°C, per ridurne la viscosità prima di entrare nel recipiente separatore. Gli ugelli posti alla periferia della vasca scaricano continuamente la massa pesante dello yogurt, mentre il siero acido, più leggero, viene forzato al centro e scaricato sotto pressione. La dimensione degli ugelli deve essere scelta attentamente in base al contenuto di solidi finale desiderato. Se i beccucci sono troppo grandi lo yogurt risulterà troppo liquido; se sono troppo piccoli si intasano provocando forti vibrazioni e lo spegnimento della macchina.
Incorporare frutta e aromi in una base densa di yogurt richiede attrezzature specializzate. I miscelatori standard taglieranno la matrice proteica e rovineranno la consistenza. Hai bisogno di miscelatori batch specializzati e miscelatori statici in linea progettati per basi ad alta viscosità. I sistemi di dosaggio a inclusione devono utilizzare pompe volumetriche. Queste pompe trattano delicatamente i pezzi delicati di frutta, garantendo una distribuzione uniforme senza schiacciare gli ingredienti. Il processo di miscelazione deve essere continuo e sincronizzato con la macchina riempitrice per evitare che lo yogurt aromatizzato si depositi nei tubi e perda la sua viscosità.
I miscelatori statici in linea sono costituiti da una serie di deflettori fissi alloggiati all'interno di un tubo. Mentre il preparato di yogurt e frutta viene pompato attraverso il tubo, i deflettori si piegano e fondono insieme i due flussi. Poiché non ci sono parti in movimento, le forze di taglio sono mantenute al minimo assoluto. Le pompe dosatrici per la preparazione della frutta sono tipicamente pompe a lobi o pompe a cavità progressiva. Queste pompe possono gestire particelle di grandi dimensioni, come fragole intere o pezzi di pesca, senza schiacciarli. L'accuratezza di questi sistemi di dosaggio è fondamentale per garantire che ogni tazza di yogurt contenga il corretto rapporto tra frutta e base.
È necessario arrestare rapidamente la fermentazione per evitare un'acidificazione eccessiva. I sistemi di raffreddamento dinamico, come gli scambiatori di calore a superficie raschiata, gestiscono efficacemente lo yogurt denso. Gli scambiatori di calore a piastre ad ampio gap sono un’altra opzione praticabile. Le valvole leviganti di precisione eliminano la granulosità e garantiscono una consistenza lucida. Infine, hai bisogno di riempitrici per bicchieri asettiche o ultra-clean. Queste sigillatrici rotative o lineari devono essere dotate di riempitivi a pistone ottimizzati per fluidi non newtoniani ad alta viscosità. L'ambiente di riempimento deve essere mantenuto sotto un flusso laminare di aria filtrata HEPA per prevenire la contaminazione prima dell'applicazione del sigillo in alluminio.
Gli scambiatori di calore a superficie raschiata sono costituiti da un cilindro incamiciato con un albero rotante al centro. L'albero è dotato di lame raschianti che rimuovono continuamente lo yogurt freddo dalla parete interna del cilindro. Ciò impedisce al prodotto altamente viscoso di congelarsi sulla parete e garantisce un efficiente trasferimento di calore. Dopo il raffreddamento, lo yogurt passa attraverso una valvola lisciatrice. Si tratta essenzialmente di una valvola di contropressione specializzata che forza lo yogurt attraverso uno stretto spazio anulare. Il leggero taglio applicato qui rompe tutti i residui di proteine, ottenendo un aspetto perfettamente liscio e lucido nella tazza finale.
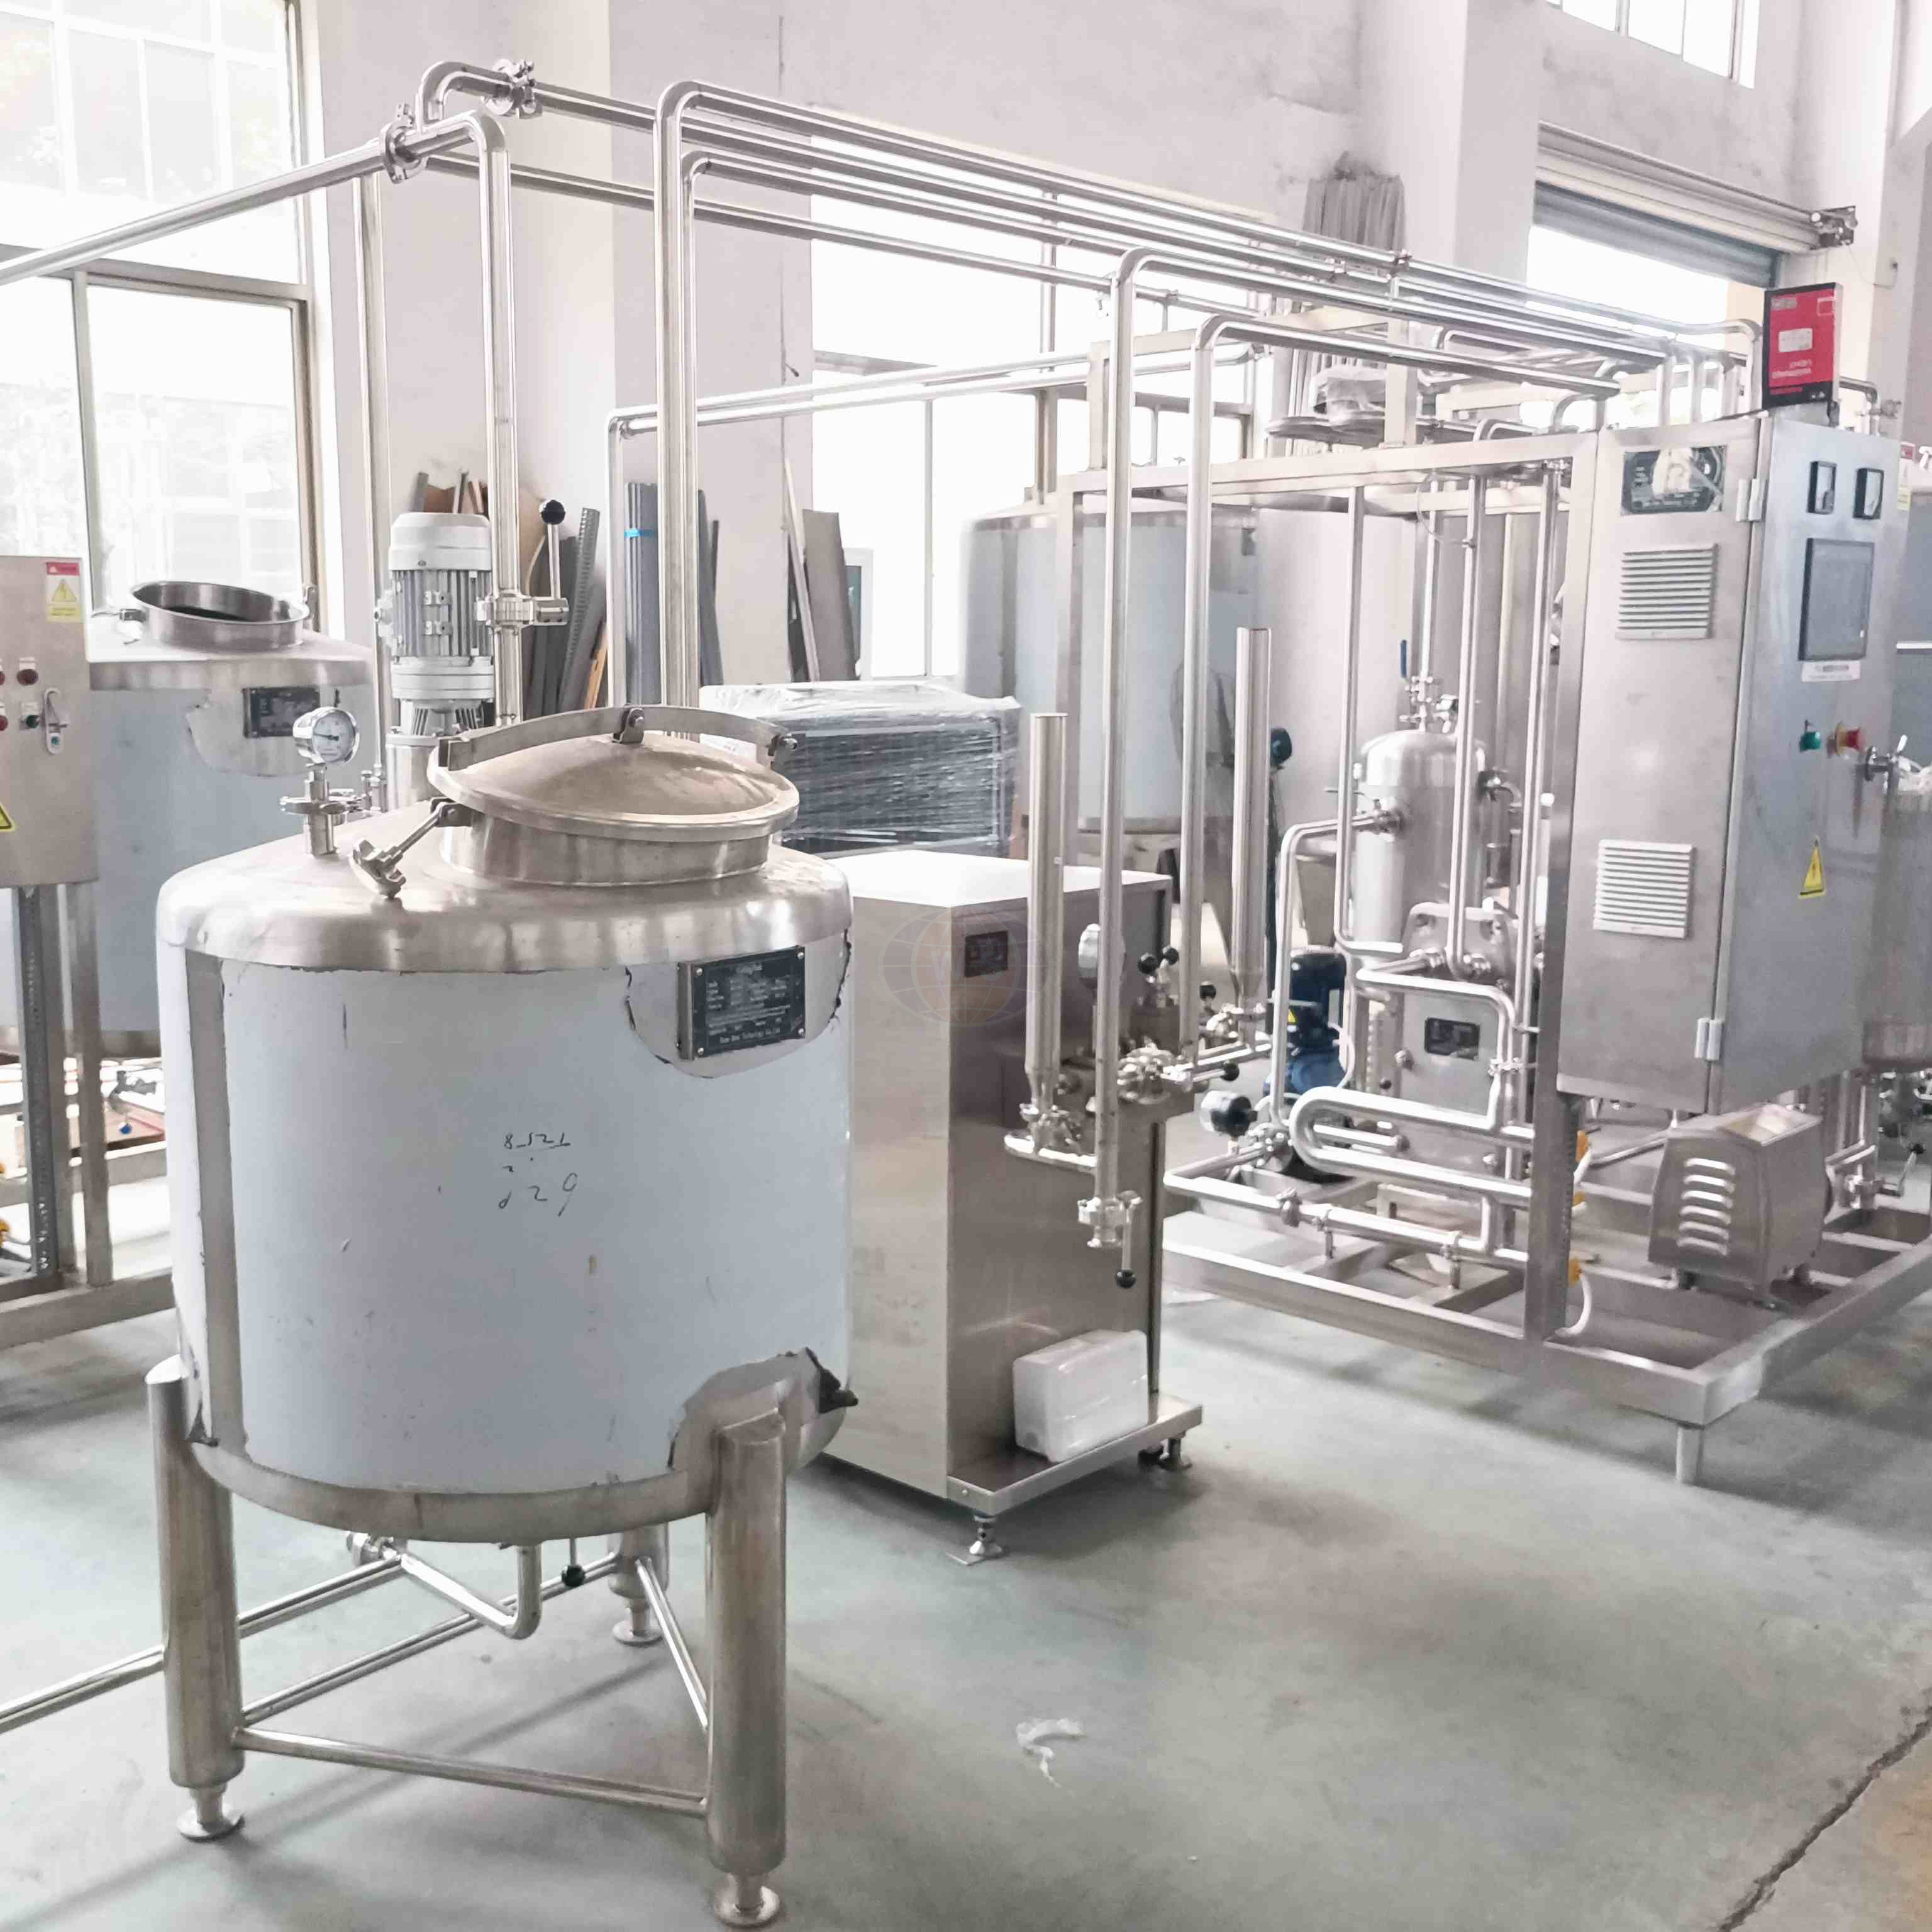
La tua attrezzatura deve corrispondere al tuo volume di produzione. Le soluzioni mini-casearie e artigianali spesso utilizzano vasche di lavorazione batch multiuso. Questi recipienti fungono da pastorizzatore, fermentatore e refrigeratore in una singola unità. Le operazioni su piccola scala possono utilizzare la filtrazione manuale dei sacchi o presse a cestello verticali compatte. Le linee continue industriali richiedono un approccio diverso. Integrano sistemi a flusso continuo completamente automatizzati. Queste configurazioni su larga scala includono il dosaggio automatizzato, la standardizzazione in linea e la separazione centrifuga continua. Selezionando un Il produttore di linee di produzione di yogurt greco che comprende i vincoli specifici della vostra scala è vitale per il successo operativo.
Per un mini-caseificio, la flessibilità è spesso più importante della produttività. Un’unica vasca di lavorazione potrebbe essere utilizzata per produrre lo yogurt greco il lunedì, lo yogurt mescolato standard il martedì e un formaggio fresco il mercoledì. L'attrezzatura deve essere facile da pulire manualmente e semplice da utilizzare. Al contrario, una linea industriale è progettata per la massima efficienza e un funzionamento continuo. Queste linee funzionano 24 ore su 24, fermandosi solo per i cicli di pulizia automatizzati. Il livello di automazione richiesto per una linea industriale è molto più elevato e richiede software di controllo sofisticato e centinaia di valvole e sensori automatizzati.
L’igiene non è negoziabile nella lavorazione dei prodotti lattiero-caseari. Verificare la conformità di tutte le apparecchiature agli standard sanitari 3-A o alle linee guida EHEDG. Anche gli equivalenti regionali come la FDA o il PMO sono parametri di riferimento critici. Valutare la qualità delle saldature orbitali in tutta la struttura. Le finiture superficiali devono avere valori Ra pari o inferiori a 0,8 micrometri. L'eliminazione dei rami morti nella rete di tubazioni è essenziale per prevenire l'accumulo di batteri. Ogni apparecchiatura deve essere progettata per essere completamente drenabile, garantendo che non rimangano pozze di liquido una volta completato il ciclo di pulizia.
La progettazione delle pompe e delle valvole è particolarmente critica per la conformità sanitaria. I progetti senza fessure sono obbligatori. Le guarnizioni in elastomero devono essere realizzate con materiali per uso alimentare, come EPDM o Viton, e devono essere posizionate a filo con le superfici di contatto del prodotto. La struttura che sostiene l'apparecchiatura deve essere costruita con tubi chiusi in acciaio inossidabile, anziché con canali di ferro aperti, per prevenire l'accumulo di polvere e umidità. I piedini regolabili dell'apparecchiatura devono avere filettature coperte per eliminare le zone in cui i batteri potrebbero nascondersi e moltiplicarsi.
Cicli di fermentazione prolungati aumentano il rischio di contaminazione da batteriofagi. I sistemi CIP multicanale automatizzati e la sterilizzazione sul posto sono una necessità assoluta. Valutare l'integrazione del controller logico programmabile del fornitore. Le funzionalità del sistema SCADA sono vitali per il monitoraggio dei lotti in tempo reale. Sono necessarie una solida gestione delle ricette e una registrazione dei dati di garanzia della qualità per mantenere la coerenza tra i turni. Il sistema CIP deve essere in grado di fornire la corretta concentrazione di prodotti chimici detergenti alla precisa temperatura e velocità del flusso richieste per rimuovere i depositi proteici incrostati.
Il sistema di automazione deve monitorare la conduttività delle linee di ritorno durante il processo CIP per verificare che vengano mantenute le concentrazioni chimiche corrette. Se la conduttività scende al di sotto del setpoint, il sistema deve dosare automaticamente più sostanze chimiche nel serbatoio di alimentazione CIP. La velocità del flusso attraverso i tubi deve essere mantenuta ad un minimo di 1,5 metri al secondo per garantire una sufficiente azione meccanica di lavaggio. Il sistema SCADA dovrebbe generare un rapporto CIP dettagliato dopo ogni ciclo, documentando i tempi, le temperature e le concentrazioni di sostanze chimiche utilizzate, il che è essenziale per la conformità normativa e gli audit di qualità.
Pianificare la crescita futura durante la fase di progettazione iniziale. Valutare l'ingombro e il design montato su skid dell'attrezzatura proposta. La flessibilità del layout consente una più facile espansione successiva. Assicurarsi che i collettori, le pompe e gli scambiatori di calore siano dimensionati con margini di espansione. Questa lungimiranza consente futuri aumenti di produttività senza richiedere una revisione completa della linea. Un approccio modulare consente di aggiungere ulteriori serbatoi di fermentazione o un secondo separatore senza interrompere il flusso di produzione esistente.
Quando si dimensionano i collettori delle utenze per vapore, acqua refrigerata e aria compressa, è prassi standard sovradimensionarli almeno del 30% rispetto ai requisiti iniziali. Il costo di installazione iniziale di tubi più grandi è trascurabile rispetto al costo di estrazione e sostituzione successiva di collettori sottodimensionati. Anche l’architettura del sistema di controllo dovrebbe essere scalabile. Assicurarsi che il PLC disponga di schede di input/output di riserva e di una potenza di elaborazione sufficiente per gestire apparecchiature aggiuntive. Il software dovrebbe essere scritto in modo modulare, consentendo l'aggiunta di nuove sequenze di apparecchiature senza riscrivere la logica di base.
La lavorazione lattiero-casearia è ad alta intensità energetica. Analizzate attentamente l'efficienza termica dei vostri pastorizzatori. Cerca tassi di rigenerazione del calore pari o superiori al 90% per ridurre al minimo l'utilizzo del vapore. Calcolare accuratamente il carico elettrico e i requisiti delle utenze. I separatori centrifughi e gli omogeneizzatori ad alta velocità assorbono una potenza significativa. Assicurati che la tua struttura possa fornire il vapore, l'acqua refrigerata e l'aria compressa necessari senza perdite di carico. Il sistema della caldaia deve essere in grado di fornire vapore pulito di qualità culinaria se viene utilizzata l'iniezione diretta di vapore per il trattamento termico.
Il sistema dell'acqua refrigerata è spesso il maggior consumatore di elettricità in un caseificio. I compressori devono essere dimensionati per gestire i picchi di carico di raffreddamento, che si verificano quando più serbatoi di fermentazione vengono raffreddati contemporaneamente. L’utilizzo di banchi di ghiaccio o serbatoi di accumulo di acqua refrigerata può aiutare a livellare la domanda elettrica, consentendo ai compressori di funzionare continuamente al loro punto di funzionamento più efficiente. Gli azionamenti a frequenza variabile dovrebbero essere installati su tutti i motori di grandi dimensioni, comprese pompe e omogeneizzatori, per ridurre il consumo di energia quando l'apparecchiatura funziona a una capacità inferiore alla piena capacità.
Le attrezzature casearie progettate su misura richiedono tempi di consegna significativi. È necessario tenere conto di questa realtà operativa nella pianificazione del progetto. Riduci i ritardi di messa in servizio attraverso test strutturati di accettazione in fabbrica. Conduci questi test con prove di prodotti reali quando possibile. Seguite questo con test completi di accettazione in loco per garantire che il macchinario funzioni esattamente come specificato nella vostra struttura. La fase di installazione richiede un attento coordinamento tra il fornitore dell'attrezzatura, gli appaltatori meccanici e gli appaltatori elettrici.
Durante il test di accettazione in fabbrica, verificare le prestazioni del sistema di controllo simulando varie condizioni di guasto, come un'improvvisa perdita di pressione dell'aria o un guasto della pompa. Assicurarsi che il sistema risponda in modo sicuro e avvisi l'operatore in modo appropriato. Il test di accettazione in loco dovrebbe includere un ciclo di produzione continuo di almeno 24 ore per verificare l'affidabilità dell'apparecchiatura in condizioni reali. IL Il fornitore dell'impianto di yogurt greco deve fornire una formazione completa agli operatori e al personale di manutenzione durante questa fase.
I tempi di inattività rovinano la redditività delle operazioni di produzione di prodotti lattiero-caseari freschi. Valutare il fornitore in base ai suoi accordi sul livello di servizio. La funzionalità di diagnostica remota rappresenta un grande vantaggio per una rapida risoluzione dei problemi. Controlla la loro impronta di servizio globale e la disponibilità dei tecnici. Valutare il rischio dei componenti proprietari rispetto alle parti industriali standard. Valvole, guarnizioni e sensori standard sono molto più facili da sostituire durante un guasto di emergenza. Stabilire un solido programma di manutenzione preventiva basato sulle ore di funzionamento dell'apparecchiatura.
Mantenere un inventario dei pezzi di ricambio critici in loco. Questo inventario dovrebbe includere valvole di omogeneizzazione sostitutive, cinghie di trasmissione dei separatori, tenute meccaniche per tutte le pompe critiche e un set completo di guarnizioni in elastomero per gli scambiatori di calore. Il team di manutenzione deve essere formato sulle procedure specifiche per la ricostruzione del separatore centrifugo, poiché questo è il macchinario più complesso dell'impianto. L'analisi regolare delle vibrazioni e il campionamento dell'olio sul separatore e sull'omogeneizzatore possono rilevare i primi segni di usura dei cuscinetti, consentendo di programmare le riparazioni durante i tempi di fermo programmati anziché subire un guasto catastrofico durante la produzione.
R: Lo yogurt greco richiede apparecchiature di concentrazione specializzate, come separatori di ugelli, membrane di ultrafiltrazione o sistemi di filtraggio meccanico, per rimuovere il siero acido e concentrare le proteine, cosa che non è necessaria per lo yogurt standard.
R: A seconda della tecnologia di separazione, dei livelli di solidi non grassi del latte e della concentrazione proteica target, in genere sono necessari da 3 a 4 chilogrammi di latte per produrre 1 chilogrammo di autentico yogurt greco.
R: Un separatore a ugelli utilizza un'elevata forza centrifuga per separare continuamente la massa di yogurt più leggera e concentrata dal siero di latte acido più pesante, ottenendo la consistenza densa caratteristica dello yogurt greco tradizionale.
R: Sì, l'ultrafiltrazione può concentrare le proteine del latte sia prima che dopo la fermentazione. Anche se aumenta la resa totale del prodotto trattenendo le proteine del siero di latte, può dare come risultato una consistenza e un profilo aromatico leggermente diversi rispetto alla separazione centrifuga.
R: L'omogeneizzazione previene la risalita della panna durante la fermentazione, garantisce una distribuzione uniforme dei grassi e migliora la stabilità e la morbidezza della matrice proteica finale, riducendo la probabilità di sineresi del siero di latte.
R: Sì, produttori rispettabili offrono sistemi ridotti, montati su skid o modulari appositamente progettati per caseifici artigianali e mini-caseifici che desiderano entrare nel mercato dello yogurt greco.
R: Cercare sistemi CIP automatizzati e multiserbatoio che garantiscano un dosaggio chimico preciso, un controllo della temperatura e velocità del flusso sufficienti a rimuovere le incrostazioni ad alto contenuto proteico senza intervento manuale.