Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 13-09-2026 Herkomst: Locatie

Wist u dat een opbrengstdaling van slechts 1% een commerciële melkveehouderij jaarlijks honderdduizenden dollars kan kosten? In de huidige zeer competitieve markt ruïneert margeverlies uit ondermaatse kaas de winstgevendheid sneller dan vrijwel elk ander operationeel gebrek. Fysieke verspilling en kwaliteitsproblemen zijn de belangrijkste boosdoeners achter deze financiële leegloop. Als procesingenieurs zien wij dit dagelijks op de fabrieksvloer. In deze uitgebreide gids leert u hoe u verborgen mechanische knelpunten kunt opsporen, uw sanitaire normen kunt verhogen en gerichte technische strategieën kunt implementeren om uw bedrijfsresultaten te beschermen.
Het optimaliseren van een zuivelfabriek vereist dat fabrieksmanagers een duidelijk onderscheid maken tussen verschillende operationele verliezen. De financiële gezondheid van een fabriek is afhankelijk van het maximaliseren van de omzetting van rauwe melkcomponenten – met name vet en caseïne – in verkoopbare, hoogwaardige producten.
Kijkend naar de huidige trends in de sector, hebben de stijgende kosten van rauwe melk de adoptie van Industrie 4.0-technologieën in de zuivelverwerking versneld. Faciliteiten verschuiven snel van handmatige btw-beoordelingen naar geautomatiseerde, sensorgestuurde massabalansregistratie. Exploitanten van installaties kunnen hoge afvalmarges niet langer beschouwen als onvermijdelijke kosten voor het zakendoen; precisiegegevens zijn nu een fundamentele overlevingsmetriek.
Onderkwaliteitskaas verwijst naar elke partij die niet voldoet aan de strikte specificaties die vereist zijn voor detailhandelsverkoop van klasse A. Deze parameters omvatten nauwkeurige vochtdoelstellingen, vet-in-droge-stof (FDM)-verhoudingen, pH-niveaus en textuurprofielen. Wanneer een batch afwijkt – misschien een sponsachtige textuur of een te zure beet ontwikkelt – kan deze niet als premium tafelkaas worden verkocht.
Het product wordt daarom gedegradeerd. Het wordt vaak hergebruikt als bulkingrediënt voor de productie van smeltkaas of tegen een aanzienlijk lagere prijs verkocht aan de foodservicesector. Het creëren van deze gedegradeerde batches is een directe bedreiging voor de winstgevendheid. De inputkosten voor melk, arbeid, nutsvoorzieningen en opslag blijven identiek, maar de uiteindelijke inkomsten dalen drastisch.
Opbrengstvermindering bij de commerciële kaasbereiding wordt onderverdeeld in onzichtbaar en zichtbaar verlies.
Gecombineerd creëren deze factoren een verergerend financieel probleem. Analyseren Het verlies aan kaasopbrengst laat zien dat zelfs kleine mechanische inefficiënties, vermenigvuldigd over miljoenen ponden aan jaarlijkse productie, de winstmarges stilletjes uithollen.
De overgang van vloeibare melk naar een vaste wrongelmatrix is de meest delicate fase van de zuivelverwerking. Verkeerd gebruik tijdens deze kritieke periode leidt tot fysieke productdegradatie.
Een goede coagulatie dicteert de structurele integriteit van de gehele kaasmatrix. Een zwakke gel is het gevolg van onjuiste stremseldoseringen, fluctuerende vattemperaturen of inconsistente toevoegingen van calciumchloride.
In het bijzonder verbrijzelt het te vroeg snijden van de gel de zachte matrix. Deze voortijdige interventie leidt tot massale wrongelverlies en hoge vetmigratie naar de wei. Omgekeerd zorgt het te laat afsnijden van de set voor een taaie buitenkant die overmatig vocht vasthoudt. Dit leidt onvermijdelijk tot onaangename smaken en mogelijke degradaties tijdens het ouder worden. Strikt, geautomatiseerd vatbeheer is essentieel voor het behouden van een optimale verwerkingsefficiëntie.
Eenmaal gesneden blijven de zachte stukken zeer gevoelig voor mechanische afschuiving. Terwijl roeren noodzakelijk is om de uitdrijving van de wei (synerese) te vergemakkelijken, verpulvert te agressief roeren de fragiele stukken tot microscopisch klein stof dat in de wei zweeft.
Bovendien vereist het overbrengen van het mengsel van het vat naar de afwerkingstafels gespecialiseerde pompapparatuur. Het gebruik van een centrifugaalpomp met hoge afschuiving in plaats van een zachte verdringerpomp werkt als een industriële blender. Dit mechanische misbruik vergroot het aantal onbruikbare boetes, waardoor het uiteindelijke blokvolume afneemt en dit heeft directe gevolgen voor uw bedrijfsresultaten.
Subjectieve evaluatiemethoden zijn achterhaald in moderne commerciële zuivelbedrijven. Alleen vertrouwen op de fysieke beoordeling van een kaasmaker leidt tot onaanvaardbare variabiliteit tussen batches.
Om de menselijke variabiliteit te elimineren, gebruiken vooruitstrevende fabrieken objectieve, op sensoren gebaseerde tests aan de productielijn. Optische sensoren, Near-Infrared (NIR)-technologie en realtime pH-monitoring volgen de exacte stevigheid van de gel voordat een enkel mesje vastklikt. Door gebruik te maken van harde data in plaats van intuïtie, standaardiseren planten de coagulatiefase perfect. Dit niveau van rigoureus Kaaskwaliteitscontrole zorgt ervoor dat elke batch op precies het juiste moment wordt gesneden, waardoor vetverlies wordt geminimaliseerd en de opbrengst wordt gestabiliseerd.
Naast mechanische factoren zijn vocht en pH de meest kritische factoren voor textuur en voedselveiligheid. Als de pH te snel daalt, wordt het laatste blok kruimelig. Als het vochtgehalte daarentegen te hoog blijft, wordt het blok zacht en vatbaar voor snel bederf. Strikte controle over deze parameters door middel van geautomatiseerde temperatuurstappen voorkomt structurele defecten. Het standaardiseren van deze statistieken zorgt ervoor dat een uniform product altijd aan de retailspecificaties voldoet.
Bij de voedselproductie is mechanisch ontwerp onlosmakelijk verbonden met biologische veiligheid. Slecht ontworpen verwerkingslijnen herbergen bacteriën, een belangrijke oorzaak van productdegradaties.
'Doodlopende wegen' zijn gedeelten binnen leidingsystemen, T-verbindingen, kleppen of oudere machines waar de vloeistofstroom stagneert. Deze dode poten zorgen ervoor dat melk, wei of schoonmaakchemicaliën zich kunnen verzamelen. Omdat deze gebieden onvoldoende turbulentie hebben tijdens de geautomatiseerde reinigingscyclus, worden ze al snel broedplaatsen voor veerkrachtige biofilms en gevaarlijke ziekteverwekkers.
Wanneer zich biofilms vormen, inoculeren ze voortdurend passerende batches. Bacteriële besmetting veroorzaakt late defecten – waarbij gasproducerende bacteriën ervoor zorgen dat het oude blok opzwelt en barst – en onaangename smaken zoals bitterheid. Elke partij die deze eigenschappen vertoont, wordt onmiddellijk geclassificeerd als ondermaats. Dit leidt tot een zware financiële boete voor de fabrikant.
Om de verwerkingsefficiëntie te maximaliseren, voert u grondige mechanische audits uit om doodlopende wegen fysiek te elimineren. Het optimaliseren van Clean-in-Place (CIP)-protocollen vereist het garanderen van de juiste stroomsnelheid, correcte chemische concentraties en adequate temperatuurprofielen.
| CIP-factor | Algemeen technisch probleem | Optimalisatiestrategie | Impact op rendement |
|---|---|---|---|
| Stroomsnelheid | Lage turbulentie laat biofilms intact. | Upgrade pompen om een stroomsnelheid van >1,5 m/s (Reynoldsgetal >4000) in alle leidingen te bereiken. | Voorkomt bacteriële kruisbesmetting. |
| Sanitair Ontwerp | T-verbindingen en dode benen vangen het product op. | Vervangen door scherpe bochten en sanitaire kleppen zonder dode benen. | Elimineert door bederf veroorzaakte downgrades. |
| Chemische dosering | Handmatig doseren leidt tot chemische resten. | Implementeer geautomatiseerde geleidbaarheidssensoren voor nauwkeurige dosering. | Voorkomt chemische bijsmaken. |
Productoptimalisatie stopt niet zodra het blok wordt ingedrukt. Stroomafwaartse verwerking, met name fysiek snijden en verpakken, is een belangrijke bron van opbrengstvermindering als deze niet met uiterste precisie wordt beheerd.
Industriële blokken moeten worden opgesplitst in winkelgedeelten met exact gewicht. Vochtgradiënten zorgen er echter voor dat het midden van een blok iets dichter is dan de buitenkant. Door het blok op de verkeerde temperatuur te snijden, breekt het of smeert het tegen de messen. Bovendien zorgt het gebruik van botte of onjuist gekalibreerde mechanische draadharpen voor overmatig stof en onbruikbare randafwerking. Deze stroomafwaartse verspilling is pijnlijk omdat de faciliteit al maximale energie- en opslagkosten in het product heeft geïnvesteerd.
Modern industrieel snijden is sterk afhankelijk van geavanceerde vision-technologie in plaats van handmatige uitlijning. Geavanceerde 3D-scan- en röntgensystemen analyseren de exacte topografie en dichtheid van het blok voordat het wordt gesneden. De software berekent op dynamische wijze het optimale snijpatroon om porties met exact gewicht te maximaliseren en 'weggeefgedrag' te minimaliseren (extra product in een verpakking stoppen om aan de regelgeving te voldoen). Door de automatische portiering te integreren, wordt snijafval drastisch verminderd.
Er is een fysieke limiet aan de mate waarin u een fundamenteel gebrekkige productielijn kunt optimaliseren. Uiteindelijk gaan mechanische beperkingen de procedurele verbeteringen teniet, waardoor de marges dag na dag stilletjes worden uitgehold.
Plantmanagers moeten hun opstelling objectief beoordelen aan de hand van moderne technische normen. Een proactieve vervangingsstrategie is veel kosteneffectiever dan reageren op catastrofale defecten aan apparatuur. Belangrijke indicatoren voor vervanging zijn onder meer:
Het moderniseren van een faciliteit vereist het selecteren van machines die speciaal zijn ontworpen voor opbrengstbescherming. Vraag bij het evalueren van nieuwe systemen bruikbare specificaties. Een moderne, complete productielijn voor Cheddar of witte kaas moet bijvoorbeeld gesloten vaten bieden met een verwerkingscapaciteit van 500 liter tot 10.000 liter per batch. Zorg ervoor dat alle contactoppervlakken zijn gemaakt van voedselveilig SUS304 of 316L roestvrij staal met een sanitaire poetsmiddel (Ra <0,8 µm).
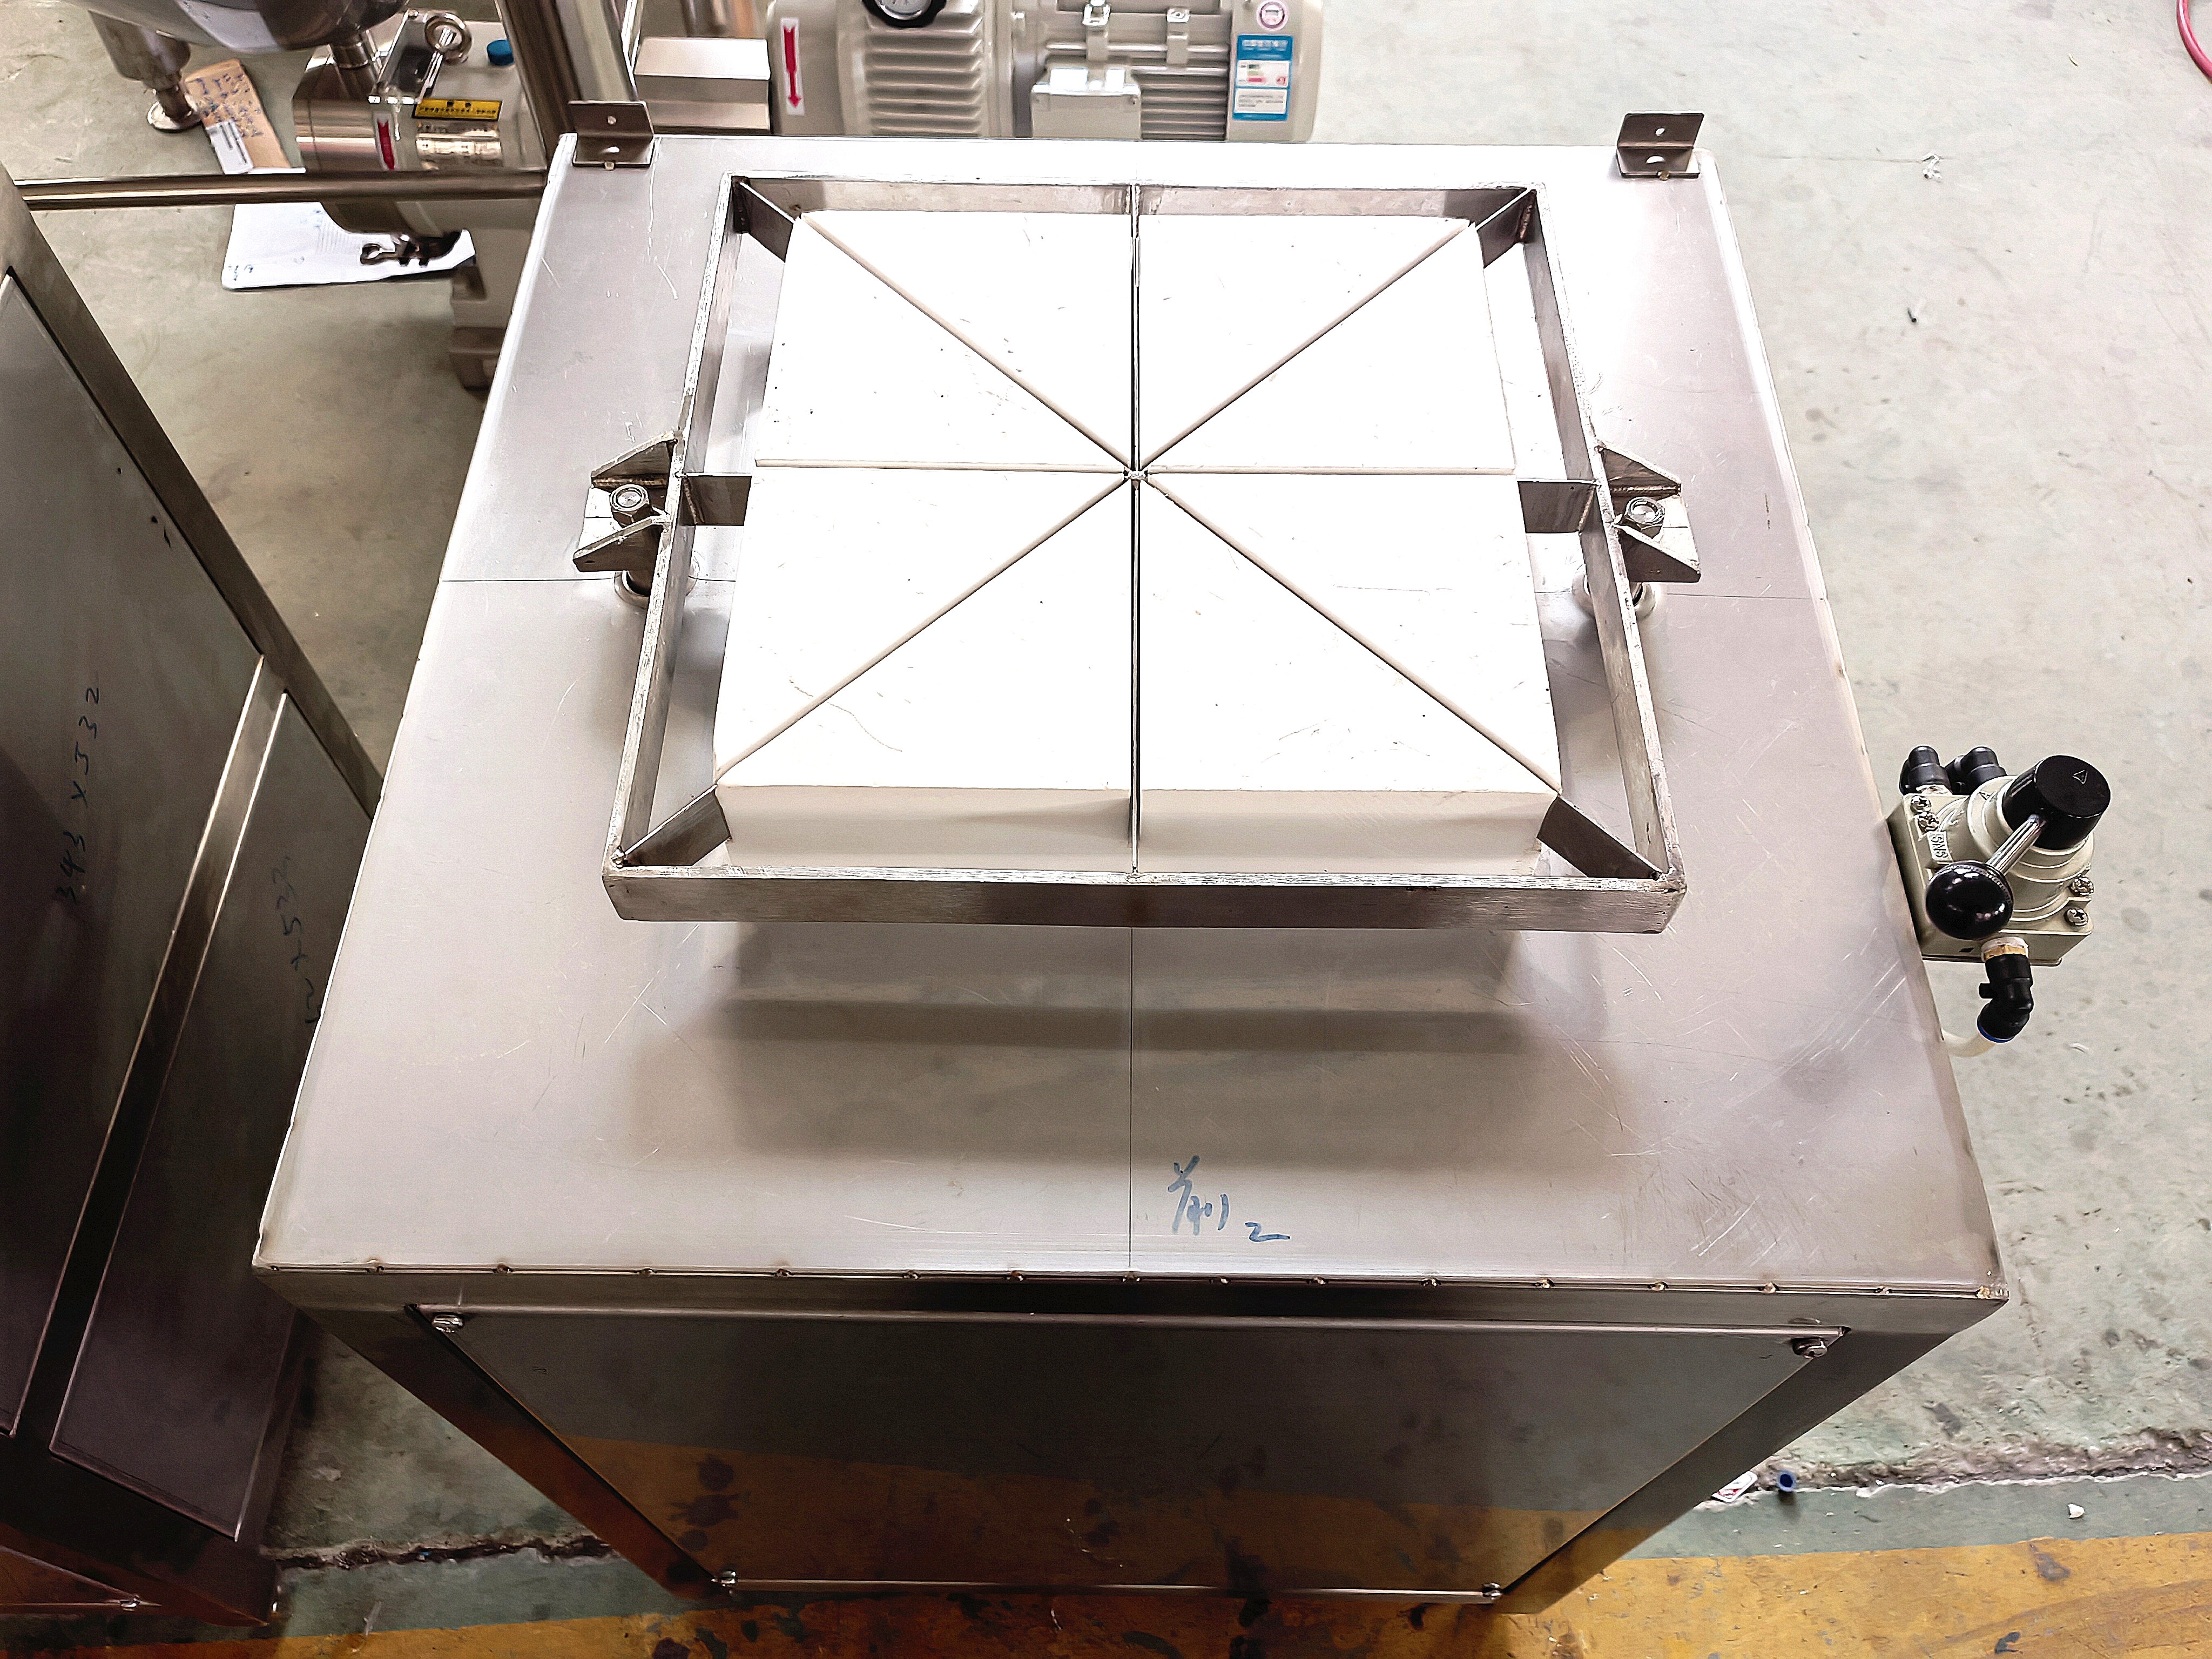
Geavanceerde systemen zullen beschikken over geautomatiseerde planetaire snijaandrijvingen, geïntegreerde wei-drainage en pneumatische persstations. Investeren in dit kaliber Kaasproductieapparatuur elimineert de mechanische schuif- en temperatuurinconsistenties waar oudere systemen last van hebben, waardoor consistente klasse A-outputs worden gegarandeerd.
Het implementeren van nieuwe technologieën vergt kapitaaluitgaven. Om deze investeringen te rechtvaardigen moeten fabrieksmanagers een rigoureus raamwerk opzetten voor het meten van de Return on Investment (ROI) door middel van objectieve data-analyse.
Om margeverlies tegen te gaan, moeten faciliteiten batch voor batch specifieke Key Performance Indicators (KPI's) monitoren. Enkel vertrouwen op de totale geproduceerde hoeveelheid is onvoldoende; u moet de massabalans van de hele faciliteit analyseren.
| KPI | Metriekdefinitie | Doeldoel |
|---|---|---|
| Opbrengstefficiëntie | Werkelijke opbrengst vergeleken met de theoretische opbrengstformule van Van Slyke. | > 98,5% van de theoretische opbrengst. |
| Undergrade-percentage | Het volume van het product waarvoor een downgrade is uitgevoerd per productierun. | < 1,5% van het totale volume. |
| Herstel van weivet | Het percentage vet dat verloren gaat in de weistroom. | Zo dicht bij 0% als mechanische limieten dit toelaten. |
| Giveaway-variantie | De hoeveelheid extra product die in de detailhandelsverpakking is geplaatst. | < 1,0% boven het streefgewicht. |
Technologie alleen kan de opbrengstvermindering niet oplossen; het menselijke element is even cruciaal. Het opbouwen van een cultuur van rendementsoptimalisatie omvat uitgebreide training die de dagelijkse operationele taken koppelt aan de financiële gezondheid van de faciliteit.
Wanneer operators bijvoorbeeld begrijpen dat het behalen van exacte vochtdoelstellingen en het handhaven van strikte kalibratie op testapparatuur directe gevolgen heeft voor de levensvatbaarheid van de fabriek, De efficiëntie van de kaasverwerking verandert. Door het personeel te voorzien van objectieve gegevens verschuift de mentaliteit van 'de batch doornemen' naar 'het produceren van maximale opbrengst'.
Het minimaliseren van margeverlies en het terugdringen van het volume van producten met een lagere rating vereisen een holistische, op techniek gebaseerde aanpak. Van het standaardiseren van de melkcoagulatie en het elimineren van sanitaire impasses tot het optimaliseren van het fysieke snijden van het laatste blok: elke stap moet onder de loep worden genomen. Fysiek afval en kwaliteitsverminderingen zijn oplosbare inefficiënties. Door uw faciliteit te auditen, strengere parametercontroles te implementeren en uw machines te upgraden, kunt u verborgen winstlekken permanent stoppen.
Als uw faciliteit kampt met inconsistente opbrengsten of grote volumes minderwaardig product, is het tijd om uw verwerkingslijn te evalueren. Laat verouderde machines niet langer uw winstgevendheid bepalen. Wij moedigen u aan om te bezoeken WFood Machinery om uitgebreide kaasproductielijnen en sanitaire uitrusting met hoog rendement te verkennen, afgestemd op uw exacte operationele specificaties.
Hoewel het exacte cijfer varieert afhankelijk van het specifieke product (bijvoorbeeld mozzarella met een hoog vochtgehalte versus oude cheddar), streven commerciële zuivelfabrieken van wereldklasse naar een afwijking van minder dan 1% tot 1,5% van hun theoretische opbrengst. De theoretische opbrengst wordt berekend met behulp van de Van Slyke-vergelijking, waarbij rekening wordt gehouden met het vet- en caseïnegehalte van de binnenkomende rauwe melk. Een consistente variantie van meer dan 2% geeft sterk aan dat uitgebreide procesaudits of apparatuurupgrades dringend nodig zijn.
Dit verlies treedt op wanneer kwetsbare stukken tijdens het snijden, roeren of pompen versplinteren en in de weistroom terechtkomen. Het heeft ernstige gevolgen voor het bedrijfsresultaat, omdat waardevolle melkeiwitten en botervet verloren gaan. In plaats van te worden opgenomen in premium retailproducten met hoge marktprijzen, worden deze vaste stoffen verdreven. Hoewel wei kan worden verwerkt tot wei-eiwitconcentraat (WPC), worden deze bijproducten tegen een aanzienlijk lagere marge verkocht, wat resulteert in een direct omzetverlies.
Ja, gedegradeerde batches worden zelden volledig weggegooid. Blokken die niet voldoen aan de primaire specificaties voor vocht, textuur of visuele aantrekkingskracht, worden vaak in bulk verkocht aan de voedingsindustrie, gebruikt als hoofdingrediënt in smeltkaas of versnipperd voor commerciële pizza's. Herbestemming is echter slechts een mitigatiestrategie. Producten van mindere kwaliteit worden altijd verkocht tegen een aanzienlijk lagere marge in vergelijking met premium winkelartikelen, waardoor de fabriek een zware financiële boete moet betalen.
Om een hoge verwerkingsefficiëntie te garanderen, moet kalibratie een strikt, doorlopend protocol zijn. Gevoelige analytische instrumenten, zoals pH-meters en vochtsensoren, moeten dagelijks worden gekalibreerd volgens bekende normen. Mechanische componenten, waaronder geautomatiseerde snijmessen en verdringerpompen, moeten regelmatig preventief onderhoud ondergaan, vaak wekelijks of maandelijks, afhankelijk van het aantal draaiuren. Consistente kalibratie zorgt voor nauwkeurige gegevens en zachte mechanische krachten.
De temperatuur regelt direct de snelheid van synerese (wei-uitstoting) en bacteriecultuuractiviteit. Als de temperatuur in het vat te hoog is, krimpt de buitenkant van de wrongel te snel, waardoor vocht en wei binnenin worden vastgehouden, wat leidt tot een zwakke body en onaangename smaken. Als de temperatuur te laag is, vertraagt de vochtafvoer, wat resulteert in een te zacht product dat niet voldoet aan de retailspecificaties. Nauwkeurige, geautomatiseerde temperatuurstappen zijn vereist om de opbrengst en structurele integriteit te maximaliseren.
Om delicate wrongel-weimengsels over te brengen, raden ingenieurs ten zeerste positieve verdringerpompen (PD-pompen) aan, zoals draaizuiger- of dubbelschroefspompen. In tegenstelling tot centrifugaalpompen, die hogesnelheidswaaiers gebruiken die enorme schuifkrachten creëren en het product versplinteren, werken PD-pompen op lagere snelheden. Ze duwen specifieke hoeveelheden vloeistof voorzichtig door de omhulling, waardoor de fysieke structuur van de wrongel behouden blijft en de vorming van onbruikbare fijne deeltjes drastisch wordt verminderd.