Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-13 Origine: Sito

Sapevi che un calo della resa pari solo all'1% può costare a un'azienda lattiero-casearia commerciale centinaia di migliaia di dollari all'anno? Nel mercato altamente competitivo di oggi, la perdita di margine derivante dal formaggio di scarsa qualità rovina la redditività più velocemente di quasi qualsiasi altro difetto operativo. Gli sprechi fisici e i difetti di qualità sono i principali colpevoli di questo drenaggio finanziario. Come ingegneri di processo, lo vediamo quotidianamente in fabbrica. In questa guida completa imparerai come individuare i colli di bottiglia meccanici nascosti, elevare i tuoi standard sanitari e implementare strategie ingegneristiche mirate per proteggere i tuoi profitti.
L'ottimizzazione di un impianto lattiero-caseario richiede che i gestori dello stabilimento distinguano chiaramente tra le varie perdite operative. La salute finanziaria di uno stabilimento si basa sulla massimizzazione della conversione dei componenti del latte crudo, in particolare grassi e caseina, in prodotti vendibili e di prima qualità.
Osservando le attuali tendenze del settore, l’aumento del costo del latte crudo ha accelerato l’adozione delle tecnologie dell’Industria 4.0 nella lavorazione dei prodotti lattiero-caseari. Le strutture si stanno rapidamente spostando dalle valutazioni manuali delle vasche al monitoraggio automatizzato e basato su sensori del bilancio di massa. Gli operatori degli impianti non possono più considerare gli elevati margini di scarto come un costo inevitabile per fare affari; la precisione dei dati è ora una metrica fondamentale per la sopravvivenza.
Per formaggio di scarsa qualità si intende qualsiasi lotto che non soddisfa le rigorose specifiche richieste per la vendita al dettaglio di grado A. Questi parametri comprendono obiettivi precisi di umidità, rapporti grassi nella sostanza secca (FDM), livelli di pH e profili di consistenza. Quando un lotto si discosta, magari sviluppando una consistenza spugnosa o un morso eccessivamente acido, non può essere venduto come formaggio da tavola premium.
Di conseguenza il prodotto viene declassato. Viene spesso riproposto come ingrediente sfuso per la produzione di formaggio fuso o venduto al settore dei servizi di ristorazione a un prezzo notevolmente ridotto. La creazione di questi lotti declassati è un colpo diretto alla redditività. I costi di input per latte, manodopera, servizi pubblici e stoccaggio rimangono identici, ma le entrate finali diminuiscono drasticamente.
La riduzione della resa nella produzione commerciale del formaggio è classificata in perdita invisibile e visibile.
Se combinati, questi fattori creano un problema finanziario aggravato. Analizzando La perdita di resa del formaggio rivela che anche le più piccole inefficienze meccaniche, moltiplicate per milioni di chili di produzione annua, erodono silenziosamente i margini di profitto.
Il passaggio dal latte liquido alla matrice solida della cagliata è la fase più delicata della lavorazione casearia. Una cattiva gestione durante questo periodo critico porta al degrado fisico del prodotto.
Una corretta coagulazione determina l'integrità strutturale dell'intera matrice del formaggio. Un gel debole risulta da dosaggi impropri di caglio, temperature fluttuanti della vasca o aggiunte incoerenti di cloruro di calcio.
Nello specifico, tagliare il gel troppo presto frantuma la matrice morbida. Questo intervento prematuro porta a un intervento massiccio perdita di cagliata e migrazione elevata di grassi nel siero. Al contrario, tagliare il set troppo tardi crea un esterno duro che intrappola l'umidità eccessiva. Ciò porta inevitabilmente a sapori sgradevoli e potenziali declassamenti durante l'invecchiamento. Una gestione rigorosa e automatizzata delle vasche è essenziale per mantenere un'efficienza di lavorazione ottimale.
Una volta tagliati, i pezzi morbidi rimangono altamente sensibili al taglio meccanico. Mentre l'agitazione è necessaria per facilitare l'espulsione del siero (sineresi), un'agitazione troppo aggressiva polverizza i pezzi fragili in polvere microscopica sospesa nel siero.
Inoltre, il trasferimento della miscela dalla vasca ai tavoli di finitura richiede attrezzature di pompaggio specializzate. L'utilizzo di una pompa centrifuga ad alto taglio invece di una pompa volumetrica delicata agisce come un frullatore industriale. Questo abuso meccanico aumenta il volume delle multe inutilizzabili, riducendo il volume del blocco finale e incidendo direttamente sui profitti.
I metodi di valutazione soggettiva sono obsoleti nelle moderne attività commerciali lattiero-casearie. Affidarsi esclusivamente alla valutazione fisica del casaro introduce una variabilità inaccettabile da lotto a lotto.
Per eliminare la variabilità umana, gli stabilimenti lungimiranti utilizzano test in linea oggettivi e basati su sensori. I sensori ottici, la tecnologia Near-Infrared (NIR) e il monitoraggio del pH in tempo reale monitorano l'esatta consistenza del gel prima che una singola lama si impegni. Utilizzando dati concreti piuttosto che intuizioni, le piante standardizzano perfettamente la fase di coagulazione. Questo livello di rigore Il controllo della qualità del formaggio garantisce che ogni lotto venga tagliato al momento esatto, riducendo al minimo la perdita di grasso e stabilizzando la resa.
Oltre ai fattori meccanici, l’umidità e il pH sono i fattori più critici per la consistenza e la sicurezza alimentare. Se il pH scende troppo rapidamente, il blocco finale diventa friabile. Al contrario, se i livelli di umidità rimangono troppo elevati, il blocco diventa morbido e suscettibile a un rapido deterioramento. Il controllo rigoroso di questi parametri attraverso il passaggio automatico della temperatura previene i difetti strutturali. La standardizzazione di questi parametri garantisce un prodotto uniforme che soddisfa ogni volta le specifiche di vendita al dettaglio.
Nella produzione alimentare, la progettazione meccanica è intrinsecamente legata alla sicurezza biologica. Le linee di lavorazione mal progettate ospitano batteri, una delle principali cause di declassamento dei prodotti.
I 'vicoli ciechi' sono sezioni all'interno di sistemi di tubazioni, giunti a T, valvole o macchinari esistenti in cui il flusso del fluido ristagna. Queste zampe morte consentono al latte, al siero di latte o ai prodotti chimici per la pulizia di accumularsi. Poiché queste aree non dispongono di un’adeguata turbolenza durante il ciclo di pulizia automatizzato, diventano rapidamente terreno fertile per biofilm resilienti e agenti patogeni pericolosi.
Quando si formano i biofilm, inoculano continuamente i lotti in transito. La contaminazione batterica causa difetti che si espandono tardivamente, in cui i batteri che producono gas provocano il rigonfiamento e la rottura del blocco invecchiato, e sapori sgradevoli come l'amarezza. Qualsiasi lotto che presenti queste caratteristiche viene immediatamente classificato come sottogrado. Ciò comporta una grave sanzione finanziaria per il produttore.
Per massimizzare l'efficienza della lavorazione, condurre controlli meccanici approfonditi per eliminare fisicamente i vicoli ciechi. Per ottimizzare i protocolli Clean-in-Place (CIP) è necessario garantire una velocità di flusso adeguata, concentrazioni chimiche corrette e profili di temperatura adeguati.
| Fattore CIP | Problema tecnico comune Impatto | della strategia di ottimizzazione | sulla resa |
|---|---|---|---|
| Velocità del flusso | La bassa turbolenza lascia i biofilm intatti. | Aggiornare le pompe per raggiungere portate >1,5 m/s (numero di Reynolds >4000) in tutti i tubi. | Previene la contaminazione crociata batterica. |
| Progettazione sanitaria | I giunti a T e le gambe morte intrappolano il prodotto. | Sostituirli con curve ampie e valvole sanitarie a gamba morta zero. | Elimina i downgrade indotti dal deterioramento. |
| Dosaggio chimico | Il dosaggio manuale porta alla formazione di residui chimici. | Implementa sensori di conduttività automatizzati per un dosaggio preciso. | Previene gli aromi chimici sgradevoli. |
L'ottimizzazione del prodotto non si ferma una volta premuto il blocco. La lavorazione a valle, in particolare il taglio fisico e l’imballaggio, è un importante luogo di riduzione della resa se non gestita con estrema precisione.
I blocchi industriali devono essere suddivisi in porzioni di vendita al dettaglio del peso esatto. Tuttavia, i gradienti di umidità fanno sì che il centro di un blocco sia leggermente più denso rispetto all’esterno. Tagliare il blocco alla temperatura sbagliata ne provoca la frantumazione o lo sfregamento contro le lame. Inoltre, l'utilizzo di arpe a filo meccanico smussate o non calibrate correttamente crea polvere eccessiva e rifiniture dei bordi inutilizzabili. Questo spreco a valle è doloroso perché la struttura ha già investito la massima energia e costi di stoccaggio nel prodotto.
Il taglio industriale moderno fa molto affidamento sulla tecnologia di visione avanzata piuttosto che sull’allineamento manuale. Sofisticati sistemi di scansione 3D e raggi X analizzano l'esatta topografia e densità del blocco prima del taglio. Il software calcola dinamicamente lo schema di taglio ottimale per massimizzare le porzioni del peso esatto e ridurre al minimo gli 'omaggio' (inserendo un prodotto extra in una confezione per soddisfare le leggi normative). L'integrazione della porzionatura automatizzata riduce drasticamente gli scarti di rifilo.
Esiste un limite fisico a quanto è possibile ottimizzare una linea di produzione fondamentalmente difettosa. Alla fine, le limitazioni meccaniche prevalgono sui miglioramenti procedurali, erodendo silenziosamente i margini giorno dopo giorno.
I gestori degli impianti devono valutare oggettivamente la loro configurazione rispetto ai moderni standard ingegneristici. Una strategia di sostituzione proattiva è molto più conveniente rispetto alla reazione a guasti catastrofici delle apparecchiature. Gli indicatori chiave per la sostituzione includono:
La modernizzazione di una struttura richiede la selezione di macchinari progettati specificatamente per la protezione del rendimento. Quando si valutano nuovi sistemi, è necessario richiedere specifiche attuabili. Ad esempio, una moderna linea di produzione completa per Cheddar o formaggio bianco dovrebbe offrire tini chiusi con capacità di lavorazione che vanno da 500 litri a 10.000 litri per lotto. Assicurarsi che tutte le superfici di contatto siano realizzate in acciaio inossidabile SUS304 o 316L per uso alimentare con lucidatura sanitaria (Ra < 0,8 µm).
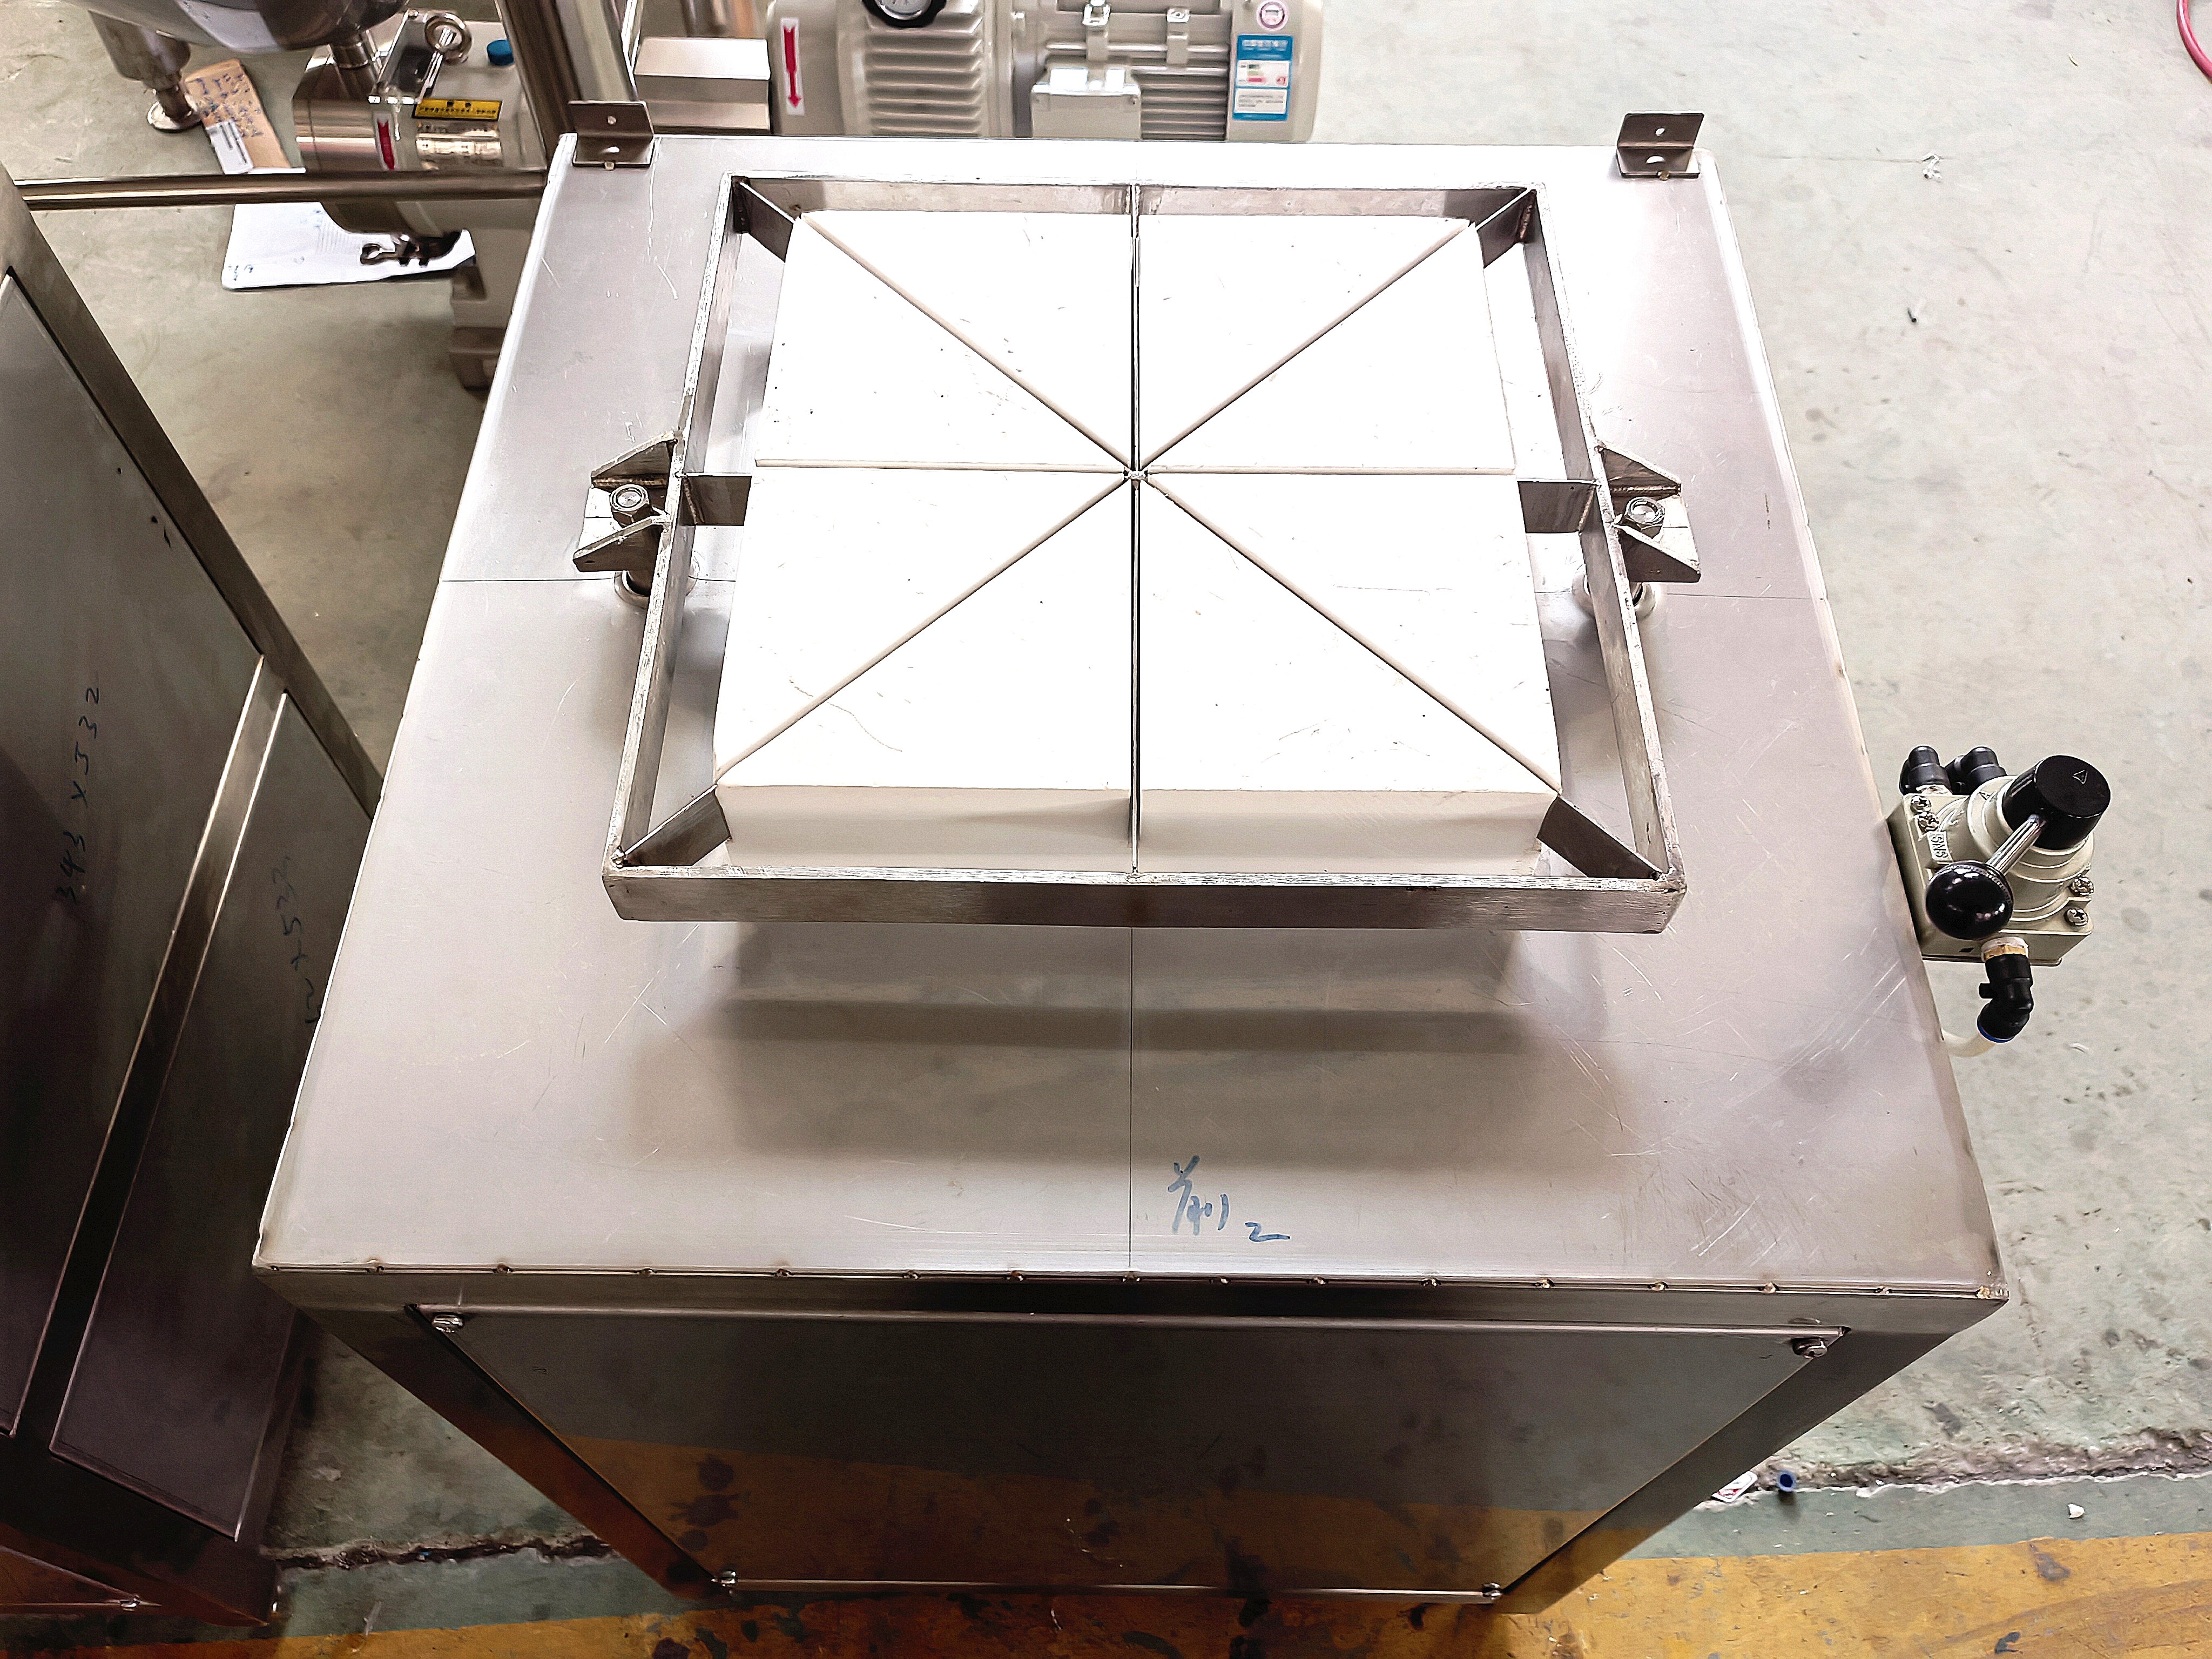
I sistemi avanzati saranno dotati di unità di taglio planetario automatizzate, drenaggio integrato del siero di latte e stazioni di pressatura pneumatica. Investire in questo calibro di Le attrezzature per la produzione del formaggio eliminano le variazioni meccaniche di taglio e di temperatura che affliggono i sistemi preesistenti, garantendo risultati costanti di Grado A.
L’implementazione di nuove tecnologie richiede spese in conto capitale. Per giustificare questi investimenti, i gestori degli impianti devono stabilire un quadro rigoroso per misurare il ritorno sull'investimento (ROI) attraverso un'analisi oggettiva dei dati.
Per combattere la perdita di margine, le strutture devono monitorare specifici indicatori chiave di prestazione (KPI) lotto per lotto. Basarsi esclusivamente sul tonnellaggio totale prodotto non è sufficiente; è necessario analizzare il bilancio di massa dell'intera struttura.
| metrica KPI | definizione | Obiettivo target |
|---|---|---|
| Efficienza di rendimento | Resa effettiva rispetto alla formula di resa teorica di Van Slyke. | > 98,5% della resa teorica. |
| Percentuale di studenti universitari | Il volume del prodotto declassato per ciclo di produzione. | < 1,5% del volume totale. |
| Recupero del grasso del siero di latte | La percentuale di grasso perso nel flusso di siero di latte. | Il più vicino possibile allo 0% consentito dai limiti meccanici. |
| Varianza omaggio | La quantità di prodotto extra inserito nella confezione di vendita al dettaglio. | < 1,0% rispetto al peso target. |
La tecnologia da sola non può risolvere la riduzione della resa; l'elemento umano è altrettanto critico. Costruire una cultura di ottimizzazione del rendimento implica una formazione completa che colleghi le attività operative quotidiane alla salute finanziaria della struttura.
Ad esempio, quando gli operatori comprendono che raggiungere obiettivi precisi di umidità e mantenere una calibrazione rigorosa sulle apparecchiature di prova ha un impatto diretto sulla redditività dell'impianto, nel complesso L’efficienza della lavorazione del formaggio si trasforma. Dotare il personale di dati oggettivi sposta la mentalità dal 'superare il lotto' al 'produrre il massimo rendimento'.
Minimizzare la perdita di margine e ridurre il volume dei prodotti declassati richiede un approccio olistico e guidato dalla progettazione. Dalla standardizzazione della coagulazione del latte all'eliminazione dei vicoli ciechi sanitari fino all'ottimizzazione del taglio fisico del blocco finale, ogni passaggio deve essere esaminato attentamente. Gli sprechi fisici e i declassamenti di qualità sono inefficienze risolvibili. Controllando la tua struttura, implementando controlli dei parametri più severi e aggiornando i tuoi macchinari, puoi fermare in modo permanente le perdite di profitti nascosti.
Se la tua struttura è alle prese con rese incoerenti o volumi elevati di prodotto di qualità scadente, è tempo di valutare la tua linea di lavorazione. Smetti di lasciare che macchinari obsoleti dettino la tua redditività. Ti invitiamo a visitare WFood Machinery per esplorare linee di produzione di formaggio complete e ad alto rendimento e attrezzature sanitarie su misura per le vostre esatte specifiche operative.
Sebbene la cifra esatta vari a seconda del prodotto specifico (ad esempio, mozzarella ad alto contenuto di umidità rispetto al cheddar stagionato), gli stabilimenti lattiero-caseari commerciali di livello mondiale puntano a una variazione inferiore all'1%-1,5% rispetto alla loro resa teorica. La resa teorica viene calcolata utilizzando l'equazione di Van Slyke, tenendo conto del contenuto di grassi e caseina del latte crudo in entrata. Una varianza costante superiore al 2% indica fortemente che sono urgentemente necessari audit completi dei processi o aggiornamenti delle apparecchiature.
Questa perdita si verifica quando pezzi fragili si frantumano durante il taglio, l'agitazione o il pompaggio, fuoriuscendo nel flusso di siero di latte. Ciò ha un grave impatto sui profitti perché vengono perse le preziose proteine del latte e il grasso del latte. Invece di essere incorporati in prodotti premium al dettaglio che impongono prezzi di mercato elevati, questi solidi vengono espulsi. Sebbene il siero di latte possa essere trasformato in concentrato di proteine del siero di latte (WPC), questi sottoprodotti vengono venduti con un margine significativamente inferiore, con conseguente perdita diretta di entrate.
Sì, i lotti declassati raramente vengono scartati del tutto. I blocchi che non soddisfano le specifiche primarie in termini di umidità, consistenza o aspetto visivo vengono spesso venduti sfusi alle industrie dei servizi di ristorazione, utilizzati come ingrediente principale nel formaggio fuso o triturati per pizze commerciali. Tuttavia, il riutilizzo è semplicemente una strategia di mitigazione. I prodotti di qualità inferiore vengono sempre venduti con un margine significativamente ridotto rispetto agli articoli premium al dettaglio, costringendo lo stabilimento ad assorbire una pesante sanzione finanziaria.
Per garantire un'elevata efficienza di elaborazione, la calibrazione deve essere un protocollo rigoroso e continuo. Gli strumenti analitici sensibili, come i misuratori di pH in linea e i sensori di umidità, dovrebbero essere calibrati quotidianamente rispetto a standard noti. I componenti meccanici, compresi i coltelli da taglio automatizzati e le pompe volumetriche, devono essere sottoposti a regolare manutenzione preventiva, spesso settimanale o mensile, a seconda delle ore di funzionamento. La calibrazione coerente garantisce dati accurati e forze meccaniche delicate.
La temperatura controlla direttamente il tasso di sineresi (espulsione del siero di latte) e l'attività della coltura batterica. Se la temperatura della vasca è troppo alta, la parte esterna della cagliata si restringe troppo rapidamente, intrappolando l'umidità e il siero di latte all'interno, determinando un corpo debole e sapori sgradevoli. Se la temperatura è troppo bassa, l'espulsione dell'umidità rallenta, risultando in un prodotto eccessivamente morbido che non soddisfa le specifiche di vendita al dettaglio. Per massimizzare la resa e l'integrità strutturale è necessario un incremento preciso e automatizzato della temperatura.
Per trasferire miscele delicate di cagliata e siero di latte, gli ingegneri consigliano vivamente le pompe volumetriche (PD), come le pompe a lobi rotanti o a doppia vite. A differenza delle pompe centrifughe, che utilizzano giranti ad alta velocità che creano enormi forze di taglio e frantumano il prodotto, le pompe PD funzionano a velocità inferiori. Spingono delicatamente volumi specifici di fluido attraverso l'involucro, preservando la struttura fisica della cagliata e riducendo drasticamente la generazione di fini inutilizzabili.