Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 02-08-2026 Herkomst: Locatie

Veel middelgrote tot grote zuivelverwerkers stuiten uiteindelijk op een hard operationeel plafond, waarbij de consumentenvraag de huidige fabrieksproductie overtreft. Het opschalen van de productie brengt ernstige risico's met zich mee als het niet op de juiste manier wordt beheerd. Door bestaande apparatuur buiten de technische limieten te brengen, wordt vaak de producttextuur aangetast, wordt de consistentie van overruns verstoord en worden strikte hygiënenormen in gevaar gebracht. Faciliteiten bevinden zich in een frustrerend spanningspunt, waarbij ze proberen de gevestigde kwaliteit op ambachtelijk niveau te behouden en tegelijkertijd een grote industriële productie te realiseren.
Het simpelweg vermenigvuldigen van de hoeveelheden ingrediënten in een batchproces mislukt op grote schaal. Deze aanpak leidt onvermijdelijk tot structurele fouten in het eindproduct, zoals grote ijskristalvorming of vetafscheiding tijdens het invriezen. De overstap naar continue verwerkingssystemen is een strategische technische beslissing. Het vereist samenwerking met een gespecialiseerd bedrijf fabrikant van ijsproductielijnen om de huidige knelpunten te auditeren, de voetafdruk van de faciliteiten te optimaliseren en geautomatiseerde oplossingen te integreren die de output schalen zonder de structurele integriteit op te offeren.
Faciliteiten ontgroeien zelden van de ene op de andere dag hun infrastructuur. De transitie wordt gemarkeerd door specifieke operationele indicatoren die aangeven dat de huidige opzet faalt. Het kan zijn dat u buitensporige arbeidskosten opmerkt die verband houden met handmatige materiaalverwerking en de opslag van ingrediënten. Inconsistente batchkwaliteit leidt vaak tot hogere uitvalpercentages, terwijl vertragingen bij het klaarzetten van magazijnen frequent voorkomen. Het energieverbruik per liter product stijgt naarmate oudere compressoren continu draaien om de temperatuur op peil te houden. Door deze wrijvingspunten in uw lichaam te identificeren industriële ijsfabriek is de eerste stap naar betekenisvolle capaciteitsuitbreiding.
Grootschalige batchverwerking brengt inherente inefficiënties met zich mee die toenemen naarmate het volume toeneemt. Er gaat aanzienlijke tijd verloren tijdens het handmatig overbrengen van mengsels tussen verwarmings-, rijpings- en vriestanks. Tijdens deze overdrachten treden vaak temperatuurschommelingen op, en het gebrek aan continue afschuiving beïnvloedt de uiteindelijke stabiliteit van de emulsie. Oudere doorlopende lijnen leveren ook problemen op als ze afhankelijk zijn van verouderde programmeerbare logische controllers (PLC's). Deze verouderde systemen veroorzaken micro-onderbrekingen, onregelmatige pompsnelheden en merkbare doorvoerverschillen tijdens één dienst.
| Verwerking Metrische | batchverwerking | Continue verwerking |
|---|---|---|
| Doorvoer | Laag tot gemiddeld; beperkt door tankvolume en overdrachtstijden. | Hoog; continue stroom maximaliseert de L/u-productie efficiënt. |
| Overschrijdingscontrole | Variabel; sterk afhankelijk van de vaardigheid en timing van de operator. | Nauwkeurig; geautomatiseerde massaflowmeters zorgen voor consistentie. |
| Arbeidsafhankelijkheid | Hoog; vereist handmatige overdracht, reiniging en monitoring van ingrediënten. | Laag; geautomatiseerde PLC's verzorgen de primaire bewerkingen en CIP. |
| Voetafdruk-efficiëntie | Arm; vereist meerdere grote stagnatie- en verouderingstanks. | Hoog; gestroomlijnde leidingen en inline-verwerking besparen ruimte. |
| Energieverbruik | Stekelig; hoge trek tijdens batchverwarmings- en koelfasen. | Geoptimaliseerd; regeneratieve verwarming en steady-state koeling. |
Het opschalen van de ijsproductie is nooit een lineaire wiskundige vergelijking. U kunt niet simpelweg de invoer verdubbelen en dezelfde uitvoerkwaliteit verwachten. Grondstoffen gedragen zich anders onder industriële omstandigheden met hoge afschuiving. Vetten, suikers, stabilisatoren en emulgatoren vereisen een nauwkeurige herkalibratie om correct te kunnen functioneren in een continue stroom. De fysica van vetkristallisatie verandert dramatisch tijdens continu invriezen. Luchtcelstabilisatie gebeurt veel sneller onder continue afschuiving vergeleken met traditioneel batchgewijs invriezen. Formuleringen moeten specifiek worden ontwikkeld voor de mechanische krachten van de nieuwe apparatuur om uitbotten of snelle afsmelting te voorkomen.
Productieschema's hebben vaak moeite met het omgaan met seizoensgebonden vraagpieken. Zonder geavanceerde tools voor capaciteitsplanning produceren faciliteiten overproductie en maken ze opslagkosten, of missen ze marktkansen volledig. Magazijn- en koelopslag worden vaak de ultieme knelpunten. Het snelvriezen op het extrusiepunt moet perfect aansluiten bij uw uithardingscapaciteit. Als de logistieke stroomafwaarts het tempo niet kan bijhouden, staan de pallets weer op de fabrieksvloer, wat leidt tot thermische schokken, de groei van ijskristallen en ernstige productdegradatie voordat deze ooit de bestelwagen bereiken.
Het moderniseren van uw faciliteit houdt in dat knelpunten in specifieke verwerkingsfasen worden geëlimineerd. Een De automatische ijsproductielijn pakt inefficiënties aan, vanaf de eerste mixvoorbereiding tot en met het uiteindelijke palletiseren. Door deze oplossingscategorieën op te splitsen, wordt precies duidelijk waar capaciteitswinst wordt gerealiseerd en hoe mechanische upgrades zich vertalen in hogere dagelijkse opbrengsten.
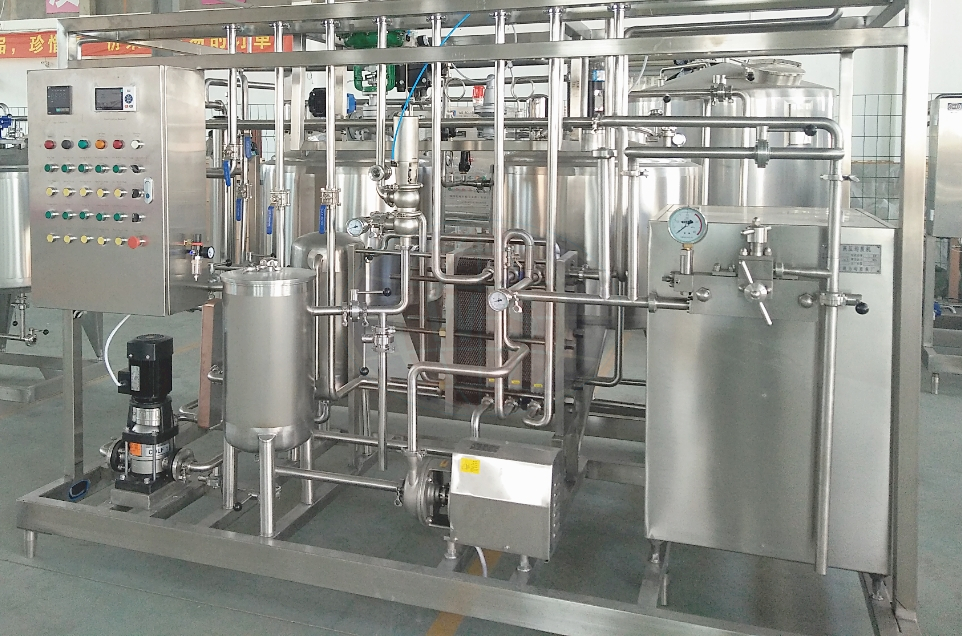
Pasteurisatiesystemen voor hoge temperaturen en korte tijd (HTST) versnellen de voorbereidingsfase van het mengsel drastisch. Ze verwerken grote volumes snel en verwarmen het mengsel doorgaans gedurende 15 seconden tot 85 °C, terwijl de thermische naleving strikt wordt nageleefd. Geautomatiseerde homogenisatoren zorgen vervolgens voor een uniforme verdeling van de vetbolletjes. Ze werken bij een druk tussen 150 en 200 bar en reduceren bolletjes tot 1-2 micron bij zeer hoge stroomsnelheden. Deze microscopische consistentie is van cruciaal belang voor de stroomafwaartse textuur en stabiele overschrijding. Bovendien minimaliseren moderne mixterugwinningssystemen de verspilling van grondstoffen door het resterende mengsel tijdens het uitschakelen met water door de leidingen te duwen, waardoor de fasen nauwkeurig worden gescheiden.
Het verouderingsproces kan niet worden overhaast, maar kan wel worden geoptimaliseerd voor een continue stroom. Geautomatiseerde rijpingstanks maken gebruik van nauwkeurige temperatuurregelcircuits, waardoor het mengsel gestaag op 4°C wordt gehouden. Deze lussen zorgen ervoor dat vet kristalliseert en eiwitten gelijkmatig hydrateren gedurende 4 tot 24 uur voordat het mengsel ooit de vriezer bereikt. Consistente rijping voorkomt vertragingen in de verdere verwerking, voorkomt de vorming van luchtzakken en zorgt ervoor dat het mengsel soepel door de doorlopende lijnen wordt gepompt zonder fluctuerende viscositeit.
De continuvriezer vormt het hart van de operatie. Moderne eenheden maken gebruik van geautomatiseerde massastroommeters en nauwkeurige dashersnelheden om exacte overschrijdingspercentages te behouden. Deze mechanische precisie vermindert het weggeven van producten en zorgt voor structurele stabiliteit. Door de exacte verhouding tussen gefilterde perslucht en vloeistofmengsel te regelen, maximaliseren faciliteiten hun opbrengst per batch en leveren ze de consument een consistent mondgevoel. Schraapbladen in het vat verwijderen continu de bevroren film van de cilinderwand, waardoor een optimale warmteoverdracht en microscopische ijskristalvorming wordt gegarandeerd.
Stroomafwaartse apparatuur moet overeenkomen met de snelheid van de continue vriezer om back-ups te voorkomen. Gesynchroniseerde extrusielijnen, roterende vulmachines en inclusiefeeders werken in perfecte mechanische harmonie. Ze verwerken noten, chocoladestukjes en fruitsauzen zonder de insluitsels te blokkeren of te verpletteren. Hardingstunnels met hoge capaciteit verlagen vervolgens de kerntemperatuur snel tot -18°C of lager binnen 45 tot 90 minuten. Dit snelle invriezen maximaliseert de houdbaarheid, voorkomt de groei van ijskristallen en stabiliseert de productstructuur onmiddellijk vóór palletisering en rekverpakking.
Inkoop- en operationele teams hebben een strikt raamwerk nodig bij het beoordelen van potentiële leveranciers van apparatuur. Het upgraden van uw ijsverwerkingsapparatuur is een complex integratieproject. De selectie van leveranciers bepaalt het succes van de installatie op de lange termijn, de betrouwbaarheid van de dagelijkse werkzaamheden en de veiligheid van het eindproduct.
One-size-fits-all oplossingen werken zelden in bestaande zuivelfaciliteiten. Een gekwalificeerde fabrikant ontwerpt lijnen die passen bij uw specifieke plattegrond en navigeert rond bestaande pilaren, afvoeren en plafondhoogtes. Ze moeten toekomstige modulaire toevoegingen mogelijk maken, zoals het toevoegen van ingrediëntentoevoer of het later omhullen van stations zonder de hoofdlijn uit te scheuren. Een uitgebreide nutsaudit is verplicht voordat de installatieconfiguratie wordt afgerond. U moet uw huidige stroomvoorziening, stoomcapaciteit (kg/u), koelwatercircuits en persluchtdruk (bar) beoordelen om compatibiliteit met de nieuwe machines te garanderen.
Sanitairontwerp is van cruciaal belang voor de voedselveiligheid en operationele uptime. Evalueer de benadering van de fabrikant ten aanzien van de constructie van apparatuur. Zoek naar spleetvrij robotlassen, zelflozende oppervlakken die in de juiste hoek zijn geplaatst en strikte naleving van de EHEDG- of 3-A-sanitaire normen. Geïntegreerde, geautomatiseerde CIP- en SIP-systemen (Sterilize-in-Place) zijn essentieel. Ze verkorten de doorlooptijd tussen smaakwisselingen drastisch, door gebruik te maken van nauwkeurige chemische dosering en hogesnelheidssproeibollen om optimale lijnhygiëne te garanderen zonder zwaar handwerk.
Apparatuur zal uiteindelijk onderhoud vergen en onderdelen zullen verslijten. Service Level Agreements (SLA's) met betrekking tot diagnose op afstand en softwareprobleemoplossing zijn van cruciaal belang voor moderne PLC-aangedreven lijnen. Beoordeel de mondiale of regionale voetafdruk van de leverancier. Ze moeten snel kunnen worden ingezet voor reserveonderdelen, zoals mechanische afdichtingen, schraperbladen en sanitaire kleppen. Wekenlang wachten op een eigen component tijdens de piekproductie in de zomer veroorzaakt catastrofale stilstand en ernstig omzetverlies.
Het opschalen van de capaciteit houdt in dat initiële kapitaalinvesteringen in evenwicht worden gebracht met operationele efficiëntie op de lange termijn. De focus moet blijven liggen op de manier waarop nieuwe apparatuur de opbrengst verbetert, afval vermindert en de dagelijkse bedrijfskosten in de hele fabriek verlaagt.
Voor het berekenen van de ROI moet verder worden gekeken dan de initiële apparatuurfactuur. Houd hierbij rekening met de verminderde grondstofverspilling en de geoptimaliseerde overschrijding die wordt bereikt door massastroommeters. Een verminderde arbeidsafhankelijkheid en lagere uitvalpercentages dragen in hoge mate bij aan het financiële rendement. Moderne optimalisatie van lijnprestaties heeft een directe invloed op de marges doordat het weggeven van producten wordt verminderd. Nauwkeurige dosering zorgt ervoor dat elk bakje, kegeltje of staafje precies het juiste volume bevat, waardoor uw bedrijfsresultaat wordt beschermd ten opzichte van de miljoenen jaarlijks geproduceerde eenheden.
Moderne verwerkingslijnen zijn ontworpen met het oog op een efficiënt gebruik van hulpbronnen. Ze maken gebruik van warmteterugwinningssystemen tijdens de pasteurisatiefase, waarbij ze de warmte van het uitgaande gepasteuriseerde mengsel gebruiken om het binnenkomende ruwe mengsel voor te verwarmen, waardoor de brandstofkosten voor de ketel aanzienlijk worden verlaagd. Zeer efficiënte koelcycli met variabele snelheid in de hardingstunnels verminderen het elektriciteitsverbruik door de ventilatorsnelheden aan te passen op basis van de thermische belasting. Door het energieverbruik per liter geproduceerd ijs te verlagen, worden de dagelijkse operationele uitgaven aanzienlijk verlaagd en worden de duurzaamheidscijfers van de faciliteiten verbeterd.
Het installeren van zware machines in een actieve voedselverwerkingsfaciliteit brengt wrijving met zich mee. Door deze risico's vroegtijdig te onderkennen, kunnen engineering- en productieteams robuuste risicobeperkingsstrategieën ontwikkelen die de huidige inkomstenstromen beschermen.
Je kunt de productie niet volledig stopzetten om nieuwe apparatuur te installeren zonder marktaandeel te verliezen. Strategieën voor een gefaseerde implementatie zijn noodzakelijk. Maak gebruik van fabrieksacceptatietests (FAT) op de locatie van de leverancier om softwarefouten op te lossen, de pompcapaciteiten te verifiëren en de laskwaliteit vóór levering te controleren. Voer waar mogelijk parallelle systemen uit, waarbij de oude lijn operationeel blijft terwijl de nieuwe lijn wordt aangelegd, bedraad en in bedrijf wordt gesteld, zodat het marktaanbod niet wordt verstoord tijdens de kritieke upgradeperiode.
Nieuwe technologie vereist nieuwe vaardigheden op de fabrieksvloer. Geavanceerde PLC's en HMI-panelen (Human-Machine Interface) vereisen bijscholing van de operator. Laat dit niet aan het toeval over en ga er niet vanuit dat operators er wel achter komen. Onderhandel over uitgebreide trainingsprogramma's op locatie met de fabrikant van de apparatuur voorafgaand aan de definitieve inbedrijfstelling. Uw personeel moet begrijpen hoe ze door de software moeten navigeren, kleine fouten moeten oplossen, slijtageonderdelen veilig kunnen vervangen en CIP-protocollen feilloos moeten uitvoeren om productieschema's te handhaven.
A: Het overgangspunt van ambachtelijk batchgewijs invriezen naar industrieel continu invriezen begint doorgaans rond de 150 tot 300 liter per uur. Hoogefficiënte industriële lijnen kunnen eenvoudig worden opgeschaald tot meer dan 2.500 l/u, afhankelijk van de vereisten van de faciliteit en de downstream-verpakkingsmogelijkheden.
A: Automatische leidingen maken gebruik van massastroommeters, nauwkeurige tegendrukkleppen en geautomatiseerde luchtinjectiesystemen. Deze componenten zijn rechtstreeks in de continue vriezer geïntegreerd om een exacte, consistente verhouding tussen gefilterde lucht en vloeistofmengsel te behouden, ongeacht viscositeitsveranderingen.
A: Ja, maar het vereist modulaire engineering. De fasen voor het voorbereiden van het kernmengsel en het continu invriezen blijven hetzelfde, maar u hebt gespecialiseerde, verwisselbare stroomafwaartse hulpstukken en omloopkleppen nodig om te schakelen tussen extrusielijnen en vormcarrousels.
A: De ROI-tijdlijn varieert doorgaans van 3 tot 7 jaar. Dit hangt sterk af van de omvang van de operatie, de bereikte arbeidsbesparingen, de vermindering van afval, een betere controle over de overschrijding en de energie-efficiëntie van de nieuwe apparatuur.
A: Geautomatiseerde CIP-systemen elimineren de noodzaak om apparatuur handmatig te demonteren voor reiniging. Dit verkort drastisch de stilstandtijd die nodig is voor de dagelijkse sanitaire voorzieningen en smaakwisselingen, waardoor de lijn langer blijft draaien en de totale dagelijkse opbrengst toeneemt.
EEN: Ja. Stabilisatoren, emulgatoren en vetgehalten moeten opnieuw worden gekalibreerd. De ingrediënten moeten bestand zijn tegen de verwerkingsdynamiek met hoge afschuiving, continu pompen en snellere vriescurven die inherent zijn aan continue industriële apparatuur om textuurdefecten te voorkomen.
A: Lijnen met een hoge capaciteit vereisen robuuste nutsvoorzieningen. U hebt driefasige elektriciteit nodig, hogedrukstoom voor pasteurisatie, speciale glycol- of ammoniakkoelleidingen voor de vriezers en schone, droge perslucht voor pneumatische kleppen en overrun-injectie.