
Bekeken: 0 Auteur: Site-editor Publicatietijd: 22-11-2026 Herkomst: Locatie


Investeren in een nieuwe drankenproductiefaciliteit of het opschalen van een bestaande brouwerij, wijnmakerij of sapfabriek vertegenwoordigt een enorme financiële beslissing. Ik heb fabriekseigenaren maanden aan productie zien verliezen omdat een vuller en een labeler van verschillende leveranciers eenvoudigweg weigerden te communiceren. Het samenvoegen van industriële apparatuur van tientallen verschillende leveranciers leidt vaak tot integratienachtmerries, vertraagde productlanceringen en torenhoge kapitaalbudgetten. Dat is precies waar een complete kant-en-klare oplossing voor de drankproductielijn van pas komt. Door de engineering-, productie- en installatieprocessen onder één leverancier te consolideren, kunnen bedrijven ernstige mechanische risico’s beperken. Maar de meest prangende vraag voor elke stakeholder blijft: wat zijn de werkelijke kosten?
In deze uitgebreide gids zullen we de werkelijke empirische kosten van een uitgebreide opzet uiteenzetten. We onderzoeken de verborgen operationele kosten die u moet begroten en leggen precies uit waarvoor u betaalt, vanaf de eerste voorbereiding van de plattegrond tot de uiteindelijke opleiding van het personeel. Of u nu gezuiverd water bottelt, ambachtelijk bier brouwt of aseptische sappen verpakt, deze gids helpt u nauwkeurig te budgetteren, onverwachte financiële valkuilen te vermijden en de juiste productiepartner voor uw faciliteit te kiezen.
Belangrijkste afhaalrestaurants
In de industriële productiesector verwijst de term turnkey naar een project dat zo is gebouwd dat het als voltooide, volledig functionele operatie aan een koper kan worden overgedragen. Toegepast op de drankenindustrie betekent dit dat één enkele leverancier de gehele productiefaciliteit ontwerpt, produceert, installeert en test. Je draait feitelijk de sleutel om om de commerciële productie te starten. Hierdoor verschuift de zware last van de compatibiliteit van apparatuur en het testen van software van uw schouders naar een gespecialiseerde fabrikant.
Traditioneel kopen investeerders een waterbehandelingssysteem bij de ene leverancier, een vulmachine bij een andere en etiketteerapparatuur bij een derde. Hoewel deze aanpak in eerste instantie misschien geld lijkt te besparen, leidt deze vaak tot ernstige integratieproblemen. Stelt u zich eens de frustratie voor wanneer uw snelle vulmachine sneller gaat dan de etiketteermachine, waardoor er een knelpunt ontstaat waarbij honderden flessen op de transportband terechtkomen. Een uniform systeem van één leverancier zorgt ervoor dat de transportbandsnelheden perfect op elkaar aansluiten. Programmable Logic Controllers communiceren naadloos en de productie verloopt zonder onnodige onderbrekingen. Bijgevolg beperkt deze verantwoordelijkheid vanuit één bron de technische risico's en vereenvoudigt het het algehele projectbeheer.
Deze alomvattende engineeringaanpak is zeer ideaal voor startende merken die efficiënt willen opschalen van handmatige handelingen naar hun eerste geautomatiseerde faciliteit zonder een duur intern engineeringteam te hoeven onderhouden. Bovendien is het net zo waardevol voor gevestigde commerciële merken die zich uitbreiden naar nieuwe drankcategorieën. Een flessenwaterbedrijf dat koolzuurhoudend ambachtelijk bier of aseptische sappen introduceert, is hiervan een goed voorbeeld. Institutionele investeerders die geheel nieuwe faciliteiten van de grond af opbouwen, vertrouwen ook sterk op deze geïntegreerde oplossingen om voorspelbare tijdlijnen en gegarandeerde productiecapaciteiten te garanderen.
Voordat we in de cijfers duiken, is het van cruciaal belang om de bredere marktdynamiek te begrijpen die deze beleggingen vormgeeft. Kijkend naar het hedendaagse landschap van de drankenproductie, ervaart de industrie een enorme verschuiving richting end-to-end automatisering. Stijgende mondiale tekorten aan arbeidskrachten, in combinatie met steeds strengere voedselveiligheidsregels, zorgen voor een sterke stijging van de vraag naar volledig geïntegreerde, contactloze systemen. Plantmanagers stappen af van fragmentarische opstellingen. In plaats daarvan is er een stijgende vraag naar flexibele lijnen en aseptische koudvultechnologie die de houdbaarheid verlengt zonder kunstmatige conserveermiddelen.
Hoewel de grondstofprijzen voor roestvrij staal en elektronische componenten volatiliteit hebben ervaren, is de algehele kostenefficiëntie van de aanschaf van een uniform systeem dus feitelijk verbeterd. Moderne investeerders zijn steeds meer bereid hogere initiële kapitaaluitgaven te doen om gegarandeerde productiecapaciteiten veilig te stellen en operationele risico's op de lange termijn te minimaliseren.
Het is een uitdaging om één exact cijfer te geven, omdat de productiekosten sterk variëren, afhankelijk van de productiecapaciteit, gemeten in flessen per uur of BPH, en de specifieke fysieke eigenschappen van de drank. Het analyseren van de huidige industriële marktgegevens brengt echter realistische kostenniveaus voor strategische planningsdoeleinden aan het licht.
| Productieschaal | Doelcapaciteit | Soorten dranken | Geschatte kostenbereik USD |
|---|---|---|---|
| Kleinschalig en instapniveau | 2.000 - 5.000 BPH | Plat water, ambachtelijk bier, basissap | $100.000 - $300.000 |
| Geautomatiseerd in het middensegment | 5.000 - 15.000 BPH | Koolzuurhoudende frisdranken, kombucha, warmgevuld sap | $300.000 - $1.500.000 |
| Snel en gespecialiseerd | 20.000+ BPH / 6000-7500 dozen/uur | Aseptische kartonnen melk/sap, grootschalige brouwerij | $ 1.500.000 - $ 5.000.000+ |
Deze opstellingen zijn doorgaans ontworpen voor regionale waterbottelarijen of startups voor ambachtelijke dranken. Deze lijnen werken met snelheden tussen 2.000 en 5.000 BPH en zijn voorzien van basisautomatisering. Terwijl de processen voor het wassen, vullen en afsluiten van de kern geautomatiseerd zijn, kunnen taken zoals het laden van lege flessen op de ontscrambler of het handmatig stapelen van afgewerkte dozen op pallets menselijke tussenkomst vereisen. Ze bieden een zeer kosteneffectief toegangspunt tot commerciële productie.
Deze volledig geautomatiseerde systemen vertegenwoordigen de industriestandaard voor gevestigde regionale producenten en verwerken op efficiënte wijze complexere vloeistoffen. Met capaciteiten variërend van 5.000 tot 15.000 BPH zijn ze uitgerust voor koolzuurhoudende frisdranken waarvoor isobare drukvulling vereist is. Sappen waarvoor heetvultechnologie en daaropvolgende koeltunnels nodig zijn, vallen ook in dit niveau. Deze lijnen minimaliseren handmatige arbeid en zorgen voor een consistente productkwaliteit en strikte sanitaire voorzieningen.
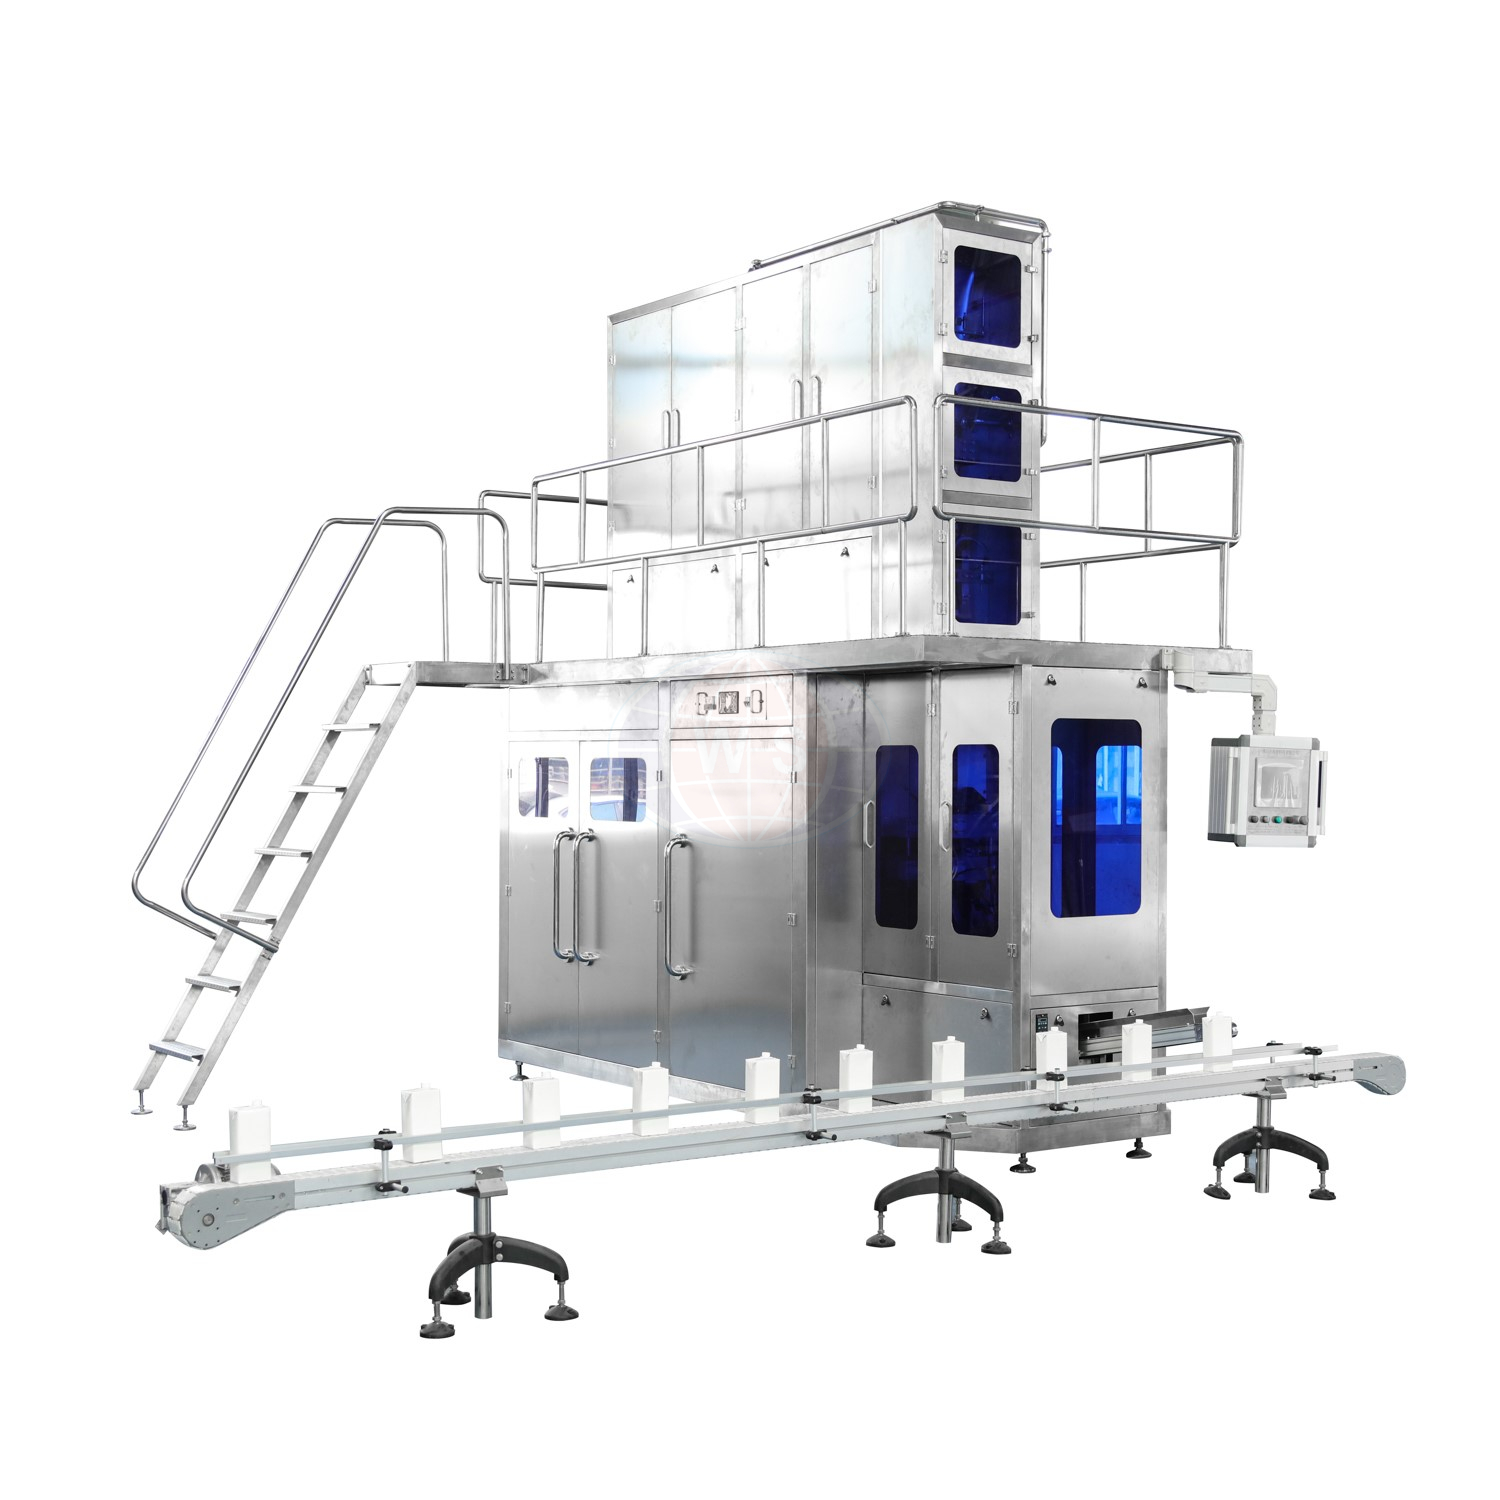
Deze robuuste systemen zijn ontworpen voor nationale merken en grootschalige contractfabrikanten en overschrijden gemakkelijk de 20.000 BPH en vereisen uitzonderlijke technische precisie. Dit premiumsegment omvat ook zeer gespecialiseerde productielijnen voor aseptische kartonnen sapdranken. Geavanceerde aseptische systemen die 6000 tot 7500 verpakkingen per uur draaien, maken bijvoorbeeld gebruik van papier-aluminium-PE-composietmaterialen en UHT-sterilisatie. Met deze technologie kunnen sappen en zuivelproducten zonder conserveermiddelen bij kamertemperatuur worden verpakt zonder bederf, waarvoor sterilisatiemodules van farmaceutische kwaliteit en automatische CIP-reinigingssystemen nodig zijn.
Wanneer u investeert in een alomvattende oplossing, koopt u een reeks onderling verbonden technologische systemen. Als u de anatomie van deze machinerie begrijpt, wordt duidelijk waar uw kapitaal precies op de fabrieksvloer wordt ingezet.
De basis van elke commerciële drank is de vloeibare basis. Voordat een product wordt gebotteld, moeten de grondstoffen zorgvuldig worden verwerkt. Voor waterplanten gaat het om krachtige omgekeerde osmosesystemen voor moleculaire zuivering, actieve koolstoffilters om geuren te elimineren en UV-sterilisatoren. Voor gearomatiseerde dranken breidt deze verwerkingsfase zich uit met high-shear siroopmengtanks, dubbelwandige pasteurs voor thermische productveiligheid en carbonatoren voor het injecteren van CO2 in mousserende dranken.
Het absolute hart van de productievloer is het tankstation. Moderne faciliteiten maken gebruik van geavanceerde 3-in-1 monoblock-systemen die het spoelen van flessen, het doseren van vloeistoffen en het afdichten van doppen integreren in één enkele gesloten machinestructuur. Lege flessen worden bij de nek vastgegrepen, omgekeerd en gespoeld met steriel water voordat sterwielen ze overbrengen naar vulkleppen die vloeistof met millimeterprecisie afgeven. Dit compacte ontwerp vermindert het risico op kruisbesmetting via de lucht drastisch en bespaart waardevolle fabrieksvloerruimte.
Zodra de vloeistof veilig is afgesloten, beweegt het ritmische gerinkel van flessen zich langs de transportband naar de secundaire verpakking. Deze cruciale fase omvat föhns om condensatie van buitenaf te verwijderen, zodat de labels goed blijven plakken. Vervolgens passen etiketteermachines branding toe met behulp van stoomkrimptunnels of smeltlijm. Datumcodeerders maken gebruik van lasertechnologie voor de traceerbaarheid van consumenten. Ten slotte groeperen krimpverpakkingsmachines de flessen in multi-packs, en robotarmen stapelen de zware dozen automatisch op pallets voor distributie in het magazijn.
Een vaak voorkomende en kostbare fout bij de planning van industriële projecten is de veronderstelling dat de factuur van de apparatuur de uiteindelijke projectkosten vertegenwoordigt. Om kratmetaal om te vormen tot een functionele, conforme fabriek zijn verschillende essentiële infrastructurele voorbereidingen absoluut noodzakelijk.
Je kunt niet zomaar zware machines willekeurig op een magazijnvloer plaatsen. Het optimaliseren van de fabrieksruimte is een cruciale initiële uitgave. Betalen voor of onderhandelen over een maatwerk, professioneel Het lay-outontwerp van de drankfabriek zorgt voor een efficiënte materiaalworkflow. Het houdt rekening met de invoer van grondstoffen en de uitvoer van eindproducten, en plannen voor een goede afvoer. Een zorgvuldige ruimtelijke inrichting voorkomt dure structurele aanpassingen achteraf en voldoet aan strenge arbeidsveiligheidsnormen.
Geavanceerde machines kunnen niet functioneren zonder de juiste gebouwinfrastructuur. Uw kapitaalbudgettering moet rekening houden met de faciliteiten industriële nutsvoorzieningen , die zware elektrische bedrading en transformatoren omvatten om hoge kilowattbelastingen aan te kunnen. In het bijzonder vereisen machines voor het blazen van PET-flessen gespecialiseerde hogedrukluchtcompressoren. U hebt ook industriële stoomketels voor pasteurisatie en geavanceerde afvalwaterbeheersystemen nodig om aan de lokale milieuvoorschriften te voldoen. Het voorbereiden van deze voorzieningen is universeel de verantwoordelijkheid van de fabriekseigenaar.
Zodra de machine bij uw vestiging aankomt, moet deze worden gemonteerd, gekalibreerd en getest. Het transformeren van statische apparatuur in een gesynchroniseerd productie-organisme vereist deskundige technische tussenkomst. Fabriek Bij de inbedrijfstelling van apparatuur worden de technici van de fabrikant naar uw locatie gevlogen. Normaal gesproken bent u verantwoordelijk voor hun reiskosten, accommodatie en een dagelijkse arbeidsvergoeding. Tijdens deze fase voeren ingenieurs testbatches uit, verfijnen ze de PLC-programmering en bewijzen ze dat de lijn consistent de beloofde uitvoersnelheden kan behalen.
De meest geavanceerde machines ter wereld zijn nutteloos zonder bekwaam personeel om ze veilig te bedienen. Geld toewijzen aan gestructureerde Trainingsprogramma's voor operators zorgen ervoor dat uw lokale personeel de software-interface, mechanische aanpassingen en dagelijkse ontsmettingsprocedures goed begrijpt. Een goede operationele educatie vermindert de kans op door de operator veroorzaakte storingen drastisch, waardoor de levensduur van uw kapitaalinvestering wordt verlengd.
Waarom kunnen twee productielijnen die er op het eerste gezicht identiek uitzien, enorm verschillende prijskaartjes dragen? Het antwoord ligt in de onderliggende technische specificaties en technische variabelen. Als ingenieur adviseer ik klanten altijd om onder de motorkap te kijken voordat ze offertes vergelijken.
De fysische en chemische eigenschappen van uw vloeistof bepalen welke exacte vultechnologie vereist is. Het bottelen van stilstaand water is afhankelijk van eenvoudige zwaartekrachtvulling. Dit is zeer kosteneffectief. Koolzuurhoudende dranken vereisen daarentegen complexe isobare vulstoffen om de druk te behouden en schuimvorming te voorkomen. Voor sappen is ofwel thermische hot-fill-technologie nodig, waarvoor robuuste hittebestendige kleppen en lange koeltunnels nodig zijn, ofwel zeer dure aseptische systemen om bacterieel bederf te voorkomen zonder kunstmatige conserveermiddelen.
Mechanische snelheid houdt rechtstreeks verband met de productiekosten. Een machine die is ontworpen om 2.000 flessen per uur te vullen, kan twaalf vulkleppen hebben, terwijl een machine van 24.000 BPH 70 of meer kleppen nodig heeft. Hogere snelheden vereisen grotere roterende carrousels, robuuste servomotoren en zwaardere roestvrijstalen frames om de immense trillingen te absorberen die worden gegenereerd tijdens snelle werking.
De mate van menselijke tussenkomst heeft rechtstreeks invloed op de initiële aankoopprijs. U kunt vooraf kapitaal besparen door te kiezen voor semi-automatische end-of-line-verpakkingen, waarbij werknemers flessen handmatig in kartonnen dozen plaatsen. Het upgraden naar volledig geautomatiseerde wikkelkartonverpakkers en robotpalletiseerarmen vergt echter een grotere initiële investering. Deze upgrade biedt superieure efficiëntie op de lange termijn door de arbeidskosten drastisch te verlagen.
De duurzaamheid van apparatuur is sterk afhankelijk van de grondstoffen. Standaard dranklijnen maken gebruik van SUS304 roestvrij staal, wat een uitstekende corrosieweerstand voor water biedt. Voor het verwerken van zuurrijke sappen of het gebruik van agressieve chemische reinigingsmiddelen is echter eersteklas SUS316L roestvrij staal vereist, wat aanzienlijk duurder is. Bovendien kost het gebruik van internationaal erkende elektronische componenten, zoals Siemens PLC's of SEW-motoren, meer dan budgetalternatieven, maar garandeert het een wereldwijde beschikbaarheid van reserveonderdelen.
Het containertype heeft een sterke invloed op de mechanische handlingmechanismen. PET-plastic flessen zijn licht van gewicht en worden efficiënt via de nek getransporteerd met behulp van luchttransporteurs. Glazen flessen, die zwaar en kwetsbaar zijn, vereisen platte modulaire transportbanden en een voorzichtige behandeling om gevaarlijke breuk te voorkomen. Aseptische dozen vereisen gespecialiseerde vorm- en ultrasone afdichtingstechnologie. Lijnen die zijn ontworpen om flexibel met meerdere formaten om te gaan, zullen inherent duurder zijn in de engineering.
Voor zakelijke beleggers die individuele machineoffertes vergelijken met een uniform systeem, zijn de initiële kosten van het investeren in een alomvattend systeem Een kant-en-klare drankproductielijn lijkt misschien lastig. Het evalueren van het rendement op de investering op lange termijn rechtvaardigt echter duidelijk de initiële kapitaaluitgaven.
Wanneer één bedrijf de hele lijn ontwerpt, zijn de elektrische en mechanische systemen native aan elkaar. Er is geen risico dat de etiketteermachine sneller draait dan de vuller. De leverancier is er als enige verantwoordelijk voor dat alle componenten harmonieus samenwerken. Dit elimineert kostbare integratievertragingen volledig en zorgt vanaf dag één voor een hoge algehele apparatuureffectiviteit.
Het coördineren van leverings- en installatieschema's bij vijf verschillende leveranciers is een logistieke nachtmerrie die de projecttijdlijnen uiteraard verlengt. Een uniforme aanpak stroomlijnt de productie-, verzendings- en installatiefasen. Een snellere installatie van de faciliteit betekent dat uw fabriek veel sneller operationeel wordt. U kunt sneller beginnen met produceren, verkopen aan distributeurs en inkomsten genereren.
Routineonderhoud is onvermijdelijk in de industriële productie. Als een lijn van meerdere leveranciers kapot gaat, kan het vaststellen van de hoofdoorzaak frustrerend zijn, omdat verschillende leveranciers elkaars apparatuur de schuld geven. Met een uniform systeem heeft u één aanspreekpunt. Met één telefoontje kunt u problemen oplossen, de verzending van reserveonderdelen versnellen en technici inzetten, waardoor kostbare productie-uitvaltijd drastisch wordt verminderd.
Om een realistisch, uitvoerbaar en bindend voorstel te ontvangen in plaats van een vage schatting, moeten kopers van tevoren zeer specifieke projectdetails voorbereiden.
Technische duidelijkheid is essentieel. Voordat u contact opneemt met leveranciers, documenteert u uw exacte drankformulering, zoals pH-niveaus en koolzuur. Specificeer het containermateriaal en het volume, zoals 500 ml PET of 200 ml aseptische doos, en uw beoogde productiesnelheid. Door deze exacte specificaties te verstrekken, kan het technische team de juiste machinemodellen selecteren.
Fabrikanten kunnen de benodigde lengte van transportbanden niet opgeven zonder uw ruimtelijke beperkingen te kennen. Geef een AutoCAD-tekening of gedetailleerde afmetingen van uw fabrieksvloer op. Let op de locatie van structurele pijlers, plafondhoogtes en toegangspunten voor nutsvoorzieningen, zodat de leverancier een geoptimaliseerde lay-out kan opstellen.
Selecteer ten slotte een fabrikant met een gedocumenteerde geschiedenis van succesvolle internationale installaties. Door samen te werken met experts die transparante prijzen en betrouwbare engineering bieden, wordt uw kapitaal beschermd. Door specialisten te raadplegen krijgt u toegang tot essentiële adviesdiensten, zodat u zeker weet dat uw fabriek is ontworpen voor maximale winstgevendheid en strikte nalevingsnormen.
Conclusie
Investeren in een nieuwe drankenproductiefaciliteit is een complexe onderneming die een nauwgezette financiële planning vereist. Zoals beschreven in deze handleiding variëren de kosten van een compleet drankproductiesysteem aanzienlijk, afhankelijk van de productiesnelheid, het soort drank en het vereiste automatiseringsniveau. Hoewel de initiële kapitaaluitgaven substantieel zijn, blijft de uniforme aanpak de meest efficiënte en risicomijdende strategie voor het bouwen van een winstgevende fabriek. Door met één enkele leverancier samen te werken, elimineert u integratienachtmerries, versnelt u uw time-to-market en zorgt u voor betrouwbare after-salesondersteuning.
Het is van cruciaal belang dat beleggers niet vergeten dat ze buiten de kernactiviteiten moeten budgetteren. Het toewijzen van geld voor professioneel lay-outontwerp, voorzieningen voor faciliteiten, rigoureuze tests en uitgebreide opleiding van het personeel is niet onderhandelbaar voor operationeel succes op de lange termijn. Als u klaar bent om van de planningsfase naar de uitvoering over te gaan, bereid dan uw technische specificaties en plattegronden van uw faciliteit voor. Bezoek WFOOD Machinery op https://www.wfoodmachinery.com om onze aseptische kartonlijnen en PET-bottelsystemen te verkennen en vraag vandaag nog een aangepaste lay-out en offerte aan om de eerste stap te zetten naar de lancering van uw ultramoderne drankenfabriek.
Veelgestelde vragen
Normaal gesproken duren de mechanische installatie- en testfasen 30 tot 90 dagen. Deze tijdlijn is sterk afhankelijk van de technische complexiteit van de productielijn, de gereedheid van de nutsvoorzieningen van de faciliteit en de omvang van de vereiste training van operators. De totale doorlooptijd, vanaf de formele orderplaatsing tot de start van de commerciële productie, varieert doorgaans van 4 tot 6 maanden.
Ja, modulaire upgrades zijn heel goed mogelijk. Een goed gepland, professioneel lay-outontwerp maakt toekomstige capaciteitsuitbreidingen mogelijk. Indien u groei verwacht, informeer dan uw leverancier tijdens de ontwerpfase. Ze kunnen fysieke ruimte toewijzen en software configureren om toekomstige toevoegingen mogelijk te maken, zoals een sneller vulblok of geautomatiseerde robotpalletiseermachines, zonder dat u de bestaande infrastructuur hoeft af te breken.
Over het algemeen niet. De machineleverancier zal de exacte technische specificaties, elektrische belastingsvereisten en verbruikscijfers voor alle nutsvoorzieningen verstrekken. De fabriekseigenaar is echter strikt verantwoordelijk voor het inhuren van lokale, gecertificeerde aannemers om de benodigde elektrische bedrading, waterleidingen en persluchtleidingen te installeren en deze vóór de inbedrijfstellingsfase rechtstreeks naar de aansluitpunten van de machine te brengen.
Gerenommeerde leveranciers omvatten doorgaans een specifieke periode van operatortraining als onderdeel van de inbedrijfstellingsfase op locatie binnen het initiële contract. Internationale reiskosten, visumkosten, accommodatie en dagvergoedingen voor de uitzendende ingenieurs die de training verzorgen, worden echter vaak afzonderlijk gefactureerd. Het is van essentieel belang om deze exacte voorwaarden en bepalingen in uw definitieve koopcontract te verduidelijken om onverwachte kosten te voorkomen.
De jaarlijkse onderhoudskosten variëren doorgaans van 2% tot 5% van de initiële aankoopprijs van de apparatuur. Dit budget dekt verbruiksartikelen zoals afdichtingen, O-ringen en smering, maar ook routinematige software-updates en preventieve onderhoudscontroles. Door in eerste instantie te investeren in hoogwaardige componenten, zoals SUS316L roestvrij staal en premium servomotoren, worden deze onderhoudskosten op de lange termijn aanzienlijk verlaagd.
De ruimtevereisten variëren drastisch, afhankelijk van capaciteit en automatisering. Een basiswaterlijn van 3.000 BPH zou gemakkelijk kunnen passen in een faciliteit van 300 tot 500 vierkante meter. Daarentegen zal een volledig geautomatiseerde lijn van 15.000 BPH met blaasgieten, warmvullen, koeltunnels en robotpalletiseren gemakkelijk 1.500 tot 3.000 vierkante meter nodig hebben. Zorg altijd voor een professioneel lay-outontwerp voordat u een magazijnhuurcontract tekent.

