
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 03-09-2026 Herkomst: Locatie


De mondiale vraag naar kaas neemt toe. Consumenten hebben honger naar alles, van hyperlokale ambachtelijke wielen tot cheddarblokken voor de massamarkt. Het kapitaliseren van deze hausse is echter een enorme technische uitdaging. De overstap van een boetiekopstelling naar een commerciële onderneming is zelden zo eenvoudig als het kopen van een grotere tank. Het vereist een fundamentele verandering in de verwerkingstechnologie, de workflow van de faciliteiten en de kapitaalinvesteringen.
Momenteel staat de zuivelindustrie voor een duidelijk keerpunt. Chronische tekorten aan arbeidskrachten en fluctuerende prijzen voor rauwe melk dwingen fabrieksmanagers ertoe hun activiteiten te heroverwegen. De trend is duidelijk: zelfs middelgrote faciliteiten verschuiven van handmatige arbeid naar halfautomatische of volledig geautomatiseerde systemen. Het doel? Maximaliseert de opbrengst uit elke druppel melk en garandeert tegelijkertijd een absolute batch-tot-batch consistentie.
In deze handleiding bekijken we de verwerking van hardware door de lens van een ingenieur. Of u nu een bescheiden boerderijkamer inricht of een uitgestrekte continue stroomvoorziening ontwerpt, het begrijpen van de mechanische nuances van deze systemen is uw eerste stap op weg naar winstgevende schaalvergroting.
De overstap van een regionale zuivelfabriek naar een commerciële krachtpatser vereist een geheel nieuwe operationele filosofie. De hardware die u implementeert moet perfect aansluiten bij uw beoogde tonnage, fysieke voetafdruk en productdiversiteit.
Kijk naar de productiestroom. Dit is waar de grootste operationele verschuiving plaatsvindt. A kleine kaasfabrieken werken doorgaans volgens een batchverwerkingsmodel. In één vat wordt een specifiek volume melk omgezet van vloeibaar naar vast. De volgende cyclus kan pas beginnen nadat de tank is geleegd en gereinigd. Deze methodische aanpak biedt intensieve controle over individuele batches, maar vormt inherent een belemmering voor uw dagelijkse output.
In schril contrast hiermee maken grote commerciële faciliteiten gebruik van continue stroomsystemen. Melk wordt voortdurend in de verwerkingslijn gevoerd. Het doorloopt naadloos de fases van pasteurisatie, coagulatie, draineren en persen, zonder een enkele pauze. Deze meedogenloze doorvoer maximaliseert de dagelijkse hoeveelheid en garandeert de stabiele toeleveringsketen die retaildistributeurs nodig hebben.
Ambachtelijke producenten gedijen op veelzijdigheid. Eén enkel apparaat zou op maandag een kruimelige Cheddar kunnen verwerken en woensdag een gladde Gouda. Daarom moet de apparatuur in hoge mate aanpasbaar zijn. Grootschalige faciliteiten geven echter voorrang aan specialisatie boven variatie. Om maximale mechanische efficiëntie te bereiken, zal een industriële fabriek vaak een hele lijn aan één specifieke kaas wijden. De machines zijn op maat ontworpen voor exacte vochtniveaus, wrongelafmetingen en perstijd. Er is geen ruimte voor variatie, waardoor een ongeëvenaarde doorvoer wordt gegarandeerd.
Voor boerderij-, boetiek- of commerciële activiteiten op instapniveau is het primaire doel het behouden van uitzonderlijke kwaliteit terwijl het beperkte kapitaal wordt beheerd. De hier gekozen hardware moet het ambacht van de kaasmaker naar een hoger niveau tillen en niet vervangen.
In een boetiekomgeving, de kaasvat fungeert als het onbetwiste middelpunt van de productievloer. Deze units zijn doorgaans open of semi-gesloten en vervaardigd uit SUS304-roestvrij staal van voedingskwaliteit. Capaciteiten variëren over het algemeen van een bescheiden 50 liter tot 1.000 liter. Het open ontwerp is zeer opzettelijk. Het geeft directe fysieke toegang tot de melk en wrongel. Ambachtelijke productie is sterk afhankelijk van sensorische feedback: het voelen van de weerstand van de wrongel tegen een roestvrijstalen peddel. Dergelijke schepen zijn meestal voorzien van eenvoudige watermantels voor verwarming en koeling, die worden bediend via handmatige stoom- of gekoeldwaterkleppen in plaats van complexe digitale sensoren.
Thermische behandeling is een strikte veiligheidsnoodzaak. Kleine fabrieken zijn over het algemeen afhankelijk van batch-pasteurisatie. Dit omvat het verwarmen van rauwe melk in een vat met een mantel tot ongeveer 63 °C en het precies 30 minuten vasthouden ervan. Hoewel opzettelijk en langzaam, vereist het minimaal sanitair. Naarmate het bedrijf groeit, upgraden operators vaak naar een kleinschalige HTST-pasteur (High-Temperature Short-Time). Deze units duwen de melk continu door een platenwarmtewisselaar, waardoor de thermische fase dramatisch wordt versneld.
Het transformeren van losse wrongel in een samenhangend blok vereist consistente druk. Kleinere faciliteiten maken doorgaans gebruik van individuele micro-geperforeerde mallen in combinatie met pneumatische persen. Regelaars regelen de luchtdruk (meestal tussen 0,2 en 0,6 MPa) om de blokken gelijkmatig aan te drukken. Er zijn echter nog steeds mensenhanden nodig om de mallen te laden, om te draaien en te lossen. Deze hybride opzet brengt de betaalbaarheid van apparatuur perfect in evenwicht met de operationele realiteit.
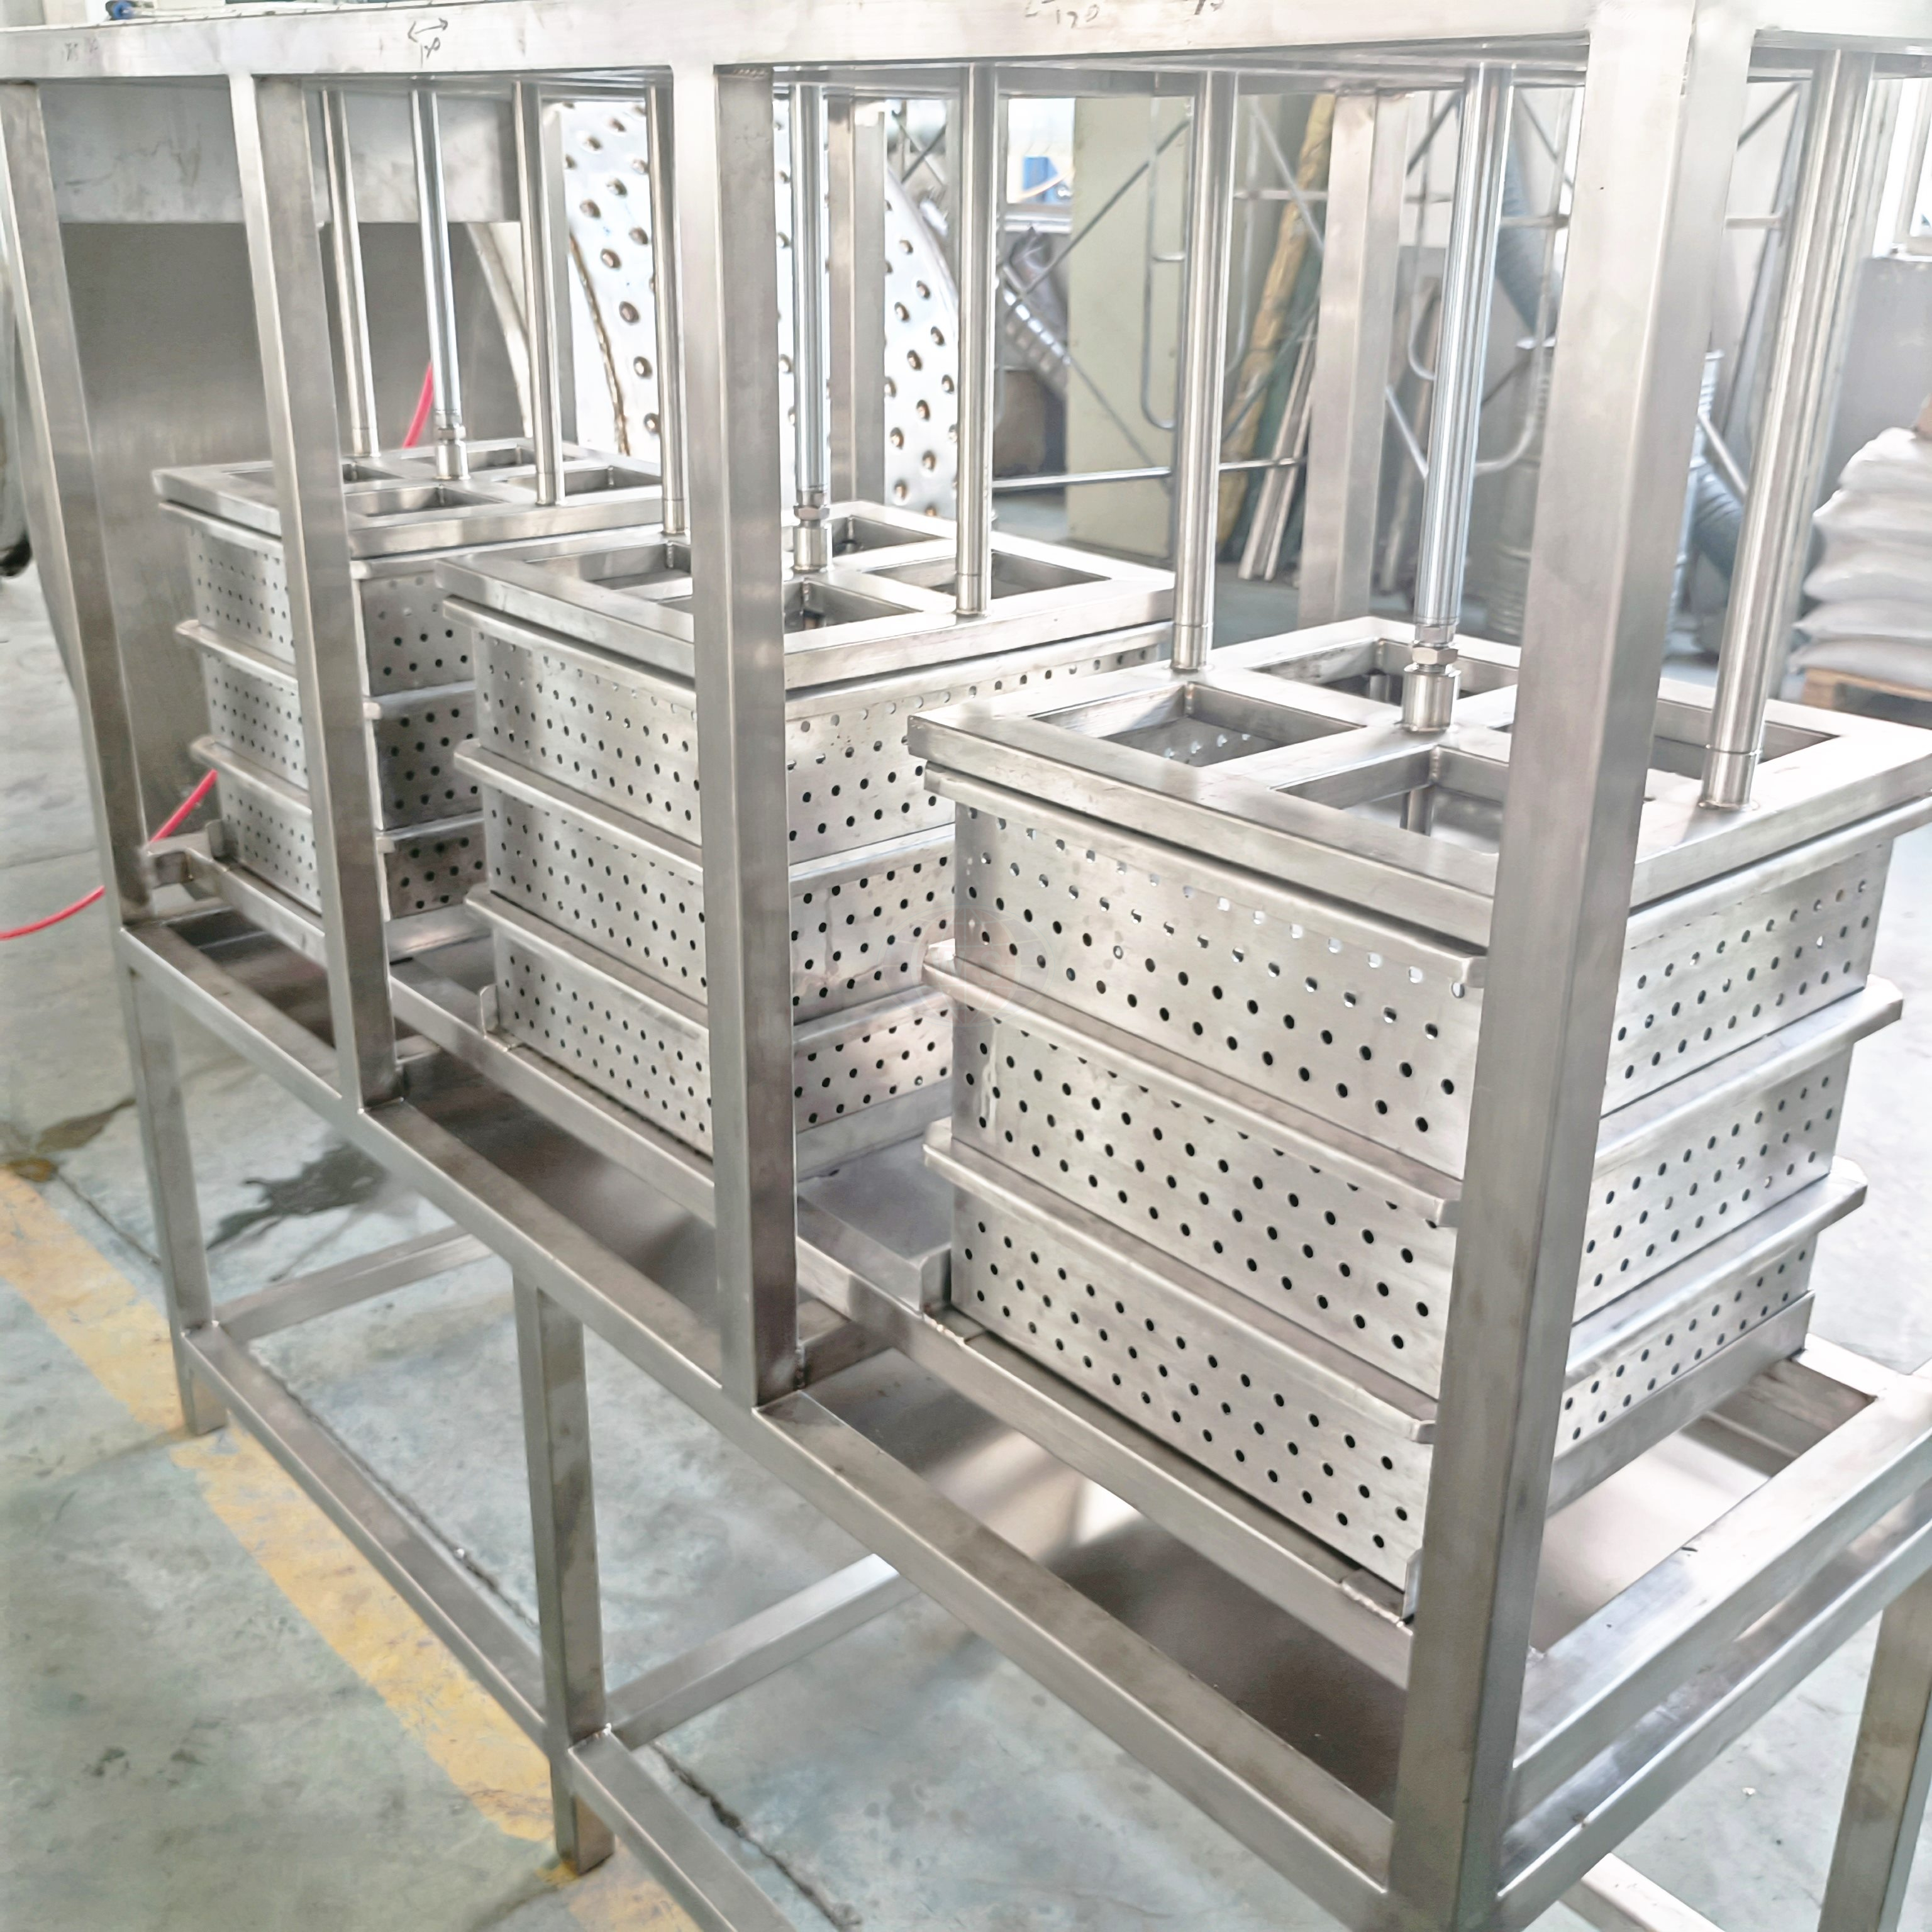
Wanneer de vraag van de consument de handmatige arbeid overtreft, moet een faciliteit zich richten op zware machines. Deze transitie vereist aanzienlijk kapitaal en markeert een verschuiving van ambachtelijke batches naar techniekgedreven massaproductie.
Op het industriële vlak exploderen de standaardcapaciteiten. Je ziet schepen variërend van 10.000 tot ruim 20.000 liter. Deze enorme eenheden zijn volledig omsloten. Waarom? Absolute hygiëne en strikte milieucontrole. Gesloten systemen voorkomen dat door de lucht verspreide verontreinigingen de melk in gevaar brengen, terwijl het energieverslindende warmteverlies wordt geminimaliseerd. Binnenin zijn geavanceerde mechanische roerwerken en zeer nauwkeurige snijmessen ondergebracht, aangedreven door Variable Frequency Drives (VFD's). Operators raken de wrongel nooit aan. In plaats daarvan volgt een reeks sensoren de pH, temperatuur en viscositeit in realtime.
Een commerciële opstelling vervangt het handmatige overbrengen door geavanceerd mechanisch transport. Zodra de wrongel gaar is, wordt het volledige mengsel van wei en wrongel rechtstreeks op doorlopende afvoerbanden gepompt. Voor variëteiten als Cheddar automatiseren gespecialiseerde freesmachines het historisch tijdrovende proces van matteren en malen. Inline-zoutsystemen maken gebruik van optische sensoren om de exacte hoeveelheid natrium af te geven die nodig is terwijl de wrongel over een transportband beweegt. Dit garandeert uniforme smaakprofielen voor duizenden kilo's product.
In microzuivelbedrijven wordt wei vaak behandeld als afvalbijproduct. In een grootschalige fabriek is wei echter een zeer lucratief product. Modern industriële kaasapparatuur omvat snelle centrifugaalscheiders die zijn ontworpen om restvet uit de weistroom terug te winnen. Eenmaal gescheiden, wordt deze vloeistof door ultrafiltratiemembranen geduwd om Whey Protein Concentrate (WPC) te creëren. Dit verandert een voormalige afvalstroom effectief in een enorm secundair inkomstenkanaal.
De technologische sprong voorwaarts in de zuivelproductie komt het duidelijkst naar voren bij onderzoek naar het primaire coagulatievat. De grimmige keuze tussen een open en gesloten ontwerp bepaalt uiteindelijk de workflow, het personeelsbestand en de hygiëneprotocollen van uw fabriek.
Open vaten blijven de traditionele standaard voor ambachtelijke producenten. Hun voornaamste voordeel is een aanzienlijk lagere financiële drempel. Bovendien zijn ze eenvoudig handmatig te inspecteren en te reinigen. Het allerbelangrijkste is dat ze de operator in staat stellen micro-aanpassingen uit te voeren op basis van tactiele feedback. Het nadeel is dat het open oppervlak het risico op milieuverontreiniging vergroot. De opbrengsten kunnen ook fluctueren als gevolg van menselijke inconsistenties tijdens het snijden en roeren.
Moderne commerciële zuivelfabrieken vertrouwen bijna uitsluitend op gesloten, geautomatiseerde schepen. Deze zorgen voor totale ecologische dominantie. Geautomatiseerde, overlappende snijmessen zorgen voor een uiterst nauwkeurige wrongelgrootte. Deze precisie beperkt op drastische wijze de vorming van 'wrongelstof': microscopisch kleine eiwitdeeltjes die op tragische wijze verloren gaan in de wei als ze te ruw worden gesneden. Het beperken van dit vet- en eiwitverlies verhoogt direct de uiteindelijke opbrengst. Hoewel de initiële kapitaaluitgaven ontmoedigend zijn, valt het financiële herstel op lange termijn door hogere opbrengsten niet te ontkennen.
| Functie | Kleine/boetiekfabriek | Grote industriële fabriek |
|---|---|---|
| Productiestroom | Batchverwerking (Stop-and-go) | Continue inline-verwerking |
| Vaartuigcapaciteit | 50L – 1.000L (open bovenkant) | 10.000L – 20.000L+ (Ingesloten) |
| Sanitaire voorzieningen | Handmatig schrobben en afbreken | Geautomatiseerde CIP-lussen (Clean-In-Place). |
| Opbrengstcontrole | Variabel (afhankelijk van de vaardigheid van de operator) | Zeer nauwkeurig (PLC- en VFD-gestuurd) |
Fluctuerende prijzen voor rauwe melk dwingen zuivelproducenten om hypergefocust te worden op opbrengstoptimalisatie. De beslissing om te upgraden naar geautomatiseerde kaasmachines worden zelden gedreven door nieuwigheid. Het is een berekende, op data gebaseerde investering die erop gericht is om uit elke druppel melk een maximaal verkoopbaar product te halen.
De overgang van een vloeibare gel naar vaste wrongel vereist het snijden van de gestolde massa in uniforme blokjes. Bij handmatige uitvoering zijn onregelmatige sneden onvermijdelijk. Grotere wrongel houdt overtollig vocht vast, waardoor bederf ontstaat. Kleinere wrongel droogt voortijdig uit. Erger nog: bij ruw handmatig snijden wordt de delicate wrongelstructuur verbrijzeld, waardoor waardevol botervet uitbloedt. Geautomatiseerde messen, geprogrammeerd om te roteren met wiskundig nauwkeurige toerentallen, snijden netjes door de massa. Deze uniformiteit zorgt voor een exacte vochtretentie en voorkomt vetverlies.
Sanitaire voorzieningen zijn veruit het meest arbeidsintensieve aspect van de zuivelverwerking. Handmatig schrobben vereist demontage van leidingen en kleppen, wat leidt tot verlammende operationele stilstand. Geautomatiseerde machines zorgen voor een complete revolutie hierin dankzij de geïntegreerde Clean-in-Place (CIP)-technologie. Een CIP-systeem spoelt automatisch water, natronloog en zure reinigingsmiddelen door afgesloten apparatuur bij specifieke temperaturen en stroomsnelheden (doorgaans rond de 1,5 m/s). Dit verkort de doorlooptijd drastisch, bespaart duizenden liters water en elimineert menselijke fouten.
Merkloyaliteit is gebaseerd op consistentie. Consumenten verwachten dat een blok kaas dat in december wordt gekocht, identiek zal smaken als een blok kaas dat in juli is gekocht. Geautomatiseerde systemen, bestuurd door Programmable Logic Controllers (PLC's), maken dit mogelijk. Fabrieksmanagers kunnen exacte 'recepten' in het systeem programmeren. De PLC voert temperatuurcurves, houdtijden en roersnelheden uit met robotprecisie. Dit zorgt ervoor dat batchnummer 5.000 exact hetzelfde textuur- en smaakprofiel deelt als batchnummer één.
Het aanschaffen van de modernste apparatuur is slechts het halve werk. De manier waarop de machines fysiek binnen uw vestiging zijn opgesteld, bepaalt uw dagelijkse operationele efficiëntie. Een slecht geplande lay-out leidt onvermijdelijk tot kruisbesmettingsrisico's en ernstige operationele knelpunten.
In kleinere faciliteiten is elke vierkante meter van belang. Apparatuur moet idealiter in een U- of L-vorm worden opgesteld. Dit ergonomische ontwerp minimaliseert de fysieke stappen die de operator moet nemen tussen de pasteur, het vat en de persen. Bovendien moeten kleine planten op agressieve wijze gebruik maken van de zwaartekracht. Door het primaire vat op een structureel platform te plaatsen, kan het zware mengsel van wrongel en wei op natuurlijke wijze naar de afwerktafels afvloeien. Dit elimineert de noodzaak voor dure verdringerpompen en beschermt kwetsbare wrongel tegen mechanische schuifschade.
Grootschalige operaties vereisen een fundamenteel andere architectonische aanpak. Industriële installaties vereisen een strikte, lineaire workflow om te voldoen aan compromisloze voedselveiligheidsprotocollen. De faciliteit is doorgaans verdeeld in verschillende hygiënische zones met positieve luchtdruk. De lay-out volgt een voorwaartse voortgang: de inname van rauwe melk gaat naar pasteurisatie, vervolgens naar coagulatie, uitlekken, persen, pekelen en ten slotte verpakken. Door het product in één richting te laten bewegen, wordt het risico op kruisbesmetting vrijwel geëlimineerd. Een goed gepland De kaasverwerkingslijn maakt ook gebruik van modulaire ontwerpen, waardoor de fabriek een parallelle mozzarellalijn naast een cheddarlijn kan toevoegen zonder de primaire workflow te verstoren.
De aanschaf van zuivelapparatuur is een strategische beslissing waarbij veel op het spel staat. Slimme ingenieurs en kopers moeten voorbij de initiële stickerprijs kijken en de Total Cost of Ownership (TCO) over een levenscyclus van 10 tot 20 jaar rigoureus evalueren.
Het berekenen van de werkelijke ROI vereist een panoramisch beeld van de operationele kosten. Een goedkoper, handmatig bediend persstation zou vandaag de dag kostbaar kapitaal kunnen besparen. Het vereist echter een toegewijde medewerker die de machine acht uur per dienst bedient. Over een periode van vijf jaar zullen de salaris- en omzetkosten die met deze handarbeid gepaard gaan, ruimschoots hoger zijn dan de premie die wordt betaald voor een geautomatiseerd pneumatisch systeem.
Zelfs de meest robuuste SUS316L roestvrijstalen machines hebben uiteindelijk onderhoud nodig. Ongeplande stilstand in een zuivelfabriek is catastrofaal; Er blijft rauwe melk binnenkomen en deze zal bederven als de verwerking stopt. Daarom is het van cruciaal belang om de beschikbaarheid van reserveonderdelen te beoordelen. Apparatuur die gebruik maakt van standaard, in de handel verkrijgbare componenten, zoals universele Tri-Clamp sanitaire kleppen, gestandaardiseerde O-ringen en gewone elektromotoren, is oneindig veel beter dan bedrijfseigen machines waarvoor op maat gemaakte onderdelen nodig zijn die vanuit het buitenland worden verzonden.
De prijzen variëren drastisch, afhankelijk van de capaciteit, materiaalkwaliteit en automatiseringsniveaus. Een klein, open ambachtelijk vat (100L tot 500L) kan variëren van $3.000 tot $10.000. In schril contrast hiermee kunnen volledig gesloten, geautomatiseerde industriële schepen (10.000 liter+) uitgerust met geavanceerde PLC's, mechanische roerwerken en geïntegreerde CIP-mogelijkheden gemakkelijk de $100.000 tot $250.000 per eenheid overschrijden.
Bij batchverwerking gaat het om het vullen van één enkel vat, het verwerken van dat specifieke volume melk, het legen ervan en het schoonmaken voordat de volgende cyclus wordt gestart. Dit is ideaal voor kleine fabrieken die productflexibiliteit vereisen. Voor continue verwerking wordt gebruik gemaakt van inline-systemen waarbij de melk voortdurend de machines instroomt en de afgewerkte wrongel voortdurend de andere kant verlaat. Deze methode wordt gebruikt door enorme industriële faciliteiten die zich richten op grote volumes.
Een faciliteit zou een upgrade serieus moeten overwegen wanneer de huidige arbeidskosten de maandelijkse financieringskosten van nieuwe apparatuur beginnen te overstijgen. Bovendien wordt automatisering een strikte noodzaak als de fabriek een inconsistente productkwaliteit ervaart als gevolg van menselijke fouten, of als de vraag van de consument voortdurend de handmatige productiecapaciteit overschrijdt.
De benodigde ruimte is volledig afhankelijk van het productievolume. Een microzuivelfabriek die 500 liter per dag verwerkt, kan efficiënt functioneren in een ruimte van 50 tot 80 vierkante meter. Voor een commerciële continue lijn die dagelijks meer dan 10.000 liter verwerkt, zijn echter enkele duizenden vierkante meters nodig. Je moet rekening houden met de silo's voor rauwe melk, de verwerkingslijn, CIP-utiliteitsruimtes en uitgestrekte, klimaatgecontroleerde verouderingsgrotten.
De meest effectieve methode is het upgraden van uw coagulatie- en snijhardware. Het gebruik van geautomatiseerde, nauwkeurig ontworpen snijmessen voorkomt het breken van de wrongel. Hierdoor blijven waardevol botervet en eiwit behouden, die anders in de wei weggespoeld zouden worden. Bovendien kunt u door het terugwinnen van wei via centrifugaalafscheiders verloren vaste stoffen terugwinnen.
De overstap van handmatige batches naar een geoptimaliseerde verwerkingslijn met hoog rendement is de meest cruciale stap in de groei van uw zuivelbedrijf. Het juiste materieel verhoogt niet alleen uw dagelijkse tonnage; het beschermt uw productkwaliteit, vermindert de arbeidskosten en zorgt ervoor dat aan strikte sanitaire normen wordt voldaan. Of u nu een veelzijdig vat van 500 liter nodig heeft voor ambachtelijke batches of een volledig geautomatiseerde, CIP-ready continue verwerkingslijn, het selecteren van machines gebouwd met voedselveilig SUS304/316L roestvrij staal en betrouwbare componenten is niet onderhandelbaar. Ontdek het uitgebreide assortiment apparatuur dat beschikbaar is om op maat gemaakte zuiveloplossingen te ontdekken die passen bij uw specifieke footprint en productiedoelstellingen WFoodMachinery en zet de volgende stap richting winstgevende, schaalbare kaasverwerking.

