


チーズの世界的な需要は加速しています。消費者は、超地元産の職人によるホイールから大衆向けのチェダーブロックまで、あらゆるものに飢えています。ただし、このブームを利用することは、エンジニアリング上、非常に困難な課題です。ブティックのセットアップから商業運営への移行は、より大きな水槽を購入するほど簡単なことはほとんどありません。それには、加工技術、施設のワークフロー、設備投資の根本的な変化が必要です。
現在、乳業界は明確な転換点を迎えています。慢性的な人手不足と生乳価格の変動により、工場管理者は業務の見直しを迫られています。傾向は明らかです。中規模の施設でも手作業から半自動または完全自動システムに移行しつつあります。目標?バッチ間の絶対的な一貫性を確保しながら、牛乳の一滴一滴からの収量を最大化します。
このガイドでは、エンジニアの視点からハードウェアの処理について見ていきます。小規模な農場の設備を整える場合でも、広大な連続流施設を設計する場合でも、これらのシステムの機械的なニュアンスを理解することが、収益性の高い拡張への第一歩となります。
スケールはハードウェアを決定します: 小規模な操作は柔軟なバッチ装置に依存します。大規模プラントには、連続的な特殊なインライン システムが必要です。
容器の進化: 凝固バットは運用の中核です。オープンなデザインは触覚的なコントロールを提供します。密閉型の自動システムにより、正確な収量管理が実現します。
自動化 = 収量保護: 機械をアップグレードすると、人件費が削減され、乳脂肪の損失が防止され、水分含有量が標準化されます。
衛生設備のアップグレード: 産業用セットアップには、統合された定置洗浄 (CIP) ループが必要です。手動でのスクラブでは規模が拡大しません。
総所有コスト (TCO): 賢い調達により、先行投資と長期的な機械的信頼性および労働効率のバランスが取れます。
地域の酪農場から商業大国に移行するには、まったく新しい経営哲学が必要です。導入するハードウェアは、目標トン数、物理的な設置面積、製品の多様性と完全に一致する必要があります。
制作の流れをご覧ください。ここで最大の運用上の変化が起こります。あ 小規模なチーズ工場は 通常、バッチ処理モデルで稼働します。特定の量の牛乳が 1 つの容器内で液体から固体に変換されます。タンクが空になって洗浄されるまで、次のサイクルを開始できません。この系統的なアプローチにより、個々のバッチを厳密に制御できるようになりますが、本質的に毎日の生産のボトルネックとなります。
それとは対照的に、大規模商業施設では連続流システムが使用されています。牛乳は処理ラインに絶えず供給されます。低温殺菌、凝固、水切り、圧搾の各段階を、一度も止まることなくシームレスに通過します。この絶え間ないスループットにより、毎日のトン数が最大化され、小売業者が必要とする安定したサプライ チェーンが保証されます。
職人の生産者は多用途性を重視しています。 1 台の機械で、月曜日には砕けやすいチェダーチーズが加工され、水曜日には滑らかなゴーダチーズが加工される可能性があります。したがって、機器は高い適応性を備えている必要があります。しかし、大規模施設では多様性よりも専門性が優先されます。最高の機械効率を達成するために、工場ではライン全体を 1 つの特定のチーズ専用にすることがよくあります。この機械は、正確な水分レベル、カードの寸法、プレス時間に合わせてカスタム設計されています。変動の余地はなく、比類のないスループットを保証します。
農場、ブティック、または初心者レベルの商業運営の場合、主な目的は、限られた資本を管理しながら優れた品質を維持することです。ここで選択したハードウェアは、チーズメーカーの技術を向上させるものであり、それに取って代わるものではありません。
ブティックのような雰囲気の中で、 チーズバットは、 紛れもなく生産現場の目玉として機能します。これらのユニットは通常、食品グレードの SUS304 ステンレス鋼で作られた開放型または半密閉型です。容量は通常、50 リットル程度から最大 1,000 リットルまでの範囲です。オープンなデザインは非常に意図的です。これにより、牛乳とカードに直接物理的にアクセスできるようになります。職人による生産は、ステンレス鋼のパドルに対するカードの抵抗を感じるという感覚フィードバックに大きく依存しています。このような船舶は通常、加熱と冷却のための基本的なウォーター ジャケットを備えており、複雑なデジタル センサーではなく手動の蒸気または冷水バルブを介して操作されます。
熱処理は厳密な安全上の必要性があります。小規模プラントは通常、バッチ低温殺菌に依存しています。これには、ジャケット付き容器内の生乳を約 145°F (63°C) まで加熱し、正確に 30 分間保持することが含まれます。計画的でゆっくりとした作業ではありますが、必要な配管は最小限です。ビジネスが成長するにつれて、オペレーターは多くの場合、小規模の HTST (高温短時間) 低温殺菌装置にアップグレードします。これらのユニットはミルクをプレート熱交換器を通して連続的に押し出し、熱段階を劇的に加速します。
ゆるいカードを凝集塊に変えるには、一定の圧力が必要です。小規模な施設では通常、個別の微細穴あき金型と空気圧プレスを組み合わせて使用します。レギュレーターは空気圧 (通常 0.2 ~ 0.6 MPa) を制御して、ブロックを均等に押し付けます。ただし、金型の取り付け、裏返し、取り外しには依然として人間の手が必要です。このハイブリッド構成は、機器の手頃な価格と運用上の現実性のバランスを完璧にとります。
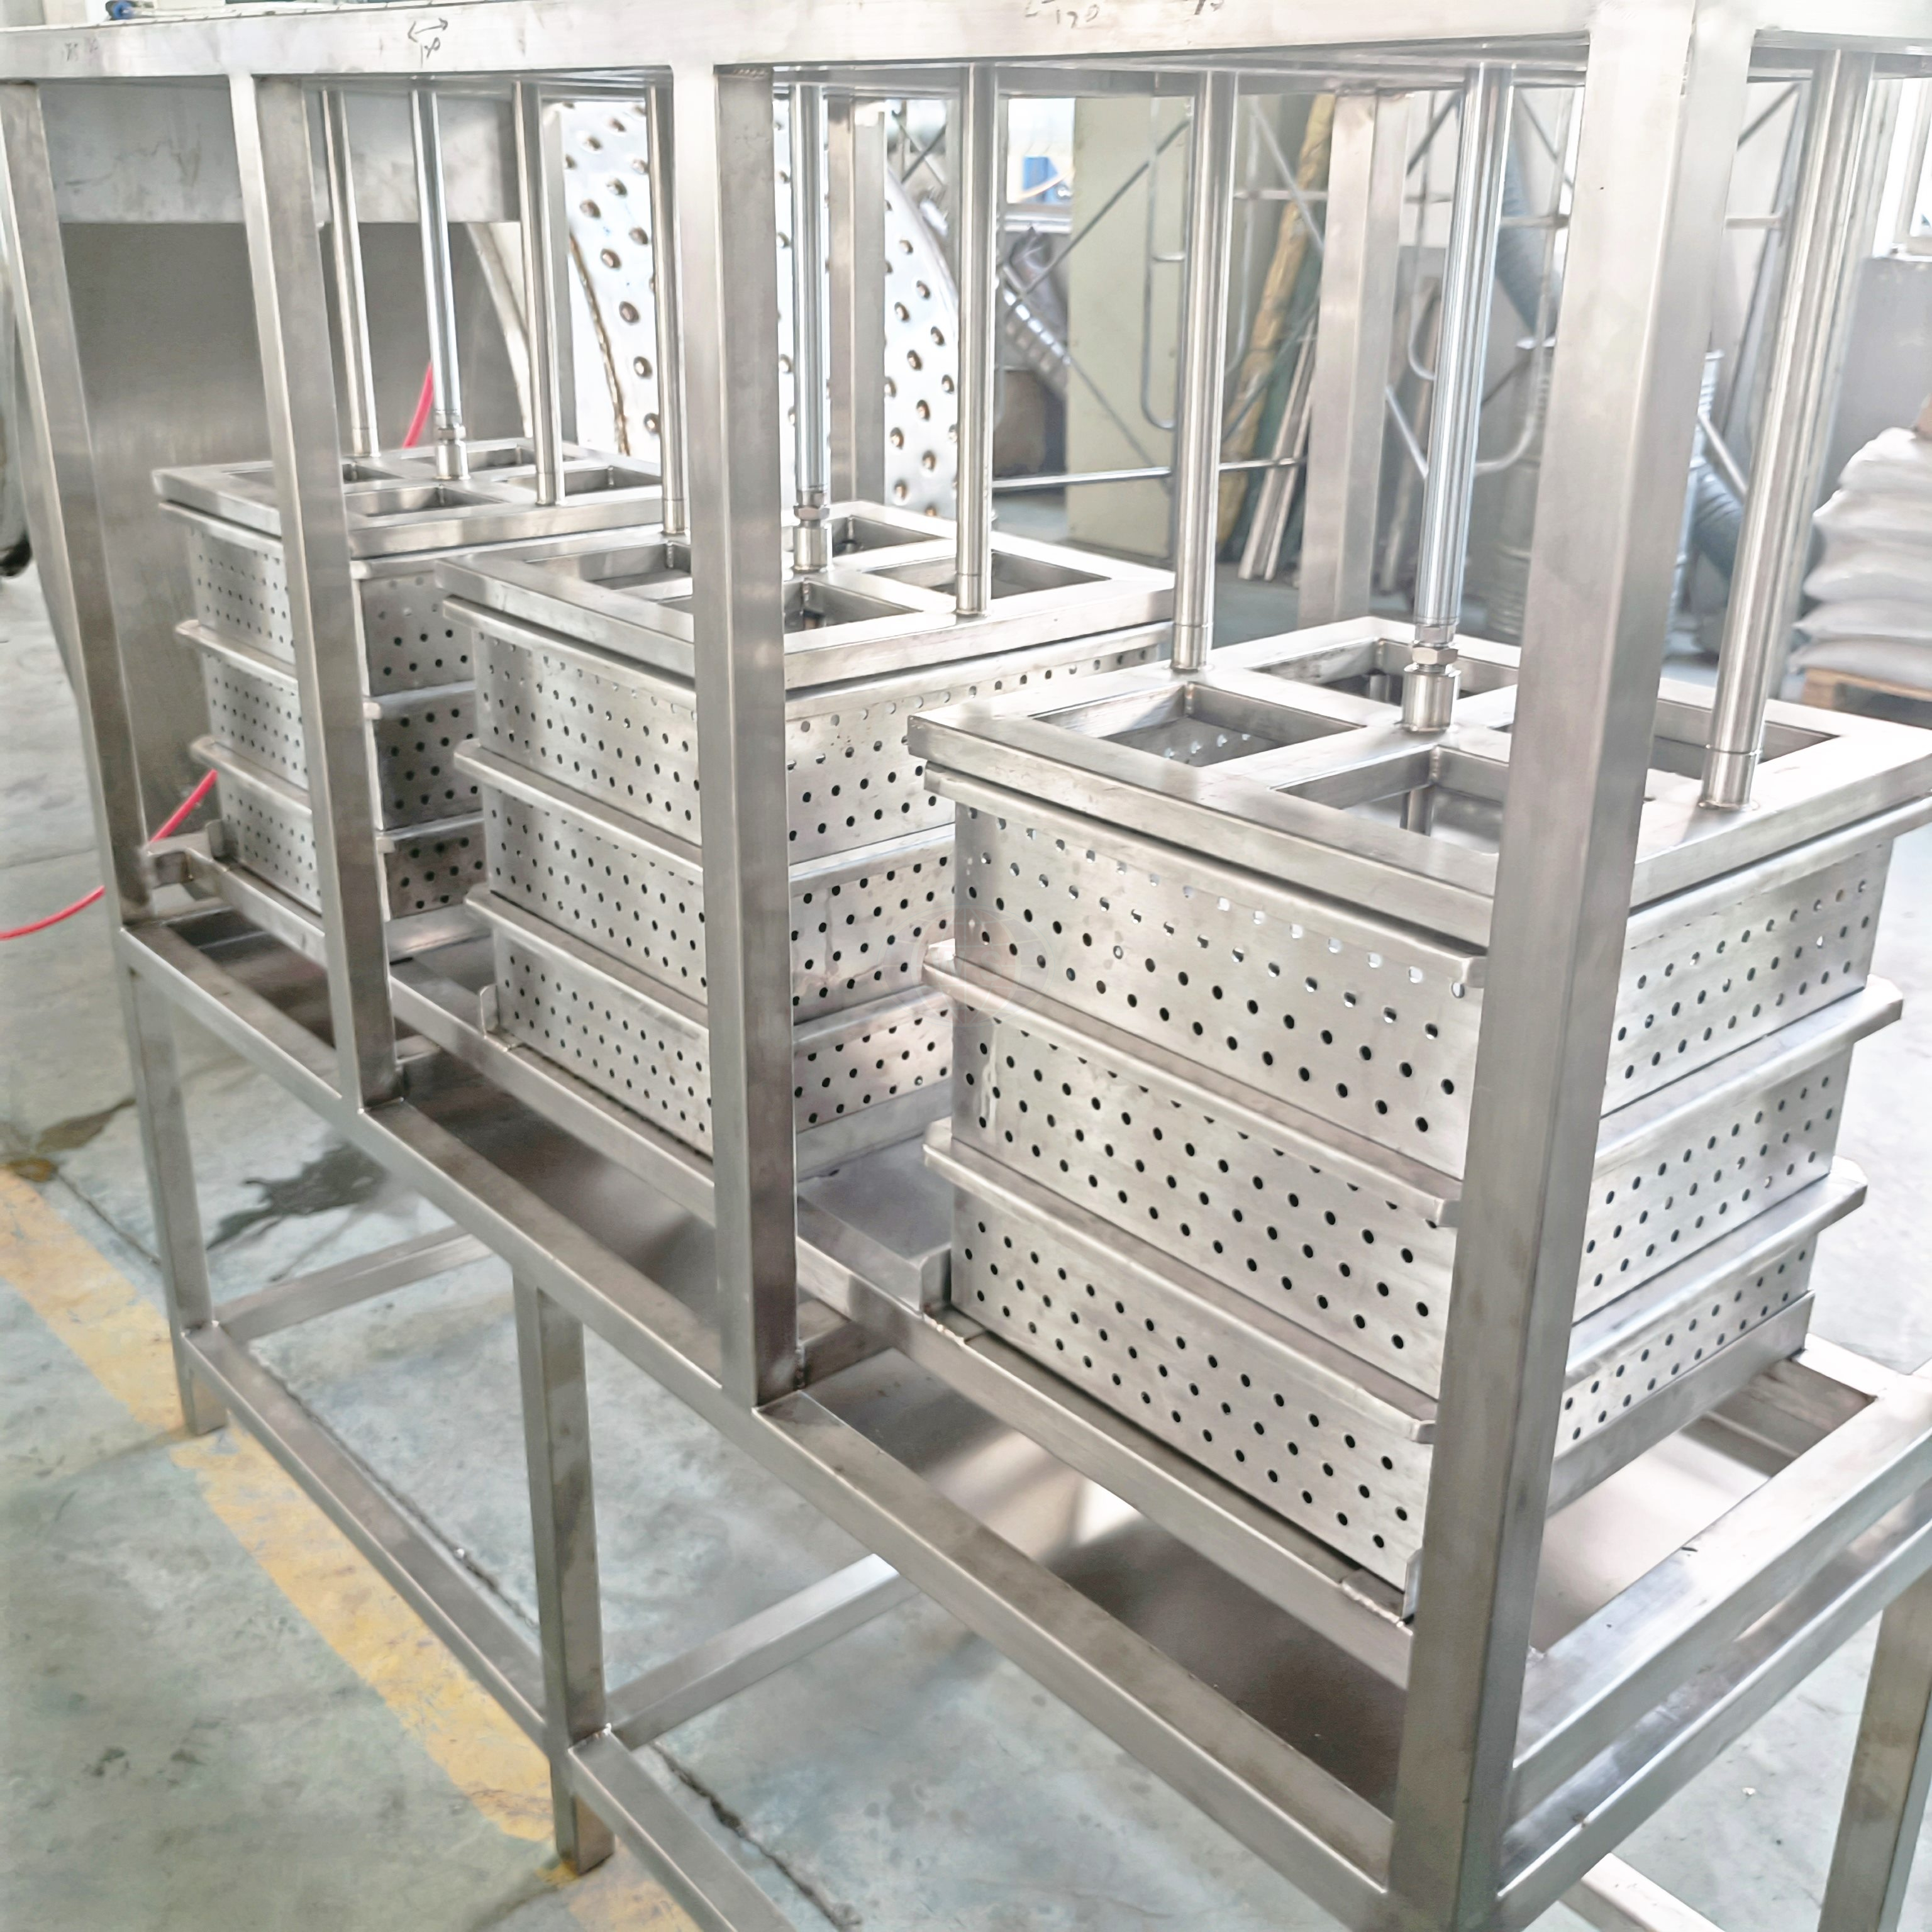
消費者の需要が肉体労働を上回れば、施設は大型機械に軸足を移さなければなりません。この移行には多額の資本が必要であり、工芸主導のバッチからエンジニアリング主導の大量生産への移行を示します。
産業層では、標準容量が爆発的に増加します。 10,000 リットルから 20,000 リットルを超える容器まであります。これらの巨大なユニットは完全に密閉されています。なぜ?徹底した衛生管理と厳格な環境管理。密閉システムは、エネルギーを消耗する熱損失を最小限に抑えながら、空気中の汚染物質による牛乳の劣化を防ぎます。内部には、可変周波数ドライブ (VFD) によって駆動される高度な機械撹拌機と高精度の切断ナイフが組み込まれています。オペレーターはカードには決して触れません。代わりに、一連のセンサーが pH、温度、粘度をリアルタイムで追跡します。
商用セットアップでは、手動による搬送が高度な機械式搬送に置き換えられます。カードが調理されると、ホエーとカードの混合物全体が連続排水ベルトに直接ポンプで送られます。チェダーチーズのような品種では、専用の製粉機が歴史的に画期的なマット加工と製粉のプロセスを自動化します。インライン塩漬けシステムは光学センサーを利用して、カードがコンベアに沿って移動するときに必要な正確な比率のナトリウムを分配します。これにより、数千ポンドの製品にわたって均一な風味プロファイルが保証されます。
マイクロ乳業では、ホエイは廃棄副産物として処理されることがよくあります。ただし、大規模施設では、ホエイは非常に収益性の高い商品となります。モダンな 工業用チーズ機器には、 ホエーストリームから残留脂肪を回収するように設計された高速遠心分離機が組み込まれています。分離されると、この液体は限外濾過膜を通過してホエイプロテイン濃縮物 (WPC) が生成されます。これにより、これまでの廃棄物の流れが、効果的に大規模な二次収益チャネルに変わります。
乳製品製造における技術の進歩は、一次凝固容器を調べると最も明白です。開放型設計と密閉型設計の厳密な選択は、最終的には工場のワークフロー、人員配置、衛生プロトコルを決定します。
オープン容器は、依然として工芸品生産者にとっての伝統的な標準です。彼らの主な利点は、経済的な障壁が大幅に低いことです。さらに、手動での検査や清掃も簡単です。最も重要なことは、オペレータが触覚フィードバックに基づいて微調整を行えることです。マイナス面としては、開いた表面積により環境汚染のリスクが高まります。切断や撹拌時の人間のミスによっても収量が変動する可能性があります。
現代の商業乳業は、ほぼ完全に密閉された自動容器に依存しています。これらは完全な環境優位性を提供します。自動化されたオーバーラップ切断ナイフにより、細心の注意を払って正確なカードのサイジングが保証されます。この精度により、「カードダスト」の生成が大幅に制限されます。これは、あまりに乱暴に切断すると、悲劇的にホエーの中に失われる微細なタンパク質粒子です。この脂肪とタンパク質の損失を制限すると、最終的な収量が直接増加します。初期の設備投資は大変ですが、利回りの向上による長期的な財務回復は否定できません。
| 特徴 | 小規模/小規模プラント | 大規模産業プラント |
|---|---|---|
| 生産の流れ | バッチ処理(ストップアンドゴー) | 連続インライン処理 |
| 容器容量 | 50L~1,000L(オープントップ) | 10,000L~20,000L以上(同梱) |
| 衛生 | 手動によるスクラブと分解 | 自動化された CIP (Clean-In-Place) ループ |
| 収量管理 | 可変(オペレータのスキルに依存) | 高精度 (PLC および VFD 制御) |
生乳価格の変動により、乳製品生産者は収量の最適化に非常に注力することになります。へのアップグレードの決定 自動チーズ機械 が目新しさによって動かされることはほとんどありません。これは、牛乳の一滴一滴から最大の販売可能な製品を抽出することを目的とした、計算されデータに裏付けられた投資です。
液体ゲルから固体カードへの移行には、凝固した塊を均一な立方体にスライスする必要があります。手動で行う場合、不規則なカットが避けられません。大きなカードは余分な水分を保持し、腐敗する危険性があります。小さいカードは早く乾燥します。さらに悪いことに、手で荒く切ると繊細なカード構造が粉砕され、貴重な乳脂肪が流出してしまいます。数学的に正確な RPM で回転するようにプログラムされた自動ナイフが、塊をきれいにスライスします。この均一性により正確な水分保持が保証され、脂肪の損失が防止されます。
衛生管理は、乳製品の加工において最も労働集約的な側面です。手動でのスクラブ洗浄にはパイプやバルブの分解が必要であり、操作上の重大なダウンタイムにつながります。自動機械は、統合された定置洗浄 (CIP) テクノロジーを通じてこれに完全に革命をもたらします。 CIP システムは、水、苛性ソーダ、酸性洗剤を密閉された装置を通して特定の温度と流速 (通常約 1.5 m/s) で自動的に洗い流します。これにより、納期が大幅に短縮され、数千ガロンの水を節約し、人的ミスが排除されます。
ブランドロイヤルティは一貫性に基づいて構築されます。消費者は、12月に購入したチーズブロックは7月に購入したものと同じ味がすることを期待しています。プログラマブル ロジック コントローラー (PLC) によって管理される自動化システムがこれを可能にします。工場管理者は、システムに正確な「レシピ」をプログラムできます。 PLC は、ロボットの精度で温度曲線、保持時間、撹拌速度を実行します。これにより、バッチ番号 5,000 がバッチ番号 1 とまったく同じ食感と風味プロファイルを共有することが保証されます。
最先端の機器を調達することは、まだ戦いの半分にすぎません。施設内で機械が物理的にどのように配置されているかによって、日々の業務効率が決まります。レイアウトが適切に計画されていないと、必然的に相互汚染のリスクと重大な運用上のボトルネックが発生します。
小規模な施設では、平方フィート単位が重要になります。機器は、U 字型または L 字型に配置するのが理想的です。この人間工学に基づいた設計により、オペレーターが低温殺菌装置、バット、プレスの間で行う必要のある物理的な手順が最小限に抑えられます。さらに、小さな植物は重力を積極的に利用する必要があります。構造プラットフォーム上で主容器を上昇させることにより、重いカードとホエーの混合物が自然に仕上げテーブルに排出されます。これにより、高価な容積式ポンプが不要になり、繊細なカードを機械的せん断損傷から保護します。
大規模な運用には、根本的に異なるアーキテクチャ アプローチが必要です。産業プラントでは、妥協のない食品安全プロトコルを遵守するために、厳格で直線的なワークフローが求められます。施設は通常、陽圧を備えた個別の衛生ゾーンに分割されています。このレイアウトは、生乳の摂取から低温殺菌、次に凝固、水切り、圧搾、塩漬け、そして最後に包装へと進むという前進的な流れに従っています。製品を強制的に一方向に移動させることにより、相互汚染のリスクが事実上排除されます。よく計画された チーズ加工ライン でもモジュール設計が採用されており、主要なワークフローを中断することなく、チェダー ラインの隣に平行なモッツァレラ ラインを追加することができます。
乳製品機器の調達は一か八かの戦略的決定です。知識のあるエンジニアとバイヤーは、当初のステッカー価格を超えて、10 ~ 20 年のライフサイクルにわたる総所有コスト (TCO) を厳密に評価する必要があります。
真の ROI を計算するには、運用コストの全体像を把握する必要があります。より安価な手動操作のプレスステーションがあれば、今日の貴重な資本を節約できるかもしれません。ただし、専任の従業員が 1 シフトあたり 8 時間稼働する必要があります。 5 年間にわたって、その肉体労働に関連する給与と離職コストは、自動空気圧システムに支払われる保険料を大幅に超えることになります。
最も堅牢な SUS316L ステンレス鋼の機械であっても、最終的なメンテナンスは必要です。乳製品工場における計画外のダウンタイムは壊滅的なものです。生乳は引き続き到着するため、処理が停止すると腐敗してしまいます。したがって、スペアパーツの入手可能性を評価することが重要です。汎用 Tri-Clamp サニタリー バルブ、標準化された O リング、一般的な電気モーターなど、市販の標準コンポーネントを利用した装置は、海外から出荷されるカスタム パーツを必要とする独自の機械よりもはるかに優れています。
価格は、容量、材料グレード、自動化レベルによって大幅に異なります。小型のオープンスタイルの職人用容器 (100L ~ 500L) の価格は、3,000 ドルから 10,000 ドルの範囲です。まったく対照的に、高度な PLC、機械撹拌機、および統合された CIP 機能を備えた完全密閉型の自動工業用容器 (10,000L+) は、ユニットあたり 10 万ドルから 25 万ドルを軽く超える可能性があります。
バッチ処理には、単一の容器を満たし、特定の量の牛乳を処理し、容器を空にし、次のサイクルを開始する前に洗浄することが含まれます。これは、製品の柔軟性が必要な小規模プラントに最適です。連続処理では、牛乳が常に機械に流れ込み、完成したカードが反対側から連続的に排出されるインライン システムが利用されます。この方法は、大量生産を重視する大規模な産業施設で利用されています。
現在の人件費が新しい機器の毎月の資金コストを上回り始めた場合、施設はアップグレードを真剣に検討する必要があります。さらに、工場で人為的ミスにより製品の品質に一貫性がない場合、または消費者の需要が常に手動による生産能力を超えている場合には、自動化が絶対に必要になります。
スペース要件は完全に生産量に依存します。 1 日あたり 500 リットルのマイクロ乳製品処理は、500 ~ 800 平方フィートの部屋で効率的に稼働できます。ただし、毎日 10,000 リットル以上を処理する商用連続ラインには、数千平方フィートのスペースが必要です。生乳サイロ、加工ライン、CIP ユーティリティ ルーム、および気候制御された広大な熟成洞窟を考慮する必要があります。
最も効果的な方法は、凝固および切断ハードウェアをアップグレードすることです。自動化され、正確に設計された切断ナイフを使用することで、カードの粉砕を防ぎます。これにより、ホエーで洗い流されてしまう貴重な乳脂肪とタンパク質が保持されます。さらに、遠心分離機を通してホエイを回収すると、失われた固形分を取り戻すことができます。
手動バッチから最適化された高収量処理ラインへの移行は、乳業ビジネスを成長させる上で最も重要なステップです。適切な装備は、毎日の輸送量を増やすだけではありません。製品の品質を保護し、人件費を削減し、厳格な衛生基準への準拠を保証します。職人のバッチ用の汎用性の高い 500L バットが必要な場合でも、完全に自動化された CIP 対応の連続処理ラインが必要な場合でも、食品グレードの SUS304/316L ステンレス鋼と信頼性の高いコンポーネントで構築された機械の選択には交渉の余地がありません。特定の設置面積と生産目標に適合するカスタム設計の乳製品ソリューションを検討するには、次のサイトで入手可能な包括的な機器をご覧ください。 WFoodMachinery を 利用して、収益性が高く拡張性のあるチーズ加工に向けて次の一歩を踏み出しましょう。

