การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 28-08-2026 ที่มา: เว็บไซต์

การผลิตอาหารเหลวและเครื่องดื่มเผชิญกับความตึงเครียดอย่างต่อเนื่อง คุณต้องบรรลุความเป็นหมันในเชิงพาณิชย์และกำจัดการพึ่งพาสายโซ่เย็นโดยไม่ทำลายโปรไฟล์ทางประสาทสัมผัสและโภชนาการของผลิตภัณฑ์ การพาสเจอร์ไรซ์แบบดั้งเดิมทำให้ผลิตภัณฑ์เสี่ยงต่อการเน่าเสียโดยไม่ต้องแช่เย็น กระบวนการรีทอร์ตจะทำให้รสชาติและสีเสื่อมลงเนื่องจากภาระความร้อนที่มากเกินไป ทำให้เกิดรอยไหม้และอายุการเก็บรักษาสั้นลง วิธีการแบบเดิมเหล่านี้ก่อให้เกิดความเสี่ยงในการปฏิบัติงานที่รุนแรง ปัญหาคอขวดในการประมวลผลเป็นชุด และต้นทุนด้านลอจิสติกส์ที่สูง การนำไปปฏิบัติ การประมวลผล UHT ปลอดเชื้อ ทำหน้าที่เป็นการแทรกแซงทางความร้อนอย่างต่อเนื่องมาตรฐานอุตสาหกรรมเพื่อแก้ไขอุปสรรคเหล่านี้โดยตรง คู่มือนี้ช่วยให้ผู้จัดการโรงงานและวิศวกรกระบวนการประเมินกลไกทางเทคนิค เปรียบเทียบการกำหนดค่าอุปกรณ์ และประเมินความสามารถในการนำไปปฏิบัติสำหรับข้อกำหนดของสถานที่เฉพาะ
อุณหพลศาสตร์เป็นตัวกำหนดความสำเร็จของระบบประมวลผลความร้อน เป้าหมายหลักเกี่ยวข้องกับการลดลอการิทึมของจุลินทรีย์ เรามุ่งเป้าไปที่สปอร์เทอร์โมฟิลิกที่มีความทนทานสูงและ คลอสตริเดียม โบทูลินัม ที่ มีความต้านทานสูงโดยเฉพาะ วิศวกรวัดอัตราการเสียชีวิตนี้โดยใช้ค่า F0 หน่วยวัดนี้วัดปริมาณเวลาเทียบเท่าที่ใช้ที่ 121.1°C เพื่อให้บรรลุภาวะปลอดเชื้อในเชิงพาณิชย์ การใช้อุณหภูมิสูงในช่วงระยะเวลาสั้นเป็นพิเศษทำให้ได้อัตราส่วนความปลอดภัยต่อคุณภาพที่เหนือกว่า อุณหภูมิที่ต่ำกว่าต้องใช้เวลาในการกักเก็บนานกว่าแบบทวีคูณเพื่อให้ได้อัตราการฆ่าจุลินทรีย์เท่าเดิม การสัมผัสกับความร้อนเป็นเวลานานจะทำลายโครงสร้างเซลล์ในอาหาร โปรตีนเสื่อม และทำลายวิตามิน การทำความร้อนอย่างรวดเร็วถึง 135°C หรือสูงกว่าทำให้ถึงจุดตายที่ต้องการภายในไม่กี่วินาที ระยะเวลาการถือครองที่สั้นเป็นพิเศษนี้ช่วยป้องกันการเสื่อมสภาพจากความร้อนอย่างกว้างขวางที่พบในกระบวนการรีทอร์ทแบบดั้งเดิม วิศวกรกระบวนการคำนวณค่า D (เวลาการลดทศนิยม) และค่า Z (การเปลี่ยนแปลงอุณหภูมิที่จำเป็นในการเปลี่ยนแปลงค่า D คูณ 10) เพื่อร่างแผนที่จลนศาสตร์การเสียชีวิตจากความร้อนที่แน่นอนสำหรับเชื้อโรคเป้าหมายในเมทริกซ์ของไหลจำเพาะ
กรอบการกำกับดูแลจะแยกความแตกต่างระหว่างผลิตภัณฑ์ที่มีความเป็นกรดสูงและเป็นกรดต่ำอย่างเคร่งครัด เกณฑ์อยู่ที่ pH 4.6 อาหารที่มีความเป็นกรดต่ำมีค่า pH สูงกว่า 4.6 ตัวอย่าง ได้แก่ นมนม นมจากพืช และโปรตีนเชค สภาพแวดล้อมเหล่านี้สนับสนุนการเจริญเติบโตของสปอร์ของเชื้อโรคที่เป็นอันตราย การแปรรูปอาหารที่มีความเป็นกรดต่ำต้องปฏิบัติตามอุณหภูมิที่เกิน 135°C อย่างเคร่งครัดเพื่อให้แน่ใจว่าสปอร์จะสลายไปโดยสิ้นเชิง อาหารที่มีความเป็นกรดสูงมีค่า pH ต่ำกว่า 4.6 ตัวอย่าง ได้แก่ น้ำส้มและซอสมะเขือเทศ สภาพแวดล้อมที่เป็นกรดจะยับยั้งการงอกของสปอร์ตามธรรมชาติ ดังนั้นผลิตภัณฑ์ที่มีความเป็นกรดสูงจึงสามารถบรรลุภาวะปลอดเชื้อเชิงพาณิชย์ได้ที่อุณหภูมิต่ำกว่า โปรเซสเซอร์มักจะจัดการกับของเหลวที่มีความเป็นกรดสูงที่อุณหภูมิระหว่าง 90°C ถึง 105°C การทำความเข้าใจโปรไฟล์ pH ของผลิตภัณฑ์ของคุณจะเป็นตัวกำหนดข้อกำหนดจำเพาะของอุปกรณ์ที่จำเป็น ความยาวท่อจับยึด และเส้นทางการปฏิบัติตามกฎระเบียบ สำหรับผลิตภัณฑ์ที่มีความเป็นกรดสูง สิ่งมีชีวิตเป้าหมายมักจะเปลี่ยนจาก C. botulinum ไปเป็นสิ่งมีชีวิตที่เน่าเสีย เช่น Alicyclobacillus acidoterrestris ซึ่งต้องใช้อุณหภูมิและเวลาผสมกันเพื่อทำให้เป็นกลาง
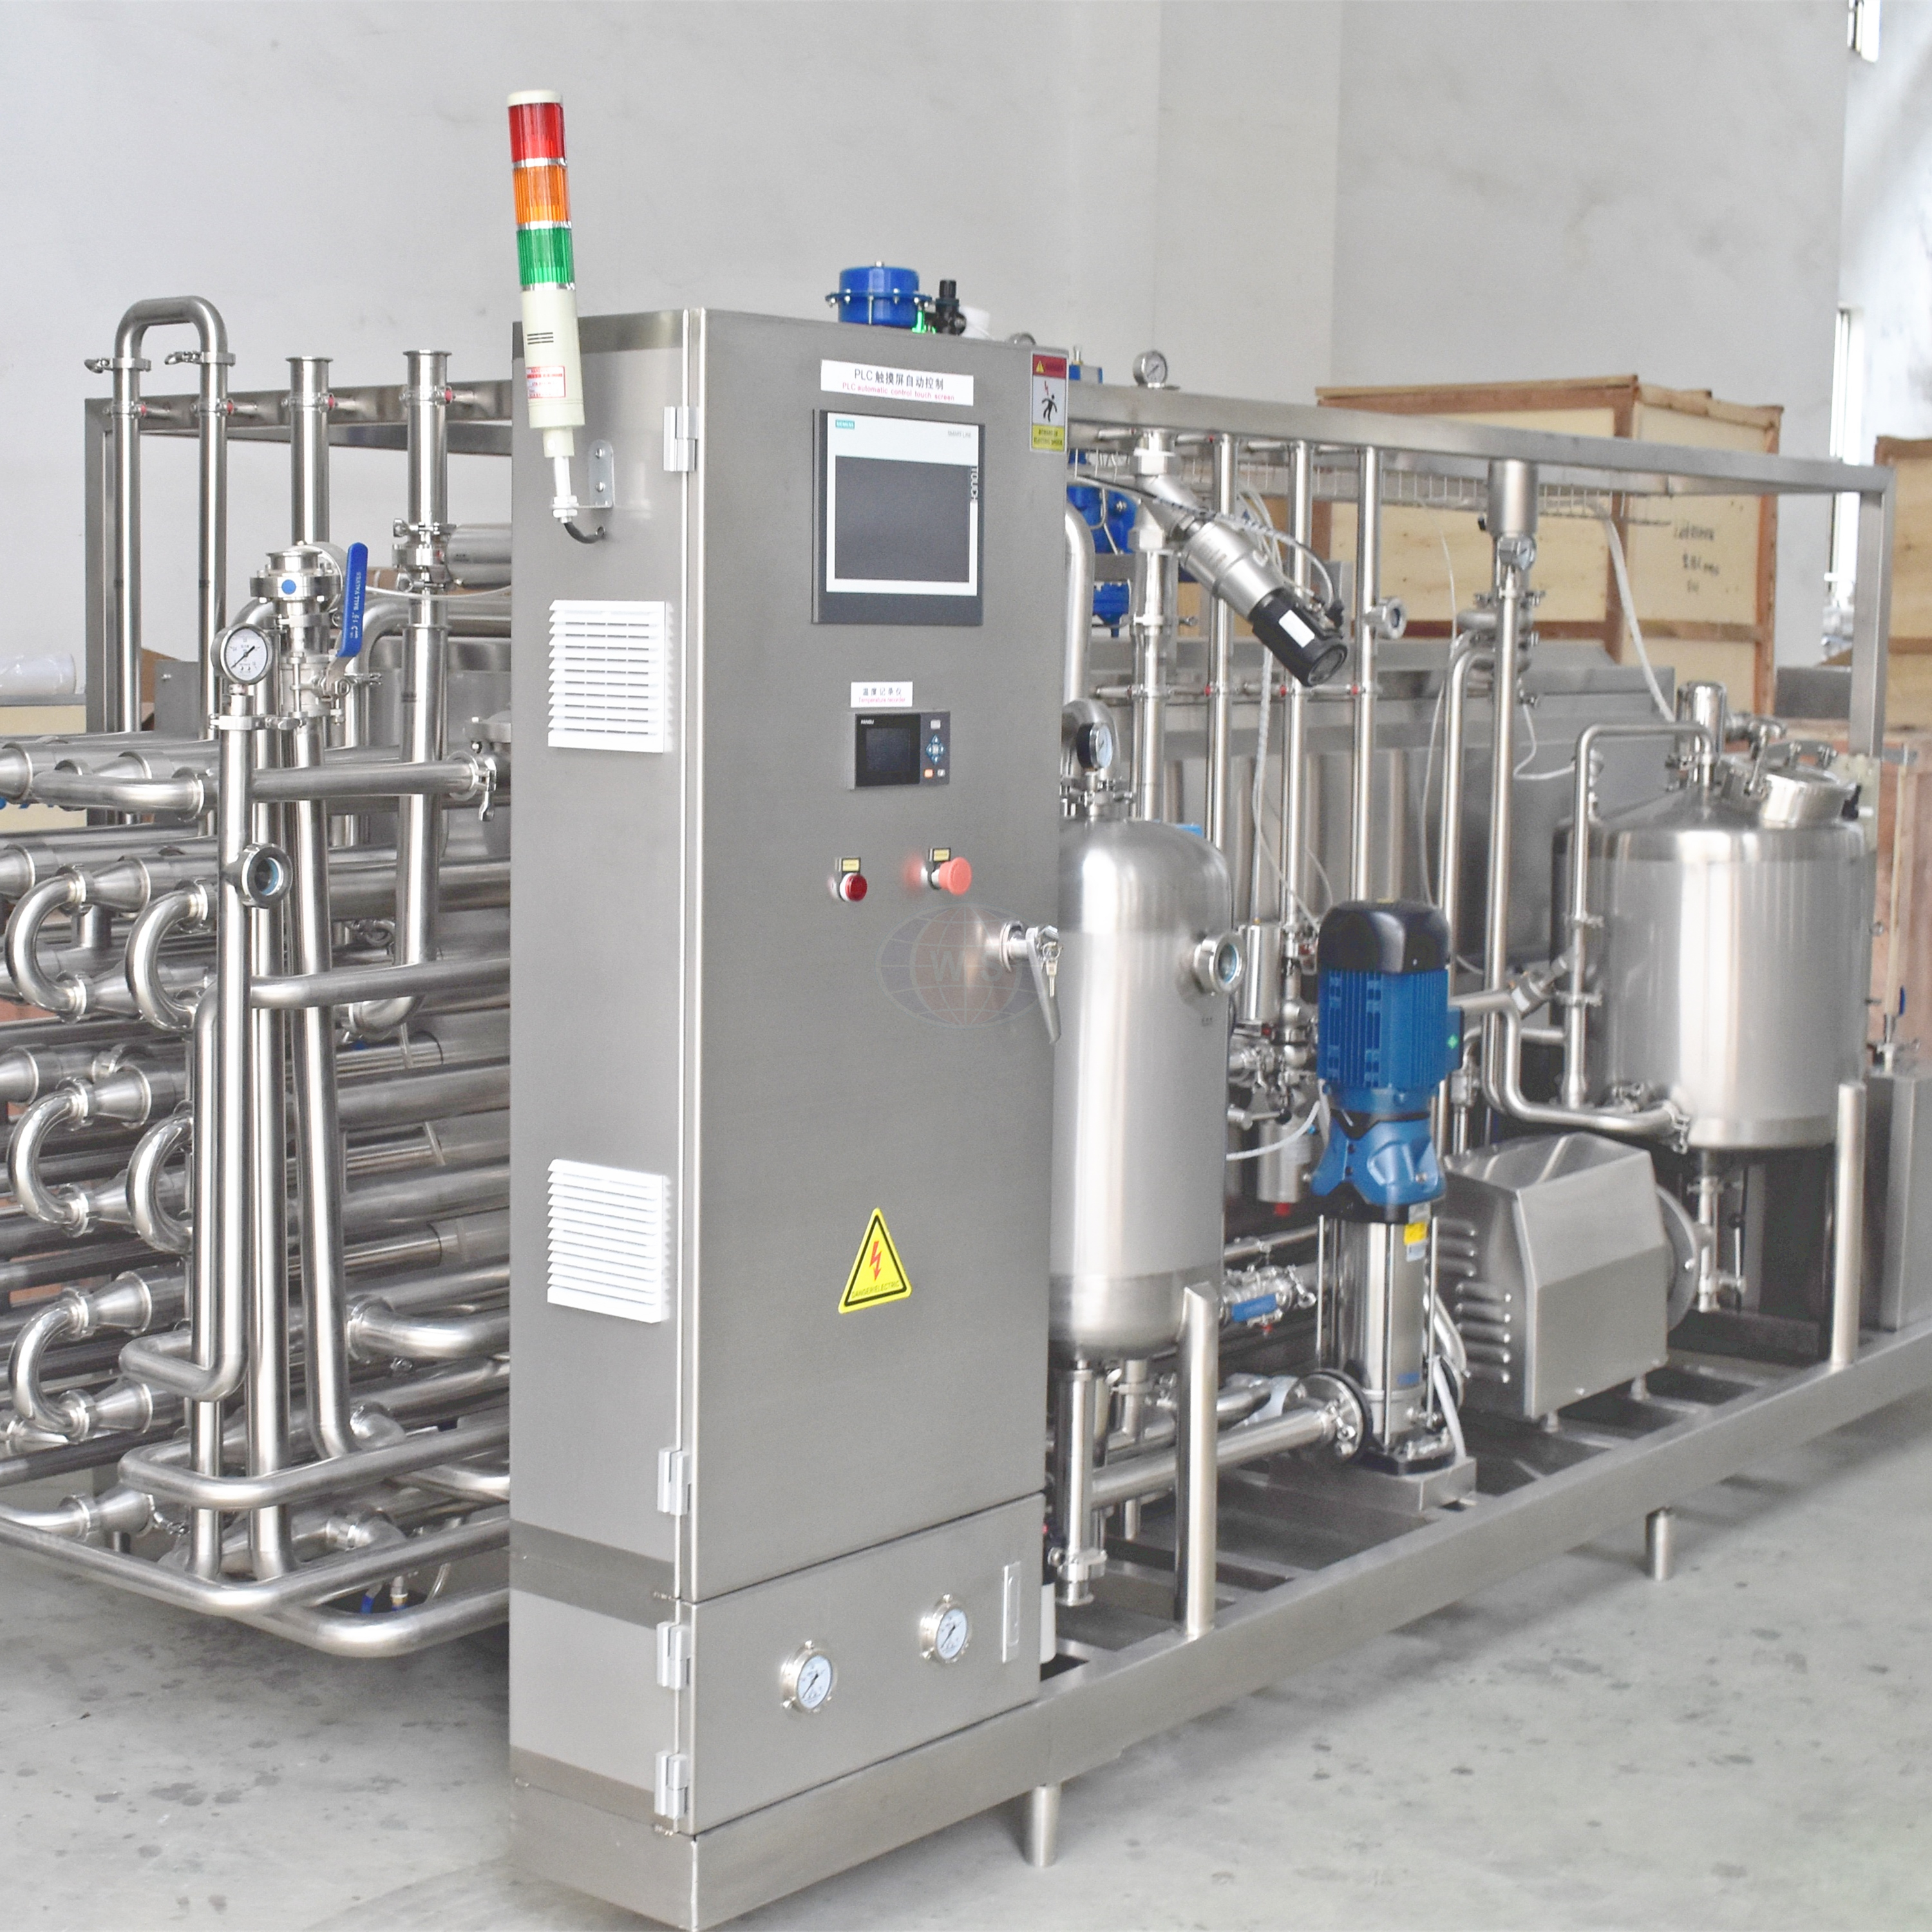
ระบบการไหลต่อเนื่องทำงานผ่านขั้นตอนที่มีการควบคุมสูงที่แตกต่างกันซึ่งติดตั้งอยู่บนระบบไถลแบบรวมศูนย์ ของเหลวจะเข้าสู่ถังปรับสมดุลและถูกปั๊มผ่านส่วนทำความร้อนล่วงหน้าโดยใช้ปั๊มไทม์มิ่งแบบแรงเหวี่ยง จากนั้นจะเคลื่อนไปยังส่วนทำความร้อนขั้นสุดท้ายเพื่อให้ได้อุณหภูมิในการฆ่าเชื้อเป้าหมาย ต่อไปจะเข้าสู่ท่อจับ ท่อจับทำหน้าที่เป็นจุดควบคุมหลัก ความยาวที่แน่นอนและอัตราการไหลของของเหลวจะกำหนดเวลาการสัมผัสความร้อนที่แม่นยำ หลังจากวางท่อจับไว้ ผลิตภัณฑ์จะเย็นลงอย่างรวดเร็ว วิศวกรออกแบบระบบเหล่านี้เพื่อรักษาความแตกต่างของแรงดันเชิงบวกตลอดทั้งวงจร ด้านผลิตภัณฑ์ที่ผ่านการฆ่าเชื้อจะทำงานที่แรงดันสูงเสมอ (โดยทั่วไปจะสูงกว่า 0.5 บาร์) มากกว่าด้านที่ไม่ผ่านการฆ่าเชื้อ การไล่ระดับความดันนี้ป้องกันการซึมผ่านที่ไม่ผ่านการฆ่าเชื้อ หากมีการรั่วไหลเล็กน้อยในแผ่นหรือท่อแลกเปลี่ยนความร้อน วาล์วเปลี่ยนทิศทางการไหลแบบอัตโนมัติเป็นกลไกที่ปลอดภัยเมื่อเกิดข้อผิดพลาด หากเซ็นเซอร์ตรวจพบว่าอุณหภูมิลดลงต่ำกว่าค่าที่ตั้งไว้ วาล์วจะทำงานทันที โดยจะเปลี่ยนเส้นทางของเหลวที่อยู่ระหว่างการประมวลผลกลับไปยังถังบาลานซ์ สิ่งนี้รับประกันว่าผลิตภัณฑ์ที่ไม่ผ่านการฆ่าเชื้อจะไม่เข้าไปในเขตปลอดเชื้อ
การอบชุบด้วยความร้อนเพียงอย่างเดียวไม่สามารถรับประกันอายุการเก็บรักษาโดยรอบได้ ระบบจะฆ่าเชื้อของเหลวเท่านั้น การป้องกันที่แท้จริงจำเป็นต้องบูรณาการเข้ากับโซนปลอดเชื้ออย่างราบรื่น ผลิตภัณฑ์ที่ผ่านการฆ่าเชื้อจะไหลลงถังไฟกระชากปลอดเชื้อซึ่งได้รับการดูแลภายใต้แรงดันอากาศฆ่าเชื้อเกิน วาล์วปลอดเชื้อควบคุมการเคลื่อนตัวเข้าสู่เครื่องจักรบรรจุภัณฑ์ สภาพแวดล้อมของบรรจุภัณฑ์จะต้องปลอดเชื้อโดยสมบูรณ์ ผู้ผลิตฆ่าเชื้อวัสดุบรรจุภัณฑ์โดยใช้อ่างไฮโดรเจนเปอร์ออกไซด์ สารฆ่าเชื้อแบบระเหย หรือเทคโนโลยีลำแสงอิเล็กตรอน วัสดุบรรจุภัณฑ์จะต้องมีการกั้นสูง กล่องหรือถุงหลายชั้นปิดกั้นออกซิเจนและแสง การซึมผ่านของออกซิเจนทำให้รสชาติแย่ลงอย่างรวดเร็ว การสัมผัสแสงจะช่วยเร่งการสลายสารอาหาร การทำงานร่วมกันระหว่างกระบวนการระบายความร้อนและสภาพแวดล้อมการบรรจุทำให้มั่นใจได้ถึงความเสถียรของผลิตภัณฑ์ในระยะยาว ตัวกรองอากาศปราศจากเชื้อ โดยทั่วไปจะมีขนาด 0.22 ไมครอน ตรวจสอบให้แน่ใจว่าอากาศใดๆ ที่เข้าสู่ถังไฟกระชากหรือช่องเติมอากาศปราศจากจุลินทรีย์
ความร้อนทำให้เคมีในอาหารเปลี่ยนแปลง การประมวลผลแบบแบตช์แบบดั้งเดิมมักจะกระตุ้นให้เกิดปฏิกิริยา Maillard ปฏิกิริยาทางเคมีระหว่างกรดอะมิโนกับน้ำตาลรีดิวซ์ทำให้เกิดสีน้ำตาล นอกจากนี้ยังสร้างรสชาติปรุงสุกหรือคาราเมลที่ไม่พึงประสงค์อีกด้วย การประมวลผล UHT แบบปลอดเชื้อ ช่วยลดความเสี่ยงนี้ด้วยความรวดเร็ว วงจรการให้ความร้อนและความเย็นอย่างรวดเร็วช่วยลดเวลาที่จะเกิดขึ้นสำหรับปฏิกิริยาเคมีที่ซับซ้อนเหล่านี้ ของไหลไปถึงอุณหภูมิเป้าหมายเกือบจะในทันทีและเย็นลงอย่างรวดเร็วเช่นเดียวกัน การจัดการระบายความร้อนที่แม่นยำนี้ช่วยรักษาโปรไฟล์รสชาติที่เป็นธรรมชาติ ผู้บริโภคจะได้สัมผัสกับรสชาติที่สดใหม่กว่าเมื่อเปรียบเทียบกับทางเลือกอื่นที่ผ่านกระบวนการรีทอร์ต นักวิทยาศาสตร์ด้านอาหารมักวัดระดับไฮดรอกซีเมทิลเฟอร์ฟูรัล (HMF) เป็นเครื่องหมายทางเคมีสำหรับความเสียหายจากความร้อน ระบบที่มีอุณหภูมิสูงพิเศษอย่างต่อเนื่องแสดงการก่อตัวของ HMF ต่ำกว่าระบบแบบแบตช์อย่างมีนัยสำคัญ
การสัมผัสกับความร้อนเป็นเวลานานจะทำลายสารอาหารที่ไวต่อความร้อน วิตามินซีและวิตามินบีต่างๆ สลายตัวอย่างรวดเร็วภายใต้ภาระความร้อนที่ขยายออกไป การประมวลผลที่อุณหภูมิสูงพิเศษช่วยรักษาสารประกอบที่สำคัญเหล่านี้ได้ดีกว่าการพาสเจอร์ไรซ์แบบดั้งเดิมอย่างมาก ระยะเวลาในการกักเก็บสั้นจะจำกัดการสลายตัวของโมเลกุล การสูญเสียสภาพโปรตีนยังคงได้รับการควบคุมในระดับสูง แม้ว่าการสูญเสียสภาพธรรมชาติของเวย์โปรตีนจะเกิดขึ้นในการใช้งานกับผลิตภัณฑ์จากนม แต่ระยะเวลาที่สั้นมากจะช่วยป้องกันเนื้อสัมผัสที่เป็นเม็ดที่เกี่ยวข้องกับโปรตีนที่ผ่านการแปรรูปมากเกินไป ตัวชี้วัดตามหลักฐานแสดงอัตราการคงอยู่ของกรดอะมิโนและวิตามินที่จำเป็นที่สูงขึ้น ช่วยให้แบรนด์ต่างๆ สามารถรักษาคุณค่าทางโภชนาการที่ชัดเจนบนฉลากได้ จลนพลศาสตร์ของการย่อยสลายกรดแอสคอร์บิกพิสูจน์ให้เห็นว่าการสัมผัสที่อุณหภูมิสูงในระยะเวลาสั้น ๆ สามารถรักษาวิตามินซีได้มากกว่าวิธีการพาสเจอร์ไรซ์ที่อุณหภูมิต่ำและใช้เวลานานถึง 85%
ออกซิเจนที่ละลายน้ำถือเป็นภัยคุกคามร้ายแรงต่อคุณภาพของผลิตภัณฑ์ในระหว่างกระบวนการใช้ความร้อน การทำความร้อนของเหลวที่มีออกซิเจนสูงจะช่วยเร่งการย่อยสลายแบบออกซิเดชัน มันจะทำลายวิตามินซีและเปลี่ยนแปลงสารประกอบรสชาติที่ละเอียดอ่อน ระบบสมัยใหม่ใช้เครื่องกำจัดอากาศต้นทาง ถังสุญญากาศเหล่านี้จะกำจัดออกซิเจนที่ละลายในน้ำก่อนที่ของไหลจะเข้าสู่วงจรการทำความร้อน การถอดออกซิเจนช่วยปกป้องผลิตภัณฑ์ระหว่างการเปลี่ยนแปลงอุณหภูมิแบบฉับพลัน นอกจากนี้ยังช่วยยืดอายุการเก็บรักษาขั้นสุดท้ายด้วยการลดปริมาณออกซิเจนที่ตกค้างในผลิตภัณฑ์บรรจุภัณฑ์ การขจัดอากาศยังคงเป็นขั้นตอนที่ไม่สามารถต่อรองได้สำหรับน้ำผลไม้ระดับพรีเมียมและเครื่องดื่มโภชนาการที่ละเอียดอ่อน นอกจากนี้ กระบวนการกำจัดอากาศแบบสุญญากาศจะกำจัดกลิ่นรสที่ระเหยง่ายออกไป เช่น รสของนมดิบ ซึ่งช่วยปรับปรุงลักษณะทางประสาทสัมผัสโดยรวมของเครื่องดื่มขั้นสุดท้าย
การประมวลผลด้วยความร้อนส่งผลต่อรีโอโลยีของของไหล ของเหลวเชิงซ้อน เช่น ครีมเหล้าหรือนมเสริมสมรรถนะต้องการความคงตัวของอิมัลชัน โมเลกุลไขมันสามารถแยกตัวได้ระหว่างการให้ความร้อนและความเย็น โปรเซสเซอร์รวมโฮโมจีไนเซอร์เข้ากับลูป UHT โดยตรง การทำให้เป็นเนื้อเดียวกันต้นน้ำเกิดขึ้นก่อนส่วนการทำความร้อนขั้นสุดท้าย การทำให้เป็นเนื้อเดียวกันปลอดเชื้อขั้นปลายเกิดขึ้นหลังจากการทำความเย็น การวางตำแหน่งขั้นปลายน้ำช่วยป้องกันการจับตัวเป็นก้อนไขมันในผลิตภัณฑ์นมที่มีความไวสูง การทำให้เป็นเนื้อเดียวกันอย่างเหมาะสมช่วยให้มั่นใจได้ถึงความหนืดที่สม่ำเสมอ ช่วยรักษาความรู้สึกถูกปากที่ต้องการไว้ได้ตลอดอายุการเก็บรักษาที่ยาวนาน ช่วยป้องกันการแยกเฟสที่ไม่น่าดูในแพ็คเกจสุดท้าย วิศวกรใช้หลักการของ Stokes' Law เพื่อกำหนดความดันในการทำให้เป็นเนื้อเดียวกันที่ต้องการ ซึ่งมักใช้เครื่องทำให้เป็นเนื้อเดียวกันสองขั้นตอนที่ทำงานที่ 150 บาร์และ 30 บาร์ตามลำดับ เพื่อลดขนาดก้อนไขมันให้ต่ำกว่า 1 ไมครอน
รีโอโลจีของของไหลเป็นตัวกำหนดการเลือกตัวแลกเปลี่ยนความร้อน ก เครื่องนึ่งขวดนม UHT แบบท่อ เป็นเลิศเมื่อแปรรูปของเหลวที่มีความท้าทาย วิศวกรออกแบบระบบเหล่านี้โดยใช้ท่อร่วมศูนย์กลาง ท่อลูกฟูก หรือมัดหลายท่อ คุณต้องระบุระบบท่อสำหรับผลิตภัณฑ์ที่มีความหนืดสูง สามารถจัดการกับของเหลวที่มีอนุภาค เช่น เนื้อผลไม้ ลูกเต๋าผลไม้ 10 มม. หรือส่วนผสมซุปได้อย่างง่ายดาย การออกแบบท่อทนต่อแรงกดดันในการทำงานสูงเป็นพิเศษ ลดการตัดเฉือนทางกายภาพ ปกป้องเซลล์ผลไม้ที่บอบบางหรือโครงสร้างโปรตีน ข้อได้เปรียบในการบำรุงรักษายังคงมีความสำคัญ ระบบท่อใช้โซนผลิตภัณฑ์ที่มีการเชื่อมทั้งหมดหรือมีโอริงน้อยที่สุด พวกเขาขาดเครือข่ายปะเก็นที่กว้างขวางที่พบในระบบเพลท ซึ่งช่วยลดความเสี่ยงของการปนเปื้อนข้ามได้อย่างมาก และลดระยะเวลาการบำรุงรักษาให้ง่ายขึ้น ด้วยการรักษาหมายเลข Reynolds ให้สูงกว่า 4000 ท่อด้านในลูกฟูกรับประกันการไหลเชี่ยว ซึ่งช่วยเพิ่มประสิทธิภาพการถ่ายเทความร้อนให้สูงสุด ขณะเดียวกันก็ขัดถูผนังท่ออย่างต่อเนื่องเพื่อชะลอการเปรอะเปื้อน
เครื่องแลกเปลี่ยนความร้อนแบบแผ่นมีรูปแบบการทำงานที่แตกต่างกัน ทำงานได้ดีที่สุดกับของเหลวใสที่มีความหนืดต่ำ นมมาตรฐาน น้ำผลไม้ใส และชาผ่านกระบวนการ PHE ได้ดี เพลตมีประสิทธิภาพในการสร้างความร้อนใหม่ที่เหนือกว่า ผลิตภัณฑ์ฆ่าเชื้อด้วยความร้อนจะถ่ายเทความร้อนไปยังผลิตภัณฑ์เย็นที่เข้ามาผ่านแผ่นลูกฟูกบาง ๆ ซึ่งจะช่วยลดการใช้สาธารณูปโภค ซึ่งบางครั้งสามารถนำความร้อนกลับมาใช้ใหม่ได้ถึง 90% ระบบ PHE ยังมีพื้นที่ที่มีขนาดกะทัดรัดมากอีกด้วย อย่างไรก็ตามยังมีการแลกเปลี่ยนอยู่ แผ่นไม่สามารถจัดการกับอนุภาคได้ ช่องบั้งแคบอุดตันได้ง่าย การใช้งานที่มีแรงดันสูงอาจเสี่ยงต่อการระเบิดของปะเก็น เครือข่ายที่กว้างขวางของปะเก็นยาง EPDM หรือ NBR ต้องมีการตรวจสอบและเปลี่ยนบ่อยครั้งเพื่อรักษาขอบเขตที่ปลอดเชื้อ
วิธีการทำความร้อนโดยตรงรองรับผลิตภัณฑ์ระดับพรีเมียมที่ไวต่อความร้อนสูง นมจากพืชและผลิตภัณฑ์นมระดับพรีเมียมมักใช้การฉีดหรือแช่ด้วยไอน้ำโดยตรง ไอน้ำผสมกับผลิตภัณฑ์โดยตรง ทำให้อุณหภูมิเพิ่มขึ้นทันที วิธีนี้จะให้โปรไฟล์การทำความร้อนที่เร็วที่สุดเท่าที่จะเป็นไปได้ ต้องใช้ไอน้ำเกรดอาหารที่ผ่านการกรองผ่านตัวกรองขนาดเล็กพิเศษเพื่อป้องกันการปนเปื้อนทางเคมีหรือก๊าซที่ไม่สามารถควบแน่นได้ หลังจากหลอดจับ ผลิตภัณฑ์จะเข้าสู่ภาชนะแฟลชสุญญากาศ เครื่องดูดฝุ่นจะขจัดน้ำตามปริมาณที่แน่นอนที่เติมด้วยไอน้ำควบแน่นทันที กระบวนการกระพริบนี้ยังทำให้ผลิตภัณฑ์เย็นลงอย่างรวดเร็วอีกด้วย ระบบโดยตรงให้การปกป้องรสชาติที่ไม่มีใครเทียบได้ แต่ต้องใช้อินพุตที่สูงกว่า ปั๊มสุญญากาศ และกลไกการควบคุม PID ที่ซับซ้อนเพื่อรักษาสมดุลของความชื้นที่แน่นอน
เปรียบเทียบระบบแลกเปลี่ยนความร้อน
| ประเภทระบบ | โปรไฟล์ของไหล | ในอุดมคติ ข้อ ได้เปรียบ | หลัก ข้อจำกัดหลัก |
|---|---|---|---|
| เครื่องนึ่งฆ่าเชื้อแบบท่อ | ความหนืดสูง อนุภาค เยื่อกระดาษ | ทนทานต่อแรงดันสูง การบำรุงรักษาต่ำ | รอยเท้าทางกายภาพที่ใหญ่ขึ้น |
| แผ่นแลกเปลี่ยนความร้อน | ของเหลวใส ความหนืดต่ำ | การฟื้นฟูความร้อนสูง ขนาดกะทัดรัด | ปะเก็นเสื่อมสภาพอุดตันได้ง่าย |
| การฉีดไอน้ำโดยตรง | นมพรีเมี่ยม/นมพืชที่ไวต่อความร้อน | การทำความร้อน/ความเย็นทันที | ต้องใช้ไอน้ำในการทำอาหาร มีความต้องการสาธารณูปโภคสูง |
ประสิทธิภาพการดำเนินงานขึ้นอยู่กับระยะเวลาการทำงานต่อเนื่อง ทุกครั้งที่คุณหยุดการผลิตเพื่อทำความสะอาด คุณจะสูญเสียเงิน คุณต้องคำนวณระยะเวลาการทำงานที่คาดหวังตามอัตราการเปรอะเปื้อนของผลิตภัณฑ์ ของเหลวที่มีโปรตีนสูงทำให้ตัวแลกเปลี่ยนความร้อนเหม็นได้เร็วกว่าน้ำผลไม้ใส โดยทั่วไปการกำหนดค่าแบบท่อจะทำให้ของเหลวที่ซับซ้อนทำงานต่อเนื่องได้นานขึ้น ท่อลูกฟูกสร้างกระแสน้ำเชี่ยว ซึ่งจะขัดผนังท่อและชะลอการเปรอะเปื้อน ประเมินความสามารถในการปฏิบัติงานอย่างต่อเนื่องของการกำหนดค่าที่คุณเลือกโดยเทียบกับข้อกำหนดด้านปริมาณรายวันของคุณ ความสามารถในการปรับขนาดต้องใช้ระบบที่สามารถทำงานได้เป็นเวลา 16 ถึง 24 ชั่วโมงก่อนที่จะจำเป็นต้องมีวงจร CIP ผู้ปฏิบัติงานจะตรวจสอบแรงดันตกคร่อมตัวแลกเปลี่ยนความร้อน ส่วนต่างของแรงดันที่เพิ่มขึ้นบ่งบอกถึงการเปรอะเปื้อนอย่างรุนแรงและเป็นสัญญาณการสิ้นสุดการดำเนินการผลิต
เกณฑ์วิธีด้านสุขอนามัยเป็นตัวกำหนดความสำเร็จที่ปลอดเชื้อ วงจร CIP และ SIP จะต้องดำเนินการโดยอัตโนมัติ การทำความสะอาดด้วยตนเองทำให้เกิดข้อผิดพลาดจากมนุษย์และความเสี่ยงในการปนเปื้อน สรุปข้อกำหนดที่เข้มงวดสำหรับลำดับการทำความสะอาดอัตโนมัติ วงจร CIP มาตรฐานประกอบด้วยการล้างล่วงหน้าด้วยน้ำอุ่น การไหลเวียนของสารกัดกร่อน (NaOH 1.5% ที่ 85°C) การล้างขั้นกลาง การไหลเวียนของกรด (1% HNO3 ที่ 75°C) และการล้างด้วยน้ำปลอดเชื้อขั้นสุดท้าย ประเมินเวลาตอบสนอง วัดเมตริกการใช้สารเคมีและน้ำ ตาม CIP ระบบจะต้องผ่าน SIP โดยหมุนเวียนน้ำร้อนแรงดันที่ 140°C เป็นเวลา 30 นาทีเพื่อฆ่าเชื้อพื้นผิวภายในทั้งหมด ระบบสมัยใหม่บางระบบใช้การทำความสะอาดแบบปลอดเชื้อ (AIC) AIC ล้างระบบด้วยผงซักฟอกเฉพาะโดยไม่สูญเสียขอบเขตการฆ่าเชื้อ ซึ่งช่วยให้โปรเซสเซอร์สามารถขยายการดำเนินการผลิตได้อย่างมีนัยสำคัญก่อนที่จะดำเนินการรอบ SIP แบบเต็ม
ข้อมูลขับเคลื่อนการผลิตสมัยใหม่ ตัวควบคุมลอจิกที่ตั้งโปรแกรมได้ขั้นสูง (PLC) จัดการเมทริกซ์วาล์วที่ซับซ้อนและค่าที่ตั้งไว้ของอุณหภูมิ ระบบ Supervisory Control and Data Acquisition (SCADA) มีอินเทอร์เฟซที่ครอบคลุม คุณต้องมีการบันทึกข้อมูลแบบเรียลไทม์ จะต้องบันทึกความผันผวนของอุณหภูมิ การเปลี่ยนแปลงความดัน และการสั่งงานวาล์วทุกครั้ง ข้อมูลนี้ช่วยให้มั่นใจได้ถึงการติดตามแบทช์ หากเกิดปัญหาด้านคุณภาพในตลาด คุณสามารถติดตามพารามิเตอร์การประมวลผลที่แน่นอนของชุดงานนั้นๆ ได้ การรวม SCADA ยังเปิดใช้งานการแจ้งเตือนการบำรุงรักษาแบบคาดการณ์ได้ ระบบจะตรวจสอบแรงดันที่ลดลงทั่วตัวแลกเปลี่ยนความร้อน โดยแจ้งเตือนผู้ปฏิบัติงานให้เกิดการเปรอะเปื้อนก่อนที่จะทำให้เกิดความล้มเหลวร้ายแรง ระบบจะต้องปฏิบัติตามข้อกำหนด 21 CFR ส่วนที่ 11 สำหรับบันทึกอิเล็กทรอนิกส์ที่ปลอดภัยและลายเซ็นอิเล็กทรอนิกส์
กฎระเบียบด้านความปลอดภัยของอาหารจำเป็นต้องมีการตรวจสอบอย่างเข้มงวด คุณไม่สามารถเปิดเครื่องและเริ่มขายได้ ในสหรัฐอเมริกา ผู้แปรรูปต้องปฏิบัติตาม FDA Title 21 CFR Part 113 สำหรับอาหารกระป๋องที่มีความเป็นกรดต่ำ ผู้แปรรูปผลิตภัณฑ์นมต้องปฏิบัติตามกฎหมายนมพาสเจอร์ไรส์ (PMO) การออกแบบอุปกรณ์ควรเป็นไปตามแนวทางของ European Hygienic Engineering and Design Group (EHEDG) การตรวจสอบความถูกต้องต้องใช้เอกสารประกอบที่กว้างขวาง คุณต้องพิสูจน์ว่าท่อจับนั้นให้อัตราการตายตามที่ต้องการอย่างแน่นอน คุณต้องตรวจสอบเวลาตอบสนองของวาล์วเปลี่ยนการไหล ร่วมมือกับวิศวกรบูรณาการและหน่วยงานกระบวนการที่ได้รับการยอมรับซึ่งเข้าใจกรอบการกำกับดูแลเหล่านี้เพื่อหลีกเลี่ยงความล่าช้าในการปฏิบัติตามข้อกำหนดที่มีค่าใช้จ่ายสูง เซ็นเซอร์อุณหภูมิต้องมีการสอบเทียบเป็นประจำกับเทอร์โมมิเตอร์อ้างอิงที่ได้รับการรับรองเพื่อรักษาสถานะการตรวจสอบความถูกต้อง
การปนเปื้อนของโปรตีนและแร่ธาตุทำให้เกิดความท้าทายอย่างต่อเนื่อง เมื่อผลิตภัณฑ์ได้รับความร้อน โปรตีนจะเสื่อมสภาพและแร่ธาตุจะตกตะกอน พวกมันอบบนพื้นผิวตัวแลกเปลี่ยนความร้อน ในการใช้งานผลิตภัณฑ์นม การเปรอะเปื้อนประเภท A (โปรตีน) เกิดขึ้นระหว่าง 100°C ถึง 110°C ในขณะที่การเปรอะเปื้อนประเภท B (แร่ธาตุ) เกิดขึ้นที่อุณหภูมิสูงกว่า 110°C การเผาไหม้นี้ทำหน้าที่เป็นฉนวน โดยจะบังคับให้ระบบใช้พลังงานมากขึ้นเพื่อรักษาอุณหภูมิที่ตั้งไว้ นอกจากนี้ยังเพิ่มแรงดันตกคร่อมระบบด้วย ลดความเสี่ยงนี้โดยการปรับความเร็วการไหลให้เหมาะสม การรักษาตัวเลข Reynolds ให้สูงจะทำให้มั่นใจว่าการไหลเชี่ยว การไหลเชี่ยวจะกัดเซาะพื้นผิวทำความร้อน การใช้ท่อลูกฟูกจะช่วยเพิ่มผลกระทบนี้ การควบคุมอุณหภูมิเดลต้าที่แม่นยำยังช่วยลดการเปรอะเปื้อนอีกด้วย รักษาความแตกต่างของอุณหภูมิระหว่างตัวกลางทำความร้อนและผลิตภัณฑ์ให้แคบที่สุด
กระบวนการระบายความร้อนที่สมบูรณ์แบบที่สุดจะล้มเหลวหากบรรจุภัณฑ์ล้มเหลว การปนเปื้อนหลังการประมวลผลจะทำลายทั้งชุด การรั่วไหลขนาดเล็กในวัสดุบรรจุภัณฑ์ทำให้แบคทีเรียสามารถเข้าไปได้ การฆ่าเชื้อวัสดุบรรจุภัณฑ์ที่ไม่สมบูรณ์ก่อนการบรรจุทำให้เกิดการเน่าเสียภายใน จัดการกับความเสี่ยงเหล่านี้ผ่านการทดสอบอย่างเข้มงวด ใช้การทดสอบความสมบูรณ์ของซีลตามปกติบนสายการบรรจุโดยใช้วิธีทดสอบด้วยไฟฟ้าหรือการระเบิด รักษาแรงดันอากาศเกินที่ปลอดเชื้อภายในโซนเติม หากสิ่งกีดขวางทางกายภาพของโซนการบรรจุรั่วไหล แรงดันบวกจะบังคับให้อากาศบริสุทธิ์ออกไป เพื่อป้องกันไม่ให้อากาศที่ปนเปื้อนเข้ามา ตรวจสอบให้แน่ใจว่าตัวกรองอากาศปลอดเชื้อทั้งหมดได้รับการทดสอบความสมบูรณ์อย่างสม่ำเสมอเพื่อยืนยันว่าสามารถปิดกั้นอนุภาคที่มีขนาดใหญ่กว่า 0.2 ไมครอน
เทคโนโลยีไม่สามารถทดแทนความขยันของมนุษย์ได้ องค์ประกอบของมนุษย์ยังคงเป็นปัจจัยเสี่ยงที่สำคัญ ผู้ปฏิบัติงานจะต้องเข้าใจธรรมชาติที่แท้จริงของขอบเขตปลอดเชื้อ จำเป็นต้องมีการฝึกอบรมผู้ปฏิบัติงานเฉพาะทาง บุคลากรต้องรู้วิธีการจัดการโซนปลอดเชื้ออย่างเหมาะสม พวกเขาจะต้องตีความข้อมูล PLC อย่างถูกต้องผ่าน Human Machine Interface (HMI) หากเกิดข้อผิดพลาดเกี่ยวกับแรงดัน จะต้องตอบสนองตามขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) ที่เข้มงวด การข้ามระบบล็อคเพื่อความปลอดภัยเพื่อรักษาความเร็วในการผลิตจะรับประกันความล้มเหลวร้ายแรง ปลูกฝังวัฒนธรรมที่การปฏิบัติตามระเบียบการปลอดเชื้อเข้ามาแทนที่เป้าหมายปริมาณการผลิต
ตอบ: ช่วงอุณหภูมิมาตรฐานอยู่ระหว่าง 135°C ถึง 150°C เก็บผลิตภัณฑ์ไว้ที่อุณหภูมิสุดขั้วนี้ในระยะเวลาสั้นๆ โดยทั่วไปคือตั้งแต่ 2 ถึง 10 วินาที ระยะเวลาการกักเก็บที่สั้นเป็นพิเศษนี้ทำให้สามารถฆ่าเชื้อในเชิงพาณิชย์ได้ในขณะที่ลดความเสียหายจากความร้อนต่อผลิตภัณฑ์ให้เหลือน้อยที่สุด
ตอบ: ผลิตภัณฑ์ที่มีความเป็นกรดต่ำ (pH สูงกว่า 4.6) ต้องใช้อุณหภูมิ UHT ที่เข้มงวด (135°C+) เพื่อทำลายสปอร์ของ C. botulinum ที่เป็นอันตราย ผลิตภัณฑ์ที่มีความเป็นกรดสูง (pH ต่ำกว่า 4.6) ยับยั้งการเจริญเติบโตของสปอร์ตามธรรมชาติ ทำให้สามารถฆ่าเชื้อในเชิงพาณิชย์ได้ที่อุณหภูมิต่ำกว่า ซึ่งมักจะอยู่ระหว่าง 90°C ถึง 105°C
ตอบ: ระบบอาศัยวาล์วเปลี่ยนทิศทางการไหลแบบอัตโนมัติ หากเซ็นเซอร์ตรวจจับอุณหภูมิที่ลดลงต่ำกว่าค่าที่ตั้งไว้วิกฤติ วาล์วนี้จะสั่งงานทันที โดยจะเปลี่ยนเส้นทางผลิตภัณฑ์ที่อยู่ระหว่างการประมวลผลออกจากโซนปลอดเชื้อและกลับไปยังถังปรับสมดุลเพื่อนำไปแปรรูปใหม่
ตอบ: เมื่อผ่านกระบวนการและปิดผนึกอย่างเหมาะสมในสภาพแวดล้อมที่ปลอดเชื้อ โดยทั่วไปอายุการเก็บรักษาจะอยู่ที่ 6 ถึง 12 เดือนโดยไม่ต้องแช่เย็น ระยะเวลาที่แน่นอนขึ้นอยู่กับสูตรผลิตภัณฑ์และคุณสมบัติของออกซิเจนและอุปสรรคแสงของวัสดุบรรจุภัณฑ์เป็นอย่างมาก
ตอบ: การออกแบบแบบท่อรองรับแรงดันสูง ความหนืดสูง และอนุภาคต่างๆ ได้ง่าย โดยใช้ปะเก็นน้อยลงซึ่งช่วยลดความเสี่ยงในการบำรุงรักษา การออกแบบเพลตให้ประสิทธิภาพในการสร้างความร้อนใหม่ที่สูงขึ้นและขนาดพื้นที่ที่เล็กลง ทำให้เหมาะสำหรับของเหลวใสและมีความหนืดต่ำ
ตอบ: แม้ว่าวิตามินที่ไวต่อความร้อนสูงบางชนิดอาจสลายตัวเล็กน้อย แต่การให้ความร้อนที่สั้นเป็นพิเศษจะรักษาสารอาหารได้มากกว่าการพาสเจอร์ไรซ์แบบแบทช์ที่ยืดเยื้อหรือกระบวนการโต้กลับ ช่วยจำกัดการสูญเสียโปรตีนอย่างมีประสิทธิภาพ และรักษาความสมบูรณ์ทางโครงสร้างของกรดอะมิโนที่จำเป็น