Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 28/08/2026 Origine: Sito

La produzione di alimenti liquidi e bevande si trova ad affrontare una tensione costante. È necessario raggiungere la sterilità commerciale ed eliminare la dipendenza dalla catena del freddo senza distruggere i profili sensoriali e nutrizionali del prodotto. La pastorizzazione tradizionale lascia i prodotti vulnerabili al deterioramento senza refrigerazione. Il trattamento in storta degrada sapore e colore a causa di un carico termico eccessivo, causando bruciature e una durata di conservazione più breve. Questi metodi legacy creano gravi rischi operativi, colli di bottiglia nell’elaborazione batch e costi logistici elevati. Implementazione Il trattamento UHT asettico funge da intervento termico continuo standard del settore per risolvere direttamente questi ostacoli. Questa guida aiuta i gestori degli impianti e gli ingegneri di processo a valutare i meccanismi tecnici, confrontare le configurazioni delle apparecchiature e valutare la fattibilità dell'implementazione per i requisiti specifici della struttura.
La termodinamica determina il successo di qualsiasi sistema di trattamento termico. L’obiettivo primario prevede la riduzione logaritmica dei microrganismi. Ci rivolgiamo specificamente alle spore termofile altamente resistenti e al Clostridium botulinum . Gli ingegneri misurano questa letalità utilizzando il valore F0. Questa metrica quantifica il tempo equivalente trascorso a 121,1°C per ottenere la sterilità commerciale. Le alte temperature applicate per durate ultrabrevi producono rapporti sicurezza/qualità superiori. Temperature più basse richiedono tempi di permanenza esponenzialmente più lunghi per ottenere lo stesso tasso di uccisione microbica. L’esposizione prolungata al calore danneggia le strutture cellulari degli alimenti, degrada le proteine e distrugge le vitamine. Il riscaldamento rapido a 135°C o superiore raggiunge la letalità richiesta in pochi secondi. Questo tempo di mantenimento estremamente breve impedisce l'esteso degrado termico osservato nella tradizionale lavorazione delle storte. Gli ingegneri di processo calcolano il valore D (tempo di riduzione decimale) e il valore Z (cambiamento di temperatura richiesto per alterare il valore D di un fattore 10) per mappare l'esatta cinetica di morte termica per l'agente patogeno target in una specifica matrice fluida.
I quadri normativi differenziano rigorosamente tra prodotti ad alto contenuto di acido e prodotti a basso contenuto di acido. La soglia si trova ad un pH di 4,6. Gli alimenti a basso contenuto di acido possiedono un pH superiore a 4,6. Gli esempi includono latte da latte, latti a base vegetale e frullati proteici. Questi ambienti favoriscono la crescita di spore di agenti patogeni pericolosi. La lavorazione di alimenti a basso contenuto di acido richiede il rigoroso rispetto di temperature superiori a 135°C per garantire l'assoluta disattivazione delle spore. Gli alimenti ad alto contenuto di acido presentano un pH inferiore a 4,6. Gli esempi includono succhi di agrumi e salse a base di pomodoro. L'ambiente acido inibisce naturalmente la germinazione delle spore. Pertanto, i prodotti ad alto contenuto di acido possono raggiungere la sterilità commerciale a temperature più basse. I processori spesso trattano fluidi ad alto contenuto di acido tra 90°C e 105°C. La comprensione del profilo pH del tuo prodotto determina le specifiche necessarie dell'attrezzatura, la lunghezza dei tubi e i percorsi di conformità normativa. Per i prodotti ad alto contenuto di acido, l'organismo bersaglio spesso si sposta dal C. botulinum agli organismi deterioranti come l'Alicyclobacillus acidoterrestris , che richiede specifiche combinazioni di temperatura e tempo per essere neutralizzato.
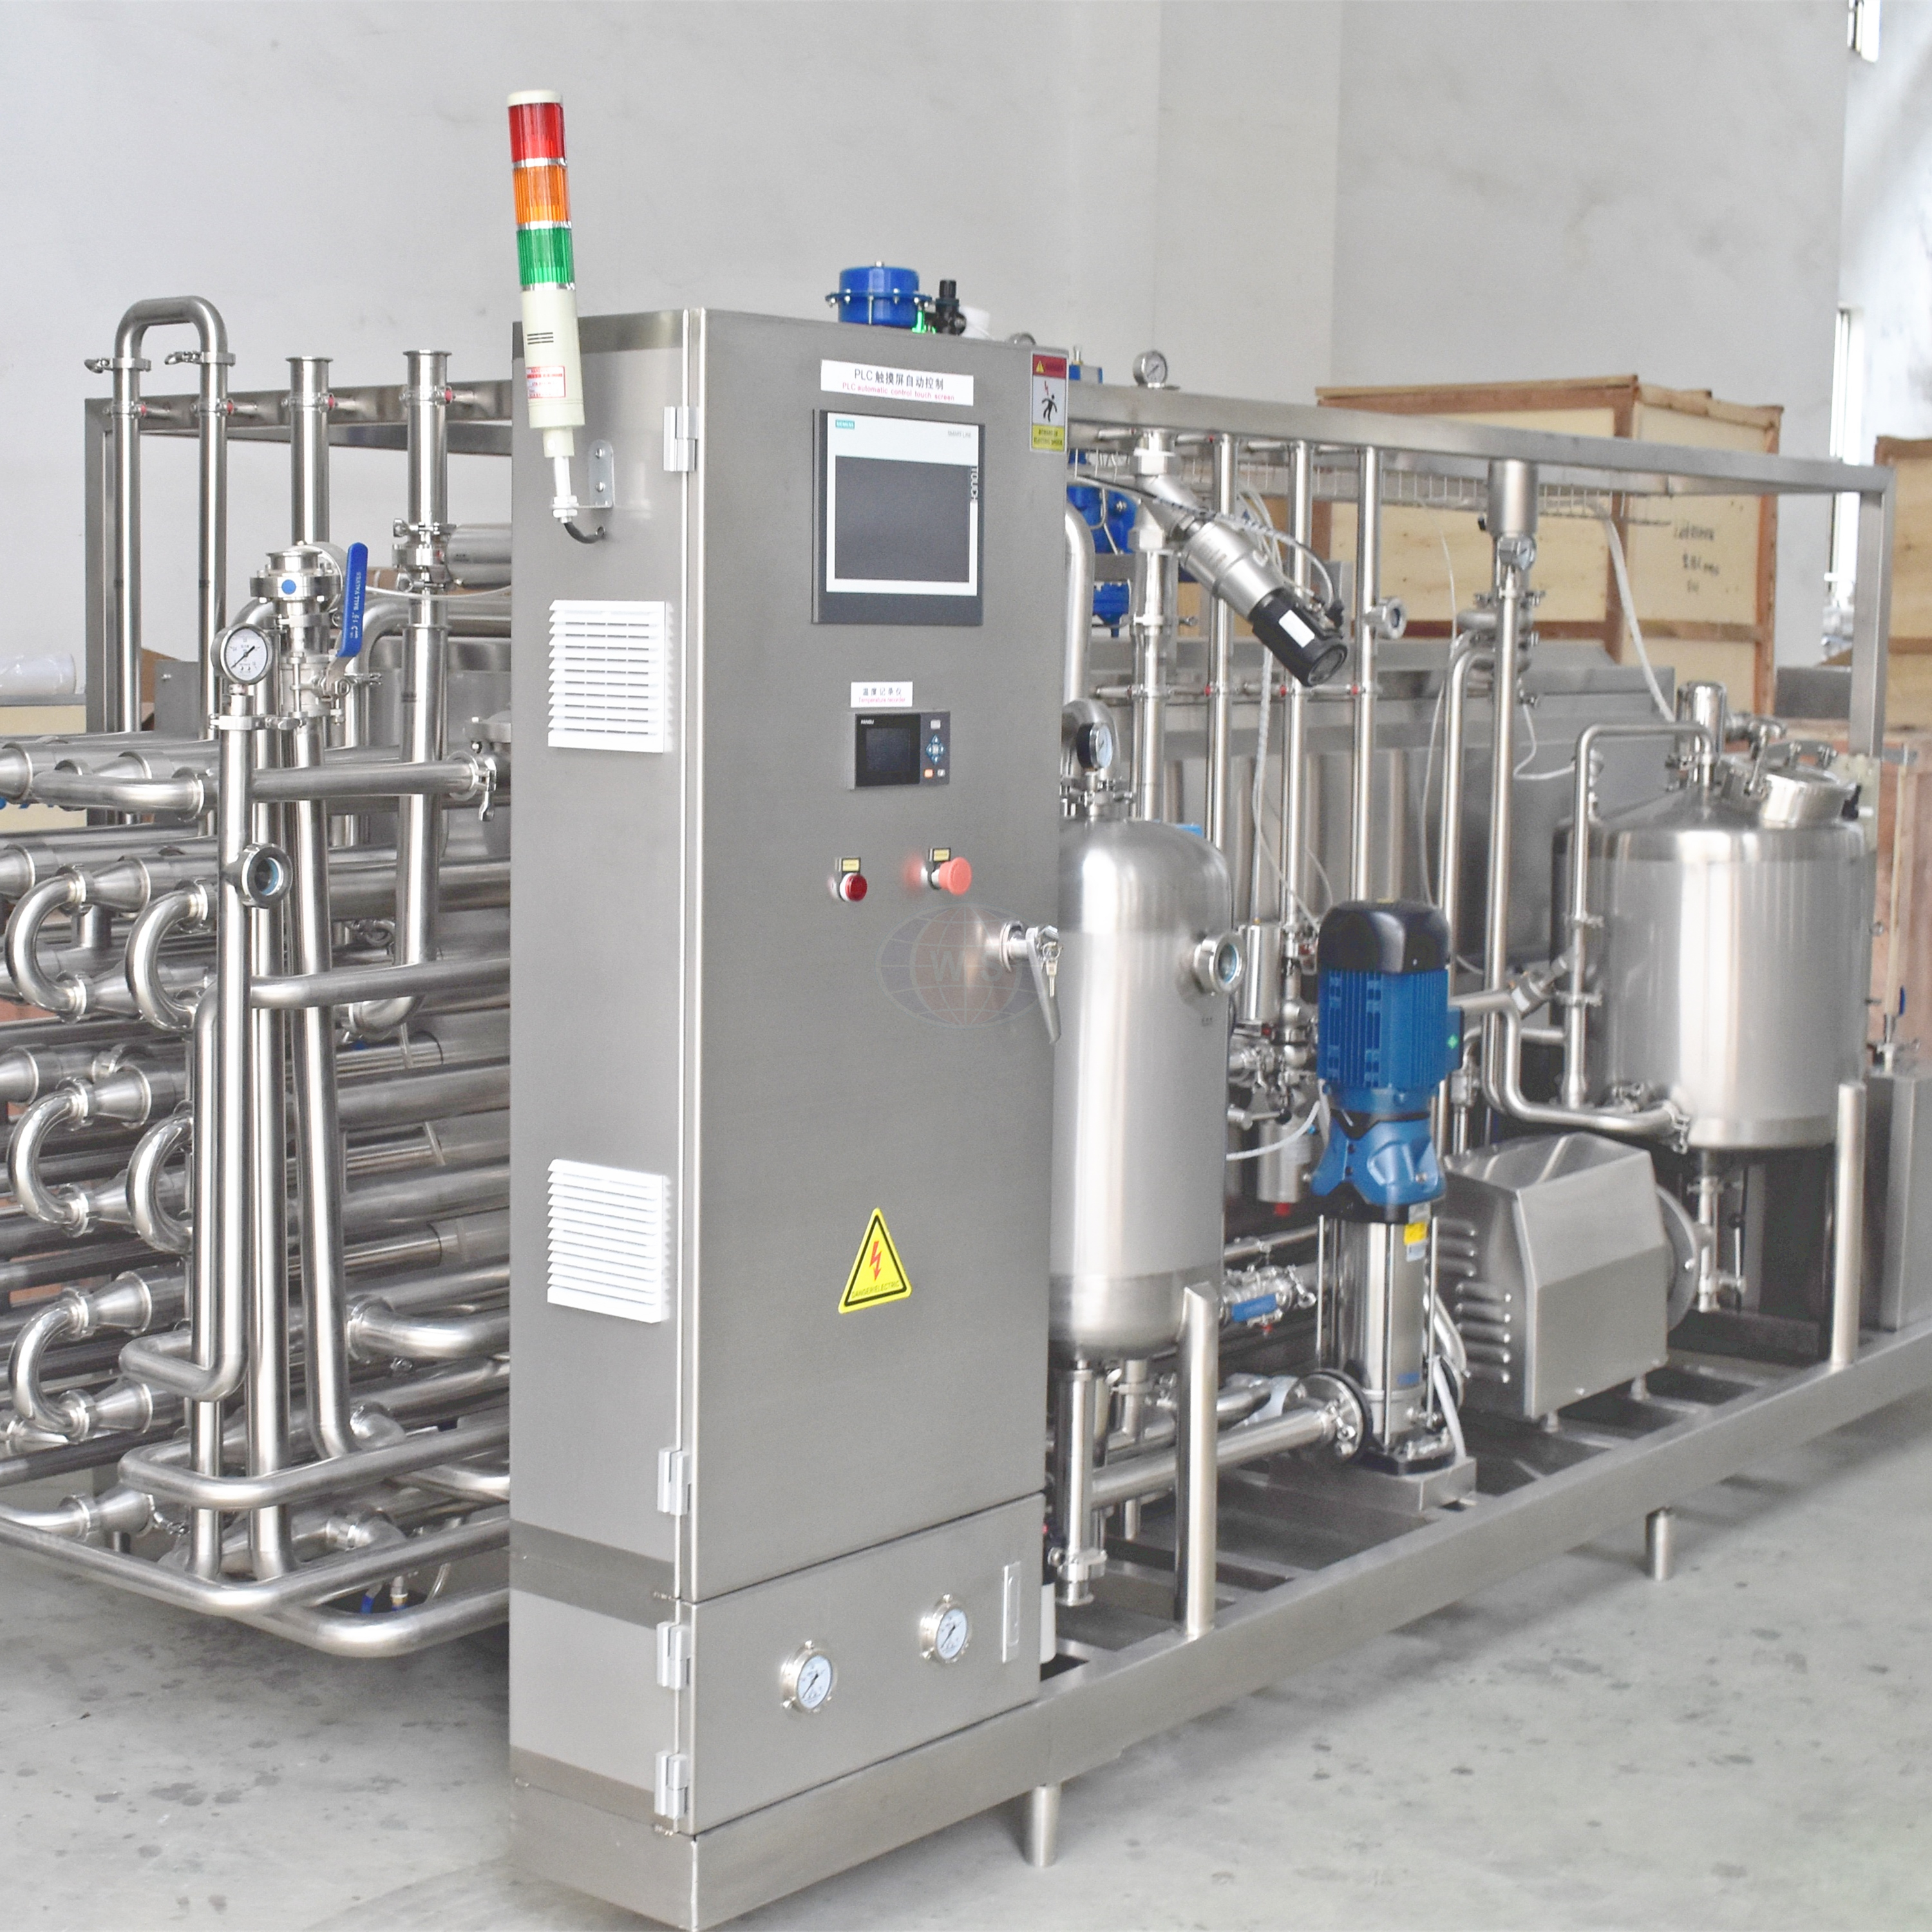
I sistemi a flusso continuo funzionano attraverso stadi distinti e altamente controllati montati su uno skid centralizzato. Il fluido entra nella vasca di compenso e viene pompato attraverso la sezione di preriscaldamento tramite una pompa centrifuga temporizzata. Si sposta quindi alla sezione di riscaldamento finale per raggiungere la temperatura di sterilizzazione target. Successivamente, entra nel tubo di contenimento. Il tubo di sostegno funge da punto di controllo primario. La sua esatta lunghezza e la portata del fluido determinano il tempo preciso di esposizione termica. Dopo il tubo di contenimento il prodotto subisce un rapido raffreddamento. Gli ingegneri progettano questi sistemi per mantenere differenziali di pressione positivi in tutto il circuito. Il lato del prodotto sterilizzato funziona sempre a una pressione più elevata (tipicamente 0,5 bar in più) rispetto al lato non sterilizzato. Questo gradiente di pressione impedisce l'ingresso di materiale non sterile nel caso si verifichi una microperdita nelle piastre o nei tubi dello scambiatore di calore. Le valvole di deviazione del flusso automatizzate forniscono un meccanismo di sicurezza. Se i sensori rilevano un calo di temperatura al di sotto del setpoint, la valvola si attiva immediatamente. Reindirizza il fluido sottoprocessato al serbatoio di bilanciamento. Ciò garantisce che il prodotto non sterilizzato non entri mai nella zona asettica.
Il solo trattamento termico non può garantire la durata di conservazione a temperatura ambiente. Il sistema sterilizza solo il fluido. La vera protezione richiede una perfetta integrazione con la zona asettica. Il prodotto sterilizzato confluisce in un autoclave asettico mantenuto in sovrapressione di aria sterile. Le valvole sterili controllano il movimento nei macchinari per l'imballaggio. L'ambiente di confezionamento deve rimanere completamente sterile. I produttori sterilizzano i materiali di imballaggio utilizzando bagni di perossido di idrogeno, sterilizzanti vaporizzati o tecnologia a fascio di elettroni. Il materiale di imballaggio stesso deve fornire un'elevata barriera. I cartoni o le buste multistrato bloccano l'ossigeno e la luce. L'ingresso di ossigeno provoca una rapida degradazione del sapore. L’esposizione alla luce accelera la disgregazione dei nutrienti. La sinergia tra il processo termico e l'ambiente di confezionamento garantisce la stabilità del prodotto a lungo termine. I filtri dell'aria sterili, generalmente da 0,22 micron, garantiscono che l'aria che entra nel vaso di espansione o nella camera di riempimento sia priva di microrganismi.
Il calore altera la chimica degli alimenti. L’elaborazione batch tradizionale spesso innesca la reazione di Maillard. Questa reazione chimica tra aminoacidi e zuccheri riducenti provoca l'imbrunimento. Produce anche sapori cotti o caramellati indesiderati. Il trattamento asettico UHT mitiga questo rischio grazie alla velocità. Il rapido ciclo di riscaldamento e raffreddamento riduce al minimo il tempo disponibile affinché si verifichino queste complesse reazioni chimiche. Il fluido raggiunge la temperatura target quasi istantaneamente e si raffredda altrettanto velocemente. Questa precisa gestione termica preserva il profilo aromatico naturale. I consumatori sperimentano un gusto più fresco rispetto alle alternative processate in storta. Gli scienziati alimentari spesso misurano i livelli di idrossimetilfurfurale (HMF) come indicatore chimico del danno termico; i sistemi continui a temperatura ultraelevata mostrano costantemente una formazione di HMF significativamente inferiore rispetto ai sistemi batch.
L'esposizione prolungata al calore distrugge i nutrienti sensibili al calore. La vitamina C e varie vitamine del gruppo B si degradano rapidamente sotto carichi termici prolungati. La lavorazione a temperatura ultraelevata preserva questi composti vitali in modo significativamente migliore rispetto alla pastorizzazione tradizionale. Il breve tempo di permanenza limita la disgregazione molecolare. Anche la denaturazione delle proteine rimane altamente controllata. Anche se nelle applicazioni lattiero-casearie si verifica una certa denaturazione delle proteine del siero di latte, la durata ultrabreve previene la consistenza granulosa associata alle proteine eccessivamente trasformate. I parametri basati sull’evidenza mostrano tassi di ritenzione più elevati di aminoacidi e vitamine essenziali. Ciò consente ai marchi di mantenere forti indicazioni nutrizionali sulle loro etichette. La cinetica di degradazione dell’acido ascorbico dimostra che l’esposizione ad alta temperatura e di breve durata trattiene fino all’85% in più di vitamina C rispetto ai metodi di pastorizzazione a bassa temperatura e a lungo termine.
L'ossigeno disciolto rappresenta una grave minaccia per la qualità del prodotto durante il trattamento termico. Il riscaldamento di fluidi ricchi di ossigeno accelera la degradazione ossidativa. Distrugge la vitamina C e altera i delicati composti aromatici. I sistemi moderni utilizzano disaeratori a monte. Questi recipienti a vuoto rimuovono l'ossigeno disciolto prima che il fluido entri nel ciclo di riscaldamento. La rimozione dell'ossigeno protegge il prodotto durante lo shock termico. Inoltre, prolunga la durata di conservazione finale riducendo al minimo l'ossigeno residuo nel prodotto confezionato. La deaerazione rimane un passo non negoziabile per i succhi premium e le bevande nutrizionali sensibili. Inoltre, il processo di deaerazione sotto vuoto elimina gli aromi volatili, come gli aromi del mangime nel latte crudo, migliorando il profilo sensoriale complessivo della bevanda finale.
Il trattamento termico influisce sulla reologia del fluido. Fluidi complessi come liquori cremosi o latti arricchiti richiedono stabilità dell'emulsione. Le molecole di grasso possono separarsi durante il riscaldamento e il raffreddamento. I processori integrano gli omogeneizzatori direttamente nel circuito UHT. L'omogeneizzazione a monte avviene prima della sezione di riscaldamento finale. L'omogeneizzazione asettica a valle avviene dopo il raffreddamento. Il posizionamento a valle previene l'accumulo di grasso nei latticini altamente sensibili. Una corretta omogeneizzazione garantisce una viscosità costante. Mantiene la sensazione in bocca desiderata per una durata di conservazione prolungata. Previene le antiestetiche separazioni di fase nella confezione finale. Gli ingegneri applicano i principi della legge di Stokes per determinare la pressione di omogeneizzazione richiesta, spesso utilizzando omogeneizzatori a due stadi funzionanti rispettivamente a 150 bar e 30 bar, per ridurre le dimensioni dei globuli di grasso al di sotto di 1 micron.
La reologia del fluido determina la scelta dello scambiatore di calore. UN Lo sterilizzatore tubolare UHT eccelle nella lavorazione di fluidi impegnativi. Gli ingegneri progettano questi sistemi utilizzando tubi concentrici, tubi corrugati o fasci multitubo. È necessario specificare un sistema tubolare per prodotti ad alta viscosità. Gestisce senza sforzo liquidi contenenti particelle come polpa di frutta, cubetti di frutta da 10 mm o ingredienti per zuppe. I design tubolari resistono a pressioni di esercizio eccezionalmente elevate. Riducono al minimo il taglio fisico, proteggendo le delicate cellule del frutto o le strutture proteiche. I vantaggi legati alla manutenzione rimangono significativi. I sistemi tubolari utilizzano zone del prodotto completamente saldate o O-ring minimi. Mancano delle estese reti di guarnizioni presenti nei sistemi a piastre. Ciò riduce drasticamente il rischio di contaminazione incrociata e semplifica gli intervalli di manutenzione. Mantenendo un numero di Reynolds superiore a 4.000, i tubi interni corrugati garantiscono un flusso turbolento, che massimizza l'efficienza del trasferimento di calore mentre pulisce continuamente le pareti del tubo per ritardare la formazione di incrostazioni.
Gli scambiatori di calore a piastre hanno un profilo operativo diverso. Funzionano meglio con liquidi trasparenti a bassa viscosità. Il latte standard, i succhi chiari e i tè vengono processati bene attraverso i sistemi PHE. Le piastre offrono un'efficienza di rigenerazione termica superiore. Il prodotto caldo sterilizzato trasferisce il suo calore al prodotto freddo in ingresso attraverso le sottili piastre ondulate. Ciò riduce il consumo di energia elettrica, raggiungendo talvolta fino al 90% di recupero del calore. I sistemi PHE presentano inoltre un ingombro estremamente compatto. Tuttavia, esistono dei compromessi. Le piastre non possono gestire il particolato. Gli stretti canali chevron si intasano facilmente. Le applicazioni ad alta pressione rischiano lo scoppio delle guarnizioni. L'ampia rete di guarnizioni in gomma EPDM o NBR richiede frequenti ispezioni e sostituzioni per mantenere il confine sterile.
I metodi di riscaldamento diretto si rivolgono a prodotti premium altamente sensibili al calore. I latti a base vegetale e i prodotti lattiero-caseari premium spesso utilizzano l’iniezione diretta di vapore o l’infusione. Il vapore si miscela direttamente con il prodotto, innalzandone istantaneamente la temperatura. Questo metodo fornisce il profilo di riscaldamento più veloce possibile. Richiede vapore di qualità culinaria filtrato attraverso microfiltri specializzati per prevenire la contaminazione chimica o l'introduzione di gas non condensabili. Seguendo il tubo di contenimento, il prodotto entra in un recipiente flash sottovuoto. Il vuoto rimuove istantaneamente l'esatta quantità di acqua aggiunta dal vapore condensato. Questo processo di flashing raffredda anche rapidamente il prodotto. I sistemi diretti offrono una protezione del sapore senza pari, ma richiedono input di utilità più elevati, pompe per vuoto e complessi meccanismi di controllo PID per mantenere l'esatto equilibrio dell'umidità.
Confronto tra i sistemi dello scambiatore di calore
| Tipo di sistema | Profilo del fluido ideale | Vantaggio primario | Limitazione primaria |
|---|---|---|---|
| Sterilizzatore tubolare | Alta viscosità, particolato, polpa | Tolleranza alle alte pressioni, bassa manutenzione | Impronta fisica maggiore |
| Scambiatore di calore a piastre | Liquidi limpidi, a bassa viscosità | Elevata rigenerazione termica, dimensioni compatte | Degrado della guarnizione, si intasa facilmente |
| Iniezione diretta di vapore | Latti lattiero-caseari/vegetali premium sensibili al calore | Riscaldamento/raffreddamento istantaneo | Richiede vapore culinario, elevata domanda di utilità |
L'efficienza operativa dipende dai tempi di funzionamento continui. Ogni volta che interrompi la produzione per la pulizia, perdi denaro. È necessario calcolare i tempi di esecuzione previsti in base ai tassi di incrostazione del prodotto. I fluidi ad alto contenuto proteico sporcano gli scambiatori di calore più velocemente dei succhi limpidi. Le configurazioni tubolari generalmente offrono corse continue più lunghe per fluidi complessi. I tubi corrugati creano un flusso turbolento, che strofina le pareti del tubo e ritarda la formazione di incrostazioni. Valuta la capacità operativa continua della configurazione scelta rispetto ai requisiti di volume giornalieri. La scalabilità richiede un sistema che possa funzionare da 16 a 24 ore prima di richiedere un ciclo CIP. Gli operatori monitorano la caduta di pressione attraverso lo scambiatore di calore; un differenziale di pressione in aumento indica gravi incrostazioni e segnala la fine del ciclo di produzione.
I protocolli di igiene definiscono il successo asettico. I cicli CIP e SIP devono funzionare automaticamente. La pulizia manuale introduce errori umani e rischi di contaminazione. Delineare requisiti rigorosi per le sequenze di pulizia automatizzate. Un ciclo CIP standard comprende un prelavaggio con acqua calda, una circolazione caustica (1,5% NaOH a 85°C), un risciacquo intermedio, una circolazione acida (1% HNO3 a 75°C) e un risciacquo finale con acqua sterile. Valutare i tempi di realizzazione. Misurare i parametri relativi al consumo di prodotti chimici e acqua. Dopo il CIP, il sistema deve essere sottoposto a SIP, facendo circolare acqua calda pressurizzata a 140°C per 30 minuti per sterilizzare tutte le superfici interne. Alcuni sistemi moderni utilizzano la pulizia asettica intermedia (AIC). AIC effettua il lavaggio del sistema con detergenti specifici senza perdere il confine sterile. Ciò consente ai processori di estendere significativamente i cicli di produzione prima di eseguire un ciclo SIP completo.
I dati guidano la produzione moderna. I controllori logici programmabili avanzati (PLC) gestiscono le complesse matrici di valvole e i setpoint di temperatura. I sistemi SCADA (Supervisory Control and Data Acquisition) forniscono l’interfaccia generale. Hai bisogno della registrazione dei dati in tempo reale. Ogni fluttuazione di temperatura, variazione di pressione e azionamento della valvola deve essere registrata. Questi dati garantiscono la tracciabilità del lotto. Se nel mercato si verifica un problema di qualità, è possibile tracciare gli esatti parametri di lavorazione di quel lotto specifico. L'integrazione SCADA consente inoltre avvisi di manutenzione predittiva. Il sistema monitora le cadute di pressione attraverso lo scambiatore di calore, allertando gli operatori in caso di incrostazioni prima che causino un guasto critico. I sistemi devono essere conformi ai requisiti 21 CFR Parte 11 per la sicurezza dei record elettronici e delle firme elettroniche.
Le normative sulla sicurezza alimentare richiedono una convalida rigorosa. Non puoi semplicemente accendere la macchina e iniziare a vendere. Negli Stati Uniti, le aziende di trasformazione devono conformarsi alla normativa FDA Titolo 21 CFR Parte 113 per gli alimenti in scatola a basso contenuto di acidità. I trasformatori di prodotti lattiero-caseari devono aderire all'ordinanza sul latte pastorizzato (PMO). La progettazione delle apparecchiature deve seguire le linee guida del Gruppo europeo di ingegneria e progettazione igienica (EHEDG). La convalida richiede un'ampia documentazione. Devi dimostrare che il tubo di contenimento fornisce esattamente la letalità richiesta. È necessario convalidare i tempi di risposta della valvola di deviazione del flusso. Collabora con ingegneri dell'integrazione e un'autorità di processo riconosciuta che comprenda questi quadri normativi per evitare costosi ritardi nella conformità. I sensori di temperatura richiedono una calibrazione di routine rispetto a termometri di riferimento certificati per mantenere lo stato di convalida.
Le incrostazioni proteiche e minerali rappresentano sfide costanti. Quando il prodotto si riscalda, le proteine si denaturano e i minerali precipitano. Cuociono sulle superfici dello scambiatore di calore. Nelle applicazioni lattiero-casearie, le incrostazioni di tipo A (proteinacee) si verificano tra 100°C e 110°C, mentre le incrostazioni di tipo B (minerali) si verificano sopra i 110°C. Questa combustione funge da isolante. Costringe il sistema a utilizzare più energia per mantenere la temperatura impostata. Aumenta anche la caduta di pressione nel sistema. Mitigare questo rischio ottimizzando la velocità del flusso. Mantenere un numero di Reynolds elevato garantisce un flusso turbolento. Il flusso turbolento perlustra fisicamente le superfici riscaldanti. L'utilizzo di tubi corrugati migliora questo effetto. Il controllo preciso del delta della temperatura riduce anche le incrostazioni. Mantenere la differenza di temperatura tra il mezzo riscaldante e il prodotto quanto più ridotta possibile.
Il processo termico più perfetto fallisce se l’imballaggio fallisce. La contaminazione post-elaborazione distrugge l'intero lotto. Le microperdite nel materiale di imballaggio consentono l'ingresso di batteri. La sterilizzazione incompleta del materiale di confezionamento prima del riempimento provoca il deterioramento interno. Affrontare questi rischi attraverso test rigorosi. Implementare test di routine sull'integrità dei sigilli sulla linea di confezionamento utilizzando metodi di test elettrolitici o di scoppio. Mantenere la sovrapressione dell'aria sterile all'interno della zona di riempimento. Se la barriera fisica della zona di riempimento si rompe, la pressione positiva spinge fuori l'aria pulita, impedendo l'ingresso di aria contaminata. Assicurarsi che tutti i filtri dell'aria sterili siano sottoposti regolarmente a test di integrità per confermare che blocchino le particelle più grandi di 0,2 micron.
La tecnologia non può sostituire la diligenza umana. L’elemento umano rimane un fattore di rischio significativo. Gli operatori devono comprendere la natura assoluta del confine sterile. La formazione specializzata degli operatori è obbligatoria. Il personale deve sapere come gestire correttamente le zone asettiche. Devono interpretare i dati PLC in modo accurato attraverso l'interfaccia uomo-macchina (HMI). Se si verifica un guasto di pressione, devono rispondere secondo rigorose procedure operative standard (SOP). L'esclusione degli interblocchi di sicurezza per mantenere la velocità di produzione garantisce guasti catastrofici. Coltivare una cultura in cui l’aderenza al protocollo asettico prevale sugli obiettivi di volume di produzione.
R: L'intervallo di temperatura standard è compreso tra 135°C e 150°C. Il prodotto viene mantenuto a questa temperatura estrema per una durata molto breve, generalmente compresa tra 2 e 10 secondi. Questo tempo di mantenimento estremamente breve garantisce la sterilità commerciale riducendo al minimo i danni termici al prodotto.
R: I prodotti a basso contenuto di acido (pH superiore a 4,6) richiedono temperature UHT rigorose (135°C+) per distruggere le pericolose spore di C. botulinum. I prodotti ad alto contenuto di acido (pH inferiore a 4,6) inibiscono naturalmente la crescita delle spore, consentendo loro di raggiungere la sterilità commerciale a temperature più basse, spesso tra 90°C e 105°C.
R: Il sistema si basa su una valvola di deviazione del flusso automatizzata. Se i sensori rilevano un calo di temperatura al di sotto del setpoint critico, questa valvola si attiva immediatamente. Reindirizza il prodotto sottolavorato lontano dalla zona asettica e lo riporta al serbatoio di compenso per il ritrattamento.
R: Se adeguatamente trattato e sigillato in un ambiente sterile, la durata di conservazione ambientale varia generalmente da 6 a 12 mesi senza refrigerazione. La durata esatta dipende fortemente dalla formulazione del prodotto e dalle proprietà di barriera all'ossigeno e alla luce del materiale di imballaggio.
R: Il design tubolare gestisce facilmente pressioni elevate, viscosità elevate e particolato, utilizzando meno guarnizioni e riducendo così i rischi di manutenzione. Il design della piastra offre una maggiore efficienza di rigenerazione termica e un ingombro ridotto, rendendolo ideale per liquidi limpidi e a bassa viscosità.
R: Sebbene alcune vitamine altamente sensibili al calore possano degradarsi leggermente, il tempo di riscaldamento ultrabreve preserva significativamente più nutrienti rispetto alla pastorizzazione batch prolungata o al trattamento in storta. Limita efficacemente la denaturazione delle proteine e mantiene l'integrità strutturale degli aminoacidi essenziali.