
液体食品および飲料の製造は、常に緊張にさらされています。製品の感覚や栄養プロファイルを損なうことなく、商業的無菌性を達成し、コールドチェーンへの依存を排除する必要があります。従来の低温殺菌では、冷蔵しないと製品が腐敗しやすくなります。レトルト加工は過度の熱負荷により風味と色を劣化させ、焦げを引き起こし、保存期間を短くします。これらの従来の方法では、重大な運用リスク、バッチ処理のボトルネック、および高い物流コストが生じます。実装する 無菌 UHT 処理は、 これらのハードルを直接解決するための業界標準の継続的な熱介入として機能します。このガイドは、プラント管理者とプロセス エンジニアが技術メカニズムを評価し、機器構成を比較し、特定の施設要件に対する実装の実行可能性を評価するのに役立ちます。
熱力学はあらゆる熱処理システムの成功を左右します。主な目標には、微生物を対数的に減少させることが含まれます。当社は特に、高耐性好熱性胞子と ボツリヌス菌をターゲットにしています。エンジニアは、F0 値を使用してこの致死性を測定します。この測定基準は、商業的無菌性を達成するために 121.1°C で費やされる同等の時間を定量化します。超短時間の高温適用により、優れた安全性と品質の比率が得られます。温度が低いと、同じ微生物死滅率を達成するために、指数関数的に長い保持時間が必要になります。長時間熱にさらされると、食品の細胞構造が損傷し、タンパク質が分解され、ビタミンが破壊されます。 135°C 以上に急速加熱すると、必要な致死性が数秒で達成されます。この超短い保持時間により、従来のレトルト処理で見られる大幅な熱劣化が防止されます。プロセスエンジニアは、D 値 (10 進数の還元時間) と Z 値 (D 値を 10 倍に変更するのに必要な温度変化) を計算して、特定の流体マトリックス中の標的病原体の正確な熱死反応速度を計画します。
規制の枠組みでは、高酸性製品と低酸性製品が厳密に区別されています。閾値は pH 4.6 にあります。低酸性食品の pH は 4.6 以上です。例としては、牛乳、植物ベースのミルク、プロテインシェイクなどが挙げられます。これらの環境は、危険な病原体の胞子の成長を促進します。低酸性食品の加工では、胞子を完全に不活化するために 135°C を超える温度を厳守する必要があります。高酸性食品の pH は 4.6 未満です。例としては、柑橘類のジュースやトマトベースのソースなどが挙げられます。酸性環境は胞子の発芽を自然に抑制します。したがって、高酸性製品は、より低い温度で商業的無菌性を達成できます。プロセッサーは多くの場合、高酸性流体を 90°C ~ 105°C で処理します。製品の pH プロファイルを理解することで、必要な機器の仕様、保持チューブの長さ、および規制遵守経路が決まります。高酸性製品の場合、標的微生物は ボツリヌス菌から のような腐敗微生物に移行することが多く アシクロバチルス・アシドテレストリス、中和するには特定の温度と時間の組み合わせが必要です。
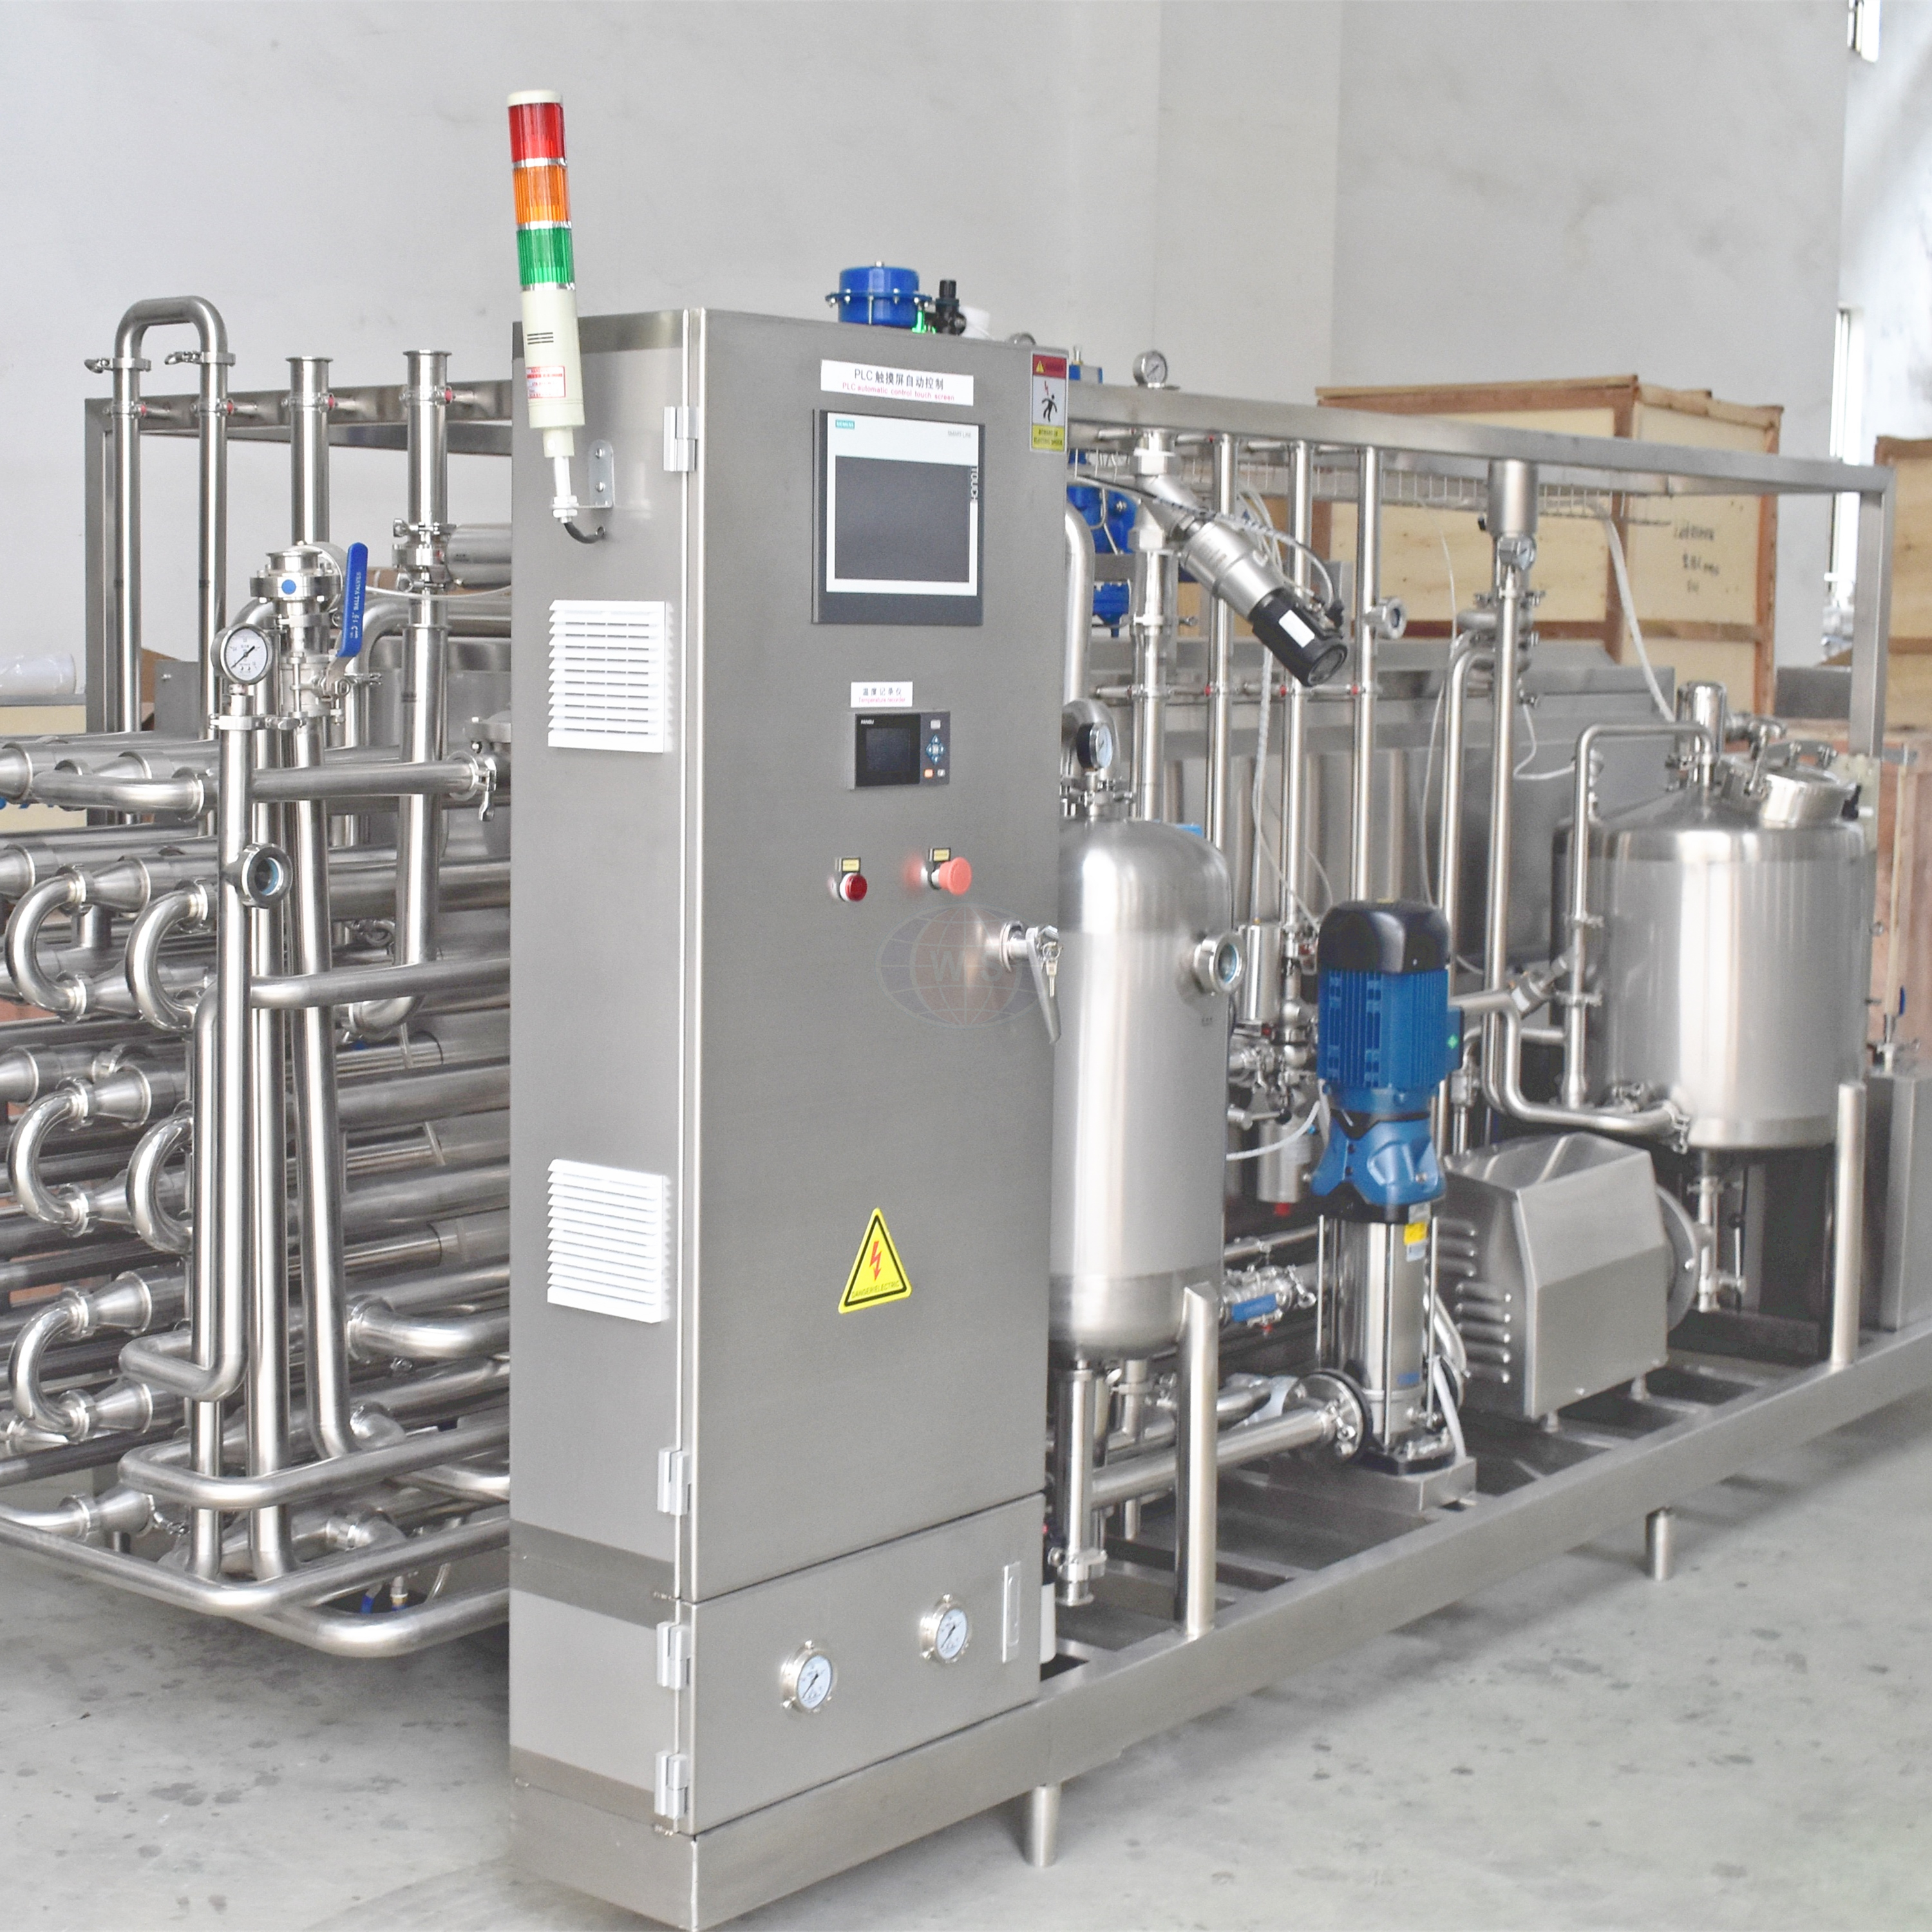
連続フロー システムは、集中スキッドに取り付けられた個別の高度に制御されたステージを通じて動作します。流体はバランスタンクに入り、遠心タイミングポンプを使用して予熱セクションに送られます。その後、目標の滅菌温度に到達するために最終加熱セクションに移動します。次に、保持チューブに入ります。保持チューブは主な制御点として機能します。その正確な長さと流体の流量によって、正確な熱暴露時間が決まります。保持チューブに続いて、製品は急速冷却されます。エンジニアは、回路全体で正の差圧を維持するようにこれらのシステムを設計します。滅菌された製品側は、非滅菌側よりも常に高い圧力 (通常は 0.5 bar 高い) で動作します。この圧力勾配は、熱交換器のプレートまたはチューブで微小漏れが発生した場合に、非滅菌の侵入を防ぎます。自動分流バルブはフェイルセーフ機構を提供します。センサーが設定値を下回る温度低下を検出すると、バルブが即座に作動します。未処理の液体をバランスタンクに戻します。これにより、滅菌されていない製品が無菌ゾーンに入らないことが保証されます。
熱処理だけでは常温保存期間を保証できません。このシステムは液体のみを滅菌します。真の保護には、無菌ゾーンとのシームレスな統合が必要です。滅菌された製品は、滅菌空気の過圧下に維持された無菌サージタンクに流れ込みます。滅菌バルブは包装機械への移動を制御します。包装環境は完全に無菌状態を保つ必要があります。メーカーは、過酸化水素浴、蒸発滅菌剤、または電子ビーム技術を使用して包装材料を滅菌します。包装材料自体が高いバリアを提供する必要があります。多層のカートンやパウチは酸素と光を遮断します。酸素の侵入は急速な風味の劣化を引き起こします。光にさらされると栄養素の分解が促進されます。熱プロセスと包装環境の相乗効果により、製品の長期安定性が保証されます。通常定格 0.22 ミクロンの滅菌エアフィルターにより、サージタンクまたは充填チャンバーに入る空気に微生物が含まれていないことが保証されます。
熱は食品の化学的性質を変化させます。従来のバッチ処理では、メイラード反応が引き起こされることがよくあります。アミノ酸と還元糖の間のこの化学反応は褐変を引き起こします。また、望ましくない調理済みまたはキャラメル化した風味も生じます。 無菌 UHT 処理は、 スピードによってこのリスクを軽減します。急速な加熱と冷却のサイクルにより、これらの複雑な化学反応の発生にかかる時間が最小限に抑えられます。流体はほぼ即座に目標温度に到達し、同じ速度で冷却されます。この正確な温度管理により、自然な風味プロファイルが維持されます。消費者は、レトルト加工された代替品と比較して、より新鮮な味を体験します。食品科学者は、熱損傷の化学マーカーとしてヒドロキシメチルフルフラール (HMF) レベルを測定することがよくあります。連続超高温システムでは、一貫してバッチ システムよりも HMF 生成が大幅に少ないことが示されています。
長時間熱にさらされると、熱に弱い栄養素が破壊されます。ビタミン C およびさまざまなビタミン B は、長時間にわたる熱負荷により急速に分解します。超高温処理により、これらの重要な化合物が従来の低温殺菌よりも大幅に保存されます。保持時間が短いため、分子の分解が制限されます。タンパク質の変性も高度に制御されています。乳製品用途ではホエイタンパク質の一部の変性が発生しますが、超短時間であるため、過剰に処理されたタンパク質に伴うザラザラとした食感が防止されます。証拠に基づいた指標により、必須アミノ酸とビタミンの保持率が高いことが示されています。これにより、ブランドはラベル上で強力な栄養強調表示を維持できるようになります。アスコルビン酸の分解速度論によれば、高温、短時間の曝露は、低温、長時間の殺菌方法よりも最大 85% 多くのビタミン C を保持することが証明されています。
溶存酸素は、熱処理中に製品の品質に深刻な脅威を与えます。酸素が豊富な流体を加熱すると、酸化分解が促進されます。ビタミンCを破壊し、繊細な風味の化合物を変化させます。最新のシステムは上流の脱気装置を利用しています。これらの真空容器は、流体が加熱サイクルに入る前に溶存酸素を除去します。酸素を除去することで熱衝撃時に製品を保護します。また、包装された製品内の残留酸素を最小限に抑えることで、最終的な保存期限も延長されます。高級ジュースやデリケートな栄養飲料にとって、脱気は依然として交渉の余地のないステップです。さらに、真空脱気プロセスにより、生乳に含まれる飼料風味などの揮発性異臭がフラッシュオフされ、最終飲料の全体的な感覚プロファイルが向上します。
熱処理は流体のレオロジーに影響を与えます。クリームリキュールや濃縮ミルクなどの複雑な液体には、エマルジョンの安定性が必要です。脂肪分子は加熱と冷却中に分離する可能性があります。プロセッサーはホモジナイザーを UHT ループに直接統合します。上流の均質化は、最終加熱セクションの前に行われます。下流では冷却後に無菌均質化が行われます。下流に配置することで、非常に敏感な乳製品における脂肪のクラスタリングを防止します。適切な均質化により、一貫した粘度が確保されます。長期間の保存期間にわたって望ましい口当たりを維持します。最終パッケージでの見苦しい相分離を防ぎます。エンジニアはストークスの法則の原理を適用して必要な均質化圧力を決定し、多くの場合それぞれ 150 bar と 30 bar で動作する 2 段階ホモジナイザーを利用して、脂肪球のサイズを 1 ミクロン未満に小さくします。
流体レオロジーは熱交換器の選択を決定します。あ チューブラー UHT 滅菌器は、 処理が困難な液体の処理に優れています。エンジニアは、同心管、波形管、または複数の管の束を使用してこれらのシステムを設計します。高粘度の製品にはチューブラーシステムを指定する必要があります。果肉、10mm のフルーツダイス、スープの材料などの粒子を含む液体を簡単に処理できます。管状の設計は、非常に高い動作圧力に耐えます。物理的な剪断を最小限に抑え、デリケートな果物の細胞やタンパク質の構造を保護します。メンテナンス上の利点は依然として重要です。管状システムでは、完全に溶接された製品ゾーンまたは最小限の O リングが使用されます。プレートシステムに見られる広範なガスケットネットワークがありません。これにより、二次汚染のリスクが大幅に軽減され、メンテナンス間隔が簡素化されます。レイノルズ数を 4000 以上に維持することで、波形インナーチューブが乱流を確保し、熱伝達効率を最大化するとともに、チューブ壁を継続的に洗浄して汚れを遅らせます。
プレート式熱交換器は、異なる動作プロファイルに対応します。低粘度の透明な液体に最適です。標準的な牛乳、透明なジュース、お茶は、PHE システムで適切に処理されます。プレートは熱回生効率に優れています。熱い滅菌製品は、薄い波形プレートを介して、入ってくる冷たい製品にその熱を伝えます。これにより光熱費の消費が削減され、場合によっては最大 90% の熱回収が達成されます。 PHE システムは、設置面積が非常にコンパクトであることも特徴です。ただし、トレードオフが存在します。プレートは微粒子を処理できません。狭い山形のチャネルは詰まりやすいです。高圧用途ではガスケットの噴出の危険があります。 EPDM または NBR ゴム ガスケットの広範なネットワークでは、無菌境界を維持するために頻繁な検査と交換が必要です。
直接加熱方式は、熱に敏感なプレミアム製品に対応します。植物ベースのミルクや高級乳製品では、多くの場合、直接蒸気注入または注入が使用されます。蒸気が製品に直接混ざり、瞬時に温度が上昇します。この方法では、可能な限り最速の加熱プロファイルが得られます。化学汚染や非凝縮性ガスの導入を防ぐために、特殊なマイクロフィルターで濾過された料理用グレードの蒸気が必要です。保持管に続いて、生成物は真空フラッシュ容器に入ります。真空により、凝縮した蒸気によって追加された正確な量の水分が即座に除去されます。このフラッシュプロセスにより、製品も急速に冷却されます。直接システムは比類のないフレーバー保護を提供しますが、正確な水分バランスを維持するには、より高いユーティリティ入力、真空ポンプ、および複雑な PID 制御メカニズムが必要です。
熱交換器システムの比較
| システムのタイプ | 理想的な流体プロファイル | 主な利点 | 主な制限 |
|---|---|---|---|
| 管状滅菌器 | 高粘度、微粒子、パルプ | 高い耐圧性、低メンテナンス性 | 物理的な設置面積が大きい |
| プレート式熱交換器 | 透明な液体、低粘度 | 高い熱回生性、コンパクトなサイズ | ガスケットが劣化して詰まりやすくなる |
| 直接蒸気噴射 | 熱に弱いプレミアム乳製品/植物性ミルク | 瞬間加熱・瞬間冷却 | 調理用の蒸気が必要で、ユーティリティの需要が高い |
運用効率は連続実行時間に依存します。クリーニングのために生産を停止するたびに、損失が発生します。製品の汚れ率に基づいて予想される実行時間を計算する必要があります。高タンパク質の液体は、透明なジュースよりも早く熱交換器を汚します。一般に、管状構成では、複雑な流体の長時間の連続運転が可能になります。波形チューブは乱流を生成し、チューブ壁をこすって汚れを遅らせます。選択した構成の継続的な運用能力を、毎日のボリューム要件と照らし合わせて評価します。スケーラビリティには、CIP サイクルが必要になるまでに 16 ~ 24 時間稼働できるシステムが必要です。オペレーターは熱交換器全体の圧力降下を監視します。差圧の上昇はひどい汚れを示し、生産作業の終了を示します。
衛生プロトコルは無菌の成功を定義します。 CIP および SIP サイクルは自動的に動作する必要があります。手作業による洗浄では人的ミスや汚染のリスクが生じます。自動洗浄シーケンスの厳格な要件の概要を説明します。標準的な CIP サイクルには、温水の事前すすぎ、苛性循環 (85°C で 1.5% NaOH)、中間すすぎ、酸循環 (75°C で 1% HNO3)、および最終の滅菌水すすぎが含まれます。所要時間を評価します。化学物質と水の消費量の指標を測定します。 CIP に続いて、システムは SIP を受け、140°C の加圧熱水を 30 分間循環してすべての内部表面を滅菌する必要があります。最新のシステムの中には、無菌中間洗浄 (AIC) を利用するものもあります。 AIC は、滅菌境界を失うことなく、特定の洗剤でシステムをフラッシュします。これにより、プロセッサは完全な SIP サイクルを実行する前に、実稼働実行を大幅に延長できます。
データは現代の製造を推進します。高度なプログラマブル ロジック コントローラー (PLC) は、複雑なバルブ マトリクスと温度設定値を管理します。監視制御およびデータ収集 (SCADA) システムは、包括的なインターフェイスを提供します。リアルタイムのデータログが必要です。あらゆる温度変動、圧力変化、バルブの作動を記録する必要があります。このデータにより、バッチのトレーサビリティが保証されます。市場で品質問題が発生した場合、その特定のバッチの正確な処理パラメータを追跡できます。 SCADA の統合により、予知保全アラートも有効になります。このシステムは熱交換器全体の圧力降下を監視し、重大な故障を引き起こす前に汚れをオペレーターに警告します。システムは、安全な電子記録と電子署名に関する 21 CFR Part 11 の要件に準拠する必要があります。
食品安全規制では、厳格な検証が求められます。機械の電源を入れただけで販売を始めることはできません。米国では、加工業者は低酸缶詰食品について FDA Title 21 CFR Part 113 に準拠する必要があります。乳製品加工業者は、低温殺菌牛乳条例 (PMO) を遵守する必要があります。機器の設計は、欧州衛生工学設計グループ (EHEDG) のガイドラインに従う必要があります。検証には広範な文書が必要です。保持チューブが必要な致死性を正確に提供することを証明する必要があります。分流バルブの応答時間を検証する必要があります。コストのかかるコンプライアンスの遅延を回避するために、これらの規制フレームワークを理解している統合エンジニアおよび認知されたプロセス当局と提携します。温度センサーは、検証ステータスを維持するために、認定された基準温度計に対する定期的な校正が必要です。
タンパク質とミネラルの汚れは、常に課題を抱えています。製品が加熱されると、タンパク質が変性し、ミネラルが沈殿します。それらは熱交換器の表面に焼き付きます。乳製品用途では、タイプ A の汚れ(タンパク質性)は 100 °C ~ 110 °C で発生し、タイプ B の汚れ(ミネラル)は 110 °C を超えると発生します。この焼き付きが断熱材として機能します。設定温度を維持するために、システムはより多くのエネルギーを使用するようになります。また、システム全体の圧力損失も増加します。流速を最適化することでこのリスクを軽減します。高いレイノルズ数を維持すると、乱流が確実に発生します。乱流が加熱面を物理的に磨きます。コルゲートチューブを使用するとこの効果がさらに高まります。正確な温度デルタ制御により汚れも軽減されます。熱媒体と製品の温度差をできるだけ小さくしてください。
パッケージングが失敗すると、最も完璧な熱プロセスも失敗します。後処理の汚染により、バッチ全体が破壊されます。包装材の微小な漏れにより細菌が侵入します。充填前の包装材の滅菌が不完全な場合、内部の腐敗が発生します。厳格なテストを通じてこれらのリスクに対処します。電解または破裂試験方法を使用して、包装ラインで日常的なシール完全性試験を実施します。充填ゾーン内の無菌空気の過圧を維持します。充填ゾーンの物理的障壁が突破されると、正圧によってきれいな空気が強制的に排出され、汚染された空気の侵入が防止されます。すべての滅菌エアフィルターが定期的に完全性テストを受け、0.2 ミクロンを超える粒子をブロックしていることを確認してください。
テクノロジーは人間の勤勉さに代わることはできません。人的要素は依然として重要なリスク要因です。オペレーターは、無菌境界の絶対的な性質を理解する必要があります。専門オペレーターのトレーニングは必須です。担当者は、無菌ゾーンを適切に管理する方法を知らなければなりません。ヒューマン マシン インターフェイス (HMI) を通じて PLC データを正確に解釈する必要があります。圧力異常が発生した場合は、厳格な標準作業手順 (SOP) に従って対応する必要があります。生産速度を維持するために安全インターロックをバイパスすると、致命的な障害が保証されます。無菌プロトコルの順守が生産量目標よりも優先される文化を育てます。
A:標準温度範囲は135℃~150℃です。製品はこの極端な温度に非常に短時間 (通常は 2 ~ 10 秒) 保持されます。この超短い保持時間により、製品への熱損傷を最小限に抑えながら、商業的な無菌性が達成されます。
A: 低酸性製品 (pH 4.6 以上) は、危険なボツリヌス菌胞子を破壊するために厳格な UHT 温度 (135°C 以上) を必要とします。高酸性製品 (pH 4.6 未満) は胞子の成長を自然に抑制し、より低い温度 (多くの場合 90 °C ~ 105 °C) で商業用無菌性を達成することができます。
A: このシステムは自動分流バルブに依存しています。センサーが重要な設定値を下回る温度低下を検出すると、このバルブは即座に作動します。これは、処理中の製品を無菌ゾーンからリダイレクトし、再処理のためにバランスタンクに戻します。
A: 無菌環境で適切に処理され密封されている場合、常温保存期間は通常、冷蔵なしで 6 ~ 12 か月の範囲です。正確な持続時間は、製品の配合と包装材料の酸素と光のバリア特性に大きく依存します。
A: 管状の設計は高圧、高粘度、微粒子に容易に対応し、使用するガスケットの数が少ないため、メンテナンスのリスクが軽減されます。プレート設計により、熱再生効率が高く、設置面積が小さくなるため、透明で低粘度の液体に最適です。
A: 一部の非常に熱に弱いビタミンはわずかに劣化する可能性がありますが、超短い加熱時間により、長時間にわたるバッチ殺菌やレトルト処理よりもはるかに多くの栄養素が保持されます。タンパク質の変性を効果的に制限し、必須アミノ酸の構造的完全性を維持します。