
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 03-09-2026 Herkomst: Locatie


Investeren in een commerciële zuivelverwerkingsinstallatie is een beslissing van meerdere miljoenen dollars die veel verder gaat dan de eenvoudige aanschaf van apparatuur. De kwaliteit van uw machines bepaalt rechtstreeks de productveiligheid, de stabiliteit van de houdbaarheid en uiteindelijk de reputatie van uw merk in een zeer competitieve markt. Een gaatje van 0,1 mm in de lasnaad van een houdbuis kan leiden tot massaal partijverlies, verwoestende terugroepacties en ernstige financiële verliezen.
Recente trends in de sector benadrukken een snelle verschuiving in het mondiale zuivellandschap. Moderne verwerkers verwerken niet langer alleen traditionele koemelk; ze hebben steeds vaker te maken met plantaardige alternatieven met een hoge viscositeit, zoals haver-, amandel- en sojamelk. Deze marktevolutie vraagt om flexibele, hoogefficiënte thermische behandelingssystemen die in staat zijn om van productprofiel te wisselen zonder dat er 12 uur durende schoonmaakonderbrekingen nodig zijn. Daarom is het evalueren van het technische aanpassingsvermogen van een faciliteit tegenwoordig belangrijker dan ooit tevoren.
Omdat er wereldwijd talloze fabrikanten zijn die beweren hoogwaardige techniek aan te bieden, kan het scheiden van betrouwbare leveranciers van ondermaatse leveranciers een overweldigende taak zijn voor inkopers. Hoe kijk je voorbij de glanzende verkoopbrochures om de werkelijke productiecapaciteit te beoordelen?
Deze uitgebreide gids biedt een gedetailleerd, stapsgewijs raamwerk voor het evalueren van een fabriek voor zuivelapparatuur . Van het onder de loep nemen van de belangrijkste thermische technologieën tot het controleren van de infrastructuur voor after-salesondersteuning: hier vindt u alles wat u moet weten om een betrouwbare verwerkingspartner voor de lange termijn veilig te stellen.
De basis van een betrouwbare verwerkingslijn is de interne productiestandaard van de fabriek die deze produceert. Industriële zuivelomgevingen zijn wreed. Apparatuur moet bestand zijn tegen extreme temperatuurschommelingen, agressieve bijtende reinigingschemicaliën van 85 °C en meedogenloos continu gebruik zonder de voedselveiligheid in gevaar te brengen.
Voordat u diepgaande technische onderhandelingen aangaat, moet u de referentiegegevens van de fabrikant vaststellen. Een gerenommeerde faciliteit moet beschikken over een ISO 9001-certificering voor kwaliteitsmanagement. Bovendien moeten de machines zelf voldoen aan de regionale en internationale voedselveiligheidsvoorschriften. Let op de CE-markering voor de Europese markten en de naleving van de FDA of de 3-A-sanitaire normen voor Noord- en Zuid-Amerika. Concreet is het naleven van de EHEDG-richtlijnen (European Hygienic Engineering & Design Group) een sterke indicator dat het technische team begrijpt hoe 'dode benen' in leidingen kunnen worden geëlimineerd waar gevaarlijke bacteriën zich kunnen nestelen.
Het is van cruciaal belang om de feitelijke productiecapaciteiten van de fabriek te onderzoeken. Bewerken ze hun eigen kerncomponenten – zoals buisvormige warmtewisselaars, houdbuizen en aseptische tanks – of zijn ze vooral een assemblagecentrum voor uitbestede onderdelen? Faciliteiten met robuuste interne onderzoeks-, ontwikkelings- en bewerkingsmogelijkheden hanteren een aanzienlijk strengere kwaliteitscontrole.
Let bij het uitvoeren van een locatiebezoek of het beoordelen van technische schema's goed op hun lasprocessen. Sanitaire zuivelapparatuur vereist automatisch orbitaal lassen om perfect gladde interne oppervlakken te garanderen. Als een leverancier handmatig lassen toepast op een 316L roestvrijstalen bevestigingsbuis, neemt het risico op microscopisch kleine spleten exponentieel toe. Deze kleine openingen bevorderen de opbouw van melkstenen, waardoor zelfs de meest agressieve reinigingsprotocollen niet effectief zijn. Een professionele fabriek garandeert een interne oppervlakteruwheid (Ra) van minder dan 0,8 µm.
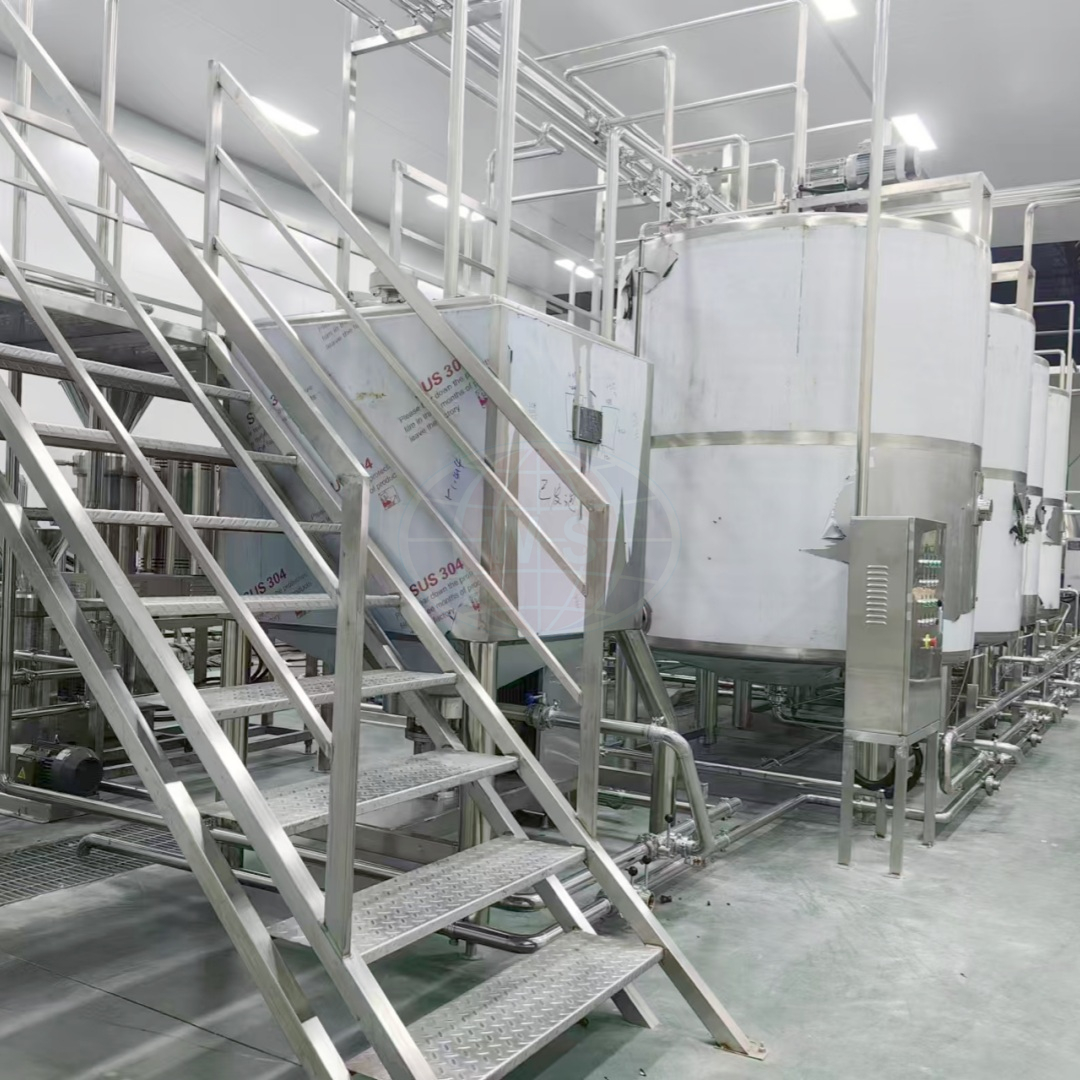
Het thermische behandelingsproces is het onbetwiste hart van elke zuivelfabriek. Het primaire doel van verwerking op ultrahoge temperatuur is om de vloeistof snel te verwarmen tot 137°C–142°C gedurende een houdtijd van 4 tot 15 seconden. Hierdoor worden pathogene en bederfelijke micro-organismen effectief vernietigd, terwijl de voedingsintegriteit en smaak van het product behouden blijven.
Een bekwame fabriek moet diverse verwarmingstechnologieën aanbieden en u objectief adviseren op basis van uw doelmarkt. Hier is een praktisch overzicht om u te helpen evalueren welke configuratie geschikt is voor uw productiedoelen:
| Functie | Directe verwarming (stoominjectie/infusie) | Indirecte verwarming (buisvormige warmtewisselaars) |
|---|---|---|
| Verwarmingsmethode | Culinaire stoom direct in het product gemengd. | Gescheiden door 316L roestvrijstalen barrières. |
| Productkwaliteit | Superieur smaakprofiel, minimale thermische degradatie. | Standaard commerciële kwaliteit, lichte gekookte smaak mogelijk. |
| Energie-efficiëntie | Hoge vraag naar stoom en koeling (lager rendement). | Uitzonderlijke warmteterugwinning tot 90%. |
| Meest geschikt voor | Premium melk, warmtegevoelige plantaardige dranken. | Standaard UHT-melk, lange continue productieruns. |
Moderne zuivelverwerking kan niet rekenen op handmatige tussenkomst. Evalueer de software en besturingsarchitectuur die de besturing aanstuurt melksterilisatielijn . Een topsysteem zal gebruik maken van volledig geautomatiseerde Programmable Logic Controllers (PLC) van internationaal erkende industriële merken. De software moet beschikken over nauwkeurige PID-controllers om strikte temperatuurinstelpunten te handhaven, naast uitgebreide, fraudebestendige datalogging die nodig is voor wettelijke traceerbaarheid en kwaliteitsborgingsaudits.
Het bereiken van commerciële steriliteit tijdens verwarming is slechts het halve werk. Het product vereist een volledig steriele stroomafwaartse omgeving om een houdbaarheid van 6 tot 9 maanden zonder koeling te garanderen. Als de apparatuur zelfs maar één enkele bacterie na de bewaarbuis introduceert, komt de hele batch in gevaar.
Evalueer de hydraulische efficiëntie van de geautomatiseerde reinigingssystemen van de fabriek. Een slecht geoptimaliseerd CIP-protocol verspilt niet alleen gemeentelijk water en dure chemicaliën; het laat microscopisch kleine eiwitresten achter. Productielijnen van hoge kwaliteit zijn voorzien van speciaal ontworpen CIP-protocollen die zure en alkalische oplossingen met specifieke snelheden (doorgaans 1,5 tot 2,0 meter per seconde) circuleren om agressief mechanisch schuren van de pijpwanden te garanderen.
Na het reinigen moet het systeem een SIP-cyclus (Sterilize-in-Place) uitvoeren met heet water of stoom onder druk. Zoek naar ontwerpen die gebruik maken van aseptische mixproof-kleppen met dubbele zitting. Deze kritische componenten scheiden vluchtige reinigingsvloeistoffen veilig van het eigenlijke product, waardoor kruisbesmetting uitgesloten is.
Verwerkingsapparatuur werkt niet in een vacuüm; het moet feilloos communiceren met stroomafwaartse vulmachines. Controleer het trackrecord van de fabrikant met betrekking tot aseptische integratie van melkverwerking . De communicatieprotocollen tussen de steriele buffertank en de industriestandaard aseptische verpakkingsecosystemen moeten perfect gesynchroniseerd zijn. Hierdoor worden de stroomsnelheden en tegendruk beheerd zonder productschuimvorming of plotselinge systeemuitval te veroorzaken.
Inkoopteams proberen vaak de kosten te verlagen door individuele machines van verschillende leveranciers aan te schaffen en deze intern te integreren. Deze gefragmenteerde aanpak leidt vaak tot ernstige mechanische incompatibiliteit, softwareconflicten en langdurige vertragingen bij de inbedrijfstelling.
Geef bij het beoordelen van een fabrikant prioriteit aan degenen met de technische diepgang om een compleet product te leveren kant-en-klare zuivelfabriek . Een end-to-end-leverancier neemt de volledige verantwoordelijkheid voor de gehele verwerkingscyclus: van ontvangst van rauwe melk, standaardisatie en hogedrukhomogenisatie tot UHT-sterilisatie en uiteindelijke verpakking.
Stelt u zich eens de frustratie voor van een operator in de nachtploeg wanneer een zelfstandige homogenisator om 2 uur 's nachts defect raakt, maar de PLC van de sterilisator de fout niet herkent, wat leidt tot een enorme systeemback-up en kapotte afdichtingen. Wanneer alle componenten daarentegen door één enkele entiteit zijn ontworpen, is de elektrische en hydraulische synchronisatie inherent foutloos. Belangrijker nog is dat het de fabrieksmanager één centraal aanspreekpunt biedt voor garanties, prestatiegaranties en probleemoplossing.
Zuivelmarkten zijn dynamisch. Een rigide systeem dat zich niet kan aanpassen aan de groeiende vraag is een slechte langetermijninvestering. Standaard commerciële capaciteiten variëren gewoonlijk van 1.000 l/u tot 20.000 l/u. Kopers moeten beoordelen of de fabriek zijn apparatuur ontwerpt met modulaire schaalbaarheid in gedachten. Met een goed ontworpen systeem kan een faciliteit de verwerkingscapaciteit naadloos upgraden door simpelweg modulaire warmtewisselaarsecties toe te voegen en de pompwaaiers te upgraden, in plaats van dat een volledige revisie van de faciliteit nodig is.
Nu de mondiale energieprijzen de pan uit rijzen en de milieuregels strenger worden, is duurzaamheid niet langer alleen maar een modewoord in de marketing; het is een strikte operationele noodzaak. Terwijl inkoopfunctionarissen zich uiteraard richten op kapitaaluitgaven (CAPEX), is de winstgevendheid op lange termijn van een De UHT-melkfabriek wordt volledig bepaald door de operationele uitgaven (OPEX).
UHT-verwerking is inherent energie-intensief. Vraag empirische gegevens van de fabrikant over het verbruik van nutsvoorzieningen, met name de benodigde stoom, elektriciteit, gekoeld water en perslucht per 1.000 liter verwerkt product.
Het meest kritische kenmerk om te onderzoeken is het thermische warmteterugwinningssysteem. Geavanceerde indirecte buiswarmtewisselaars gebruiken de thermische energie van de hete, reeds gesteriliseerde melk om de binnenkomende koude rauwe melk voor te verwarmen. Uitzonderlijke systemen kunnen tot 90% van deze thermische energie terugwinnen. Dit vermindert de brandstofbelasting van uw ketel en het elektriciteitsverbruik van uw koeltorens drastisch, wat enorme kostenbesparingen oplevert over een operationele levenscyclus van 10 jaar.
Productverspilling is een stille aanslag op de winstmarges van de zuivelsector. Tijdens het opstarten, afsluiten en de overgang tussen verwerkings- en reinigingscycli treden onvermijdelijk gemengde fasen (water vermengd met melk) op. Evalueer de leidinggeometrie van het systeem en de automatiseringssoftware op productherstelmogelijkheden. Geavanceerde opstellingen maken gebruik van nauwkeurige timing, geleidbaarheidsmeters en steriele luchtblaasprotocollen om de maximale hoeveelheid bruikbare melk uit de leidingen te duwen voordat CIP begint, waardoor een hogere opbrengst per batch wordt gegarandeerd.
Rond nooit een aankoop van apparatuur ter waarde van meerdere miljoenen dollars uitsluitend af op basis van 3D-weergaven en verkooppresentaties. Empirische verificatie is een niet-onderhandelbare stap om het beleggingsrisico te beperken.
Een rigoureuze Factory Acceptance Test (FAT) is uw laatste kans om ervoor te zorgen dat de apparatuur aan alle contractuele specificaties voldoet voordat deze de productievloer verlaat. Kijk tijdens de FAT niet alleen naar een gescripte, soepele waterloop. Handel als een operator in een crisis. Vraag de technici om een plotselinge storing in de elektriciteitsvoorziening of een daling van de stoomdruk te simuleren. Observeer hoe de veiligheidsvergrendelingen van het systeem reageren. Wordt de stroomomleidingsklep onmiddellijk geactiveerd om te voorkomen dat niet-gesteriliseerd water de aseptische zones bereikt? Deze praktische tests onthullen de echte robuustheid van de programmering.
Het ultieme bewijs van de capaciteiten van een fabriek zijn de reële prestaties van de geïnstalleerde systemen. Vraag een gedetailleerde lijst aan van referentieklanten die met vergelijkbare capaciteiten opereren. Een gerenommeerde leverancier faciliteert graag een bezoek ter plaatse aan een operationele fabriek die zij eerder in gebruik hebben genomen. Als u over de vloer van een actieve faciliteit loopt, kunt u het geluidsniveau, de trillingen, de ergonomie van de machinist en de werkelijke voetafdruk van de machine beoordelen.
Commerciële zuivelverwerkingsfaciliteiten werken doorgaans volgens slopende 24/7-schema's. In deze omgeving waar veel op het spel staat, is onverwachte downtime ongelooflijk duur. Daarom is de ondersteunende infrastructuur van een fabrikant na de installatie net zo belangrijk als het zware staal dat hij produceert.
Zelfs roestvrijstalen componenten van de hoogste kwaliteit zijn onderhevig aan slijtage. Pakkingen gaan achteruit, mechanische afdichtingen falen en sanitaire sensoren raken uit de kalibratie. Een defect aan de mechanische asafdichting op vrijdagavond hoeft niet te betekenen dat de productie tot de daaropvolgende dinsdag wordt stilgelegd.
Controleer de voorraadstrategie voor reserveonderdelen van de fabrikant. Beschikken ze over een robuuste, kant-en-klare voorraad van kritische slijtageonderdelen? Bekijk hun Service Level Agreement (SLA) om gegarandeerde levertijden te bepalen. Bovendien bieden fabrikanten die wereldwijd gestandaardiseerde sanitaire pompen en frequentieregelaars (VFD's) gebruiken een duidelijk voordeel, omdat deze onderdelen in geval van nood vaak lokaal kunnen worden aangeschaft.
De overgang van installatie naar dagelijkse commerciële exploitatie vereist gespecialiseerde technische competenties. Een standaarduitrustingsoverdracht is jammerlijk onvoldoende. Zorg ervoor dat uw inkoopcontract tijdens de inbedrijfstellingsfase een uitgebreid, meerdaags trainingsprogramma op locatie omvat.
De technici van de fabriek moeten uw personeel gedetailleerde instructies geven over standaard operationele procedures (SOP's), CIP/SIP-optimalisatie, routinematig mechanisch onderhoud en basissoftwareprobleemoplossing. Een goede training zorgt voor een drastische vermindering van menselijke fouten, die wereldwijd nog steeds de belangrijkste oorzaak zijn van defecten aan apparatuur en productbesmetting.
Het selecteren van de juiste leverancier van verwerkingsapparatuur gaat veel verder dan het vergelijken van de initiële prijskaartjes. Het vereist een nauwgezette evaluatie van thermodynamische engineering, strikte naleving van hygiënisch ontwerp, energie-efficiëntie en de diepgang van technische ondersteuning op lange termijn. Door prioriteit te geven aan fabrikanten die transparante nutsgegevens aanbieden, strenge fabrieksinspecties verwelkomen en een bewezen staat van dienst hebben in het leveren van samenhangende end-to-end-oplossingen, kunnen kopers de risico's beperken en commercieel succes garanderen.
Als u uw faciliteit wilt upgraden of een nieuwe verwerkingslijn van de grond af aan wilt bouwen, is samenwerken met een vertrouwde marktleider van het grootste belang. Ontdek hoogwaardige, aanpasbare apparatuuroplossingen bij WFoodMachinery . Van geavanceerde buiswarmtewisselaars tot volledig geautomatiseerde kant-en-klare installaties, er zijn machines te vinden die zijn ontworpen om uw rendement te maximaliseren en de reputatie van uw merk veilig te stellen. Bezoek WFoodMachinery kan vandaag nog technische experts raadplegen en de ideale productielijn configureren voor uw specifieke zuivelverwerkingsbehoeften.
Afhankelijk van de vereiste capaciteit, de complexiteit van de automatisering en specifieke aanpassingen duurt de productie van apparatuur doorgaans 3 tot 6 maanden. Zodra de machines ter plaatse arriveren, kunnen de mechanische installatie, elektrische bedrading en inbedrijfstelling in een kant-en-klare faciliteit nog eens 4 tot 8 weken duren. Kopers moeten hun bouwschema's voor faciliteiten zorgvuldig afstemmen op deze doorlooptijden.
Een kant-en-klare oplossing zorgt ervoor dat alle componenten – van de separator tot de homogenisator en sterilisator – perfect worden gesynchroniseerd door één enkel technisch team. Het elimineert softwarecompatibiliteitsconflicten, verkort de installatietijd aanzienlijk en optimaliseert de totale footprint. Het belangrijkste is dat fabrieksmanagers één aanspreekpunt hebben voor garanties, onderhoud en technische probleemoplossing.
Met goed preventief onderhoud kan hoogwaardige roestvrijstalen UHT-apparatuur 15 tot 25 jaar efficiënt functioneren. De absolute sleutel tot het bereiken van deze lange levensduur is het naleven van regelmatige mechanische onderhoudsschema's (zoals het vervangen van pompafdichtingen en pakkingen van de warmtewisselaar) en het strikt volgen van de geautomatiseerde chemische reinigingsprotocollen van de fabrikant om zuurcorrosie te voorkomen.
De veiligheid wordt gewaarborgd door sterk geautomatiseerde PLC-systemen die temperaturen, druk en stroomsnelheden in realtime bewaken. Als de sterilisatietemperatuur zelfs maar een fractie van een graad daalt, leidt het systeem de onderverwerkte melk automatisch weg van het verpakkingsgebied. Bovendien voorkomt het gebruik van gespecialiseerde aseptische kleppen, steriele stoombarrières en omgevingen met positieve druk het binnendringen van bacteriën uit de omgeving.
CAPEX (Capital Expenditure) vertegenwoordigt de initiële financiële kosten voor de aanschaf, verzending en installatie van de machines. OPEX (Operationele uitgaven) omvat alle lopende kosten gedurende de levensduur van de machine, inclusief elektriciteit, ketelbrandstof, gemeentelijk water, schoonmaakchemicaliën en onderhoudsonderdelen. Kopers moeten altijd prioriteit geven aan systemen met een hoge thermische warmteterugwinning om hun OPEX op de lange termijn te verlagen, zelfs als de initiële CAPEX iets hoger is.
Het verbruik van nutsvoorzieningen varieert sterk, afhankelijk van de verwarmingsmethode en de capaciteit. Een goed ontworpen indirecte buisvormige UHT-lijn met 90% warmteterugwinning (5.000 l/u) vereist echter doorgaans aanzienlijk minder stoom (ongeveer 120-150 kg/u) vergeleken met directe verwarmingssystemen. Kopers moeten tijdens de biedfase bij de fabrikant een gedetailleerde energieverbruiksmatrix opvragen om de operationele kosten nauwkeurig te kunnen voorspellen.
Buisvormige warmtewisselaars zijn de industriestandaard voor UHT-melkverwerking omdat ze bestand zijn tegen de hoge drukken die nodig zijn voor homogenisatie en sterilisatie (tot 142°C), terwijl ze langere productieruns aankunnen met minimale vervuiling. Platenwarmtewisselaars zijn over het algemeen gereserveerd voor standaardpasteurisatie (ongeveer 72 °C tot 85 °C) of het verwerken van heldere vloeistoffen met een lage viscositeit, omdat ze gevoeliger zijn voor verstopping en pakkingfalen bij ultrahoge temperaturen.

