Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 15-08-2026 Herkomst: Locatie

De wereldwijde vraag naar drinkbare en probiotische yoghurt blijft stijgen, wat een enorme marktkans biedt, afgewogen tegen strikte technische complexiteiten. Het beheren van continue fermentatie, viscositeit en het omgaan met levende culturen vereist absolute precisie op de fabrieksvloer. Het selecteren van een inadequate leverancier leidt tot een inconsistente producttextuur, hoge besmettingsrisico's, CIP-fouten en ongeplande downtime. Om deze operationele knelpunten te voorkomen, hebben verwerkers een gestructureerd, op engineering gericht raamwerk nodig voor het doorlichten van leveranciers. Deze aanpak gaat verder dan de initiële offertes en evalueert het sanitairontwerp, de automatiseringsmogelijkheden en de levenscyclusondersteuning. U moet elk onderdeel onder de loep nemen, vanaf de ontvangst van rauwe melk tot het laatste aseptische afvulblok. Een rigoureuze evaluatie zorgt ervoor dat uw faciliteit optimaal efficiënt werkt, strikte hygiënische normen handhaaft en naadloos kan worden geschaald naarmate de productie-eisen toenemen.
U moet de basisdoorvoervereisten berekenen voordat u apparatuur evalueert. Bepaal uw doelvolume, doorgaans variërend van 1.000 tot meer dan 10.000 liter per uur. Deze berekening bepaalt de tankafmetingen, de oppervlakken van de warmtewisselaar en de pompspecificaties. Modulariteit binnen een productielijn voor vloeibare yoghurt is een primaire vereiste. Dankzij de modulaire opzet kunt u toekomstige capaciteitsuitbreidingen opvangen zonder dat een totale systeemrevisie nodig is. U kunt fermentatietanks toevoegen of pasteurisatiemodules upgraden naarmate de marktvraag groeit. Bij het plannen van de capaciteit moeten monteurs rekening houden met schoonmaaktijden, productwisselingen en onderhoudsvensters. Een systeem met een capaciteit van 5.000 liter per uur zal geen 120.000 liter binnen een periode van 24 uur opleveren als u de verplichte CIP-cycli meetelt. Bouw een buffer van 20% in uw initiële capaciteitsberekeningen om seizoenspieken in de vraag en onverwachte downtime op te vangen.
| Productieschaal | Typische doorvoer (l/uur) Aanbevolen | systeemarchitectuur | uitbreidingsstrategie voor |
|---|---|---|---|
| Piloot / kleine batch | 500 - 1.000 | Op skid gemonteerd, halfautomatisch | Voeg parallelle gistingstanks toe |
| Middelmatig commercieel | 2.000 - 5.000 | Volledig geautomatiseerde, modulaire blokken | Upgrade warmtewisselaarplaten, voeg buffertanks toe |
| Grote industriële | 10.000+ | Continue verwerking, sterk op maat gemaakt | Implementeer parallelle verwerkingslijnen |
Uw verwerkingslijn moet de ontvangst van rauwe melk efficiënt verwerken. Dit omvat inlinefiltratie om onzuiverheden te verwijderen en vetstandaardisatie met behulp van centrifugaalafscheiders. Het systeem moet ook de reconstitutie van melkpoeders of alternatieve basen beheren. High-shear mixers en poedermengeenheden zijn nodig om een homogeen mengsel vóór pasteurisatie te garanderen. Evalueer hoe de apparatuur met deze voorbehandelingsfasen omgaat om een consistent basisproduct te garanderen. Als u melkpoeder gebruikt, vereist het hydratatieproces specifieke temperatuurcontroles en bewaartijden om klontering te voorkomen en volledige oplosbaarheid van eiwitten te garanderen. De voorbehandelingsfase legt de basis voor de gehele batch. Eventuele inconsistenties hier zullen tijdens de fermentatie groter worden, wat leidt tot textuurdefecten en wei-afscheiding in het eindproduct.
Verschillende recepten leggen unieke implicaties voor de apparatuur op. Plantaardige of veganistische yoghurt gedraagt zich anders dan traditionele zuivel. Variërende vetgehalten, fruitbereidingen, stabilisatoren en functionele additieven vereisen gespecialiseerde doseer- en mengsystemen. Beoordeel of de drinkyoghurtverwerkingsapparatuur kan worden geconfigureerd met bypass-lussen. Dankzij de agitatie met variabele snelheid kunt u campagnes met meerdere producten uitvoeren. Je kunt met minimale downtime wisselen tussen drinkyoghurt, roeryoghurt en Griekse yoghurt. De leverancier moet rekening houden met schuifgevoelig pompen. Verdringerpompen, zoals lobben- of dubbelschroefspompen, behouden het gewenste mondgevoel en de structurele integriteit van de drinkyoghurt tijdens het overbrengen. Centrifugaalpompen passen vaak te veel afschuiving toe, waardoor de delicate eiwitmatrix kapot gaat en een ongewenste daling van de viscositeit ontstaat.
Fermentatie is de meest gevoelige fase van de yoghurtproductie. In fermentatietanks heeft u nauwkeurige temperatuurcontrolemantels en gespecialiseerde roerwerkontwerpen nodig. Deze eigenschappen zorgen voor een gelijkmatige warmteverdeling en voorkomen plaatselijke oververhitting, die levende culturen kan vernietigen. Een betrouwbare leverancier van de drinkyoghurtproductielijn zal steriele doseersystemen integreren. Deze systemen introduceren na de fermentatie levende culturen, probiotica en vloeibare smaakstoffen zonder risico op milieuverontreiniging. Het roerderontwerp moet voldoende menging bieden om de cultuur gelijkmatig te verdelen zonder overmatige schuifkracht te veroorzaken die het zich ontwikkelende coagulum zou kunnen beschadigen. Tanks met kuiltjesmantel bieden een superieure efficiëntie van de warmteoverdracht in vergelijking met standaard dubbelwandige ontwerpen, waardoor snelle koeling mogelijk is zodra de doel-pH is bereikt. Deze snelle koeling stopt het fermentatieproces, waardoor oververzuring wordt voorkomen en een consistent smaakprofiel behouden blijft.
Opgeloste zuurstof en microbellen brengen de productkwaliteit in gevaar. Integratieklare vacuümontluchters verwijderen deze elementen effectief. Dit proces voorkomt oxidatie, elimineert vieze geuren en verbetert de viscositeit van de vloeibare yoghurt. Ontluchting verbetert ook de stabiliteit van het eindproduct, verlengt de houdbaarheid en zorgt voor een gladde, consistente textuur die consumenten verwachten. Wanneer melkpoeders worden gereconstitueerd, raken grote hoeveelheden lucht in de vloeistof opgesloten. Als deze lucht niet vóór homogenisatie en pasteurisatie wordt verwijderd, veroorzaakt dit onregelmatige prestaties van de homogenisator en vervuiling van de platen van de warmtewisselaar. Een vacuümvat van de juiste grootte met aromaterugwinningsmogelijkheden zorgt ervoor dat vluchtige smaakstoffen niet verloren gaan tijdens het ontluchtingsproces.
Evalueer de aanpak van de leverancier ten aanzien van homogenisering stroomopwaarts versus stroomafwaarts. Stroomopwaartse homogenisatie breekt vetbolletjes af vóór pasteurisatie, terwijl stroomafwaartse homogenisatie daarna plaatsvindt. De volgorde heeft invloed op de stabiliteit en houdbaarheid van het eindproduct. Voor het pasteurisatieproces zijn hoogefficiënte platen- of buiswarmtewisselaars verplicht. Ze zorgen voor een snelle verwarming en koeling, waardoor de thermische afbraak van de melkbasis wordt geminimaliseerd en tegelijkertijd commerciële steriliteit wordt bereikt. De regeneratie-efficiëntie in de warmtewisselaar is een belangrijke factor in de operationele kosten. Systemen die zijn ontworpen met een regeneratie-efficiëntie van 90% of hoger vangen de warmte van het gepasteuriseerde product op om de binnenkomende rauwe melk op te warmen, waardoor het verbruik van stoom en gekoeld water drastisch wordt verminderd.
| Processtap | Stroomopwaartse homogenisatie | Stroomafwaartse homogenisatie |
|---|---|---|
| Locatie | Vóór pasteurisatie | Na pasteurisatie |
| Verontreinigingsrisico | Lager (product wordt daarna gepasteuriseerd) | Hoger (vereist een aseptisch homogenisatorontwerp) |
| Textuurimpact | Standaard viscositeit en stabiliteit | Geeft vaak een gladdere, glanzendere afwerking |
| Apparatuurkosten | Standaard sanitair ontwerp | Vereist aseptische barrières en steriele stoomafdichtingen |
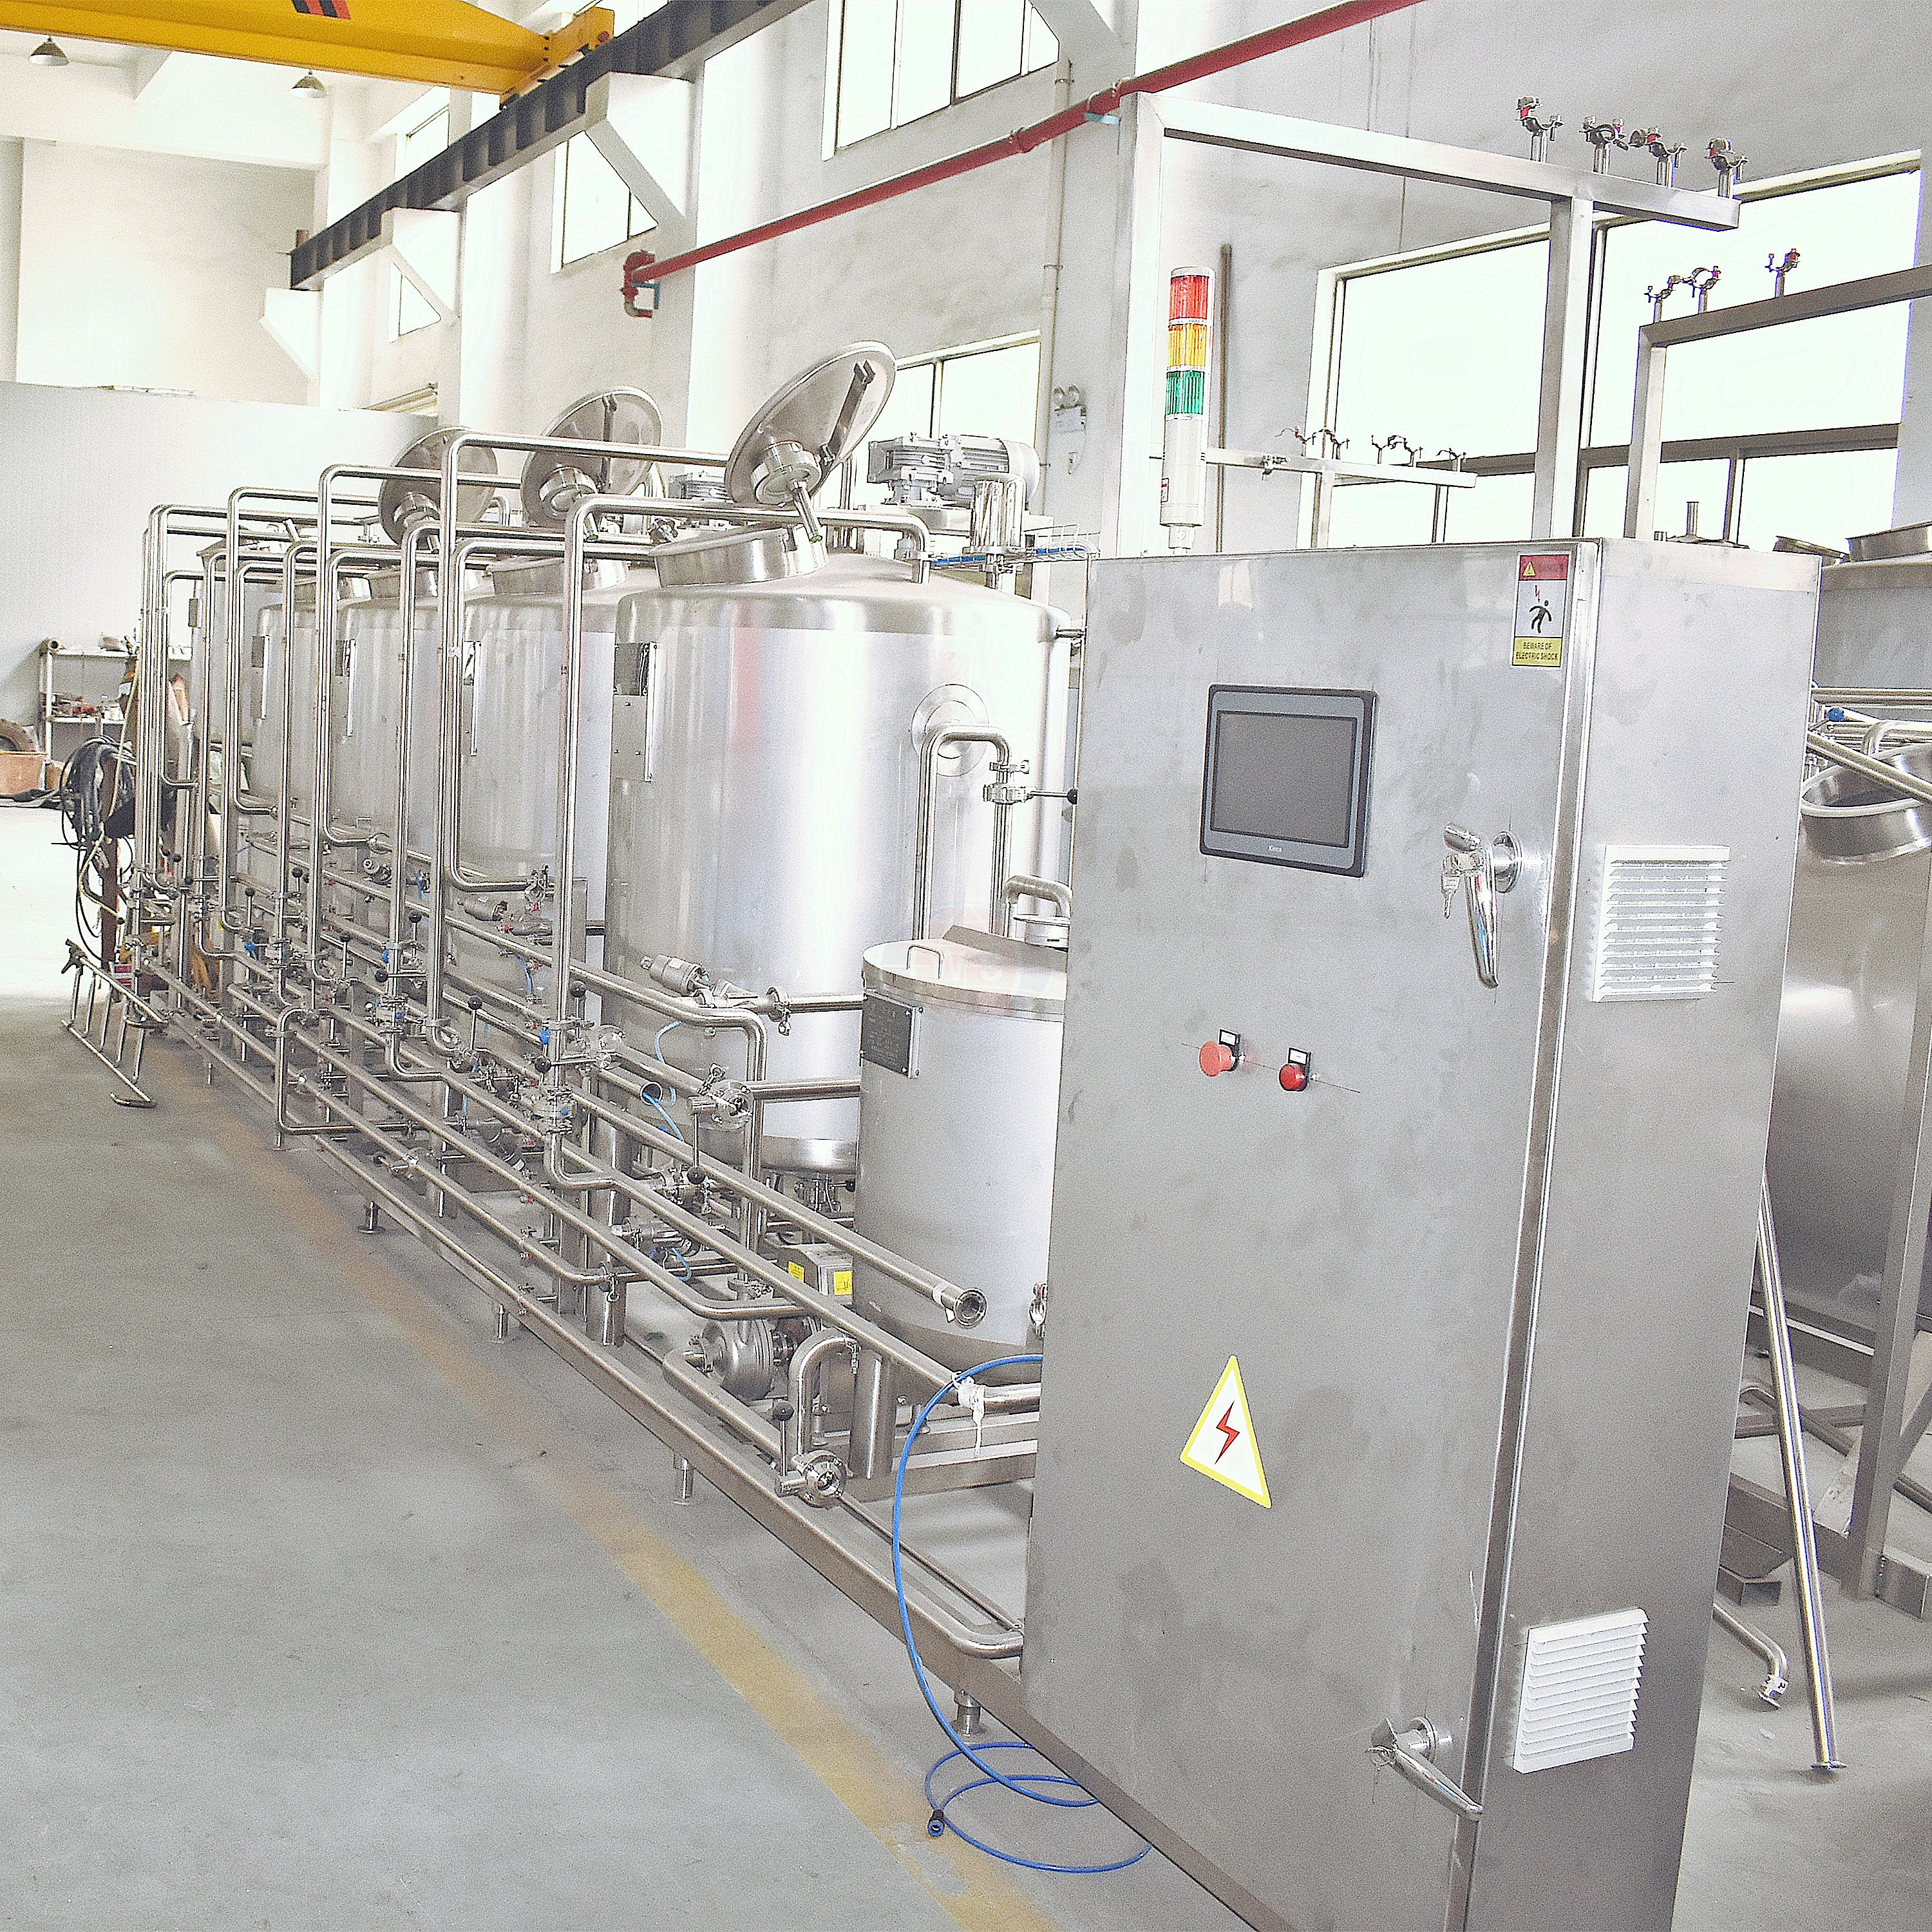
Handmatige reiniging is volledig achterhaald voor commerciële melkveebedrijven. U moet volledig geautomatiseerde Clean-in-Place (CIP) en Sterilize-in-Place (SIP)-systemen verplicht stellen. Specifieke kenmerken van het sanitairontwerp zijn onder meer de afwezigheid van dode poten en zelflozende leidingen. Het gebruik van sanitaire mixproof-kleppen met dubbele zitting voorkomt kruisbesmetting tussen reinigingsoplossingen en het product. Deze geautomatiseerde systemen garanderen herhaalbare hygiënenormen en verkorten de doorlooptijden tussen batches. Het CIP-systeem moet de stroomsnelheid, chemische concentratie en temperatuur continu bewaken. Als een parameter onder het gevalideerde instelpunt daalt, moet het systeem de reeks automatisch afbreken en opnieuw opstarten. Dit automatiseringsniveau elimineert menselijke fouten in het sanitaire proces en zorgt ervoor dat elke centimeter van het productcontactoppervlak grondig wordt gereinigd en gesteriliseerd.
De materiaalkwaliteit heeft rechtstreeks invloed op de levensduur en hygiëne van apparatuur. Maak onderscheid tussen standaard 304 en 316L roestvrij staal van farmaceutische kwaliteit. 316L is verplicht voor productcontactoppervlakken en fermentatievaten vanwege de superieure corrosieweerstand tegen melkzuur. Laskwaliteit is net zo belangrijk. Vereist orbitaal lassen met oppervlakteruwheidswaarden (Ra) van minder dan 0,8 µm. Gladde oppervlakken voorkomen bacteriële hechting en zorgen voor effectieve CIP-cycli. Inspecteer de documentatie voor materiaalcertificaten. Elk stuk staal in de productzone moet een traceerbaar hittenummer hebben. Staal van slechte kwaliteit of onjuiste lastechnieken leiden tot microscopische putjes. Deze putten herbergen thermofiele bacteriën die de standaardreinigingsprotocollen overleven, waardoor uiteindelijk wijdverspreide partijbederf ontstaat.
Moderne zuivelverwerking is afhankelijk van robuuste automatisering. Beoordeel de integratie van industriestandaard PLC's van merken als Siemens of Allen-Bradley. Intuïtieve HMI-interfaces stellen operators in staat het proces efficiënt te bewaken. Gegevensregistratie voor pH-, temperatuur- en CIP-cycli is niet onderhandelbaar. Deze traceerbaarheid voldoet aan de eisen van de FDA en lokale regelgeving, terwijl de kwaliteitscontrole per batch wordt vergemakkelijkt. De besturingsarchitectuur moet gebruik maken van open communicatieprotocollen zoals Ethernet/IP of PROFINET. Dit maakt een naadloze integratie mogelijk met Manufacturing Execution Systems (MES) of Enterprise Resource Planning (ERP)-software van een hoger niveau. Operators hebben realtime trendgegevens nodig om te kunnen anticiperen op procesafwijkingen voordat deze resulteren in producten die niet aan de specificaties voldoen.
Verwerkingsapparatuur moet naadloos integreren met stroomafwaartse verpakkingsoplossingen. Adresseer de integratiepunten voor aseptische afvulmachines, roterende flessenvullers of dozenvulsystemen. De leverancier moet effectief omgaan met buffertankbeheer en buffertanks. Deze tanks synchroniseren de continue verwerkingssnelheden met batchverpakkingssnelheden, waardoor productopstoppingen worden voorkomen en een continue stroom behouden blijft. Als de vulmachine defect raakt en stopt, heeft de verwerkingslijn een veilige manier nodig om het product te recirculeren of vast te houden zonder het overmatig te verwerken. Steriele luchtdekens in de buffertanks voorkomen dat door de lucht verspreide verontreinigingen de yoghurt bereiken terwijl deze wacht op verpakking. Communicatiehandshakes tussen de verwerkende PLC en de verpakkings-PLC zijn vereist om deze piek- en houdsequenties te automatiseren.
De keuze tussen een fabriek op maat en een modulair systeem hangt af van uw operationele doelstellingen. Voor een unieke inrichting van de faciliteiten of zeer gespecialiseerde recepten is een sterk op maat gemaakte fabriek nodig. Omgekeerd biedt een kant-en-klaar, op een skid gemonteerd modulair systeem een snellere implementatie. Evalueer uw ruimtelijke beperkingen en productietijdlijnen om de juiste aanpak te kiezen. Modulaire systemen worden gebouwd en getest in de fabriek van de fabrikant, waardoor de installatietijd en de inbedrijfstellingsrisico's op locatie aanzienlijk worden verminderd. Het kan echter zijn dat ze niet de flexibiliteit hebben die nodig is voor complexe, meerfasige fermentatieprofielen. Voor op maat gemaakte constructies zijn meer technische uren vooraf nodig, maar dit resulteert in een faciliteit die precies is afgestemd op uw productportfolio en de voetafdruk van uw gebouw.
Controleer of de Fabrikant van yoghurtdrankfabrieken biedt proeffabrieken of testfaciliteiten op laboratoriumschaal aan. Fysieke receptproeven op proefapparatuur valideren procesparameters vóór volledige productie. Door samen te werken met onafhankelijke zuiveltechnische adviseurs tijdens het initiële ontwerp van de lay-out en de aanschaf van apparatuur, kunt u objectief toezicht houden en ervoor zorgen dat het voorgestelde systeem exact aan uw specificaties voldoet. Door uw specifieke melkbasis- en kweekstammen door een pilot-homogenisator en warmtewisselaar te laten lopen, wordt duidelijk hoe het product zich zal gedragen onder commerciële schuif- en thermische stress. Deze empirische gegevens voorkomen kostbare technische fouten tijdens de laatste ontwerpfase van de apparatuur.
Factory Acceptance Testing (FAT) en Site Acceptance Testing (SAT) zijn cruciale validatiestappen. FAT ontstaat in de fabriek van de leverancier met behulp van water of nepproducten. Kopers moeten strenge FAT eisen voordat ze de verzending autoriseren, om defecten vroegtijdig te kunnen identificeren. SAT vindt na installatie bij u plaats, waarbij wordt gecontroleerd of de apparatuur onder werkelijke productieomstandigheden presteert.
Evalueer de Service Level Agreements (SLA's) van de leverancier. Controleer de beschikbaarheid van lokale technici en gegarandeerde doorlooptijden voor eigen reserveonderdelen. Uitgebreide trainingsprogramma's voor operators en onderhoud die door de fabrikant worden aangeboden, zijn van cruciaal belang. Een goede training zorgt ervoor dat uw team de apparatuur veilig kan bedienen, CIP-protocollen correct kan uitvoeren en routineonderhoud kan uitvoeren om de uptime te maximaliseren. Als een leverancier na de inbedrijfstelling verdwijnt, bent u kwetsbaar voor langere downtime. Eis een duidelijke escalatiematrix voor technische ondersteuning en verifieer hun diagnostische mogelijkheden op afstand. Dankzij de veilige toegang op afstand kunnen de technici van de fabrikant PLC-logica- en sensorfouten oplossen zonder te hoeven wachten tot een technicus naar uw locatie komt.
Het achteraf inbouwen van nieuwe apparatuur in bestaande nutsvoorzieningen brengt aanzienlijke risico's met zich mee. Stoom-, gekoeld water-, perslucht- en elektrische capaciteiten moeten aansluiten bij de eisen van de nieuwe lijn. Om dit risico te beperken, is tijdens de voorstelfase een uitgebreide locatie-audit en 3D-faciliteitskartering vereist. Dit zorgt ervoor dat alle nutsaansluitingen nauwkeurig worden gepland voordat de installatie begint. Het upgraden van een ketel- of koelinstallatie halverwege een project veroorzaakt enorme vertragingen en budgetoverschrijdingen. Het technische team moet de piekbelastingen berekenen tijdens gelijktijdige werkzaamheden, zoals het laten draaien van een pasteur terwijl een hete CIP-cyclus wordt uitgevoerd op de fermentatietanks.
Aangepaste roestvrijstalen fabricage en wereldwijde tekorten aan halfgeleiders hebben invloed op de beschikbaarheid van PLC's. Doorlooptijden variëren vaak van 6 tot 12 maanden. Stel contractboeteclausules op voor vertraagde levering om dit risico te beperken. Vereist transparante mijlpaalrapportage gedurende het hele productieproces, zodat u de voorbereidingsschema's van uw fabriek dienovereenkomstig kunt aanpassen. Vraag tweewekelijkse voortgangsfoto's en bijgewerkte Gantt-grafieken aan. Als een specifieke klep of sensor te maken krijgt met een enorme vertraging in de toeleveringsketen, zorgt vroege communicatie ervoor dat het technische team een acceptabel alternatief kan vinden zonder dat de hele projecttijdlijn ontspoort.
Bij falende gezondheidsinspecties als gevolg van niet-conforme apparatuur wordt de productie onmiddellijk stopgezet. Vraag voorafgaand aan de aanbesteding om gedocumenteerd bewijs van naleving van de EHEDG-, 3-A-sanitaire normen of CE-richtlijnen. Als u deze certificeringen vooraf verifieert, garandeert u dat de apparatuur voldoet aan de strenge voedselveiligheidsvoorschriften en beschermt u de reputatie van uw merk. Lokale inspecteurs zullen het sanitairontwerp onder de loep nemen, met bijzondere aandacht voor dode poten, afvoerhellingen en de scheiding van rauwe en gepasteuriseerde producten. Doordat de conformiteitsdocumentatie van de fabrikant direct beschikbaar is, wordt het vergunnings- en inspectieproces gestroomlijnd, waardoor u het product sneller op de markt kunt brengen.
A: Doorlooptijden variëren doorgaans van 6 tot 12 maanden. Dit tijdsbestek is afhankelijk van het niveau van maatwerk, de totale capaciteit en de huidige omstandigheden in de wereldwijde toeleveringsketen voor gespecialiseerde roestvrijstalen componenten en automatiseringscontroles.
A: Ja, veel moderne lijnen zijn zeer veelzijdig. Het produceren van verschillende stijlen vereist echter een specifieke bypass-routing, verschillende incubatiestrategieën en roering met variabele snelheid om aan de verschillende viscositeitseisen te voldoen zonder de productstructuur te beschadigen.
A: CIP (Clean-in-Place) verwijdert vuil en biologische resten met behulp van chemische reinigingsmiddelen en water. SIP (Sterilize-in-Place) volgt CIP, waarbij gebruik wordt gemaakt van stoom of chemische sterilisatiemiddelen om alle resterende micro-organismen volledig te elimineren voordat de volgende productierun begint.
A: De kosten variëren drastisch, afhankelijk van de capaciteit en het automatiseringsniveau. Kleine, modulaire skidsystemen vereisen een lagere initiële investering, terwijl volledig geautomatiseerde, aseptische faciliteiten met hoge capaciteit aanzienlijk kapitaal vereisen. Focus op levenscycluswaarde en operationele efficiëntie.
A: 316L roestvrij staal bevat molybdeen. Dit element biedt superieure weerstand tegen corrosie door de zure aard van yoghurt, met name melkzuur, en de agressieve chemicaliën die worden gebruikt tijdens het CIP-proces. Dit zorgt voor een langere levensduur van de apparatuur en voorkomt productverontreiniging.