Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-18 Origine: Sito

La domanda globale di mozzarella richiede alle aziende di trasformazione lattiero-casearia di passare dalle operazioni batch a sistemi continui e ad alta produttività. Il mercato del formaggio per pizza a bassa umidità guida questa esigenza di scala. Il ridimensionamento della produzione di mozzarella introduce gravi sfide tecniche. È necessario mantenere esatti rapporti grasso/sostanza secca (FDM). È inoltre necessario garantire proprietà funzionali coerenti come elasticità e fondebilità. Prevenire la perdita di rendimento rispettando rigorosi standard igienici è fondamentale per l’efficienza dell’impianto. Il raggiungimento di questi parametri richiede più delle attrezzature casearie standard. Richiede valutare come si è specializzato Il produttore della linea di produzione della mozzarella ingegnerizza ogni fase del processo. Dalla standardizzazione del latte alla filatura continua, alla salamoia e al confezionamento, ogni passaggio è importante. Una progettazione adeguata garantisce affidabilità operativa a lungo termine e risultati costanti del prodotto.
È necessario delineare i requisiti delle apparecchiature in base al prodotto finale specifico. La mozzarella fresca ad alto contenuto di umidità richiede una manipolazione diversa rispetto al formaggio per pizza a bassa umidità e parzialmente scremato (LMPS). La mozzarella fresca richiede una modellatura delicata per trattenere l'acqua. LMPS richiede una robusta estrazione dell'umidità e un rapido raffreddamento. È necessario stabilire parametri di riferimento per il contenuto di umidità, gli obiettivi di pH e le aspettative di durata di conservazione nelle prime fasi della fase di progettazione. La configurazione meccanica della tua linea determinerà l'efficacia con cui potrai raggiungere questi obiettivi giorno dopo giorno. Se la tua attrezzatura non dispone delle necessarie capacità di regolazione, dovrai affrontare la variabilità del prodotto. Gli operatori necessitano di un controllo preciso su riscaldamento, raffreddamento e taglio meccanico per soddisfare le esatte specifiche richieste dai clienti a valle.
Nella configurazione della linea considerare le specifiche esigenze funzionali dell'utente finale. Le catene di pizzerie richiedono un formaggio che si sciolga uniformemente senza dorarsi o ungersi eccessivamente. I consumatori al dettaglio cercano mozzarella fresca con una consistenza morbida e delicata e un'elevata ritenzione di umidità. L'attrezzatura deve essere adattata a questi profili distinti. Un approccio unico per tutti non funziona nella lavorazione di prodotti lattiero-caseari ad alto volume. È necessario specificare gli esatti parametri di umidità, contenuto di sale e livelli di pH durante la fase di progettazione iniziale dell'attrezzatura per garantire che l'installazione finale soddisfi gli obiettivi di produzione.
La progettazione dell'attrezzatura influenza direttamente la ritenzione di grassi e caseina. L'impostazione di obiettivi FDM rigorosi garantisce la conformità normativa e massimizza l'utilizzo delle materie prime. I sistemi legacy spesso soffrono di significative perdite di rendimento. La perdita di grasso nell’allungamento dell’acqua è un punto di fallimento comune. I moderni sistemi ingegnerizzano le fasi di coagulazione e allungamento per bloccare il grasso nella matrice proteica. Ciò impedisce ai solidi preziosi di riversarsi nello scarico. Ogni frazione percentuale di grasso perso nel siero di latte o nell'acqua di filatura rappresenta un impatto diretto sulla redditività dell'impianto. La progettazione avanzata delle vasche e i programmi di taglio ottimizzati sono essenziali per massimizzare il trasferimento dei solidi del latte nel blocco di formaggio finale.
Per ottenere una resa ottimale, gli operatori devono monitorare attentamente il processo di coagulazione. La consistenza della cagliata al momento del taglio determina la quantità di grassi e proteine che verranno trattenuti. Se la cagliata viene tagliata troppo presto si frantuma creando microscopiche particelle fini che si perdono nel siero. Se tagliata troppo tardi, la cagliata diventa eccessivamente compatta, rendendo difficoltosa l'espulsione dell'umidità. I sensori automatizzati nelle moderne vasche misurano la consistenza della cagliata in tempo reale, attivando la sequenza di taglio nel momento ottimale. Questo livello di controllo è un segno distintivo di un sistema ben progettato linea di produzione industriale della mozzarella.
Esiste una correlazione diretta tra la movimentazione meccanica e la matrice proteica del formaggio. I produttori di pizza industriale richiedono tolleranze rigorose per il colore del blister e l'oliatura. Il design della linea controlla questi risultati. Se le coclee di stiramento applicano un taglio eccessivo, le fibre proteiche si rompono. Ciò si traduce in uno scarso allungamento e in un eccessivo rilascio di olio durante la cottura. Il controllo meccanico preciso garantisce una funzionalità costante. La velocità delle coclee, la temperatura del mezzo di filatura e il tempo di permanenza nella camera di filatura svolgono tutti un ruolo fondamentale nello sviluppo della struttura della pasta filata desiderata.
L'allineamento delle fibre proteiche durante la fase di filatura è ciò che conferisce alla mozzarella la sua caratteristica elasticità. Questo allineamento richiede un delicato equilibrio tra calore e lavoro meccanico. Troppo calore scioglierà il grasso dalla matrice proteica, mentre troppo poco calore impedirà alle fibre di allinearsi correttamente. Gli operatori devono avere la possibilità di ottimizzare questi parametri in base alle caratteristiche specifiche della cagliata in ingresso nella filatrice. I sistemi di controllo automatizzato consentono queste micro-regolazioni, garantendo che ogni lotto di formaggio soddisfi i severi requisiti funzionali del mercato.
Il front-end della linea deve accogliere le variazioni nelle fonti di latte. Potresti lavorare latte di mucca, latte di bufala o solidi del latte ricostituiti. L'attrezzatura deve gestire questi cambiamenti senza compromettere la struttura del prodotto finale. Le unità di standardizzazione flessibili consentono agli operatori di regolare dinamicamente i rapporti proteine-grassi. Ciò garantisce una formazione uniforme della cagliata indipendentemente dalle fluttuazioni stagionali del latte. La composizione del latte cambia durante l'anno in base alla dieta e al ciclo di lattazione della mandria. La tua attrezzatura deve essere sufficientemente robusta da gestire queste variazioni pur continuando a produrre un prodotto finale coerente.
La standardizzazione è la prima linea di difesa contro la variabilità delle materie prime. Controllando con precisione il rapporto tra caseina e grasso nel latte del formaggio, gli operatori possono garantire una coagulazione e una resa prevedibili. I sistemi di standardizzazione automatizzata utilizzano sensori in linea per misurare la composizione del latte in entrata e regolare automaticamente l'aggiunta di panna o latte scremato per raggiungere il rapporto target. Ciò elimina le congetture e i calcoli manuali associati alla standardizzazione dei lotti, risultando in un processo più coerente ed efficiente.
Le unità di standardizzazione automatizzata raggiungono rapporti precisi tra proteine e grassi prima della coagulazione. Ciò garantisce coerenza indipendentemente dai cambiamenti stagionali del latte. Le specifiche del trattamento termico richiedono un attento bilanciamento. È necessario garantire la sicurezza microbica della pastorizzazione mantenendo al tempo stesso le proprietà ottimali di formazione della cagliata. Il surriscaldamento denatura le proteine del siero di latte, interferendo con la corretta coagulazione della caseina. Il controllo preciso della temperatura non è negoziabile. Il processo di pastorizzazione deve essere attentamente monitorato per garantire che il latte raggiunga la temperatura richiesta per il tempo di permanenza specificato senza superare i limiti che danneggerebbero le proteine.
Il design del tubo di supporto del pastorizzatore e delle piastre dello scambiatore di calore è fondamentale per mantenere questo equilibrio. Gli scambiatori di calore a piastre ad alta efficienza consentono un riscaldamento e un raffreddamento rapidi, riducendo al minimo il carico termico sul latte. Il tubo di contenimento deve essere dimensionato correttamente per garantire che ogni particella di latte riceva il trattamento termico richiesto. Qualsiasi deviazione della temperatura o del tempo di permanenza può avere un effetto a cascata sui processi a valle, portando a una scarsa coagulazione, a una resa ridotta e a proprietà funzionali incoerenti nel formaggio finale.
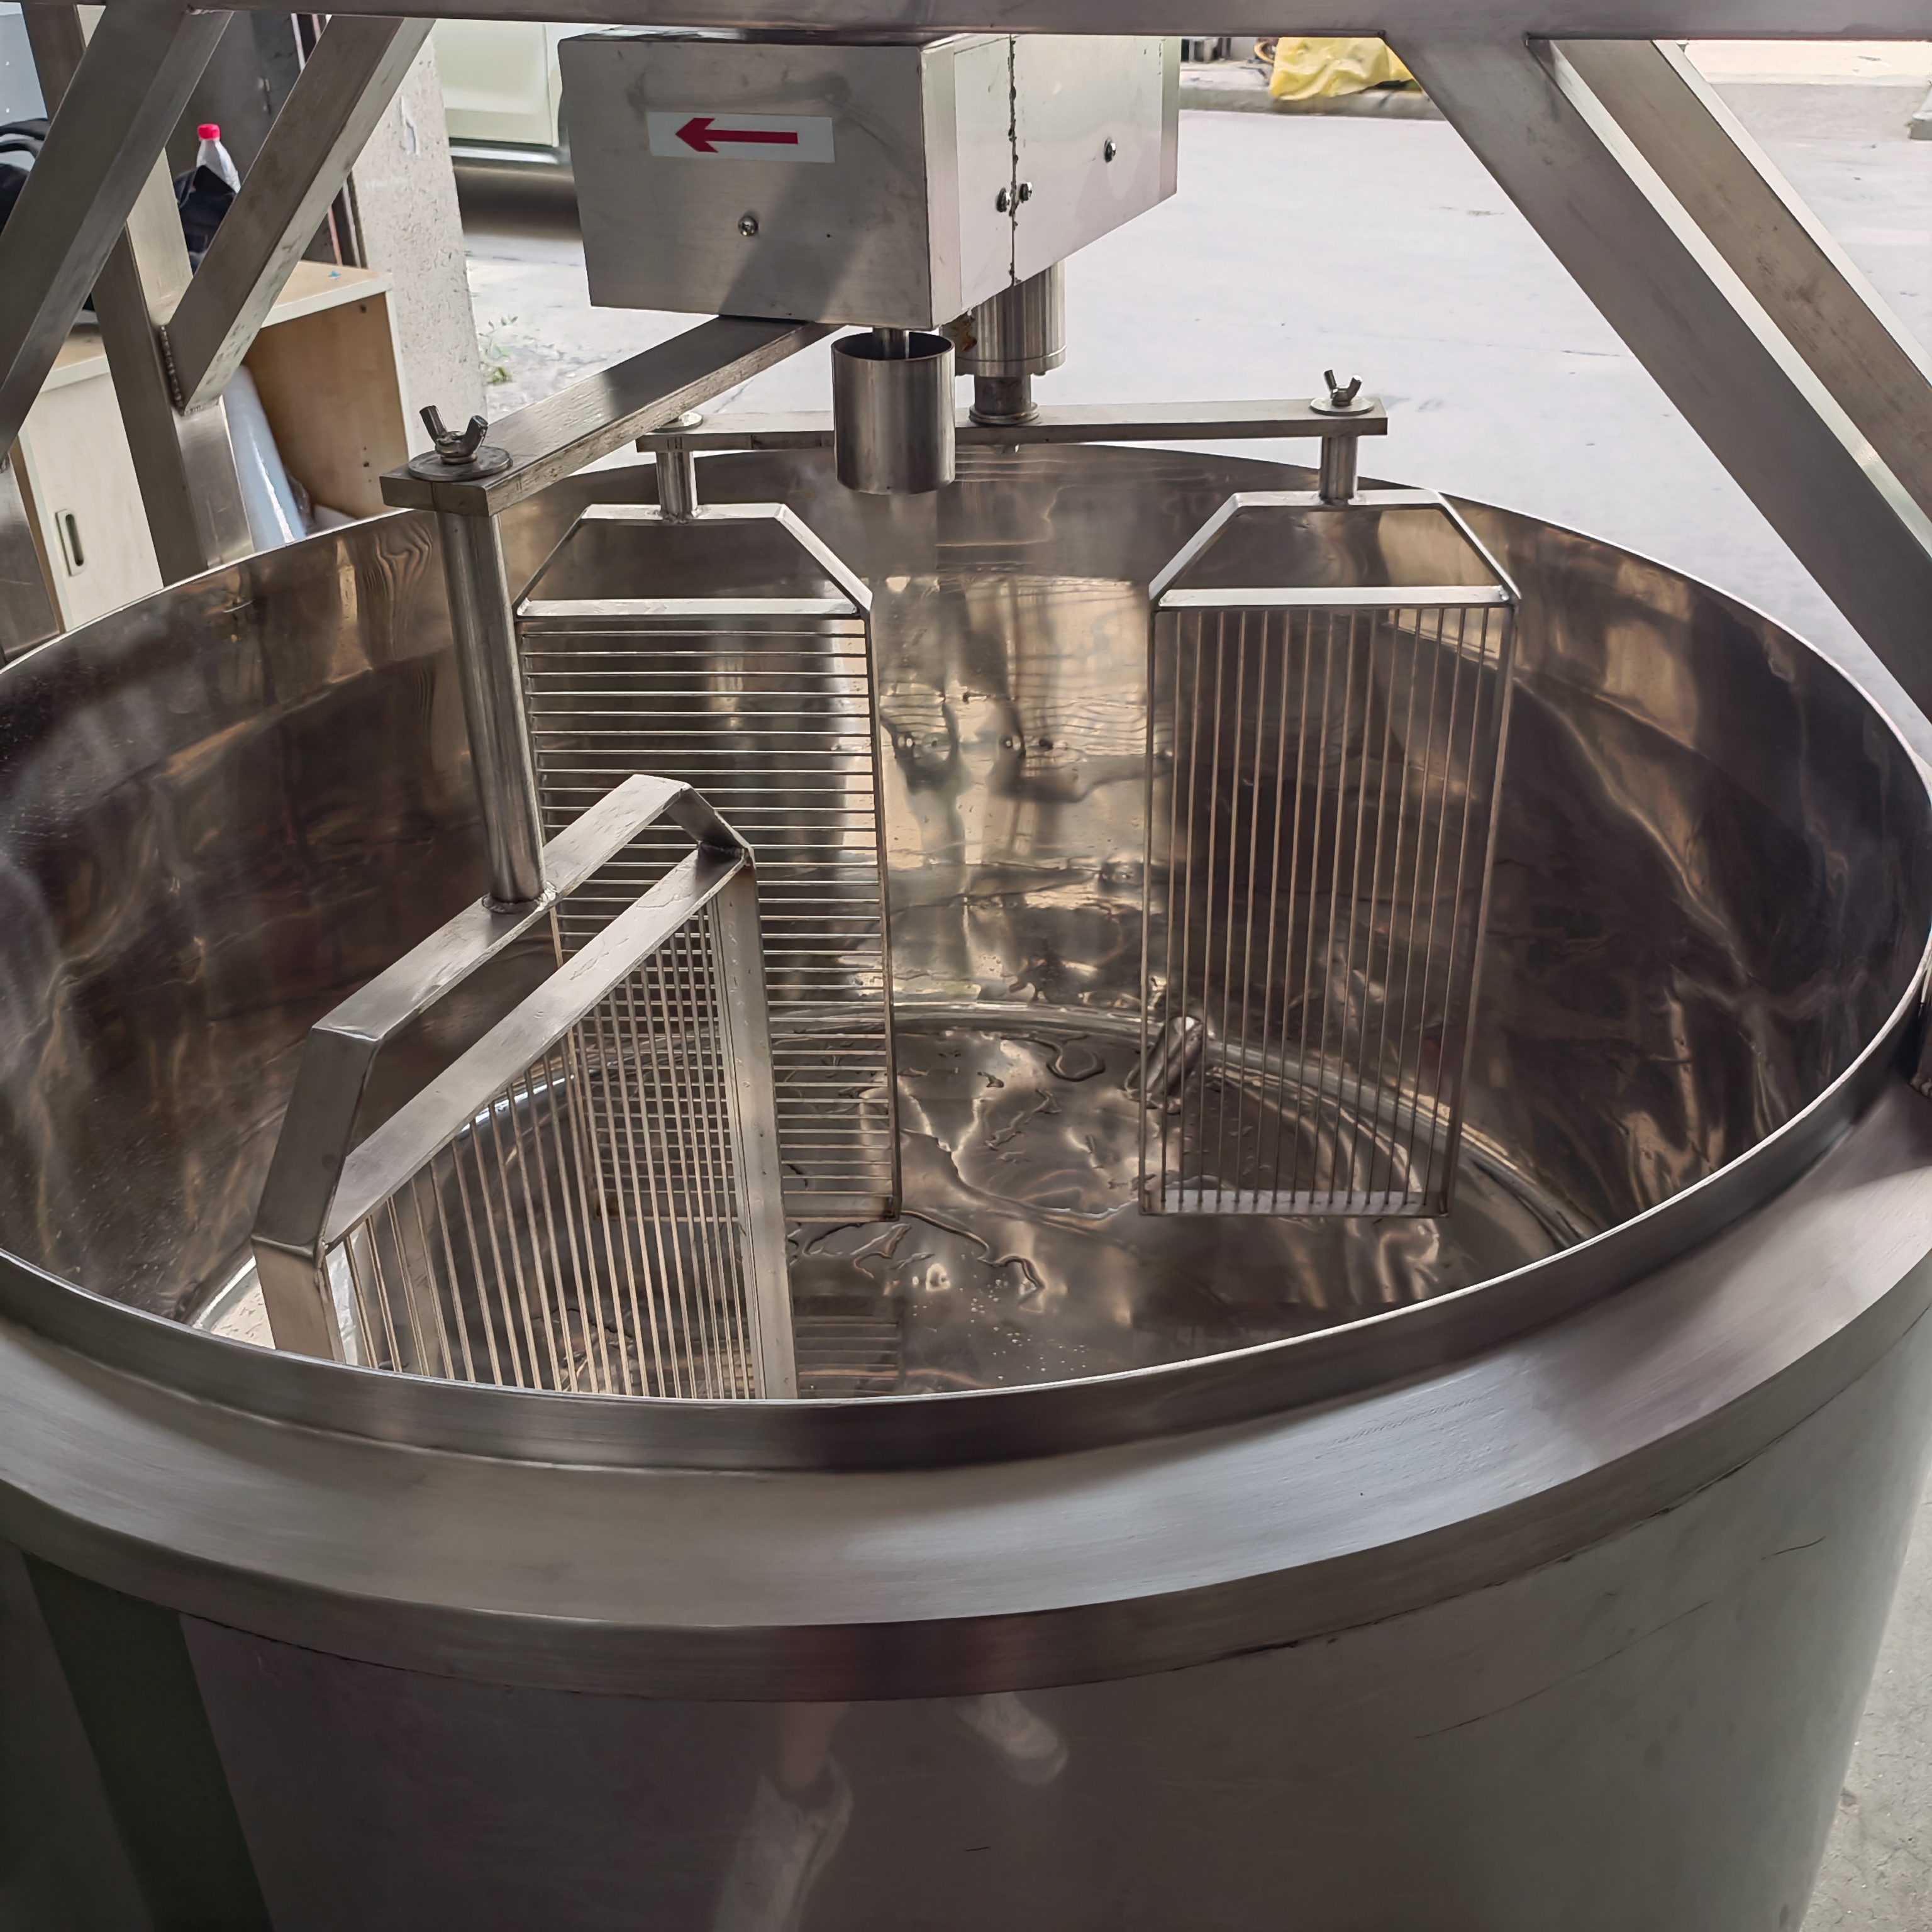
La valutazione delle vasche di formaggio chiuse orizzontali rispetto a quelle verticali è fondamentale per la produzione su larga scala. I tini orizzontali spesso forniscono una resa migliore per la produzione industriale continua. La precisione del taglio meccanico si basa su coltelli affilati e automatizzati. Questi coltelli garantiscono una dimensione uniforme della cagliata. La cagliata uniforme riduce al minimo la generazione di microcagliata o fini. La riduzione delle particelle fini massimizza l'efficienza della separazione del siero e aumenta la resa complessiva. Anche la geometria della vasca e il design del sistema di agitazione svolgono un ruolo importante nel garantire una distribuzione uniforme del calore e una formazione uniforme della cagliata.
La fase di taglio è particolarmente delicata. Coltelli smussati o un'agitazione eccessivamente aggressiva strapperanno la cagliata anziché tagliarla in modo netto. Questa azione di lacerazione rilascia grassi e proteine nel siero di latte, riducendo la resa e influenzando negativamente la consistenza del formaggio. La manutenzione e l'affilatura regolari dei coltelli della vasca sono essenziali per mantenere prestazioni ottimali. I programmi di taglio automatizzato devono essere attentamente calibrati per adattarsi alle caratteristiche specifiche della cagliata, garantendo un taglio netto e la massima ritenzione dei solidi del latte.
La sezione di stretching è il punto di valutazione principale per qualsiasi fornitore di attrezzature per la lavorazione della mozzarella . Questa fase definisce le caratteristiche della pasta filata. La velocità automatizzata della coclea, i sensori di temperatura e i controlli meccanici del taglio allineano le fibre proteiche. Questo costruisce la caratteristica struttura fibrosa ed elastica della mozzarella. Il design della camera di filatura e la configurazione delle coclee determinano la quantità di lavoro meccanico applicato alla cagliata. Troppo lavoro danneggerà la matrice proteica, mentre troppo poco si tradurrà in una consistenza friabile e non allungata.
| Tecnologia di stretching | Riscaldamento Mezzo | Vantaggio primario | Sfida operativa |
|---|---|---|---|
| Stretching a base d'acqua | Acqua calda | Ottimizza il contenuto di umidità per i formati di mozzarella fresca. | Rischia la perdita di grasso nelle acque di processo, richiedendo sistemi di recupero. |
| Stretching a secco (vapore). | Iniezione diretta di vapore | Elimina il deflusso dei grassi e mantiene una resa complessiva più elevata. | Richiede un controllo preciso della temperatura per evitare di bruciare la cagliata. |
| Riscaldamento rivestito | Vapore/Acqua nella camicia | Fornisce un riscaldamento delicato e indiretto per strutture delicate della cagliata. | Velocità di trasferimento del calore più lente rispetto ai metodi di iniezione diretta. |
La scelta tra lo stiro a base acqua e quello a secco dipende fortemente dal prodotto target. La mozzarella fresca, con il suo alto contenuto di umidità, beneficia dell'idratazione fornita dalla filatura in acqua. Tuttavia, l’acqua di processo deve essere gestita con attenzione per recuperare il grasso perso e prevenire problemi ambientali. La filatura a secco, utilizzando l'iniezione diretta di vapore, è altamente efficiente per il formaggio per pizza a bassa umidità. Elimina la necessità di acqua di processo e massimizza la resa mantenendo tutto il grasso all'interno della matrice del formaggio. Gli ugelli di iniezione del vapore devono essere progettati per distribuire il calore in modo uniforme senza creare punti caldi che potrebbero danneggiare le proteine.
I caroselli di stampaggio continuo offrono sistemi flessibili per cambi rapidi. Puoi passare facilmente dai blocchi da 2,5 kg ai blocchi da 10 kg. Gestiscono anche formati diversi come palline, tronchi o blocchi. I canali di preraffreddamento e indurimento stabilizzano la forma del blocco. Preservano la struttura del grasso e controllano la temperatura al cuore prima che il prodotto entri in salamoia. I sistemi di salamoia dinamici gestiscono l'assorbimento del sale, i tempi di raffreddamento e l'igiene della salamoia. Ciò arresta l'acidificazione e finalizza il contenuto di umidità. Il processo di stampaggio deve essere sufficientemente delicato da evitare di danneggiare le fibre proteiche allungate, ma allo stesso tempo sufficientemente solido da creare un blocco coeso senza vuoti interni.
Una volta modellato, il formaggio deve essere raffreddato rapidamente per bloccarne la struttura e arrestare il processo di acidificazione. I canali di preraffreddamento utilizzano acqua refrigerata per abbassare rapidamente la temperatura superficiale dei blocchi. Questo crea una pelle esterna compatta che aiuta il blocco a mantenere la sua forma durante il processo di salamoia. Il sistema di salamoia stesso deve essere attentamente controllato per garantire un assorbimento costante del sale. La concentrazione del sale, la temperatura e la velocità di circolazione influiscono tutti sulla velocità con cui il sale penetra nel formaggio. I sistemi automatizzati di gestione della salamoia monitorano e regolano continuamente questi parametri, garantendo che ogni blocco di formaggio raggiunga il contenuto di sale desiderato.
La stabilizzazione della temperatura controlla la temperatura interna del blocco per preparare il formaggio alla lavorazione successiva. L’integrazione dei sistemi Individual Quick Freezing (IQF) per la mozzarella grattugiata richiede la preservazione della matrice proteica. Ciò impedisce la disidratazione e profili di fusione scadenti durante lo scongelamento. L'integrazione in linea di sistemi di triturazione ad alta velocità e applicatori di agenti antiagglomeranti prepara formati di formaggio per pizza. Il confezionamento in atmosfera modificata (MAP) utilizza il lavaggio con gas e la sigillatura sotto vuoto per prevenire l'ossidazione e prolungare la durata di conservazione. Il passaggio dalla salamoia alla linea di confezionamento deve avvenire senza soluzione di continuità per evitare sbalzi di temperatura che potrebbero compromettere la qualità del formaggio.
Per il formaggio per pizza grattugiato, il processo IQF è fondamentale. Il formaggio deve essere congelato rapidamente per evitare la formazione di grossi cristalli di ghiaccio, che possono danneggiare la matrice proteica e portare ad una scarsa fondebilità. Il nastro IQF deve essere progettato per mantenere separati i brandelli durante il congelamento, evitando che si aggreghino. Agenti antiagglomeranti, come cellulosa o amido, vengono applicati in linea per prevenire ulteriormente la formazione di grumi e garantire un prodotto scorrevole. Il sistema di confezionamento MAP poi lava i sacchetti con una miscela specifica di azoto e anidride carbonica per sostituire l'ossigeno, prevenendo la crescita di muffe e prolungando la durata di conservazione del prodotto.
È necessario valutare le apparecchiature per la rigorosa conformità agli standard sanitari come EHEDG, USDA-Dairy o 3-A. Un leader Il produttore di impianti per la produzione di mozzarella progetta sistemi CIP integrati per ridurre al minimo il consumo di prodotti chimici. I cicli CIP automatizzati riducono i tempi di consegna. Eliminano i punti di rifugio dei batteri nelle coclee di stiro e nelle camere di formatura. Una corretta progettazione sanitaria previene la contaminazione incrociata e garantisce la sicurezza del prodotto. Ogni superficie che entra in contatto con il latte o il formaggio deve essere liscia, accessibile e facile da pulire. Gambe morte, fessure e spigoli vivi devono essere eliminati dalla progettazione dell'attrezzatura.
Il sistema CIP stesso deve essere progettato per garantire la massima efficienza. Valvole e pompe automatizzate controllano il flusso delle soluzioni detergenti, garantendo che ogni parte della linea riceva la corretta concentrazione di sostanze chimiche alla temperatura e alla portata corrette. Il sistema deve essere in grado di pulire a fondo l'attrezzatura senza richiedere l'intervento manuale. Ciò non solo riduce i costi di manodopera, ma garantisce anche un processo di pulizia coerente e ripetibile. I sensori di verifica monitorano i parametri CIP, fornendo la prova documentata che l'apparecchiatura è stata pulita secondo gli standard richiesti prima che la produzione riprenda.
I sistemi PLC avanzati sono necessari per gestire il flusso di prodotti continuo e multistadio. La gestione automatizzata delle ricette consente il passaggio continuo tra gli SKU dei prodotti. Puoi passare dalle palline fresche ad alto contenuto di umidità ai blocchi per pizza a basso contenuto di umidità con tempi di inattività fisici minimi. L'IoT industriale consente la registrazione dei dati per la tracciabilità dei lotti e la garanzia della qualità. Tiene inoltre traccia dell'efficacia complessiva delle apparecchiature (OEE) e supporta i programmi di manutenzione predittiva. Il sistema di controllo è il cervello della linea di produzione e coordina le azioni di ogni pompa, valvola e motore per garantire un processo fluido ed efficiente.
I sistemi di gestione delle ricette memorizzano i parametri operativi specifici per ogni tipologia di formaggio prodotto. Quando l'operatore seleziona una ricetta, il PLC regola automaticamente le temperature della vasca, le velocità di taglio, le velocità della coclea di stiro e i tempi di raffreddamento per soddisfare i requisiti di quel prodotto specifico. Ciò elimina le regolazioni manuali e riduce il rischio di errore umano. I sistemi di tracciabilità dei dati registrano ogni parametro del processo produttivo, collegandolo ad uno specifico numero di lotto. Ciò fornisce una storia completa del prodotto, dal latte in entrata al formaggio finale confezionato, garantendo la piena tracciabilità in caso di problemi di qualità.
Progettare il layout dell'impianto con ingombri modulari consente la futura espansione della capacità. È possibile ampliare l'infrastruttura senza richiedere una riprogettazione completa dell'infrastruttura dei servizi. La compatibilità a valle è altrettanto importante. Garantisci che la linea di produzione primaria si interfacci facilmente con le linee secondarie di cubettatura, triturazione e confezionamento sfuso. Ciò crea un processo di produzione coeso e ininterrotto. Quando si pianifica una nuova struttura o si aggiorna una esistente, è necessario considerare la crescita futura. L'attrezzatura dovrebbe essere progettata in modo tale da consentire l'aggiunta di ulteriori vasche, barelle o linee di confezionamento senza interrompere le operazioni esistenti.
Anche la flessibilità nei formati a blocchi è fondamentale per rispondere alle mutevoli richieste del mercato. I sistemi di stampaggio e confezionamento dovrebbero essere in grado di gestire una varietà di dimensioni e forme, dai piccoli blocchi di vendita al dettaglio ai grandi formati industriali. Gli stampi a cambio rapido e le macchine confezionatrici regolabili consentono agli operatori di passare rapidamente da un formato all'altro, riducendo al minimo i tempi di inattività e massimizzando l'utilizzo delle attrezzature. Questo livello di flessibilità garantisce che l'impianto possa adattarsi alle nuove esigenze dei clienti e alle tendenze del mercato senza richiedere investimenti di capitale significativi in nuove attrezzature.
L’integrazione di una linea di produzione industriale continua di mozzarella in una struttura esistente presenta realtà fisiche e operative. L’integrazione dei siti dismessi richiede un’attenta pianificazione per evitare di interrompere le operazioni attuali. È necessario stabilire obiettivi di convalida chiari. I protocolli per il Factory Acceptance Testing (FAT) e il Site Acceptance Testing (SAT) sono obbligatori. Questi test verificano gli obiettivi di resa, umidità e produttività prima della consegna finale. Il processo di installazione deve essere pianificato ed eseguito meticolosamente per ridurre al minimo i tempi di inattività e garantire una transizione graduale alla nuova apparecchiatura.
Il FAT viene condotto presso la struttura del produttore prima della spedizione dell'apparecchiatura. Implica il funzionamento dell'apparecchiatura con acqua o un prodotto di prova per verificare che soddisfi le specifiche meccaniche ed elettriche. Il SAT viene condotto presso la struttura del trasformatore dopo l'installazione dell'apparecchiatura. Implica il funzionamento dell'attrezzatura con latte e cagliata reali per verificare che soddisfi le garanzie di prestazione in termini di resa, produttività e qualità del prodotto. Entrambi i test sono fondamentali per identificare e risolvere eventuali problemi prima che l'apparecchiatura entri in piena produzione.
Valutare l'infrastruttura di supporto globale del produttore. Controlla la loro presenza tecnica regionale e le capacità di diagnostica remota. La disponibilità del servizio di emergenza è fondamentale per ridurre al minimo i tempi di inattività non pianificati. La gestione dell’usura richiede un approvvigionamento proattivo. Stabilisci programmi di stoccaggio per componenti ad alta usura come coltelli da taglio, rivestimenti di coclee di estrusori e guarnizioni di stampaggio. Avere queste parti a portata di mano previene fermi catastrofici della produzione. Un solido programma di manutenzione è essenziale per mantenere l'apparecchiatura al massimo dell'efficienza e prolungarne la durata operativa.
Le funzionalità di diagnostica remota consentono agli ingegneri del produttore di connettersi al sistema PLC dell'impianto e risolvere i problemi in tempo reale. Ciò può ridurre significativamente i tempi di inattività identificando la causa principale di un problema in modo rapido e accurato. Gli accordi sul livello di servizio (SLA) dovrebbero definire chiaramente i tempi di risposta del produttore per il supporto tecnico e la consegna dei pezzi di ricambio. Un fornitore affidabile avrà un inventario completo di pezzi di ricambio e un team di assistenza dedicato pronto ad assistere in caso di necessità. La manutenzione proattiva, supportata da una forte partnership con il fornitore dell'attrezzatura, è la chiave per massimizzare i tempi di attività e garantire il successo a lungo termine della linea di produzione.
Per garantire una corretta implementazione della nuova apparecchiatura di elaborazione, seguire questi passaggi critici:
R: Il rapporto tipico è da 9 a 11 litri di latte vaccino per 1 chilogrammo di formaggio. La composizione del latte, gli obiettivi di umidità e l’efficienza dell’attrezzatura determinano questo rapporto. I sistemi che trattengono efficacemente il grasso e riducono al minimo le parti fini durante il taglio ottengono i migliori rendimenti.
R: Il design meccanico del taglio e della coclea allinea le fibre proteiche. Se il taglio è troppo aggressivo, la matrice proteica si rompe, determinando uno scarso allungamento e un'eccessiva oliatura durante la cottura. I controlli precisi della temperatura e della velocità garantiscono proprietà funzionali ottimali.
R: L'allungamento in acqua utilizza acqua calda per riscaldare la cagliata, il che è ottimo per i formaggi ad alto contenuto di umidità ma può causare perdita di grasso. La filatura a vapore inietta vapore diretto, eliminando l'acqua di processo. Ciò trattiene più grasso e aumenta la resa complessiva del formaggio per pizza a bassa umidità.
R: Consente agli operatori di passare rapidamente da una specifica di prodotto all'altra. È possibile modificare gli obiettivi di umidità, le velocità della coclea e i tempi di raffreddamento premendo semplicemente un pulsante. Ciò riduce al minimo i tempi di inattività e garantisce una qualità costante tra diversi formati di formaggio.
R: I caroselli continui automatizzano il processo di sagomatura senza fermare la linea. Sono dotati di stampi intercambiabili, che consentono rapidi cambi tra diverse dimensioni o forme di blocchi. Questa flessibilità massimizza la produttività e riduce la movimentazione manuale.
R: Il preraffreddamento indurisce lo strato esterno del blocco di formaggio. Questo ne stabilizza la forma e preserva la struttura interna del grasso. Impedisce la deformazione dei blocchi quando entrano nel sistema di salamoia dinamica, garantendo prodotti finali uniformi.