
商業飲料製造装置の試運転には巨額の設備投資が必要であり、運用上の大きな負担が伴います。工場管理者が機械の仕様を厳密に精査しないと、施設は損害を受けます。設備の仕様が不十分だと、慢性的なボトルネック、ボトルの詰まりやキャップの漏れなどの高い欠陥率、コンプライアンス違反、投資収益率の低下が保証されます。収益性の高い瓶詰め工場と定期的なメンテナンスの悪夢との間の境界線は、初期の調達およびエンジニアリング段階にあります。
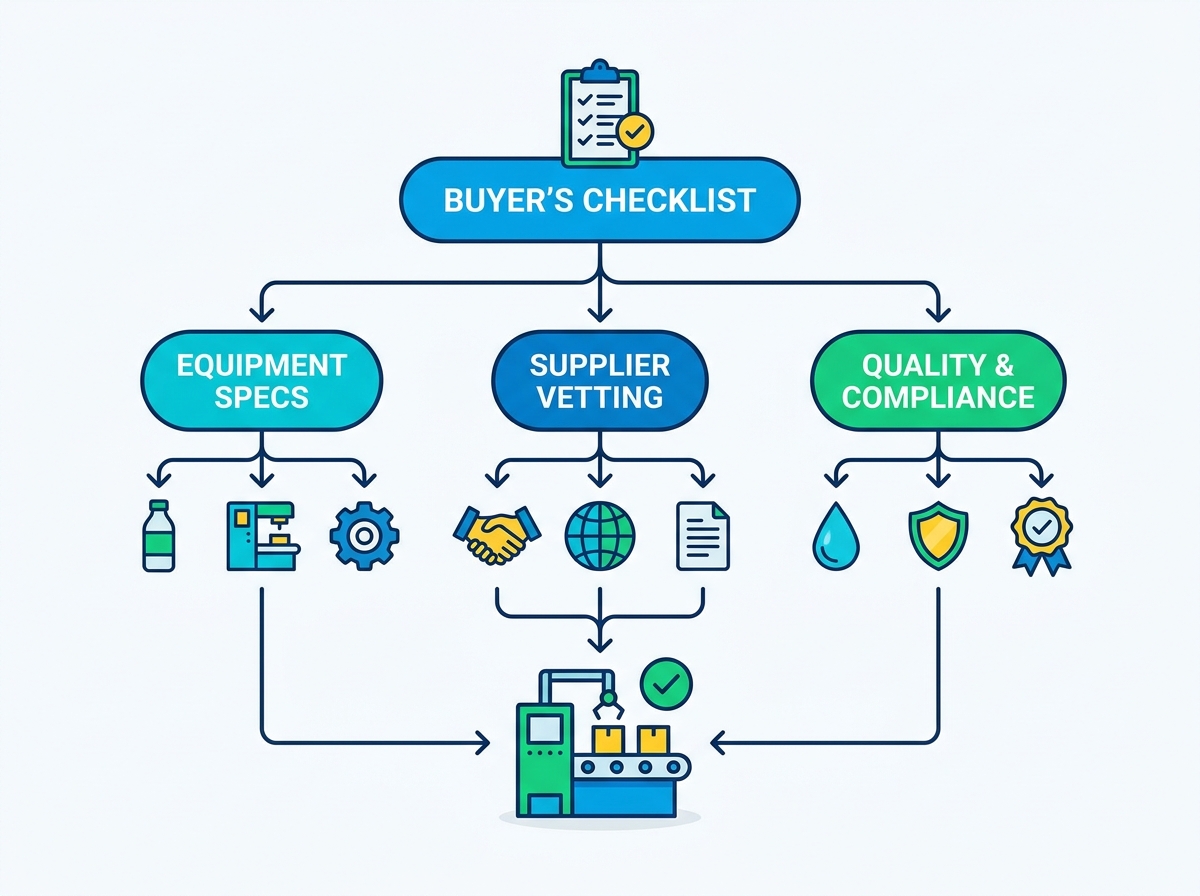
こうした失敗を防ぐために、バイヤーは体系的なエンジニアリングファーストのフレームワークを必要とします。発注書に署名するずっと前に、技術仕様を評価し、ベンダーの製造能力を検証し、実装リスクを特定する必要があります。これは、真のスループットを分析し、特定のコンポーネントの品質を要求し、機械が施設の制約に正確に適合していることを確認することを意味します。購入プロセス中に厳格なエンジニアリング基準を適用することで、装置が継続的に稼働し、生産目標を達成し、長期的な機械的信頼性を維持できるようになります。
機械のスループット能力を地域の市場需要に合わせることが、システム設計のベースラインとなります。 完全な水製造プラント。人口分布、地域の物流制限、季節的な消費の急増を分析する必要があります。需要を過大評価すると、十分に活用されていない資産が残ります。過小評価すると在庫切れが発生し、メンテナンス間隔を超えて機器を稼働せざるを得なくなります。正確なスループットを計算するには、ベンダーが宣伝している銘板の容量と、実際に稼働している 1 時間あたりのボトル数 (BPH) を区別する必要があります。
銘板の容量は完璧な状態を想定しています。実際の製造には、定期的なメンテナンス、フォーマットの変更、定置洗浄 (CIP) 衛生プロセスのための計画的なダウンタイムが伴います。 BPH 12,000 の機械では、24 時間で 288,000 本のボトルを生産することはできません。総合設備効率 (OEE) を計算する必要があります。
| メトリクス | 定義 | フィールドのアプリケーション |
|---|---|---|
| 銘板容量 | 完璧な条件下での理論上の最大速度。 | ベースラインの機器のサイジングに使用されますが、継続的に達成されることはほとんどありません。 |
| 可用性 | マシンが実行されているスケジュールされた時間の割合。 | 切り替え、CIP、機械的故障を考慮します。 |
| パフォーマンス | 実際の走行速度と銘板の速度。 | マイクロストップ、センサー障害、オペレーターの遅延を考慮します。 |
| 品質収量 | 総生産量に対する生産された良好なボトルの割合。 | 不合格のボトル、位置ずれしたラベル、不良なキャップを考慮します。 |
| 真のOEE | 可用性 x パフォーマンス x 品質。 | 財務計画に使用する実際の製造番号。 |
フロアプランと配管レイアウトはモジュール化できるように設計する必要があります。スケーラビリティを考慮すると、将来の容量拡張が可能になります。需要が増加したときに壁を取り壊す必要がないように、追加のブロー成形機や二次包装レーン用の物理的な床スペースを残しておきます。
持続可能な抽出流量と原水輸送物流を評価することが、プラントの存続可能性を左右します。湧き水や井戸の水源における環境への影響の制限によって、合法的に汲み上げることができる水の量が決まります。浄化システムは、原水の特定の物理的、化学的、微生物学的プロファイルに適合するように設計する必要があります。包括的な検査室分析により、治療トレインに逆浸透、限外濾過、オゾン処理、UV 滅菌、またはこれらの段階の組み合わせが必要かどうかが決まります。
地元および国際的な水利権の交渉は必須のハードルです。原料から植物への移送に関する抽出許可と衛生コンプライアンス要件を早期に確保する必要があります。濾過技術が規制基準に適合しない場合、衛生検査官は生産を停止します。
単一の生産ラインでさまざまなコンテナ形式に対応する機器の柔軟性を評価することで、運用効率を最大化します。多くの施設では、ペットボトル、ガラス容器、または 3 ~ 5 ガロンのバルク ジャグを使用しています。機械は最小限の切り替え時間でこれらの変動に対応する必要があります。コンテナの多用途性には、調整可能なガイド レール、交換可能なスターホイール、および適応可能な充填バルブが必要です。
PET プリフォームの軽量化による構造的および機械的影響を評価することは、主要なエンジニアリング要素です。軽量化によりプラスチックの消費量は削減されますが、高速空気輸送および充填時に厳しい課題が生じます。ボトルの壁が薄いと、キャッピング圧力で簡単に潰れ、輸送中に歪みます。ラインの安定性を損なうことなく壊れやすいコンテナを取り扱うには、機器を正確に校正する必要があります。
食品と接触する配管の溶接品質と材料認証の検査には交渉の余地がありません。サニタリー配管には、腐食や細菌の滞留を防ぐために、通常 SUS304 または SUS316L などの高級ステンレス鋼を使用する必要があります。 CIP プロセスで実際にラインを確実に洗浄するには、滑らかな内部仕上げと衛生的なトライクランプ接続が必要です。膜および媒体システムの回収率と逆洗水の損失を評価することで、ろ過セットアップの効率が決まります。
逆浸透 (RO) 膜は多額の経常費用を伴います。連続使用下でこれらの膜の予想動作寿命を評価する必要があります。高効率システムは廃水の廃棄流を最小限に抑え、施設の運用上の経済性に直接影響を与えます。
あらゆるものの核心 自動水瓶詰めライン はトリブロックシステムです。充填バルブの精度を評価することで製品のロスを防ぎます。製品に応じて、重力式、等圧式、または電子流量計充填バルブのいずれかを選択する必要があります。流量計テクノロジーは、優れた精度とシームレスな CIP 互換性を提供します。
キャッピングヘッドのトルク制御により、ねじ山の剥がれを防止し、均一なシールを保証します。一貫した適用力を維持するには、機械的磁気ヒステリシス キャッピング ヘッドまたはサーボ駆動システムを精査する必要があります。空気圧エアコンベヤーの設計と高速ネッククランプ移送を分析することで、ボトルの擦り傷や詰まりを排除できます。適切なネックハンドリングにより、軽量ボトルが変形することなくトリブロック内をシームレスに移動できるようになります。
ホットメルトロールフィード、コールドグルー、シュリンクスリーブラベル付けシステムを比較するには、接着剤の使用量、切断精度、ユニットあたりのコストを分析する必要があります。ラベラー アプリケーターの効率は、最終製品の視覚的な魅力に直接影響します。ラベルの位置がずれていると、ブランドの認識が即座に損なわれます。
| ラベリングテクノロジーの | 最適なアプリケーション | 運用上の考慮事項 |
|---|---|---|
| ホットメルトロールフィード | 高速ペットボトルウォーター。 | 正確な温度制御が必要です。ラベルあたりのコストが最も低い。 |
| シュリンクスリーブ | 360 度のグラフィックスを必要とする輪郭のあるボトル。 | 蒸気または電気収縮トンネルが必要です。材料費が高くなる。 |
| コールドグルー | ガラスボトル(プレミアムウォーター)。 | 速度が遅い。マガジンを頻繁にクリーニングする必要があります。 |
| 感圧式 | 高級ガラスまたは特殊なPET。 | 高精度;高価な裏紙の無駄。 |
二次包装の信頼性により、製品の流通が保証されます。フィルム消費効率を最適化するには、シュリンク包装トンネル、ラップアラウンドケースパッカー、およびロボットパレタイジングシステムを評価することが必要です。輸送中の損傷を防ぐためにパレットの積荷の安定性を保証する必要があり、ストレッチラッパーの正確な張力制御とパレタイジングロボットによる正確な配置が必要です。
エンジニアリングチームの能力をレビューする ボトルウォーター製造ラインのメーカーを確認することが必須です。 契約前に有能なベンダーは、施設の構造上の制約に合わせてカスタマイズされた詳細な 3D AutoCAD プラント レイアウトを提供します。この空間計画により、低い天井、狭い廊下、または不適切な排水配置によって引き起こされる設置の遅れを防ぎます。
統合同期システムの構成におけるメーカーの経験を評価することが重要です。統合された同期ラインを設計するベンダーと、ばらばらのサードパーティ機器をボルトで結合するだけのベンダーとの間には、運用上の大きな違いがあります。統合システムは集中制御アーキテクチャを共有しているため、下流での軽度の停止時にすべての機械全体でスムーズな速度調整が可能になります。
世界的な機械規格を検証することで、投資が保護され、オペレータの安全が確保されます。 CE マーク、UL リスト、および ISO 9001 品質マネジメント システム認証を要求します。製品と接触するすべてのコンポーネント、ガスケット、シールリングに FDA 承認の材料を使用することを義務付けることで、汚染や規制当局による停止を防ぎます。
地域および世界的な貿易団体のガイドラインへの準拠を確認することも必要です。国際ボトルウォーター協会 (IBWA) および世界保健機関 (WHO) の基準を遵守していることは、メーカーが飲料業界の厳しい衛生要件を理解していることを示しています。
ラインが世界的に標準化された空気圧およびオートメーションのブランドを確実に使用することは、長期的な稼働時間の主要な要素です。 Siemens、Rockwell Automation、Festo、SEW-Eurodrive のコンポーネントは世界中ですぐに入手できます。独自のセンサーが故障した場合、現地の無名のブランドから代替品を調達すると、生産が数週間停止することになります。
ソフトウェアの所有権を確認することで、サプライヤーの囲い込みを防ぎます。 PLC コードは非独自仕様のオープンソースであり、完全なドキュメントとともに提供される必要があります。メーカーが PLC ロジックを暗号化すると、社内のメンテナンス チームは、リモート ベンダー サポートに法外な料金を支払わなければ、障害のトラブルシューティングやマシンのタイミングの最適化を行うことができなくなります。
実際の製造プリフォーム、キャップ、ラベル、および外箱をメーカーの施設に発送する必要性は、どれだけ強調してもしすぎることはありません。サプライヤーが提供する汎用コンテナーを使用して予行演習を実行すると、実際の製造公差を再現できません。一般的なボトルはネックの仕上げや壁の厚さが異なるため、機械が施設に到着するとすぐに表面化する取り扱いの問題が隠されています。
購入者固有の材料を使用したテストにより、スターホイールの寸法、キャッピング トルク設定、およびラベラーの切断ブレードの欠陥が明らかになります。 FAT 中にこれらの問題を特定することで、メーカーは海外出荷用に機器を梱包する前に、新しい部品を機械加工したり、ソフトウェア パラメータを調整したりすることができます。
定量的なテスト基準を設定することが、マシンのパフォーマンスを検証する唯一の方法です。ドライおよびウェット実行テスト プロトコルには、指定された時間ブロックにわたって定格速度の 110% で統合ラインを連続的に実行することが含まれている必要があります。このストレス テストでは、モーターの熱過負荷の問題と搬送コンベアのタイミングの不一致が明らかになります。
不合格に対する厳格なベースライン制限を確立することは必須です。許容される欠陥の許容範囲は契約に文書化する必要があります。これには、ラベルの位置ずれ、ボトルの傾き、密封不良の最大許容パーセンテージが含まれます。 FAT 中にマシンがこれらの欠陥率を超えると、テストに不合格になります。
電気キャビネットの配線、安全インターロック スイッチ、溶接の仕上げを検査することで、製造品質を把握できます。視覚的および構造的な監査により、機械が合意された衛生基準を満たしていることが確認されます。 Ra 値が低い粗い溶接部には細菌が住みつき、製品の安全性が損なわれます。
明確なペナルティ条項、修正スケジュール、および FAT 障害に対するプロトコルの再テストを作成することで、購入者を保護します。契約では、機械の能力不足またはパフォーマンス指標が満たされていないために最初のテストが失敗した場合に、誰が二次 FAT のコストを負担するかを規定する必要があります。
高級機械と安価な代替機械の償却を評価するには、長期的な視点が必要です。稼働時間が長く、メンテナンスのオーバーヘッドが低い機械は、初期資本支出をすぐに相殺します。安価な機械はラインの頻繁な停止に悩まされ、期待収量が損なわれ、生産されるユニット当たりの人件費が高騰します。
ブロー成形からパレタイズまでの完全な自動化の ROI を評価することが重要です。人件費が安い管轄区域であっても、人手による介入は汚染リスクをもたらし、最大スループットを制限します。完全に自動化されたシステムは、予測可能な出力と厳格な品質管理を提供します。これは、配布の規模を拡大するために不可欠です。
フィールド サービス技術者に対する保証された応答時間を評価することは、サービスを選択する際の重要な指標です。 ボトル入り飲料水機器のサプライヤー。サービス レベル アグリーメント (SLA) では、テクニカル サポートの利用可能性とリモート PLC 診断機能を明確に定義する必要があります。リモート アクセスにより、エンジニアはフライトを予約することなく、ソフトウェア障害のトラブルシューティングを即座に行うことができます。
地元の部品倉庫の近さと重要な摩耗部品の入手可能性を評価することで、ダウンタイムを最小限に抑えます。サプライヤーは、現場保管用の推奨在庫リストを提供し、充填ノズル、キャッピング チャック、空気圧シールなどの摩耗しやすいアイテムが常に手の届くところにあることを確認する必要があります。
高圧エアコンプレッサーと熱収縮トンネルの運用コストを計算すると、ラインの真のエネルギー効率プロファイルが明らかになります。ブロー成形には大量の圧縮空気が必要で、非効率な空気圧回収システムにより電気代が高騰します。
原水の流入と最終製品の流出の比率を監査すると、用水量と水の損失率が明らかになります。特に濾過の不良品と CIP リンスの回収に焦点を当てることで、リソース消費の最適化に役立ちます。最新のシステムでは、最終すすぎ水を回収して予備洗浄段階で再利用し、施設の環境フットプリントと水道コストを大幅に削減します。
A: 必要な設置面積は、容量と自動化レベルによって大きく異なります。コンパクトな 2,000 BPH ラインには 300 平方メートルが必要ですが、ブロー成形、加工、ロボットによるパレタイジングを備えた完全自動化された 24,000 BPH 施設では 2,000 平方メートルを超える可能性があります。常に、特定の建物の寸法に基づいて 3D AutoCAD レイアウトをリクエストしてください。
A: 標準リードタイムは通常、最初のデポジットの受領と技術図面の承認から 90 日から 150 日の範囲です。高度にカスタマイズされたラインや特殊な流量計充填バルブを必要とするラインでは、コンポーネントの調達によりリードタイムが最大 180 日延長される場合があります。
A: 年間売上目標を計画稼働時間で割ることにより、実際の生産能力を計算します。次に、その数値を目標の総合設備効率 (OEE) (通常は 75 ~ 80% と見積もられます) で割ります。これには、計画的なメンテナンス、CIP の衛生管理、および小規模な運用停止が含まれます。
A: 重力フィラーは液体の重さを利用して特定のレベルまでボトルを充填します。これは静止水に最適です。容積測定フィラーは、ピストンを使用して正確な量を吐出します。流量計システムは電子センサーを使用して液体の流れを正確に測定し、機械的接触を必要とせずに最高の精度と簡単な CIP 統合を提供します。
A: FAT は、機械がメーカーの施設から出荷される前に、契約上の速度と欠陥許容範囲を満たしていることを証明します。これにより、特定のボトルやキャップを使用して構造上の欠陥、ソフトウェアのバグ、マテリアルハンドリングの問題を特定できるため、工場現場でのコストのかかる改造を防ぐことができます。
A: 通常、地方自治体または州の取水許可、廃水排出許可、および環境影響評価が必要です。さらに、食品安全当局は、合法的に生産を開始する前に、施設レイアウト、配管材料、水処理プロセスの衛生適合証明を要求しています。