Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/08/2026 Origine: Sito

La messa in servizio di attrezzature per la produzione di bevande commerciali richiede ingenti investimenti in conto capitale e comporta pesanti interessi operativi. Quando i gestori dello stabilimento non riescono a controllare rigorosamente le specifiche dei macchinari, la struttura ne risente. Attrezzature scarsamente specificate garantiscono colli di bottiglia cronici, tassi elevati di difetti come inceppamenti di bottiglie e tappi che perdono, mancanze di conformità e un ridotto ritorno sull'investimento. Il confine tra un impianto di imbottigliamento altamente redditizio e un incubo di manutenzione costante si riduce alla fase iniziale di approvvigionamento e ingegneria.
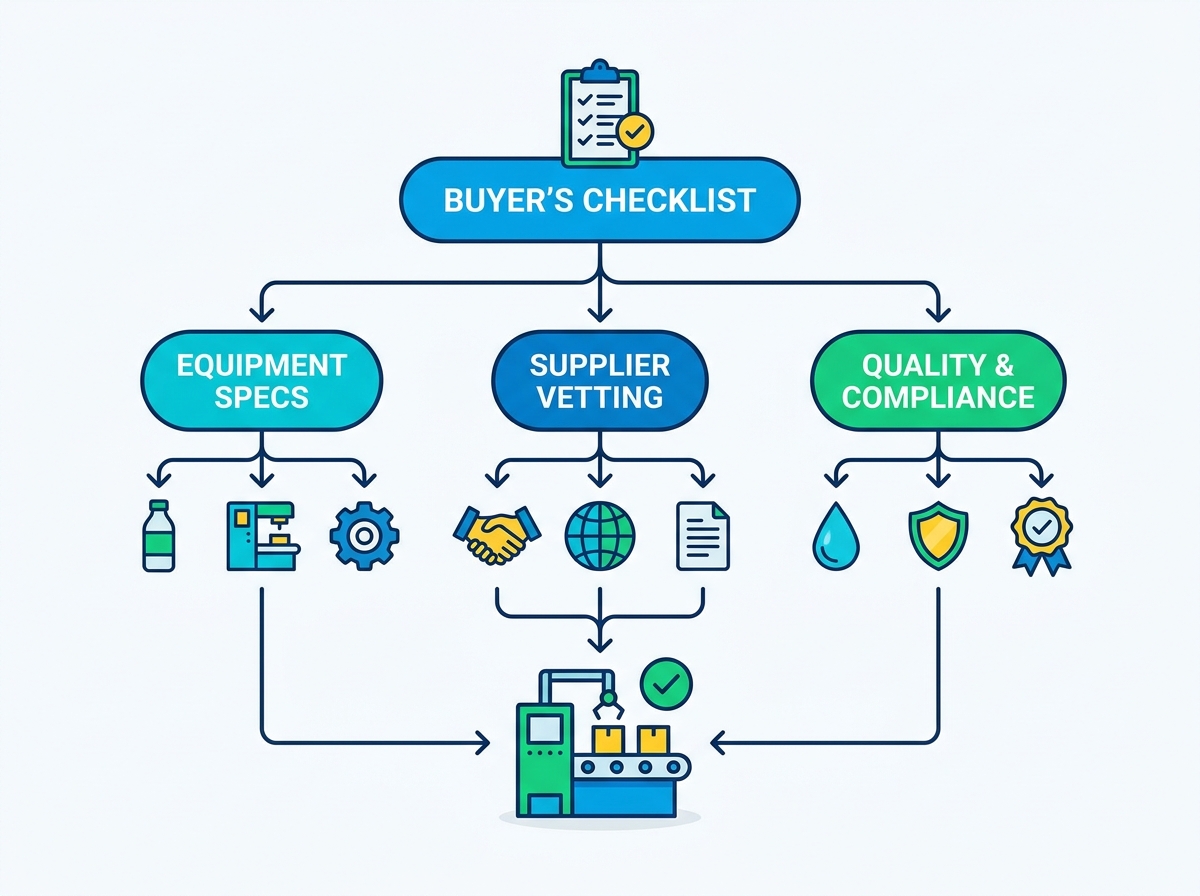
Per prevenire questi fallimenti, gli acquirenti hanno bisogno di un quadro sistematico e ingegneristico. È necessario valutare le specifiche tecniche, verificare le capacità di produzione del fornitore e identificare i rischi di implementazione molto prima di firmare un ordine di acquisto. Ciò significa analizzare la produttività effettiva, richiedere la qualità specifica dei componenti e garantire che i macchinari soddisfino esattamente i vincoli della struttura. L'applicazione di rigorosi standard tecnici durante il processo di acquisto garantisce che le apparecchiature funzionino continuamente, raggiungano gli obiettivi di produzione e mantengano l'affidabilità meccanica a lungo termine.
Allineare la capacità produttiva della macchina con la domanda del mercato localizzato è la base per progettare a impianto completo di produzione acqua . È necessario analizzare la distribuzione della popolazione, le limitazioni logistiche regionali e i picchi di consumo stagionali. Sopravvalutare la domanda ti lascia con risorse sottoutilizzate. Sottovalutarlo provoca l'esaurimento delle scorte e costringe a far funzionare le apparecchiature oltre gli intervalli di manutenzione. Calcoli accurati della produttività richiedono la differenziazione tra la capacità nominale pubblicizzata dal fornitore e le bottiglie all'ora (BPH) effettivamente operative.
La capacità della targa presuppone condizioni perfette. La produzione nel mondo reale prevede tempi di inattività pianificati per la manutenzione ordinaria, i cambi di formato e i processi di sanificazione Clean-In-Place (CIP). Una macchina da 12.000 BPH non produrrà 288.000 bottiglie in un periodo di 24 ore. È necessario calcolare l'efficacia complessiva dell'attrezzatura (OEE).
| della metrica | di definizione | Applicazione del campo |
|---|---|---|
| Capacità della targa | Velocità massima teorica in condizioni perfette. | Utilizzato per il dimensionamento di base delle apparecchiature, raramente ottenuto in modo continuo. |
| Disponibilità | Percentuale del tempo programmato in cui la macchina è in funzione. | Tiene conto di cambi formato, CIP e guasti meccanici. |
| Prestazione | Velocità di marcia effettiva rispetto alla velocità nominale. | Tiene conto di micro-stop, guasti dei sensori e ritardi dell'operatore. |
| Resa di qualità | Percentuale di bottiglie buone prodotte rispetto alla tiratura totale. | Tiene conto di bottiglie rifiutate, etichette disallineate e tappi difettosi. |
| Vero OEE | Disponibilità x Prestazioni x Qualità. | Il numero di produzione effettivo utilizzato per la pianificazione finanziaria. |
Le planimetrie e i layout delle tubazioni devono essere progettati per la modularità. Considerazioni sulla scalabilità consentono una futura espansione della capacità. Lascia spazio fisico per ulteriori soffiatrici o corsie di confezionamento secondario in modo da non dover abbattere muri quando la domanda aumenta.
La valutazione delle portate di estrazione sostenibili e della logistica del trasporto di acqua non depurata determina la redditività del tuo impianto. Le limitazioni dell'impatto ambientale alla sorgente o al pozzo determinano la quantità di acqua che puoi attingere legalmente. Il sistema di purificazione deve essere progettato per soddisfare lo specifico profilo fisico, chimico e microbiologico dell'acqua non depurata. Un'analisi di laboratorio completa stabilisce se il ciclo di trattamento richiede l'osmosi inversa, l'ultrafiltrazione, l'ozonizzazione, la sterilizzazione UV o una combinazione di queste fasi.
La gestione dei diritti idrici locali e internazionali è un ostacolo obbligatorio. I permessi di estrazione e i requisiti di conformità sanitaria per il trasferimento dalla fonte all’impianto devono essere garantiti in anticipo. Se la tua tecnologia di filtrazione non riesce ad allinearsi agli standard normativi, gli ispettori sanitari interromperanno la produzione.
La valutazione della flessibilità delle apparecchiature per diversi formati di contenitore su un'unica linea di produzione massimizza l'efficienza operativa. Molte strutture utilizzano bottiglie in PET, contenitori di vetro o caraffe sfuse da 3 a 5 galloni. Il macchinario deve adattarsi a queste variazioni con tempi di cambio produzione minimi. La versatilità del contenitore richiede binari di guida regolabili, stelle intercambiabili e valvole di riempimento adattabili.
La valutazione dell’impatto strutturale e meccanico dell’alleggerimento delle preforme in PET è un importante fattore ingegneristico. L’alleggerimento riduce il consumo di plastica, ma introduce gravi sfide durante il trasporto e il riempimento dell’aria ad alta velocità. Le pareti più sottili delle bottiglie si schiacciano facilmente sotto la pressione della tappatura e si deformano durante il trasporto. L'attrezzatura deve essere calibrata con precisione per movimentare contenitori fragili senza compromettere la stabilità della linea.
L'ispezione della qualità della saldatura e delle certificazioni dei materiali delle tubazioni a contatto con gli alimenti non è negoziabile. Le tubazioni sanitarie devono utilizzare acciaio inossidabile di alta qualità, in genere SUS304 o SUS316L, per prevenire la corrosione e l'accumulo di batteri. Sono necessarie finiture interne lisce e connessioni sanitarie Tri-Clamp per garantire che i processi CIP puliscano effettivamente le linee. La valutazione dei tassi di recupero e delle perdite di acqua di controlavaggio dei sistemi a membrana e dei media determina l'efficienza della configurazione di filtrazione.
Le membrane ad osmosi inversa (RO) rappresentano una spesa ricorrente e pesante. È necessario valutare la durata operativa prevista di queste membrane in caso di uso continuo. I sistemi ad alta efficienza riducono al minimo i flussi di scarto delle acque reflue, incidendo direttamente sull'economia operativa della struttura.
Il nucleo di qualsiasi la linea di imbottigliamento automatica dell'acqua è il sistema triblock. La valutazione della precisione della valvola di riempimento previene la perdita di prodotto. A seconda del prodotto, è necessario scegliere tra valvole di riempimento a gravità, isobariche o con flussometro elettronico. La tecnologia del flussometro offre una precisione superiore e una perfetta compatibilità CIP.
Il controllo della coppia della testa di tappatura previene lo sfilamento del filo e garantisce una tenuta uniforme. Il controllo delle teste di tappatura ad isteresi magnetica meccanica o dei sistemi servo-azionati è necessario per mantenere una forza di applicazione costante. L'analisi dei design dei trasportatori pneumatici e dei trasferimenti con bloccaggio del collo ad alta velocità aiuta a eliminare graffi e inceppamenti delle bottiglie. La corretta movimentazione del collo garantisce che le bottiglie leggere si muovano senza problemi attraverso il triblocco senza deformazioni.
Il confronto tra i sistemi di etichettatura hot melt alimentati a bobina, con colla a freddo e con maniche termoretraibili implica l'analisi dell'utilizzo dell'adesivo, della precisione di taglio e del costo unitario. L'efficienza dell'applicatore dell'etichettatrice influisce direttamente sull'aspetto visivo del prodotto finale. Un’etichetta disallineata danneggia immediatamente la percezione del marchio.
| della tecnologia di etichettatura | sulla migliore applicazione | Considerazioni operative |
|---|---|---|
| Hot Melt alimentato a bobina | Bottiglie d'acqua in PET ad alta velocità. | Richiede un controllo preciso della temperatura; costo per etichetta più basso. |
| Manica termoretraibile | Bottiglie sagomate che richiedono una grafica a 360 gradi. | Richiede un tunnel di termoretrazione a vapore o elettrico; costo del materiale più elevato. |
| Colla fredda | Bottiglie di vetro (acqua premium). | Velocità più lente; richiede una pulizia frequente del caricatore. |
| Sensibile alla pressione | Vetro premium o PET specializzato. | Alta precisione; costoso spreco di carta di supporto. |
L'affidabilità dell'imballaggio secondario garantisce il prodotto per la distribuzione. La valutazione dei tunnel di termoretrazione, delle confezionatrici wrap-around e dei sistemi di pallettizzazione robotizzati è necessaria per ottimizzare l'efficienza del consumo di film. La stabilità del carico dei pallet deve essere garantita per evitare danni durante il trasporto, richiedendo un controllo preciso della tensione negli avvolgitori e un posizionamento accurato da parte dei robot di pallettizzazione.
Revisione delle capacità del team di ingegneri di a Il produttore della linea di produzione di acqua in bottiglia è essenziale prima di firmare un contratto. Un fornitore competente fornisce layout dettagliati dell'impianto AutoCAD 3D su misura per i vincoli strutturali della vostra struttura. Questa pianificazione spaziale previene ritardi di installazione causati da soffitti bassi, corridoi stretti o posizionamento inadeguato del drenaggio.
Valutare l'esperienza del produttore nella configurazione di sistemi sincronizzati integrati è fondamentale. Esiste un'enorme differenza operativa tra un fornitore che progetta una linea coesa e sincronizzata e uno che si limita a mettere insieme apparecchiature disgiunte di terze parti. I sistemi integrati condividono un'architettura di controllo centralizzata, consentendo una modulazione uniforme della velocità su tutte le macchine durante piccole interruzioni a valle.
La verifica degli standard globali sui macchinari protegge il tuo investimento e garantisce la sicurezza degli operatori. Richiedi marchi CE, elenchi UL e certificazioni del sistema di gestione della qualità ISO 9001. L'obbligo di materiali approvati dalla FDA per tutti i componenti, le guarnizioni e gli anelli di tenuta a contatto con il prodotto previene la contaminazione e le interruzioni normative.
È inoltre necessario verificare la conformità con le linee guida degli organismi commerciali regionali e globali. L'adesione agli standard dell'International Bottled Water Association (IBWA) e dell'Organizzazione mondiale della sanità (OMS) dimostra che il produttore comprende i severi requisiti sanitari dell'industria delle bevande.
Garantire che la linea utilizzi marchi pneumatici e di automazione standardizzati a livello globale è un fattore importante per garantire tempi di attività a lungo termine. I componenti di Siemens, Rockwell Automation, Festo e SEW-Eurodrive sono prontamente disponibili in tutto il mondo. Se un sensore proprietario si guasta, la fornitura di un sensore sostitutivo da un marchio localizzato e sconosciuto interrompe la produzione per settimane.
La conferma della proprietà del software impedisce il vincolo del fornitore. Il codice PLC deve essere non proprietario, open source e dotato di documentazione completa. Se il produttore crittografa la logica del PLC, il team di manutenzione interno non può risolvere i guasti o ottimizzare i tempi della macchina senza pagare tariffe esorbitanti per il supporto del fornitore remoto.
La necessità di spedire preforme, tappi, etichette e cartoni esterni per la produzione effettiva allo stabilimento del produttore non può essere sopravvalutata. L'esecuzione di test di prova con contenitori generici forniti dal fornitore non riesce a replicare le tolleranze di produzione effettive. Le bottiglie generiche hanno finiture del collo o spessori delle pareti diversi, mascherando i problemi di gestione che emergono immediatamente una volta che la macchina raggiunge la vostra struttura.
I test con materiali specifici dell'acquirente evidenziano difetti nelle dimensioni della stella, nelle impostazioni della coppia di chiusura e nelle lame di taglio dell'etichettatrice. L'identificazione di questi problemi durante il FAT consente al produttore di lavorare nuove parti o regolare i parametri del software prima che l'apparecchiatura venga imballata per la spedizione all'estero.
L'impostazione di criteri di test quantitativi è l'unico modo per convalidare le prestazioni della macchina. I protocolli di test di funzionamento a secco e ad umido devono includere il funzionamento continuo della linea integrata al 110% della velocità nominale per un blocco orario specificato. Questo stress test rivela problemi di sovraccarico termico nei motori e discrepanze di temporizzazione nei trasportatori di trasferimento.
È obbligatorio stabilire limiti di riferimento rigorosi per gli scarti. Le tolleranze ammissibili per i difetti devono essere documentate nel contratto. Ciò include le percentuali massime accettabili per etichette disallineate, bottiglie con punta e difetti di sigillatura. Se la macchina supera questi tassi di difetto durante il FAT, non supera il test.
L'ispezione della pulizia del cablaggio dell'armadio elettrico, degli interruttori di interblocco di sicurezza e delle finiture di saldatura fornisce informazioni sulla qualità della costruzione. Un controllo visivo e strutturale garantisce che la macchina soddisfi gli standard sanitari concordati. Le saldature approssimative con valori Ra scarsi ospitano batteri e compromettono la sicurezza del prodotto.
La creazione di clausole penali chiare, tempistiche di modifica e protocolli di nuovo test per i guasti FAT protegge l'acquirente. Il contratto deve stabilire chi sostiene il costo di un FAT secondario se il test iniziale fallisce a causa di incompetenza meccanica o parametri di prestazione non soddisfatti.
Valutare l’ammortamento dei macchinari premium rispetto ad alternative più economiche richiede una prospettiva a lungo termine. I macchinari con tempi di attività più elevati e costi di manutenzione inferiori compensano rapidamente la spesa in conto capitale iniziale. I macchinari a basso costo soffrono di frequenti interruzioni delle linee, che distruggono le aspettative di rendimento e gonfiano i costi della manodopera per unità prodotta.
Valutare il ROI dell’automazione completa, dal soffiaggio alla pallettizzazione, è fondamentale. Anche nelle giurisdizioni con bassi costi di manodopera, l’intervento manuale introduce rischi di contaminazione e limita la produttività massima. I sistemi completamente automatizzati forniscono risultati prevedibili e un rigoroso controllo di qualità, essenziali per scalare la distribuzione.
La valutazione dei tempi di risposta garantiti per i tecnici dell'assistenza sul campo è un parametro chiave nella scelta di un fornitore di attrezzature per acqua in bottiglia . Gli accordi sul livello di servizio (SLA) dovrebbero definire chiaramente la disponibilità del supporto tecnico e le capacità di diagnostica remota del PLC. L'accesso remoto consente agli ingegneri di risolvere istantaneamente i guasti del software senza prenotare un volo.
Valutare la vicinanza dei magazzini locali dei ricambi e la disponibilità dei componenti critici soggetti a usura riduce al minimo i tempi di inattività. Il fornitore deve fornire un elenco di inventario consigliato per lo stoccaggio in loco, garantendo che gli articoli soggetti a elevata usura come ugelli di riempimento, mandrini di tappatura e guarnizioni pneumatiche siano sempre a portata di mano.
Il calcolo del costo operativo dei compressori d'aria ad alta pressione e dei tunnel di termoretrazione rivela il vero profilo di efficienza energetica della linea. Lo stampaggio a soffiaggio richiede enormi quantità di aria compressa e sistemi di recupero pneumatico inefficienti fanno salire alle stelle le bollette elettriche.
L’analisi del rapporto tra acqua grezza in entrata e prodotto finito in uscita evidenzia i rapporti di utilità e perdita d’acqua. Concentrarsi specificamente sugli scarti di filtrazione e sul recupero del risciacquo CIP aiuta a ottimizzare il consumo di risorse. I moderni sistemi catturano e riutilizzano l'acqua del risciacquo finale per le fasi di lavaggio preliminari, riducendo significativamente l'impatto ambientale della struttura e i costi idrici comunali.
R: L'ingombro richiesto varia notevolmente in base alla capacità e ai livelli di automazione. Una linea compatta da 2.000 BPH potrebbe richiedere 300 metri quadrati, mentre un impianto completamente automatizzato da 24.000 BPH con soffiaggio, lavorazione e pallettizzazione robotizzata può superare i 2.000 metri quadrati. Richiedi sempre un layout 3D AutoCAD basato sulle dimensioni specifiche del tuo edificio.
R: I tempi di consegna standard variano tipicamente da 90 a 150 giorni dal ricevimento del deposito iniziale e dall'approvazione dei disegni tecnici. Le linee altamente personalizzate o quelle che richiedono valvole di riempimento del flussometro specializzate possono prolungare i tempi di consegna fino a 180 giorni a causa dell'approvvigionamento dei componenti.
R: Calcola la capacità effettiva prendendo il tuo obiettivo di vendita annuale e dividendolo per le ore operative pianificate. Quindi, dividi quel numero per l'efficacia complessiva delle apparecchiature (OEE) target, solitamente stimata al 75-80%. Ciò tiene conto della manutenzione pianificata, della sanificazione CIP e delle interruzioni operative minori.
R: I riempitori a gravità utilizzano il peso del liquido per riempire le bottiglie fino a un livello specifico, ideale per l'acqua naturale. Le riempitrici volumetriche utilizzano pistoni per erogare un volume esatto. I sistemi di flussometro utilizzano sensori elettronici per misurare con precisione il flusso del liquido, offrendo la massima precisione e l'integrazione CIP più semplice senza contatto meccanico.
R: Un FAT dimostra che il macchinario soddisfa le velocità contrattuali e la tolleranza ai difetti prima di lasciare lo stabilimento del produttore. Ti consente di identificare difetti strutturali, bug del software e problemi di movimentazione dei materiali utilizzando bottiglie e tappi specifici, evitando costose modifiche in fabbrica.
R: In genere sono necessari permessi comunali o statali per l'estrazione dell'acqua, licenze per lo scarico delle acque reflue e valutazioni di impatto ambientale. Inoltre, le autorità per la sicurezza alimentare richiedono certificazioni di conformità sanitaria per il layout della struttura, i materiali delle tubazioni e i processi di trattamento dell’acqua prima che la produzione possa iniziare legalmente.