
カードの完全性は施設の収益性に直接影響します。加工中のわずかな機械的せん断でも、ホエー中の脂肪とタンパク質が大幅に失われます。生産のスケールアップでは、多くの場合、激しいポンピング、乱流の撹拌、不適切に設計された移送ポイントが発生します。これらの要因は、繊細な凝塊構造を粉砕します。粉々になったカードは全体の収量を低下させ、最終製品の水分レベルが不安定になります。カード構造は、形成された瞬間からプレスまたは包装段階に至るまで保護する必要があります。特殊な低せん断装置を評価し、お客様のシステムに統合します。 チーズ生産ラインは この問題を解決します。このガイドでは、カードを優しく取り扱うために施設を最適化するために必要な正確な機器と評価基準について詳しく説明します。収量を維持し、厳格な品質基準を維持するバット、ポンプ、移送システムの選択方法を学びます。
収量の維持: 丁寧な取り扱いにより、ホエー中の微粒子と脂肪の損失が最小限に抑えられ、製造工程のマスバランスと収益性が直接的に改善されます。
機器の特殊性: 標準的な衛生ポンプでは不十分です。カードの完全性を確保するには、特殊な低せん断ポンプ (サインポンプや蠕動ポンプなど) と最適化されたチーズバットが必須です。
プロセス固有の構成: ホワイト チーズの生産ラインでは、水分目標やカードの硬さが異なるため、チェダー チーズの生産ラインと比べて、取り扱い許容誤差が大きく異なります。
カードの完全性のための厳密なベースライン指標を確立する必要があります。ホエー脂肪含有量を 0.25 ~ 0.30% 未満に保つことに重点を置きます。ホエータンパク質と微粒子のレベルは 100 ~ 150 mg/L 未満に保つ必要があります。これらのベンチマークを超えると、重大な機械的損傷が発生していることを示します。ホエイ微粒子の 1% の増加は、大幅な収量の損失に直接つながります。年間生産サイクル全体で、加工乳 100 ポンドあたり 1% が失われると、利益率が破壊されます。この損失は、チーズに保持されている脂肪とタンパク質の質量バランスと、ホエーの流れに漏れ出るもののバランスを測定することで計算できます。
これらの指標を適切に追跡するには、工場管理者は毎日のサンプリング ルーチンを実装する必要があります。清澄化が起こる前に、ホエーサンプルを一次排水ポイントから直接抜き取ります。これにより、バットおよび移送段階で加えられた機械的損傷が最も正確に表現されます。これらの毎日の数値を過去の平均と比較して、機器の磨耗やオペレーターのエラーを早期に発見します。
| 乳漿脂肪含有量 (%) | 乳漿微粒子 (mg/L) | カードの完全性ステータス | 必要なアクション |
|---|---|---|---|
| 0.25%未満 | 100未満 | 素晴らしい | 現在のパラメータを維持する |
| 0.26%~0.30% | 100~150 | 許容できる | ポンプ速度を監視する |
| 0.31%~0.40% | 151~250 | 貧しい | バルブの位置とパイプの曲がりを監査する |
| 0.40%以上 | 250以上 | 重大な障害 | 生産を停止し、撹拌機とポンプを点検します |
機械的剪断によりカードの物理的マトリックスが破壊されます。標準的な配管システム内の乱流と圧力降下は、壊れやすい凝固物では耐えられない力を及ぼします。カードがパイプの鋭い曲がりや制限バルブに当たると粉々になります。相乗的なストレスにより、この構造破壊が加速されます。これは、物理的衝撃と熱的衝撃が組み合わさった場合に発生します。熱いカードを冷たいパイプにポンピングしたり、機械的負荷がかかった状態で急激な温度変化にさらしたりすると、即座に断片化が発生します。
ここでは流体力学が大きな役割を果たします。層流が目標です。流体速度がパイプ直径の最適なしきい値を超えると、流れは乱流になります。この乱流によってマイクロ渦が発生し、カード粒子が外側から内側へと引き裂かれます。乱流条件下での移送距離が長くなるほど、生成される微粉の割合が高くなります。
粉々になったカードは最終製品を台無しにしてしまいます。これらは、チーズブロック全体に非常に不均一な水分分布をもたらします。この水分の変化により、重大なテクスチャ欠陥が発生します。熟成した製品では、ペーストっぽさ、チョークさ、またはもろい口当たりに気づくでしょう。商業的な格付け業者は、これらの欠陥があるチーズを格下げします。格下げされたチーズはプレミアム価格の数分の一で販売され、収量の低下による当初の経済的損失がさらに大きくなります。
さらに、水分が不均一であると、予期せぬ熟成が発生します。水分の多い領域では異臭や望ましくない細菌の増殖が発生する可能性がありますが、乾燥した領域では目的の風味プロファイルを発現させることができません。この矛盾によりブランドの評判が傷つき、販売業者からの出荷拒否につながります。
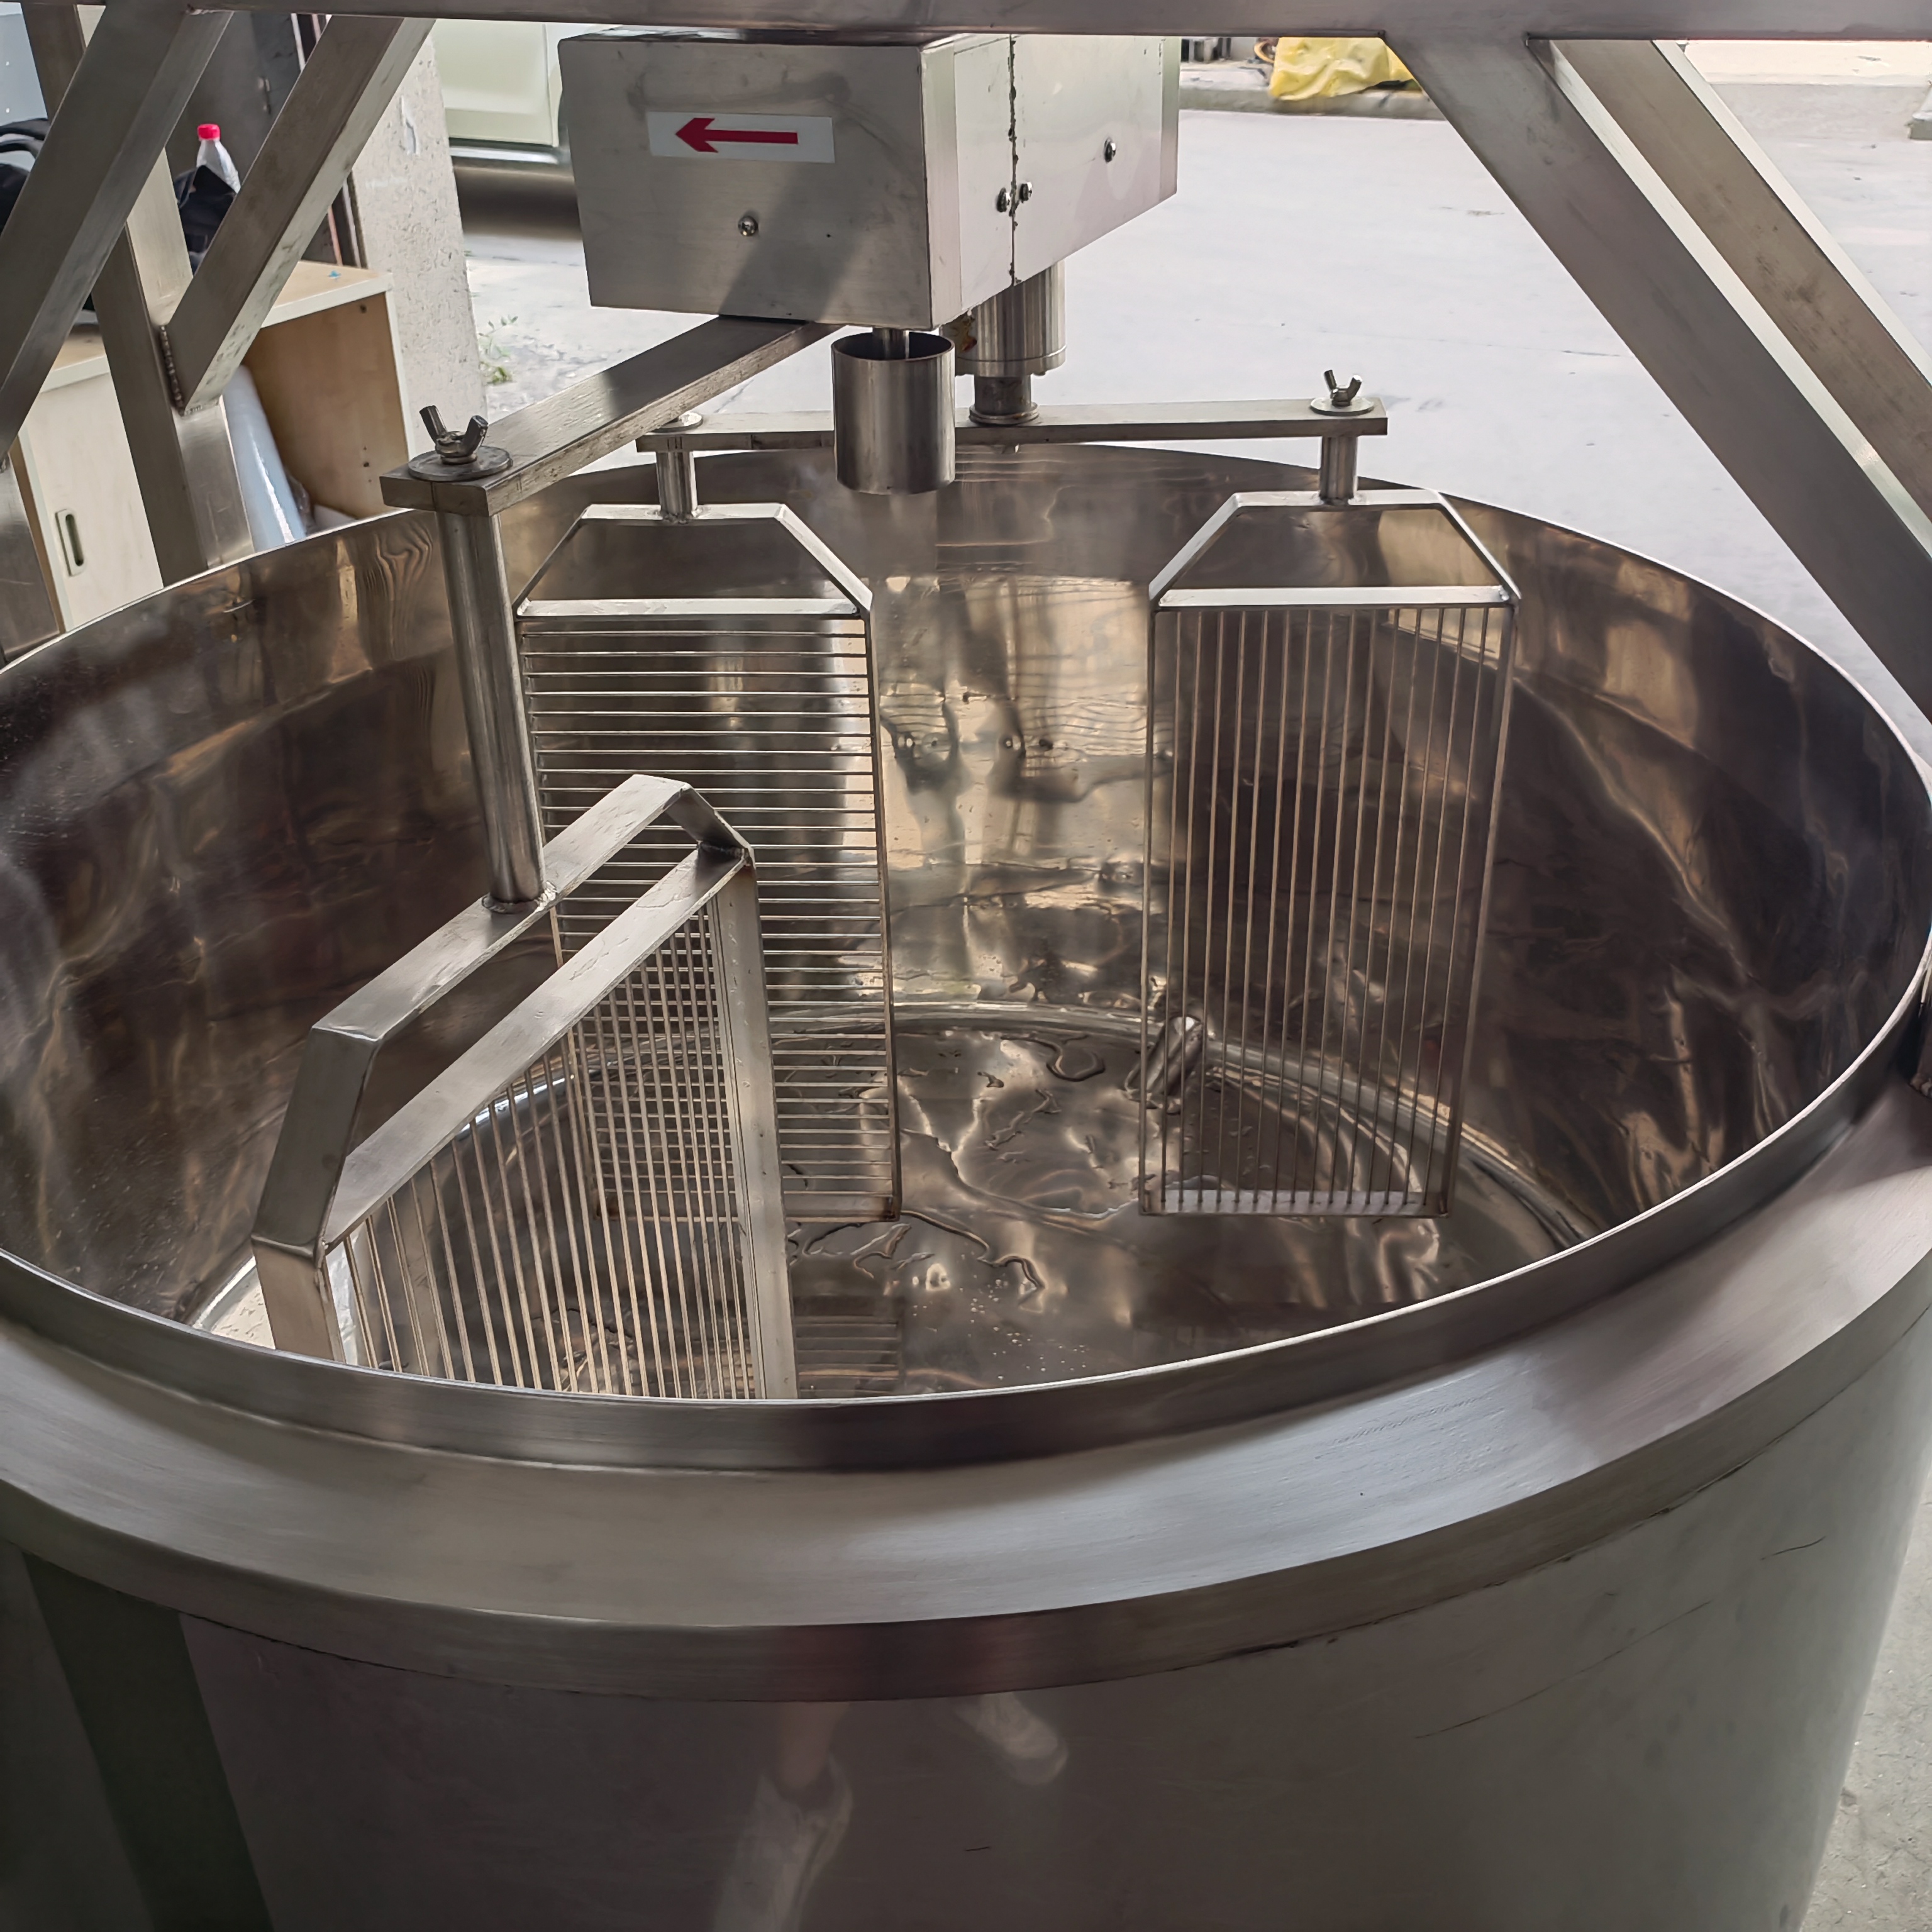
あなたのジオメトリ チーズバットは 初期の撹拌ダイナミクスを決定します。 Double-O および密閉型水平設計により、標準の O 型バットよりもデッドゾーンが最小限に抑えられます。デッドゾーンをなくすことで、局所的な過度の撹拌を防ぎます。ブレードの形状も同様に重要です。かみそりのように鋭い極薄の刃が凝塊をきれいにスライスします。厚いワイヤーグリッドがカードを圧縮して引き裂き、脂肪の即時損失を引き起こします。切断速度プロファイルも制御する必要があります。可変速ドライブにより、段階的な減速曲線が可能になります。これにより、壊れやすいカード粒子を引き裂くことなく、穏やかな切断から制御された離水までプロセスがスムーズに移行します。
バットのブレードに切れ味やバリがないか毎週点検してください。
正確な RPM 値を保証するために、可変速ドライブを毎月校正してください。
泡立ちや構造的損傷の原因となる空気の侵入を防ぐため、撹拌機のシャフト シールが損傷していないことを確認してください。
毎年染料テストを実行して、撹拌サイクル中にデッドゾーンがないことを視覚的に確認してください。
標準的な遠心ポンプはカード構造を破壊します。移送アプリケーション用に、ローブ、ペリスタルティック、および正弦波ポンプを評価する必要があります。サインポンプは、このタスクの業界標準として機能します。脈動を最小限に抑え、搬送中のせん断を実質的にゼロにします。配管構造にも慎重な設計が必要です。標準の 90 度エルボの代わりに、3D または 5D 長半径ベンドを利用します。制限バタフライバルブではなくフルポートバルブを選択してください。これらの選択により、速度スパイクが防止され、流路内の物理的な障害が排除されます。
新しい移送システムを設置する場合、ポンプ自体と同じくらいレイアウトも重要です。標高変更の合計数を最小限に抑えます。カードとホエイの混合物が押し上げられるたびに、より多くのポンプ圧力が必要となり、ポンプ ハウジング内の滑りが増加します。機械的せん断の主な原因はスリップです。
カードからホエーを分離するには、圧縮を防ぐために穏やかな取り扱いが必要です。回転式ふるい分けドラムと穴あき排水ベルトは、優れた低せん断分離を実現します。これらの画面への転送ポイントは非常に重要です。落下高さが低いディストリビュータが衝撃による損傷を防ぎます。穏やかなカード分配プレートが製品を排水面全体に均一に広げます。これにより、凝集が防止され、カードが型に入る前に水分が均一に減少します。
バットを上昇させると、重力が排水装置とプレス装置に供給されるようになります。重力システムにより機械ポンプが不要になり、せん断が大幅に軽減されます。ただし、重力システムには限界があります。施設の高さの制限により、上昇が不可能になることがよくあります。重力システムでの落下高さが高すぎると、依然として衝撃による損傷が発生します。重力による供給が不可能な場合は、特殊な機械的搬送に頼らなければなりません。真空搬送システム、水路、低摩擦メカニカルベルトは、正しく校正されていれば安全な代替手段となります。
水分の多い未熟なカードは細心の注意を必要とします。あ ホワイトチーズの生産ラインは、 フェタチーズやケソ フレスコなどの非常に壊れやすい製品を扱います。超低速撹拌プロトコルを実装する必要があります。弱い構造をサポートするには、特殊なブロック金型が必要です。多くの最新の施設では自動限外濾過システムが使用されています。これらのシステムは従来のカード切断を完全に回避し、繊細なマトリックスを保存します。注入および分配装置は、カードが型内で固まる前に構造が崩れるのを防ぐために、スムーズに動作する必要があります。
転送のタイミングも非常にデリケートです。適切な pH と硬さに達する前にカードを移動すると、型に入るときにカードが崩壊します。オペレーターは目視による推定ではなく、正確な pH メーターと自動タイマーに頼らなければなりません。
粉砕カードと塩漬けカードには、異なる取り扱いパラメーターが必要です。あ チェダー チーズの生産ラインは、 連続チェダーリング ベルトまたは従来の手動製粉に依存しています。自動製粉、塩漬け、空気輸送装置は完全に校正されている必要があります。空気速度が高すぎる場合、装置はプレスする前にカードを粉砕します。また、塩味ホエーの回収およびリサイクル中に、相互汚染や構造劣化を防ぐためにカードを慎重に管理する必要があります。
塩分分布は均一でなければなりません。塩漬け機構が集中領域に重い荷重を投入すると、オペレータはカードを適切に混合するために過度に撹拌する必要が生じます。この後期段階の撹拌は、大量の罰金の発生源となります。ベルトに沿って移動するカードに均一に粉をかける精密な回転式ソルターに投資します。
穏やかなハンドリング機構は、多くの場合、複雑な内部形状を特徴としています。サインポンプと特殊なバルブには可動部品とシールがあり、衛生管理が複雑になります。穏やかな取り扱い機能と定置洗浄互換性のバランスを取る必要があります。の チーズ製造機は、 毎日手作業で分解する必要がなく、衛生状態が検証可能でなければなりません。機器にデッドレッグがないか検査し、すべてのシールが CIP 化学物質に完全にアクセスできることを確認します。
柔軟な要素は時間の経過とともに劣化します。サインポンプのスクレーパーゲート、ペリスタルティックホース、バットシールは絶えず酷使されています。これらは、毎日の CIP 化学物質、熱サイクル、および継続的な機械的ストレスに耐えます。購入する前に、これらの摩耗部品の予想ライフサイクルを評価してください。コンポーネントの故障が頻繁に発生すると、計画外のダウンタイムが発生し、製品が汚染される可能性があります。高温用途向けに設計された耐久性のある食品グレードのエラストマーを使用した機器を選択してください。
プログラマブル ロジック コントローラーは、手動操作に比べて優れた一貫性を提供します。 PLC の統合により、ポンプ速度、バルブ作動、撹拌機の RPM が自動的に管理されます。システムは、リアルタイムの粘度、濁度、温度データに基づいてこれらのパラメーターを調整します。手動制御に依存すると人的ミスが発生します。オペレーターがプロセスを急ぐと、剪断力が増大し、カードに損傷を与える可能性があります。自動化により最適な速度曲線がロックされ、優しいハンドリングが実現します。
連続生産ラインはより高いスループットを提供しますが、完全に調整されていない場合、せん断が発生する可能性が高くなります。バッチ処理により、穏やかなハンドリングパラメータの制御が容易になります。ただし、バッチ システムではより大きな設備面積が必要となり、全体的なスループットは低くなります。これらの概念的なトレードオフと、施設の規模および生産目標を比較検討する必要があります。空間的制約を損なうことなく、収量を最大化する構成を選択してください。
新しい低せん断ポンプを既存のサイズの小さい配管に改造すると、重大なリスクが生じます。パイプの直径が小さいと、流速、摩擦、せん断が増加します。これでは、新しいポンプの利点が無効になります。機器を購入する前に、施設の包括的な油圧監査を義務付ける必要があります。パイプの直径が、新しい低せん断ポンプに必要な最適な流速と一致していることを確認してください。
オペレータは、生産の実行をスピードアップするために自動化されたパラメータをオーバーライドすることがよくあります。このオペレータ エラーにより、カードの整合性が破壊されます。厳格な標準操作手順を作成する必要があります。すべてのヒューマン マシン インターフェイス パネルでロールベースのアクセス制御を利用します。ナイフとポンプの速度曲線をロックして、許可された担当者のみがそれらを変更できるようにします。適切なトレーニングにより、オペレーターは、優しい取り扱いプロトコルをオーバーライドすることによる経済的影響を確実に理解できます。
現在のホエイ脂肪とタンパク質の損失を監査して、改善のための明確なベースラインを確立します。
施設のレイアウトを評価して、重力供給システムが構造的に実行可能かどうかを判断します。
ポンプとバットの選択は、チーズの種類に応じた特定の水分と硬さの要件に厳密に合わせてください。
新しい機器を購入する前に、プロセス エンジニアと協力して包括的な油圧監査と現場監査を実施します。
パイロットスケールの装置トライアルをリクエストして、特定の製品配合における低せん断性能を検証してください。
A: 正弦波ポンプと蠕動ポンプは、せん断に敏感な固体の取り扱いに優れています。サインポンプは実質的に脈動がゼロで製品の完全性を維持し、遠心ポンプによくある構造の断片化を防ぎます。
A: Double-O バットでは、重複する逆回転撹拌機を利用してデッドゾーンを排除しています。これにより、均一な切断が保証され、切断不足と局所的なカードポケットの過度の撹拌の両方が防止され、収量が最大化されます。
A: 切れ味の悪い刃や太いワイヤーナイフは、カードをスライスするのではなく、引き裂いて砕いてしまいます。この機械的な引き裂きにより、大量の脂肪とタンパク質がホエーに放出され、カード微粒子が増加して収量が減少します。
A: ホワイトチーズは、壊れやすいカードを保護するために、高水分で超低剪断の取り扱いが必要です。チェダーチーズの生産には、積極的な粉砕、塩漬け、連続ベルトプレスが含まれており、より硬いカードを粉砕せずに処理できるように調整された装置が必要です。
A: 遠心分離沈殿物検査を使用して、ホエーに浮遊微粒子がないか検査してください。標準的な化学分析によって乳清脂肪の割合を測定し、バッチごとのチーズ全体の収量を注意深く追跡します。
A: いいえ。重力供給によりポンプからの機械的せん断は軽減されますが、不適切なバルブの選択、過度の落下高さ、または高角度のスライド シュートにより、カードに深刻な衝撃による損傷が生じる可能性があります。
A: 機器をアップグレードすると、通常、歩留まりが向上するため、すぐに元が取れます。ホエーに失われる脂肪とタンパク質を保存することにより、多くの施設では 12 ~ 18 か月以内に投資収益率が見込まれます。