

機器の故障が乳製品の腐敗の最大 40% を引き起こすことをご存知ですか?私は加工エンジニアとして、これを工場現場で直接見てきました。信頼できる管状 UHT 滅菌器のサプライヤーを見つけるには、調達シートのチェックボックスにチェックを入れるだけで済むことはほとんどありません。間違った選択をすると、チューブが詰まり、予期せぬダウンタイムが発生し、高額な費用が発生し、プレミアム製品のバッチが完全に台無しになる可能性があります。この投稿では、標準的なセールストークを徹底的に解説します。メーカーを評価し、実際の熱力学的能力を比較し、プラントに可能な限り最高の処理 ROI を確保する方法を正確に学びます。
今日、乳製品と飲料の加工におけるリスクは信じられないほど高くなります。製品の安全性、賞味期限の延長、致命的な生産停止の回避は、基本的に熱処理の精度にかかっています。超高温 (UHT) 処理は、現代の食品生産に完全な革命をもたらしました。飲料の栄養価や風味プロファイルを損なうことなく、商業的な無菌性を確保します。しかし、混雑した世界市場をナビゲートして適切な製造パートナーを見つけるのは、大変なことだと感じるかもしれません。このガイドでは、ベンダーを評価するための重要な技術基準について説明します。これにより、産業上の重い負荷の下でも実際に機能する機器を入手できます。
機器の仕様に入る前に、飲料市場がどこに向かっているのかを理解することが重要です。最近の業界トレンド分析では、持続可能な熱処理への大規模な移行と植物ベースの飲料の急速な台頭が明らかになりました。標準的な牛乳は、加熱すると予想通りの挙動を示します。しかし、オーツ麦、豆乳、またはアーモンドミルクを加工すると、その独特のデンプンとタンパク質の組成により、まったく新しい汚れの問題が生じます。
同時に、世界的なエネルギーコストが高騰する中、現代の飲料メーカーはもはや基本的な滅菌だけを求めているわけではありません。工場管理者は、甚大な光熱費を相殺するために、超高回生能力を備えたシステムを積極的に優先しています。サプライヤーが熱回収率やチューブ設計で複雑な植物ベースのタンパク質をどのように処理するかについて議論していない場合、そのサプライヤーは現在の技術の進歩から遅れている可能性があります。
装置メーカーとの協議を開始する前に、プラントエンジニアは正確な処理パラメータを徹底的に定義する必要があります。さまざまな飲料は、極度の熱にさらされると独特の熱力学的挙動を示します。専門チームと提携するには、まず原材料の物理的および化学的特性を綿密に把握する必要があります。
乳製品の加工には、主に脂肪分と複雑なタンパク質構造が原因で、非常に特殊な熱的課題が生じます。たとえば、生乳が 135°C を超える温度にさらされると、ベータ ラクトグロブリンなどのホエータンパク質が急速に変性します。工場の現場では、この生化学的変化がタンパク質の汚れ、つまり熱交換器の内壁に蓄積する頑固な焦げた皮の形成につながります。その結果、汚れ率が高いと熱伝達効率が大幅に低下し、オペレーターは時期尚早の洗浄サイクルのために生産を停止せざるを得なくなります。
このコストのかかる問題を軽減するには、高品質の製品に投資する必要があります。 UHT牛乳滅菌器 は絶対の必需品です。これらの高度なシステムは、最適化された流れダイナミクスと高精度の温度勾配を備えています。このシステムは、チューブ内で高速を維持することにより、内面を継続的にこする乱流を確保し、局所的な過熱を防ぎます。さらに、堅牢な熱回収システムは、乳製品に熱衝撃を与えることなく冷却段階を制御するように設計されています。これにより、栄養プロファイルが維持され、望ましくないメイラード反応 (褐変) が防止されます。
フルーツ ジュースには、まったく異なる一連のエンジニアリングのハードルが生じます。酸性度が高い (pH が低い) 場合、機器の冶金には優れた耐食性が求められます。さらに、ジュースには果肉、繊維が含まれることが多く、使用する果実濃縮物に応じて粘度レベルが異なります。加熱チャネルの設計が適切でないと、これらの粒子が橋渡しし、深刻な圧力低下や閉塞を引き起こします。
堅牢な ジュース殺菌機は 通常、波形チューブまたは同心のチューブインチューブ設計を利用します。具体的には、コルゲートチューブは流量が低い場合でも人為的な乱流を引き起こします。これにより、マンゴーピューレのような濃厚で粘稠な液体全体に均一な熱分布が保証されます。自然な風味プロファイルとビタミン C 含有量を維持しながら、ペクチンメチルエステラーゼなどの腐敗酵素を不活性化するには、急速で均一な加熱が不可欠です。チューブインチューブ システムの幅広で遮るもののない流路により、ファイバーはラインを詰まらせることなくシームレスに通過します。
施設をアップグレードするとき、調達管理者はプレート式熱交換器とチューブラー システムの違いを比較検討することがよくあります。プレートシステムは基本的な流体処理に適していますが、チューブラー技術は複雑な高温用途に対して明確な操作上の利点を提供します。
プレート式殺菌装置は、ゴム製ガスケットで分離された一連の積み重ねられた金属プレートに依存しています。水や薄いスープなどの透明で低粘度の液体には効果的ですが、果肉状のジュースや粘性のある乳製品濃縮物を処理する場合、プレート間の狭いチャネルが非常に詰まりやすくなります。対照的に、チューブラー システムは完全に溶接されたステンレス鋼で構築されており、プレート間ガスケットの必要性が完全に排除されています。この構造的完全性により、ガスケットの吹き抜けや内部の相互汚染のリスクを伴うことなく、非常に高い動作圧力に対処できます。
| の動作機能 | チューブラー UHT システム | プレート熱交換器 |
|---|---|---|
| 微粒子の処理 | 優れています (果肉、繊維、角切りの果物を扱います) | 不良(目詰まりが早い) |
| 最高使用圧力 | 非常に高い(完全溶接構造) | 制限あり(ゴムパッキンによる制限あり) |
| 連続稼働時間 | ロング(高速度により汚れが軽減されます) | 短い (頻繁な CIP サイクルが必要) |
| メンテナンスの複雑さ | 低い (摩耗部品が少なく、SIP/CIP が容易) | 高 (何百ものガスケットを交換する必要がある) |
現在標準を使用している多くの施設 HTST 処理装置 (高温短時間、通常は約 72°C ~ 85°C で 15 秒間動作) には限界があります。厳格で継続的なコールドチェーン物流を必要とする、賞味期限の短い製品しか生産できません。プラントが長期保存寿命 (ESL) 市場または収益性の高い常温流通市場に参入することを戦略的に決定した場合、完全な UHT 管状システムへのアップグレードが必須になります。管状システムは、商業的無菌に必要な 135 ~ 140 °C の閾値に安全かつ一貫して到達し、製品の市場範囲と流通範囲を根本的に変革します。
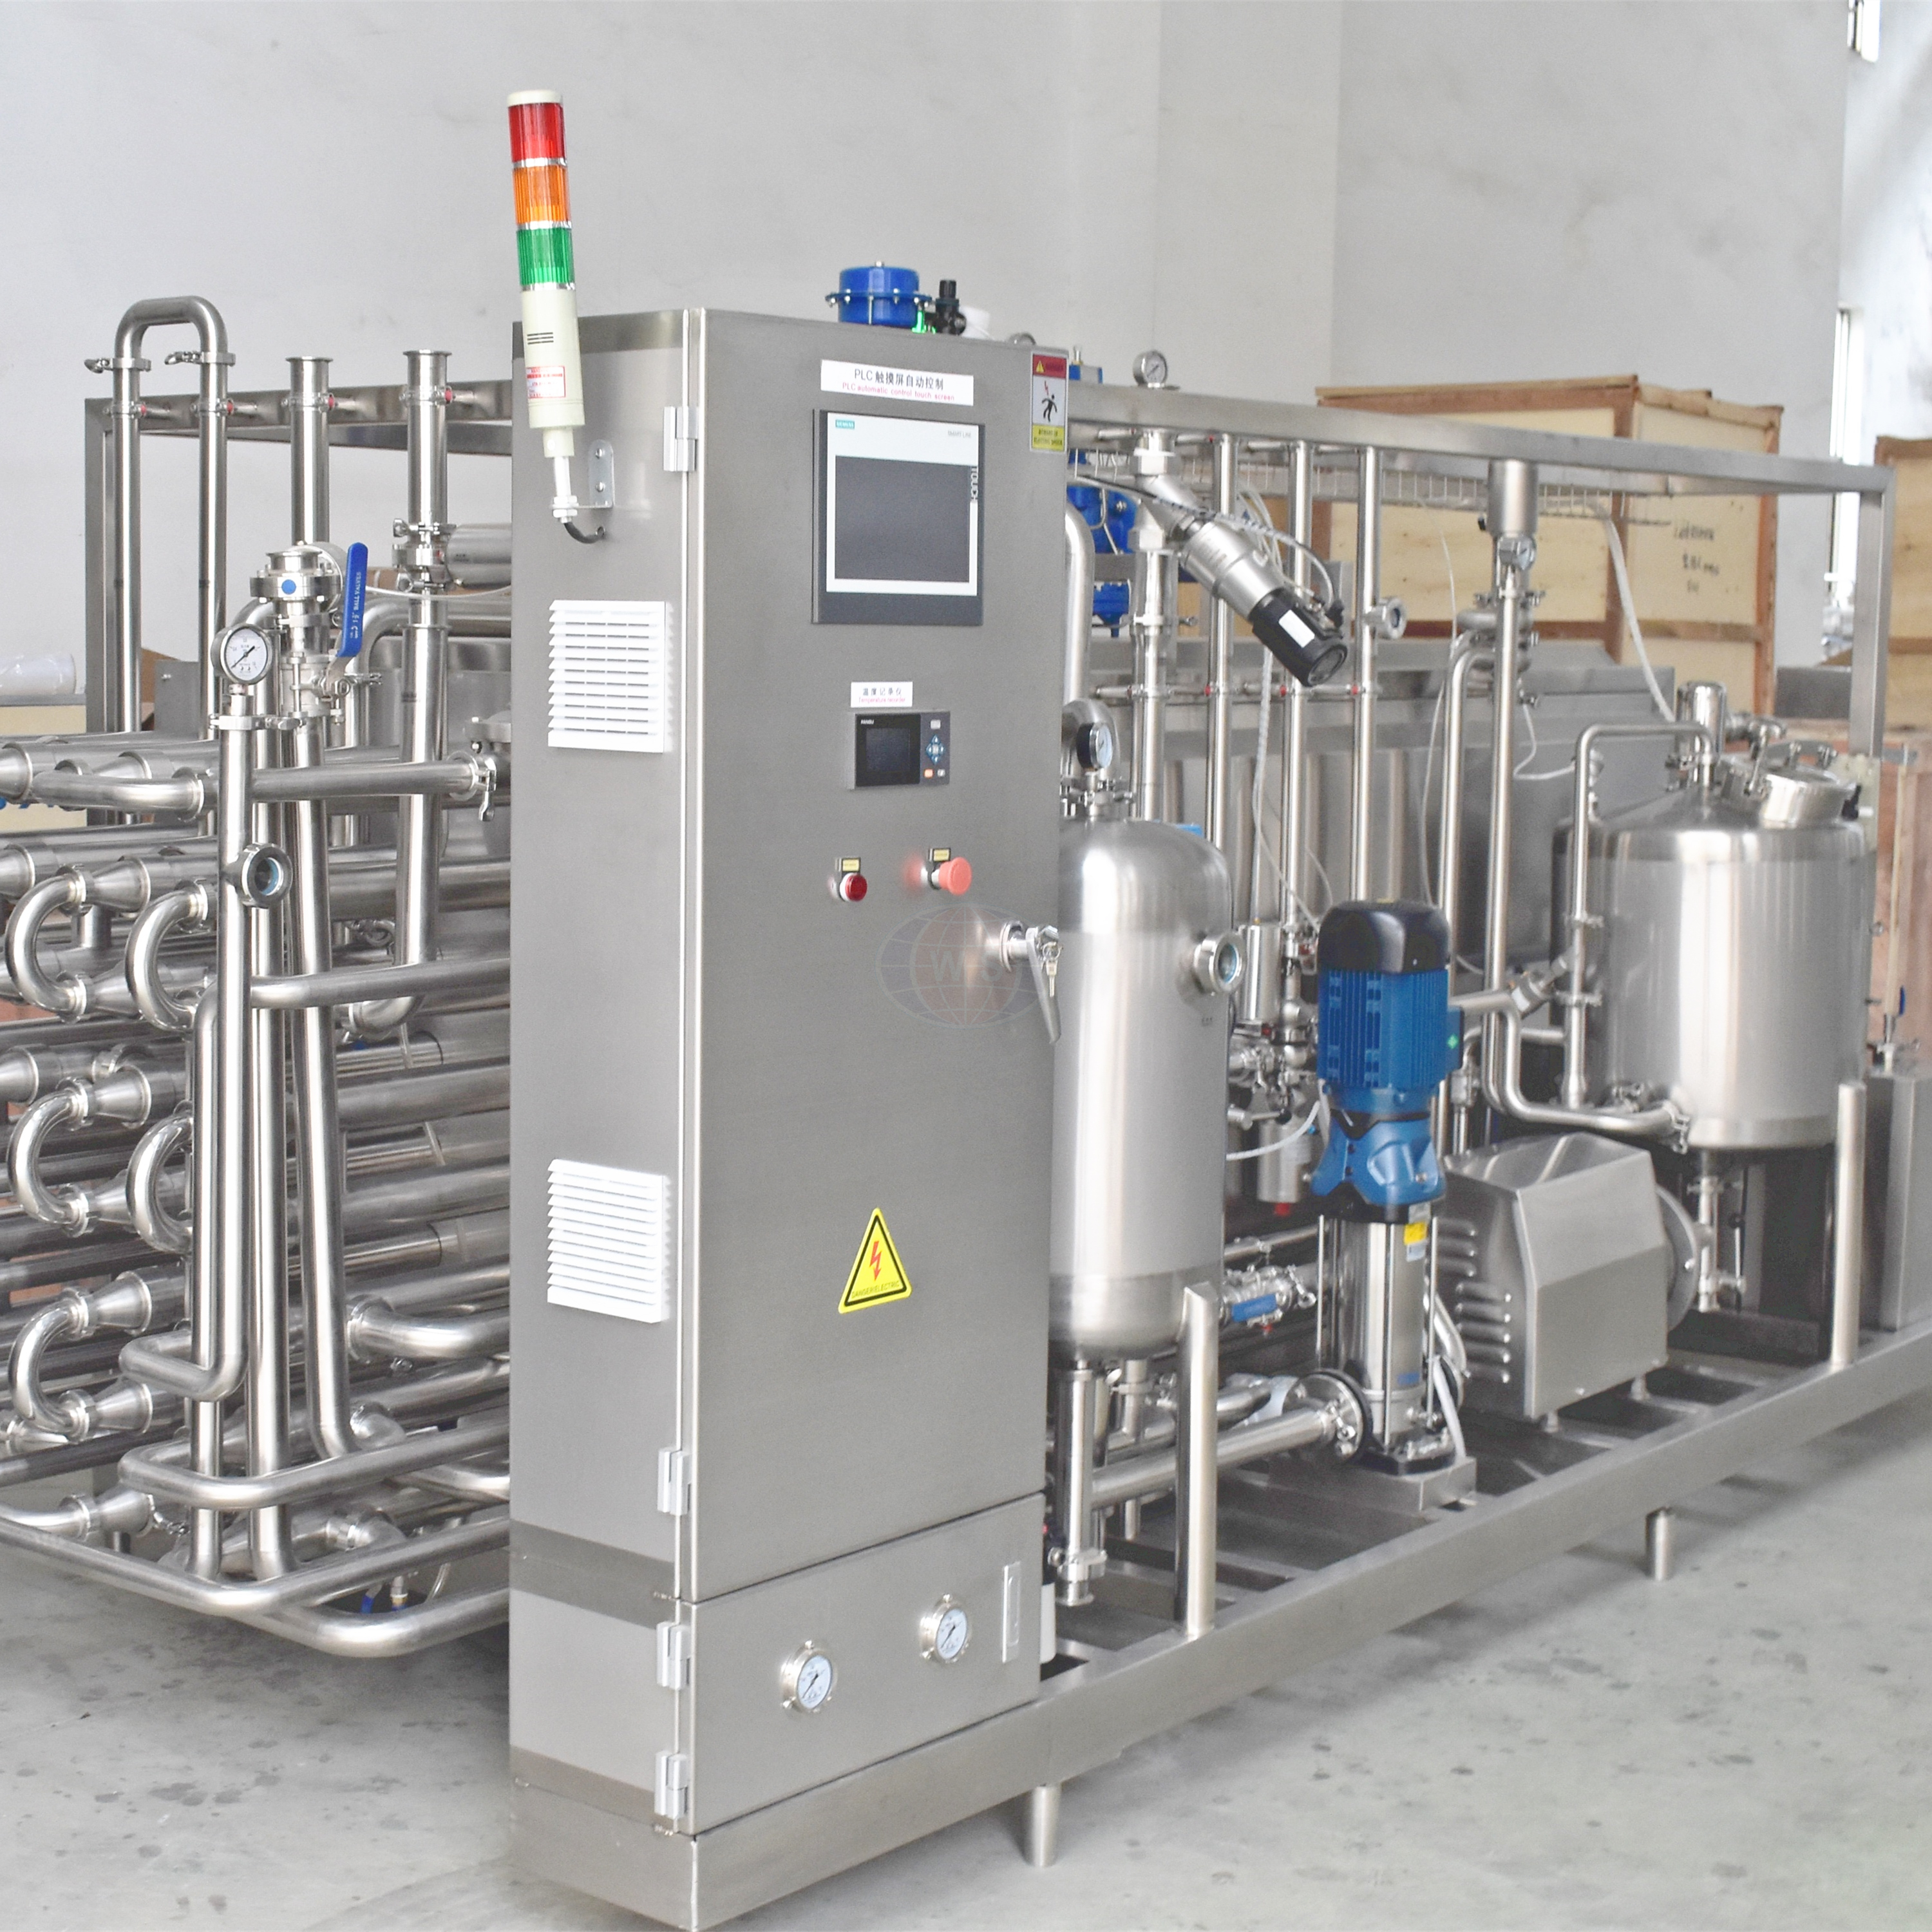
機械の実際の技術仕様を評価することが、一流のエンジニアリング会社と低層の組立業者を分けるものです。過酷で継続的な産業シフトのために構築された機器が必要です。
有能なメーカーは、画一的なソリューションを推進することはありません。代わりに、特定の流体力学に合わせて熱交換器を設計します。たとえば、高構成の無菌モデルは、パイロット実行の 500 L/H から本格的な生産の 20,000 L/H までの処理能力を備えたスケーラブルな処理能力を提供する必要があります。温度を変動することなく 137°C ~ 140°C で 3 ~ 5 秒間正確に保持する必要があります。マルチチューブ設計は、透明なリンゴジュースのような低粘度の製品に最適であり、急速な熱伝達のための大きな表面積を提供します。一方、同心のチューブインチューブ構成は、大きな粒子を含む製品には不可欠です。
熱処理は植物のエネルギーを大量に消費します。ボイラー蒸気と冷水を生成する運用コストにより、利益率が急速に損なわれる可能性があります。一流のサプライヤーは、最大 90% の熱回収を達成できるようにシステムを設計しています。高温の滅菌製品を、入ってくる冷たい生製品の隣に送ることにより、システムは最終製品の熱を利用して、入ってくるバッチを予熱します。この優れた熱力学的ループにより、公共用蒸気と冷却塔の水の消費量が大幅に削減されます。
人為的ミスは依然として無菌性の低下と製品リコールの主な原因です。最新の UHT システムは完全に自動化する必要があります。ベンダーのプログラマブル ロジック コントローラー (PLC) をよく見てください。 Siemens や Allen-Bradley などの有名ブランドの業界標準コンポーネントにより、防弾の信頼性と世界的なスペアパーツの入手可能性が保証されます。自動化システムには、正確な PID 温度調整、温度低下時の自動分流バルブ、および厳格な品質管理監査のための包括的なデータ ログ機能が備わっている必要があります。
食品および飲料の分野では、規制遵守は単なるオプション機能ではありません。それはあなたが運営するためのライセンスです。製品の汚染に関連する法的および財務的責任により、すべてのバルブ、ポンプ、パイプが厳格な衛生ガイドラインを満たさなければなりません。
として機能するあらゆる産業機械 無菌滅菌器は 、国際的な食品安全基準に対して厳密に検証される必要があります。信頼できるメーカーは、自社の機器が食品接触材料に関する FDA ガイドライン、ヨーロッパの安全基準の CE マーキング、および厳格な 3-A 衛生基準に準拠していることを確認しています。さらに、EHEDG ガイドラインに準拠していることは、このシステムが細菌が隠れるデッドレッグがなく、最適な洗浄性を実現するように設計されていることを示しています。
熱交換器の物理的な構造によって、その衛生的な信頼性が決まります。交渉の余地のない標準材料要件は、すべての製品接触面に高級ステンレス鋼、特に SUS 316L です。これにより、フルーツジュースや強力な CIP 化学薬品による酸性腐食に対して優れた耐性が得られます。同様に重要なのは溶接技術です。高品質のシステムでは、アルゴンが遮蔽された環境でシームレスな自動軌道溶接を利用しています。この方法により、完全に滑らかな内部接合部が形成され、致命的な細菌の胞子が蓄積する可能性のある微細な隙間が防止されます。
洗練された加工ラインは、相互接続された機械の複雑なエコシステムです。調達管理者は、滅菌器自体の枠を超えて、包括的なソリューションプロバイダーとして機能するサプライヤーの能力を評価する必要があります。
施設をアップグレードする場合、新しいユニットを既存のインフラストラクチャに統合することが、エンジニアリング上の大きな悩みの種になることがよくあります。非常に有能な 管状滅菌器のサプライヤーは 、単なるスタンドアロンの金属スキッド以上の製品を提供します。これらは、上流および下流の機器とシームレスに通信するように設計された総合的なシステムを提供します。これには、高圧ホモジナイザー、真空脱気装置、下流の無菌充填機との同期 PLC 操作が含まれます。不適切な組み込みは通常、圧力変動、発泡、自動安全停止を引き起こします。
産業工場のフロアには、無制限のスペースが提供されることはほとんどありません。新しい機器は、ほとんどの場合、厳しい空間制約のある既存のレイアウトに改造する必要があります。プレミアムサプライヤーは、メンテナンス担当者のアクセシビリティを損なうことなく垂直方向のスペースを最適化する、カスタマイズされたスキッドマウント設計を提供しています。熱力学計算は、フロア プランとユーティリティ接続に合わせて正確にカスタマイズする必要があります。
滅菌システムの運用段階は数十年に及びます。したがって、サプライヤーとの継続的な関係は、高い総合設備効率 (OEE) を維持する上で重要な要素になります。
最も堅牢に設計されたシステムであっても、機械式ポンプ シール、特殊な高温衛生ガスケット、空気圧バルブ ダイヤフラムなどの摩耗コンポーネントを定期的に交換する必要があります。信頼性が高く、地域的に入手可能なスペアパーツ在庫を備えたパートナーを選択することが重要です。生産ラインが停止したまま独自のガスケットが届くまで 1 週間待つと、数万ドルの収益が失われる可能性があります。
最新の産業オートメーションにより、高度な診断機能が可能になります。一流メーカーは、安全なリモート アクセス モジュールを備えた高度な PLC 制御をシステムに装備しています。インターネット経由でマシンのコントロール パネルに接続することで、エンジニアリング チームはセンサーの故障を診断したり、PID ループを調整したり、ソフトウェアをリアルタイムで更新したりできます。これにより、多くの場合、高価で遅れた技術者のオンサイト訪問を必要とせずに、重大な問題が数分で解決されます。
調達部門は、上層部から最低価格入札者を選択するよう圧力を受けることがよくあります。ただし、熱処理では、初期資本支出は財務上の全体的な影響のほんの一部にすぎません。
低価格帯のサプライヤーを選択すると、多額の隠れた出費が発生することがよくあります。標準以下の断熱材は大量の熱損失につながり、シフトごとにボイラーの燃料コストが静かに上昇します。冶金が不十分な場合、バルブが早期に破損し、チューブ内部に亀裂が発生します。最も重要なのは、温度管理が不十分であるとバッチが滅菌されない可能性があることです。たった 1 回の壊滅的な製品リコール、ブランドの損傷、原材料の無駄にかかるコストは、最初の購入で節約できた金額をはるかに超えます。
客観的な決定を下すために、エンジニアとバイヤーは 10 ~ 15 年のライフサイクルにわたる総所有コストを計算する必要があります。プレミアムチューブラーシステムは、最大 90% の再生熱回収率を備えています。このシステムは、出ていく滅菌製品から入ってくる生製品に熱を伝達することにより、日々の光熱費を大幅に削減します。 ROI を計算するには、これらの検証可能なエネルギー節約、CIP の計画的ダウンタイムの大幅な削減、耐久性のある SUS 316L コンポーネントの寿命の延長を考慮する必要があります。
調達プロセスを体系化し、客観的な評価を確実に行うには、潜在的な製造パートナーと関わるときにこの実用的なチェックリストを使用してください。
適切な UHT 機器を選択するには、慎重なエンジニアリング分析と戦略的な商業的先見性が必要です。あなたの決定は、スーパーマーケットの棚に並ぶ製品の安全性、ブランドの評判、工場の日々の効率に直接影響します。最終的な価格だけを気にするのではなく、エンジニアリングの品質、PLC 自動化、および材料の標準を常に評価してください。長期的な技術サポート、検証可能なエネルギー効率、シームレスなライン統合を優先します。
実際に期待を実現する設備で施設をアップグレードする準備ができている場合は、Wfoodmachinery の高構成の無菌管状滅菌器を評価することを強くお勧めします。同社のシステムは厳しい産業需要に合わせて設計されており、最大 20,000 L/H の容量、シーメンス PLC 自動化、最大 90% の熱回収を提供します。 Wfoodmachinery でカスタマイズされたソリューションを検討して、安定した毎日の運用を確保し、コストのかかるダウンタイムを最小限に抑え、最終的に施設の将来の成長を促進します。
工業用管状滅菌システムは、高品質の SUS 316L ステンレス鋼で設計され、厳格なプロトコルに従って保守された場合、15 ~ 20 年間効率的に稼働できます。コア熱交換器には可動部品がないため、機械的摩耗は主にポンプ、バルブ、シールなどの周辺コンポーネントに限定されます。メーカーが推奨する定置洗浄 (CIP) および定置滅菌 (SIP) スケジュールを厳密に遵守することは、機器の稼働寿命を最大限に延ばす上で最も重要な要素です。
はい、ただし、高度に意図的なエンジニアリングとカスタマイズが必要です。両方を処理するシステムは、熱汚れが発生しやすい高タンパク質で脂肪を含む液体や、強酸性の環境向けに最適化する必要があります。施設が乳製品とジュースの両方を同じスキッドで処理する場合、システムは調整可能な保持チューブと可変流速制御を備えている必要があります。さらに、自動化ソフトウェアは、明確に異なる残留物を中和し、相互汚染のリスクを完全に排除するために、明確に異なる CIP プロトコルを管理する必要があります。
繊維が詰まりやすい狭くて複雑なチャネルを特徴とするプレート熱交換器とは異なり、適切に設計された管状ユニットは特定の構造構成を利用しています。シングルチューブまたは同心のチューブインチューブ設計により、遮るもののない透明な内部流路が得られます。この構造上の利点により、浮遊果肉や特有の粒子を含む高粘度の製品、フルーツピューレ、ジュースが加熱ゾーンと冷却ゾーンをスムーズに通過できるため、詰まりが防止され、連続生産効率が維持されます。
一般的な見積もりではなく正確な技術提案を受け取るには、包括的なプロセスパラメータを提供する必要があります。重要なデータには、正確な製品タイプ (例: 3% 脂肪乳、オーツミルク、マンゴーピューレ、透明なリンゴジュース)、リットル/時間 (L/H) での目標処理能力、生製品入口温度、必要な滅菌温度 (例: 137°C) および保持時間 (例: 4 秒)、および目標出口温度が含まれます。さらに、下流の充填方法、つまり製品を無菌充填機に送るのか、それともホットフィル包装ラインに送るのかを指定する必要があります。
間接 UHT 処理は、管状滅菌器やプレート滅菌器で使用されるもので、物理的バリア (ステンレス鋼管またはプレート) を通して製品を加熱します。熱媒体(蒸気や過熱水)が製品に触れることはありません。直接 UHT 処理には、調理用蒸気を製品に直接注入する (スチーム注入) か、製品をスチーム チャンバーにスプレーし (スチーム インフュージョン)、続いて真空チャンバー内で瞬間冷却することが含まれます。直接システムでは加熱時間がわずかに速くなりますが、間接管状システムはエネルギー効率が大幅に高く、メンテナンスが容易で、運用コストがはるかに優れています。
サイズは下流の充填能力と毎日の生産目標によって異なります。滅菌器の出力 (リットル/時間) を無菌充填剤の正確な消費率に一致させ、10 ~ 15% のバッファーを追加する必要があります。たとえば、フィラー包装が 1 時間あたり 5,000 リットルの場合、定格 6,000 L/H の滅菌器と無菌バッファー タンクの組み合わせが理想的です。 CIP のダウンタイムも考慮する必要があります。ラインを 16 時間連続稼働する必要がある場合、滅菌装置は、その継続時間全体にわたって汚れに耐えられる十分な表面積と流速を備えて設計されている必要があります。