Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/09/2026 Origine: Sito


Sapevi che i guasti alle apparecchiature causano fino al 40% del deterioramento dei prodotti lattiero-caseari? Come ingegnere di processo, l’ho constatato in prima persona in fabbrica. Trovare un fornitore affidabile di sterilizzatori UHT tubolari raramente significa semplicemente spuntare le caselle su un foglio di approvvigionamento. Una cattiva scelta significa tubi intasati, costosi tempi di inattività imprevisti e lotti di prodotti premium completamente rovinati. In questo post, analizzeremo le proposte di vendita standard. Imparerai esattamente come valutare i produttori, confrontare le effettive capacità termodinamiche e garantire il miglior ROI di lavorazione possibile per il tuo impianto.
Oggi la posta in gioco nella lavorazione dei prodotti lattiero-caseari e delle bevande è incredibilmente alta. La sicurezza del prodotto, la durata di conservazione prolungata e la possibilità di evitare interruzioni catastrofiche della produzione dipendono fondamentalmente dalla precisione del trattamento termico. La lavorazione ad altissima temperatura (UHT) ha completamente rivoluzionato la moderna produzione alimentare. Garantisce la sterilità commerciale senza distruggere il valore nutrizionale o il profilo aromatico della bevanda. Tuttavia, destreggiarsi in un mercato globale affollato per trovare il giusto partner di produzione può risultare complicato. Questa guida ti guida attraverso i criteri tecnici essenziali per la valutazione di un fornitore, in modo da ottenere apparecchiature che funzionino effettivamente con carichi industriali pesanti.
Prima di approfondire le specifiche delle attrezzature, è fondamentale capire dove si sta dirigendo il mercato delle bevande. Recenti analisi delle tendenze del settore rivelano un massiccio spostamento verso un trattamento termico sostenibile e il rapido aumento delle bevande a base vegetale. Il latte da latte standard si comporta in modo prevedibile sotto il calore. Tuttavia, la lavorazione del latte di avena, soia o mandorle introduce sfide completamente nuove in termini di incrostazioni a causa delle loro composizioni uniche di amido e proteine.
Allo stesso tempo, con l’aumento dei costi energetici globali, i moderni produttori di bevande non cercano più solo la sterilizzazione di base. I gestori degli impianti stanno dando attivamente priorità ai sistemi con capacità rigenerative ultra elevate per compensare le paralizzanti spese dei servizi pubblici. Se un fornitore non discute dei tassi di recupero del calore o di come il design dei suoi tubi gestisce le proteine complesse di origine vegetale, è probabile che sia indietro rispetto all’attuale curva tecnologica.
Prima di avviare discussioni con qualsiasi produttore di apparecchiature, gli ingegneri dell'impianto devono definire attentamente i parametri esatti di lavorazione. Diverse bevande mostrano comportamenti termodinamici unici se esposte a calore estremo. La collaborazione con un team specializzato richiede innanzitutto di mappare le proprietà fisiche e chimiche delle materie prime.
La lavorazione lattiero-casearia presenta sfide termiche altamente specifiche, principalmente a causa del contenuto di grassi e delle strutture proteiche complesse. Ad esempio, quando il latte crudo viene esposto a temperature superiori a 135°C, le proteine del siero di latte come la beta-lattoglobulina subiscono una rapida denaturazione. All'interno della fabbrica, questo cambiamento biochimico porta alla formazione di incrostazioni proteiche: una crosta ostinata e bruciata che si accumula sulle pareti interne dello scambiatore di calore. Di conseguenza, un tasso di incrostazione elevato diminuisce gravemente l’efficienza del trasferimento di calore, costringendo gli operatori a interrompere la produzione per cicli di pulizia prematuri.
Per mitigare questo problema costoso, investire in un prodotto di alta qualità Lo sterilizzatore del latte UHT è una necessità assoluta. Questi sistemi avanzati presentano dinamiche di flusso ottimizzate e gradienti di temperatura altamente precisi. Mantenendo un'elevata velocità all'interno dei tubi, il sistema garantisce un flusso turbolento che lambisce continuamente le superfici interne, prevenendo il surriscaldamento localizzato. Inoltre, sono progettati robusti sistemi di recupero del calore per controllare la fase di raffreddamento senza provocare shock termici al prodotto lattiero-caseario. Ciò preserva il suo profilo nutrizionale e previene la reazione di Maillard indesiderata (imbrunimento).
I succhi di frutta introducono una serie di ostacoli ingegneristici completamente diversi. Livelli di acidità elevati (pH basso) richiedono una resistenza alla corrosione superiore da parte della metallurgia dell'apparecchiatura. Inoltre, i succhi spesso contengono polpa, fibre e livelli di viscosità variabili a seconda del concentrato di frutta utilizzato. Se i canali di riscaldamento sono progettati in modo inadeguato, questi particolati si uniscono, provocando gravi cadute di pressione e ostruzioni.
Un robusto la macchina per la sterilizzazione del succo utilizza tipicamente tubi corrugati o design concentrici tubo-in-tubo. Nello specifico, i tubi corrugati inducono turbolenze artificiali anche a portate inferiori. Ciò garantisce una distribuzione uniforme del calore nei liquidi densi e viscosi come la purea di mango. Un riscaldamento rapido e uniforme è essenziale per disattivare gli enzimi deterioranti come la pectina metilesterasi, preservando al tempo stesso il profilo aromatico naturale e il contenuto di vitamina C. Il percorso del flusso ampio e senza ostacoli di un sistema tubo-in-tubo garantisce che le fibre passino senza soluzione di continuità senza intasare la linea.
Quando si aggiorna una struttura, i responsabili degli approvvigionamenti spesso valutano le differenze tra scambiatori di calore a piastre e sistemi tubolari. Mentre i sistemi a piastre trovano il loro posto nella gestione dei fluidi di base, la tecnologia tubolare offre vantaggi operativi distinti per applicazioni complesse ad alta temperatura.
I pastorizzatori a piastre si basano su una serie di piastre metalliche impilate separate da guarnizioni in gomma. Sebbene siano efficienti per liquidi limpidi e a bassa viscosità come acqua o brodi fluidi, gli stretti canali tra le piastre sono altamente soggetti a intasamenti durante la lavorazione di succhi polposi o concentrati viscosi di latticini. Al contrario, i sistemi tubolari sono costruiti in acciaio inossidabile completamente saldato, eliminando completamente la necessità di guarnizioni tra le piastre. Questa integrità strutturale consente loro di gestire pressioni di esercizio significativamente più elevate senza il rischio di scoppio della guarnizione o contaminazione incrociata interna.
| Caratteristica operativa | Sistema UHT tubolare | Scambiatore di calore a piastre |
|---|---|---|
| Gestione del particolato | Eccellente (gestisce polpa, fibre e frutta a cubetti) | Scarso (incline a un rapido intasamento) |
| Pressione operativa massima | Molto alto (costruzione completamente saldata) | Limitato (limitato dalle guarnizioni in gomma) |
| Tempo di esecuzione continuo | Lungo (l'alta velocità riduce le incrostazioni) | Breve (richiede cicli CIP frequenti) |
| Complessità di manutenzione | Basso (meno parti soggette ad usura, SIP/CIP facile) | Alto (centinaia di guarnizioni da sostituire) |
Molte strutture attualmente utilizzano lo standard Le apparecchiature di elaborazione HTST (alta temperatura per breve tempo, in genere in funzione tra 72°C e 85°C per 15 secondi) si trovano limitate. Possono produrre solo prodotti a breve scadenza che richiedono una logistica rigorosa e continua della catena del freddo. Quando un impianto decide strategicamente di entrare nel mercato Extended Shelf Life (ESL) o nei mercati altamente redditizi della distribuzione a temperatura ambiente, diventa obbligatorio l'aggiornamento a un sistema tubolare UHT completo. Un sistema tubolare raggiunge in modo sicuro e costante la soglia di 135-140°C richiesta per la sterilità commerciale, trasformando radicalmente la portata del mercato e il raggio di distribuzione del prodotto.
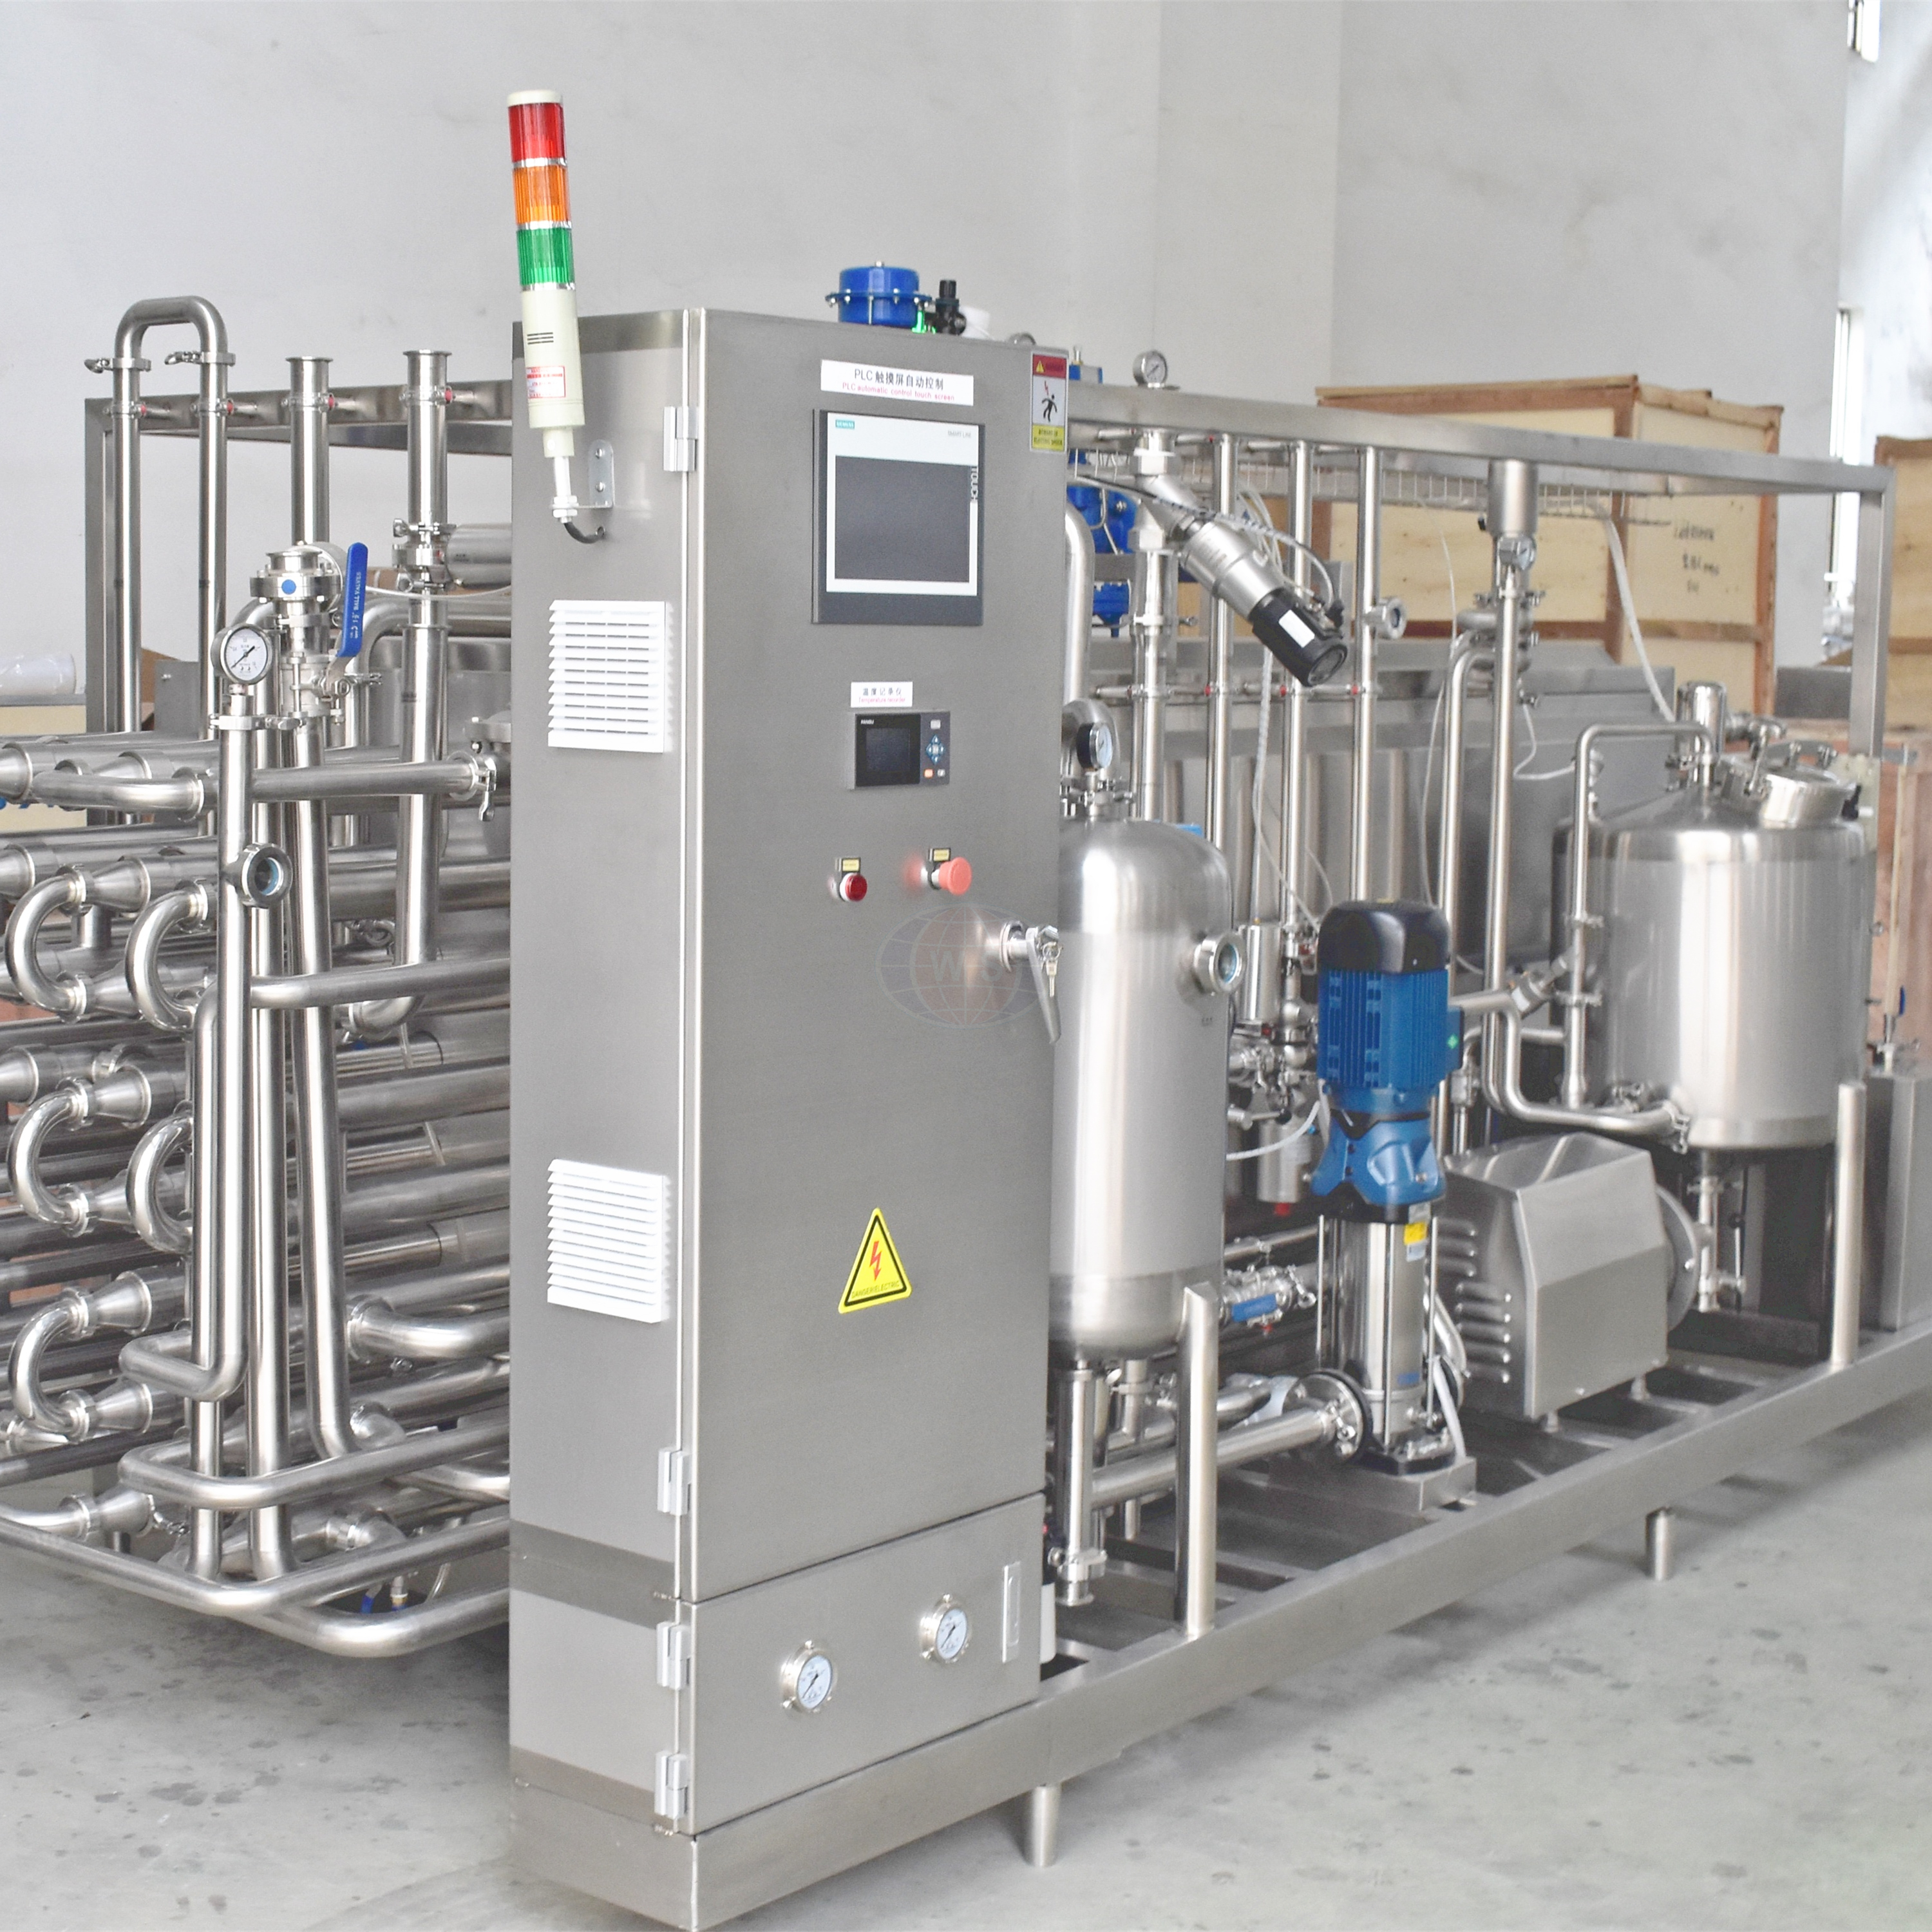
La valutazione delle specifiche tecniche effettive dei macchinari è ciò che distingue le società di ingegneria premium dagli assemblatori di basso livello. Avete bisogno di attrezzature costruite per turni industriali continui ed estenuanti.
Un produttore competente non proporrà mai una soluzione valida per tutti. Invece, progettano scambiatori di calore su misura per la vostra specifica fluidodinamica. Ad esempio, i modelli asettici ad alta configurazione dovrebbero offrire capacità scalabili, con una lavorazione che va da 500 L/H per cicli pilota fino a 20.000 L/H per la produzione su vasta scala. Devono mantenere la temperatura esattamente tra 137°C e 140°C per 3-5 secondi senza fluttuazioni. I design multi-tubo sono ideali per prodotti a bassa viscosità come il succo di mela trasparente, poiché offrono un'ampia superficie per un rapido trasferimento di calore. Nel frattempo, le configurazioni concentriche tubo-in-tubo sono essenziali per i prodotti con particelle di grandi dimensioni.
Il trattamento termico consuma un’enorme quantità di energia dell’impianto. Il costo operativo della generazione del vapore della caldaia e dell'acqua refrigerata può erodere rapidamente i margini di profitto. I fornitori di alto livello progettano i loro sistemi per ottenere un recupero del calore fino al 90%. Indirizzando il prodotto caldo e sterilizzato adiacente al prodotto grezzo freddo in entrata, il sistema utilizza il calore del prodotto finito per preriscaldare il lotto in entrata. Questo brillante circuito termodinamico riduce significativamente il consumo di vapore di servizio e di acqua delle torri di raffreddamento.
L’errore umano rimane la causa principale di sterilità compromessa e di richiami di prodotti. I moderni sistemi UHT devono essere completamente automatizzati. Osserva attentamente i controllori logici programmabili (PLC) del fornitore. I componenti standard del settore di marchi riconosciuti come Siemens o Allen-Bradley garantiscono affidabilità a prova di bomba e disponibilità globale dei pezzi di ricambio. Il sistema di automazione dovrebbe essere dotato di una precisa regolazione della temperatura PID, di valvole di deviazione automatica del flusso in caso di calo della temperatura e di una registrazione completa dei dati per rigorosi controlli di qualità.
Nel settore alimentare e delle bevande, la conformità normativa non è semplicemente una caratteristica opzionale; è la tua licenza per operare. Le responsabilità legali e finanziarie associate alla contaminazione del prodotto impongono che ogni singola valvola, pompa e tubo debba soddisfare rigorose linee guida sanitarie.
Qualsiasi macchinario industriale funzionante come un Lo sterilizzatore asettico deve essere rigorosamente convalidato rispetto agli standard internazionali di sicurezza alimentare. Produttori rispettabili garantiscono che le loro apparecchiature siano conformi alle linee guida FDA per i materiali a contatto con gli alimenti, alla marcatura CE per gli standard di sicurezza europei e ai severi standard sanitari 3-A. Inoltre, il rispetto delle linee guida EHEDG indica che il sistema è progettato per una pulibilità ottimale, senza zone morte in cui i batteri possano nascondersi.
La costruzione fisica dello scambiatore di calore ne determina l'affidabilità sanitaria. Il requisito materiale standard non negoziabile è l'acciaio inossidabile di alta qualità, in particolare SUS 316L, per tutte le superfici a contatto con il prodotto. Ciò fornisce una resistenza superiore alla corrosione acida dei succhi di frutta e ai prodotti chimici CIP aggressivi. Altrettanto importante è la tecnica di saldatura. I sistemi di alta qualità utilizzano la saldatura orbitale automatizzata e senza interruzioni in un ambiente protetto da argon. Questo metodo produce giunti interni perfettamente lisci, evitando fessure microscopiche in cui potrebbero accumularsi spore batteriche mortali.
Una sofisticata linea di lavorazione è un complesso ecosistema di macchinari interconnessi. I responsabili degli approvvigionamenti dovrebbero guardare oltre la sterilizzatrice stessa e valutare la capacità del fornitore di agire come fornitore di soluzioni complete.
Quando si aggiorna una struttura, l'integrazione di una nuova unità con l'infrastruttura esistente è spesso un grosso problema ingegneristico. Una persona altamente competente Il fornitore di sterilizzatori tubolari offrirà molto più di un semplice pattino metallico autonomo. Forniscono un sistema olistico progettato per comunicare ininterrottamente con le apparecchiature a monte e a valle. Ciò include il funzionamento sincronizzato del PLC con omogeneizzatori ad alta pressione, disaeratori sotto vuoto e macchine riempitrici asettiche a valle. Un'integrazione non corretta di solito porta a fluttuazioni di pressione, formazione di schiuma e arresti di sicurezza automatici.
I pavimenti delle fabbriche industriali raramente offrono uno spazio illimitato. Le nuove apparecchiature devono quasi sempre essere adattate ai layout esistenti con rigidi vincoli spaziali. I fornitori premium offrono design personalizzati montati su skid che ottimizzano lo spazio verticale senza compromettere l'accessibilità per il personale di manutenzione. I calcoli termodinamici devono essere adattati con precisione alla planimetria e agli allacciamenti delle utenze.
La fase operativa di un sistema di sterilizzazione dura decenni. Di conseguenza, il rapporto continuativo con il fornitore diventa un fattore critico per mantenere un'elevata efficienza complessiva delle apparecchiature (OEE).
Anche i sistemi più robusti richiedono la sostituzione periodica dei componenti soggetti a usura, come le guarnizioni meccaniche delle pompe, le guarnizioni sanitarie specializzate per alte temperature e i diaframmi delle valvole pneumatiche. La scelta di un partner con un inventario di pezzi di ricambio affidabile e accessibile a livello regionale è fondamentale. Aspettare una settimana per una guarnizione proprietaria mentre la tua linea di produzione è ferma può comportare una perdita di entrate di decine di migliaia di dollari.
La moderna automazione industriale consente capacità diagnostiche avanzate. I produttori di alto livello dotano i loro sistemi di sofisticati controlli PLC dotati di moduli di accesso remoto sicuro. Collegandosi al pannello di controllo della macchina tramite Internet, i team di ingegneri possono diagnosticare i guasti dei sensori, regolare i circuiti PID o aggiornare il software in tempo reale. Ciò spesso risolve i problemi critici in pochi minuti senza la necessità di una costosa e ritardata visita di un tecnico in loco.
I dipartimenti di approvvigionamento sono spesso sottoposti a pressioni da parte del top management affinché selezionino l’offerente più basso. Tuttavia, nel trattamento termico, la spesa in conto capitale iniziale rappresenta solo una piccola frazione dell’impatto finanziario totale.
La scelta di un fornitore di livello budget introduce spesso gravi spese nascoste. Un isolamento termico scadente porta a massicce perdite di calore, facendo lievitare silenziosamente i costi del carburante della caldaia ad ogni singolo turno. Una metallurgia di qualità inferiore provoca il guasto prematuro della valvola e la rottura del tubo interno. Ancora più importante, uno scarso controllo della temperatura può portare a lotti non sterilizzati. Il costo di un singolo ritiro catastrofico del prodotto, del danno al marchio e dello spreco di materie prime supererà di gran lunga il denaro risparmiato sull’acquisto iniziale.
Per prendere una decisione obiettiva, ingegneri e acquirenti devono calcolare il costo totale di proprietà su un ciclo di vita di 10-15 anni. I sistemi tubolari Premium presentano tassi di recupero del calore rigenerativo fino al 90%. Trasferendo il calore dal prodotto sterilizzato in uscita al prodotto grezzo in entrata, il sistema riduce drasticamente i costi delle utenze giornaliere. Per calcolare il ROI è necessario tenere conto di questi risparmi energetici verificabili, della drastica riduzione dei tempi di inattività programmati per il CIP e della durata prolungata dei componenti durevoli SUS 316L.
Per sistematizzare il processo di approvvigionamento e garantire una valutazione obiettiva, utilizza questa pratica lista di controllo quando interagisci con potenziali partner di produzione:
La scelta della giusta apparecchiatura UHT richiede un'attenta analisi ingegneristica e una lungimiranza commerciale strategica. La tua decisione ha un impatto diretto sulla sicurezza dei prodotti sullo scaffale del supermercato, sulla reputazione del tuo marchio e sull'efficienza quotidiana della tua fabbrica. Valuta sempre la qualità ingegneristica, l'automazione PLC e gli standard dei materiali anziché limitarti a dare un'occhiata al prezzo finale. Dai priorità al supporto tecnico a lungo termine, all'efficienza energetica verificabile e all'integrazione perfetta della linea.
Se sei pronto ad aggiornare la tua struttura con apparecchiature che mantengono effettivamente le promesse, ti consigliamo vivamente di valutare gli sterilizzatori tubolari asettici ad alta configurazione di Wfoodmachinery. I loro sistemi sono progettati per esigenze industriali rigorose, offrendo capacità fino a 20.000 L/H, automazione PLC Siemens e recupero di calore fino al 90%. Esplora le loro soluzioni su misura presso Wfoodmachinery per garantire operazioni quotidiane stabili, ridurre al minimo i costosi tempi di inattività e, in definitiva, guidare la crescita futura della tua struttura.
Se progettato con acciaio inossidabile SUS 316L di prima qualità e mantenuto secondo rigorosi protocolli, un sistema di sterilizzazione tubolare industriale può funzionare in modo efficiente per 15-20 anni. Poiché lo scambiatore di calore a nucleo centrale è privo di parti mobili, l'usura meccanica è limitata principalmente ai componenti periferici come pompe, valvole e guarnizioni. Il rispetto rigoroso dei programmi di pulizia sul posto (CIP) e di sterilizzazione sul posto (SIP) consigliati dal produttore è il fattore più critico per massimizzare la durata operativa dell'apparecchiatura.
Sì, ma richiede ingegneria e personalizzazione altamente deliberate. Un sistema di elaborazione deve essere ottimizzato sia per fluidi ad alto contenuto proteico e contenenti grassi soggetti a incrostazioni termiche, sia per ambienti altamente acidi. Se una struttura intende processare sia latticini che succhi sullo stesso skid, il sistema deve essere dotato di tubi di contenimento regolabili e controlli variabili della velocità del flusso. Inoltre, il software di automazione deve gestire protocolli CIP nettamente diversi per neutralizzare residui distinti ed eliminare completamente il rischio di contaminazione incrociata.
A differenza degli scambiatori di calore a piastre, che presentano canali stretti e complessi che si intasano facilmente con le fibre, un'unità tubolare ben progettata utilizza configurazioni strutturali specifiche. I design a tubo singolo o tubo-in-tubo concentrico forniscono un percorso del flusso interno libero e senza ostacoli. Questo vantaggio strutturale consente ai prodotti ad alta viscosità, puree di frutta e succhi contenenti polpa sospesa o particolati distinti di passare senza problemi attraverso le zone di riscaldamento e raffreddamento, prevenendo blocchi e mantenendo un'efficienza produttiva continua.
Per ricevere una proposta tecnica precisa anziché un preventivo generico è necessario fornire parametri di processo esaustivi. I dati essenziali includono il tipo esatto di prodotto (ad esempio, latte con 3% di grassi, latte d'avena, purea di mango, succo di mela trasparente), capacità di lavorazione target in litri all'ora (L/H), temperatura di ingresso del prodotto grezzo, temperatura di sterilizzazione richiesta (ad esempio, 137°C) e tempo di mantenimento (ad esempio, 4 secondi) e la temperatura di uscita target. Inoltre, è necessario specificare il metodo di riempimento a valle, ovvero se il prodotto verrà indirizzato a una macchina riempitrice asettica o a una linea di confezionamento con riempimento a caldo.
Il trattamento UHT indiretto, utilizzato dagli sterilizzatori tubolari e a piastre, riscalda il prodotto attraverso una barriera fisica (il tubo o la piastra in acciaio inossidabile). Il mezzo riscaldante (vapore o acqua surriscaldata) non tocca mai il prodotto. La lavorazione UHT diretta prevede l'iniezione di vapore culinario direttamente nel prodotto (iniezione di vapore) o la spruzzatura del prodotto in una camera di vapore (infusione di vapore), seguita da un raffreddamento rapido in una camera a vuoto. Mentre i sistemi diretti offrono tempi di riscaldamento leggermente più rapidi, i sistemi tubolari indiretti sono significativamente più efficienti dal punto di vista energetico, più facili da mantenere e molto più economici da gestire.
Il dimensionamento dipende dalla capacità di riempimento a valle e dagli obiettivi di produzione giornaliera. È necessario abbinare la produzione dello sterilizzatore (litri all'ora) all'esatto tasso di consumo della riempitrice asettica, aggiungendo un tampone del 10-15%. Ad esempio, se la vostra riempitrice confeziona 5.000 litri all'ora, uno sterilizzatore da 6.000 l/h abbinato a un serbatoio tampone asettico è l'ideale. È inoltre necessario tenere conto dei tempi di inattività del CIP; se la tua linea deve funzionare per 16 ore consecutive, lo sterilizzatore deve essere progettato con una superficie e una velocità di flusso sufficienti per resistere alle incrostazioni per l'intera durata.