

工業用飲料製造への投資には、財務上および運営上の大きなリスクが伴います。機器の選択は、製品の品質、抽出収量、稼働時間に直接影響します。世界の機器市場をナビゲートするのは複雑です。施設の特定の生産目標とメーカーの実際の能力との間に不整合があると、コストのかかるボトルネックが発生します。それはコンプライアンス違反を引き起こし、投資収益率を低下させます。を精査するには、体系的なエンジニアリングファーストのフレームワークが必要です。 フルーツジュース生産ラインメーカー。マーケティング上の主張を超えて。技術的能力、統合能力、販売後のインフラストラクチャを評価します。
厳密な技術概要を持たずにメーカーにアプローチすると、見積もりが不正確になる可能性があります。スコープクリープを保証します。提案をリクエストする前に、明確なベースラインを確立する必要があります。曖昧な要求では、エンジニアは原材料、実用能力、最終製品の仕様について推測する必要があります。こうした想定により、プロジェクト途中での変更指示が必然的に発生します。正確なパラメータを定義して、競合するすべてのベンダーが同一の基準に基づいて見積を行うようにします。
必要なスループットを正確に計算します。これは、1 時間あたりのリットル数 (LPH) または 1 時間あたりのボトル数 (BPH) で測定します。抽出収量を最大化するために装置を評価します。無駄を最小限に抑えることは、利益に直接影響します。システムのモジュール性を考慮してください。線を拡大縮小できるかどうかを尋ねます。コア インフラストラクチャを交換せずにスループットをアップグレードできるはずです。
スケーラビリティには先進的なエンジニアリングが必要です。適切に設計されたシステムでは、後で並列処理モジュールを追加できます。 5,000 BPH フィラーで開始する場合、上流の低温殺菌タンクと混合タンクは、最小限の配管変更で将来の 10,000 BPH へのアップグレードに理想的に対応できるはずです。
特定の製品によって、必要なテクノロジーが決まります。濃縮物ではない (NFC)、還元ジュース、透明ジュース、果肉入りジュースは異なる取り扱いが必要です。粘度および酸性度のレベルが材料の選択を決定します。高酸性ジュースには腐食を防ぐために 316L ステンレス鋼が必要です。標準的な 304 ステンレス鋼は、過酷な酸性条件下では機能しません。
| ジュースの種類 | 処理要件 | 材料と成分の焦点 |
|---|---|---|
| コンセントレートではありません (NFC) | 穏やかな熱処理、急速冷却 | 管状熱交換器、低せん断ポンプ |
| 再構成濃縮物 | 高せん断混合、正確な注入 | Brix監視センサー、高速ブレンダー |
| 果肉/粒子を含むジュース | サスペンションメンテナンス、クリアランス大 | ローブポンプ、ワイドギャップバルブ、特殊フィラー |
パルプの完全性はエンジニアリング上の主要な課題です。遠心ポンプは懸濁した果実の細胞を破壊します。プレミアム ジュースの口当たりを維持するには、ローブ ポンプや二軸スクリュー ポンプなどの容積式ポンプを指定する必要があります。配管設計では、微粒子が蓄積して微生物汚染を引き起こす可能性があるデッドレッグも排除する必要があります。
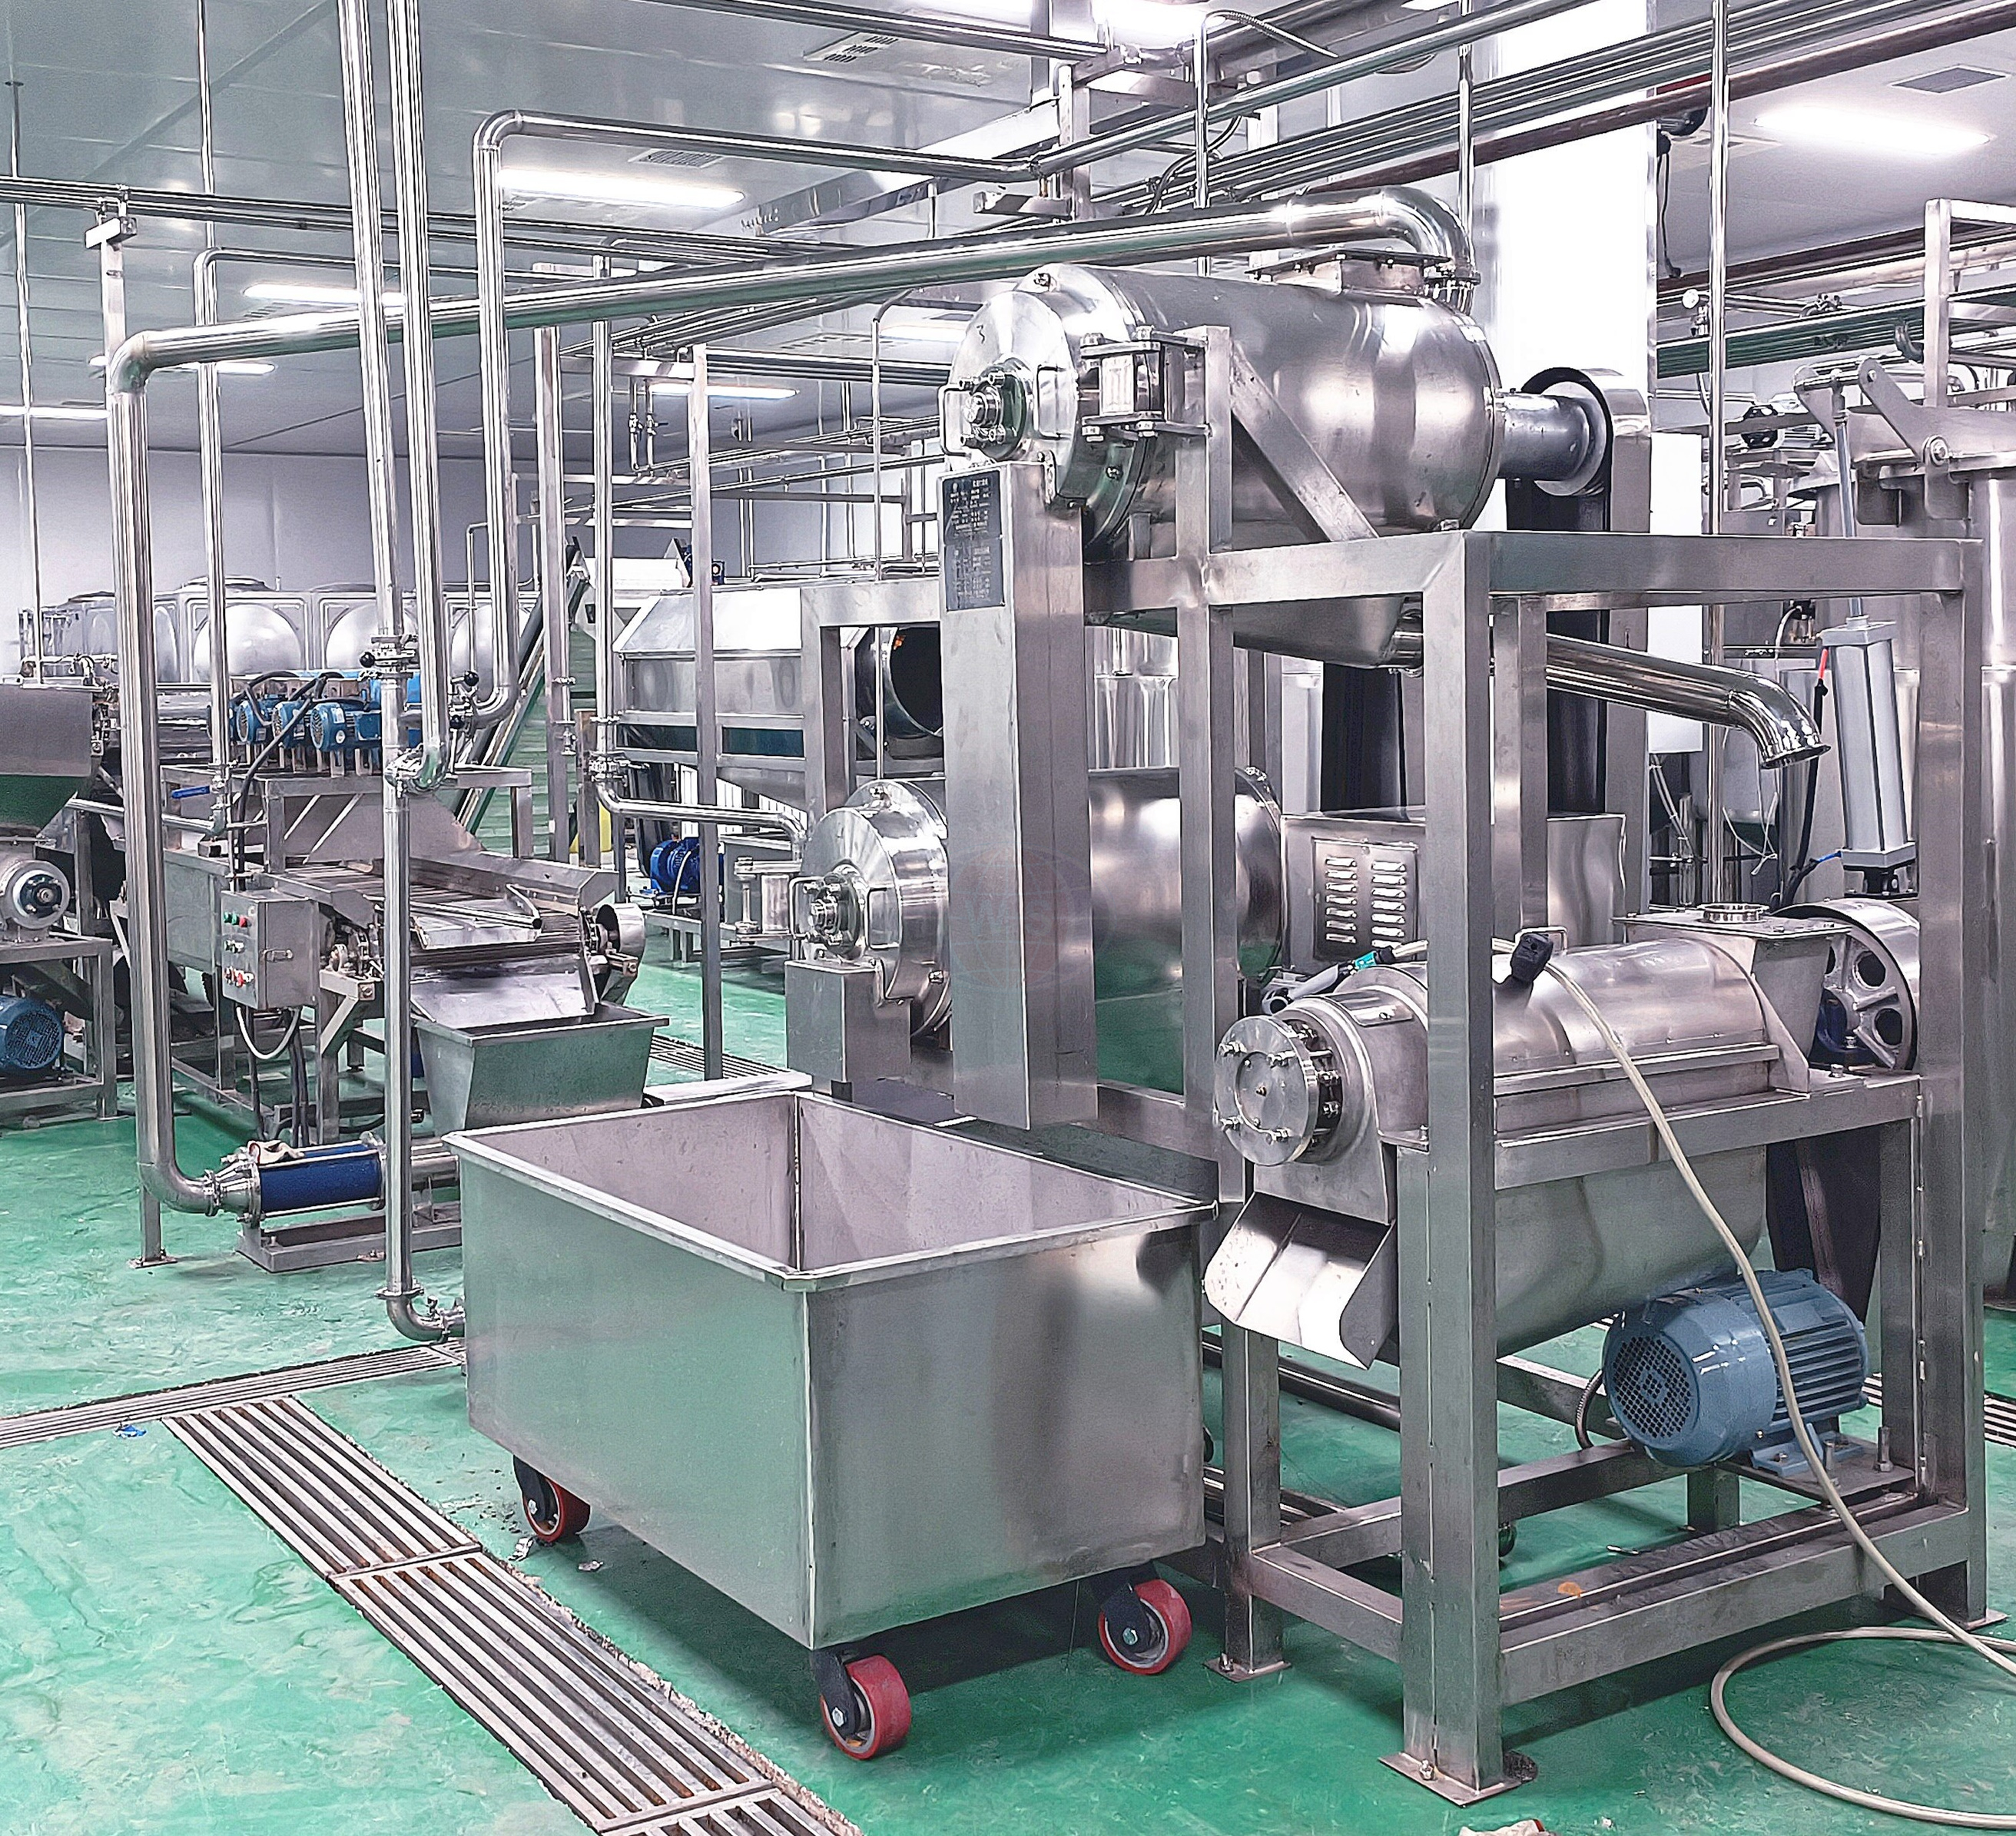
信頼できるメーカーは、交渉の余地のない技術的および運用上のベンチマークを満たさなければなりません。審査プロセスの早い段階でこれらの基準を確立してください。エンジニアリングの基本に妥協しないでください。スキッドの構造的完全性、溶接の品質、自動化ソフトウェアのロジックによって、施設の寿命が決まります。
メーカーの社内エンジニアリング能力を評価します。強力な研究開発、CAD 設計、フローチャート作成のスキルを求めます。カスタムのレイアウト設計が必要です。既存の施設の制約とユーティリティ接続に対応する必要があります。厳格な既製レイアウトのみを提供するベンダーは避けてください。
提案段階で詳細な配管および計装図 (P&ID) を要求します。有能なエンジニアリング チームが、正確な機器の配置、オペレーター用通路、排水勾配を示す 3D 施設モデルを提供します。彼らは、食品工場内の流体力学、熱力学、および衛生ゾーニングを理解していることを証明する必要があります。
信頼性 果汁処理装置は 内部コンポーネントに依存します。 Tier-1 コンポーネントを要求します。 Siemens PLC、SEW モーター、およびアルファ・ラバルのポンプを指定します。独自の非標準コンポーネントにより、長期にわたるメンテナンスの罠が生じます。元のビルダーからのみ高価な部品を購入するよう強制されます。
金曜日の夜に独自の回路基板に障害が発生すると、メーカーが代替品を出荷するまで生産全体が停止します。標準化されたコンポーネントにより、メンテナンス チームは地元の産業供給会社から交換品をすぐに調達できます。
飲料製造には衛生的な設計が必須です。 CIP (定置洗浄) と SIP (定置滅菌) のシームレスな統合が必要です。自動排水配管や隙間のない溶接など、特定の設計機能を探してください。 ISO、CE、FDA 準拠、HACCP 互換性などの必須認証を確認します。低温殺菌検証の証拠を要求します。システムは 5-log 病原体減少を達成する必要があります。磁気選別機やインラインストレーナーなどの物理的危険防止を組み込みます。
サンプル装置の溶接品質を検査します。すべての製品接触溶接部は滑らかに研磨され、特定の平均粗さ (Ra)、通常は 0.8 マイクロメートル未満になるまで研磨する必要があります。微細な穴や隙間にはバクテリアが住み着き、CIP プロトコルが役に立たなくなり、製品の腐敗につながります。
世界的なブランド基準に照らして製造業者を監査します。サプライチェーンの倫理的な調達、労働基準、財務の安定性を検証します。機械の環境フットプリントを評価します。水のリサイクル機能とクローズドループシステムを探してください。光熱費の削減により、業務効率が向上します。
最新の抽出および低温殺菌システムには、熱回収モジュールを組み込む必要があります。これらのシステムは、熱いジュースから熱エネルギーを捕捉し、入ってくる冷たいジュースを予熱するために使用します。この再生プロセスにより、ボイラーから必要な蒸気と冷却塔の負荷が大幅に削減されます。
生産施設を構築する際には、主に 2 つのアプローチに直面します。 1 つのパートナーから完全なシステムを調達することも、複数のサプライヤーからコンポーネントを統合することもできます。各パスには、特有のエンジニアリング上の課題とプロジェクト管理の要件が伴います。
あ ターンキージュース生産ラインにより、 試運転中にベンダー間の指差しが不要になります。ボトルネックが発生した場合、1 つの企業がそれを解決する責任を負います。統合制御システム (HMI/PLC) の恩恵を受けられます。スループットは、抽出、低温殺菌、充填の各段階で常に同期されています。
単一ソースのプロバイダーは、容量が一致するライン全体を設計します。低温殺菌装置が充填装置を上回ることはなく、抽出システムがバッファータンクを枯渇させることもありません。自動化アーキテクチャは単一のネットワーク プロトコルを共有するため、シームレスなデータ転送と 1 つのマスター画面からの集中レシピ管理が可能になります。
複数のサプライヤーからの機器をつなぎ合わせると、重大なエンジニアリング上のリスクが伴います。不一致のパイプ継手が発生する可能性があります。異なる PLC 間のソフトウェア通信障害はよく発生します。新しい機器を従来のラインに統合する必要がある場合は、独立したシステム インテグレーターを雇ってください。購入前に、すべてのデータ プロトコルと機械的接続ポイントをマッピングします。
異なるベンダーの機器間では、バッテリーの制限で機械的な不一致が発生することがよくあります。ベンダー A は DIN 継手で配管を終端する可能性がありますが、ベンダー B はトライクランプ接続を期待しています。これらの一見些細な不一致により、設置中に大幅な遅延が発生し、現場でのカスタム製作が必要になります。
購入の最も重要な段階は、機器が到着した後に発生します。インストール後のサポートが長期的な成功を左右します。マシンの性能は、故障時にサポートしてくれるテクニカル サポートによって決まります。
機器の出荷前に工場受け入れテスト (FAT) が必要です。 FAT は、機械が製造現場で正しく動作することを証明します。サイト受け入れテスト (SAT) の厳格な要件の概要を説明します。 SAT は、実際のユーティリティ負荷の下で施設のパフォーマンスを検証します。試運転段階では包括的なオペレーターのトレーニングが必要です。
ラインが連続シフトで保証された効率で稼働するまでは、最終合格証明書に署名しないでください。 SAT は、装置が過度の詰まりや製品の無駄なく特定の梱包材を処理することを証明する必要があります。
あなたの評価を ジュース瓶詰めプラントのサプライヤー。 グローバルサプライチェーンに基づくシール、バルブ、センサーなどの重要な摩耗部品は、すぐに入手できる必要があります。サービス レベル アグリーメント (SLA) を確立します。リモートのトラブルシューティングとオンサイト技術者の派遣時間に対する期待値を定義します。
入札段階で推奨スペアパーツリストをリクエストしてください。このリストでは、部品を摩耗率と重要度によって分類する必要があります。致命的なダウンタイムを防ぐために、フィラー ノズル、ポンプ ステーター、熱交換器ガスケットなどの摩耗しやすい品目を現地在庫に保管しておく必要があります。
現代の施設にはデジタルトレーサビリティが必要です。自動化ソフトウェアをエンタープライズ リソース プランニング (ERP) および製造実行システム (MES) と統合するサプライヤーの能力を評価します。自動化された CIP ログによりコンプライアンスが確保されます。リアルタイムのバッチ追跡機能とリコール防止機能が施設を保護します。
制御システムは、重要制御点 (CCP) を自動的にログに記録する必要があります。低温殺菌温度が法定限度を下回った場合、システムは自動的に流れをバランスタンクに戻し、イベントを記録する必要があります。このデジタルペーパー証跡は、食品安全監査に合格し、ブランドを保護するために必須です。
リスクの高いメーカーを早期に特定して、投資を保護します。評価中に警告サインのチェックリストを使用します。たとえ最初の提案が魅力的に見えても、これらの指標を無視しないでください。
曖昧な保証条件を決して受け入れないでください。ドキュメントの行間を読んでください。保証が部品と工賃を対象とするのか、それとも部品のみを対象とするのかを明確にします。検証可能なケーススタディを要求します。既存の顧客施設への現場訪問をリクエストします。メーカーが過去の顧客とのつながりを拒否した場合は、その場を立ち去りましょう。
信頼できるメーカーは、成功した設置を誇らしげに紹介します。過去の顧客と話すときは、試運転プロセスについて具体的な質問をしてください。故障の頻度やメーカーサービス部門の対応についてはお問い合わせください。
異常に短い製造リードタイムは重大な危険信号です。これらは多くの場合、製造の外部委託や品質管理の欠如を示しています。非現実的な抽出収量を保証するメーカーには注意してください。最初に特定の原材料をテストしない限り、正確な収量を約束することはできません。
カスタムエンジニアリングと製造には時間がかかります。高品質のステンレス鋼の溶接、電気パネルの配線、およびソフトウェアのプログラミングは、信頼性を犠牲にすることなく急いで行うことはできません。ベンダーが競合他社の半分の時間で納品すると約束する場合、そのベンダーはテストと品質保証を手抜きしている可能性があります。
A: 最終的な投資は完全にカスタム エンジニアリングに依存します。容量要件、自動化レベル、必要な特定の処理テクノロジーによって範囲が決まります。高度な CIP システムを備えた高度に自動化されたラインでは、より大きな初期投資が必要になりますが、より優れた運用効率と一貫性が得られます。
A: 標準的なスケジュールは 4 ~ 8 か月です。これには、発注、カスタム エンジニアリング、工場受け入れテスト (FAT)、国際配送、最終サイト受け入れテスト (SAT) が含まれます。
A: 評判の良いサプライヤーは、CE および ISO 9001 認証を取得している必要があります。また、3-A 衛生基準、EHEDG ガイドライン、および FDA/HACCP の衛生設計要件にも準拠する必要があります。
A: はい、ただしモジュール式の抽出装置が必要です。柑橘類と核果の両方を同じラインで処理するには、かなりの切り替え時間がかかり、特定の交換可能なコンポーネントが必要になります。
A: ホットフィルは熱に依存して製品と容器を滅菌するため、ジュースの風味に影響を与える可能性があります。無菌充填により、熱影響を抑えてジュースと包装を別々に滅菌し、品質を維持しながら保存期間を延長します。
A: サードパーティのエンジニアを雇って工場監査を実施してください。すべての主要な内部コンポーネントの原産地証明書を要求します。過去の顧客と直接話し、販売後のサポートと機器の信頼性を確認してください。

