Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 28/08/2026 Origine: Sito

La produzione di bevande commerciali opera con margini sottilissimi. Un calo percentuale frazionario della resa di estrazione o un piccolo evento di inattività imprevisto si traducono direttamente in una significativa perdita di entrate. I facility manager e gli ingegneri dell'impianto combattono costantemente contro realtà operative che riducono la redditività complessiva dell'impianto. Questi colli di bottiglia spesso derivano da attrezzature non corrispondenti, layout inefficienti dei laboratori, tempi eccessivi di pulizia manuale e scarsa gestione delle materie prime.
Per risolvere queste sfide di produzione è necessario guardare ben oltre le specifiche di produttività di fascia alta. Valutare uno spot pubblicitario La macchina per la lavorazione del succo richiede un quadro di valutazione sistemica. Gli operatori degli impianti devono concentrarsi fortemente sulla metodologia di estrazione sottostante, sull’integrazione continua del flusso di lavoro e sui sistemi di igiene automatizzati. Il vero successo operativo si basa sulla progettazione di una linea continua in cui ogni componente meccanico garantisce la massima resa e tempi di attività ininterrotti.
Resa e produttività: la vera efficienza richiede il bilanciamento della velocità di lavorazione con la percentuale massima di succo estratto per tonnellata di materia prima.
L'integrazione del sistema è fondamentale: le macchine autonome creano colli di bottiglia; le linee ad alta efficienza utilizzano buffer asettici, routine di lavoro ottimizzate e pre-lavorazione integrata (lavaggio/macinazione) per mantenere un funzionamento continuo.
L'igiene automatizzata favorisce i tempi di attività: i sistemi Advanced Clean-In-Place (CIP) non sono negoziabili per ridurre al minimo i tempi di cambio produzione e garantire una rigorosa conformità microbiologica.
L’efficienza in un impianto di bevande commerciali va ben oltre i parametri base dei galloni all’ora. Per misurare con precisione le prestazioni, gli ingegneri dell'impianto si affidano all'efficacia complessiva delle apparecchiature (OEE). Questa metrica valuta l'intera linea di produzione continua moltiplicando disponibilità, prestazioni e qualità. Una macchina che elabora volumi elevati ma spesso si inceppa o richiede una manutenzione eccessiva produrrà un OEE basso. La vera efficienza significa che l'apparecchiatura funziona costantemente alla velocità nominale, produce un prodotto di alta qualità e presenta tempi di fermo macchina non pianificati minimi. Monitoriamo quotidianamente l'OEE per identificare le micro-fermate che gli operatori potrebbero altrimenti ignorare.
L’efficienza dell’estrazione determina direttamente i profitti. Lasciare umidità residua nella sansa significa lasciare il prodotto vendibile nel reparto di produzione. Le strategie ingegneristiche per la massima resa sono l'obiettivo primario nella scelta di a Macchina per la lavorazione del succo . La forza meccanica applicata durante l'estrazione deve rompere il numero massimo di cellule vegetali senza estrarre composti amari dai semi o dalle bucce. L'analisi del contenuto di umidità della sansa scaricata fornisce un indicatore diretto delle prestazioni della macchina. Una riduzione dell’umidità della sansa di appena il 2% può produrre migliaia di litri di prodotto in più nel corso di una stagione di produzione. Eseguiamo regolarmente test di centrifugazione e misurazioni Brix sul flusso di rifiuti per calibrare la forza di pressatura.
Il costo finanziario dei tempi di inattività incide gravemente sugli obiettivi di produzione. Sono necessari tempi di inattività pianificati per la sanificazione e i cambi di produzione, ma i tempi di inattività non pianificati causati da guasti meccanici o inceppamenti dei materiali distruggono i margini. Le capacità di elaborazione continua rappresentano un enorme vantaggio rispetto alle limitazioni dell’elaborazione batch. In un sistema continuo, le materie prime fluiscono ininterrottamente dalla tramoggia di ricevimento alla stazione di riempimento finale. Ciò elimina i ritardi di avvio e arresto inerenti alla pressatura batch, stabilizza la portata attraverso il pastorizzatore e garantisce che la linea di confezionamento rimanga completamente rifornita. Le attrezzature devono essere dotate di componenti resistenti in grado di sostenere operazioni 24 ore su 24, 7 giorni su 7 durante le stagioni di punta del raccolto. Cerchiamo cuscinetti sovradimensionati, motori ad azionamento diretto e robusti riduttori per gestire questi carichi continui.
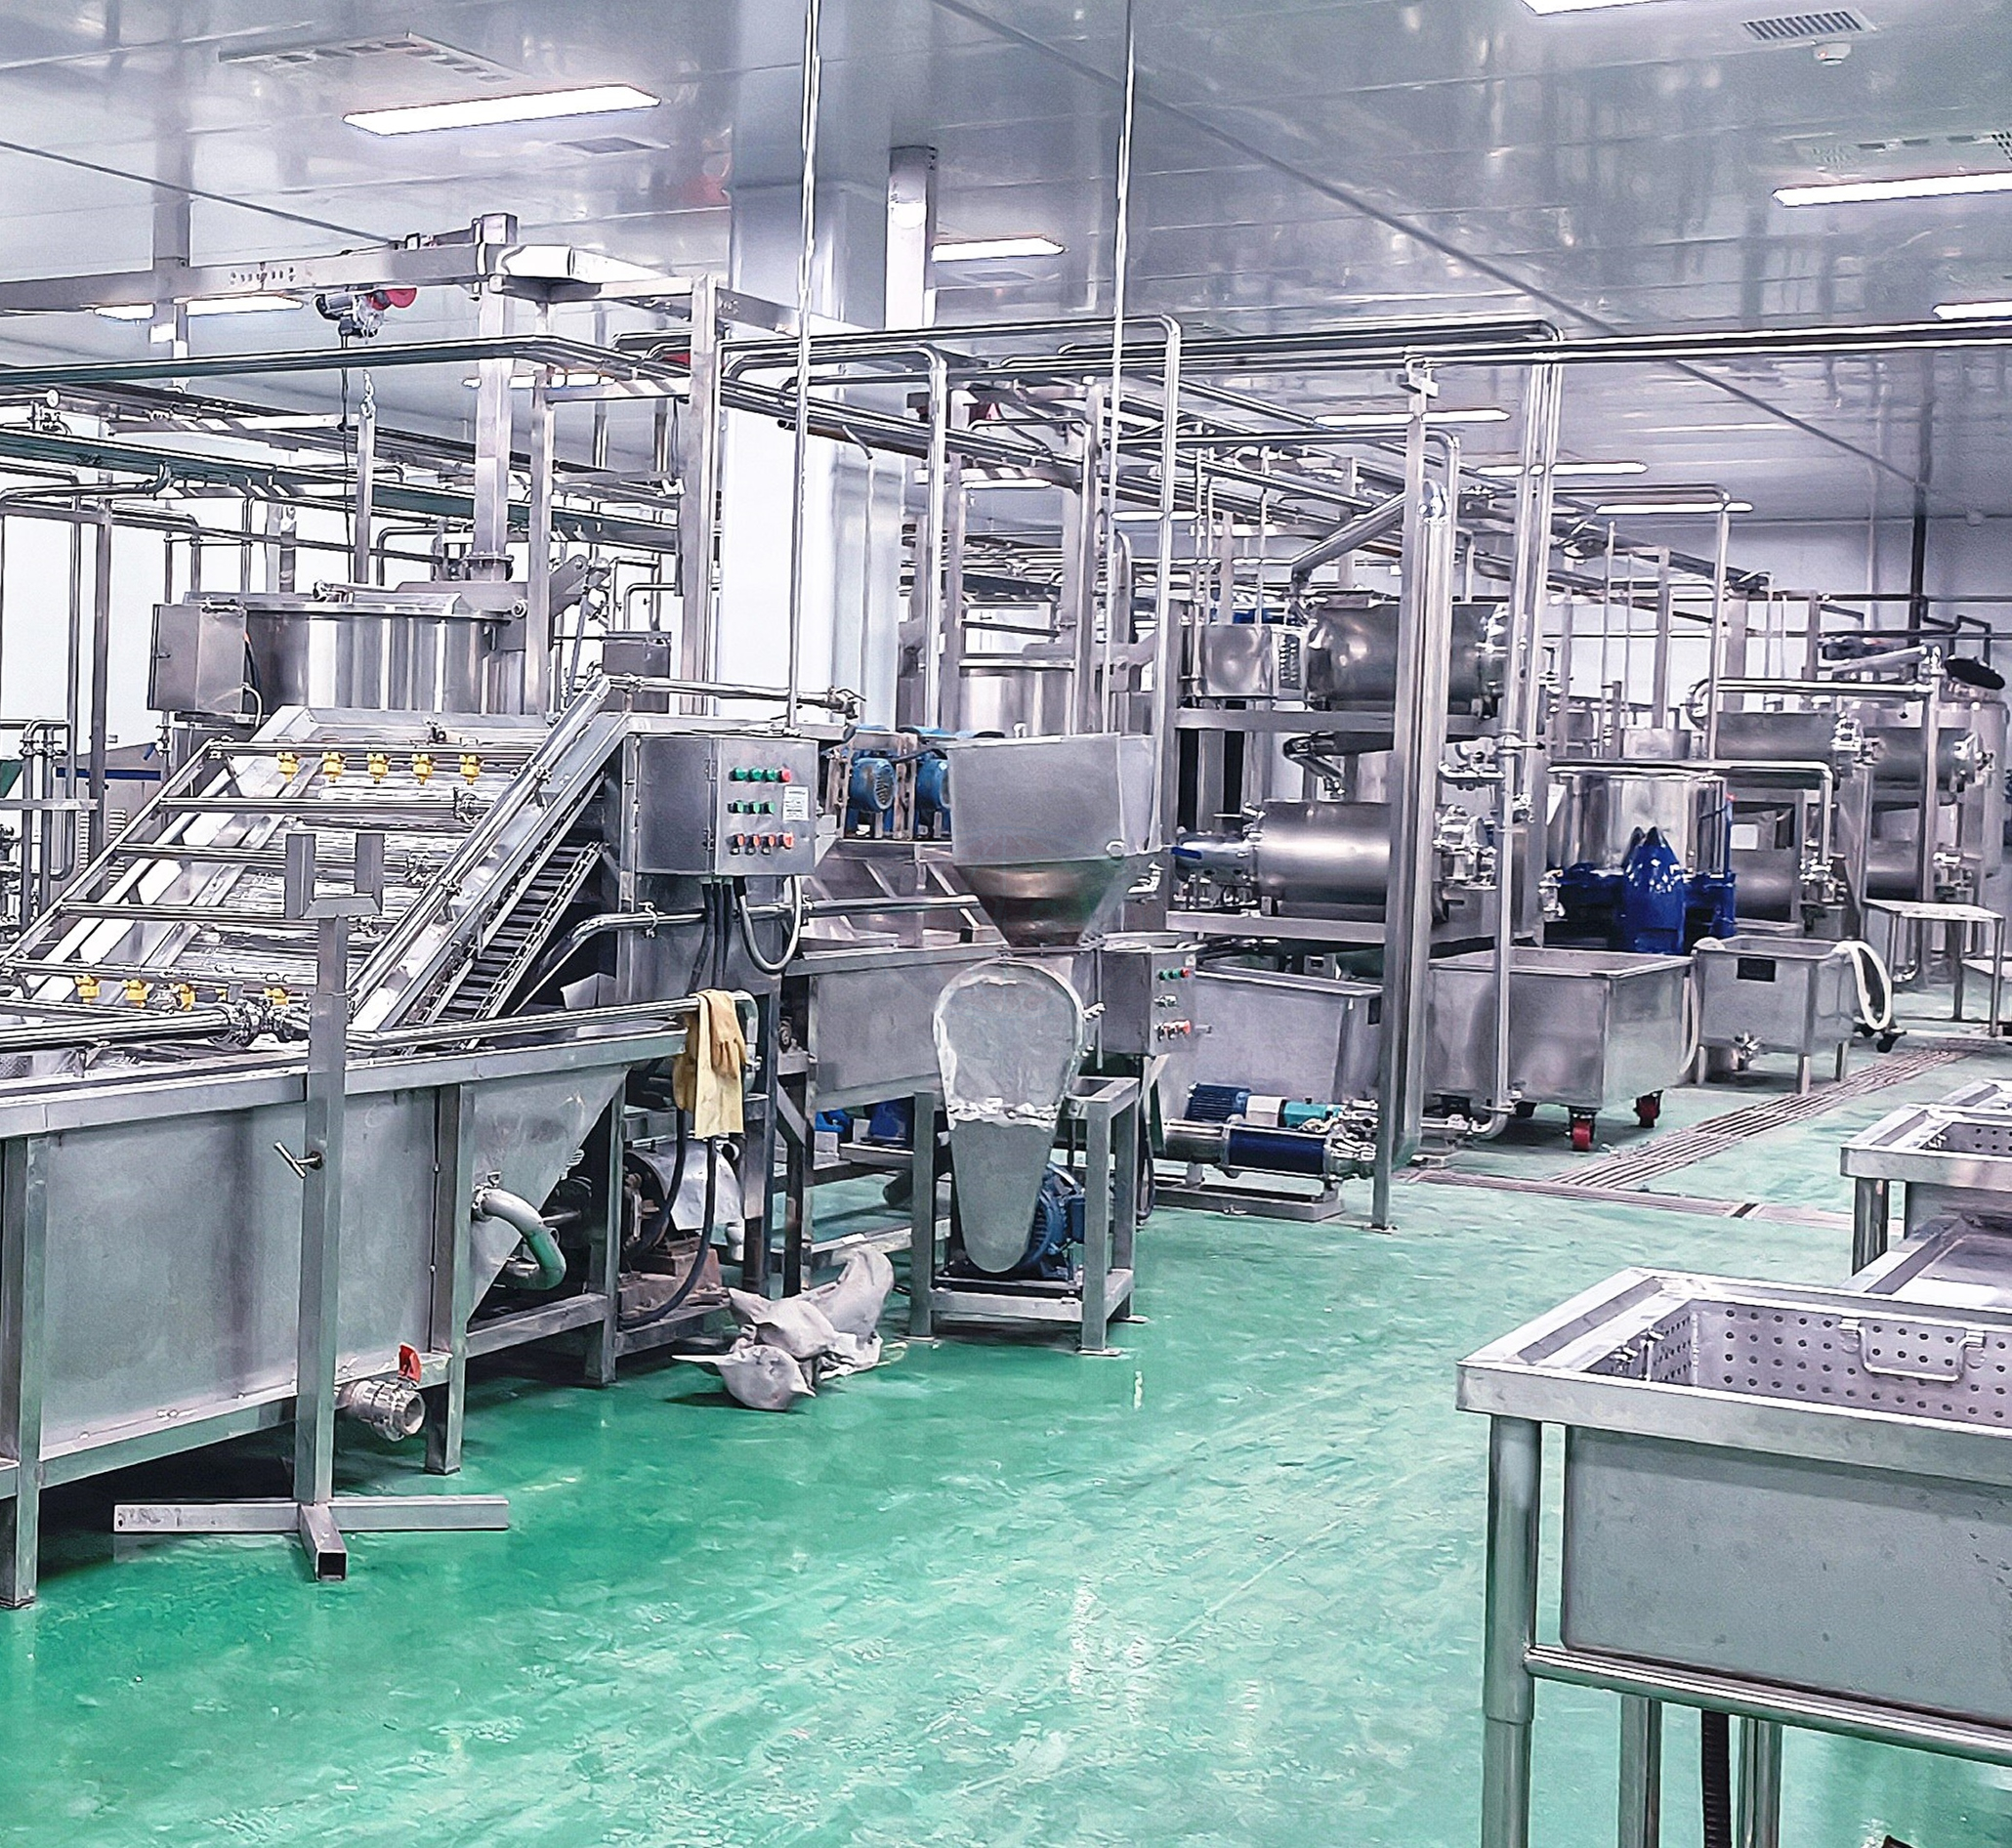
Una linea di produzione completa è costituita da diversi sistemi meccanici altamente specializzati che lavorano all'unisono. Comprendere la funzione specifica e i requisiti tecnici di ciascun componente aiuta a ottimizzare l'intero flusso di lavoro.
La movimentazione delle materie prime determina il ritmo dell’intera struttura. Le stazioni di lavaggio e fresatura autonome richiedono il trasferimento manuale del materiale, introducendo inefficienze di manodopera e potenziali punti di contaminazione. Le linee ad alta efficienza combinano lavaggio, trasporto a coclea verticale e macinazione in un unico sistema di alimentazione continua automatizzato. I prodotti freschi entrano in un canale o in una spazzola per rimuovere i detriti del campo e ridurre la carica microbica. Una coclea verticale solleva quindi il frutto pulito direttamente nella camera di macinazione. Il processo di fresatura determina il successo a valle. L'attrezzatura deve macinare il frutto fino a ottenere una poltiglia di dimensioni precise. Se il mosto è troppo fine, oscura i filtri di estrazione. Se è troppo grossolano, la resa di estrazione crolla. La pre-elaborazione integrata garantisce che un mosto coerente e di dimensioni adeguate venga alimentato direttamente nella fase di estrazione senza intervento umano.
La scelta della tecnologia di estrazione dipende fortemente dal prodotto target, dalla produttività richiesta e dalle caratteristiche della materia prima. Selezionando il diritto Le attrezzature per la lavorazione dei succhi di frutta richiedono che la realtà meccanica della pressa corrisponda all'applicazione specifica.
Confronto delle tecnologie di estrazione
| Tipo di tecnologia | Operazione meccanica | Casi d'uso ideali | Caratteristiche di resa |
|---|---|---|---|
| Pressa a nastro | Pressatura continua tra nastri porosi tensionati su una serie di rulli. | Lavorazione continua di grandi volumi di mele, carote e ortaggi a radice. | Elevata produttività con eccellente resa continua; richiede un dimensionamento preciso del mosto. |
| Pressa a freddo industriale | Piastre idrauliche che esercitano una pressione massiccia sul mosto contenuto nei sacchi filtranti. | Succhi premium, a bassa ossidazione, verdure a foglia verde e agrumi. | Massima resa di estrazione e massima qualità del liquido; opera in lotti semicontinui. |
| Pressa a vite | Una vite rotante all'interno di uno schermo perforato che comprime il materiale mentre avanza. | Uva, bacche e frutti ad alto contenuto di umidità. | Buon rendimento continuo; resa moderata a seconda delle dimensioni dello schermo e della contropressione. |
Le strutture spesso devono spostarsi tra diverse linee di prodotti per soddisfare le richieste del mercato. I macchinari in grado di gestire densità e viscosità variabili dei prodotti offrono un vantaggio operativo significativo. Un sistema versatile consente a un impianto di passare dall’estrazione di liquidi limpidi e a bassa viscosità alla lavorazione di puree di frutta più dense e ricche di fibre senza richiedere linee di produzione completamente separate. Ciò richiede meccanismi di vagliatura adattabili, azionamenti a velocità variabile sui motori di estrazione e robuste pompe volumetriche in grado di spostare liquami ad alta viscosità senza cavitazione. La versatilità delle attrezzature massimizza l'utilizzo delle risorse ed evita che i macchinari rimangano inattivi durante i turni di produzione fuori stagione. Sostituiamo spesso le dimensioni dello schermo e regoliamo la velocità del rotore per gestire qualsiasi cosa, dal succo di mela sottile alla purea di mango densa sullo stesso pattino di base.
Lo spostamento efficiente del liquido attraverso un impianto richiede una selezione precisa della pompa. Le pompe centrifughe funzionano bene per liquidi limpidi e a bassa viscosità come il succo di mela filtrato. Tuttavia, causano cavitazione e danni da taglio quando si maneggiano puree dense o liquidi con solidi in sospensione. Per queste applicazioni, specifichiamo pompe volumetriche, come pompe a lobi rotanti o pompe a cavità progressiva. Queste unità muovono delicatamente i materiali altamente viscosi, preservando la struttura cellulare della polpa del frutto. Il corretto dimensionamento della pompa e delle relative tubazioni sanitarie previene cadute di pressione e garantisce una portata costante nel pastorizzatore. Calcoliamo la prevalenza dinamica totale per ogni tratto di tubazione per garantire che la pompa selezionata funzioni alla sua curva di efficienza massima.
Estendere la durata di conservazione e garantire la sicurezza microbiologica richiede un trattamento termico preciso. I moduli di pastorizzazione ad alta temperatura per breve tempo (HTST) devono integrarsi perfettamente con la velocità di estrazione. Se il pastorizzatore processa il liquido più lentamente di quanto la pressa lo estrae, l’intera linea subisce dei colli di bottiglia. I sistemi HTST utilizzano scambiatori di calore tubolari o a piastre altamente efficienti per riscaldare rapidamente il liquido alla temperatura letale richiesta, trattenerlo per una durata specifica e raffreddarlo immediatamente. Questo rapido ciclo termico distrugge gli agenti patogeni e gli organismi deterioranti preservando il profilo sensoriale e l'integrità nutrizionale del prodotto. Una corretta integrazione garantisce che la fase di trattamento termico agisca come un condotto continuo anziché come un punto di strozzatura restrittivo.
Acquistare singole macchine di alta qualità non garantisce un impianto efficiente. La vera prova dell’efficienza operativa risiede nel modo in cui queste macchine comunicano e funzionano come una linea di produzione unificata. L'integrazione del sistema elimina le zone morte, previene ritardi nella messa in scena del materiale e garantisce un flusso regolare e continuo dalla frutta cruda alla confezione finita.
Il posizionamento fisico dei macchinari all'interno della struttura determina il flusso di materiali e personale. Una disposizione ottimizzata del laboratorio separa le zone asciutte (ricevimento delle materie prime) dalle zone umide (estrazione e lavorazione) per mantenere rigorosi confini igienici. Il corretto utilizzo dei macchinari, combinato con le routine di lavoro ottimizzate degli operatori, è fondamentale per allestire in modo efficiente i materiali. Gli operatori devono avere libero accesso ai pannelli di controllo, alle porte di ispezione e ai punti di accesso per la manutenzione. Una progettazione inadeguata del layout porta a un traffico eccessivo di carrelli elevatori, a un ritardo nella messa in scena dei materiali e a un aumento del rischio di contaminazione incrociata. Mappiamo i percorsi pedonali dell'operatore durante la fase di progettazione per ridurre al minimo gli sprechi di movimento e garantire un accesso ergonomico a tutti i punti di intervento manuale.
Le linee di produzione continua sono altamente sensibili alle interruzioni a valle. Se una macchina riempitrice subisce un piccolo inceppamento, il pastorizzatore e la pressa a monte non possono semplicemente fermarsi istantaneamente senza rischiare la bruciatura del prodotto o il blocco della linea. I serbatoi tampone asettici risolvono questo problema. Il posizionamento di un buffer asettico tra il pastorizzatore e le macchine riempitrici rende il riempimento del prodotto più agevole e aumenta l'efficienza complessiva della produzione. Il serbatoio tampone assorbe la produzione continua del pastorizzatore durante piccoli ritardi a valle. Una volta che la riempitrice è di nuovo in linea, aspira dal serbatoio di accumulo. Questo disaccoppiamento delle fasi di lavorazione e confezionamento previene gli arresti a monte, stabilizza le portate e migliora drasticamente l'OEE. Utilizziamo la copertura di azoto in questi serbatoi per prevenire l'ossidazione durante i periodi di detenzione.
Molte bevande commerciali richiedono la miscelazione di più ingredienti, come concentrati, polpa di frutta fresca, acqua e aromi. I serbatoi di miscelazione devono essere progettati per una miscelazione rapida e omogenea senza introdurre eccessivo ossigeno. L'efficienza dell'agitazione determina i tempi del ciclo batch. I miscelatori ad alta azione di taglio o gli agitatori a superficie raschiata assicurano che le polpe spesse e i concentrati viscosi si fondano perfettamente con i liquidi più leggeri. Inoltre, il design della vasca di miscelazione deve eliminare gli spazi morti dove possono accumularsi gli ingredienti non miscelati. I fondi conici e i deflettori posizionati strategicamente garantiscono una formulazione uniforme, prevenendo variazioni da lotto a lotto che portano allo scarto del prodotto. Montiamo questi serbatoi su celle di carico per automatizzare il processo di dosaggio ed eliminare errori di misurazione manuale.
Le strutture moderne fanno molto affidamento sui sistemi SCADA (Supervisory Control and Data Acquisition). Queste piattaforme centralizzano il controllo dell'intera linea di lavorazione. Gli operatori monitorano i livelli del serbatoio, la velocità della pompa, le temperature di pastorizzazione e l'avanzamento del CIP da un'unica interfaccia. L'integrazione SCADA consente la registrazione storica dei dati, preziosa per la risoluzione dei problemi relativi ai cali di rendimento o all'identificazione di guasti meccanici ricorrenti. Programmiamo gli allarmi affinché si attivino prima che un serbatoio trabocchi o una pompa funzioni a secco, prevenendo guasti catastrofici. Questo livello di automazione riduce il carico fisico sugli operatori e sposta il loro ruolo dal lavoro manuale alla supervisione dei processi.
Le norme sulla sicurezza alimentare regolano ogni aspetto della produzione commerciale di bevande. La progettazione delle apparecchiature influisce direttamente sulla capacità di una struttura di mantenere la conformità sanitaria. Protocolli di pulizia inefficienti portano a contaminazione microbiologica, richiami di prodotti e ingenti perdite finanziarie. L’igiene deve essere integrata direttamente nei macchinari.
La pulizia manuale delle apparecchiature di lavorazione industriale richiede molto lavoro, richiede tempo ed è soggetta a errori umani. I sistemi avanzati Clean-In-Place (CIP) sono una necessità assoluta per le strutture moderne. L'integrazione automatizzata del CIP preserva la qualità del prodotto, previene la contaminazione incrociata e riduce drasticamente le ore di manodopera necessarie per la sanificazione. Un sistema CIP adeguatamente progettato fa circolare pre-risciacqui, detergenti caustici, lavaggi acidi e disinfettanti finali attraverso l'intera linea di produzione a portate e temperature specifiche.
Parametri di sequenza CIP standard
Prerisciacquo: elimina il materiale organico residuo utilizzando acqua ambiente o leggermente calda per prevenire la cottura delle proteine.
Lavaggio caustico: fa circolare una soluzione di idrossido di sodio a una temperatura compresa tra 160 ° F e 180 ° F per abbattere grassi, proteine e depositi organici ostinati.
Risciacquo intermedio: rimuove tutte le tracce del detergente caustico utilizzando acqua pulita.
Lavaggio acido: fa circolare una soluzione di acido nitrico o fosforico per rimuovere le incrostazioni minerali e neutralizzare eventuali residui alcalini rimanenti.
Sanificazione finale: applica un acido peracetico o un disinfettante simile per alimenti per eliminare i microrganismi rimanenti prima del ciclo di produzione successivo.
Questo processo automatizzato garantisce che ogni superficie interna, tubo e valvola riceva l'esatta concentrazione chimica e la forza di lavaggio meccanica necessarie per ottenere una rigorosa conformità microbiologica. Riducendo i tempi di cambio da ore a minuti, i sistemi CIP aumentano direttamente il tempo di produzione disponibile. Ci affidiamo ai sensori di conducibilità per verificare automaticamente le concentrazioni chimiche, eliminando le congetture dell'operatore.
La valutazione delle apparecchiature rispetto agli standard di progettazione sanitaria riconosciuti, come FSMA, HACCP ed EHEDG, è un passaggio obbligatorio nel processo di approvvigionamento. I macchinari devono essere dotati di saldature senza fessure per evitare che i batteri si annidino nelle articolazioni microscopiche. Tutte le superfici interne devono essere autodrenanti per garantire che non rimanga acqua stagnante dopo un ciclo CIP. Tenute, guarnizioni e O-ring devono essere realizzati con materiali di qualità alimentare che resistano al degrado causato dai prodotti chimici aggressivi per la pulizia. Le gambe morte, ovvero sezioni di tubazioni in cui il liquido può ristagnare, devono essere completamente eliminate dall'architettura del sistema. Specifichiamo la saldatura orbitale per tutte le tubazioni sanitarie per garantire giunti interni lisci e coerenti che non intrappolano materiale organico.
L'aggiornamento di una struttura esistente o l'installazione di una linea di produzione completamente nuova comporta rischi tecnici e operativi intrinseci. Anticipare queste sfide e implementare solide strategie di mitigazione garantisce una transizione graduale verso una produzione ad alta efficienza.
L’integrazione di nuovi macchinari nei sistemi legacy presenta sfide ingegneristiche complesse. Il retrofit richiede di adattare la produttività della nuova attrezzatura ai limiti delle pompe, delle tubazioni e delle linee di confezionamento a valle esistenti. I controllori logici programmabili (PLC) di diversi produttori devono essere integrati per garantire una comunicazione continua su tutta la linea. Al contrario, le installazioni greenfield consentono un layout ottimale e un dimensionamento dei componenti perfettamente abbinato. Durante l'adeguamento, gli ingegneri dell'impianto devono condurre analisi approfondite della portata e calcoli della caduta di pressione per evitare che le nuove apparecchiature travolgano l'infrastruttura preesistente. Spesso installiamo azionamenti a frequenza variabile su pompe preesistenti per aiutarle a corrispondere alle portate delle apparecchiature di estrazione appena installate.
I prodotti agricoli sono intrinsecamente variabili. I cambiamenti stagionali determinano la dimensione del frutto, la densità, il contenuto di umidità e i livelli di pectina. Questa variabilità introduce il rischio di inceppamenti della macchina, fluttuazioni della resa e qualità del prodotto incoerente. Per mitigare questo problema, gli operatori devono selezionare attrezzature di fresatura e pressatura adattabili. Gli azionamenti a frequenza variabile (VFD) sui motori di fresatura consentono agli operatori di regolare la dimensione del mosto in base alla consistenza del frutto in arrivo. I sistemi di tensionamento regolabili sulle presse a nastro si adattano ai diversi livelli di umidità nel mosto. Gli impianti che lavorano frutti ad alto contenuto di pectina, come le mele, integrano sistemi di dosaggio degli enzimi in linea per scomporre la pectina e mantenere elevati rendimenti di estrazione durante tutta la stagione del raccolto. Monitoriamo costantemente la temperatura della frutta in entrata, poiché la frutta più fredda richiede velocità di macinazione diverse rispetto alla frutta calda per ottenere la stessa consistenza della poltiglia.
Intervalli di manutenzione standard per
| dei componenti dell'apparecchiatura di estrazione. | l'ispezione | Frequenza di sostituzione |
|---|---|---|
| Nastri pressati/sacchetti filtro | Controllo visivo quotidiano per sfilacciamenti o strappi. | Ogni 3-6 mesi a seconda del volume di produzione. |
| Tenute idrauliche | Controllo settimanale per eventuali perdite di liquidi o cadute di pressione. | Ogni anno durante la manutenzione preventiva programmata. |
| Lame/Grattugie per fresatura | Controllare settimanalmente la presenza di opacità o bordi scheggiati. | Ogni 1 o 2 mesi per mantenere una dimensione del mosto costante. |
| Statori della pompa | Controllo mensile per la degradazione della portata. | Ogni 6-12 mesi in base all'abrasività del fluido. |
Richiedere dati OEE specifici e rapporti sull'analisi dell'umidità della sansa al produttore dell'apparecchiatura per verificare le prestazioni dichiarate.
Conduci prove pilota fisiche utilizzando le tue materie prime specifiche per convalidare le percentuali di rendimento e le capacità di produzione.
Mappa la disposizione attuale del tuo laboratorio per identificare potenziali colli di bottiglia nella fase di allestimento e ottimizzare il posizionamento fisico di nuovi macchinari.
Controlla la rete di supporto post-vendita del produttore per garantire una rapida disponibilità delle parti e assistenza tecnica.
R: La resa varia in modo significativo in base alla materia prima e alla tecnologia di estrazione. Le presse a nastro industriali raggiungono generalmente una resa compresa tra il 70% e l'80% per mele e ortaggi a radice. Le presse idrauliche a freddo possono raggiungere rese superiori all'80% per verdure in foglia e agrumi. Per massimizzare queste percentuali sono necessarie una macinazione e un dimensionamento adeguati del mosto.
R: Una disposizione inadeguata costringe gli operatori a percorrere distanze maggiori per posizionare le materie prime o accedere ai pannelli di controllo, creando inutili ritardi. Un layout ottimizzato separa le zone umide da quelle asciutte, riduce al minimo il traffico dei carrelli elevatori e garantisce che gli operatori possano mantenere un'alimentazione continua di materie prime nei sistemi di prelavorazione senza interruzioni.
R: I sistemi Clean-In-Place (CIP) automatizzano il processo di sanificazione, eliminando la necessità di smontaggio e lavaggio manuali. Ciò riduce drasticamente i tempi di cambio tra i cicli di prodotto, aumenta la disponibilità complessiva della macchina e garantisce una conformità microbiologica costante applicando concentrazioni e temperature chimiche precise.
R: Le presse a nastro funzionano in continuo, comprimendo uno strato uniforme di poltiglia tra nastri porosi tensionati su una serie di rulli, rendendole ideali per la produzione di volumi elevati. Le presse a freddo funzionano in lotti semicontinui, applicando una massiccia pressione idraulica per schiacciare i sacchetti filtranti, il che è ideale per prodotti premium a bassa ossidazione.
R: Tra il pastorizzatore e la riempitrice si trova un serbatoio tampone asettico. Se la riempitrice subisce un inceppamento temporaneo, il serbatoio tampone assorbe l'uscita continua dal pastorizzatore. Ciò impedisce che l'apparecchiatura a monte si spenga o entri in modalità di ricircolo, stabilizzando così l'intera linea di produzione.
R: Sì, a condizione che l'attrezzatura sia progettata per la versatilità. La gestione di entrambi richiede meccanismi di screening regolabili, robuste pompe volumetriche in grado di spostare liquami viscosi e azionamenti a velocità variabile. Questa adattabilità consente alle strutture di cambiare linea di prodotti senza investire in infrastrutture di elaborazione completamente separate.