

乳製品の加工にはエラーの余地がありません。機器の信頼性は、製品の安全性、保存期間、施設の収益性を左右します。生乳を市場で使用できる製品に移行するには、複雑な機械操作が必要です。右を選択する 低温殺菌牛乳処理装置で は、FDA、PMO、EHEDG 規格などの厳格な規制順守と、エネルギー効率および拡張可能なスループットのバランスをとる必要があります。このガイドでは、必要な機械の包括的な技術的詳細を説明します。私たちは、証拠に基づいた評価フレームワークを確立します。 低温殺菌牛乳生産ラインのメーカー。 あなたの施設向けのコンポーネントを指定し、一般的な統合の失敗を回避し、プラントがピークの熱効率で動作することを確認する方法を学びます。
微生物の安全性と規制遵守は、交渉の余地のない基準です。施設では、厳密な時間と温度の制御による検証可能な熱致死性が必要です。 3-A 衛生基準または EHEDG に準拠した衛生設計により、システムが細菌の滞留を確実に防ぎます。これらのエンジニアリング基準に妥協することはできません。すべての溶接部、バルブ、およびパイプ継手は、汚染ゾーンを防ぐために衛生仕様を満たしている必要があります。
収量の最適化と無駄の削減は、利益に直接影響します。切り替え、CIP サイクル、分離フェーズ中の製品ロスを最小限に抑えることで、無駄のない運用を維持します。私たちは、牛乳が閉じ込められるデッドレッグを排除するために、パイプのルーティングとバルブのマトリックスを詳しく調べます。効率的な回収システムにより、洗浄サイクルが開始される前に残留ミルクがラインに押し出され、年間数千リットルが節約されます。
エネルギーとユーティリティの効率は、ラインの機械的な成功の枠組みとなります。蒸気または温水を使用した加熱と冷水またはグリコールを使用した冷却を最適化することで、熱負荷のバランスが確保されます。適切に設計されたシステムは自身の熱を回収し、施設のボイラーやチラーの負荷を大幅に軽減します。
製品の一貫性が運用の成功を定義します。バッチごとに均一な脂肪含有量、食感、風味プロファイルを維持することで、消費者の信頼が高まります。自動化されたインライン センサーと正確な制御ループにより、施設から出荷されるすべてのカートンがお客様の製品仕様と正確に一致することが保証されます。
| パフォーマンス メトリック ターゲット | 標準 | エンジニアリング要件 |
|---|---|---|
| 熱致死性 | 72℃、15秒間(HTST) | 校正済みの保持チューブと分流バルブ |
| 熱回収 | 最大95% | プレート熱交換器の再生セクションを最適化 |
| 脂肪の標準化 | ±0.05%の精度 | インライン密度計を備えた自動遠心分離機 |
| 冷却効率 | 4℃まで急降下 | 最終PHEセクションでのグリコールまたは冷水の統合 |
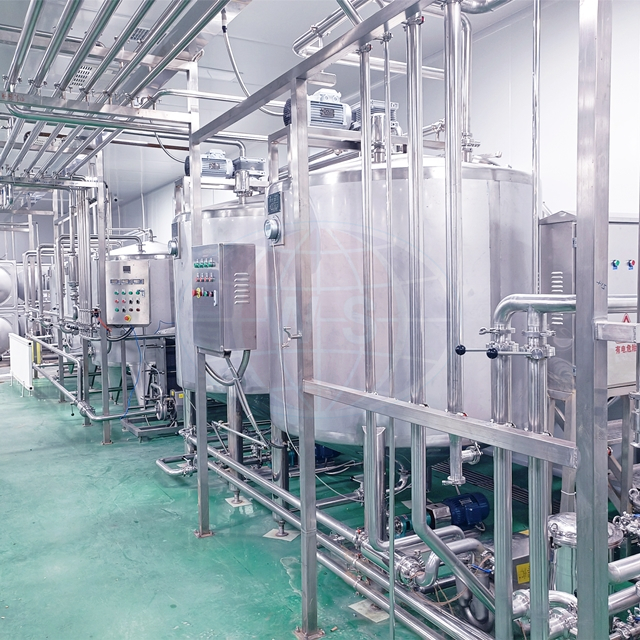
農場レベルの搾乳システムと加工工場の受け入れベイの間の重要なリンクにより、最初からコールドチェーンでの保管が保証されます。在庫と収量を管理するには、原材料の摂取量を正確に追跡する必要があります。
生乳は最適な温度、通常は 55°C ~ 65°C に予熱されます。この特定の温度範囲は、脂肪の効率的な分離と均質化に必要です。加熱するとミルクの粘度が下がり、機械的プロセスが効果的に機能するようになります。
遠心分離機は標準化装置として機能します。彼らは牛乳をスキム化し、脂肪含有量を正確な製品仕様に合わせて標準化します。全乳、半脱脂乳、またはスキムミルクを製造している場合でも、分離器はインライン密度の測定値に基づいて余分なクリームを取り除きます。この機器の精度は、製品配合を制御する能力を左右します。
高圧ホモジナイザーは脂肪球を破壊し、クリーミングを防ぎます。多段階ホモジナイザーは、極度の圧力の下で牛乳を狭い隙間に押し込みます。これらのユニットを評価するときは、圧力の一貫性、バルブブロックの冶金、およびメンテナンス間隔に注目してください。ピストンやシールなどの摩耗しやすい部品は定期的に交換する必要があるため、アクセスしやすさは設計上の重要な考慮事項です。
低温殺菌装置は植物の心臓部です。プレート熱交換器 (PHE) は、加熱、再生、および冷却セクションを備えています。回生セクションはエネルギー効率を高めます。最上位の装置は、熱い低温殺菌牛乳を使用して入ってくる冷たい生乳を予熱することにより、最大 95% の熱回収を達成します。この熱交換により、最終加熱に必要な蒸気と最終冷却に必要な冷水が大幅に削減されます。
保持チューブは、厳密な寸法およびサイズ要件を維持します。流速と速度に基づいてミルクが目標温度に保たれるようにします。 HTST システムの場合、これは通常 72°C で 15 秒です。チューブの長さと直径は、合法的な低温殺菌を保証するために試運転中に数学的に計算および検証されます。
分流バルブ (FDV) はフェールセーフ安全コンポーネントです。温度が法定制限値を下回った場合、FDV は温度以下のミルクを包装ラインに到達する前に自動的にバランス タンクに戻します。これにより、殺菌されていない製品が下流の機器を汚染するのを防ぎます。
予冷セクションと冷却セクションは、低温殺菌後の冷却を処理します。牛乳の温度を素早く 4°C まで下げ、構造の完全性と製品の保存寿命を保ちます。急速冷却により、タンパク質やビタミンの熱分解が止まります。
低温殺菌牛乳の保管には、無菌または超清浄な断熱バッファー タンクが必要です。これらのサージ タンクは、充填前の加工乳を保持し、厳密な温度制御を維持します。これらは、低温殺菌装置の連続的な流れと充填機の断続的な動作の間の緩衝材として機能します。
充填包装機械はコールド チェーンを維持する必要があります。クリーンフィルシステムは、標準的な保存期間を持つ製品に使用できます。超クリーン充填システムは、HEPA 濾過と滅菌包装材料を利用して低温殺菌後の環境汚染を防ぎ、保存期間を大幅に延長します。包装機器の選択は、ターゲットとする市場と流通範囲に完全に依存します。
自動化と SCADA の統合により、運用は手動制御から PLC ベースのシステムに移行します。自動化されたデータ ログにより、コンプライアンス レポート、バッチ追跡が保証され、オペレーターのエラーが軽減されます。バルブの位置、ポンプ速度、温度の傾向をリアルタイムで把握できます。このデータは、機械的な問題のトラブルシューティングや生産スケジュールの最適化に非常に役立ちます。
Clean-in-Place (CIP) 互換性は主要な評価指標です。分解せずに自己洗浄できる能力に基づいて機器を評価します。適切な CIP 統合により、本番稼働間のダウンタイムが短縮されます。自動化された投与と回収により、化学物質と水の使用量が削減されます。最も重要なことは、人為的エラーを排除する再現可能な検証済みの洗浄レシピによって衛生状態を保証することです。
容量とスループットの拡張性が長期的な存続可能性を左右します。装置が将来の量の増加に対応できるかどうかを評価します。特大の熱交換器フレームを購入すると、後でプレートを追加できます。初期構築時により高い流量に合わせて配管のサイズを決定することで、将来的にコストのかかる構造上のボトルネックを回避できます。初期設計段階で拡張を計画すると、大幅な改修コストが節約されます。
HTST (連続) とバッチ殺菌には明らかなトレードオフがあります。バッチ式殺菌装置は初期費用が低く、限られた量を処理する小規模酪農場に適しています。 HTST は、商業規模の運用において非常に優れたエネルギー効率、設置面積利用率、およびスループットを提供します。バッチ システムは同じ容器を加熱および冷却し、大量のエネルギーを浪費しますが、HTST システムは継続的に稼働し、高い熱回収率を実現します。
カスタム設計のラインには、初期費用が高くつき、リードタイムも長くなります。標準のモジュラースキッドは、迅速な導入、工場でテストされた信頼性、コンパクトな設置面積を提供します。スキッドは配線と配管が完了した状態で届くため、設置時間を大幅に短縮できます。大規模で非常に複雑な施設にはカスタムラインが必要ですが、モジュラースキッドはほとんどの中規模の加工工場に完璧に適合します。
初期設備投資と長期運用費用は慎重な分析が必要です。高級コンポーネントに投資すると初期コストは増加しますが、光熱費と 10 年間のライフサイクルにわたるメンテナンスは大幅に削減されます。より高効率のモーター、高度な再生加熱、耐久性のあるバルブ マトリックスは、日々のエネルギー節約とダウンタイムの削減を通じて利益をもたらします。
| システムのタイプ | 理想的なアプリケーション | 主な利点 | 主な制限事項 |
|---|---|---|---|
| バッチ殺菌装置 | マイクロ乳業、職人農場 | 初期投資が低い | 1 リットルあたりのエネルギー使用量が高く、スループットが遅い |
| HTST モジュラースキッド | 中規模から大規模の商業プラント | 高いエネルギー回収、迅速な設置 | より高い初期資本要件 |
| カスタム設計のライン | 大規模で複雑な多製品施設 | 正確な建物の設置面積に合わせて調整 | 長いリードタイム、複雑な現場での組み立て |
新しい処理施設の導入には、機械的および物流上の重大なリスクが伴います。計画段階でこれらの課題を予測する必要があります。
信頼できるサプライヤーを選択するには、見積もりを比較するだけでは不十分です。実証済みの業界専門知識を探してください。一般的な液体食品加工だけでなく、特に乳製品業界における検証可能なケーススタディが求められます。乳製品には独特の脂肪とタンパク質の汚れ特性があり、専門的なエンジニアリングが必要です。ジュースや水用に設計された機器は、乳製品環境では故障します。
コンプライアンスおよび衛生工学の認定は必須です。信頼できるサプライヤーは、地域に応じて ASME、3-A、CE、または EHEDG 規格の文書を提供する必要があります。溶接ログと材料証明書を確認して、304 または 316L ステンレス鋼が適切に使用されていることを確認してください。
組み立て、テスト、試運転の機能により、トップティアのベンダーと基本的な製造業者は区別されます。最終承認前に機械的性能を検証するために、メーカーが工場受け入れテスト (FAT) および現場受け入れテスト (SAT) を提供していることを確認してください。出荷前に工場で装置が水で稼働しているところを目撃する必要があります。
アフターセールス サポートとサービス レベル アグリーメント (SLA) により、プラントの稼働が維持されます。メーカーのスペアパーツ在庫、保証された技術者の応答時間、およびリモート PLC トラブルシューティング機能を評価します。独自のシールが貼り付けられるまで 1 週間マシンを停止すると、初期の機器の節約よりもコストが高くなります。
成功した生乳生産ラインは、単に接続されていないタンクやパイプの集合体ではなく、総合的なシステムです。高い回生効率、組み立て済みのモジュラースキッド設計、堅牢なコンプライアンス文書を提供するベンダーを優先してベンダーを絞り込みます。
A: 小規模または農場レベルのスタートアップの場合は、バランス タンク、低温殺菌ユニット、冷却システム、および基本的な包装機械が必要です。熱サイクルを作動させるには、信頼できる熱水または蒸気と冷水の供給源も必要です。
A: 必要なスペースは容量によって異なります。保管サイロには大きな垂直方向のクリアランスが必要ですが、処理スキッドには適切な排水を備えた専用の床エリアが必要です。小規模なモジュラー ラインには 1,000 平方フィートが必要になる場合がありますが、大規模な運用ではバッファ タンクと梱包に広大な平方フィートが必要になります。
A: HTST では、短時間であれば低温 (72°C) が使用されるため、最終製品は冷蔵保管する必要があります。 UHT は超高温 (135°C+) を使用して牛乳を滅菌します。また、周囲温度で保管するには特殊な無菌包装機械が必要です。
A: 乳業特有の経験、現地でのサポートの有無、機械工学の能力、衛生設計コンプライアンスの厳守に重点を置きます。設備を使用している稼働中の乳製品工場に参照をリクエストします。
A: はい、多くの場合、ラインはヨーグルト、発酵乳、またはフレーバーミルクに適応できます。これには、フルーツの準備や砂糖シロップなどの原料用に、特殊な発酵槽、混合タンク、計量ユニットを追加する必要があります。
A: 消費量はプラントの規模によって異なりますが、最新の自動 CIP システムは水と化学薬品を回収して再利用します。このマルチタンク設計により、環境への影響が大幅に最小限に抑えられ、使い捨ての洗浄方法と比較して毎日の光熱費が削減されます。

