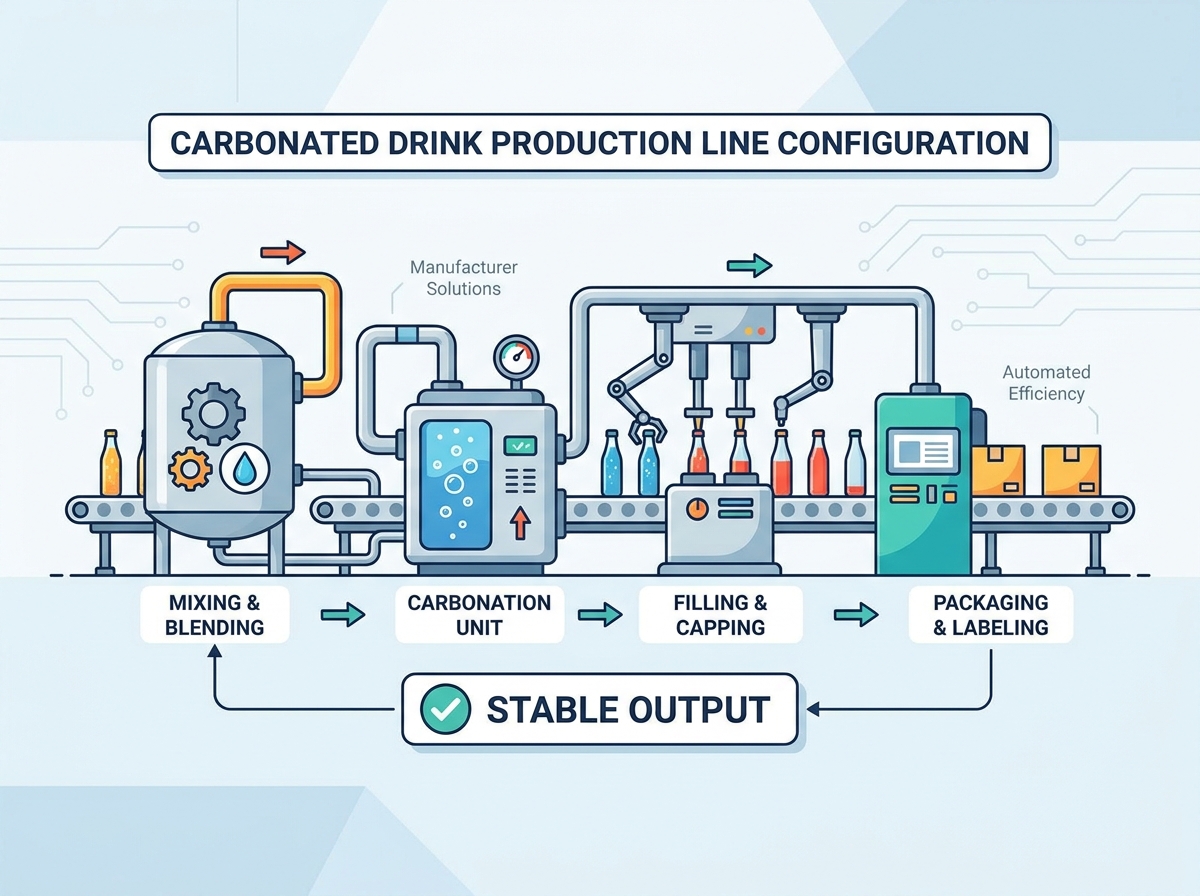

不安定な炭酸レベル、発泡による製品廃棄物、充填の不均一性により、大量の飲料製造において隠れた巨額の運用コストが発生します。ラインが高速で稼働する場合、厳しい衛生基準を遵守しながら正確な CO2 保持を維持することは、エンジニアリング上の大きな課題になります。高速スループットと絶対精度のバランスをとることができるシステムが必要です。そうしないと、メンテナンスのダウンタイムが増大し、光熱費が過剰に消費される危険があります。技術的なフレームワークは、機器の構成、統合戦略、およびエンジニアリング上の主張を評価するために不可欠です。これらの要素を慎重に評価することで、長期的な安定性と投資収益率を確保できます。適切な機器を選択することで、施設が毎日のボトルネックに対処できるか、複数のシフトにわたってシームレスに稼働できるかが決まります。非常に安定した生産環境を構成するために必要な重要なサブシステム、充填技術、統合要件について検討します。
明確な成功基準を確立することは、信頼性の高い製造業務の基盤となります。単純な出力速度を超えて、品質と一貫性を管理する指標に焦点を当てる必要があります。よく構成された ソフトドリンクの瓶詰めラインは、 稼働時間ごとに予測可能な結果をもたらします。収量の一貫性には、正確な Brix レベルと炭酸化量を維持するためのベースライン指標を確立する必要があります。連続的な複数シフト操作では、比例混合や温度制御の弱点が露呈します。システムはこれらの変数をしっかりと保持する必要があります。ブリックスの変化により風味のプロファイルが変化しますが、炭酸の低下により飲料が平坦になります。どちらのシナリオでも、製品は即座に拒否されます。
総合機器効率 (OEE) は、ライン パフォーマンスの究極のベンチマークとして機能します。許容可能な稼働時間、機械効率、製品の無駄を最小限に抑えるための現実的な目標が必要です。 OEE が高いということは、オペレータが継続的に介入しなくても装置がスムーズに動作することを示します。マイクロストップが頻繁に発生すると、時折発生する大きな故障よりも早く効率が低下します。したがって、すべてのマシン間での継続的な同期が依然として重要です。フォーマットの柔軟性は、専用の出力回線に対して運用上のトレードオフをもたらします。単一フォーマットのラインは速度を最大化し、切り替えのダウンタイムを最小限に抑えます。ただし、マルチフォーマット構成では、共有インフラストラクチャ上でペットボトル、ガラスボトル、ツーピースアルミニウムポップトップ缶を処理します。充填バルブ、キャッピング ヘッド、コンベア ガイドの交換に伴う切り替えのダウンタイムを分析する必要があります。柔軟性を実現するには、多くの場合、より複雑なエンジニアリングと高度な訓練を受けたオペレーターが必要になります。
これらの指標を達成するには、工場管理者は厳格な毎日の監視プロトコルを実装する必要があります。オペレーターは、デジタル屈折計を使用して 30 分ごとに Brix 測定値を記録する必要があります。炭酸化量については、フィラー排出時に直接穿孔装置を介してテストする必要があります。 CO2 量が 0.1 を超える逸脱がある場合は、直ちにラインを調整する必要があります。さらに、充填レベル検査機で不合格率を追跡することで、バルブの性能に関するリアルタイムのフィードバックが得られます。 1 つの特定のバルブが一貫して充填不足になっている場合、メンテナンス チームは、次に予定されている衛生サイクル中にそのバルブを隔離して再構築することができ、シフト全体にわたる大幅な歩留まりの損失を防ぐことができます。
炭酸飲料の大部分は水で構成されています。都市水または井戸水の変動は、製品の味のプロファイルと炭酸の安定性を脅かします。原水の変動により、予測できないミネラルとアルカリ度が生じます。これらの元素は CO2 の吸収を妨げ、最終的な風味を変えます。混合が起こる前に、流入する水の化学的性質を標準化する必要があります。この標準化されたベースラインを達成するには、濾過構成を評価することが重要です。多段階の濾過により、大きな粒子や浮遊固体が除去されます。活性炭の添加により、味に影響を与える塩素や有機化合物が除去されます。逆浸透 (RO) セットアップでは、残っている溶解固体が除去されます。堅牢な水処理システムにより、自治体の季節変化に関係なく、同一の水質が保証されます。
基本的な RO を超えて、UV 滅菌ユニットは、水が混合段階に入る前に最終的な微生物学的保護手段を提供します。水処理プラントの規模を適切に設定することで、ボトルネックになるのを防ぎます。 RO システムは、CIP の使用量とボイラー供給要件を考慮して、フィラーの最大取水量を超える速度で処理水を生成する必要があります。窒素ブランケットを備えたバッファタンクは、混合を待つ間の処理水の再汚染を防ぎます。
シロップの調製は、製品の核となる風味と口当たりを決定します。温かい砂糖融解システムと冷たい砂糖融解システムの効率を評価することが最初のステップです。ホットメルティングは砂糖をより早く溶解し、混合物を低温殺菌しますが、大量のエネルギーを必要とします。コールドメルティングはエネルギーを節約しますが、より細かいグラニュー糖とより長い処理時間を必要とします。どちらの方法でも、シロップを混合する前に不純物の厳密な濾過と急速冷却システムが必要です。また、バッチブレンディングと連続ブレンディング間の精度、フットプリント、スケーラビリティの違いも評価する必要があります。従来のバッチ混合は小規模な操作には適していますが、大きな保持タンクが必要です。連続インラインブレンディングシステムは、優れた精度と小さな設置面積を実現します。水とシロップを動的に混合し、流量計のデータに基づいて比率をリアルタイムで調整します。
シロップ粘度を最適化するには、依然として熱管理が重要な要件です。製品を冷却すると、CO2 吸収率が最大になります。温かい液体は二酸化炭素を拒否するため、充填プロセス中に激しい泡立ちが発生します。冷却システムは、混合段階全体を通じて製品を正確に目標の低温に維持する必要があります。グリコールループを利用したプレート熱交換器は、シロップの温度を急速に下げるための最も効率的な方法を提供します。グリコールの温度は、交換プレート上でシロップが凍結するのを防ぐために厳密に制御しておく必要があります。凍結すると、流れが制限され、機器が損傷する可能性があります。
CO2 溶解の物理的な管理には、圧力、温度、接触時間のバランスが含まれます。 CO2 の目標量を達成するには、高圧下で冷却液体にガスを注入する必要があります。炭酸化容器内の接触時間が長いほど、溶存ガスはより安定します。これら 3 つの変数に偏差があると、炭酸濃度が不均一になります。評判の高い先進的なデザイン 炭酸飲料機器のサプライヤーは、 高度な比例混合技術を活用しています。カーボクーラーやインラインスタティックミキサーなどのシステムは、水、シロップ、CO2 を連続的に混合します。質量流量計と自動調整バルブを使用して、正確な比率を維持します。これにより、飲料の一滴一滴が充填器に到達する前に正確な仕様を満たすことが保証されます。
インライン炭酸化技術を従来の炭酸化タンクと比較して評価すると、大きな違いが明らかになります。従来のタンクでは大量のバッチで炭酸塩を生成するため、時間の経過とともにガスの損失が発生する可能性があります。インライン炭酸化では、充填直前に流れる飲料ストリームに CO2 を直接注入します。この方法により、ガスの損失が減少し、一貫性が向上し、フレーバーの切り替えが迅速に可能になります。噴射ノズルは、表面積と吸収速度を最大化するために、CO2 を微細な泡に霧化する必要があります。インライン センサーは溶存 CO2 レベルを継続的に監視し、データを PLC にフィードバックして注入量を動的に調整します。
逆圧充填は、高速連続充填プロセス中の発泡、製品の損失、大気汚染を防ぎます。この仕組みには、充填ボウルとコンテナの間の圧力を均一にすることが含まれます。まず、システムはボトルまたは缶を密封します。次に、ボウルの圧力に合わせて加圧 CO2 を噴射します。そうして初めて液体バルブが開きます。飲料は重力によって容器の側面を流れ落ち、乱流なくガスを追い出します。最適なパフォーマンスを得るには、フィラー アーキテクチャを容量要件に適合させることが不可欠です。コンパクトなロータリーブロックは中小規模のラインに最適です。すすぎ、充填、キャッピングを 1 つの省スペースユニットにまとめています。高速回転モノブロックは産業規模の操作に対応します。これらの巨大な機械は数十の充填ヘッドを備えており、ピンポイントの精度を維持しながら極度の速度で動作します。
充填ヘッドの衛生設計、流量計の精度、メンテナンスのしやすさを評価することは非常に重要です。最新のバルブでは、複雑な機械的スプリングが不要になり、電子流量計が利用されます。この設計により、細菌が隠れる内部の隙間が減少します。また、オペレータは機械コンポーネントを手動で微調整するのではなく、コントロール パネルを介して充填量を調整することもできます。特殊なラインに特有の機械的要件を理解することで、コストのかかる統合エラーを防ぐことができます。缶炭酸飲料充填ラインでは、壊れやすい 2 ピースのポップトップ缶を扱います。これらの缶は垂直方向の圧力を受けると簡単に潰れます。酸化を防ぐために、システムは充填前に空気を CO2 でパージする必要があります。これは、硬い容器を扱い、さまざまなシール機構を利用する PET やガラスのラインとは大きく異なります。
充填バルブの適切なメンテナンスが機械の寿命を左右します。シールと O リングは、摩擦や CIP 化学物質への曝露により時間の経過とともに劣化します。これらの摩耗部品を交換するための予防保守スケジュールを確立することで、予期せぬ漏れを防ぎます。さらに、バルブの下でボトルを整列させるセンタリングベルは毎週磨耗していないか検査する必要があります。ボトルの位置がずれていると、加圧段階でシールが不適切になり、バルブが充填サイクルを中止し、排出コンベア上に空のボトルが残ります。
充填後すぐに容器を固定すると、製品の保存期間中炭酸を維持できます。プラスチック製のクロージャ、クラウン キャップ、またはアルミニウム製ポップトップ缶の継ぎ目を取り付けるための機械的要件には、極めて高い精度が求められます。微量漏れを防ぐために、キャッピング ヘッドはプラスチック製の蓋に正確なトルクを加える必要があります。シーマーはアルミニウムの蓋を微細な精度で折り畳んだり圧縮したりする必要があります。この段階で欠陥があれば製品は台無しになります。コンベアの同期により、充填、ラベル貼り、包装、シュリンク包装ステーション間のマイクロストップが防止されます。可変周波数ドライブ (VFD) を利用すると、コンベアをスムーズに加速または減速できます。蓄積テーブルはバッファゾーンを提供します。ラベラーが一時的に詰まった場合、蓄積テーブルが充填済みのボトルを収集し、フィラーが動作を継続できるようにします。この連続的な流れにより OEE が最大化されます。
| 容器タイプの | シール機構 | 主要な品質への懸念 | コンベヤーの取り扱い要件 |
|---|---|---|---|
| ペットボトル | プラスチックネジ留め(トルク) | ねじ山の位置とトルク精度 | ボトルの変形を防ぐネックハンドリング |
| ガラスびん | クラウンキャップ(カシメ) | ガラスの欠けとシールの完全性 | スムーズなトランジションを備えたベースハンドリング |
| アルミ缶 | ダブルシーム | 縫い目の重なり部分での微小な漏れ | 潰れを防ぐための優しいベースハンドリング |
ボトルネックを防ぐために、ラベル付けシステムは充填機の速度と一致する必要があります。ロールフィード OPP ラベラーは、ホットメルト接着剤を使用してラップアラウンドラベルを貼り付けるため、接着剤タンク内の正確な温度制御が必要です。シュリンク スリーブ ラベラーは、ボトルを蒸気トンネルに通す前に、印刷されたスリーブをボトルの上に落とします。ラベルの歪みを防ぐために、蒸気トンネルは熱を均一に分散させる必要があります。最後に、最終ラインの包装装置がコンテナをケースまたはシュリンク包装トレイに束ねます。ロボットパレタイザーはこれらのケースをパレットに積み上げ、安全に輸送できるようストレッチフィルムで包みます。このシーケンス内のすべてのマシンは、同期されたフローを維持するために、そのステータスを中央ライン コントローラーに通信する必要があります。
運用を拡張するには、機器の機能を特定の生産量に合わせる必要があります。小規模な施設に過剰なエンジニアリングを施すと資本が無駄になります。大規模な施設のエンジニアリングが不十分だと効率が損なわれます。現在のニーズと将来の成長予測に合わせた構成を選択する必要があります。エントリーから中規模の構成では、通常、1 時間あたり 1,000 ~ 5,000 個のボトルまたは缶を処理します。費用対効果の高い、半自動、またはコンパクトなモノブロック システムを評価する必要があります。これらのユニットは、逆圧充填の完全性を維持しながら設置面積を最小限に抑えます。標準的な品質管理を維持するために必要な自動化機器の最小設置面積を決定することが重要です。たとえ少量であっても、Brix と炭酸レベルに妥協することはできません。
大規模産業システムでは、生産量が 1 時間あたり 10,000 個のコンテナから 36,000 個を超えるコンテナに増加します。完全に連続的で高度に自動化された処理プラントの必要性は絶対的となっています。これらのラインには、充填レベルとキャップの配置を自動的にチェックする統合インライン検査システムが必要です。迅速排除システムは、生産を遅らせることなく欠陥製品をラインから排除します。自動供給システムにより、ホッパーは常にキャップとプリフォームで満たされます。大量生産ラインでは空のペットボトル用のエアコンベアも利用し、ネックリングによってボトルをブロー成形機から充填材に直接吹き込みます。これにより、大規模な空ボトルのサイロが不要になり、すすぐ前の汚染のリスクが軽減されます。
レイアウトの適応性を評価することで、機器が施設に適合するかどうかを確認します。有能な 炭酸飲料の生産ラインのメーカー は、既存の施設の制約を考慮した構成を設計します。支柱の周囲にコンベアを配置し、オペレーターのアクセス ポイントを最適化します。互換性のないスペースに標準レイアウトを強制するものではありません。ワークフローは論理的かつ効率的でなければなりません。サードパーティの統合が成功したという証拠は、高度なエンジニアリング能力を示しています。ラインには複数のベンダーの機器が含まれる可能性があります。充填業者は、上流の処理装置および下流のパレタイジングロボットとシームレスに通信する必要があります。制御システムは、遅延や通信エラーなしにデータを共有する必要があります。この統合の専門知識を証明するケーススタディを求めてください。
微生物学的安全性は、自動化された衛生設備に大きく依存しています。完全に自動化されたマルチステップ CIP システムにより、切り替え時間が短縮され、オペレータのエラーが排除されます。これらのシステムは、熱水、苛性ソーダ、酸を、製品と接触するすべての配管を通して特定の速度で循環させます。自動 CIP は反復可能な衛生状態を保証し、製品を腐敗や汚染から保護します。データ収集のための PLC 制御システムを評価することも同様に重要です。 Siemens や Allen-Bradley などのプラットフォームは、リアルタイムのライン監視を提供します。どのセンサーがトリップしたかを正確に特定する障害診断を提供します。予知保全アラートは、故障する前にコンポーネントが摩耗していることをオペレーターに通知します。このレベルの自動化により、保守は事後対応型から事前対応型に変わります。
冶金とコンポーネントを検証することで、製品と投資が保護されます。すべての製品接触面には 304 または 316L ステンレス鋼を使用する必要があります。これらのグレードは、酸性飲料や強力な CIP 化学薬品による腐食に耐性があります。さらに、製品ゾーン付近のすべての空気圧コンポーネントと潤滑剤は厳密に食品グレードでなければなりません。市場アクセスには規制順守の確保が必須です。機器は CE、ISO、および地域の衛生基準を満たすか、それを超えている必要があります。お住まいの地域によっては、FDA または EHEDG への準拠が必要な場合があります。後で費用のかかる改造を避けるために、評価段階で認証文書を要求してください。
複雑な飲料機械の導入には、固有の実行リスクが伴います。コミッショニングや統合の失敗が長引くと、製品の発売が数か月遅れる可能性があります。出荷前に厳格な工場受け入れテスト (FAT) を義務付けることで、これを軽減します。メーカーの施設で実際のボトルとキャップを使用して装置を実行します。これに続いて、インストール時に構造化されたサイト受け入れテスト (SAT) を実行して、環境内のパフォーマンスを検証します。オペレーターの知識不足により、不必要なダウンタイムが発生することがよくあります。最新の充填ラインは非常に複雑です。オペレータが HMI インターフェイスやトラブルシューティング プロトコルを理解していないと、軽微な障害が重大な停止につながります。包括的な実践的なトレーニングのサービス レベル アグリーメント (SLA) を貴社と構築します。 CSD製造プラントメーカー。トレーニングが運用と詳細レベルのメンテナンスの両方をカバーしていることを確認します。
独自のスペアパーツのサプライチェーンの遅延により、生産に支障が出る可能性があります。カスタムバルブが故障し、出荷までに 6 週間かかる場合、ラインはアイドル状態になります。非独自の、世界中で入手可能な商用既製 (COTS) コンポーネントを利用するサプライヤーを優先します。標準化されたモーター、センサー、空気圧機器を現地で調達できるため、修理時間を大幅に短縮できます。さらに、重要な摩耗部品の確実な在庫をオンサイトで維持します。サプライヤーと協力して、特定の機器構成に基づいて推奨スペアパーツ リストを作成してください。交換用のシール、ベルト、センサーをすぐに入手できるため、予期せぬ故障時のダウンタイムが最小限に抑えられます。
A: ニッチまたは地域ブランドの場合、商業的な実現可能性は通常、1 時間あたり 1,000 ~ 2,000 本程度から始まります。この規模では、半自動またはコンパクトなモノブロック システムが、大規模な設備投資や過剰な床面積を必要とせずに、必要な逆圧充填機能を提供します。
A: 逆圧フィラーは、液体を分注する前に、充填ボウルの圧力と一致するように CO2 でコンテナを加圧します。これにより、液体から炭酸が抜け出すのを防ぎます。標準的な重力充填機は大気圧で動作するため、炭酸飲料の泡立ちが制御不能になります。
A: 技術的には可能ですが、非常に非効率的です。ペットボトルにはネックハンドリングコンベアとスクリューキャッパーが必要です。アルミ缶にはベースハンドリングコンベアとダブルシーマーが必要です。長い切り替え時間と複雑な機械的妥協により、通常は専用ラインがより実用的になります。
A: 缶ラインには、専用の缶洗浄機、充填前に酸素を除去する CO2 パージ システム、およびアルミニウムの蓋を取り付ける二重シーム機械が必要です。また、壊れやすい空き缶が潰れないように、非常に穏やかなベースハンドリングコンベアも必要です。
A: 飲料の温度を低く維持するための大容量の産業用冷却装置、空気圧バルブ用の食品グレードの圧縮空気、およびバルク CO2 貯蔵タンクを計画する必要があります。さらに、CIP プロセス用の堅牢な浄水システムと大容量蒸気発生器も必要です。